

ما هي مزايا آلة الثقب القنطرية CNC مقارنة بآلات الثقب التقليدية؟
يتطلب الثقب اليدوي لقطع العمل الكبيرة وقتاً طويلاً ويعتمد بشكل كبير على مهارة المشغل. يمكن لأخطاء تحديد المواقع الصغيرة أن تؤدي بسرعة إلى تلف القطع، والتأخير، وتكاليف إضافية.
توفر آلة الثقب الجسرية (CNC) مستوى أعلى من الأتمتة والدقة والمرونة والإنتاجية مقارنة بآلات الثقب التقليدية. كما أن التحكم بالبرمجة، وتحديد المواقع بواسطة المحركات المؤازرة (سيرفو)، والمعالجة متعددة العمليات، وتتبع بيانات الإنتاج، تقلل من العمل اليدوي وتحسن الاتساق في الأجزاء الكبيرة ودفعات الإنتاج.
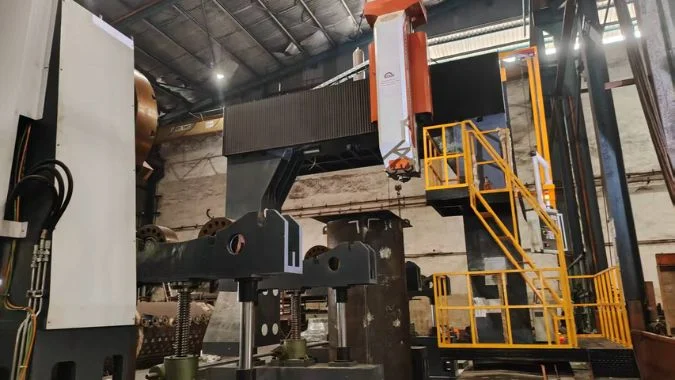
لا تزال آلات الثقب التقليدية مفيدة للثقوب البسيطة، وأعمال الإصلاح، والوظائف ذات الحجم المنخفض. ومع ذلك، غالباً ما يعتمد أداؤها على العلام اليدوي، والمحاذاة، والتحكم في التغذية، والقياس المتكرر. تصبح هذه الخطوات بطيئة وصعبة عندما تحتوي قطعة العمل على مئات الثقوب أو مساحة ثقب كبيرة.
تستبدل آلة الثقب الجسرية (CNC) العديد من الإجراءات اليدوية بالتحكم الرقمي. يغطي هيكلها الجسري مساحة عمل واسعة، بينما تحرك المحاور التي تعمل بالمحركات المؤازرة (سيرفو) عمود الدوران إلى المواقع المبرمجة1. يمكن للآلة أيضاً دمج الثقب مع عمليات التلويظ، والتوسيع، والخراطة الداخلية، والتفريز الخفيف، وعمليات أخرى عندما يدعم تصميمها ذلك. هذا المزيج يجعل المعدات مفيدة لـ صفائح الأنابيب، والفلانشات، والألواح الفولاذية، والمكونات الهيكلية، وأجزاء المبادلات الحرارية2, ، وغيرها من قطع العمل الكبيرة.
كيف تعمل آلة الثقب الجسرية (CNC) على تحسين الأتمتة ودقة التشغيل؟
يخلق العلام اليدوي والتحكم في التغذية العديد من فرص الخطأ. مع زيادة عدد الثقوب، يمكن لهذه الأخطاء الصغيرة أن تتلف قطعة عمل كاملة عالية القيمة.
تعمل آلة الثقب الجسرية (CNC) على تحسين الأتمتة من خلال الحركة المبرمجة، والتغذية المؤازرة، وتغيير الأدوات التلقائي، والتبريد، وإزالة الرايش. كما تحسن الدقة من خلال تحديد المواقع الرقمي، والتغذية الراجعة ذات الحلقة المغلقة، والهيكل الجسري الصلب، والتشغيل بتثبيت واحد مما يقلل من أخطاء الإعداد المتكررة.
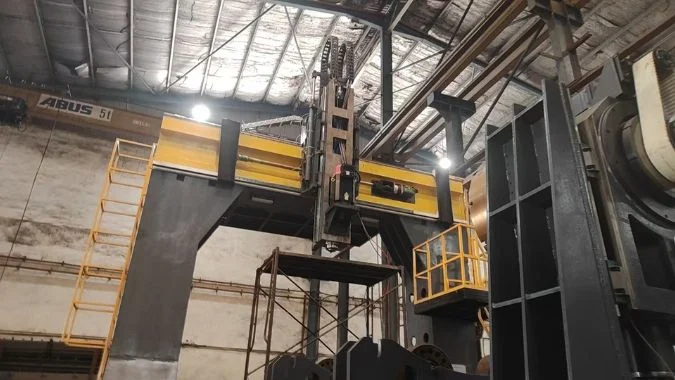
كيف يحل التحكم بالبرمجة محل التشغيل اليدوي؟
غالباً ما تبدأ عملية الثقب التقليدية بتفسير الرسم يدوياً. يقوم العمال بتحديد مواقع الثقوب، وعمل نقاط مركزية، ومحاذاة عمود الدوران، والتحكم في التغذية يدوياً. تعتمد كل خطوة على الانتباه والخبرة. نمط الثقوب الكبير يجعل هذه الطريقة متعبة وبطيئة وعرضة للأخطاء.
تستخدم آلة الثقب الجسرية (CNC) برنامج تشغيل للتحكم في مسار الأداة، وسرعة عمود الدوران، ومعدل التغذية، وعمق الثقب، وترتيب العمليات. يمكن لبعض الأنظمة استيراد ملفات CAD أو استخدام البرمجة الرسومية. ثم يقوم جهاز التحكم بتحويل المواقع المحددة إلى حركات للآلة. بمجرد فحص قطعة العمل والبرنامج، يمكن للآلة إكمال سلسلة طويلة من العمليات بتدخل محدود.
يمكن أن تغطي الأتمتة أيضاً الإجراءات الداعمة. اعتماداً على تكوين الآلة، قد يقوم النظام بإدارة تغيير الأدوات، والتبريد، والتشحيم، وإزالة الرايش، وضبط الأدوات، وتحديد الحواف، والقياس. هذه الوظائف تقلل من وقت التوقف وتلغي العمل اليدوي المتكرر.
| العملية | آلة ثقب تقليدية | آلة ثقب جسرية (CNC) |
|---|---|---|
| تحديد موقع الثقب | التحديد والمحاذاة اليدوية | تحديد الموضع المؤازر المبرمج |
| التحكم في التغذية | تغذية يدوية أو ميكانيكية أساسية | تغذية محكومة بناءً على بيانات التشغيل الآلي |
| تغيير الأداة | يدوي | يدوي أو آلي، بناءً على التكوين |
| التبريد | معدل يدوياً أو تزويد أساسي | تزويد سائل التبريد بالتحكم البرمجي |
| التعامل مع الرايش | التنظيف اليدوي المتكرر | إزالة الرايش آلياً أو بمساعدة |
| تسلسل العملية | خاضع للتحكم من قبل المشغل | مخزن ومنفذ بواسطة نظام التحكم الرقمي الحاسوبي (CNC) |
ما هي ميزات الآلة التي تدعم دقة أكبر؟
تسمح المحركات المؤازرة وملاحظات تحديد الموضع لنظام التحكم بمقارنة الحركة المأمورة بحركة المحور الفعلية. قد تستخدم الآلات ذات المستوى الأعلى مقاييس خطية للتحكم الكامل في الحلقة المغلقة3. تستخدم آلات أخرى مشفرات المحرك وتحكماً في حلقة شبه مغلقة. يوفر كلا الترتيبين حركة أكثر قابلية للتكرار مقارنة بتحديد الموضع اليدوي عندما يتم بناء الآلة ومعايرتها بشكل صحيح.
يدعم إطار القنطرة (Gantry) الدقة أيضًا، حيث يساعد العارضة المتقاطعة الصلبة، والموجهات الثقيلة، والأعمدة المستقرة، والدعم المناسب للبراغي الكروية (ball screws)4 في مقاومة قوى القطع. يمكن للبراغي وأنظمة التوجيه المحملة مسبقًا أن تقلل backlash5. كما يمكن للتحكم في درجة الحرارة والتعويض عنها أن يحد من الانحراف الحراري أثناء دورات الإنتاج الطويلة.6.
يوفر التشغيل بالتثبيت الفردي ميزة رئيسية أخرى. فلوح كبير يحتوي على العديد من الثقوب قد يتطلب خلاف ذلك حركة وإعادة محاذاة متكررة، وكل إعداد جديد يضيف فرصة أخرى لخطأ المرجع. يمكن لآلة القنطرة الوصول إلى مساحة واسعة بينما تظل قطعة العمل ثابتة، مما يحمي العلاقة بين جميع الثقوب والميزات المُشغلة.
تعتمد الدقة الفعلية على حجم الآلة، والحمل، والهيكل، ونظام التحكم، ودرجة الحرارة، والأدوات، والصيانة. قد تكون أرقام مثل ±0.01 مم ممكنة على الآلات المناسبة في ظل ظروف خاضعة للرقابة7, ، ولكن يجب أن تسترشد دائمًا بمواصفات النموذج للمقارنة النهائية.
ما الذي يجعل آلة الثقب الجسرية (CNC) أكثر مرونة لتطبيقات التشغيل المختلفة؟
قد يتطلب التغيير بين الأجزاء الكبيرة علامات جديدة، وتركيبات، وتعديلات يدوية. تجعل أوقات الإعداد الطويلة من الصعب إدارة الإنتاج على دفعات صغيرة أو مختلطة.
تكتسب آلة الحفر القنطرية التي تعمل بالتحكم الرقمي (CNC) مرونتها من مسارات الأدوات القابلة للبرمجة، ونطاق العمل الكبير، والحركة متعددة المحاور، ومعايير القطع القابلة للتعديل، والعمليات المدمجة. تسمح تغييرات البرنامج لنفس الآلة بالتعامل مع أنماط ثقوب، ومواد، وأحجام أجزاء، وكميات إنتاج مختلفة.
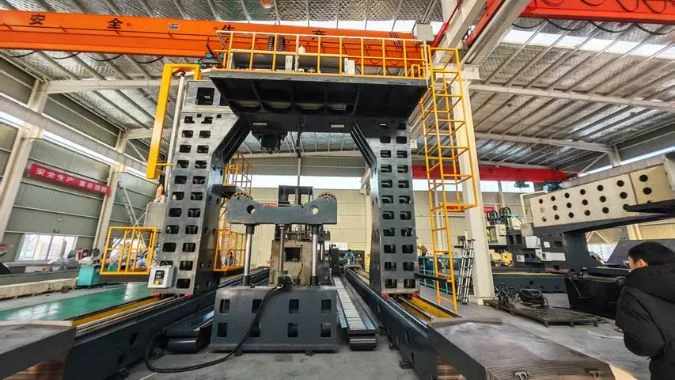
كيف تجعل البرمجيات الآلة أكثر قابلية للتكيف؟
يسمح الإنتاج المعتمد على البرامج بتغيير نمط التشغيل دون إعادة ضبط ميكانيكية كاملة. قد يتطلب الجزء الجديد فقط برنامج CNC آخر، وتعديلات في إزاحة العمل، وأدوات مناسبة، وتركيبة مختلفة. يمكن أيضًا استدعاء البرامج المخزنة للطلبات المتكررة، مما يقصر وقت التغيير ويساعد في الحفاظ على نفس العملية عبر دفعات الإنتاج المنفصلة.
يمكن للآلة ضبط سرعة الدوران، ومعدل التغذية، وعمق الثقب، واستخدام سائل التبريد، وتسلسل الأدوات للمواد المختلفة. يتطلب الفولاذ الهيكلي، والفولاذ المقاوم للصدأ، والألومنيوم، والسبائك الأخرى ظروف قطع مختلفة. يخزن برنامج CNC هذه الإعدادات في نموذج محكوم، مما يغني المشغلين عن الحاجة لإعادة إنشاء كل إعداد من الذاكرة.
تدعم مساحة العمل الكبيرة للقنطرة أيضًا أحجام قطع العمل المختلفة. تستخدم بعض الآلات طاولة ثابتة مع قنطرة متحركة، بينما تستخدم أخرى مجموعات مختلفة من العوارض المتحركة، أو الأعمدة، أو طاولات العمل. يعتمد الهيكل المختار على حجم الجزء، ووزنه، والسرعة المطلوبة، والمساحة الأرضية.
ما هي عمليات التشغيل التي يمكن دمجها؟
توفر العديد من آلات الحفر القنطرية CNC أكثر من مجرد الحفر الأساسي. اعتمادًا على قوة المغزل، وصلابة الآلة، ووظائف وحدة التحكم، والأدوات، يمكن لآلة واحدة إجراء حفر المركز، والحفر العميق، والتنصيت، وتوسيع الثقوب، والتثقيب، والممل، والتفريز الخفيف. يمكن لبعض النماذج أيضًا تشغيل الأخاديد، ووجوه الختم، وأسطح مرجعية محلية.
يقلل دمج العمليات هذا من الحركة بين الآلات. فعلى سبيل المثال، قد يحتاج شفة (Flange) إلى نمط ثقوب البراغي، وثقوب ملولبة، وأخدود ختم، ووجه مرجعي نهائي. كانت الآلات المنفصلة ستتطلب المزيد من المناولة وأعمال الإعداد، بينما يمكن لآلة قنطرة CNC مناسبة إكمال العديد من هذه الميزات في تثبيت واحد.
يُطبق الجهاز بشكل شائع على ألواح الأنابيب، والشفاه، وأجزاء الغلايات، ومكونات طاقة الرياح، وألواح الجسور، والهياكل الفولاذية، وآلات البناء، وإطارات المعدات الثقيلة. ومع ذلك، لا تعني المرونة أن كل نموذج يمكنه أداء كل عملية؛ إذ يحدد عزم دوران المغزل، وسعة الأداة، وحركة المحور، وحمل الطاولة، وخيارات التحكم نطاق التشغيل الفعلي. لذلك، يجب أن يتبع اختيار الآلة أبعاد قطعة العمل الفعلية ومتطلبات العملية بدلاً من تسمية المنتج الواسعة.
كيف يمكن لآلة الثقب الجسرية (CNC) زيادة الإنتاجية وتقليل تكاليف العمالة؟
يخلق تحديد المواقع البطيء، والقياس المتكرر، وتغييرات الأدوات اليدوية تكاليف إنتاج خفية. تصبح هذه التأخيرات أكبر بكثير عندما يحتوي كل جزء على عشرات أو مئات الثقوب.
A CNC gantry drilling machine raises productivity by automating positioning, feed, tool changes, and multi-process machining. It lowers labor demand by reducing marking, handling, setup, inspection, and constant machine attendance, which can allow one trained worker to supervise more than one machine.
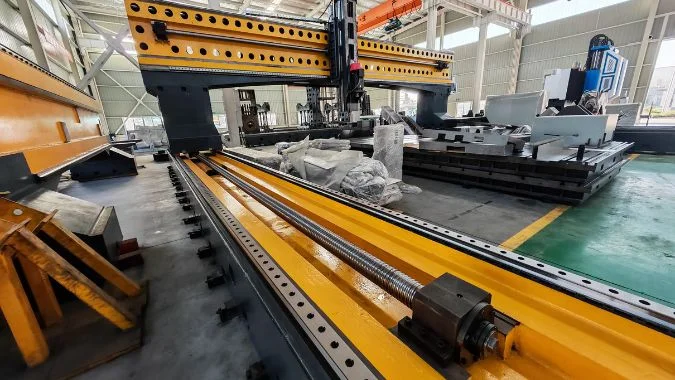
Where Does the Productivity Improvement Come From?
Automatic positioning removes much of the time spent aligning each hole. After one hole is completed, the gantry moves directly to the next programmed position. The process remains consistent across simple rows, circular patterns, and irregular hole layouts. Optimized path planning can also reduce unnecessary axis travel.
Process integration creates another saving. Drilling, tapping, countersinking, and reaming can take place in one setup when the machine has the required tools and functions. The workpiece no longer needs to move through several machines. Less movement means less waiting, fewer fixture changes, and a lower risk of handling damage.
Automatic tool changers can further reduce idle time. Quick-change fixtures, probing systems, and tool setters shorten preparation and adjustment. High-performance carbide drills or indexable U-drills8 may also raise cutting speed when the spindle and workpiece allow their use.
| Source of time saving | Production effect |
|---|---|
| Automatic hole positioning | Less marking, measuring, and manual alignment |
| Optimized tool path | Less non-cutting travel |
| Multi-process machining | Fewer machine transfers and setups |
| Automatic tool changing | Shorter delays between operations |
| Program reuse | Faster preparation for repeat orders |
| Continuous automatic cycles | Longer productive machine time |
| Online probing | Faster setup checks and error detection |
How Does Automation Change Labor Requirements?
Traditional drilling may require separate workers for marking, machine operation, material handling, and repeated inspection. Skilled operators must also adjust feed and monitor every hole. A CNC gantry machine moves much of this work into a standard digital process.
A trained operator still has important duties. These duties include program checking, setup, tool management, workpiece loading, process monitoring, measurement, and maintenance checks. However, constant hand control is no longer required. Stable processes and remote status displays may allow one worker to supervise several machines, especially during long drilling cycles.
Labor savings vary greatly between factories. Part complexity, batch size, loading methods, tool life, and automation options all affect the result. Claims of two to six times higher output or labor reductions above 50%9 may be possible in some high-volume applications. They should not be treated as fixed results. A time study using actual parts provides a more reliable estimate.
The largest gain often comes from combining several smaller improvements. Faster positioning, fewer setups, reduced scrap, less rework, and longer unattended cycles can lower the total cost per part even when cutting time alone changes only slightly.
لماذا يعتبر تتبع البيانات مهماً في آلات الثقب الجسرية (CNC)؟
يصعب تصحيح مشاكل الإنتاج عند غياب سجلات موثوقة. إذ يمكن لبيانات العمليات المفقودة أن تخفي حالات تآكل الأدوات، وفترات التوقف عن العمل، وتغيرات الجودة، وأعطال التشغيل المتكررة.
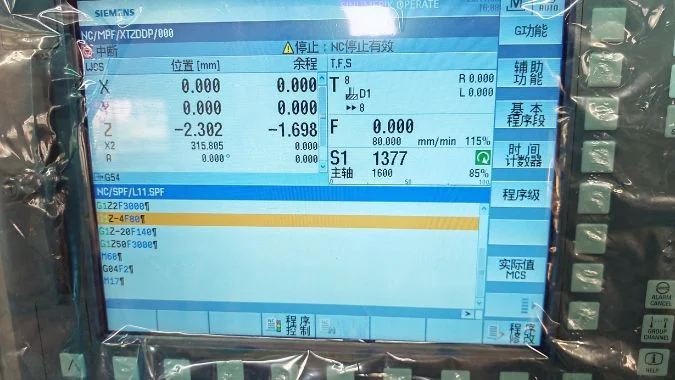
تقوم خاصية تتبع البيانات بتسجيل وقت التشغيل، وحمل عمود الدوران، ومعدل التغذية، والإنذارات، واستخدام الأدوات، ودرجة الحرارة، ونتائج القطع. وتدعم هذه السجلات إمكانية تتبع الجودة، وتحسين العمليات، وتخطيط الصيانة، والتحكم في التكاليف، وتسريع عمليات التحقيق عند فشل قطعة في الاختبار.
ما هي بيانات التشغيل الآلي التي يمكن لنظام CNC تسجيلها؟
يمكن لنظام CNC تسجيل معلومات الدورة الأساسية، بما في ذلك أرقام البرامج، ووقت التشغيل، واستدعاءات الأدوات، وحركة المحاور، وسرعة عمود الدوران، ومعدل التغذية، والإنذارات، وحالة الآلة. وقد تجمع الأنظمة الأكثر تقدمًا أيضًا بيانات حول حمل عمود الدوران، وحمل المحرك، ودرجة الحرارة، والاهتزاز، وقيم عمر الأداة، ونتائج المجسات، واستهلاك الطاقة.
تعتمد السجلات المتاحة على وحدة التحكم، والمستشعرات، وخيارات البرمجيات، وشبكة المصنع. تقوم بعض الآلات بتخزين البيانات محليًا، بينما يرسل البعض الآخر المعلومات إلى نظام تنفيذ التصنيع، أو منصة إنترنت الأشياء (IoT)، أو برمجيات إدارة الإنتاج10. ، ومن ثم يمكن ربط أرقام القطع، وأوامر العمل، وسجلات المشغلين، ونتائج الفحص بسجل عمليات التشغيل.
كيف تعمل خاصية التتبع على تحسين الجودة والصيانة؟
تخلق خاصية التتبع سجلًا واضحًا لكيفية إنتاج القطعة. وإذا وجد الفحص حجمًا أو موقعًا غير صحيح للثقوب، فيمكن لموظفي الإنتاج مقارنة البرنامج، وسجل الأدوات، وإنذارات الآلة، والنتائج المقاسة. تساعد هذه المعلومات في التمييز بين مشكلة البرمجة وبين تآكل الأدوات، أو حركة التجهيزات، أو انحراف الآلة، أو تباين المواد.
تدعم البيانات أيضاً الجوانب الوقائية و الصيانة التنبؤية11. قد تشير الزيادات المتكررة في حمل عمود الدوران إلى أن أداة القطع أصبحت غير حادة. كما قد يشير ارتفاع درجة الحرارة أو الاهتزاز إلى وجود مشكلة في المحامل (الرولمان بلي)، أو التشحيم، أو المحاذاة. وبذلك يمكن إجراء الصيانة قبل أن يؤدي عطل خطير إلى توقف الإنتاج.
تساهم سجلات الدورات الدقيقة في تحسين التكاليف أيضاً. إذ يمكن للمديرين مقارنة وقت الدورة المخطط له بوقت التشغيل الفعلي للآلة، وتحديد فترات الإعداد الطويلة، وتغييرات الأدوات المتكررة، والتوقفات المتكررة. تدعم هذه الأدلة جدولة أفضل وإجراء تغييرات في العمليات.
جمع البيانات وحده لا يؤدي إلى التحسين، بل يجب أن تكون السجلات دقيقة ومنظمة وتتم مراجعتها. تتطلب هذه العملية قواعد تسمية واضحة، وتخزيناً آمناً، ومستشعرات معايرة، وحدود استجابة محددة. عند تطبيق هذه الممارسات، تصبح آلة الثقب القنطرية (gantry) التي تعمل بنظام التحكم الرقمي بالحاسوب (CNC) جزءاً من نظام إنتاج محكم بدلاً من كونها مجرد آلة ثقب آلية.
الخاتمة
تجمع آلات الثقب القنطرية التي تعمل بنظام التحكم الرقمي بالحاسوب (CNC) بين الأتمتة، والدقة، ومرونة العمليات، والإنتاجية العالية، وانخفاض الحاجة إلى العمالة، والبيانات القابلة للتتبع من أجل التصنيع الفعال لقطع العمل الكبيرة والمعقدة.
-
"تطبيق محركات التيار المتردد المؤازرة (AC servo motors) في آلات CNC"،, https://www.northservomotor.com/application-of-ac-servo-motors-in-cnc-machine/. تقوم المحركات المؤازرة في أنظمة CNC بتحويل أوامر الموقع الرقمية إلى حركة دورانية دقيقة من خلال تحكم بحلقة مغلقة، وعادة ما تدفع براغي كروية أو محركات خطية تحول الحركة الدورانية إلى حركة محورية خطية. دور الدليل: آلية؛ نوع المصدر: موسوعة. يدعم: مبدأ التشغيل لتحديد المواقع بالتحكم المؤازري في أدوات آلات CNC. ↩
-
"المبادلات الحرارية - صفيحة الأنابيب - الصناعات"،, https://tungaloy.com/industries/heat-exchanger_tube-sheet/. تصنع صفائح أنابيب المبادلات الحرارية، التي تتطلب مئات الثقوب الموضعية بدقة، عادة باستخدام أنظمة الثقب CNC؛ وتوجد متطلبات مماثلة للحواف الكبيرة في تطبيقات أوعية الضغط والصناعات البتروكيماوية. دور الدليل: مرجع حالة؛ نوع المصدر: مؤسسة. يدعم: التطبيقات الصناعية النموذجية التي تتطلب عمليات ثقب ذات تنسيق كبير. ملاحظة النطاق: يصف هذا التطبيقات الشائعة ولكنه لا يشكل قائمة شاملة لاستخدامات الآلات القنطرية. ↩
-
"مقارنة بين ملاحظات المقياس والمشفر (Encoder). ما مدى الدقة وكيف يمكنك..."،, https://www.practicalmachinist.com/forum/threads/scale-vs-encoder-feedback-how-accurate-and-how-do-you-see-your-backlash.299295/. تقيس أنظمة الحلقة المغلقة بالكامل موضع الطاولة أو الأداة الفعلي باستخدام مقاييس خطية مثبتة على محاور الآلة، مما يعوض عن أخطاء النقل الميكانيكي، بينما تقيس أنظمة الحلقة المغلقة جزئياً موضع عمود المحرك وتفترض انتقالاً ميكانيكياً مثالياً. دور الدليل: آلية؛ نوع المصدر: تعليم. يدعم: التمييز بين التحكم في الموضع بحلقة مغلقة بالكامل وحلقة مغلقة جزئياً في آلات CNC. ↩
-
"تعريفات البرغي الكروي - مختبر الحلول الصناعية - جامعة نورث كارولينا في شارلوت"،, https://isl.charlotte.edu/ball-screw-definitions/. البرغي الكروي هو مشغل خطي ميكانيكي يحول الحركة الدورانية إلى حركة خطية بأقل قدر من الاحتكاك، باستخدام محامل كروية معاد تدويرها بين عمود ملولب وصامولة لتحقيق كفاءة عالية ودقة في أنظمة تحديد المواقع لآلات CNC. دور الدليل: تعريف؛ نوع المصدر: موسوعة. يدعم: وظيفة ومبدأ تصميم البراغي الكروية في أنظمة تحديد المواقع الدقيقة. ↩
-
"الخلوص (الهندسة)"،, https://en.wikipedia.org/wiki/Backlash_(engineering). يشير الخلوص (Backlash) إلى الفراغ أو الحركة المفقودة بين المكونات الميكانيكية المتزاوجة؛ في أدوات الآلات الدقيقة، تطبق البراغي الكروية المحملة مسبقاً قوة محورية لإزالة الخلوص بين الكرات وخيوط البرغي، مما يقلل من تباطؤ تحديد المواقع. دور الدليل: تعريف؛ نوع المصدر: موسوعة. يدعم: تعريف الخلوص في الأنظمة الميكانيكية وطرق تقليله. ↩
-
"نمذجة الخطأ الحراري لأدوات الآلات القوية من خلال..."،, http://wumrc.engin.umich.edu/wp-content/uploads/sites/51/2013/08/08JMSEZhuMachinetoolthermalerrorcompensation.pdf. تظهر الأبحاث حول السلوك الحراري لأدوات الآلات أن تغيرات درجات الحرارة الناتجة عن محركات عمود الدوران، والظروف المحيطة، وعمليات القطع تسبب تغيرات أبعاد في هياكل الآلة، حيث يساهم الانجراف الحراري بنسبة 40-70% من إجمالي خطأ تحديد المواقع في التصنيع الدقيق. دور الدليل: آلية؛ نوع المصدر: بحث. يدعم: كيفية تأثير التمدد الحراري على دقة تحديد المواقع في أدوات الآلات أثناء التشغيل. ملاحظة النطاق: يعكس نطاق النسبة المئوية تصميمات الآلات وظروف التشغيل المختلفة عبر دراسات مختلفة. ↩
-
"معايير دقة CNC ISO 230: الاختبارات والقبول..."،, https://www.hymsonlaser.com/resources/articles/iso-standards/. تشير دراسات أدوات آلات CNC ذات التنسيق الكبير إلى دقة تحديد مواقع في نطاق ±0.01 إلى ±0.05 مم اعتماداً على بناء الآلة، والإدارة الحرارية، وأنظمة التغذية الراجعة. دور الدليل: إحصائية؛ نوع المصدر: بحث. يدعم: نطاقات دقة تحديد المواقع النموذجية التي يمكن تحقيقها بواسطة آلات الثقب القنطرية الصناعية. ملاحظة النطاق: تختلف الدقة الفعلية باختلاف تكوين الآلة المحدد، وحالة الصيانة، وظروف التشغيل. ↩
-
"السرعات ومعدلات التغذية"،, https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. تتيح مثاقب الكربيد الصلب والأدوات القابلة للفهرسة سرعات قطع أعلى من أدوات الفولاذ التقليدية عالية السرعة بسبب مقاومة التآكل والخصائص الحرارية الفائقة، حيث تدعم أدوات الكربيد سرعات قطع أعلى بمرتين إلى 4 مرات في تشغيل الفولاذ. دور الدليل: دعم عام؛ نوع المصدر: بحث. يدعم: مزايا الأداء لتقنيات أدوات الثقب الحديثة. ملاحظة النطاق: تعتمد السرعات التي يمكن تحقيقها على مادة قطعة العمل، وصلابة الآلة، وتوصيل سائل التبريد، وهندسة الأداة المحددة. ↩
-
"كيف يمكن للأتمتة تعزيز إنتاجية ماكينات التحكم الرقمي بالحاسوب (CNC)"،, https://sintoamerica.com/how-automation-can-boost-cnc-productivity/. تشير الدراسات التصنيعية إلى زيادة في الإنتاجية تتراوح بين ضعفين إلى ثمانية أضعاف عند الانتقال من عمليات التشغيل اليدوية إلى عمليات التشغيل باستخدام ماكينات CNC، مع تقليل وقت العمل بنسبة تتراوح بين 30% إلى 60% اعتماداً على تعقيد القطعة وحجم الدفعة. دور الدليل: إحصائي؛ نوع المصدر: بحث. يدعم: التحسينات الموثقة في الإنتاجية الناتجة عن أتمتة ماكينات CNC في عمليات التشغيل. ملاحظة النطاق: تعكس هذه النطاقات سيناريوهات تصنيع متنوعة؛ تعتمد التحسينات الفعلية بشكل كبير على هندسة القطعة المحددة، وحجم الإنتاج، وكفاءة العملية الأساسية. ↩
-
"تكامل نظام تخطيط موارد المؤسسات (ERP) ونظام تنفيذ التصنيع (MES): تحسين الإنتاج …"،, https://excellerant-mfg.com/feeds/blog/mes-erp-integration. تدعم وحدات التحكم الحديثة في ماكينات CNC عادةً بروتوكولات الاتصال الصناعية بما في ذلك OPC UA، وMTConnect، والأنظمة القائمة على الإيثرنت التي تتيح التكامل مع أنظمة تنفيذ التصنيع ومنصات مراقبة الإنتاج في الوقت الفعلي. دور الدليل: دعم عام؛ نوع المصدر: مؤسسة. يدعم: القدرة التقنية لأنظمة CNC الحديثة على تبادل البيانات مع أنظمة التصنيع المؤسسية. ↩
-
"ما هي الصيانة التنبؤية؟"،, https://www.ibm.com/think/topics/predictive-maintenance. تستخدم الصيانة التنبؤية بيانات مراقبة الحالة مثل الاهتزاز، ودرجة الحرارة، ومقاييس الأداء للتنبؤ بأعطال المعدات قبل وقوعها، مما يتيح جدولة الصيانة بناءً على حالة المعدات الفعلية بدلاً من فترات زمنية ثابتة. دور الدليل: تعريف؛ نوع المصدر: موسوعة. يدعم: مفهوم ومنهجية الصيانة التنبؤية في المعدات الصناعية. ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.