

Quels sont les avantages d'une perceuse à portique CNC par rapport aux perceuses traditionnelles ?
Le perçage manuel de grandes pièces prend du temps et dépend fortement de la compétence de l'opérateur. De petites erreurs de positionnement peuvent rapidement entraîner des rebuts, des retards et des coûts supplémentaires.
Une perceuse à portique CNC offre une automatisation, une précision, une flexibilité et un rendement supérieurs à ceux d'une perceuse traditionnelle. Le contrôle par programme, le positionnement par servomoteurs, l'usinage multi-processus et le suivi des données de production réduisent également le travail manuel et améliorent la cohérence sur les grandes pièces et les lots de production.
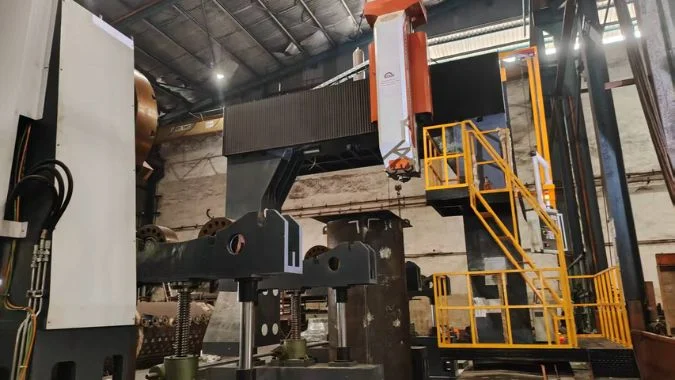
Les perceuses traditionnelles restent utiles pour les trous simples, les travaux de réparation et les tâches à faible volume. Cependant, leurs performances dépendent souvent du marquage manuel, de l'alignement, du contrôle de l'avance et des mesures répétées. Ces étapes deviennent lentes et difficiles lorsqu'une pièce comporte des centaines de trous ou une grande zone de perçage.
Une perceuse à portique CNC remplace de nombreuses actions manuelles par un contrôle numérique. Sa structure à portique couvre une large zone de travail, tandis que les axes entraînés par servomoteurs déplacent la broche vers les positions programmées1. La machine peut également combiner le perçage avec le taraudage, l'alésage, le forage, le fraisage léger et d'autres opérations lorsque sa conception le permet. Cette combinaison rend l'équipement utile pour les plaques tubulaires, les brides, les plaques d'acier, les composants structurels, les pièces d'échangeurs de chaleur2, et d'autres grandes pièces.
Comment une perceuse à portique CNC améliore-t-elle l'automatisation et la précision d'usinage ?
Le marquage manuel et le contrôle de l'avance créent de nombreuses possibilités d'erreur. À mesure que le nombre de trous augmente, ces petites erreurs peuvent endommager une pièce entière à haute valeur ajoutée.
Une perceuse à portique CNC améliore l'automatisation grâce au mouvement programmé, à l'avance par servomoteur, aux changements d'outils automatiques, au refroidissement et à l'évacuation des copeaux. Elle améliore la précision grâce au positionnement numérique, au retour en boucle fermée, à une structure de portique rigide et à un usinage en un seul bridage qui réduit les erreurs de configuration répétées.
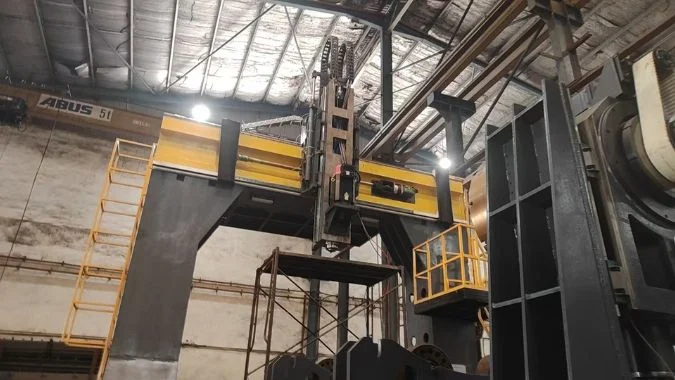
Comment le contrôle par programme remplace-t-il l'opération manuelle ?
Un processus de perçage traditionnel commence souvent par l'interprétation manuelle des plans. Les ouvriers marquent les positions des trous, créent des points centraux, alignent la broche et contrôlent l'avance à la main. Chaque étape dépend de l'attention et de l'expérience. Un grand schéma de perçage rend cette méthode fatigante, lente et sujette aux erreurs.
Une perceuse à portique CNC utilise un programme d'usinage pour contrôler le trajet de l'outil, la vitesse de la broche, la vitesse d'avance, la profondeur du trou et l'ordre des opérations. Certains systèmes peuvent importer des fichiers CAD ou utiliser la programmation graphique. Le contrôleur convertit ensuite les positions définies en mouvements de machine. Une fois la pièce et le programme vérifiés, la machine peut terminer une longue séquence avec une intervention limitée.
L'automatisation peut également couvrir les actions de support. Selon la configuration de la machine, le système peut gérer le changement d'outil, le refroidissement, la lubrification, l'évacuation des copeaux, le réglage de l'outil, la recherche de bords et le palpage. Ces fonctions réduisent le temps d'inactivité et éliminent le travail manuel répétitif.
| Fonctionnement | Perceuse traditionnelle | Perceuse à portique CNC |
|---|---|---|
| Positionnement des trous | Marquage et alignement manuels | Positionnement servo-programmé |
| Contrôle de l'avance | Avance manuelle ou mécanique de base | Avance contrôlée basée sur les données d'usinage |
| Changement d'outil | Manuel | Manuel ou automatique, selon la configuration |
| Refroidissement | Réglage manuel ou alimentation de base | Alimentation en liquide de refroidissement contrôlée par programme |
| Gestion des copeaux | Nettoyage manuel fréquent | Évacuation automatique ou assistée des copeaux |
| Séquence de processus | Contrôlée par l'opérateur | Stockée et exécutée par le système CNC |
Quelles caractéristiques de la machine favorisent une plus grande précision ?
Les servomoteurs et le retour de position permettent au système de contrôle de comparer le mouvement commandé avec le mouvement réel de l'axe. Les machines de niveau supérieur peuvent utiliser des règles de mesure linéaires pour un contrôle en boucle fermée complet3. D'autres machines utilisent des encodeurs de moteur et un contrôle en boucle semi-fermée. Les deux dispositifs offrent un mouvement plus répétable qu'un positionnement manuel lorsque la machine est correctement construite et calibrée.
Le cadre du portique contribue également à la précision. Une traverse rigide, des guidages robustes, des colonnes stables et des vis à billes correctement soutenues aident à résister aux forces de coupe. Les vis préchargées et les systèmes de guidage peuvent réduire le jeu. Le contrôle et la compensation de la température peuvent également limiter la dérive thermique pendant les longs cycles de production. vis à billes4 aident à résister aux forces de coupe. Les vis préchargées et les systèmes de guidage peuvent réduire backlash5. Le contrôle et la compensation de la température peuvent également limiter la dérive thermique pendant les longs cycles de production6.
L'usinage en un seul bridage constitue un autre avantage majeur. Une grande plaque comportant de nombreux trous pourrait autrement nécessiter des déplacements et des réalignements répétés. Chaque nouvelle configuration ajoute un risque d'erreur de référence. Une machine à portique peut atteindre une large zone tandis que la pièce reste fixe. Cette configuration préserve la relation entre tous les trous et les caractéristiques usinées.
La précision réelle dépend de la taille de la machine, de la charge, de la structure, du système de contrôle, de la température, de l'outillage et de la maintenance. Des chiffres tels que ±0,01 mm peuvent être possibles sur des machines appropriées dans des conditions contrôlées7, mais les spécifications du modèle doivent toujours guider la comparaison finale.
Qu'est-ce qui rend une perceuse à portique CNC plus flexible pour différentes applications d'usinage ?
Le changement entre de grandes pièces peut nécessiter de nouveaux marquages, des montages et des réglages manuels. Les longs temps de préparation rendent la gestion des petites séries et de la production mixte difficile.
Une perceuse à portique CNC gagne en flexibilité grâce aux trajectoires d'outils programmables, à une large plage de travail, aux mouvements multi-axes, aux paramètres de coupe réglables et aux processus combinés. Les changements de programme permettent à la même machine de gérer différents modèles de trous, matériaux, tailles de pièces et quantités de production.
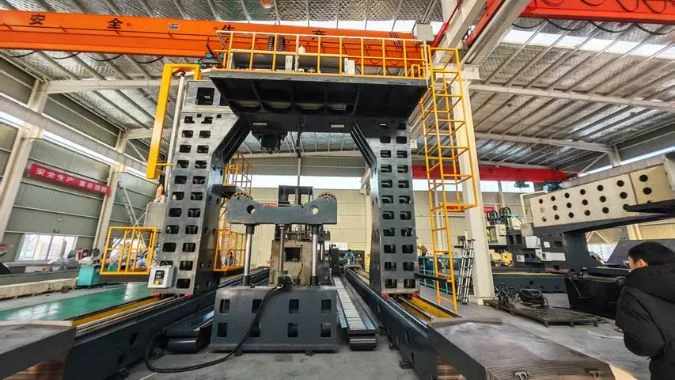
Comment le logiciel rend-il la machine plus adaptable ?
La production pilotée par programme permet de modifier un modèle d'usinage sans réinitialisation mécanique complète. Une nouvelle pièce peut seulement nécessiter un autre programme CNC, des décalages de travail révisés, des outils appropriés et un montage différent. Les programmes stockés peuvent également être rappelés pour des commandes répétées. Cette fonctionnalité raccourcit le temps de changement et permet de maintenir le même processus sur différents lots de production.
La machine peut ajuster la vitesse de broche, la vitesse d'avance, la profondeur de perçage, l'utilisation du liquide de refroidissement et la séquence d'outils pour différents matériaux. L'acier de construction, l'acier inoxydable, l'aluminium et d'autres alliages nécessitent des conditions de coupe différentes. Un programme CNC stocke ces paramètres de manière contrôlée. Les opérateurs n'ont pas besoin de recréer chaque réglage de mémoire.
Une grande zone de travail du portique prend également en charge différentes tailles de pièces. Certaines machines utilisent une table fixe avec un portique mobile. D'autres utilisent différentes combinaisons de poutres, colonnes ou tables de travail mobiles. La structure sélectionnée dépend de la taille de la pièce, du poids, de la vitesse requise et de l'espace au sol.
Quels processus d'usinage peuvent être combinés ?
De nombreuses perceuses à portique CNC offrent plus que du perçage de base. Selon la puissance de la broche, la rigidité de la machine, les fonctions du contrôleur et l'outillage, une machine peut effectuer le perçage au centre, le perçage profond, le taraudage, le fraisage, l'alésage, le forage et le fraisage léger. Certains modèles peuvent également usiner des rainures, des faces d'étanchéité et des surfaces de référence locales.
Cette combinaison de processus réduit les déplacements entre les machines. Une bride, par exemple, peut nécessiter un modèle de trous de boulons, des trous filetés, une rainure d'étanchéité et une face de référence finie. Des machines séparées nécessiteraient plus de manutention et de travail de préparation. Une machine à portique CNC appropriée peut réaliser plusieurs de ces caractéristiques en un seul bridage.
L'équipement est couramment appliqué aux plaques tubulaires, aux brides, aux pièces de chaudière, aux composants d'énergie éolienne, aux plaques de pont, aux structures en acier, aux machines de construction et aux châssis d'équipements lourds. Cependant, la flexibilité ne signifie pas que chaque modèle peut effectuer chaque processus. Le couple de broche, la capacité d'outillage, la course des axes, la charge de la table et les options de contrôle définissent la plage de fonctionnement réelle. La sélection de la machine doit donc suivre les dimensions réelles de la pièce et les exigences du processus plutôt qu'une large étiquette de produit.
Comment une perceuse à portique CNC peut-elle augmenter la productivité et réduire les coûts de main-d'œuvre ?
Le positionnement lent, les mesures répétées et les changements d'outils manuels créent des coûts de production cachés. Ces retards deviennent beaucoup plus importants lorsque chaque pièce contient des dizaines ou des centaines de trous.
A CNC gantry drilling machine raises productivity by automating positioning, feed, tool changes, and multi-process machining. It lowers labor demand by reducing marking, handling, setup, inspection, and constant machine attendance, which can allow one trained worker to supervise more than one machine.
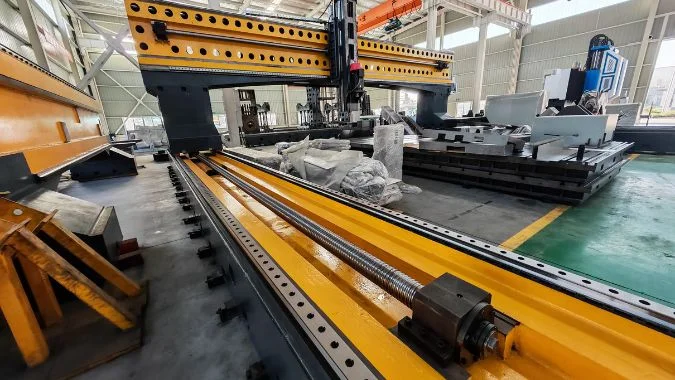
Where Does the Productivity Improvement Come From?
Automatic positioning removes much of the time spent aligning each hole. After one hole is completed, the gantry moves directly to the next programmed position. The process remains consistent across simple rows, circular patterns, and irregular hole layouts. Optimized path planning can also reduce unnecessary axis travel.
Process integration creates another saving. Drilling, tapping, countersinking, and reaming can take place in one setup when the machine has the required tools and functions. The workpiece no longer needs to move through several machines. Less movement means less waiting, fewer fixture changes, and a lower risk of handling damage.
Automatic tool changers can further reduce idle time. Quick-change fixtures, probing systems, and tool setters shorten preparation and adjustment. High-performance carbide drills or indexable U-drills8 may also raise cutting speed when the spindle and workpiece allow their use.
| Source of time saving | Production effect |
|---|---|
| Automatic hole positioning | Less marking, measuring, and manual alignment |
| Optimized tool path | Less non-cutting travel |
| Multi-process machining | Fewer machine transfers and setups |
| Automatic tool changing | Shorter delays between operations |
| Program reuse | Faster preparation for repeat orders |
| Continuous automatic cycles | Longer productive machine time |
| Online probing | Faster setup checks and error detection |
How Does Automation Change Labor Requirements?
Traditional drilling may require separate workers for marking, machine operation, material handling, and repeated inspection. Skilled operators must also adjust feed and monitor every hole. A CNC gantry machine moves much of this work into a standard digital process.
A trained operator still has important duties. These duties include program checking, setup, tool management, workpiece loading, process monitoring, measurement, and maintenance checks. However, constant hand control is no longer required. Stable processes and remote status displays may allow one worker to supervise several machines, especially during long drilling cycles.
Labor savings vary greatly between factories. Part complexity, batch size, loading methods, tool life, and automation options all affect the result. Claims of two to six times higher output or labor reductions above 50%9 may be possible in some high-volume applications. They should not be treated as fixed results. A time study using actual parts provides a more reliable estimate.
The largest gain often comes from combining several smaller improvements. Faster positioning, fewer setups, reduced scrap, less rework, and longer unattended cycles can lower the total cost per part even when cutting time alone changes only slightly.
Pourquoi le suivi des données est-il important dans les perceuses à portique CNC ?
Les problèmes de production sont difficiles à corriger lorsqu'il n'existe aucun enregistrement fiable. L'absence de données sur les processus peut masquer l'usure des outils, les temps d'arrêt, les variations de qualité et les erreurs de fonctionnement répétées.
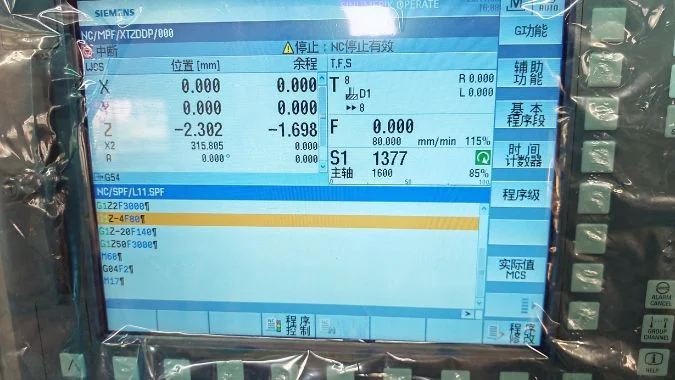
Le suivi des données enregistre le temps d'usinage, la charge de la broche, la vitesse d'avance, les alarmes, l'utilisation des outils, la température et les résultats des pièces. Ces enregistrements favorisent la traçabilité de la qualité, l'amélioration des processus, la planification de la maintenance, le contrôle des coûts et une investigation plus rapide en cas d'échec d'inspection d'une pièce.
Quelles données d'usinage le système CNC peut-il enregistrer ?
Un système CNC peut enregistrer des informations de cycle de base, notamment les numéros de programme, le temps de fonctionnement, les appels d'outils, le mouvement des axes, la vitesse de broche, la vitesse d'avance, les alarmes et l'état de la machine. Les systèmes plus avancés peuvent également collecter la charge de la broche, la charge du moteur, la température, les vibrations, les valeurs de durée de vie des outils, les résultats de palpage et la consommation d'énergie.
Les enregistrements disponibles dépendent du contrôleur, des capteurs, des options logicielles et du réseau d'usine. Certaines machines stockent les données localement. D'autres envoient des informations à un système d'exécution de fabrication, une plateforme IoT ou un logiciel de gestion de production10. Les numéros de pièce, les ordres de fabrication, les enregistrements des opérateurs et les résultats d'inspection peuvent ensuite être liés à l'historique d'usinage.
Comment la traçabilité améliore-t-elle la qualité et la maintenance ?
La traçabilité crée un historique clair de la manière dont une pièce a été produite. Si l'inspection révèle une taille ou une position de trou incorrecte, le personnel de production peut comparer le programme, l'enregistrement des outils, les alarmes de la machine et les résultats mesurés. Ces informations aident à distinguer un problème de programmation de l'usure des outils, du déplacement d'un montage, de la dérive de la machine ou de la variation du matériau.
Les données soutiennent également la prévention et maintenance prédictive11. Des augmentations répétées de la charge de la broche peuvent indiquer qu'un outil s'émousse. Une hausse de la température ou des vibrations peut signaler un problème de roulement, de lubrification ou d'alignement. La maintenance peut alors intervenir avant qu'une défaillance grave n'interrompe la production.
Des enregistrements précis des cycles améliorent également les calculs de coûts. Les gestionnaires peuvent comparer le temps de cycle prévu avec le temps machine réel. Ils peuvent identifier les longues périodes de configuration, les changements d'outils fréquents et les arrêts répétés. Ces éléments factuels permettent une meilleure planification et des changements de processus.
La collecte de données seule ne crée pas d'amélioration. Les enregistrements doivent être précis, organisés et examinés. Des règles de nommage claires, un stockage sécurisé, des capteurs calibrés et des limites de réponse définies sont requis. Lorsque ces pratiques sont en place, la perceuse à portique CNC devient partie intégrante d'un système de production contrôlé plutôt qu'une simple perceuse automatique.
Conclusion
Les perceuses à portique CNC allient automatisation, précision, flexibilité des processus, rendement élevé, besoin réduit en main-d'œuvre et données traçables pour un usinage efficace de pièces grandes et complexes.
-
" Application des servomoteurs CA dans les machines CNC ", https://www.northservomotor.com/application-of-ac-servo-motors-in-cnc-machine/. Dans les systèmes CNC, les servomoteurs convertissent les commandes de position numériques en un mouvement de rotation précis grâce à un contrôle en boucle fermée, entraînant généralement des vis à billes ou des moteurs linéaires qui traduisent le mouvement rotatif en mouvement d'axe linéaire. Rôle de la preuve : mécanisme ; type de source : encyclopédie. Soutient : le principe de fonctionnement du positionnement servocommandé dans les machines-outils CNC. ↩
-
" Échangeurs de chaleur – Plaque tubulaire – Industries ", https://tungaloy.com/industries/heat-exchanger_tube-sheet/. Les plaques tubulaires d'échangeurs de chaleur, qui nécessitent des centaines de trous positionnés avec précision, sont généralement fabriquées à l'aide de systèmes de perçage CNC ; des exigences similaires existent pour les grandes brides dans les applications de récipients sous pression et pétrochimiques. Rôle de la preuve : étude de cas ; type de source : institution. Soutient : les applications industrielles typiques nécessitant des opérations de perçage grand format. Note de portée : ceci décrit des applications courantes mais ne constitue pas une liste exhaustive des utilisations des machines à portique ↩
-
" Rétroaction d'échelle vs encodeur. Quelle précision et comment… ", https://www.practicalmachinist.com/forum/threads/scale-vs-encoder-feedback-how-accurate-and-how-do-you-see-your-backlash.299295/. Les systèmes entièrement en boucle fermée mesurent la position réelle de la table ou de l'outil à l'aide d'échelles linéaires montées sur les axes de la machine, compensant les erreurs de transmission mécanique, tandis que les systèmes en boucle semi-fermée mesurent la position de l'arbre du moteur et supposent une transmission mécanique parfaite. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : la distinction entre le contrôle de position en boucle fermée et en boucle semi-fermée dans les machines CNC. ↩
-
" Définitions des vis à billes – Industrial Solutions Lab – UNC Charlotte ", https://isl.charlotte.edu/ball-screw-definitions/. Une vis à billes est un actionneur linéaire mécanique qui convertit le mouvement de rotation en mouvement linéaire avec un frottement minimal, utilisant des roulements à billes à recirculation entre un arbre fileté et un écrou pour obtenir une efficacité et une précision élevées dans les systèmes de positionnement des machines-outils CNC. Rôle de la preuve : définition ; type de source : encyclopédie. Soutient : la fonction et le principe de conception des vis à billes dans les systèmes de positionnement de précision. ↩
-
" Jeu (ingénierie) ", https://en.wikipedia.org/wiki/Backlash_(engineering). Le jeu désigne le jeu ou le mouvement perdu entre des composants mécaniques accouplés ; dans les machines-outils de précision, les vis à billes préchargées appliquent une force axiale pour éliminer le jeu entre les billes et les filets de vis, réduisant ainsi l'hystérésis de positionnement. Rôle de la preuve : définition ; type de source : encyclopédie. Soutient : la définition du jeu dans les systèmes mécaniques et les méthodes pour le réduire. ↩
-
" Modélisation robuste des erreurs thermiques des machines-outils via… ", http://wumrc.engin.umich.edu/wp-content/uploads/sites/51/2013/08/08JMSEZhuMachinetoolthermalerrorcompensation.pdf. La recherche sur le comportement thermique des machines-outils montre que les variations de température provenant des moteurs de broche, des conditions ambiantes et des processus de coupe provoquent des changements dimensionnels dans les structures des machines, la dérive thermique contribuant à 40-70 % de l'erreur de positionnement totale dans l'usinage de précision. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : comment l'expansion thermique affecte la précision de positionnement dans les machines-outils pendant le fonctionnement. Note de portée : la fourchette de pourcentage reflète les différentes conceptions de machines et conditions de fonctionnement selon les études ↩
-
" Normes de précision CNC ISO 230 : Tests et acceptation… ", https://www.hymsonlaser.com/resources/articles/iso-standards/. Des études sur les machines-outils CNC grand format rapportent des précisions de positionnement de l'ordre de ±0,01 à ±0,05 mm selon la construction de la machine, la gestion thermique et les systèmes de rétroaction. Rôle de la preuve : statistique ; type de source : recherche. Soutient : les plages de précision de positionnement typiques réalisables par les machines à portique CNC industrielles. Note de portée : la précision réelle varie selon la configuration spécifique de la machine, l'état de maintenance et les conditions de fonctionnement ↩
-
" Speeds and Feeds ", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. Les forets en carbure massif et à plaquettes indexables permettent des vitesses de coupe plus élevées que les outils en acier rapide conventionnels grâce à une résistance à l'usure et des propriétés thermiques supérieures, les outils en carbure permettant des vitesses de coupe 2 à 4 fois plus élevées lors de l'usinage de l'acier. Rôle de la preuve : support général ; type de source : recherche. Soutient : les avantages de performance des technologies d'outils de perçage modernes. Note de portée : les vitesses réalisables dépendent du matériau de la pièce, de la rigidité de la machine, de l'apport en liquide de refroidissement et de la géométrie spécifique de l'outil. ↩
-
" Comment l'automatisation peut accroître la productivité CNC ", https://sintoamerica.com/how-automation-can-boost-cnc-productivity/. Les études manufacturières font état d'augmentations de la productivité allant de 2 à 8 fois lors du passage d'opérations d'usinage manuelles à des opérations CNC, avec des réductions du temps de travail de 30 à 60 % en fonction de la complexité des pièces et de la taille des lots. Rôle de la preuve : statistique ; type de source : recherche. Soutient : améliorations documentées de la productivité grâce à l'automatisation CNC dans les opérations d'usinage. Note de portée : Ces fourchettes reflètent divers scénarios de fabrication ; les améliorations réelles dépendent fortement de la géométrie spécifique des pièces, du volume de production et de l'efficacité du processus de référence. ↩
-
" Intégration ERP et MES : Optimiser la production… ", https://excellerant-mfg.com/feeds/blog/mes-erp-integration. Les contrôleurs CNC contemporains prennent couramment en charge des protocoles de communication industriels, notamment OPC UA, MTConnect et les systèmes basés sur Ethernet qui permettent l'intégration avec les systèmes d'exécution de fabrication et les plates-formes de surveillance de la production en temps réel. Rôle de la preuve : soutien général ; type de source : institution. Soutient : la capacité technique des systèmes CNC modernes à échanger des données avec les systèmes de fabrication d'entreprise. ↩
-
" Qu'est-ce que la maintenance prédictive ? ", https://www.ibm.com/think/topics/predictive-maintenance. La maintenance prédictive utilise des données de surveillance de l'état telles que les vibrations, la température et les mesures de performance pour prévoir les pannes d'équipement avant qu'elles ne surviennent, permettant ainsi une planification de la maintenance basée sur l'état réel de l'équipement plutôt que sur des intervalles de temps fixes. Rôle de la preuve : définition ; type de source : encyclopédie. Soutient : le concept et la méthodologie de la maintenance prédictive dans les équipements industriels. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.