

Was sind die Unterschiede zwischen Elektro- und Direktantriebsspindeln bei CNC-Fräsmaschinen?
Obwohl sowohl "elektrische" als auch "direkt angetriebene" Spindeln mit Strom betrieben werden, erfüllen ihre internen Konstruktionen grundlegend unterschiedliche Anforderungen in der Zerspanung. Die Verwechslung von eingebauten Motoreinheiten mit gekoppelten Direktantriebssystemen führt oft zum Kauf einer Spindel, die den Produktionsanforderungen nicht gerecht wird.
Eine elektrische oder motorisierte Spindel integriert den Motorrotor in die Spindelwelle. Eine direkt angetriebene Spindel verwendet einen separaten Motor, der über eine Kupplung mit der Spindel verbunden ist. Motorisierte Spindeln bevorzugen extreme Geschwindigkeit und schnelle Reaktion, während direkt angetriebene Spindeln meist ein Gleichgewicht zwischen Drehmoment, Steifigkeit, Kosten und Wartungsfreundlichkeit bieten.
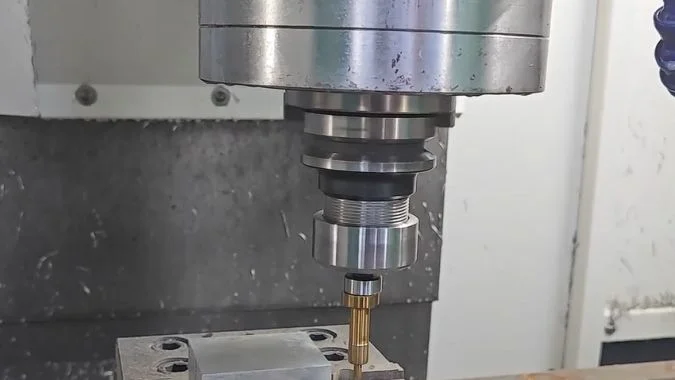
Während beide Typen Elektromotoren verwenden, liegt der Hauptunterschied in der Struktur: Motorisierte Spindeln platzieren den Motor für Geschwindigkeit innerhalb der Welle, während direkt angetriebene Spindeln einen separaten Motor über eine Kupplung für eine ausgewogene Leistung verbinden.
Wie unterscheiden sich elektrische Spindeln und direkt angetriebene Spindeln in Bezug auf Drehzahl und Drehmoment?
Die Auswahl allein nach der maximalen Drehzahl kann zu einem schwachen Schruppprozess führen. Die Auswahl nur nach dem maximalen Drehmoment kann zudem die Geschwindigkeit bei kleinen Werkzeugen begrenzen und die Produktivität bei der Schlichtbearbeitung verringern.
Motorisierte elektrische Spindeln bieten im Allgemeinen höhere Maximaldrehzahlen, ein geringeres Rotationsträgheitsmoment und eine schnellere Beschleunigung. Direkt angetriebene Spindeln bieten üblicherweise ein stärkeres Drehmoment bei niedrigen Drehzahlen, eine höhere praktische Steifigkeit und eine bessere Leistung beim mittleren oder schweren Fräsen, wobei die tatsächlichen Ergebnisse von den Leistungs- und Drehmomentkurven der jeweiligen Spindel abhängen.
Wie beeinflusst die Spindelstruktur die maximale Drehzahl?
Eine motorisierte Spindel verfügt über eine getriebelose Struktur. Der Motorrotor und die Spindelwelle bilden eine rotierende Einheit. Diese Struktur macht Riemen, Getriebe und eine externe Kupplung überflüssig. Sie reduziert die Anzahl der rotierenden Komponenten und kann schnelle Beschleunigungen sowie hohe Drehzahlen unterstützen.
Allgemeine Motorspindeln können etwa 15.000 bis 40.000 U/min erreichen. Spezialisierte Einheiten für Gravur-, Mikrobearbeitungs- oder Schleifaufgaben können 60.000 U/min überschreiten.1 Einige kleine Einheiten können deutlich höhere Drehzahlen erreichen. Diese Zahlen gelten nicht für jede Maschine, da die Größe der Werkzeugaufnahme, der Lagerdurchmesser, die Spindelleistung und die Anwendung die Sicherheitsgrenze beeinflussen.
Eine direkt angetriebene Spindel verwendet einen externen Motor und eine Kupplung. Viele Modelle arbeiten zwischen etwa 8.000 und 18.000 U/min. Leistungsstärkere Versionen können 20.000 oder 24.000 U/min erreichen.2 Die Kupplung, die Motorwuchtung, das Lagersystem und die Ausrichtung können weitere Drehzahlsteigerungen begrenzen.
| Leistungsfaktor | Motorisierte elektrische Spindel | Direkt angetriebene Spindel |
|---|---|---|
| Motoranordnung | Im Spindelgehäuse integriert | Getrennt von der Spindel |
| Verbindung | In die Spindelwelle integrierter Rotor | Über eine Kupplung verbundener Motor |
| Fokus auf übliche Geschwindigkeiten | Hohe und ultrahohe Geschwindigkeit | Mittlere bis hohe Geschwindigkeit |
| Rotationsträgheit | Üblicherweise niedriger | Üblicherweise höher |
| Beschleunigung | Sehr schnell | Schnell, aber oft langsamer |
| Bestmöglicher Werkzeugbereich | Kleine und mittlere Werkzeuge | Mittlere und größere Werkzeuge |
| Typischer Bearbeitungsschwerpunkt | Leichte, schnelle Schlichtbearbeitung | Allgemeines Fräsen und mittlere Zerspanung |
Warum bietet eine direkt angetriebene Spindel oft ein praktischeres Drehmoment?
Spindelleistung, Drehmoment und Drehzahl stehen in einem Zusammenhang. Eine Spindel kann nicht über ihren gesamten Drehzahlbereich dasselbe Drehmoment aufrechterhalten.3 Das Drehmoment bleibt normalerweise in einem Bereich mit konstantem Drehmoment bei niedrigerer Geschwindigkeit stabil. Es fällt dann ab, nachdem die Spindel ihren Bereich konstanter Leistung erreicht hat.
Direkt angetriebene Einheiten sind oft mit größeren externen Motoren und stärkeren Spindelgruppen konstruiert. Ihr Design ermöglicht ein stabiles Drehmoment bei niedrigen und mittleren Geschwindigkeiten. Die Spindel kann zudem größere Lager und eine robuste Werkzeugschnittstelle, wie BT40, CAT40 oder BBT40, verwenden. Diese Merkmale unterstützen größere Fräser und höhere Radiallasten.
Motorspindeln opfern oft das Drehmoment bei niedrigen Drehzahlen zugunsten einer höheren Maximalgeschwindigkeit. Sie arbeiten effizient mit kleinen Werkzeugen, geringen Schnitttiefen und hohen Vorschubgeschwindigkeiten. Eine leistungsstarke Motorspindel kann jedoch dennoch eine nützliche Schruppkapazität bieten. Eine kleine direkt angetriebene Spindel kann ebenfalls ein begrenztes Drehmoment aufweisen. Nennleistung, Dauerdrehmoment, Spitzendrehmoment, Basisdrehzahl, Lagerkapazität und Werkzeugschnittstelle müssen daher verglichen werden, anstatt sich allein auf die Spindelkategorie zu verlassen.
Welcher Spindeltyp liefert beim CNC-Fräsen eine bessere Präzision und Oberflächengüte?
Eine hohe Rotationsgeschwindigkeit führt nicht automatisch zu einem glatten Finish. Rundlauf, Auswuchtung, Vibrationen, thermische Ausdehnung, Werkzeugaufnahme und Maschinensteifigkeit können einen größeren Einfluss haben.
Eine motorisierte Elektrospindel sorgt oft für eine bessere Hochgeschwindigkeitsbearbeitung, da sie die Kupplung eliminiert und eine geringe Trägheit sowie Vibration aufweist. Eine Direktantriebsspindel kann bei schwereren Schnitten eine höhere Stabilität bieten. Die Endpräzision hängt dennoch von Rundlauf, Lagern, Auswuchtung, Kühlung, Werkzeug und Maschinenstruktur ab.
Warum kann eine motorisierte Spindel die Hochgeschwindigkeitsbearbeitung verbessern?
Jedes Getriebeteil kann Ausrichtungsfehler, Vibrationen, Spiel oder elastische Bewegungen verursachen.4 Eine Motorspindel eliminiert die Kupplung zwischen Motor und Spindel. Ihre integrierte rotierende Baugruppe kann als eine Einheit gewuchtet werden. Diese Struktur unterstützt einen reibungslosen Betrieb bei hohen Drehzahlen.
Ein geringes Trägheitsmoment ermöglicht es der Spindel zudem, die Drehzahl schnell zu ändern. Diese Reaktion ist bei der 5-Achs-Fräsbearbeitung, bei der Formfertigstellung und bei der Bearbeitung mit kleinen Werkzeugen nützlich.5 Eine stabile Hochgeschwindigkeitsspindel hilft einem Kugelfräser, die erforderliche Schnittgeschwindigkeit beizubehalten, während sich der effektive Schnittdurchmesser ändert.
Motorisierte Spindeln werden häufig für die Formenbearbeitung, Laufräder, medizinische Komponenten, Elektronikgehäuse, Mikrostrukturen und Präzisionsteile aus Aluminium verwendet. Sie können Vibrationsmarken reduzieren, wenn Werkzeug, Halter, Programm und Maschine stabil bleiben.
Eine Direktantriebsspindel weist immer noch einen wesentlich kürzeren Übertragungsweg auf als eine riemen- oder getriebegesteuerte Spindel. Daher kann sie eine gute Rotationsgenauigkeit und Oberflächenqualität erreichen. Allerdings werden die Qualität der Kupplung und die Ausrichtung zwischen Motor und Spindel wichtig. Eine beschädigte oder schlecht ausgerichtete Kupplung kann Vibrationen verursachen.
| Präzisionsfaktor | Motorisierte elektrische Spindel | Direkt angetriebene Spindel |
|---|---|---|
| Übertragungskomponenten | Keine externe Kupplung | Beinhaltet eine Kupplung |
| Hochgeschwindigkeitsauswuchtung | Exzellent bei einer Qualitätseinheit | Gut bei korrekter Ausrichtung |
| Dynamisches Ansprechverhalten | Sehr schnell | Schnell |
| Potenzial für Hochgeschwindigkeitsvibrationen | Generell niedrig | Kann durch Kupplungsfehler zunehmen |
| Stabilität bei schweren Schnitten | Hängt stark von der Spindelgröße ab | Oft stärker bei vergleichbaren Maschinen |
| Typische Schlichtanwendung | Hochgeschwindigkeits- und Kleinstwerkzeug-Schlichten | Allgemeines Präzisions- und Mittellastfräsen |
Wann kann eine direkt angetriebene Spindel bessere Ergebnisse liefern?
Die Oberflächengüte hängt sowohl von der Schnittstabilität als auch von der Rotationsruhe ab. Eine Motorspindel kann ihren Vorteil verlieren, wenn ein Prozess hohe Radialkräfte anwendet oder ein großes Werkzeug verwendet wird. Begrenzte Lagergrößen oder eine geringere Biegesteifigkeit können zu Durchbiegung und Vibrationen führen.
Eine direkt angetriebene Spindel schneidet bei der Mittellast-Schrupp- und Halbschlichtbearbeitung oft besser ab, da ihre Spindelbaueinheit größer und steifer ausgelegt sein kann. Das Schruppen von Werkzeugstahl, die allgemeine Teilefertigung und das effiziente Zerspanen von Aluminium können von diesem Gleichgewicht profitieren.
Auch die Maschinengeometrie beeinflusst das Ergebnis. Achsgeradheit, Zustand der Führungsbahnen, Steifigkeit der Aufspannvorrichtung, Werkzeugrundlauffehler, Sauberkeit der Werkzeugaufnahme und Schnittparameter können den Unterschied zwischen den Spindelkonstruktionen überlagern. Thermisches Aufwärmen und Kompensation sind gleichermaßen wichtig.
Angaben zu Rotationsgenauigkeiten im Submikronbereich sollten mit Vorsicht behandelt werden. Solche Zahlen beschreiben möglicherweise den Rundlauffehler der Spindel unter kontrollierten Testbedingungen und nicht die Genauigkeit am fertigen Werkstück.6 Maschinenspezifikationen sollten den Messort, die Spindeldrehzahl, die Temperatur und den Teststandard angeben. Ein Schneidversuch mit repräsentativen Werkzeugen und Materialien bietet einen nützlicheren Vergleich.
Wie unterscheidet sich die Wärmeentwicklung zwischen elektrischen Spindeln und direkt angetriebenen Spindeln?
Unkontrollierte Spindelwärme verursacht Bewegungen des Werkzeugmittelpunkts, Lagerschäden und Maßabweichungen. Lange Produktionszyklen können dazu führen, dass aus einem kleinen Temperaturanstieg Ausschussteile werden.
Eine Motorspindel konzentriert elektromagnetische und Lagerwärme in einer kompakten Baugruppe, weshalb sie in der Regel eine aktive Flüssigkeitskühlung benötigt. Eine direkt angetriebene Spindel trennt den Motor vom Spindelgehäuse, was die Wärmeabfuhr erleichtert, obwohl auch hier Lager und Kupplung im Betrieb Wärme erzeugen.
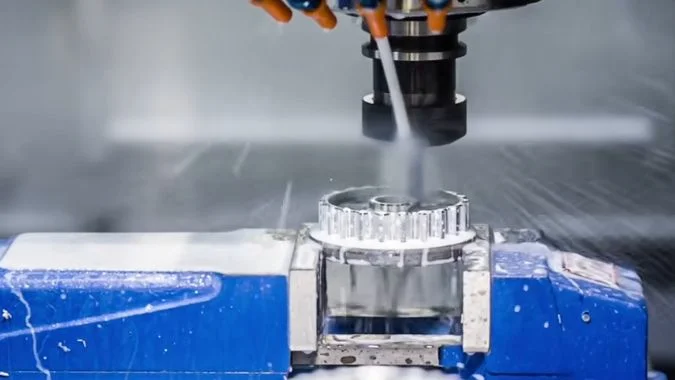
Warum benötigt eine Motorspindel mehr aktive Kühlung?
Ein Motor erzeugt Wärme durch elektrischen Widerstand, magnetische Verluste und Rotoraktivität.7 Lager erzeugen ebenfalls Reibung. Eine Motorspindel platziert diese Wärmequellen innerhalb oder nahe demselben kompakten Gehäuse. Hohe Drehzahlen erhöhen die Lagerreibung und erschweren eine stabile Temperaturkontrolle.
Die meisten Hochgeschwindigkeits-Motorspindeln verwenden ein zirkulierendes Wasser-, Öl- oder Wasser-Glykol-Kühlsystem. Kühlmäntel entziehen dem Stator und dem Spindelgehäuse die Wärme. Einige Konstruktionen verwenden auch Öl-Luft-Lagerschmierung oder andere kontrollierte Schmiersysteme.
Die Kühlmitteltemperatur muss stabil bleiben. Zu warmes Fluid kann nicht genug Wärme abführen. Zu kaltes Fluid kann Kondensation oder ungleichmäßige thermische Kontraktion verursachen. Ein dedizierter Kühler steuert das Kühlmittel meist in der Nähe der Referenztemperatur der Maschine.
Wärme kann zu axialer Spindelausdehnung führen. Selbst eine geringe Änderung kann die Werkzeuglänge und die bearbeitete Oberfläche beeinflussen.8 High-End-Maschinen verwenden Temperatursensoren, Spindel-Aufwärmzyklen und eine thermische CNC-Kompensation, um diese Bewegung zu kontrollieren.9
Warum ist Wärme bei einer direkt angetriebenen Konstruktion meist leichter zu kontrollieren?
Bei einer direkt angetriebenen Spindel befindet sich der Motor außerhalb der Spindelpatrone. Diese Trennung hält einen Großteil der elektromagnetischen Wärme des Motors von den Spindellagern und der Werkzeugschnittstelle fern. Die Spindel erzeugt zwar immer noch Wärme durch Lagerreibung, Dichtungskontakt und Schnittlast, aber die Wärmequellen sind weniger konzentriert.
| Thermischer Faktor | Motorisierte elektrische Spindel | Direkt angetriebene Spindel |
|---|---|---|
| Ort der Motorwärme | Innerhalb der Spindelbaueinheit | Außerhalb der Spindelpatrone |
| Hauptwärmequellen | Motorverluste und Lagerreibung | Lagerreibung und Wärme des nahegelegenen Motors |
| Kühlbedarf | Üblicherweise aktive Flüssigkeitskühlung | Luft- oder Flüssigkeitskühlung, je nach Ausführung |
| Thermische Konzentration | Hoch | Stärker verteilt |
| Risiko axialer Ausdehnung | Erfordert genaue Kontrolle | Oft leichter zu bewältigen |
| Überwachungsbedarf | Kühlmittelfluss, Temperatur und Schmierung | Lager, Kupplung, Motor und Ausrichtung |
Direkt angetriebene Spindeln sind nicht frei von thermischen Problemen. Der externe Motor kann Wärme über die Kupplung, die Montageplatte oder das Gehäuseteil übertragen. Hohe Lagerbelastungen und lange Betriebszeiten können ebenfalls die Spindeltemperatur erhöhen. Viele moderne Direktantriebssysteme nutzen daher eine aktive Kühlung, selbst wenn diese für den Grundbetrieb nicht zwingend erforderlich ist.
Die thermische Stabilität hängt von der gesamten Maschine ab. Umgebungstemperatur, Schnittlast, Kühlmitteltemperatur, Achsbewegung und Aufwärmpraktiken beeinflussen die Genauigkeit. Das Kühlsystem sollte als Teil der Spindelkonstruktion bewertet werden und nicht als optionales Zubehör.
Was sind die Unterschiede bei den Wartungs- und Reparaturkosten zwischen den beiden Spindeltypen?
Der Kaufpreis einer Spindel spiegelt nicht ihre Gesamtkosten wider. Reparaturkomplexität, Ersatzteilverfügbarkeit, Servicezeit und Produktionsausfälle können deutlich höhere Kosten verursachen.
Direkt angetriebene Spindeln sind in der Wartung meist kostengünstiger, da Motor, Kupplung, Lager und Spindel separate Komponenten sind. Motorspindeln erfordern oft ein spezielles Auswuchten, elektrische Prüfungen, Präzisionslagerarbeiten oder einen kompletten Austausch der Patrone, was die Reparaturkosten und Ausfallzeiten erhöhen kann.
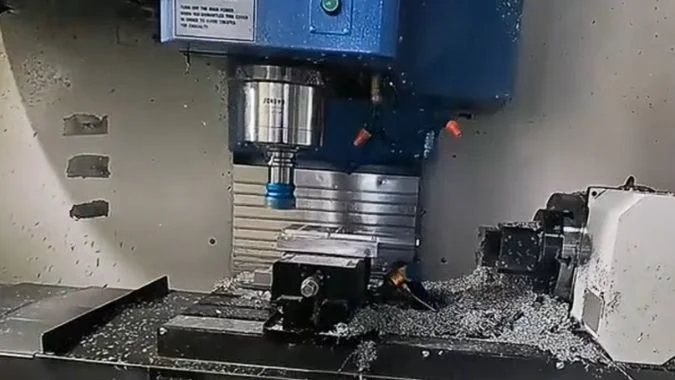
Warum sind Reparaturen an Motorspindeln spezieller?
Eine Motorspindel vereint elektrische und mechanische Systeme in einer präzisen Baugruppe. Ein Fehler kann die Motorwicklung, den Rotor, den Encoder, die Lager, den Kühlmantel, den Sensor, das Werkzeugspannsystem oder den Schmierkreislauf betreffen. Diese Teile arbeiten als ausgewogene Einheit zusammen.
Der Austausch interner Lager erfordert saubere Montagebedingungen, die korrekte Vorspannung, Spezialwerkzeuge und ein dynamisches Hochgeschwindigkeitswuchten.10 Eine unsachgemäße Reparatur kann zu übermäßiger Hitzeentwicklung oder Vibrationen führen. Viele Motorspindeln müssen daher an den Hersteller oder ein qualifiziertes Spindelreparaturzentrum zurückgeschickt werden.
Die Reparaturzeit kann je nach Verfügbarkeit der Teile und Standort des Servicezentrums von einigen Tagen bis zu mehreren Wochen reichen.11 Ein kompletter Austausch der Patrone kann Ausfallzeiten reduzieren, erfordert jedoch ein größeres Budget für Ersatzteile. Anlagen, die auf eine kontinuierliche Produktion angewiesen sind, halten möglicherweise eine Ersatzspindel bereit.
Die tägliche Wartung sollte die Überwachung von Kühlmittelfluss, Temperatur, Vibration, Schmierdruck, Luftqualität und Werkzeugspannkraft umfassen. Verunreinigtes Kühlmittel oder ein Ausfall der Kühlung können schnelle und kostspielige Schäden verursachen.
Warum sind direkt angetriebene Spindeln oft wartungsfreundlicher?
Die Direktantriebsstruktur trennt den externen Motor, die Kupplung und die Spindelpatrone voneinander. Ein defekter Motor kann ausgetauscht werden, ohne die Spindel überholen zu müssen. Eine verschlissene Kupplung kann ebenfalls separat gewartet werden. Lager, Dichtungen und zugehörige mechanische Komponenten sind möglicherweise einfacher zu beschaffen, obwohl Präzisionsspindellager dennoch eine fachgerechte Montage erfordern.
| Kosten- und Servicefaktor | Motorisierte elektrische Spindel | Direkt angetriebene Spindel |
|---|---|---|
| Komponentenintegration | Sehr hoch | Mäßig |
| Fehlerdiagnose | Elektrisch und mechanisch | Hauptsächlich nach Komponenten unterteilt |
| Lageraustausch | Erfordert spezialisierten Service | Oft einfacher, aber dennoch Präzisionsarbeit |
| Dynamisches Wuchten | Nach einer Reparatur meist unerlässlich | Kann auf betroffene Komponenten beschränkt sein |
| Potenzial für Reparaturen vor Ort | Unter | Höher |
| Kosten für Ersatzbaugruppen | Höher | Üblicherweise niedriger |
| Typisches Ausfallrisiko | Länger ohne ein Ersatzgerät | Oft kürzer |
| Fokus auf Routine | Kühlung, Schmierung, Vibration und Sensoren | Lager, Kupplung, Ausrichtung und Motor |
Die Wartung von Direktantrieben erfordert dennoch technische Sorgfalt. Die Ausrichtung der Kupplung muss präzise bleiben. Fehlausrichtungen können Lager beschädigen und zu einer schlechten Oberflächengüte führen.12 Kupplungsverschleiß, Spindelgeräusche, Temperaturanstieg, Schmierung und Werkzeugspannkraft sollten regelmäßig überprüft werden.
Die Lebenszykluskosten hängen vom Produktionswert ab. Eine Motorspindel ist in der Reparatur möglicherweise teurer, jedoch können ihr höherer Output und eine bessere Oberflächenqualität diese Kosten rechtfertigen. Eine Direktantriebsspindel kann wirtschaftlicher sein, wenn Fräsen bei mittlerer Geschwindigkeit, moderates Schruppen, einfache Wartung und planbare Instandhaltung im Vordergrund stehen. Die Verfügbarkeit von Serviceleistungen und eine Strategie für Ersatzspindeln sollten daher die Kaufentscheidung beeinflussen.
Schlussfolgerung
Motorspindeln sind bei extremer Geschwindigkeit und Feinbearbeitung im Vorteil, während Direktantriebsspindeln eine praktische Balance aus Drehmoment, Steifigkeit, thermischer Kontrolle, Wartungsfreundlichkeit und Kosten bieten.
-
"Hochgeschwindigkeits-wassergekühlte IBAG-Spindeln für die CNC-Bearbeitung", https://www.ibagnorthamerica.com/ibag-spindles-medium-spindles. Industriespezifikationen bestätigen, dass Allzweck-Motorspindeln typischerweise zwischen 15.000 und 40.000 U/min arbeiten, während spezialisierte Einheiten für Mikrobearbeitungsanwendungen 60.000 U/min überschreiten können. Beweisrolle: Statistik; Quellentyp: Forschung. Unterstützt: typische Drehzahlbereiche für Motorspindeln in verschiedenen Anwendungen. Hinweis zum Geltungsbereich: Die tatsächlichen Drehzahlmöglichkeiten variieren erheblich je nach Hersteller, Lagerdesign und beabsichtigter Anwendung. ↩
-
"CNC-Spindeltypen erklärt: Eingebaut vs. Riemen, Direktantrieb …", https://www.microdynamicsfa.com/post/cnc-spindle-types-explained-built-in-vs-belt-direct-drive-and-gear-spindles. Fachliteratur gibt an, dass standardmäßige Direktantriebsspindeln im Bereich von 8.000 bis 18.000 U/min arbeiten, wobei fortschrittliche Designs Drehzahlen von bis zu 24.000 U/min erreichen. Beweisrolle: Statistik; Quellentyp: Forschung. Unterstützt: Betriebsdrehzahlbereiche für Direktantriebs-Spindelsysteme. Hinweis zum Geltungsbereich: Die Drehzahlfähigkeiten hängen vom Kupplungsdesign, den Motoreigenschaften und der Lagerkonfiguration ab. ↩
-
"Motorsteuerungstechnologien | OSU Energy Efficiency Center", https://eec.oregonstate.edu/motor-control-technologies. Ingenieurwissenschaftliche Prinzipien legen fest, dass Elektromotoren in unterschiedlichen Bereichen arbeiten: einer Zone mit konstantem Drehmoment bei niedrigeren Drehzahlen, in der das maximale Drehmoment verfügbar ist, und einer Zone mit konstanter Leistung bei höheren Drehzahlen, in der das Drehmoment umgekehrt proportional zur Drehzahl abnimmt. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: das umgekehrte Verhältnis zwischen Drehmoment und Drehzahl in Elektromotorsystemen. ↩
-
"Umfassende Analyse von Übertragungsfehlern & …", https://ui.adsabs.harvard.edu/abs/2024JVET…12S1145D/abstract. Maschinenbauforschung zeigt, dass Übertragungselemente wie Kupplungen, Zahnräder und Lager mehrere Fehlerquellen einbringen, darunter Fehlausrichtung, Torsionsnachgiebigkeit, Spiel und Vibrationsübertragung, die alle die Systemgenauigkeit beeinträchtigen. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: wie mechanische Übertragungskomponenten Positionierungs- und dynamische Fehler einführen. ↩
-
"Dynamische Reaktion menschlicher Muskelspindel-Afferenzen … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC2231301/. Studien zur Dynamik von Werkzeugmaschinen zeigen, dass ein geringeres Trägheitsmoment die Zeitkonstante für Drehzahländerungen reduziert und eine schnellere Beschleunigung und Verzögerung ermöglicht, was besonders bei der Mehrachsenbearbeitung von Vorteil ist, wo häufige Drehzahlanpassungen erforderlich sind. Beweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: wie ein reduziertes Trägheitsmoment das dynamische Ansprechverhalten in Bearbeitungssystemen verbessert. ↩
-
"ISO 230-7:2006(de), Prüfcode für Werkzeugmaschinen — Teil 7", https://www.iso.org/obp/ui/#iso:std:iso:230:-7:ed-1:v1:en. Messtechnische Normen unterscheiden zwischen dem radialen Rundlauf der Spindel, gemessen unter lastfreien Bedingungen, und der tatsächlichen Bearbeitungsgenauigkeit, die durch Schnittkräfte, thermische Effekte, Werkzeugdurchbiegung und die Nachgiebigkeit der Maschinenstruktur beeinflusst wird. Beweisrolle: allgemeine Unterstützung; Quellentyp: Institution. Unterstützt: den Unterschied zwischen gemessenem Spindelrundlauf und erreichbarer Bauteilgenauigkeit. Hinweis zum Geltungsbereich: Die Beziehung zwischen Spindelrundlauf und Bauteilgenauigkeit variiert erheblich mit den Schnittbedingungen und der Maschinenkonfiguration. ↩
-
"Thermomanagement von Elektromotoren", https://docs.nlr.gov/docs/fy22osti/79955.pdf. Die elektrotechnische Literatur identifiziert drei Hauptwärmequellen in Elektromotoren: resistive (Kupfer-)Verluste in den Wicklungen, magnetische (Eisen-)Verluste in den Stator- und Rotorkernen durch Hysterese und Wirbelströme sowie mechanische Verluste durch Reibung und Luftwiderstand. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: die primären Wärmeerzeugungsmechanismen in Elektromotoren. ↩
-
"CNC-Spindelaufwärmung und thermische Kompensation …", https://industrialmonitordirect.com/blogs/knowledgebase/cnc-spindle-warm-up-and-thermal-compensation-for-precision-machining. Forschungen zu thermischen Fehlern bei Werkzeugmaschinen zeigen, dass Temperaturänderungen der Spindel axiale und radiale Ausdehnungen verursachen, wobei sich das axiale Wachstum direkt auf die Position des Werkzeugmittelpunkts und damit auf die Werkstückabmessungen auswirkt, insbesondere bei Präzisionsanwendungen, bei denen Toleranzen in Mikrometern gemessen werden. Beweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: wie sich die thermische Ausdehnung in Spindeln auf die Maßhaltigkeit auswirkt. ↩
-
"CNC-Spindelaufwärmung und thermische Kompensation …", https://industrialmonitordirect.com/blogs/knowledgebase/cnc-spindle-warm-up-and-thermal-compensation-for-precision-machining. Die Forschung im Bereich Werkzeugmaschinenbau beschreibt verschiedene Ansätze zum Thermomanagement, darunter Echtzeit-Temperaturüberwachung, kontrollierte Aufwärmzyklen zur Herstellung eines thermischen Gleichgewichts sowie softwarebasierte Kompensationsalgorithmen, die den Werkzeugweg auf Basis vorhergesagter oder gemessener thermischer Verschiebungen anpassen. Beweisrolle: allgemeine Unterstützung; Quellentyp: Forschung. Unterstützt: Techniken zur thermischen Fehlerverwaltung bei Präzisionswerkzeugmaschinen. ↩
-
"Über die Installation und Vorspannung von Zylinderrollenlagern", https://hstspindles.com/how-to-replace-cnc-spindle-bearings-part-4/. Die Fachliteratur zur Wartung von Präzisionsspindeln betont, dass der Lageraustausch Reinraumbedingungen erfordert, um Kontaminationen zu verhindern, eine präzise Vorspannungseinstellung zur Gewährleistung der richtigen Steifigkeit und Lebensdauer sowie ein dynamisches Auswuchten, um Vibrationen bei Betriebsgeschwindigkeiten zu minimieren. Beweisrolle: allgemeine Unterstützung; Quellentyp: Forschung. Unterstützt: technische Anforderungen für die Wartung von Präzisionsspindellagern. Anmerkung zum Anwendungsbereich: Spezifische Anforderungen variieren je nach Spindelkonstruktion, Lagertyp und Betriebsdrehzahlbereich. ↩
-
"Dienstleistungen für CNC-Spindelreparatur & -überholung", https://restlessmachines.com/cnc-spindle-repair/. Industriedaten belegen, dass Reparaturen an Motorspindeln typischerweise zwischen mehreren Tagen für einen kleineren Lagertausch und mehreren Wochen für eine vollständige Überholung liegen, wobei die Durchlaufzeiten stark von der Verfügbarkeit der Teile, der Auslastung des Servicezentrums und der Versandlogistik abhängen. Beweisrolle: Statistik; Quellentyp: Sonstiges. Unterstützt: typische Reparaturdauern für Motorspindeln. Anmerkung zum Anwendungsbereich: Die tatsächlichen Reparaturzeiten variieren erheblich je nach Spindelhersteller, Kapazitäten des Dienstleisters und Teilebestand. ↩
-
"Wie Wellenfehlausrichtung zu Lager- und Dichtungsschäden führt", https://ivctechnologies.com/2025/12/15/how-shaft-misalignment-leads-to-bearing-and-seal-failures/. Die maschinenbauliche Forschung zeigt, dass eine Fehlausrichtung der Kupplung radiale und axiale Kräfte auf die Lager ausübt, den Verschleiß beschleunigt und potenziell zu vorzeitigem Ausfall führt, während gleichzeitig Vibrationen erzeugt werden, die die Oberflächengüte durch relative Bewegungen zwischen Werkzeug und Werkstück verschlechtern. Beweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: wie sich Kupplungsfehlausrichtung auf die Lagerleistung und Bearbeitungsqualität auswirkt. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.