

Quali sono le differenze tra mandrini elettrici e a trasmissione diretta sulle fresatrici CNC?
Sebbene sia i mandrini "elettrici" che quelli a "presa diretta" funzionino a elettricità, le loro progettazioni interne soddisfano esigenze di lavorazione estremamente diverse. Confondere le unità motorizzate integrate con i sistemi a presa diretta accoppiati porta spesso all'acquisto di un mandrino non adatto ai propri requisiti di produzione.
Un mandrino elettrico, o motorizzato, integra il rotore del motore con l'albero del mandrino. Un mandrino a presa diretta utilizza un motore separato collegato al mandrino tramite un giunto. I mandrini motorizzati privilegiano velocità estrema e risposta rapida, mentre i mandrini a presa diretta solitamente bilanciano coppia, rigidità, costi e manutenibilità.
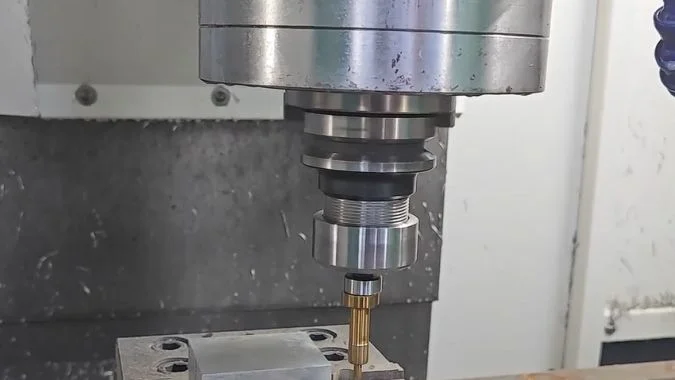
Sebbene entrambi i tipi utilizzino motori elettrici, la distinzione chiave è strutturale: i mandrini motorizzati posizionano il motore all'interno dell'albero per ottenere velocità, mentre i mandrini a presa diretta collegano un motore separato tramite un giunto per prestazioni bilanciate.
Come si confrontano i mandrini elettrici e i mandrini a presa diretta in termini di velocità e coppia in uscita?
Selezionare solo in base ai giri/min massimi può creare un processo di sgrossatura debole. Selezionare solo in base alla coppia di picco può anche limitare la velocità degli utensili piccoli e ridurre la produttività di finitura.
I mandrini elettrici motorizzati generalmente offrono velocità massime più elevate, minore inerzia rotazionale e un'accelerazione più rapida. I mandrini a presa diretta solitamente forniscono una coppia a bassa velocità più forte, una maggiore rigidità pratica e prestazioni migliori durante la fresatura media o pesante, sebbene i risultati effettivi dipendano dalle curve di potenza e coppia di ciascun mandrino.
In che modo la struttura del mandrino influisce sulla velocità massima?
Un mandrino motorizzato ha una struttura a trasmissione zero. Il rotore del motore e l'albero del mandrino formano un unico gruppo rotante. Questa struttura elimina cinghie, ingranaggi e un giunto esterno. Riduce il numero di componenti rotanti e può supportare un'accelerazione rapida e un'elevata velocità di rotazione.
I mandrini motorizzati generici possono operare da circa 15.000 a 40.000 giri/min. Le unità specializzate per incisione, micro-lavorazione o rettifica possono superare i 60.000 giri/min.1 Alcune unità di piccole dimensioni possono raggiungere velocità molto più elevate. Questi valori non si applicano a ogni macchina, poiché la dimensione dell'interfaccia utensile, il diametro dei cuscinetti, la potenza del mandrino e l'applicazione influenzano il limite di sicurezza.
Un mandrino a trasmissione diretta utilizza un motore esterno e un giunto. Molti modelli operano tra circa 8.000 e 18.000 giri/min. Le versioni ad alte prestazioni possono raggiungere 20.000 o 24.000 giri/min.2 Il giunto, l'equilibratura del motore, il sistema di cuscinetti e l'allineamento possono limitare ulteriori incrementi di velocità.
| Fattore di prestazione | Mandrino elettrico motorizzato | Mandrino a presa diretta |
|---|---|---|
| Disposizione del motore | Integrato nell'alloggiamento del mandrino | Separato dal mandrino |
| Connessione | Rotore integrato con l'albero mandrino | Motore collegato tramite giunto |
| Focus sulla velocità comune | Alta e altissima velocità | Velocità medio-alta |
| Inerzia rotazionale | Solitamente inferiore | Solitamente superiore |
| Accelerazione | Molto veloce | Veloce, ma spesso più lento |
| Gamma di utensili ottimale | Utensili di piccole e medie dimensioni | Utensili di medie e grandi dimensioni |
| Focus tipico di taglio | Finitura leggera e veloce | Fresatura generale e taglio medio |
Perché un mandrino a presa diretta offre spesso una coppia più pratica?
La potenza del mandrino, la coppia e la velocità sono correlate. Un mandrino non può mantenere la stessa coppia lungo tutto il suo intervallo di velocità.3 La coppia rimane solitamente stabile in una zona a coppia costante a bassa velocità. Successivamente diminuisce dopo che il mandrino entra nel suo intervallo di potenza costante.
Le unità a presa diretta sono spesso progettate con motori esterni più grandi e gruppi mandrino più robusti. Il loro design può fornire una coppia stabile a basse e medie velocità. Il mandrino può anche utilizzare cuscinetti più grandi e un'interfaccia utensile resistente, come BT40, CAT40 o BBT40. Queste caratteristiche supportano frese più grandi e carichi radiali più pesanti.
I mandrini motorizzati spesso sacrificano la coppia a bassa velocità per una velocità massima superiore. Offrono buone prestazioni con piccoli utensili, profondità di taglio leggere e velocità di avanzamento elevate. Tuttavia, un mandrino motorizzato ad alta potenza può comunque offrire un'utile capacità di sgrossatura. Anche un piccolo mandrino a presa diretta può avere una coppia limitata. Pertanto, è necessario confrontare potenza nominale, coppia continua, coppia di picco, velocità di base, capacità dei cuscinetti e interfaccia utensile invece di fare affidamento solo sulla categoria del mandrino.
Quale tipo di mandrino offre maggiore precisione e finitura superficiale nella fresatura CNC?
Un'elevata velocità di rotazione non produce automaticamente una finitura liscia. Eccentricità, bilanciamento, vibrazioni, dilatazione termica, portautensili e rigidità della macchina possono avere un impatto maggiore.
Un elettromandrino motorizzato offre spesso una migliore finitura ad alta velocità poiché elimina l'accoppiamento e presenta bassa inerzia e vibrazioni. Un mandrino a presa diretta può garantire una maggiore stabilità durante le lavorazioni più pesanti. La precisione finale dipende comunque dal runout, dai cuscinetti, dall'equilibratura, dal raffreddamento, dagli utensili e dalla struttura della macchina.
Perché un elettromandrino può migliorare la finitura ad alta velocità?
Ogni componente della trasmissione può introdurre errori di allineamento, vibrazioni, gioco o movimenti elastici.4 Un mandrino motorizzato elimina il giunto tra motore e mandrino. Il suo gruppo rotante integrato può essere equilibrato come un'unica unità. Questa struttura favorisce un funzionamento fluido ad alti giri/min.
La bassa inerzia consente inoltre al mandrino di cambiare rapidamente velocità. Questa risposta è utile durante la fresatura a cinque assi, la finitura di stampi e la lavorazione con utensili di piccole dimensioni.5 Un mandrino ad alta velocità stabile aiuta una fresa a testa sferica a mantenere la velocità superficiale richiesta al variare del diametro di taglio effettivo.
Gli elettromandrini sono comunemente utilizzati per la finitura di stampi, giranti, componenti medicali, involucri elettronici, micro-caratteristiche e componenti di precisione in alluminio. Possono ridurre i segni di vibrazione quando l'utensile, il portautensile, il programma e la macchina rimangono stabili.
Un mandrino a presa diretta ha comunque un percorso di trasmissione molto più breve rispetto a un mandrino a cinghia o a ingranaggi. Può quindi ottenere una buona precisione di rotazione e qualità superficiale. Tuttavia, la qualità dell'accoppiamento e l'allineamento motore-mandrino diventano importanti. Un accoppiamento danneggiato o mal allineato può introdurre vibrazioni.
| Fattore di precisione | Mandrino elettrico motorizzato | Mandrino a presa diretta |
|---|---|---|
| Componenti di trasmissione | Nessun accoppiamento esterno | Include un accoppiamento |
| Equilibratura ad alta velocità | Eccellente in un'unità di qualità | Buona se correttamente allineato |
| Risposta dinamica | Molto veloce | Veloce |
| Potenziale di vibrazione ad alta velocità | Generalmente basso | Può aumentare a causa di errori di accoppiamento |
| Stabilità nel taglio pesante | Dipende fortemente dalle dimensioni del mandrino | Spesso più robusto per macchine comparabili |
| Applicazione di finitura tipica | Finitura ad alta velocità e con utensili piccoli | Fresatura di precisione generale e a carico medio |
Quando un mandrino a presa diretta può produrre risultati migliori?
La finitura superficiale dipende dalla stabilità di taglio oltre che dalla fluidità di rotazione. Un mandrino motorizzato può perdere il suo vantaggio quando un processo applica un'elevata forza radiale o utilizza una fresa di grandi dimensioni. Le dimensioni limitate dei cuscinetti o la minore rigidità alla flessione possono causare deflessione e vibrazioni.
Un mandrino a presa diretta offre spesso prestazioni migliori nella sgrossatura a carico medio e nella semifinitura perché il suo gruppo mandrino può essere più grande e rigido. La sgrossatura di acciaio per stampi, la produzione generale di componenti e la rimozione efficiente dell'alluminio possono trarre vantaggio da questo equilibrio.
Anche la geometria della macchina influisce sul risultato. La rettilineità degli assi, le condizioni delle guide, la rigidità del sistema di fissaggio, il runout dell'utensile, la pulizia del portautensili e i parametri di taglio possono oscurare la differenza tra i design dei mandrini. Il riscaldamento termico e la compensazione sono altrettanto importanti.
Le dichiarazioni di precisione rotazionale submicronica vanno trattate con cautela. Tali valori potrebbero descrivere l'oscillazione del mandrino in condizioni di test controllate piuttosto che la precisione del pezzo finito.6 Le specifiche della macchina dovrebbero identificare la posizione di misurazione, la velocità del mandrino, la temperatura e lo standard di test. Una prova di taglio utilizzando utensili e materiali rappresentativi fornisce un confronto più utile.
Come differisce la generazione di calore tra mandrini elettrici e mandrini a presa diretta?
Il calore incontrollato del mandrino causa lo spostamento del centro dell'utensile, danni ai cuscinetti e deriva dimensionale. Lunghi cicli di produzione possono trasformare un piccolo aumento di temperatura in pezzi di precisione scartati.
Un mandrino motorizzato concentra il calore elettromagnetico e quello dei cuscinetti all'interno di un unico gruppo compatto, quindi solitamente necessita di un raffreddamento a liquido attivo. Un mandrino a presa diretta separa il motore dal corpo del mandrino, il che rende il calore più facile da gestire, sebbene i suoi cuscinetti e il giunto generino comunque calore durante il funzionamento.
Perché un mandrino motorizzato necessita di un maggiore raffreddamento attivo?
Un motore produce calore attraverso la resistenza elettrica, le perdite magnetiche e l'attività del rotore.7 Anche i cuscinetti generano attrito. Un mandrino motorizzato colloca queste fonti di calore all'interno o in prossimità dello stesso alloggiamento compatto. L'alta velocità di rotazione aumenta l'attrito dei cuscinetti e rende più difficile il controllo stabile della temperatura.
La maggior parte dei mandrini motorizzati ad alta velocità utilizza un sistema di raffreddamento a circolazione di acqua, olio o acqua-glicole. Le camicie di raffreddamento rimuovono il calore dallo statore e dall'alloggiamento del mandrino. Alcuni design utilizzano anche la lubrificazione dei cuscinetti olio-aria o un altro sistema di lubrificazione controllato.
La temperatura di raffreddamento deve rimanere stabile. Un fluido troppo caldo non può rimuovere abbastanza calore. Un fluido troppo freddo può causare condensa o contrazione termica non uniforme. Un refrigeratore dedicato controlla spesso il refrigerante vicino alla temperatura di riferimento della macchina.
Il calore può causare l'espansione assiale del mandrino. Anche una piccola variazione può influire sulla lunghezza dell'utensile e sulla superficie lavorata.8 Le macchine di fascia alta utilizzano sensori di temperatura, cicli di riscaldamento del mandrino e compensazione termica CNC per controllare questo movimento.9
Perché il calore è solitamente più facile da controllare in un design a presa diretta?
Un mandrino a presa diretta posiziona il motore all'esterno della cartuccia del mandrino. Questa separazione mantiene gran parte del calore elettromagnetico del motore lontano dai cuscinetti del mandrino e dall'interfaccia dell'utensile. Il mandrino genera comunque calore a causa dell'attrito dei cuscinetti, del contatto delle guarnizioni e del carico di taglio, ma le fonti termiche sono meno concentrate.
| Fattore termico | Mandrino elettrico motorizzato | Mandrino a presa diretta |
|---|---|---|
| Posizione del calore del motore | All'interno del gruppo mandrino | Esterno alla cartuccia del mandrino |
| Principali fonti di calore | Perdite del motore e attrito dei cuscinetti | Attrito dei cuscinetti e calore del motore vicino |
| Esigenza di raffreddamento | Solitamente raffreddamento a liquido attivo | Raffreddamento ad aria o a liquido, in base al design |
| Concentrazione termica | Alto | Più distribuita |
| Rischio di espansione assiale | Richiede un controllo rigoroso | Spesso più facile da gestire |
| Necessità di monitoraggio | Flusso di raffreddamento, temperatura e lubrificazione | Cuscinetti, giunto, motore e allineamento |
I mandrini a trasmissione diretta non sono esenti da problemi termici. Il motore esterno può trasferire calore attraverso il giunto, la piastra di montaggio o la fusione della testa. Elevati carichi sui cuscinetti e lunghi periodi di funzionamento possono inoltre aumentare la temperatura del mandrino. Molti moderni sistemi a trasmissione diretta utilizzano pertanto il raffreddamento attivo anche quando non è strettamente richiesto per il funzionamento di base.
La stabilità termica dipende dall'intera macchina. La temperatura ambiente, il carico di taglio, la temperatura del refrigerante, il movimento degli assi e le procedure di riscaldamento influenzano tutti la precisione. Il sistema di raffreddamento dovrebbe essere valutato come parte del design del mandrino piuttosto che come un accessorio opzionale.
Quali sono le differenze nei costi di manutenzione e riparazione tra i due tipi di mandrino?
Il prezzo di acquisto di un mandrino non riflette il suo costo totale. La complessità della riparazione, la disponibilità dei pezzi di ricambio, i tempi di assistenza e i fermi produzione possono generare spese molto più ingenti.
I mandrini a trasmissione diretta solitamente costano meno in termini di manutenzione poiché il motore, il giunto, i cuscinetti e il mandrino sono componenti separati. I mandrini motorizzati richiedono spesso bilanciature specialistiche, test elettrici, interventi di precisione sui cuscinetti o la sostituzione completa della cartuccia, il che può aumentare i costi di riparazione e i tempi di fermo.
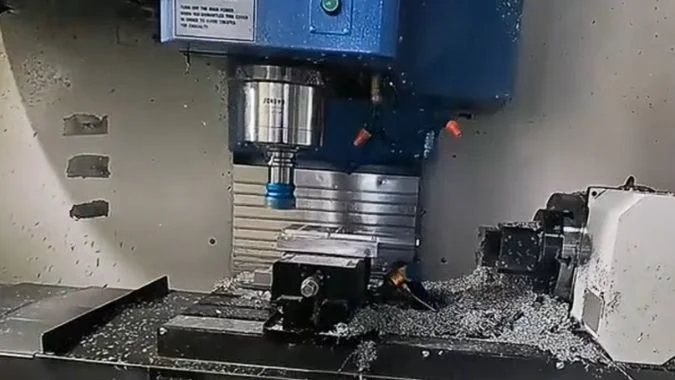
Perché le riparazioni dei mandrini motorizzati sono più specialistiche?
Un elettromandrino combina sistemi elettrici e meccanici in un unico assemblaggio di precisione. Un guasto può interessare l'avvolgimento del motore, il rotore, l'encoder, i cuscinetti, la camicia di raffreddamento, il sensore, il sistema di bloccaggio dell'utensile o il circuito di lubrificazione. Queste parti operano come un'unità bilanciata.
La sostituzione interna dei cuscinetti richiede condizioni di montaggio pulite, un precarico corretto, utensili specializzati e un'equilibratura dinamica ad alta velocità.10 Una riparazione non corretta può causare calore o vibrazioni eccessive. Molti mandrini motorizzati devono pertanto tornare al produttore o a un centro di riparazione mandrini qualificato.
Il tempo di riparazione può variare da giorni a diverse settimane, a seconda dei ricambi e della posizione dell'assistenza.11 Una cartuccia di ricambio completa può ridurre i tempi di inattività, ma richiede un budget maggiore per i pezzi di ricambio. Gli stabilimenti che dipendono da una produzione continua possono tenere a disposizione un mandrino di riserva.
La manutenzione quotidiana dovrebbe includere il monitoraggio del flusso del refrigerante, della temperatura, delle vibrazioni, della pressione di lubrificazione, della qualità dell'aria e della forza di bloccaggio dell'utensile. Il refrigerante contaminato o un raffreddamento non funzionante possono causare danni rapidi e costosi.
Perché i mandrini a presa diretta sono spesso più facili da mantenere?
La struttura a presa diretta separa il motore esterno, il giunto e la cartuccia del mandrino. Un motore guasto può essere sostituito senza dover ricostruire il mandrino. Anche un giunto usurato può essere revisionato separatamente. Cuscinetti, guarnizioni e componenti meccanici correlati possono essere più facili da reperire, sebbene i cuscinetti di precisione per mandrini richiedano comunque un'installazione corretta.
| Costo e fattore di servizio | Mandrino elettrico motorizzato | Mandrino a presa diretta |
|---|---|---|
| Integrazione dei componenti | Molto alto | Moderato |
| Diagnosi dei guasti | Elettrico e meccanico | Suddiviso principalmente per componente |
| Sostituzione dei cuscinetti | Richiede assistenza specializzata | Spesso più semplice, ma si tratta comunque di lavoro di precisione |
| Bilanciamento dinamico | Generalmente essenziale dopo la riparazione | Può essere limitato ai componenti interessati |
| Potenziale di riparazione in loco | Più basso | Più alto |
| Costo dell'assemblaggio di scorta | Più alto | Solitamente inferiore |
| Rischio tipico di tempi di inattività | Più lungo senza un'unità di ricambio | Spesso più breve |
| Focus sulla routine | Raffreddamento, lubrificazione, vibrazioni e sensori | Cuscinetti, giunto, allineamento e motore |
La manutenzione dell'azionamento diretto richiede comunque assistenza tecnica. L'allineamento del giunto deve rimanere preciso. Il disallineamento può danneggiare i cuscinetti e produrre finiture scadenti.12 L'usura del giunto, la rumorosità del mandrino, l'aumento della temperatura, la lubrificazione e la forza di bloccaggio dell'utensile devono essere controllati regolarmente.
Il costo del ciclo di vita dipende dal valore della produzione. Un mandrino motorizzato può costare di più da riparare, tuttavia la sua maggiore produzione e le migliori prestazioni di finitura possono giustificare tale spesa. Un mandrino a trazione diretta può essere più economico quando le esigenze principali sono la fresatura a media velocità, la sgrossatura moderata, la facilità di manutenzione e una manutenzione prevedibile. La disponibilità dell'assistenza e la strategia di ricambio del mandrino dovrebbero quindi influenzare la decisione di acquisto.
Conclusione
I mandrini motorizzati favoriscono velocità estreme e finiture di pregio, mentre i mandrini a trazione diretta offrono un equilibrio pratico tra coppia, rigidità, controllo termico, manutenibilità e costo.
-
"Mandrini IBAG ad alta velocità raffreddati ad acqua per lavorazioni CNC", https://www.ibagnorthamerica.com/ibag-spindles-medium-spindles. Le specifiche industriali confermano che i mandrini motorizzati per uso generale operano tipicamente tra 15.000 e 40.000 giri/min, mentre le unità specializzate per applicazioni di micro-lavorazione possono superare i 60.000 giri/min. Ruolo dell'evidenza: statistica; tipo di fonte: ricerca. Supporta: intervalli di velocità tipici per mandrini motorizzati in diverse applicazioni. Nota sullo scopo: le effettive capacità di velocità variano significativamente a seconda del produttore, del design dei cuscinetti e dell'applicazione prevista. ↩
-
"Tipi di mandrini CNC spiegati: integrati vs a cinghia, a trasmissione diretta …", https://www.microdynamicsfa.com/post/cnc-spindle-types-explained-built-in-vs-belt-direct-drive-and-gear-spindles. La letteratura tecnica indica che i mandrini a trasmissione diretta standard operano nell'intervallo da 8.000 a 18.000 giri/min, con design avanzati che raggiungono velocità fino a 24.000 giri/min. Ruolo dell'evidenza: statistica; tipo di fonte: ricerca. Supporta: intervalli di velocità operativa per sistemi di mandrini a trasmissione diretta. Nota sullo scopo: le capacità di velocità dipendono dal design del giunto, dalle caratteristiche del motore e dalla configurazione dei cuscinetti. ↩
-
"Tecnologie di controllo motore | OSU Energy Efficiency Center", https://eec.oregonstate.edu/motor-control-technologies. I principi ingegneristici stabiliscono che i motori elettrici operano in regioni distinte: una zona a coppia costante a velocità inferiori dove è disponibile la coppia massima, e una zona a potenza costante a velocità superiori dove la coppia diminuisce inversamente alla velocità. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: la relazione inversa tra coppia e velocità nei sistemi a motore elettrico. ↩
-
"Analisi completa dell'errore di trasmissione & …", https://ui.adsabs.harvard.edu/abs/2024JVET…12S1145D/abstract. La ricerca in ingegneria meccanica dimostra che gli elementi di trasmissione come giunti, ingranaggi e cuscinetti contribuiscono con molteplici fonti di errore, tra cui disallineamento, cedevolezza torsionale, gioco e trasmissione delle vibrazioni, tutti fattori che influenzano la precisione del sistema. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: come i componenti di trasmissione meccanica introducono errori di posizionamento e dinamici. ↩
-
"Risposta dinamica degli afferenti del fuso muscolare umano … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC2231301/. Gli studi sulla dinamica delle macchine utensili mostrano che una minore inerzia rotazionale riduce la costante di tempo per i cambiamenti di velocità, consentendo accelerazioni e decelerazioni più rapide, il che è particolarmente vantaggioso nella lavorazione multiasse dove sono necessari frequenti aggiustamenti della velocità. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: come una ridotta inerzia rotazionale migliora la risposta dinamica nei sistemi di lavorazione. ↩
-
"ISO 230-7:2006(it), Codice di prova per macchine utensili — Parte 7", https://www.iso.org/obp/ui/#iso:std:iso:230:-7:ed-1:v1:en. Gli standard metrologici distinguono tra il runout radiale del mandrino misurato in condizioni di assenza di carico e l'effettiva precisione di lavorazione, che è influenzata dalle forze di taglio, dagli effetti termici, dalla deflessione dell'utensile e dalla conformità della struttura della macchina. Ruolo dell'evidenza: supporto generale; tipo di fonte: istituzione. Supporta: la differenza tra il runout del mandrino misurato e la precisione del pezzo ottenibile. Nota sullo scopo: la relazione tra runout del mandrino e precisione del pezzo varia significativamente con le condizioni di taglio e la configurazione della macchina. ↩
-
"Gestione termica del motore elettrico", https://docs.nlr.gov/docs/fy22osti/79955.pdf. La letteratura di ingegneria elettrica identifica tre principali fonti di calore nei motori elettrici: perdite resistive (rame) negli avvolgimenti, perdite magnetiche (ferro) nei nuclei dello statore e del rotore dovute all'isteresi e alle correnti parassite, e perdite meccaniche dovute all'attrito e alla ventilazione. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: i principali meccanismi di generazione di calore nei motori elettrici. ↩
-
"Riscaldamento del mandrino CNC e compensazione termica …", https://industrialmonitordirect.com/blogs/knowledgebase/cnc-spindle-warm-up-and-thermal-compensation-for-precision-machining. La ricerca sugli errori termici delle macchine utensili dimostra che le variazioni di temperatura del mandrino causano espansione assiale e radiale, con l'espansione assiale che influisce direttamente sulla posizione del punto centrale dell'utensile e quindi sulle dimensioni del pezzo, in particolare nelle applicazioni di precisione dove le tolleranze sono misurate in micrometri. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: come l'espansione termica nei mandrini influisce sulla precisione dimensionale. ↩
-
"Riscaldamento del mandrino CNC e compensazione termica …", https://industrialmonitordirect.com/blogs/knowledgebase/cnc-spindle-warm-up-and-thermal-compensation-for-precision-machining. La ricerca in ingegneria delle macchine utensili descrive molteplici approcci alla gestione termica, tra cui il monitoraggio della temperatura in tempo reale, cicli di riscaldamento controllati per stabilire l'equilibrio termico e algoritmi di compensazione basati su software che regolano il percorso dell'utensile in base agli spostamenti termici previsti o misurati. Ruolo dell'evidenza: supporto generale; tipo di fonte: ricerca. Supporta: tecniche di gestione degli errori termici utilizzate nelle macchine utensili di precisione. ↩
-
"Informazioni sull'installazione e il precarico dei cuscinetti a rulli cilindrici", https://hstspindles.com/how-to-replace-cnc-spindle-bearings-part-4/. La letteratura tecnica sulla manutenzione dei mandrini di precisione sottolinea che la sostituzione dei cuscinetti richiede condizioni di camera bianca per prevenire la contaminazione, una precisa regolazione del precarico per garantire la corretta rigidità e durata, e un bilanciamento dinamico per minimizzare le vibrazioni alle velocità operative. Ruolo dell'evidenza: supporto generale; tipo di fonte: ricerca. Supporta: requisiti tecnici per la manutenzione dei cuscinetti dei mandrini di precisione. Nota di ambito: i requisiti specifici variano in base al design del mandrino, al tipo di cuscinetto e all'intervallo di velocità operativa ↩
-
"Servizi di riparazione e ricostruzione di mandrini CNC", https://restlessmachines.com/cnc-spindle-repair/. I dati sui servizi di settore indicano che le riparazioni dei mandrini motorizzati richiedono solitamente da diversi giorni per la sostituzione dei cuscinetti minori a diverse settimane per le ricostruzioni complete, con tempi di consegna fortemente dipendenti dalla disponibilità dei pezzi, dal carico di lavoro del centro assistenza e dalla logistica di spedizione. Ruolo dell'evidenza: statistica; tipo di fonte: altro. Supporta: durate tipiche di riparazione per mandrini motorizzati. Nota di ambito: i tempi di riparazione effettivi variano significativamente in base al produttore del mandrino, alle capacità del fornitore di servizi e all'inventario dei pezzi ↩
-
"Come il disallineamento dell'albero porta a guasti di cuscinetti e guarnizioni", https://ivctechnologies.com/2025/12/15/how-shaft-misalignment-leads-to-bearing-and-seal-failures/. La ricerca in ingegneria meccanica dimostra che il disallineamento dell'accoppiamento introduce forze radiali e assiali sui cuscinetti, accelerando l'usura e causando potenzialmente guasti prematuri, generando al contempo vibrazioni che degradano la finitura superficiale attraverso il movimento relativo utensile-pezzo. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: come il disallineamento dell'accoppiamento influisce sulle prestazioni dei cuscinetti e sulla qualità della lavorazione. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.