

В чем заключаются различия между электрошпинделями и шпинделями с прямым приводом на фрезерных станках с ЧПУ?
Хотя и "электрические", и "шпиндели с прямым приводом" работают от электричества, их внутренняя конструкция предназначена для выполнения совершенно разных производственных задач. Ошибочное отождествление встроенных мотор-шпинделей с системами прямого привода через муфту часто приводит к приобретению оборудования, которое не соответствует вашим производственным требованиям.
Электрический (или мотор-шпиндель) объединяет ротор двигателя с валом шпинделя. Шпиндель с прямым приводом использует отдельный двигатель, соединенный со шпинделем через муфту. Мотор-шпиндели обеспечивают экстремальную скорость и быстрый отклик, тогда как шпиндели с прямым приводом обычно представляют собой баланс между крутящим моментом, жесткостью, стоимостью и ремонтопригодностью.
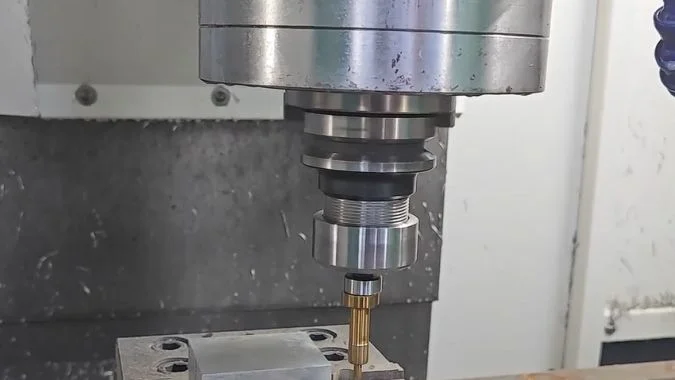
Хотя оба типа используют электродвигатели, ключевое различие заключается в конструкции: мотор-шпиндели имеют двигатель, встроенный в вал для достижения высокой скорости, в то время как шпиндели с прямым приводом соединяются с отдельным двигателем через муфту для сбалансированной производительности.
Как соотносятся электрические шпиндели и шпиндели с прямым приводом по скорости и крутящему моменту?
Выбор только по максимальной частоте вращения может привести к слабому процессу черновой обработки. Выбор только по пиковому крутящему моменту также может ограничить скорость работы с мелкими инструментами и снизить производительность чистовой обработки.
Электрические мотор-шпиндели, как правило, обеспечивают более высокие максимальные скорости, меньшую инерцию вращения и быстрое ускорение. Шпиндели с прямым приводом обычно обеспечивают более высокий крутящий момент на низких оборотах, более высокую практическую жесткость и лучшую производительность при среднем или тяжелом фрезеровании, хотя фактические результаты зависят от кривых мощности и крутящего момента конкретного шпинделя.
Как конструкция шпинделя влияет на максимальную скорость?
Мотор-шпиндель имеет бесприводную структуру. Ротор двигателя и вал шпинделя образуют единый вращающийся узел. Такая конструкция исключает использование ремней, шестерен и внешней муфты. Она сокращает количество вращающихся компонентов и поддерживает быстрое ускорение и высокую частоту вращения.
Обычные мотор-шпиндели могут работать в диапазоне от 15 000 до 40 000 об/мин. Специализированные устройства для гравировки, микрообработки или шлифования могут превышать 60 000 об/мин.1 Некоторые малогабаритные устройства могут достигать гораздо более высоких скоростей. Эти цифры не применимы к каждому станку, так как размер интерфейса инструмента, диаметр подшипника, мощность шпинделя и область применения влияют на безопасный предел.
Шпиндель с прямым приводом использует внешний двигатель и муфту. Многие модели работают в диапазоне от 8 000 до 18 000 об/мин. Более производительные версии могут достигать 20 000 или 24 000 об/мин.2 Муфта, балансировка двигателя, система подшипников и центровка могут ограничивать дальнейшее увеличение скорости.
| Фактор производительности | Электрический мотор-шпиндель | Шпиндель с прямым приводом |
|---|---|---|
| Расположение двигателя | Встроен в корпус шпинделя | Отдельно от шпинделя |
| Соединение | Ротор, встроенный в шпиндель | Двигатель, подключенный через муфту |
| Фокус на общей скорости | Высокая и сверхвысокая скорость | От средней до высокой скорости |
| Вращательная инерция | Обычно ниже | Обычно выше |
| Ускорение | Очень быстро | Быстро, но зачастую медленнее |
| Оптимальный диапазон инструментов | Малые и средние инструменты | Средние и крупные инструменты |
| Типичный акцент на резке | Легкая, скоростная чистовая обработка | Общее фрезерование и средняя резка |
Почему шпиндель с прямым приводом часто обеспечивает более практичный крутящий момент?
Мощность, крутящий момент и скорость шпинделя взаимосвязаны. Шпиндель не может поддерживать одинаковый крутящий момент во всем диапазоне скоростей.3 Крутящий момент обычно остается стабильным в зоне постоянного крутящего момента на низких скоростях. Затем он падает после того, как шпиндель переходит в диапазон постоянной мощности.
Устройства с прямым приводом часто проектируются с использованием более крупных внешних двигателей и более прочных узлов шпинделя. Их конструкция способна обеспечить стабильный крутящий момент на низких и средних скоростях. В шпинделе также могут использоваться более крупные подшипники и надежный интерфейс инструмента, такой как BT40, CAT40 или BBT40. Эти особенности позволяют использовать более крупные фрезы и выдерживать более высокие радиальные нагрузки.
Моторизованные шпиндели часто жертвуют низкоскоростным крутящим моментом ради более высокой максимальной скорости. Они эффективно работают с небольшими инструментами, при малой глубине резания и высоких скоростях подачи. Тем не менее, высокомощный моторизованный шпиндель все еще может обеспечить достаточную производительность для черновой обработки. Небольшой шпиндель с прямым приводом также может иметь ограниченный крутящий момент. Поэтому номинальную мощность, непрерывный крутящий момент, пиковый крутящий момент, базовую скорость, грузоподъемность подшипников и интерфейс инструмента необходимо сравнивать, а не полагаться только на категорию шпинделя.
Какой тип шпинделя обеспечивает лучшую точность и чистоту поверхности при фрезеровании на станках с ЧПУ?
Высокая скорость вращения не гарантирует автоматически высокое качество чистовой обработки. Биение, балансировка, вибрация, тепловое расширение, крепление инструмента и жесткость станка могут оказывать большее влияние.
Моторизованный электрошпиндель часто обеспечивает более качественную высокоскоростную чистовую обработку, поскольку исключает муфтовое соединение и обладает низкой инерцией и вибрацией. Шпиндель с прямым приводом может обеспечить лучшую стабильность при более тяжелых режимах резания. Итоговая точность по-прежнему зависит от биения, подшипников, балансировки, охлаждения, оснастки и конструкции станка.
Почему моторизованный шпиндель может улучшить качество высокоскоростной чистовой обработки?
Каждая деталь трансмиссии может вносить погрешность центровки, вибрацию, люфт или упругое перемещение.4 Мотор-шпиндель исключает наличие муфты между двигателем и шпинделем. Его встроенный вращающийся узел может быть сбалансирован как единое целое. Такая конструкция способствует плавной работе на высоких оборотах.
Низкая инерция также позволяет шпинделю быстро изменять скорость. Эта характеристика полезна при пятиосевом фрезеровании, чистовой обработке пресс-форм и обработке мелкими инструментами.5 Стабильный высокоскоростной шпиндель помогает сферической фрезе поддерживать требуемую скорость резания при изменении эффективного диаметра резания.
Моторизованные шпиндели обычно используются для чистовой обработки пресс-форм, рабочих колес, медицинских компонентов, корпусов электроники, микроэлементов и прецизионных алюминиевых деталей. Они могут уменьшить следы вибрации при условии, что инструмент, держатель, программа и станок остаются стабильными.
Шпиндель с прямым приводом по-прежнему имеет гораздо более короткий путь передачи крутящего момента, чем шпиндель с ременным или шестеренчатым приводом. Поэтому он может достичь хорошей точности вращения и качества поверхности. Однако качество муфты и точность центрирования двигателя относительно шпинделя приобретают важное значение. Поврежденная или плохо отцентрированная муфта может стать источником вибрации.
| Фактор точности | Электрический мотор-шпиндель | Шпиндель с прямым приводом |
|---|---|---|
| Компоненты трансмиссии | Отсутствие внешней муфты | Включает муфту |
| Высокоскоростная балансировка | Отличная в качественном узле | Хорошая при правильном центрировании |
| Динамический отклик | Очень быстро | Быстрый |
| Потенциал высокоскоростной вибрации | Обычно низкий | Может увеличиться из-за ошибки муфты |
| Стабильность при тяжелых режимах резания | Сильно зависит от размера шпинделя | Часто выше у сопоставимых станков |
| Типовое финишное применение | Высокоскоростная чистовая обработка и работа с мелкими инструментами | Общее прецизионное фрезерование и фрезерование со средней нагрузкой |
В каких случаях шпиндель с прямым приводом обеспечивает лучшие результаты?
Качество чистовой обработки поверхности зависит как от стабильности резания, так и от плавности вращения. Моторизованный шпиндель может утратить свое преимущество, если процесс требует высокого радиального усилия или использования крупного режущего инструмента. Ограниченный размер подшипников или недостаточная жесткость на изгиб могут привести к деформации и вибрации.
Шпиндель с прямым приводом часто показывает лучшие результаты при черновой и получистовой обработке со средней нагрузкой, поскольку его шпиндельный узел может быть более массивным и жестким. Черновая обработка штамповой стали, общее производство деталей и эффективная обработка алюминия могут выиграть от такого баланса.
Геометрия станка также влияет на результат. Прямолинейность осей, состояние направляющих, жесткость приспособлений, биение инструмента, чистота держателя инструмента и параметры резания могут нивелировать разницу между конструкциями шпинделей. Термический прогрев и компенсация имеют не меньшее значение.
К заявлениям о субмикронной точности вращения следует относиться с осторожностью. Такие цифры могут описывать биение шпинделя в контролируемых условиях испытаний, а не точность готовой детали.6 Технические характеристики станка должны указывать место измерения, скорость шпинделя, температуру и стандарт испытаний. Пробное резание с использованием репрезентативных инструментов и материалов обеспечивает более полезное сравнение.
Чем различается тепловыделение у электрических шпинделей и шпинделей с прямым приводом?
Неконтролируемый нагрев шпинделя вызывает смещение центра инструмента, повреждение подшипников и размерный дрейф. Длительные производственные циклы могут привести к тому, что небольшое повышение температуры вызовет появление брака при изготовлении прецизионных деталей.
Моторизованный шпиндель концентрирует электромагнитное тепло и тепло от подшипников внутри одного компактного узла, поэтому обычно требует активного жидкостного охлаждения. Шпиндель с прямым приводом отделяет двигатель от корпуса шпинделя, что облегчает отвод тепла, хотя его подшипники и муфта все равно генерируют тепло во время работы.
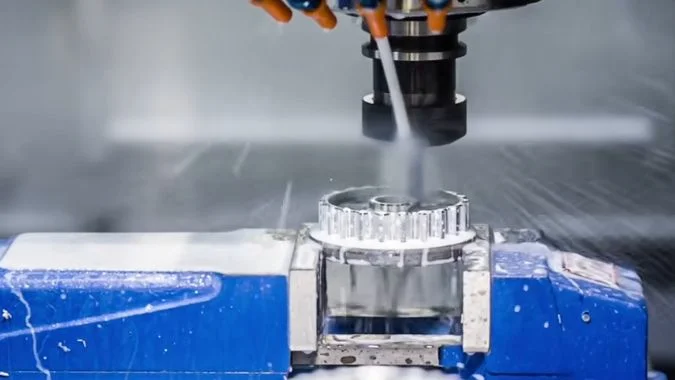
Почему моторизованный шпиндель требует более активного охлаждения?
Двигатель выделяет тепло из-за электрического сопротивления, магнитных потерь и работы ротора.7 Подшипники также создают трение. Мотор-шпиндель размещает эти источники тепла внутри или вблизи одного компактного корпуса. Высокая скорость вращения увеличивает трение в подшипниках и затрудняет стабильный контроль температуры.
Большинство высокоскоростных моторизованных шпинделей используют циркуляционную систему охлаждения на основе воды, масла или водно-гликолевой смеси. Охлаждающие рубашки отводят тепло от статора и корпуса шпинделя. Некоторые конструкции также используют масляно-воздушную смазку подшипников или другие системы контролируемой смазки.
Температура охлаждающей жидкости должна оставаться стабильной. Слишком теплая жидкость не может отвести достаточное количество тепла. Слишком холодная жидкость может вызвать конденсацию или неравномерное термическое сжатие. Специальный чиллер часто поддерживает температуру охлаждающей жидкости, близкую к базовой температуре станка.
Нагрев может вызвать осевое расширение шпинделя. Даже небольшое изменение может повлиять на длину инструмента и обработанную поверхность.8 В высококлассных станках для контроля этого перемещения используются датчики температуры, циклы прогрева шпинделя и температурная компенсация ЧПУ.9
Почему тепло обычно легче контролировать в конструкции с прямым приводом?
Шпиндель с прямым приводом размещает двигатель снаружи шпиндельного картриджа. Такое разделение изолирует значительную часть электромагнитного тепла двигателя от подшипников шпинделя и интерфейса инструмента. Шпиндель по-прежнему генерирует тепло за счет трения в подшипниках, контакта уплотнений и нагрузки при резании, но источники тепла распределены менее концентрированно.
| Термический фактор | Электрический мотор-шпиндель | Шпиндель с прямым приводом |
|---|---|---|
| Расположение источника тепла двигателя | Внутри шпиндельного узла | Вне картриджа шпинделя |
| Основные источники тепла | Потери в двигателе и трение в подшипниках | Трение в подшипниках и тепло от близлежащего двигателя |
| Потребность в охлаждении | Обычно активное жидкостное охлаждение | Воздушное или жидкостное охлаждение в зависимости от конструкции |
| Тепловая концентрация | Высокий | Более распределенная |
| Риск осевого расширения | Требует строгого контроля | Зачастую легче контролировать |
| Потребность в мониторинге | Поток охлаждающей жидкости, температура и смазка | Подшипники, муфта, двигатель и центровка |
Шпиндели с прямым приводом не свободны от тепловых проблем. Внешний двигатель может передавать тепло через муфту, монтажную плиту или корпус головки. Высокие нагрузки на подшипники и длительные периоды работы также могут повышать температуру шпинделя. Поэтому многие современные системы с прямым приводом используют активное охлаждение, даже когда оно не является строго необходимым для базовой эксплуатации.
Тепловая стабильность зависит от всего станка в целом. Температура окружающей среды, нагрузка при резании, температура охлаждающей жидкости, перемещение по осям и практика прогрева — все это влияет на точность. Систему охлаждения следует оценивать как часть конструкции шпинделя, а не как дополнительную опцию.
В чем заключаются различия в стоимости технического обслуживания и ремонта между этими двумя типами шпинделей?
Цена покупки шпинделя не отражает его полную стоимость. Сложность ремонта, доступность запасных частей, время обслуживания и простои производства могут привести к гораздо большим расходам.
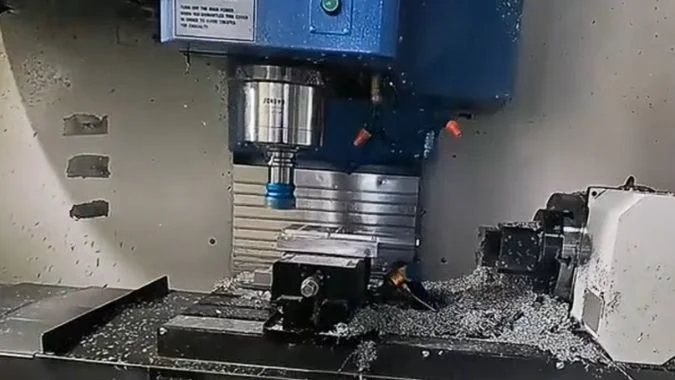
Обслуживание шпинделей с прямым приводом обычно обходится дешевле, так как двигатель, муфта, подшипники и шпиндель являются отдельными компонентами. Моторизованные шпиндели часто требуют специализированной балансировки, электрических испытаний, прецизионной работы с подшипниками или полной замены картриджа, что может увеличить стоимость ремонта и время простоя.
Почему ремонт моторизованных шпинделей требует более специализированного подхода?
Моторизованный шпиндель объединяет электрические и механические системы в одном прецизионном узле. Неисправность может быть связана с обмоткой двигателя, ротором, энкодером, подшипниками, охлаждающей рубашкой, датчиком, системой зажима инструмента или контуром смазки. Эти детали работают как сбалансированный узел.
Замена внутренних подшипников требует чистых условий сборки, правильного предварительного натяга, специальных инструментов и высокоскоростной динамической балансировки.10 Неправильный ремонт может стать причиной чрезмерного нагрева или вибрации. Поэтому многие мотор-шпиндели должны возвращаться производителю или в специализированный центр по ремонту шпинделей.
Время ремонта может варьироваться от нескольких дней до нескольких недель, в зависимости от наличия запчастей и местоположения сервисного центра.11 Полная замена картриджа может сократить время простоя, однако это требует увеличения бюджета на запасные части. Предприятия, зависящие от непрерывного производства, могут держать в запасе сменный шпиндель.
Ежедневный уход должен включать контроль расхода охлаждающей жидкости, температуры, вибрации, давления смазки, качества воздуха и силы зажима инструмента. Загрязненная охлаждающая жидкость или отказ системы охлаждения могут привести к быстрому и дорогостоящему повреждению.
Почему шпиндели с прямым приводом часто легче обслуживать?
Конструкция с прямым приводом разделяет внешний двигатель, муфту и картридж шпинделя. Неисправный двигатель можно заменить без капитального ремонта шпинделя. Изношенную муфту также можно обслуживать отдельно. Подшипники, уплотнения и сопутствующие механические компоненты бывает легче найти, хотя прецизионные подшипники шпинделя по-прежнему требуют правильной установки.
| Стоимость и фактор обслуживания | Электрический мотор-шпиндель | Шпиндель с прямым приводом |
|---|---|---|
| Интеграция компонентов | Очень высокий | Умеренный |
| Диагностика неисправностей | Электрические и механические | В основном разделены по компонентам |
| Замена подшипников | Требует специализированного обслуживания | Часто проще, но все еще является прецизионной работой |
| Динамическая балансировка | Обычно необходима после ремонта | Может быть ограничена затронутыми компонентами |
| Возможность ремонта на месте | Нижний | Выше |
| Стоимость запасного узла | Выше | Обычно ниже |
| Типичный риск простоя | Дольше без запасного устройства | Часто короче |
| Регулярное обслуживание | Охлаждение, смазка, вибрация и датчики | Подшипники, муфта, центровка и двигатель |
Обслуживание шпинделей с прямым приводом по-прежнему требует технического внимания. Выравнивание муфты должно быть точным. Несоосность может привести к повреждению подшипников и снижению качества чистовой обработки.12 Необходимо регулярно проверять износ муфты, шум шпинделя, повышение температуры, смазку и усилие зажима инструмента.
Стоимость жизненного цикла зависит от объемов производства. Ремонт мотор-шпинделя может стоить дороже, однако его более высокая производительность и лучшее качество финишной обработки могут оправдать эти расходы. Шпиндель с прямым приводом может быть более экономичным при выполнении фрезерования на средних скоростях, умеренной черновой обработке, простоте обслуживания и предсказуемых требованиях к техобслуживанию. Поэтому доступность сервиса и стратегия наличия запасных шпинделей должны влиять на решение о покупке.
Заключение
Мотор-шпиндели предпочтительны для экстремальных скоростей и чистовой обработки, в то время как шпиндели с прямым приводом обеспечивают практический баланс между крутящим моментом, жесткостью, тепловым контролем, ремонтопригодностью и стоимостью.
-
"Высокоскоростные шпиндели IBAG с водяным охлаждением для станков с ЧПУ", https://www.ibagnorthamerica.com/ibag-spindles-medium-spindles. Отраслевые спецификации подтверждают, что моторизованные шпиндели общего назначения обычно работают в диапазоне от 15 000 до 40 000 об/мин, тогда как специализированные устройства для микрообработки могут превышать 60 000 об/мин. Роль доказательства: статистика; тип источника: исследование. Подтверждает: типичные диапазоны скоростей для моторизованных шпинделей в различных областях применения. Примечание по охвату: фактические возможности по скорости значительно варьируются в зависимости от производителя, конструкции подшипников и целевого назначения. ↩
-
"Типы шпинделей с ЧПУ: встроенные, ременные, с прямым приводом…", https://www.microdynamicsfa.com/post/cnc-spindle-types-explained-built-in-vs-belt-direct-drive-and-gear-spindles. Техническая литература указывает, что стандартные шпиндели с прямым приводом работают в диапазоне от 8 000 до 18 000 об/мин, а передовые конструкции достигают скорости до 24 000 об/мин. Роль доказательства: статистика; тип источника: исследование. Подтверждает: диапазоны рабочих скоростей для систем шпинделей с прямым приводом. Примечание по охвату: возможности по скорости зависят от конструкции муфты, характеристик двигателя и конфигурации подшипников. ↩
-
"Технологии управления двигателями | Центр энергоэффективности Университета штата Огайо", https://eec.oregonstate.edu/motor-control-technologies. Инженерные принципы устанавливают, что электродвигатели работают в различных зонах: зона постоянного момента на более низких скоростях, где доступен максимальный крутящий момент, и зона постоянной мощности на более высоких скоростях, где крутящий момент обратно пропорционален скорости. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: обратную зависимость между крутящим моментом и скоростью в системах электродвигателей. ↩
-
"Комплексный анализ ошибки передачи и…", https://ui.adsabs.harvard.edu/abs/2024JVET…12S1145D/abstract. Исследования в области машиностроения показывают, что элементы передачи, такие как муфты, шестерни и подшипники, вносят множество источников погрешностей, включая несоосность, торсионную податливость, люфт и передачу вибраций, что влияет на точность системы. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: каким образом компоненты механической передачи вносят ошибки позиционирования и динамические погрешности. ↩
-
"Динамическая реакция афферентов мышечных веретен человека… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC2231301/. Исследования динамики станков показывают, что меньший момент инерции вращения сокращает постоянную времени для изменения скорости, обеспечивая более быстрое ускорение и замедление, что особенно выгодно при многоосевой обработке, где требуются частые корректировки скорости. Роль доказательства: механизм; тип источника: исследование. Подтверждает: как уменьшенный момент инерции вращения улучшает динамический отклик в обрабатывающих системах. ↩
-
"ISO 230-7:2006(en), Код испытаний для станков — Часть 7", https://www.iso.org/obp/ui/#iso:std:iso:230:-7:ed-1:v1:en. Метрологические стандарты проводят различие между радиальным биением шпинделя, измеренным в условиях отсутствия нагрузки, и фактической точностью обработки, на которую влияют силы резания, тепловые эффекты, прогиб инструмента и податливость конструкции станка. Роль доказательства: общая поддержка; тип источника: институциональный. Подтверждает: разницу между измеренным биением шпинделя и достижимой точностью детали. Примечание по охвату: взаимосвязь между биением шпинделя и точностью детали значительно варьируется в зависимости от условий резания и конфигурации станка. ↩
-
"Тепловое управление электродвигателем", https://docs.nlr.gov/docs/fy22osti/79955.pdf. Литература по электротехнике определяет три основных источника тепла в электродвигателях: резистивные (медные) потери в обмотках, магнитные (железные) потери в сердечниках статора и ротора от гистерезиса и вихревых токов, а также механические потери от трения и сопротивления воздуха. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: основные механизмы генерации тепла в электродвигателях. ↩
-
"Прогрев шпинделя с ЧПУ и тепловая компенсация…", https://industrialmonitordirect.com/blogs/knowledgebase/cnc-spindle-warm-up-and-thermal-compensation-for-precision-machining. Исследования тепловых погрешностей станков показывают, что изменения температуры шпинделя вызывают осевое и радиальное расширение, причем осевой рост напрямую влияет на положение центра инструмента и, следовательно, на размеры детали, особенно в прецизионных приложениях, где допуски измеряются в микрометрах. Роль доказательства: механизм; тип источника: исследование. Подтверждает: каким образом тепловое расширение шпинделей влияет на точность размеров. ↩
-
"Прогрев шпинделя с ЧПУ и тепловая компенсация…", https://industrialmonitordirect.com/blogs/knowledgebase/cnc-spindle-warm-up-and-thermal-compensation-for-precision-machining. Исследования в области станкостроения описывают различные подходы к управлению тепловыми процессами, включая мониторинг температуры в режиме реального времени, циклы контролируемого прогрева для достижения теплового равновесия и программные алгоритмы компенсации, корректирующие траекторию инструмента на основе прогнозируемых или измеренных тепловых смещений. Роль доказательства: общая поддержка; тип источника: исследование. Поддерживает: методы управления тепловыми погрешностями, используемые в прецизионных станках. ↩
-
"Об установке и предварительном натяге цилиндрических роликоподшипников", https://hstspindles.com/how-to-replace-cnc-spindle-bearings-part-4/. Техническая литература по обслуживанию прецизионных шпинделей подчеркивает, что замена подшипников требует условий «чистого помещения» для предотвращения загрязнения, точной регулировки предварительного натяга для обеспечения надлежащей жесткости и долговечности, а также динамической балансировки для минимизации вибрации на рабочих скоростях. Роль доказательства: общая поддержка; тип источника: исследование. Поддерживает: технические требования к обслуживанию подшипников прецизионных шпинделей. Примечание: конкретные требования зависят от конструкции шпинделя, типа подшипника и диапазона рабочих скоростей. ↩
-
"Услуги по ремонту и восстановлению шпинделей с ЧПУ", https://restlessmachines.com/cnc-spindle-repair/. Отраслевые данные по обслуживанию показывают, что ремонт мотор-шпинделей обычно занимает от нескольких дней при незначительной замене подшипников до нескольких недель при полном капитальном ремонте, при этом сроки выполнения работ сильно зависят от наличия запасных частей, загруженности сервисного центра и логистики транспортировки. Роль доказательства: статистика; тип источника: другое. Поддерживает: типичные сроки ремонта мотор-шпинделей. Примечание: фактическое время ремонта существенно варьируется в зависимости от производителя шпинделя, возможностей поставщика услуг и складских запасов запчастей. ↩
-
"Как несоосность вала приводит к выходу из строя подшипников и уплотнений", https://ivctechnologies.com/2025/12/15/how-shaft-misalignment-leads-to-bearing-and-seal-failures/. Исследования в области машиностроения показывают, что несоосность муфт создает радиальные и осевые нагрузки на подшипники, ускоряя их износ и потенциально приводя к преждевременному выходу из строя, а также вызывая вибрацию, которая ухудшает качество чистовой обработки поверхности из-за относительного перемещения инструмента и заготовки. Роль доказательства: механизм; тип источника: исследование. Поддерживает: как несоосность муфт влияет на работу подшипников и качество обработки. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.