

Quelle est la signification du “ faux cinq axes ” obtenu par les fraiseuses CNC 3+2 axes ?
Une étiquette « cinq axes » peut créer de fausses attentes. Sans comprendre le mode de mouvement réel, les fabricants peuvent sélectionner un équipement incapable d'usiner les surfaces requises.
“Le ” faux cinq axes » désigne généralement l'usinage par positionnement 3+2. Deux axes rotatifs définissent et verrouillent l'angle d'usinage, tandis que les axes X, Y et Z effectuent la coupe. Cette méthode permet un positionnement sur cinq axes, mais pas une interpolation continue sur cinq axes.
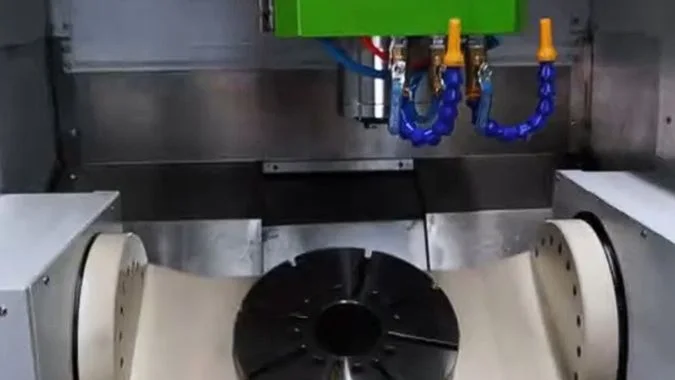
Le terme “ faux cinq axes ” est informel et ne constitue pas une classification technique reconnue. Des termes plus précis incluent : usinage 3+2, usinage cinq axes positionnel, usinage cinq axes indexé et usinage cinq axes à trois liaisons.1. Le chiffre “ 3 ” fait référence aux axes linéaires X, Y et Z utilisés simultanément lors de la coupe. Le chiffre “ 2 ” fait référence aux deux axes rotatifs utilisés pour positionner la pièce ou la broche.
Lors d'une opération typique, les axes rotatifs se déplacent vers un angle programmé. La machine verrouille ensuite ces axes. Le fraisage, le perçage, l'alésage ou le taraudage s'effectuent par interpolation sur trois axes. Une autre surface nécessite que les axes rotatifs arrêtent la coupe, se déplacent vers un nouvel angle et se verrouillent à nouveau.
Cette méthode n'est ni défectueuse ni inutile. Elle offre une solution efficace pour de nombreuses pièces à plusieurs faces. Cependant, elle ne peut remplacer l'usinage simultané sur cinq axes lorsque la direction de l'outil doit changer en continu le long d'une surface. Les acheteurs de machines doivent donc vérifier l'interpolation simultanée, la capacité RTCP, les fonctions du contrôleur et le support du post-processeur plutôt que de se fier uniquement au nombre d'axes installés.
Quels types de pièces conviennent le mieux à l'usinage 3+2 “ faux cinq axes ” ?
De nombreuses pièces à l'aspect complexe ne nécessitent pas de mouvement continu sur cinq axes. Choisir un processus plus avancé que nécessaire peut augmenter le coût de l'équipement et le temps de programmation.
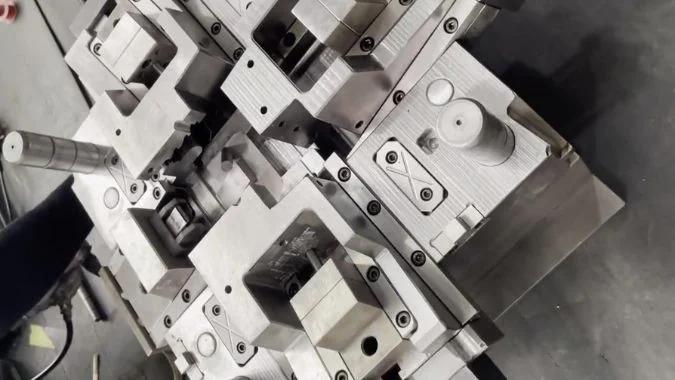
L'usinage 3+2 est idéal pour les pièces comportant plusieurs faces, des trous à angle fixe, des cavités à parois droites, des pentes discrètes et des poches régulières. Les exemples courants incluent les carters de boîtes de vitesses, les blocs de vannes, les culasses, les montages, les inserts de moules, les carters de moteurs et les pièces structurelles aéronautiques.
Quelles caractéristiques géométriques correspondent à l'usinage 3+2 ?
La principale question de sélection concerne l'orientation de l'outil. Une pièce est adaptée lorsque chaque caractéristique peut être usinée à partir d'une direction d'outil fixe. Les axes rotatifs placent la pièce à l'angle requis, et la coupe standard sur trois axes complète la caractéristique. Ce processus fonctionne bien pour les plans, les poches, les rainures, les parois droites, les trous taraudés et les surfaces inclinées locales.
Les pièces de type boîtiers et carters sont des applications courantes. Les carters de boîtes de vitesses, les corps de pompes, les blocs de vannes, les culasses et les carters de moteurs contiennent souvent des caractéristiques sur plusieurs faces. Une machine à trois axes peut nécessiter un montage et un réglage séparés pour chaque face. Une machine 3+2 peut présenter chaque face à la broche sans retirer la pièce.
Les pièces avec des trous inclinés bénéficient également du positionnement indexé. Le système rotatif peut aligner l'axe du trou avec la broche. Un foret standard peut alors entrer perpendiculairement à l'ouverture du trou. Cette configuration peut améliorer la rectitude du trou, la précision de positionnement et la durée de vie de l'outil.
Comment un serrage unique améliore-t-il la précision de la pièce ?
Des serrages répétés peuvent introduire des erreurs, même lorsque chaque opération individuelle est précise. Chaque montage crée une nouvelle relation entre la pièce, le montage et le système de coordonnées de la machine. De petites erreurs d'alignement peuvent s'accumuler sur plusieurs faces.2.
Un processus 3+2 maintient la pièce dans un seul montage. La table rotative modifie son orientation tandis que le point de référence original reste disponible. Cette configuration améliore la relation positionnelle entre les trous, les faces, les poches et les surfaces de référence. Elle réduit également le temps de chargement, de déchargement, d'inspection et de préparation des montages.
Les cavités profondes et les parois abruptes constituent un autre domaine d'application utile. Incliner la pièce peut offrir un chemin plus direct vers la surface de coupe. La machine peut alors utiliser un outil plus court au lieu d'un outil long s'étendant profondément dans la cavité. Un outil plus court fléchit moins et permet généralement une coupe plus stable.3.
Cependant, les roues à aubes, les disques aubagés monoblocs (blisks), les aubes de turbine, les hélices et les moules à courbure continue4 sont généralement inadaptés. Ces pièces nécessitent que la direction de l'outil change pendant la coupe. Une interpolation simultanée à cinq axes est normalement requise pour maintenir le contact avec la surface, éviter les interférences et produire une finition lisse.
Une fraiseuse CNC 3+2 “ faux cinq axes ” offre-t-elle une meilleure rigidité qu'une véritable machine cinq axes ?
Le nombre d'axes ne détermine pas à lui seul la rigidité. Une comparaison qui ignore le bâti de la machine, la structure rotative, la broche, le montage et le porte-à-faux de l'outil peut mener à des conclusions trompeuses.
Un processus 3+2 offre souvent une meilleure stabilité de coupe dynamique car ses axes rotatifs restent verrouillés et des outils plus courts peuvent être utilisés. Cependant, une machine 3+2 n'est pas automatiquement plus rigide qu'une véritable machine à cinq axes. La conception structurelle et la qualité de la machine restent décisives.
Pourquoi la coupe 3+2 peut-elle être plus stable ?
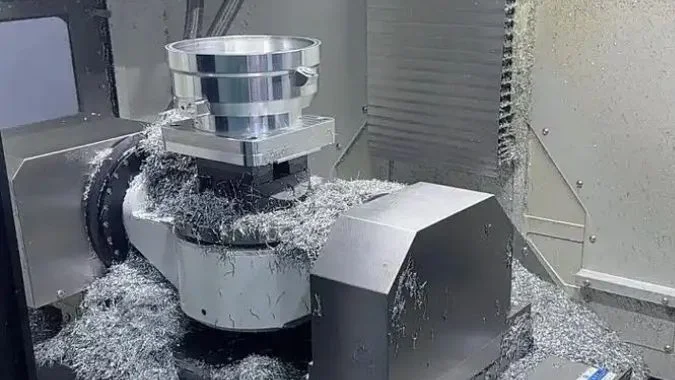
L'avantage de rigidité revendiqué concerne principalement le mode d'usinage plutôt que la catégorie de machine. Lors de la coupe 3+2, les deux axes rotatifs ont déjà atteint leurs positions cibles. Leurs freins ou systèmes de bridage les maintiennent en place. Seuls les trois axes linéaires participent à l'interpolation.
Cette condition crée généralement un chemin de force plus stable qu'un mouvement continu sur les cinq axes. L'usinage simultané à cinq axes exige que les axes linéaires et rotatifs se déplacent ensemble. Le système de commande doit constamment coordonner leur position, leur vitesse, leur accélération et leur direction. Le jeu dans les axes rotatifs, la réponse des servomoteurs, les changements thermiques et l'évolution du levier peuvent influencer les performances dynamiques.5.
La comparaison devient plus claire lorsqu'une même machine à cinq axes effectue les deux modes. Cette machine peut montrer une meilleure stabilité de coupe en mode 3+2 car ses axes rotatifs restent bridés. Cependant, ce résultat ne prouve pas qu'une machine de base modifiée possède une rigidité mécanique supérieure à celle d'un centre d'usinage simultané à cinq axes haut de gamme.
| Facteur de rigidité | Usinage par positionnement 3+2 | Usinage simultané à cinq axes |
|---|---|---|
| État de l'axe rotatif | Positionné et verrouillé pendant la coupe | En mouvement pendant la coupe |
| Nombre d'axes d'interpolation | Trois | Cinq |
| Demande de contrôle dynamique | Relativement plus bas | Relativement plus élevé |
| Porte-à-faux de l'outil | Souvent plus court | Dépend de la géométrie et de l'espace de dégagement |
| Enlèvement de matière important | Souvent très approprié | Limité par la posture de la machine et de l'outil |
| Accès aux surfaces complexes | Limité | Solide |
| Sensibilité aux vibrations | Souvent plus faible à angle fixe | Dépend fortement de la structure et de la qualité des servomoteurs |
Pourquoi la longueur de l'outil est-elle importante ?
Le porte-à-faux de l'outil a un effet majeur sur la rigidité de coupe pratique. Un outil long se comporte comme un levier. Les forces de coupe créent une flexion, des vibrations, une mauvaise qualité de surface et une usure plus rapide de l'outil.6. Une déviation importante peut également entraîner des erreurs dimensionnelles ou une rupture de l'outil.
La fonction d'inclinaison d'une machine 3+2 permet à la broche d'approcher une cavité ou une surface inclinée plus directement. Cette position permet souvent d'utiliser une fraise, un foret ou un outil d'alésage plus court. Le bras de levier réduit améliore la résistance aux vibrations et permet des vitesses d'avance plus élevées ou des coupes plus profondes.
La structure de la machine reste importante. Une véritable machine cinq axes de haute qualité peut disposer d'un bâti plus robuste, de roulements plus grands, de meilleurs guidages, d'une broche plus rigide et de freins d'axe rotatif plus puissants qu'un centre d'usinage converti peu coûteux. Une telle machine peut également exécuter des programmes 3+2 lorsqu'une coupe intensive est nécessaire.
La rigidité doit donc être évaluée au moyen de données machines spécifiques. Les facteurs pertinents incluent la conception de la broche, la charge de la table, la taille des roulements rotatifs, le couple de serrage, la structure des guidages, la longueur de l'outil, la rigidité du montage, et la position de la pièce. Les appellations “ 3+2 ” et “ cinq axes réel ” ne peuvent remplacer cette évaluation.
Quelles sont les limitations clés affectant une fraiseuse CNC à 3+2 axes ?
La disponibilité de cinq axes ne garantit pas un mouvement illimité de l'outil. Ignorer la limite entre le positionnement et l'usinage simultané peut entraîner des finitions médiocres, des programmes inefficaces ou des collisions.
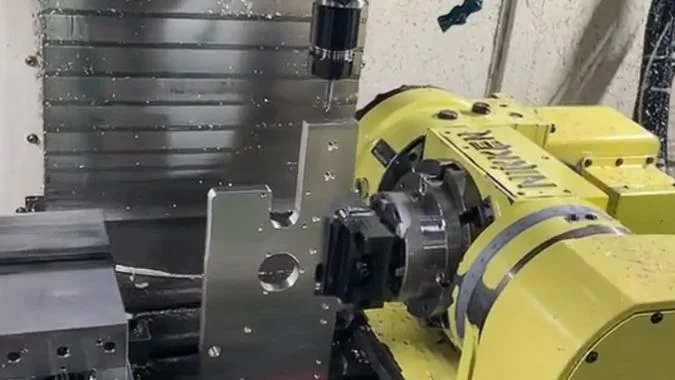
La principale limite de l'usinage 3+2 est l'orientation fixe de l'outil pendant la coupe. Il ne peut pas usiner efficacement des surfaces de forme libre changeant continuellement. D'autres limites incluent le temps d'indexage, les marques de jonction, les erreurs de positionnement rotatif, l'évitement restreint des collisions et des exigences plus élevées en matière de gestion des coordonnées.
Pourquoi ne peut-il pas usiner des surfaces changeant continuellement ?
Une machine 3+2 change la position de l'axe rotatif uniquement entre les opérations de coupe. Après l'indexage, l'axe de l'outil reste fixe par rapport au plan de travail sélectionné. Ce comportement convient à un plan, une poche régulière, un mur droit, un trou à angle fixe ou une pente locale. Il n'est pas adapté lorsque le vecteur d'outil requis change à chaque point le long d'une surface.
Une pale de turbine en est un exemple clair. L'outil doit suivre une surface torsadée tout en évitant les pales voisines. Le contrôleur doit modifier la position et l'orientation de l'outil en continu. Une opération à angle fixe ne peut pas maintenir le contact et le dégagement requis tout au long du trajet.
Une surface de forme libre peut parfois être divisée en plusieurs sections indexées. Cependant, chaque section nécessite une orientation et un parcours d'outil distincts. Les limites peuvent présenter des marches, des marques de raccordement ou une texture de surface inégale. L'indexage supplémentaire ajoute également du temps hors coupe. Cette solution de contournement égale rarement la finition et l'efficacité de l'usinage cinq axes simultané.
Comment les risques de collision et de positionnement augmentent-ils ?
Une machine cinq axes simultané peut modifier l'angle de l'outil pendant une coupe pour éviter un montage, un bossage, un mur ou une caractéristique voisine. Un processus 3+2 ne peut pas effectuer cet ajustement une fois la coupe commencée. Un angle fixe inadapté peut forcer l'utilisation d'un outil plus long. Il peut également créer une collision entre le porte-outil, la broche, la pièce, la table rotative ou le montage.
L'indexage répété constitue une autre source d'erreur. Chaque mouvement rotatif dépend de l'étalonnage des axes, de la précision de l'encodeur, de l'état des roulements, de la stabilité des freins et de la répétabilité mécanique. De petites erreurs angulaires peuvent devenir des erreurs linéaires plus importantes lorsque le point de coupe est éloigné du centre de rotation.7.
Le RTCP nécessite également une explication minutieuse. Une machine basique commercialisée comme “ faux cinq axes ” peut manquer de compensation du point central de l'outil (RTCP). Dans ce cas, le mouvement rotatif modifie la position physique de la pointe de l'outil par rapport à la pièce. Les programmes, les décalages de travail et les longueurs d'outil doivent tenir compte de ce changement.
Cependant, l'usinage 3+2 ne signifie pas toujours que le RTCP est absent. Un véritable centre d'usinage cinq axes peut effectuer un travail 3+2 indexé tout en utilisant le RTCP ou la transformation de plan incliné8. La distinction importante est de savoir si la machine prend en charge l'interpolation cinq axes continue et un système de transformation cinématique complet.
Un centre d'usinage CNC trois axes standard peut-il être converti en machine à 3+2 axes ?
L'ajout d'une table rotative peut sembler simple, mais le matériel seul ne peut pas créer un système 3+2 fiable. Une mauvaise intégration peut réduire la précision, l'espace de travail et la sécurité de fonctionnement.
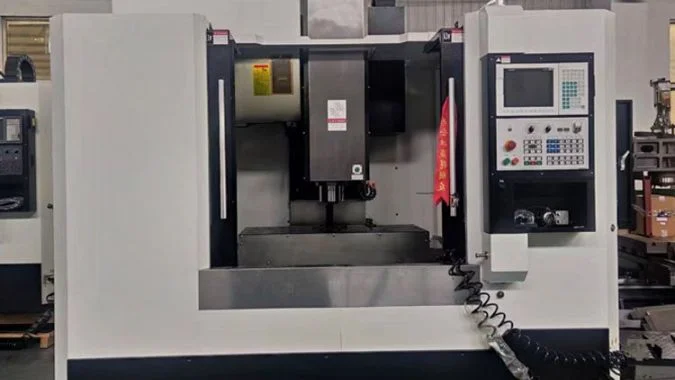
Certains centres d'usinage trois axes peuvent être convertis par l'ajout d'une table rotative deux axes ou d'une unité d'inclinaison. Une conversion réussie nécessite également une capacité de charge suffisante, un support de contrôleur, une intégration servo, une transformation de coordonnées, une programmation FAO, un post-processeur correct, un étalonnage précis et une protection contre les collisions.
Quel matériel est nécessaire pour la conversion ?
Une conversion utilise généralement une table basculante-rotative, une table à tourillon, des dispositifs rotatifs et basculants séparés, ou une tête pivotante. L'unité sélectionnée doit correspondre aux dimensions de la table de la machine, à la capacité de charge, au dégagement de la broche, à la course des axes et à la taille de la pièce prévue.
L'unité rotative ajoutée occupe une partie de l'enveloppe de travail d'origine. Sa base surélève la pièce et peut réduire le dégagement disponible de l'axe Z. L'inclinaison augmente également l'espace nécessaire autour de la pièce. Une pièce qui s'adapte confortablement sur la table d'origine peut entrer en collision avec la broche, l'enceinte ou la colonne de la machine après la conversion.
La table doit supporter la masse supplémentaire de l'unité rotative, du montage et de la pièce. La fondation et les guidages doivent également résister à la modification de la répartition des charges. Les freins rotatifs nécessitent un couple de maintien suffisant pour résister aux forces de fraisage. Une table d'indexage légère peut effectuer des perçages mais risque de se déplacer ou de vibrer lors d'un fraisage latéral intensif.
Pourquoi les fonctions de contrôle et de logiciel sont-elles essentielles ?
Le contrôleur CNC doit reconnaître et piloter les deux axes rotatifs ajoutés. Certains systèmes nécessitent de nouvelles cartes d'axes, des servomoteurs, des options logicielles, des modifications d'API et des réglages de paramètres. Les anciens contrôleurs peuvent ne prendre en charge qu'un indexeur simple plutôt qu'un positionnement rotatif entièrement programmable.
Les fonctions de contrôle utiles incluent la rotation de coordonnées, les plans de travail inclinés, la compensation de longueur d'outil et la transformation cinématique de la machine. Les exemples incluent les fonctions G68 et les cycles spécifiques au contrôleur tels que CYCLE8009. Les fonctions disponibles dépendent du modèle de contrôleur et des options logicielles sous licence.
Le logiciel FAO doit prendre en charge la création de trajectoires d'outils 3+2. Un post-processeur spécifique à la machine doit convertir les vecteurs d'axe d'outil en positions rotatives et coordonnées XYZ valides. Le post-processeur doit comprendre la direction de l'axe rotatif, les limites de course, les points de pivot, la solution angulaire préférée et la structure de la machine. Une sortie incorrecte peut entraîner une rotation inattendue ou une collision grave.
L'étalonnage complète la conversion. Les centres de rotation, l'alignement des axes, le jeu fonctionnel, les décalages de pièce et la répétabilité de l'indexage doivent être mesurés et corrigés10. Des pièces de test doivent vérifier la position des trous et les relations de surface sous plusieurs angles. Les conditions de garantie, les règles électriques, les protections et les exigences de sécurité locales doivent également être examinées. Lorsque la machine d'origine manque de rigidité, de capacité de contrôle ou d'espace de travail suffisant, une machine 3+2 conçue à cet effet ou une véritable machine cinq axes est généralement le choix le plus sûr.
Conclusion
L'usinage 3+2 permet une production multi-angle stable et économique, tandis que l'usinage cinq axes simultanés reste nécessaire pour les surfaces continues, les orientations d'outils changeantes et l'évitement avancé des collisions11.
-
"Faisabilité du test de mouvement en forme de 8 pour centre d'usinage cinq axes", https://www.fujipress.jp/ijat/au/ijate001700050477/. Les normes industrielles et la littérature technique utilisent des termes tels que cinq axes indexés, positionnement 3+2 et cinq axes positionnels pour décrire l'usinage où les axes rotatifs se verrouillent pendant les opérations de coupe, distinguant ce mode de l'interpolation cinq axes simultanés. Rôle de la preuve : définition ; type de source : recherche. Soutient : la terminologie technique utilisée dans l'usinage CNC pour distinguer le positionnement des opérations cinq axes simultanés. Note de portée : La terminologie peut varier selon les régions de fabrication et les organismes de normalisation. ↩
-
"Incertitudes pour la modélisation des machines-outils", https://nvlpubs.nist.gov/nistpubs/ams/NIST.AMS.100-36.pdf. Les études de métrologie démontrent que chaque montage de pièce introduit des erreurs d'alignement indépendantes qui peuvent se cumuler lorsque les caractéristiques sur différentes faces doivent maintenir des relations de positionnement strictes, avec une répétabilité de montage typique allant de 0,005 à 0,025 mm selon la méthode de bridage. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : la propagation des erreurs de positionnement à travers de multiples opérations de montage dans l'usinage de précision. ↩
-
"Comparaison des propriétés des composites bois en utilisant un porte-à-faux …", https://bioresources.cnr.ncsu.edu/resources/comparison-of-wood-composite-properties-using-cantilever-beam-bending/. La recherche sur la dynamique d'usinage montre que la déflexion de l'outil augmente avec le cube de la longueur en porte-à-faux pour une poutre, faisant du rapport longueur/diamètre un paramètre critique pour la stabilité de la coupe, les rapports inférieurs à 3:1 offrant généralement une résistance aux vibrations nettement meilleure que les rapports supérieurs à 5:1. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : la relation mécanique entre la longueur d'extension de l'outil et la stabilité de la coupe. ↩
-
"Amélioration de l'efficacité de l'usinage cinq axes dans l'aérospatiale …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10450602/. La littérature sur la fabrication aérospatiale documente que les composants avec des normales de surface variant continuellement, tels que les aubes de turbine et les roues, nécessitent une interpolation cinq axes simultanés pour maintenir un angle de contact optimal de l'outil et éviter le gougeage sur les surfaces adjacentes. Rôle de la preuve : référence de cas ; type de source : recherche. Soutient : les exigences d'usinage pour les composants aéronautiques et de turbomachines courbes complexes. Note de portée : Certaines géométries d'aubes plus simples peuvent être usinables avec des stratégies 3+2 avancées utilisant plusieurs positions indexées. ↩
-
" Tables rotatives CNC sans jeu pour l'usinage 5 axes – UCAM ", https://ucamind.com/zero-backlash-cnc-rotary-tables-5-axis-machining/. La recherche sur les machines-outils identifie le jeu des axes rotatifs, les limitations de bande passante des servomoteurs, la dilatation thermique des composants rotatifs et l'avantage mécanique dépendant de la position comme des contributeurs significatifs aux erreurs de contournage dans les opérations simultanées à cinq axes, avec des effets combinés pouvant atteindre 0,05-0,15 mm dans des conditions de production typiques. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : les facteurs affectant la précision de positionnement et la performance dynamique dans les systèmes d'usinage multi-axes. ↩
-
" Effet de l'avance d'usinage sur la rugosité de surface lors de la coupe de l'aluminium 6061 ", https://open.clemson.edu/cgi/viewcontent.cgi?article=1060&context=auto_eng_pub. La recherche en usinage démontre que la déflexion de l'outil de coupe suit la mécanique des poutres en porte-à-faux, avec un déplacement latéral proportionnel au cube de la longueur en surplomb, et une fréquence naturelle inversement proportionnelle au carré de la longueur, ce qui entraîne une dégradation mesurable de l'état de surface et une augmentation de l'usure de l'outil lorsque les rapports longueur/diamètre dépassent les limites recommandées. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : les effets mécaniques de l'extension de l'outil sur la performance de coupe. ↩
-
" Une méthode pour mesurer simultanément le mouvement géométrique à 6 degrés de liberté… ", https://pmc.ncbi.nlm.nih.gov/articles/PMC6514671/. L'analyse géométrique montre qu'une erreur de positionnement angulaire dans un axe rotatif produit un déplacement linéaire à la pointe de l'outil égal au rayon multiplié par l'angle en radians, ce qui signifie qu'une erreur angulaire de 0,001° crée une erreur linéaire d'environ 0,017 mm à un rayon de 1000 mm. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : l'amplification géométrique des erreurs de positionnement des axes rotatifs. ↩
-
" Usinage simultané 5 axes avec RTCP ", https://www.optipro.com/blog/rtcp/. La documentation du système de contrôle CNC définit le RTCP (Rotation Tool Center Point) comme une transformation cinématique qui ajuste automatiquement les positions des axes linéaires pour maintenir l'emplacement programmé de la pointe de l'outil lorsque les axes rotatifs se déplacent, compensant ainsi le décalage géométrique entre le centre de rotation et le point de coupe. Rôle de la preuve : définition ; type de source : éducation. Soutient : les méthodes de transformation de coordonnées utilisées pour maintenir la position du centre de l'outil pendant le mouvement des axes rotatifs. Note de portée : les détails de mise en œuvre et la terminologie varient selon les fabricants de contrôleurs (également appelés TCPM, TRAORI, ou des noms propriétaires similaires). ↩
-
" Codes G G68 & G69 : Rotation de coordonnées CNC [Tutoriel & Guide facile] ", https://www.cnccookbook.com/g68-g69-rotate-coordinate-cnc-g-code/. Les normes de programmation CNC et les manuels des contrôleurs documentent le G68 comme une fonction de rotation de coordonnées dans la programmation ISO/EIA, tandis que le CYCLE800 représente une mise en œuvre spécifique au fabricant (Siemens) pour la transformation du plan de travail incliné dans les applications multi-axes. Rôle de la preuve : définition ; type de source : éducation. Soutient : les fonctions de programmation utilisées pour la manipulation des systèmes de coordonnées dans l'usinage CNC. Note de portée : la disponibilité des fonctions et la syntaxe varient considérablement selon les marques et modèles de contrôleurs CNC. ↩
-
" Variabilité de la précision géométrique des composants réalisés par fabrication additive… ", http://utw10945.utweb.utexas.edu/Manuscripts/2010/2010-01-Cooke.pdf. Les normes internationales pour les tests des machines-outils (séries ISO 230 et ISO 10791-6) spécifient des procédures de mesure pour l'emplacement, l'alignement, le jeu et la répétabilité de positionnement des axes rotatifs comme paramètres essentiels pour vérifier la précision géométrique des machines cinq axes. Rôle de la preuve : soutien général ; type de source : institution. Soutient : les paramètres d'étalonnage critiques pour la précision des machines cinq axes. ↩
-
" 3+2 vs. Usinage 5 axes simultané : quelle approche choisir… ", https://www.methodsmachine.com/blog/32-vs-simultaneous-5-axis-machining-which-approach-fits-your-shop/. La recherche manufacturière démontre que les surfaces à courbure variant continuellement, les applications nécessitant un ajustement dynamique de l'orientation de l'outil et l'évitement de collision en temps réel dans des géométries contraintes nécessitent une interpolation simultanée à cinq axes pour maintenir la qualité de surface et prévenir les interférences. Rôle de la preuve : soutien général ; type de source : recherche. Soutient : les scénarios d'usinage nécessitant une interpolation continue à cinq axes. Note de portée : certaines applications peuvent être réalisables via des stratégies avancées 3+2 avec un indexage angulaire très fin, bien que cela implique généralement des temps de cycle plus longs. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.