

Qual è il significato di “falso cinque assi” ottenuto dalle fresatrici CNC a 3+2 assi?
Un'etichetta a cinque assi può creare false aspettative. Senza comprendere l'effettiva modalità di movimento, i produttori potrebbero selezionare attrezzature non in grado di lavorare le superfici richieste.
“Il termine ”finto cinque assi" descrive comunemente la lavorazione di posizionamento 3+2. Due assi rotativi impostano e bloccano l'angolo di lavorazione, mentre gli assi X, Y e Z eseguono il taglio. Questo metodo offre un posizionamento a cinque assi, ma non un'interpolazione continua a cinque assi.
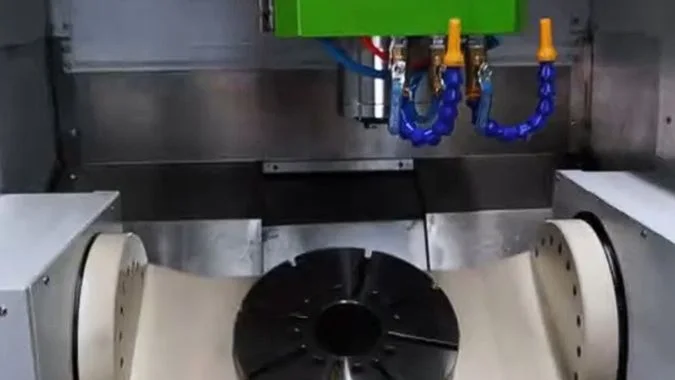
Il termine “finto cinque assi” è informale piuttosto che una classificazione tecnica riconosciuta. Termini più accurati includono lavorazione 3+2, lavorazione a cinque assi posizionale, lavorazione a cinque assi indicizzata e lavorazione a tre collegamenti a cinque assi1. Il numero “3” si riferisce agli assi lineari X, Y e Z utilizzati insieme durante il taglio. Il numero “2” si riferisce ai due assi rotativi utilizzati per posizionare il pezzo o il mandrino.
Durante un'operazione tipica, gli assi rotativi si spostano su un angolo programmato. La macchina quindi blocca o fissa tali assi. La fresatura, la foratura, l'alesatura o la maschiatura avvengono tramite interpolazione a tre assi. Un'altra superficie richiede che gli assi rotativi interrompano il taglio, si spostino su un nuovo angolo e si blocchino nuovamente.
Questo metodo non è difettoso o inutile. Fornisce una soluzione efficiente per molti pezzi multiforme. Tuttavia, non può sostituire la lavorazione simultanea a cinque assi quando la direzione dell'utensile deve cambiare continuamente lungo una superficie. Gli acquirenti di macchine dovrebbero quindi verificare l'interpolazione simultanea, la capacità RTCP, le funzioni del controller e il supporto del post-processore invece di affidarsi solo al numero di assi installati.
Quali tipi di pezzi sono più adatti per la lavorazione “finto cinque assi” 3+2?
Molti pezzi dall'aspetto complesso non richiedono un movimento continuo a cinque assi. Selezionare un processo più avanzato del necessario può aumentare il costo dell'attrezzatura e il tempo di programmazione.
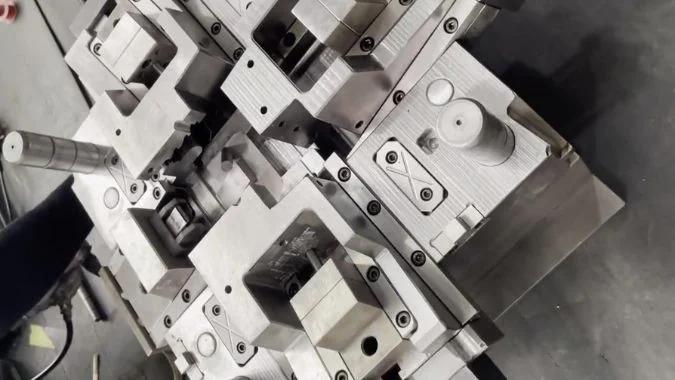
La lavorazione 3+2 è più adatta per pezzi con facce multiple, fori ad angolo fisso, cavità a parete dritta, pendenze discrete e tasche regolari. Esempi comuni includono alloggiamenti di riduttori, blocchi valvole, testate cilindri, attrezzature, inserti per stampi, alloggiamenti motore e parti strutturali aerospaziali.
Quali caratteristiche geometriche corrispondono alla lavorazione 3+2?
La domanda principale di selezione riguarda l'orientamento dell'utensile. Un pezzo è adatto quando ogni caratteristica può essere lavorata da una direzione fissa dell'utensile. Gli assi rotativi posizionano il pezzo all'angolo richiesto e il taglio standard a tre assi completa la caratteristica. Questo processo funziona bene per piani, tasche, scanalature, pareti dritte, fori filettati e superfici inclinate locali.
I pezzi a scatola e a alloggiamento sono applicazioni comuni. Gli alloggiamenti dei riduttori, i corpi pompa, i blocchi valvole, le testate dei cilindri e gli alloggiamenti dei motori contengono spesso caratteristiche su più lati. Una macchina a tre assi potrebbe richiedere un'attrezzatura e un setup separati per ogni lato. Una macchina 3+2 può esporre ogni lato al mandrino senza rimuovere il pezzo.
Anche i pezzi con fori angolati beneficiano del posizionamento indicizzato. Il sistema rotativo può allineare l'asse del foro con il mandrino. Un trapano standard può quindi entrare perpendicolarmente all'apertura del foro. Questa configurazione può migliorare la rettilineità del foro, la precisione posizionale e la durata dell'utensile.
In che modo un bloccaggio singolo migliora la precisione del pezzo?
Il bloccaggio ripetuto può introdurre errori anche quando ogni singola operazione è accurata. Ogni setup crea una nuova relazione tra il pezzo, l'attrezzatura e il sistema di coordinate della macchina. Piccoli errori di allineamento possono accumularsi su diversi lati2.
Un processo 3+2 mantiene il pezzo in un unico dispositivo di fissaggio. La tavola rotante cambia il suo orientamento mentre il riferimento originale rimane disponibile. Questa disposizione migliora la relazione posizionale tra fori, facce, tasche e superfici di riferimento. Riduce inoltre i tempi di carico, scarico, ispezione e preparazione del dispositivo di fissaggio.
Le cavità profonde e le pareti ripide costituiscono un'altra utile area di applicazione. Inclinare il pezzo può fornire un percorso più diretto verso la superficie di taglio. La macchina può quindi utilizzare un utensile più corto invece di uno lungo che si estende in profondità nella cavità. Un utensile più corto si flette meno e solitamente consente un taglio più stabile.3.
Tuttavia, giranti, blisk, pale di turbine, eliche e stampi a curvatura continua4 sono generalmente inadatti. Questi componenti richiedono che la direzione dell'utensile cambi durante il taglio. L'interpolazione simultanea a cinque assi è normalmente necessaria per mantenere il contatto con la superficie, evitare interferenze e produrre una finitura liscia.
Una fresatrice CNC 3+2 “finto cinque assi” offre una rigidità migliore rispetto a una vera macchina a cinque assi?
Il numero di assi da solo non determina la rigidità. Un confronto che ignora il corpo macchina, la struttura rotante, il mandrino, il fissaggio e lo sbalzo dell'utensile può portare a conclusioni fuorvianti.
Un processo 3+2 offre spesso una migliore stabilità di taglio dinamica perché i suoi assi rotanti rimangono bloccati e si possono utilizzare utensili più corti. Tuttavia, una macchina 3+2 non è automaticamente più rigida di una vera macchina a cinque assi. Il design strutturale e la qualità della macchina rimangono decisivi.
Perché il taglio 3+2 può essere più stabile?
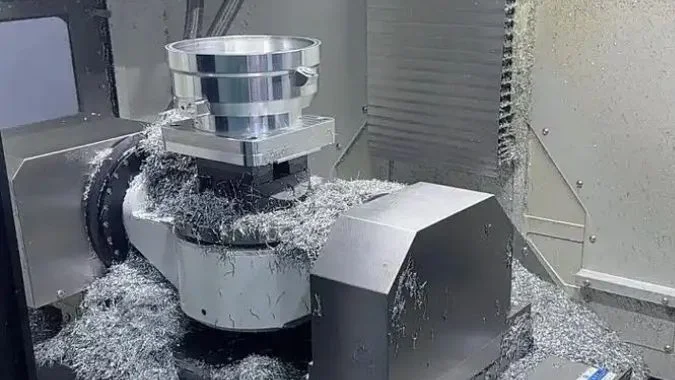
Il vantaggio di rigidità dichiarato riguarda principalmente la modalità di lavorazione piuttosto che la categoria della macchina. Durante il taglio 3+2, entrambi gli assi rotanti hanno già raggiunto le loro posizioni target. I loro freni o sistemi di bloccaggio li mantengono in posizione. Solo i tre assi lineari partecipano all'interpolazione.
Questa condizione crea solitamente un percorso di forza più stabile rispetto al movimento continuo attraverso tutti e cinque gli assi. La lavorazione simultanea a cinque assi richiede che gli assi lineari e rotanti si muovano insieme. Il sistema di controllo deve coordinare costantemente la loro posizione, velocità, accelerazione e direzione. Il gioco rotativo, la risposta del servo, il cambiamento termico e la leva variabile possono influenzare le prestazioni dinamiche.5.
Il confronto diventa più chiaro quando la stessa macchina a cinque assi esegue entrambe le modalità. Quella macchina potrebbe mostrare una maggiore stabilità di taglio in modalità 3+2 perché i suoi assi rotanti rimangono bloccati. Tuttavia, questo risultato non dimostra che una macchina base modificata abbia una rigidità meccanica maggiore rispetto a un centro di lavoro simultaneo a cinque assi di fascia alta.
| Fattore di rigidità | Lavorazione di posizionamento 3+2 | Lavorazione simultanea a cinque assi |
|---|---|---|
| Stato dell'asse rotante | Posizionato e bloccato durante il taglio | In movimento durante il taglio |
| Numero di assi di interpolazione | Tre | Cinque |
| Richiesta di controllo dinamico | Relativamente più basso | Relativamente più alto |
| Sporgenza dell'utensile | Spesso più breve | Dipende dalla geometria e dallo spazio di collisione |
| Rimozione di materiale pesante | Spesso altamente adatto | Limitato dalla postura della macchina e dell'utensile |
| Accesso a superfici complesse | Limitato | Forte |
| Sensibilità alle vibrazioni | Spesso inferiore a un angolo fisso | Dipende fortemente dalla struttura e dalla qualità del servomotore |
Perché la lunghezza dell'utensile è importante?
Lo sbalzo dell'utensile ha un effetto importante sulla rigidità di taglio pratica. Un utensile lungo si comporta come una leva. Le forze di taglio creano flessione, vibrazioni, scarsa qualità superficiale e una più rapida usura dell'utensile6. Una forte deflessione può anche causare errori dimensionali o rottura dell'utensile.
La funzione di inclinazione di una macchina 3+2 consente al mandrino di avvicinarsi a una cavità o a una superficie inclinata in modo più diretto. Questa posizione spesso permette l'uso di una fresa, una punta o un utensile di alesatura più corti. Il braccio di leva ridotto migliora la resistenza alle vibrazioni e supporta velocità di avanzamento più elevate o tagli più profondi.
La struttura della macchina rimane comunque importante. Una macchina a cinque assi reale di alta qualità può avere un banco più robusto, cuscinetti più grandi, guide migliori, un mandrino più rigido e freni dell'asse rotativo più potenti rispetto a un economico centro di lavoro convertito. Una tale macchina può anche eseguire programmi 3+2 quando è richiesta una lavorazione pesante.
La rigidità dovrebbe pertanto essere valutata attraverso dati specifici della macchina. I fattori rilevanti includono il design del mandrino, il carico della tavola, le dimensioni dei cuscinetti rotanti, la coppia di serraggio, la struttura delle guide, la lunghezza dell'utensile, la rigidità del fissaggio e la posizione del pezzo. Le diciture “3+2” e “cinque assi reale” non possono sostituire questa valutazione.
Quali limitazioni chiave influenzano una fresatrice CNC a 3+2 assi?
Cinque assi disponibili non garantiscono un movimento illimitato dell'utensile. Ignorare il confine tra posizionamento e taglio simultaneo può causare finiture scadenti, programmi inefficienti o collisioni.
Il limite principale della lavorazione 3+2 è l'orientamento fisso dell'utensile durante il taglio. Non può lavorare in modo efficiente superfici a forma libera che cambiano continuamente. Altri limiti includono il tempo di indicizzazione, i segni di giunzione, gli errori di posizionamento rotativo, la limitata prevenzione delle collisioni e maggiori esigenze di gestione delle coordinate.
Perché non è possibile lavorare superfici che cambiano continuamente?
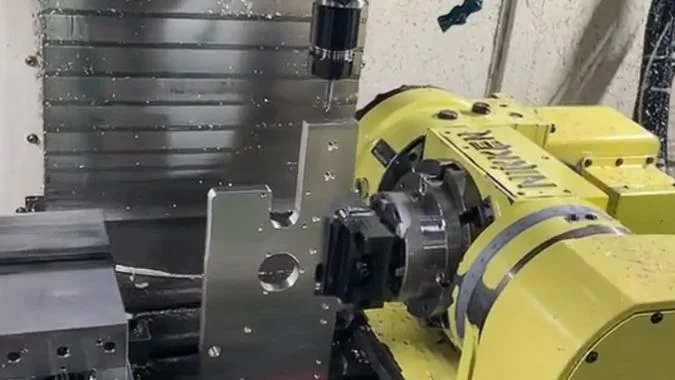
Una macchina 3+2 cambia la posizione dell'asse rotante solo tra le operazioni di taglio. Dopo l'indicizzazione, l'asse dell'utensile rimane fisso rispetto al piano di lavoro selezionato. Questo comportamento è adatto per un piano, una tasca regolare, una parete dritta, un foro ad angolo fisso o una pendenza locale. Non è adatto quando il vettore utensile richiesto cambia in ogni punto lungo una superficie.
La pala di una girante ne è un chiaro esempio. L'utensile deve seguire una superficie contorta evitando le pale adiacenti. Il controller deve cambiare continuamente la posizione e l'orientamento dell'utensile. Un'operazione ad angolo fisso non può mantenere il contatto e lo spazio libero richiesti lungo tutto il percorso.
Una superficie a forma libera può talvolta essere suddivisa in diverse sezioni indicizzate. Tuttavia, ogni sezione richiede un orientamento e un percorso utensile separati. I confini possono mostrare gradini, segni di giunzione o una trama superficiale irregolare. L'indicizzazione aggiuntiva aumenta anche il tempo non produttivo. Questa soluzione raramente eguaglia la finitura e l'efficienza della lavorazione a cinque assi simultanei.
Come aumentano i rischi di collisione e di posizionamento?
Una macchina a cinque assi simultanei può cambiare l'angolo dell'utensile durante un taglio per evitare un fissaggio, un rilievo, una parete o una caratteristica adiacente. Un processo 3+2 non può effettuare tale regolazione una volta iniziato il taglio. Un angolo fisso non idoneo può costringere all'uso di un utensile più lungo. Può anche creare una collisione tra l'attacco, il mandrino, il pezzo, la tavola rotante o il fissaggio.
L'indicizzazione ripetuta crea un'altra fonte di errore. Ogni movimento rotativo dipende dalla calibrazione degli assi, dalla precisione dell'encoder, dallo stato dei cuscinetti, dalla stabilità del freno e dalla ripetibilità meccanica. Piccoli errori angolari possono trasformarsi in errori lineari maggiori quando il punto di taglio è lontano dal centro di rotazione.7.
Anche l'RTCP richiede una spiegazione attenta. Una macchina base commercializzata come “falso cinque assi” potrebbe mancare della compensazione del centro dell'utensile rotante (Rotation Tool Center Point). In tal caso, il movimento rotativo modifica la posizione fisica della punta dell'utensile rispetto al pezzo. I programmi, gli offset di lavoro e le lunghezze dell'utensile devono tenere conto di tale variazione.
Tuttavia, la lavorazione 3+2 non significa sempre che l'RTCP sia assente. Un vero centro di lavoro a cinque assi può eseguire un lavoro 3+2 indicizzato utilizzando RTCP o trasformazione del piano inclinato8. La distinzione importante è se la macchina supporta l'interpolazione a cinque assi continua e un sistema di trasformazione cinematica completo.
Un centro di lavoro CNC standard a tre assi può essere convertito in una macchina a 3+2 assi?
L'aggiunta di una tavola rotante può sembrare semplice, ma l'hardware da solo non può creare un sistema 3+2 affidabile. Una scarsa integrazione può ridurre la precisione, lo spazio di lavoro e la sicurezza operativa.
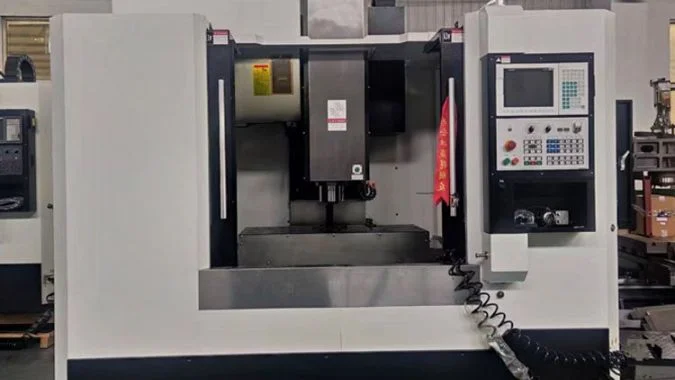
Alcuni centri di lavoro a tre assi possono essere convertiti aggiungendo una tavola rotante a due assi o un'unità inclinabile. Una conversione di successo richiede anche una capacità di carico sufficiente, supporto del controller, integrazione dei servo, trasformazione delle coordinate, programmazione CAM, un post-processor corretto, una calibrazione accurata e protezione dalle collisioni.
Quale hardware è necessario per la conversione?
Una conversione utilizza comunemente una tavola rotobasculante, una tavola a trunnion, dispositivi separati di rotazione e inclinazione o un accessorio a mandrino orientabile. L'unità selezionata deve corrispondere alle dimensioni della tavola della macchina, alla capacità di carico, al gioco del mandrino, alla corsa degli assi e alle dimensioni del pezzo previsto.
L'unità rotante aggiunta occupa parte dell'area di lavoro originale. La sua base solleva il pezzo e può ridurre lo spazio libero disponibile sull'asse Z. L'inclinazione aumenta anche lo spazio necessario attorno al pezzo. Un componente che si adatta comodamente alla tavola originale potrebbe collidere con il mandrino, il carter o la colonna della macchina dopo la conversione.
Il tavolo deve sostenere la massa supplementare dell'unità rotativa, del dispositivo di bloccaggio e del pezzo. Anche le fondamenta e le guide devono resistere alla diversa distribuzione del carico. I freni rotativi richiedono una coppia di tenuta sufficiente per resistere alle forze di fresatura. Una tavola rotante di costruzione leggera può eseguire forature, ma potrebbe spostarsi o vibrare durante pesanti operazioni di fresatura laterale.
Perché le funzioni di controllo e software sono essenziali?
Il controller CNC deve riconoscere e gestire i due assi rotativi aggiunti. Alcuni sistemi richiedono nuove schede assi, servodrive, opzioni software, modifiche al PLC e impostazioni dei parametri. I controller più datati potrebbero supportare solo un semplice indicizzatore anziché un posizionamento rotativo completamente programmabile.
Le funzioni di controllo utili includono la rotazione del sistema di coordinate, i piani di lavoro inclinati, la compensazione della lunghezza utensile e la trasformazione cinematica della macchina. Esempi includono le funzioni G68 e i cicli specifici del controller come CYCLE8009. Le funzioni disponibili dipendono dal modello del controller e dalle opzioni software con licenza.
Il software CAM deve supportare la creazione di percorsi utensile 3+2. Un post-processore specifico per la macchina deve convertire i vettori dell'asse utensile in posizioni rotative e coordinate XYZ valide. Il post-processore deve comprendere la direzione dell'asse rotativo, i limiti di corsa, i punti di rotazione, la soluzione angolare preferita e la struttura della macchina. Un output errato può comandare una rotazione imprevista o causare una grave collisione.
La calibrazione completa la conversione. I centri rotativi, l'allineamento degli assi, il gioco (backlash), gli offset di lavoro e la ripetibilità di indicizzazione devono essere misurati e corretti10. I pezzi di prova dovrebbero verificare la posizione dei fori e le relazioni superficiali su diversi angoli. Anche le condizioni di garanzia, le norme elettriche, le protezioni e i requisiti di sicurezza locali devono essere riesaminati. Quando la macchina originale manca di sufficiente rigidità, capacità del controller o spazio di lavoro, una macchina 3+2 costruita appositamente o una vera macchina a cinque assi è solitamente la scelta più sicura.
Conclusione
La lavorazione 3+2 offre una produzione multi-angolo stabile ed economica, mentre la lavorazione simultanea a cinque assi rimane necessaria per superfici continue, orientamenti dell'utensile variabili e un'avanzata prevenzione delle collisioni11.
-
"Feasibility of 8-Shaped Motion Test for Five-Axis Machining Center", https://www.fujipress.jp/ijat/au/ijate001700050477/. Gli standard di settore e la letteratura tecnica utilizzano termini come cinque assi indicizzato, posizionamento 3+2 e cinque assi posizionale per descrivere la lavorazione in cui gli assi rotativi si bloccano durante le operazioni di taglio, distinguendo questa modalità dall'interpolazione simultanea a cinque assi. Ruolo della prova: definizione; tipo di fonte: ricerca. Supporta: la terminologia tecnica utilizzata nella lavorazione CNC per distinguere il posizionamento dalle operazioni simultanee a cinque assi. Nota sullo scopo: La terminologia può variare tra le diverse regioni produttive e gli organismi di standardizzazione. ↩
-
"Uncertainties for Machine Tool Modeling", https://nvlpubs.nist.gov/nistpubs/ams/NIST.AMS.100-36.pdf. Gli studi metrologici dimostrano che ogni configurazione del pezzo introduce errori di allineamento indipendenti che possono sommarsi quando le caratteristiche su facce diverse devono mantenere strette relazioni posizionali, con una ripetibilità di configurazione tipica che varia da 0,005 a 0,025 mm a seconda del metodo di fissaggio. Ruolo della prova: meccanismo; tipo di fonte: ricerca. Supporta: la propagazione degli errori di posizionamento attraverso molteplici operazioni di configurazione nella lavorazione di precisione. ↩
-
"Comparison of wood composite properties using cantilever …", https://bioresources.cnr.ncsu.edu/resources/comparison-of-wood-composite-properties-using-cantilever-beam-bending/. La ricerca sulla dinamica di lavorazione mostra che la deflessione dell'utensile aumenta con il cubo della lunghezza a sbalzo per una trave a mensola, rendendo il rapporto lunghezza-diametro un parametro critico per la stabilità di taglio, con rapporti inferiori a 3:1 che generalmente forniscono una resistenza alle vibrazioni significativamente migliore rispetto a rapporti superiori a 5:1. Ruolo della prova: meccanismo; tipo di fonte: ricerca. Supporta: la relazione meccanica tra la lunghezza di estensione dell'utensile e la stabilità di taglio. ↩
-
"Improvement in the efficiency of the five-axis machining of aerospace …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10450602/. La letteratura sulla produzione aerospaziale documenta che i componenti con normali superficiali che variano continuamente, come le pale delle turbine e le giranti, richiedono l'interpolazione simultanea a cinque assi per mantenere l'angolo di contatto ottimale dell'utensile ed evitare di incidere le superfici adiacenti. Ruolo della prova: riferimento al caso; tipo di fonte: ricerca. Supporta: i requisiti di lavorazione per componenti aerospaziali e turbomacchine con curve complesse. Nota sullo scopo: Alcune geometrie di pale più semplici possono essere lavorabili con strategie 3+2 avanzate utilizzando posizioni indicizzate multiple. ↩
-
"Tavole rotanti CNC a gioco zero per lavorazioni a 5 assi – UCAM", https://ucamind.com/zero-backlash-cnc-rotary-tables-5-axis-machining/. La ricerca sulle macchine utensili identifica il gioco dell'asse rotante, le limitazioni della larghezza di banda del servo, l'espansione termica dei componenti rotanti e il vantaggio meccanico dipendente dalla posizione come contributori significativi agli errori di contornatura nelle operazioni simultanee a cinque assi, con effetti combinati che possono raggiungere 0,05-0,15 mm in condizioni di produzione tipiche. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: i fattori che influenzano la precisione di posizionamento e le prestazioni dinamiche nei sistemi di lavorazione multiasse. ↩
-
"Effetto dell'avanzamento di lavorazione sulla rugosità superficiale nel taglio dell'alluminio 6061", https://open.clemson.edu/cgi/viewcontent.cgi?article=1060&context=auto_eng_pub. La ricerca sulla lavorazione dimostra che la deflessione dell'utensile da taglio segue la meccanica della trave a sbalzo, con uno spostamento laterale proporzionale al cubo della lunghezza a sbalzo e una frequenza naturale inversamente proporzionale al quadrato della lunghezza, risultando in una finitura superficiale misurabilmente degradata e una maggiore usura dell'utensile quando i rapporti lunghezza-diametro superano i limiti raccomandati. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: gli effetti meccanici dell'estensione dell'utensile sulle prestazioni di taglio. ↩
-
"Un metodo per misurare simultaneamente il moto geometrico a 6 gradi di libertà …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6514671/. L'analisi geometrica mostra che l'errore di posizionamento angolare in un asse rotante produce uno spostamento lineare sulla punta dell'utensile pari al raggio moltiplicato per l'angolo in radianti, il che significa che un errore angolare di 0,001° crea circa 0,017 mm di errore lineare a un raggio di 1000 mm. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: l'amplificazione geometrica degli errori di posizionamento dell'asse rotante. ↩
-
"Lavorazione simultanea a 5 assi con RTCP", https://www.optipro.com/blog/rtcp/. La documentazione del sistema di controllo CNC definisce il Rotation Tool Center Point (RTCP) come una trasformazione cinematica che regola automaticamente le posizioni degli assi lineari per mantenere la posizione programmata della punta dell'utensile quando gli assi rotanti si muovono, compensando l'offset geometrico tra il centro di rotazione e il punto di taglio. Ruolo dell'evidenza: definizione; tipo di fonte: istruzione. Supporta: i metodi di trasformazione delle coordinate utilizzati per mantenere la posizione del centro dell'utensile durante il movimento dell'asse rotante. Nota di ambito: i dettagli di implementazione e la terminologia variano tra i produttori di controllori (chiamati anche TCPM, TRAORI o nomi proprietari simili). ↩
-
"Codici G G68 e G69: Rotazione delle coordinate CNC [ Tutorial e guida facili ]", https://www.cnccookbook.com/g68-g69-rotate-coordinate-cnc-g-code/. Gli standard di programmazione CNC e i manuali dei controllori documentano il G68 come una funzione di rotazione delle coordinate nella programmazione ISO/EIA, mentre il CYCLE800 rappresenta un'implementazione specifica del produttore (Siemens) per la trasformazione del piano di lavoro inclinato in applicazioni multiasse. Ruolo dell'evidenza: definizione; tipo di fonte: istruzione. Supporta: le funzioni di programmazione utilizzate per la manipolazione del sistema di coordinate nella lavorazione CNC. Nota di ambito: la disponibilità e la sintassi della funzione variano significativamente tra le diverse marche e modelli di controllori CNC. ↩
-
"Variabilità nella precisione geometrica dell'additive manufacturing …", http://utw10945.utweb.utexas.edu/Manuscripts/2010/2010-01-Cooke.pdf. Gli standard internazionali per il collaudo delle macchine utensili (serie ISO 230 e ISO 10791-6) specificano le procedure di misurazione per la posizione dell'asse rotante, l'allineamento, il gioco e la ripetibilità del posizionamento come parametri essenziali per verificare la precisione geometrica delle macchine a cinque assi. Ruolo dell'evidenza: supporto generale; tipo di fonte: istituzione. Supporta: i parametri di calibrazione critici per la precisione delle macchine a cinque assi. ↩
-
"Lavorazione 3+2 vs. 5 assi simultanei: quale approccio si adatta meglio …", https://www.methodsmachine.com/blog/32-vs-simultaneous-5-axis-machining-which-approach-fits-your-shop/. La ricerca nel settore manifatturiero dimostra che le superfici con curvatura continuamente variabile, le applicazioni che richiedono una regolazione dinamica dell'orientamento dell'utensile e l'evitamento delle collisioni in tempo reale in geometrie vincolate richiedono l'interpolazione simultanea a cinque assi per mantenere la qualità superficiale e prevenire interferenze. Ruolo dell'evidenza: supporto generale; tipo di fonte: ricerca. Supporta: gli scenari di lavorazione che richiedono un'interpolazione continua a cinque assi. Nota di ambito: alcune applicazioni possono essere ottenibili tramite strategie avanzate 3+2 con indicizzazione angolare molto fine, sebbene tipicamente con tempi di ciclo più lunghi. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.