كيفية الاختيار بين التجليخ الغاطس والتجليخ العرضي على ماكينة التجليخ الخارجي CNC؟
يمكن إجراء التجليخ الغاطس على عمود إدارة قصير، بينما لا يمكن ذلك مع العمود الطويل. تؤدي طريقة القطر الخارجي (OD) الخاطئة إلى إهدار الوقت أو تلف القطعة. ويحدد الطول والصلابة والتشطيب النهائي الخيار المناسب.
يتم اختيار التجليخ الغاطس (Plunge) والتجليخ العرضي (Traverse) على ماكينة التجليخ الأسطواني الخارجي CNC بناءً على طول التجليخ وصلابة قطعة العمل والدقة المطلوبة. يكون التجليخ الغاطس أسرع في الأقطار القصيرة والصلبة عندما تكون عجلة التجليخ أعرض من منطقة التشغيل. بينما يُعد التجليخ العرضي الطريقة الأكثر أماناً للأعمدة الطويلة، لأن القوة والحرارة الناتجة تظل أقل.
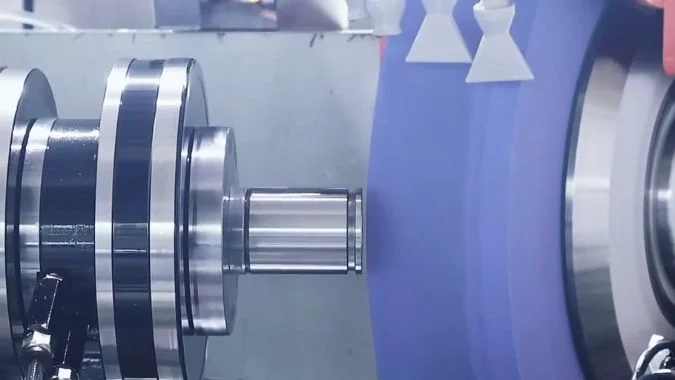
الفخ الأول هو التعامل مع أي تجليخ للقطر الخارجي على أنه تمريرة عرضية. يمكن لعجلة عريضة على عمود قصير أن تنهي منطقة التشغيل في قطع شعاعي واحد.1 تضطر العجلة الرقيقة على عمود طويل إلى التحرك بطول القطعة. خلط هذه الحركات يهدر الوقت أو يحرق السطح. هذا الانقسام هو الفرق بين التجليخ الغاطس والتجليخ العرضي.
ما الفرق بين التجليخ الغاطس والتجليخ العرضي على ماكينة تجليخ القطر الخارجي (OD)؟
تجمع الورش بين طريقتي التجليخ الخارجي. فإما أن تهدر العجلة أشواطاً على منطقة قصيرة، أو تضغط على عمود طويل في غطسة واحدة.
يختلف التجليخ الغاطس والتجليخ العرضي في الحركة المحورية. يستخدم التجليخ الغاطس عجلة أعرض من منطقة التشغيل، ولا تتحرك القطعة على طول محورها. بينما يستخدم التجليخ العرضي عجلة أضيق، وتتحرك القطعة أو العجلة على طول المسافة في عدة تمريرات خفيفة.
كيف يتحرك التجليخ الغاطس
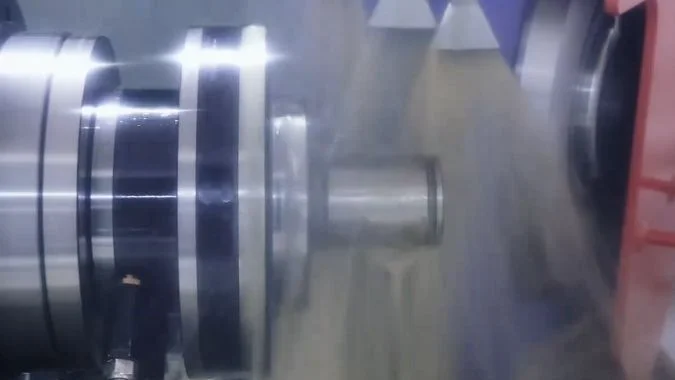
يستخدم التجليخ الغاطس عجلة أعرض من منطقة التشغيل. تدور قطعة العمل، ولا تتحرك على طول محورها. وتتغذى العجلة مباشرة في اتجاه القطر. يقطع العرض الكامل للعجلة في وقت واحد. يمكن أيضاً تنفيذ شكل مُشكل (Dressed form) عبر نفس المسار الشعاعي. تتناسب الخطوات القصيرة، والأعمدة المجاورة لكتف، ومناطق القطر الخارجي ذات الأشكال الجانبية مع هذه الحركة. يمكن لماكينة التجليخ الأسطواني الخارجي CNC تنفيذ هذه الدورة بمعدل تغذية محدد في البرنامج.
كيف يتحرك التجليخ العرضي
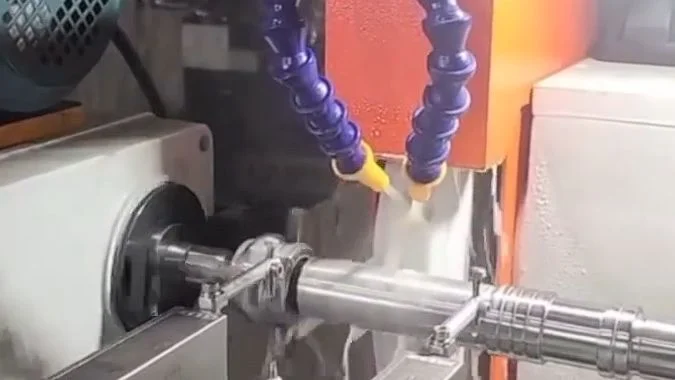
يستخدم التجليخ العرضي عجلة أضيق من طول التشغيل. تدور قطعة العمل، ثم تتحرك الطاولة أو العجلة ذهاباً وإياباً على طول المحور. تقطع كل تمريرة شريطاً صغيراً. وتغطي العديد من الأشواط القطر الخارجي بالكامل. تفضل الأعمدة الطويلة، والقضبان النحيفة، والأعمال التي تتطلب استدارة دقيقة هذه الحركة.
الانقسام الجوهري
التجليخ الغاطس أسرع. التجليخ العرضي يحافظ على المقاس والتشطيب بسهولة أكبر.2 هذا هو الانقسام الجوهري. لا تضطر الورشة لاختيار طريقة واحدة فقط لكامل المهمة. يمكن لدورة مركبة أن تقوم بالتجليخ الغاطس الخشن على أجزاء، ثم ترك مخزون للتشطيب، ثم إنهاء القطر الخارجي بالتجليخ العرضي.3 تقوم خطوة التجليخ الغاطس بإزالة المخزون الضخم، بينما تقوم خطوة التجليخ العرضي بتنظيف القطر وتحسين الاستدارة.
| البند | تجليخ غاطس | تجليخ ترددي |
|---|---|---|
| حركة محورية | لا يوجد على السطح | حركة ترددية على طول المحور |
| عرض العجلة مقابل طول السطح | عجلة أعرض من السطح | عجلة أضيق من الطول |
| اتصل بنا | كامل عرض العجلة دفعة واحدة | شريط صغير في كل شوط |
| نقاط القوة | زمن الدورة | الاستدارة، والخشونة، والتحكم في الحرارة |
| نقاط الضعف | الحرارة والقوة في شريط واحد | أشواط أكثر، دورة أطول |
| الأجزاء النموذجية | خطوات قصيرة، أعمدة الدوران، الأقطار الخارجية المشكلة | أعمدة طويلة، قضبان نحيلة |
متى تجعل العجلة العريضة التجليخ الغاطس أسرع من التجليخ العرضي؟
تبدو العجلة العريضة سريعة على أي قطر خارجي. ولكن على طول مسافة كبيرة لا يمكنها تغطية القطع، مما يؤدي إلى تمدد الدورة وتراكم الحرارة.
تجعل العجلة العريضة التجليخ الغاطس أسرع من التجليخ الترددي عندما تكون العجلة أعرض من السطح المراد تجليخه. لا يحتاج الجزء إلى حركة محورية، حيث تقوم العجلة بتشكيل القطر الخارجي في قطعية نصف قطرية واحدة. لا تزال الأسطح الطويلة، والأعمدة النحيلة، والجدران الرقيقة بحاجة إلى التجليخ الترددي.
قاعدة العرض
تجعل العجلة العريضة عملية التجليخ الغاطس أسرع فقط عندما تكون العجلة أعرض من السطح المراد تجليخه. في هذه الحالة، تغطي العجلة السطح بتغذية شعاعية واحدة، ولا تحتاج قطعة العمل إلى التحرك على طول محورها. وبذلك يتم إلغاء الحركة المحورية من الدورة، مما يؤدي إلى تقليل الوقت المستغرق. تنعكس القاعدة عندما يكون طول السطح أكبر من عرض العجلة؛ إذ لا يمكن للعجلة تغطية القطر الخارجي بالكامل. في هذه الحالة، تُستخدم عمليات الغطس المجزأة لربط الطول، مما يؤدي إلى ظهور خطوط دمج وزيادة وقت الدورة. ويصبح التجليخ الترددي هو الطريقة الأمثل للأسطح الأطول.
العمل بنظام الدفعات والأقطار المشكلة
يتحقق توفير كبير في الوقت عند العمل على أسطوانات صلبة وقصيرة بنظام الدفعات. فغالبًا ما تحتوي أعمدة المسننات، وأعمدة المحركات، وأعمدة الإدارة على أجزاء قصيرة تتناسب مع العجلة العريضة. وتتراكم الوفورات في الدفعات المتكررة لأن كل قطعة تتجنب أشواط التجليخ الترددي. تُعد عملية التجليخ بالتشكيل ميزة أخرى، حيث يتم تعديل العجلة لتأخذ الشكل المطلوب، ثم تقوم عملية غطس واحدة بتشكيل القطعة.4 بينما سيتطلب التجليخ الترددي تنفيذ العديد من الأشواط لمتابعة ذلك الشكل.
متى يكون التجليخ الترددي هو الأفضل
لا تزال الأعمدة النحيلة، والأجزاء ذات الجدران الرقيقة، والأعمال التي تتطلب دقة استدارة عالية جدًا بحاجة إلى التجليخ الترددي.5 تكون قوة الغطس عالية، مما قد يؤدي إلى انحناء الجزء أو احتراقه أو فقدان استدارته. ورغم أن التجليخ الترددي أبطأ، إلا أنه أكثر استقرارًا. كما يتطلب التجليخ بالعجلة العريضة تدفقًا أقوى لسائل التبريد نظرًا لمساحة التلامس الكبيرة. يجب أن تظل صلابة العجلة متساوية عبر عرضها بالكامل.6 ستؤدي العجلة العريضة الموجودة على عمود دوران طويل بارز إلى طباعة تباين في الصلابة في القطر.
| الحالة | طريقة أسرع | السبب |
|---|---|---|
| عجلة أعرض من السطح | الغمر | قطع شعاعي واحد، بدون حركة محورية |
| سطح تلامس أطول من العجلة | الاجتياز | لا يمكن للعجلة تغطية القطر الخارجي في غمرة واحدة |
| تجميع المجلات القصيرة، صلابة جيدة | الغمر | ينخفض وقت الدورة في العمل المتكرر |
| قطر خارجي مُشكل من عجلة مُسوّاة | الغمر | يتم قطع الشكل في تغذية واحدة |
| نحيف، ذو جدار رقيق، أو تشطيب ضيق جداً | الاجتياز | قوة أقل وتوزيع أفضل للحرارة |
كيف يجب أن تختلف سرعة العمل وتغذية العجلة بين الطريقتين؟
نفس سرعة الدوران ونفس التغذية لا تخدم كلتا الطريقتين. تتراكم الحرارة بعد ذلك عند الغمر، أو يقوم تمرير الاجتياز بالتلميع بدلاً من القطع.
يمكن أن تكون سرعة العمل أعلى قليلاً في التجليخ بالغمر، وتكون تغذية العجلة أكبر ومستمرة. يستخدم التجليخ بالاجتياز سرعة عمل أقل. التغذية أصغر وتأتي في خطوات. غالباً ما تكون تغذية الغمر الخشنة عند 0.1–5 مم/دقيقة. غالباً ما يكون عمق الاجتياز 0.002–0.02 مم لكل شوط.
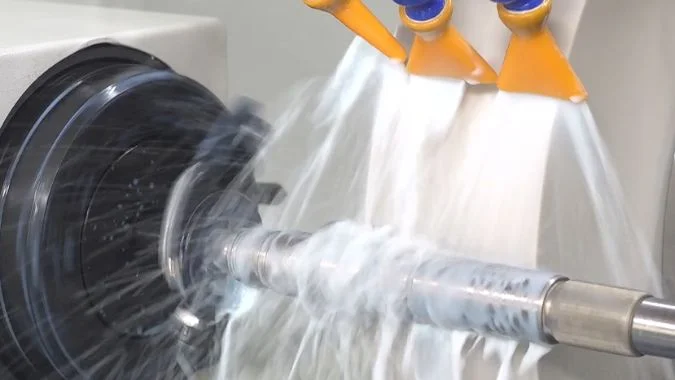
سرعة قطعة العمل
يضع التجليخ بالغمر رقعة تلامس عريضة على القطر. قوة التجليخ عالية. الحرارة مركزة.7 يجب ألا تكون سرعة العمل عالية جداً، لأن الحروق تزداد سوءاً. لا يزال بإمكانها أن تكون أعلى قليلاً من سرعة الاجتياز على نفس القطر. يستخدم التجليخ بالاجتياز عجلة أضيق. رقعة التلامس صغيرة. القوة منخفضة. تغادر الحرارة المنطقة بسهولة أكبر. عادة ما تكون سرعة العمل أقل، لذا يظل السطح متساوياً على طول الطول.
تغذية العجلة
يغذي التجليخ بالغمر العجلة على نصف القطر. يمكن أن تكون التغذية مستمرة، أو يمكن أن تكون خطوة موقوتة. يمكن أن تستخدم التخشين معدلاً شعاعياً مرتفعاً، غالباً 0.1–5 مم/دقيقة. ثم ينخفض هذا المعدل في التشطيب، لأن الغمر السريع للتشطيب يحرق الشريط. يغذي التجليخ بالاجتياز في خطوات شعاعية صغيرة. يأخذ كل شوط قطعاً خفيفاً، غالباً 0.002–0.02 مم. تتم إزالة السماحية عبر العديد من التمريرات الترددية، وليس في غطسة شعاعية واحدة.
كيف توجه هذه الأرقام عملية الاختيار
الأجزاء القصيرة والصلبة في الدفعات الكبيرة تفضل إعدادات الغطس (Plunge). فمعدل التغذية الأعلى وسرعة العمل الأعلى قليلاً يقللان من زمن الدورة. أما الأعمال الطويلة والأعمدة النحيفة والأعمال التي تتطلب تشطيباً عالياً فتفضل إعدادات المسح (Traverse). فسرعة العمل المنخفضة والتغذية الدقيقة تحافظان على الاستدارة والخشونة. يمكن للآلة تخزين كلتا الحالتين كدورات تحكم رقمي (CNC). وتظل هندسة القطعة هي الحاسمة في تحديد أي دورة هي الأكثر أماناً.
| الإعداد | تجليخ غاطس | تجليخ ترددي |
|---|---|---|
| سرعة العمل | أعلى قليلاً من سرعة المسح، لكنها لا تزال محدودة لتجنب الحروق | منخفضة للحفاظ على جودة السطح على طول القطعة |
| نوع التغذية | تغذية شعاعية مستمرة أو متدرجة | خطوة شعاعية صغيرة لكل شوط |
| تغذية التشغيل الخشن | غالباً من 0.1 إلى 5 مم/دقيقة | غالباً من 0.002 إلى 0.02 مم لكل شوط |
| تغذية التشغيل النهائي | مخفضة لحماية الشريط | خفيفة وتتم عبر أشواط متعددة |
| الاستخدام الأمثل | أعمال القطر الخارجي (OD) القصيرة والصلبة في دفعات | أعمال القطر الخارجي (OD) الطويلة والنحيفة ذات التشطيب العالي |
لماذا قد يترك التجليخ الغاطس نطاقاً حرارياً أعمق من تمريرة التجليخ العرضي الخفيفة؟
قد يبدو الغطس نظيفاً عند الآلة، لكن القطعة تظهر شريطاً داكناً بعد العملية التالية، مما يستدعي إعادة معالجة الجزء.
يمكن أن يترك التجليخ بالغطس شريطاً حرارياً أعمق لأن قوس التلامس طويل والتغذية تتركز في نقطة واحدة. تتراكم الحرارة في ذلك الشريط وتتغلغل تحت السطح. بينما يوزع تمرير المسح الخفيف نفس الحرارة على طول الشوط، مما يجعل الطبقة المتضررة أقل عمقاً.
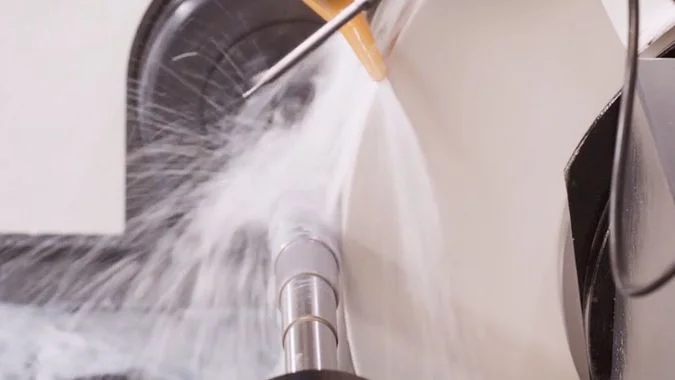
سوء تصريف الحرارة
تتميز عملية التجليخ الغاطس (Plunge grinding) بقوس تلامس طويل بين حجر التجليخ وقطعة العمل، مما يجعل من الصعب تصريف حرارة التجليخ من ذلك القوس، فتتراكم على السطح. على الرغم من أن سائل التبريد يساعد، إلا أن منطقة التلامس واسعة مما يمنع السائل من الوصول إلى كل حبيبة من حبيبات التجليخ.8 تستخدم عملية التجليخ العرضي (Traverse grinding) حجر تجليخ أصغر عرضاً من طول قطعة العمل، حيث تتحرك منطقة التجليخ باستمرار، مما يوفر مساراً لتصريف الحرارة ويحافظ على برودة السطح.
انحصار الحرارة في نطاق واحد
يتم التغذية في التجليخ الغاطس على نصف القطر دون حركة محورية، حيث يقطع كامل عرض الحجر في نفس النطاق طوال الوقت، مما يؤدي إلى تركز الحرارة في تلك الحلقة الواحدة. التغذية الشعاعية المستمرة لا تمنح السطح فرصة للراحة. أما في التجليخ العرضي، فيتم أخذ عمق قطع صغير، ثم يتحرك الحجر على طول المحور، فتتوزع الحرارة في مواقع جديدة على طول مسار الشوط. يترك شوط التجليخ العرضي الحبيبات ثم يعود على حلقة أكثر برودة، مما يجعل من الصعب تشكل نقطة ساخنة.
لماذا تكون الطبقة المتضررة أعمق
الحرارة التي لا يمكن تصريفها تتغلغل تحت السطح، مما يجعل الطبقة المتضررة تقع على عمق أكبر. حتى تمريرة التجليخ العرضي الخفيفة توزع الحمل، مما يقلل من امتصاص الحرارة. بينما يعمل التجليخ الغاطس على حصر الحرارة في نطاق واحد، يقوم التجليخ العرضي بتوزيع تلك الحرارة على طول الشوط وتصريفها. ولهذا السبب، فإن التجليخ الغاطس أكثر عرضة لترك طبقة حرق أعمق مقارنة بتمريرة تجليخ عرضي خفيفة.
| عامل الحرارة | تجليخ غاطس | تمريرة تجليخ عرضي خفيفة |
|---|---|---|
| قوس التلامس | عرض العجلة الكامل والطويل | شريط متحرك قصير |
| التغذية الداخلية | يبقى على حلقة واحدة | يتحرك على طول المحور |
| مسار الحرارة | يتوقف عند نقطة واحدة | ينتشر ويتم إزالته |
| الوصول لسائل التبريد | أكثر صلابة في مساحة واسعة | أسهل في قطع متحرك ضيق |
| النتيجة | طبقة أكثر عمقًا متأثرة بالحرارة | طبقة أكثر سطحية متأثرة بالحرارة |
الخاتمة
اختر التغذية الغاطسة (Plunge) للأجزاء القصيرة والصلبة عندما تغطي العجلة منطقة القطع. اختر التغذية العرضية (Traverse) للأجزاء الطويلة أو النحيلة. يجب أن تتبع الحرارة والتغذية هذا الاختيار.
-
"كيفية تحقيق نتائج تجليخ دقيقة وتجنب الاستدقاق..."،, https://www.facebook.com/groups/769782850345135/posts/1456732908316789/. تؤكد أدبيات هندسة التجليخ أنه عندما يتجاوز عرض العجلة طول الجزء المراد تجليخه، يمكن للتجليخ الغاطس تشكيل السطح في تمريرة شعاعية واحدة، مما يلغي حركة التغذية العرضية المحورية. دور الدليل: آلية؛ نوع المصدر: بحث. يدعم: أن عجلة التجليخ الأعرض من طول قطعة العمل يمكنها إكمال السطح بتغذية شعاعية واحدة. ملاحظة النطاق: يتناول المصدر المبدأ الهندسي ولكنه قد لا يحدد مكاسب الكفاءة الدقيقة عبر جميع أنواع المواد. ↩
-
"تحسين المعايير في التجليخ الأسطواني والسطحي..."،, https://pmc.ncbi.nlm.nih.gov/articles/PMC5990843/. تشير أبحاث عملية التجليخ إلى أن التجليخ الغاطس يقلل من وقت الدورة عن طريق إلغاء الحركة المحورية، بينما يحقق التجليخ العرضي استدارة وجودة سطح فائقة من خلال توزيع مدخلات الحرارة وإزالة المواد بشكل تدريجي. دور الدليل: دعم عام؛ نوع المصدر: بحث. يدعم: المزايا النسبية للتجليخ الغاطس مقابل التجليخ العرضي من حيث السرعة والدقة. ملاحظة النطاق: تعتمد مزايا الأداء على هندسة قطعة العمل، وخصائص المواد، وظروف التجليخ المحددة. ↩
-
"التجليخ الأسطواني: الغاطس مقابل العرضي : r/Machinists"،, https://www.reddit.com/r/Machinists/comments/zqgbpu/cylindrical_grinding_plunging_vs_traverse/. تصف أدبيات عمليات التجليخ باستخدام الحاسب الآلي (CNC) دورات مركبة تستخدم التجليخ الغاطس لإزالة المواد بسرعة تليها عملية تشطيب عرضية لتحقيق الدقة البعدية النهائية وجودة السطح. دور الدليل: دعم عام؛ نوع المصدر: بحث. يدعم: أن الجمع بين التجليخ الخشن الغاطس والتشطيب العرضي يمكن أن يحسن عمليات التجليخ. ملاحظة النطاق: يتطلب التنفيذ قدرات برمجة مناسبة للحاسب الآلي وقد لا يكون مفيدًا لجميع أشكال قطع العمل. ↩
-
"ملمس عجلة التجليخ وتشكيل الأسطوانة الماسية..."،, https://digital.wpi.edu/downloads/t148fm85p. تصف أدبيات هندسة التجليخ التجليخ بالغطس (Plunge grinding) بأنه طريقة تغذية حيث يتم تشكيل العجلة وفق محيط محدد، مما يسمح بإنتاج مقاطع جانبية معقدة في تغذية شعاعية واحدة دون حركة محورية. دور الأدلة: الآلية؛ نوع المصدر: بحث. يدعم: أن التجليخ بالغطس يستخدم عجلة مشكّلة لإنتاج أشكال معقدة في تغذية شعاعية واحدة. ملاحظة النطاق: تعتمد دقة الشكل على دقة تشكيل العجلة، وخصائص تآكل العجلة، وقوى التجليخ التي قد تسبب الانحراف. ↩
-
"(PDF) التحكم بالحلقة المغلقة لانحراف أداة التفريز"،, https://www.academia.edu/24783195/Closed_Loop_Control_of_Milling_Tool_Deflection. توصي أدبيات التجليخ الدقيق بالتجليخ العرضي (Traverse grinding) لقطع العمل النحيلة أو رقيقة الجدران لأن تطبيق القوة الموزعة يقلل من الانحراف، كما أن إزالة المخزون التدريجي عبر تمريرات متعددة يحسن التحكم في الاستدارة. دور الأدلة: دعم عام؛ نوع المصدر: بحث. يدعم: أن التجليخ العرضي يفضل لقطع العمل ذات الصلابة المنخفضة ومواصفات الاستدارة الدقيقة. ملاحظة النطاق: يعتمد حد الصلابة لاختيار الطريقة على هندسة قطعة العمل المحددة، والمادة، ومتطلبات التفاوت. ↩
-
"تقييم أداء عجلة التجليخ"،, https://www.sciencedirect.com/science/article/abs/pii/0043164880901532. تؤكد أدبيات هندسة عجلات التجليخ أن تباين الصلابة عبر وجه العجلة في التجليخ بالغطس يسبب معدلات تآكل وقوى قطع غير متساوية، مما يؤدي إلى مخالفات سطحية وأخطاء في أبعاد قطعة العمل. دور الأدلة: الآلية؛ نوع المصدر: بحث. يدعم: أن تجانس صلابة العجلة أمر حيوي لجودة التجليخ بالغطس. ملاحظة النطاق: يعتمد تباين الصلابة المقبول على متطلبات التفاوت وقد يتم تحديده بشكل مختلف من قبل مصنعي العجلات. ↩
-
"(PDF) التحليل الحراري للتجليخ"،, https://www.academia.edu/100104725/Thermal_Analysis_of_Grinding. تُظهر دراسات ميكانيكا التجليخ أن التجليخ بالغطس يخلق منطقة تلامس مساوية لعرض العجلة بالكامل، مما يركز قوى التجليخ والطاقة الحرارية في نطاق محوري ضيق على قطعة العمل. دور الأدلة: الآلية؛ نوع المصدر: بحث. يدعم: أن التجليخ بالغطس يولد قوى عالية وحرارة مركزة بسبب التلامس الواسع بين العجلة وقطعة العمل. ملاحظة النطاق: تختلف شدة القوة وتركيز الحرارة باختلاف مواصفات العجلة، ومعدل التغذية، وفعالية سائل التبريد. ↩
-
"اختراق سائل التبريد في التجليخ باستخدام عجلة مجزأة..."،, https://www.academia.edu/109714992/The_coolant_penetration_in_grinding_with_a_segmented_wheel_Part_2_Quantitative_analysis. تشير أبحاث سوائل التجليخ إلى أنه مع زيادة عرض منطقة التلامس، يصبح اختراق سائل التبريد إلى واجهة التلامس بين العجلة وقطعة العمل أكثر صعوبة بسبب الحواجز الهيدروديناميكية وحجز الهواء، مما يقلل من فعالية التبريد. دور الأدلة: الآلية؛ نوع المصدر: بحث. يدعم: أن مناطق التلامس الواسعة في التجليخ بالغطس تعيق وصول سائل التبريد إلى واجهة التجليخ. ملاحظة النطاق: تؤثر طريقة توصيل سائل التبريد، والضغط، وخصائص السائل بشكل كبير على قدرة الاختراق في مناطق التلامس الواسعة. ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.