

Como escolher entre retificação por mergulho e retificação transversal em retificadoras cilíndricas externas CNC?
Um munhão curto pode sofrer um corte por mergulho (plunge cut). Um eixo longo não pode. O método de retificação cilíndrica externa (OD) incorreto desperdiça tempo ou queima a peça. Comprimento, rigidez e acabamento definem a escolha.
A retificação por mergulho (plunge) e a retificação por translação (traverse) em uma retificadora cilíndrica externa CNC são escolhidas com base no comprimento de retificação, rigidez da peça e precisão. O mergulho é mais rápido em diâmetros curtos e rígidos quando o rebolo é mais largo que a face de contato. A translação é o método mais seguro em eixos longos, porque a força e o calor permanecem menores.
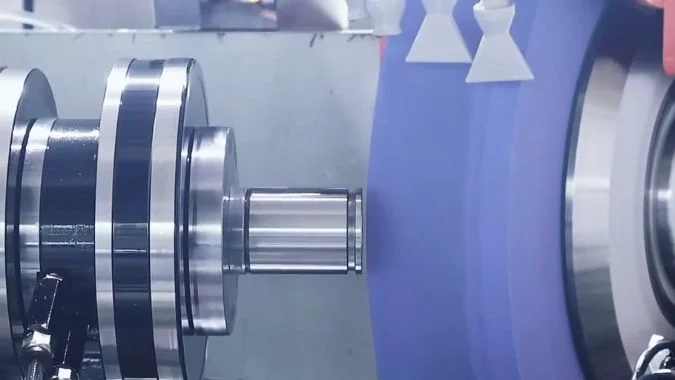
A primeira armadilha é tratar qualquer retífica de diâmetro externo como um passe de avanço transversal. Um rebolo largo em um colo curto pode acabar a superfície em um único corte radial.1 Um rebolo fino em um eixo longo precisa percorrer toda a extensão. Misturar esses movimentos desperdiça tempo ou queima a superfície. Essa divisão é entre retífica de mergulho e retífica de avanço transversal.
Qual é a diferença entre retificação por mergulho e retificação por translação em uma retificadora de diâmetro externo?
As oficinas misturam os dois métodos de retificação externa. O rebolo então desperdiça cursos em uma face curta, ou sobrecarrega um eixo longo em um único mergulho.
A retificação por mergulho e a retificação por translação diferem no movimento axial. O mergulho usa um rebolo mais largo que a face de contato, e a peça não se move ao longo de seu eixo. A translação usa um rebolo mais estreito, e a peça ou o rebolo percorre o comprimento em muitos cursos leves.
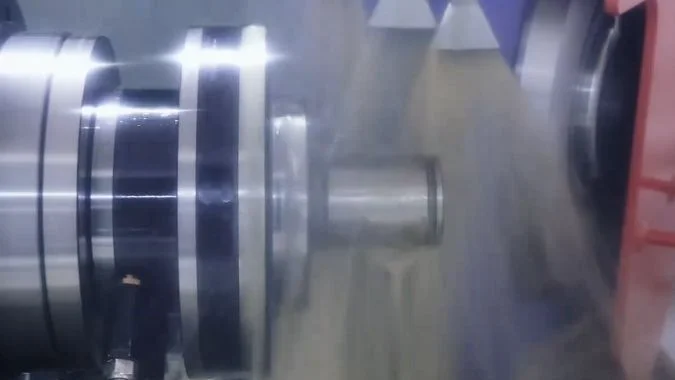
Como a retificação por mergulho se move
A retificação por mergulho usa um rebolo que é mais largo do que a face retificada. A peça de trabalho gira. A peça de trabalho não se desloca ao longo de seu eixo. O rebolo avança diretamente no raio. Toda a largura do rebolo corta de uma só vez. Um perfil retificado também pode seguir esse mesmo caminho radial. Degraus curtos, munhões adjacentes a um ressalto e faces externas perfiladas se ajustam a esse movimento. Uma retificadora cilíndrica externa CNC pode executar este ciclo com a taxa de avanço definida no programa.
Como a retificação por translação se move
A retificação por translação usa um rebolo que é mais estreito do que o comprimento retificado. A peça de trabalho gira. A mesa ou o rebolo então se move para frente e para trás ao longo do eixo. Cada passagem corta uma pequena faixa. Muitos cursos cobrem todo o diâmetro externo. Eixos longos, barras delgadas e trabalhos de precisão de circularidade favorecem este movimento.
A divisão central
A retífica de mergulho é mais rápida. A retífica de avanço transversal mantém melhor a dimensão e o acabamento.2 Essa é a divisão principal. Uma oficina não precisa escolher apenas um método para todo o trabalho. Um ciclo composto pode fazer o desbaste por mergulho em segmentos, deixar uma sobremetal para acabamento e, em seguida, fazer o acabamento do diâmetro externo por avanço transversal.3 A etapa de mergulho remove o excesso de material. A etapa de avanço transversal limpa o diâmetro e a circularidade.
| Artigo | Retificação por mergulho | Retificação por translação |
|---|---|---|
| Movimento axial | Nenhum na face de contato | Movimento recíproco ao longo do eixo |
| Largura do rebolo versus superfície de contato | Rebolo mais largo que a superfície de contato | Rebolo mais estreito que o comprimento |
| Contacto | Largura total do rebolo de uma só vez | Pequena faixa a cada curso |
| Resistência | Tempo de ciclo | Circularidade, rugosidade, controle de calor |
| Fragilidade | Calor e força em uma única faixa | Mais cursos, ciclo mais longo |
| Peças típicas | Passos curtos, munhões, diâmetros externos formados | Eixos longos, barras delgadas |
Quando um rebolo largo torna a retificação por mergulho mais rápida do que a translação?
Um rebolo largo parece rápido em qualquer diâmetro externo. Em uma superfície de contato longa, ele ainda não consegue cobrir o corte, portanto o ciclo se estende e o calor se acumula.
Um rebolo largo torna a retificação por mergulho mais rápida do que a retificação por translação quando o rebolo é mais largo que a superfície de contato. A peça não precisa de deslocamento axial. O rebolo então forma o diâmetro externo em um único corte radial. Superfícies de contato longas, eixos delgados e paredes finas ainda precisam de retificação por translação.
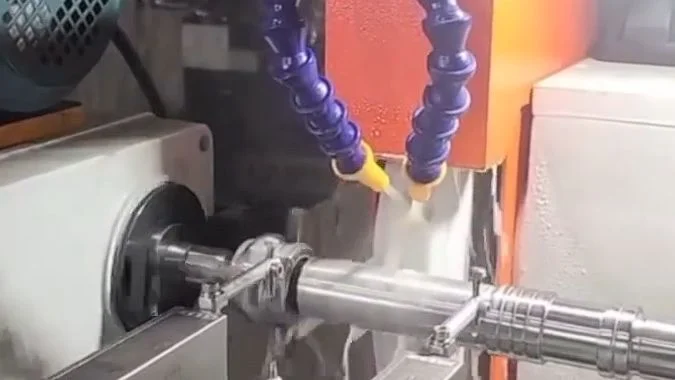
A regra da largura
Um rebolo largo torna a retificação por mergulho mais rápida apenas quando o rebolo é mais largo que a superfície de contato. O rebolo então cobre a superfície em um único avanço radial. A peça não precisa se mover ao longo de seu eixo. O curso axial é eliminado do ciclo, reduzindo assim o tempo de processamento. A regra se inverte quando a superfície de contato é mais longa que o rebolo. O rebolo não consegue cobrir o diâmetro externo. Mergulhos segmentados tentam então cobrir o comprimento. Linhas de união aparecem e o ciclo deixa de ser curto. A retificação por translação é o método mais preciso para superfícies de contato mais longas.
Trabalho em lote e diâmetros formados
O ganho de tempo é grande em cilindros rígidos e curtos em trabalhos em lote. Eixos estriados, eixos de motores e eixos de transmissão geralmente possuem colos curtos que se ajustam a um rebolo largo. Lotes de repetição acumulam economia, pois cada peça evita os cursos de avanço transversal. A retífica de perfil é o outro ganho. O rebolo é dressado no perfil. Um único mergulho então forma o formato.4 Um passe de avanço transversal teria que seguir esse perfil em muitos cursos.
Quando a retificação por translação ainda é a melhor opção
Eixos esguios, peças de parede fina e trabalhos com requisitos de circularidade muito rigorosos ainda precisam de retífica de avanço transversal.5 A força de mergulho é alta. A peça pode dobrar, queimar ou perder a circularidade. A retífica de avanço transversal é mais lenta. Também é mais estável. A retífica de mergulho com rebolo largo também requer um fluxo de fluido de corte mais forte, porque a área de contato é grande. A dureza do rebolo deve permanecer uniforme em toda a largura.6 Um rebolo largo em um eixo com balanço longo imprimirá variações de dureza no diâmetro.
| Estado | Método mais rápido | Motivo |
|---|---|---|
| Rebolo mais largo que a superfície de contato | Penetração | Um corte de forma radial, sem deslocamento axial |
| Superfície maior que o rebolo | Translação | O rebolo não consegue cobrir o diâmetro externo em uma única penetração |
| Lotes de colos curtos, boa rigidez | Penetração | O tempo de ciclo diminui em trabalhos repetitivos |
| Diâmetro externo formado a partir de um rebolo diamantado | Penetração | O perfil é cortado em uma única entrada |
| Peças esbeltas, de parede fina ou com acabamento muito rigoroso | Translação | Menor força e melhor dissipação de calor |
Como a velocidade de trabalho e o avanço do rebolo devem diferir entre os dois métodos?
A mesma rotação e o mesmo avanço não servem para ambos os métodos. O calor acumula-se em um mergulho ou o passe transversal poliría em vez de cortar.
A velocidade da peça pode ser um pouco maior na retificação de mergulho, e o avanço do rebolo é maior e contínuo. A retificação transversal usa uma velocidade de peça menor. O avanço é menor e ocorre em etapas. O avanço de desbaste por mergulho costuma situar-se entre 0,1 e 5 mm/min. A profundidade transversal é geralmente de 0,002 a 0,02 mm por curso.
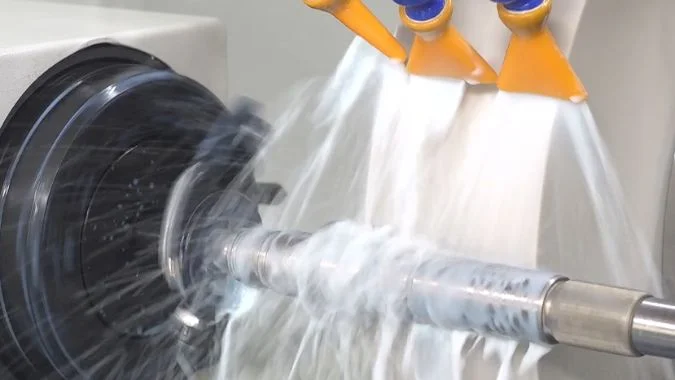
Velocidade da peça
A retífica de mergulho coloca uma ampla área de contato no diâmetro. A força de retífica é alta. O calor é concentrado.7 A velocidade de trabalho não deve ser muito alta, caso contrário, as queimaduras pioram. Ainda pode ficar um pouco acima da velocidade de avanço transversal no mesmo diâmetro. A retífica de avanço transversal usa um rebolo mais estreito. A área de contato é pequena. A força é baixa. O calor sai da zona mais facilmente. A velocidade de trabalho é geralmente menor, para que a superfície permaneça uniforme ao longo do comprimento.
Avanço do rebolo
A retificação de mergulho avança o rebolo no raio. O avanço pode ser contínuo ou em etapas cronometradas. O desbaste pode usar uma alta taxa radial, frequentemente de 0,1 a 5 mm/min. O acabamento, então, reduz essa taxa, pois um mergulho de acabamento rápido queima a banda. A retificação transversal avança em pequenos passos radiais. Cada curso realiza um corte leve, frequentemente de 0,002 a 0,02 mm. A sobremetal é removida ao longo de muitas passagens recíprocas, não em um único mergulho radial.
Como esses números guiam a escolha
Peças curtas e rígidas em grandes lotes favorecem as configurações de mergulho. O maior avanço e a velocidade de peça ligeiramente superior reduzem o tempo de ciclo. Peças longas, eixos esbeltos e trabalhos de alto acabamento favorecem as configurações transversais. A menor velocidade de peça e o avanço reduzido protegem a circularidade e a rugosidade. A máquina pode armazenar ambos como ciclos CNC. A geometria da peça ainda decide qual ciclo é seguro.
| Configuração | Retificação por mergulho | Retificação por translação |
|---|---|---|
| Velocidade da peça | Um pouco maior que a transversal, mas ainda limitada para evitar queimaduras | Menor, para manter a qualidade da superfície ao longo do comprimento |
| Tipo de avanço | Avanço radial contínuo ou escalonado | Pequeno passo radial a cada curso |
| Avanço de desbaste | Frequentemente 0,1–5 mm/min | Frequentemente 0,002–0,02 mm por curso |
| Avanço de acabamento | Reduzido para proteger a banda | Ainda leve, através de muitos cursos |
| Melhor ajuste | Trabalho de diâmetro externo curto, rígido e em lote | Trabalho de diâmetro externo longo, esguio e de alto acabamento |
Por que a retificação por mergulho pode deixar uma faixa de calor mais profunda do que uma passagem de translação leve?
Um mergulho pode parecer limpo na máquina. A peça então mostra uma banda mais escura após o próximo processo, e o munhão precisa ser retrabalhado.
A retificação por mergulho pode deixar uma banda de calor mais profunda porque o arco de contato é longo e o avanço permanece em um ponto. O calor se acumula nessa banda e penetra abaixo da superfície. Um passe de translação leve espalha o mesmo calor ao longo do curso, para que a camada danificada permaneça mais superficial.
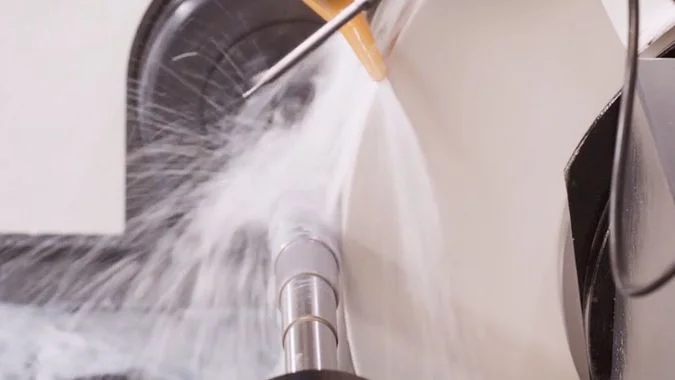
Pior dissipação de calor
A retífica de mergulho tem um longo arco de contato entre o rebolo e a peça. O calor da retífica não consegue sair desse arco facilmente. Ele se acumula na superfície. O fluido de corte ainda ajuda, mas a área é larga, então o fluido não consegue atingir cada grão.8 A retífica de avanço transversal usa um rebolo mais estreito que o comprimento da peça. A zona de retífica continua se movendo. O calor tem uma saída, portanto, a superfície permanece mais fria.
O calor permanece em uma banda
A retificação por mergulho avança no raio sem deslocamento axial. A largura total do rebolo corta na mesma banda o tempo todo. O calor continua incidindo sobre aquele anel. O avanço radial contínuo não dá descanso à superfície. A retificação por translação realiza uma pequena profundidade de corte. O rebolo então se move ao longo do eixo. O calor é depositado em novas posições ao longo do curso. Um curso de translação deixa o grão, depois retorna em um anel mais frio. Um ponto quente é mais difícil de formar.
Por que a camada danificada é mais profunda
O calor que não consegue escapar é conduzido para baixo da superfície. A camada danificada então fica mais profunda. Mesmo um passe de translação leve espalha a carga, para que menos calor penetre. A retificação por mergulho estaciona o calor em uma banda. A retificação por translação espalha esse calor ao longo do curso e o remove. É por isso que um mergulho tem mais probabilidade de deixar uma camada de queima mais profunda do que um passe de translação leve.
| Fator de calor | Retificação por mergulho | Passe de translação leve |
|---|---|---|
| Arco de contato | Longo, largura total do rebolo | Banda curta e móvel |
| Alimentação | Permanece em um anel | Caminha ao longo do eixo |
| Caminho de calor | Estaciona em um ponto | Espalha-se e é removido |
| Acesso ao refrigerante | Mais rígido em uma área larga | Mais fácil em um corte estreito e móvel |
| Resultado | Camada afetada pelo calor mais profunda | Camada afetada pelo calor mais rasa |
Conclusão
Escolha o mergulho em superfícies curtas e rígidas quando o rebolo cobrir o corte. Escolha o avanço transversal em trabalhos longos ou esguios. O calor e o avanço devem seguir essa escolha.
-
"Como alcançar resultados de retificação precisos e evitar conicidade …", https://www.facebook.com/groups/769782850345135/posts/1456732908316789/. A literatura de engenharia de retificação confirma que, quando a largura do rebolo excede o comprimento retificado, a retificação por penetração (plunge grinding) pode formar a superfície em um único passo radial, eliminando o movimento axial. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: que um rebolo mais largo que a face da peça pode completar a superfície em um avanço radial. Nota de escopo: A fonte aborda o princípio geométrico, mas pode não especificar ganhos de eficiência exatos em todos os tipos de material. ↩
-
"Otimização de parâmetros na retificação cilíndrica e de superfície …", https://pmc.ncbi.nlm.nih.gov/articles/PMC5990843/. A pesquisa sobre processos de retificação indica que a retificação por penetração reduz o tempo de ciclo ao eliminar o movimento axial, enquanto a retificação por arraste (traverse grinding) alcança arredondamento e acabamento superficial superiores através da distribuição da entrada de calor e da remoção incremental de material. Papel da evidência: suporte geral; tipo de fonte: pesquisa. Suporta: as vantagens relativas da retificação por penetração versus retificação por arraste em termos de velocidade e precisão. Nota de escopo: As vantagens de desempenho dependem da geometria da peça, propriedades do material e condições específicas de retificação. ↩
-
"Retificação cilíndrica: Penetração vs. arraste : r/Machinists", https://www.reddit.com/r/Machinists/comments/zqgbpu/cylindrical_grinding_plunging_vs_traverse/. A literatura de processos de retificação CNC descreve ciclos compostos que utilizam a retificação por penetração para rápida remoção de material seguida por acabamento por arraste para alcançar precisão dimensional final e qualidade superficial. Papel da evidência: suporte geral; tipo de fonte: pesquisa. Suporta: que a combinação de desbaste por penetração com acabamento por arraste pode otimizar as operações de retificação. Nota de escopo: A implementação requer capacidades de programação CNC apropriadas e pode não ser benéfica para todas as geometrias de peças. ↩
-
"Textura do rebolo e dressagem por penetração com rolo diamantado …", https://digital.wpi.edu/downloads/t148fm85p. A literatura de engenharia de retificação descreve a retificação de perfil como um método de penetração onde o rebolo é dressado para um contorno específico, permitindo que perfis complexos sejam gerados em um único avanço radial sem movimento axial. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: que a retificação de perfil utiliza um rebolo perfilado para gerar formas complexas em um avanço radial. Nota de escopo: A precisão do perfil depende da precisão da dressagem, características de desgaste do rebolo e forças de retificação que podem causar deflexão. ↩
-
"(PDF) Controle de malha fechada da deflexão da ferramenta de fresamento", https://www.academia.edu/24783195/Closed_Loop_Control_of_Milling_Tool_Deflection. A literatura de retificação de precisão recomenda a retificação por arraste para peças delgadas ou de paredes finas, pois a aplicação distribuída de força minimiza a deflexão, e a remoção incremental de material com múltiplos passes melhora o controle de arredondamento. Papel da evidência: suporte geral; tipo de fonte: pesquisa. Suporta: que a retificação por arraste é preferível para peças de baixa rigidez e especificações de arredondamento rigorosas. Nota de escopo: O limite de rigidez para a seleção do método depende da geometria específica da peça, material e requisitos de tolerância. ↩
-
"Avaliação do desempenho do rebolo", https://www.sciencedirect.com/science/article/abs/pii/0043164880901532. A literatura de engenharia de rebolos enfatiza que a variação de dureza ao longo da face do rebolo na retificação por penetração causa taxas de desgaste e forças de corte desiguais, resultando em irregularidades superficiais e erros dimensionais na peça. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: que a uniformidade da dureza do rebolo é crítica para a qualidade da retificação por penetração. Nota de escopo: A variação de dureza aceitável depende dos requisitos de tolerância e pode ser especificada de forma diferente pelos fabricantes de rebolos. ↩
-
"(PDF) Análise térmica da retificação", https://www.academia.edu/100104725/Thermal_Analysis_of_Grinding. Estudos de mecânica de retificação mostram que a retificação por penetração cria uma zona de contato igual à largura total do rebolo, concentrando as forças de retificação e a energia térmica em uma banda axial estreita na peça. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: que a retificação por penetração gera altas forças e calor concentrado devido ao amplo contato entre rebolo e peça. Nota de escopo: A magnitude da força e a concentração de calor variam com a especificação do rebolo, taxa de avanço e eficácia do refrigerante. ↩
-
"A penetração do refrigerante na retificação com um … segmentado", https://www.academia.edu/109714992/The_coolant_penetration_in_grinding_with_a_segmented_wheel_Part_2_Quantitative_analysis. A pesquisa de fluidos de retificação indica que, conforme a largura da zona de contato aumenta, a penetração do refrigerante na interface rebolo-peça torna-se mais difícil devido a barreiras hidrodinâmicas e arraste de ar, reduzindo a eficácia do resfriamento. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: que zonas de contato largas na retificação por penetração impedem o acesso do refrigerante à interface de retificação. Nota de escopo: O método de aplicação do refrigerante, a pressão e as propriedades do fluido afetam significativamente a capacidade de penetração em zonas de contato largas. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.