

كيف يحد حجم الطاولة من قدرة القطع في ماكينة التفريز الرأسية (VMC)؟
يمكن وضع قطعة العمل على طاولة ماكينة التفريز الرأسية (VMC) ولكن تظل خارج نطاق القطع. هذا التفاوت يهدر وقت الإعداد. يجب التحقق من حجم الطاولة ومسافة الحركة كحدين منفصلين.
يحد حجم الطاولة من قدرة القطع لماكينة VMC لأن الطاولة تحمل فقط التجهيزات والقطعة. تحدد حركة المحاور X/Y/Z مدى وصول رأس الماكينة (Spindle). القطعة التي تناسب الطاولة تحتاج إلى مساحة للملازم ومسار لدخول الأداة. يجب أن تتجاوز مسافة الحركة حجم القطعة بهامش يتراوح بين 10% إلى 20%.
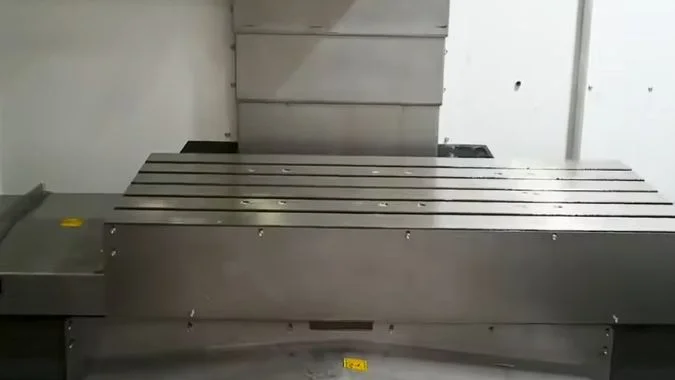
الفخ الأول هو معاملة طول الطاولة كطول للقطع. الطاولة الطويلة تعطي انطباعاً بإمكانية إجراء قطع طويل، ولكن الملزمة تشغل مساحة من الطاولة، وتحتاج الأداة إلى مساحة للدخول والخروج. الزوايا البعيدة للقطعة تظل مرئية ولكنها خارج نطاق الوصول. هذا الفرق يمثل الفجوة بين مساحة العمل ومسافة الحركة القابلة للاستخدام.
ما هي الاختلافات بين مساحة عمل الطاولة ومسافة الحركة القابلة للاستخدام؟
تخلط الورش بين حجم الطاولة ومسافة حركة المحاور. حينها يتم تثبيت القطعة في مكانها، ولكن الأداة لا تصل أبداً إلى الحافة البعيدة. يجب حساب هذين الرقمين بشكل منفصل.
مساحة عمل الطاولة هي الطول والعرض الفيزيائي للطاولة. هذا الحجم يحدد مدى كبر التجهيزات وقطعة العمل التي يمكن تثبيتها. مسافة الحركة القابلة للاستخدام هي الحركة الفعلية للمحاور X و Y و Z لرأس الماكينة. يمكن أن تتسع الطاولة لقطعة ما ولكنها تظل خارج نطاق القطع.
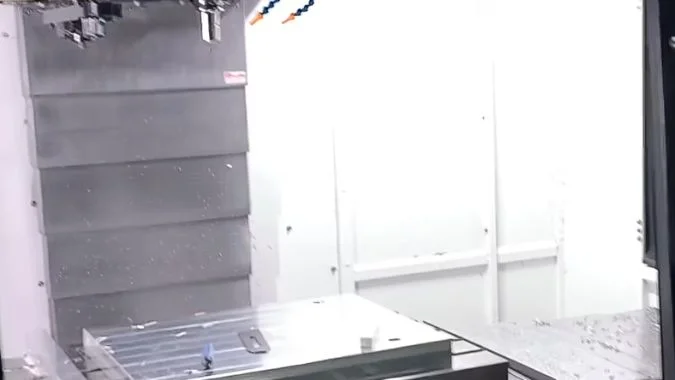
ما الذي تقيسه مساحة عمل الطاولة فعلياً
مساحة عمل الطاولة هي السطح الفيزيائي لماكينة VMC. الحجم المذكور هو الطول في العرض. هذه المساحة تقرر مدى كبر التجهيزات وقطعة العمل التي يمكن وضعها على مجاري التثبيت (T-slots). المشابك والملازم ومفاتيح التحديد تأخذ جزءاً من هذا السطح. وبالتالي، فإن حجم قطعة العمل القابلة للتركيب أصغر من حجم الطاولة المذكور في الكتالوج. مساحة الطاولة لا تحدد مدى تحرك أداة القطع.
ما الذي تقيسه مسافة الحركة القابلة للاستخدام فعلياً
مسافة الحركة القابلة للاستخدام هي الشوط الحقيقي لمحاور X و Y و Z. المحور X هو لليسار واليمين، وY هو للأمام والخلف، وZ للأعلى والأسفل. هذا الشوط يمثل مدى وصول الأداة بالنسبة لقطعة العمل. يحتاج تغيير الأداة والاقتراب والتراجع أيضاً إلى هذا الشوط. شوط Z قصير يمنع التعامل مع القطع الطويلة على طاولة عريضة. وشوط X طويل على طاولة صغيرة لا يمكنه تثبيت قطعة عمل كبيرة.
لماذا تعتبر القطعة الموجودة على الطاولة غير كافية لعملية قطع مكتملة
يجب ترك مساحة للملازم. يجب أن تدخل الأداة وتخرج. لذا يجب أن تكون مسافة الحركة القابلة للاستخدام أكبر من الحد الأقصى لحجم القطعة. هامش 10% - 20% هو الاحتياطي المعتاد. حالة عملية هي آلة بطاولة 800 × 400 مم وحركة محاور XYZ قدرها 600 × 400 × 500 مم. هذه الآلة يمكنها قطع قالب بمقاس 500 × 400 مم تقريباً. قطعة عمل تقترب من 800 × 500 مم تحتاج إلى مساحة أكبر. آلة من فئة VMC850 بحركة 800 مم وطاولة 1000 × 500 مم توفر مساحة تشغيل مناسبة.
المواصفتان مستقلتان عن بعضهما البعض. بعض الآلات لديها مسافة حركة طويلة وطاولة صغيرة، لذا لا يمكن تركيب قطع عمل كبيرة. وبعض الآلات لديها طاولة كبيرة وشوط Z قصير، لذا لا يمكن قطع القطع الطويلة. يجب على المشترين التحقق من كلا الرقمين مقابل حجم قطعة العمل بالإضافة إلى هامش التثبيت. القطعة التي تتجاوز كلتا المواصفتين يجب معالجتها على آلة تفريز من نوع (Gantry)، وليس على طاولة VMC ممتدة.
| المواصفة | ما تجيب عليه | الفحص النموذجي |
|---|---|---|
| مساحة عمل الطاولة | هل يمكن وضع القطعة والقالب على الطاولة؟ | مساحة القطعة والمشبك مقابل طول وعرض الطاولة |
| نطاق الحركة القابل للاستخدام في المحورين X وY | هل يمكن للأداة الوصول إلى الحواف البعيدة؟ | حجم القطعة مضافاً إليه هامش 10% إلى 20% مقابل شوط المحورين X وY |
| نطاق الحركة القابل للاستخدام في المحور Z | هل يمكن للأداة تجاوز الارتفاع والرجوع؟ | ارتفاع القطعة مضافاً إليه الأداة والقالب مقابل شوط المحور Z |
| مثال (أ) | طاولة مقاس 800 × 400 مم، نطاق حركة XYZ يبلغ 600 × 400 × 500 مم | قالب بحجم يقارب 500 × 400 مم |
| مثال (ب) | طاولة مقاس 1000 × 500 مم، نطاق حركة 800 مم على المحور X في فئة VMC850 | قطعة عمل بحجم يقارب 800 × 500 مم |
متى يكون اختيار طاولة أكبر خياراً سيئاً بسبب تأثر سرعة الحركة السريعة والدقة؟
تبدو الطاولة الأكبر كأنها توفر سعة إضافية. لكن الكتلة الزائدة تبطئ سرعة التحرك السريع وتزيد من تفاوت الخطأ عبر كامل الشوط. يجب مراعاة هذه المقايضة قبل الطلب.
تعد الطاولة الأكبر خياراً سيئاً عندما تؤدي الكتلة الزائدة إلى خفض سرعة التحرك السريع ودقة الشوط الكامل في آن واحد. يعمل الوزن على تحميل نظام التغذية، مما يقلل من التسارع. غالباً ما يكون تحديد الموقع على كامل الشوط أسوأ، وقد تفقد القاعدة الأطول صلابتها حتى مع وجود المزيد من الصب.
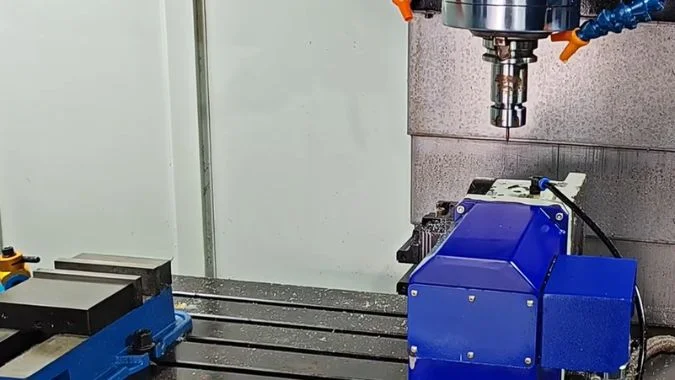
أداء ديناميكي محدود
تضيف الطاولة الأكبر وزناً إضافياً. هذا الوزن يزيد الحمل على نظام التغذية، مما يؤدي إلى انخفاض سرعة الحركة السريعة، وكذلك انخفاض التسارع والتباطؤ. تستجيب المحاور ببطء أكبر في الحركات القصيرة، ويزداد وقت الدورة في القطع الصغيرة التي تتطلب الكثير من الحركات السريعة. كما يؤثر نوع السكة على سرعة الحركة السريعة. يعد اختيار السكة الخطية أو الصلبة خياراً منفصلاً عن كتلة الطاولة.1
تضخم أخطاء الدقة
عادة ما تكون دقة التموضع عبر كامل شوط آلة ذات مسار كبير أسوأ. أحد أرقام دقة الشوط الكامل الشائعة هو 0.02 مم.2 يؤدي القطع عبر مواضع مختلفة على قطعة عمل كبيرة إلى تراكم الخطأ بما يتجاوز النطاق المتوقع. غالباً ما تحتفظ الآلة ذات الشوط الكبير المستخدمة في قطع العمل الصغيرة بدقة أقل من الآلة المخصصة ذات الشوط الصغير بنفس السعر. يجب قراءة دقة التموضع وإمكانية التكرار للشوط الكامل كقيم للشوط الكامل، وليس كأفضل نقطة مطالب بها.
انخفاض الصلابة
تتطلب مسافة الانتقال الأطول قاعدة أطول وأثقل. لا تؤدي عمليات الصب الإضافية دائمًا إلى استعادة الصلابة. فقد تنخفض الصلابة الإجمالية وتتراجع مقاومة الاهتزاز، مما يؤثر سلبًا على جودة السطح عند استخدام نفس أداة القطع ومعدل التغذية. يدفع الورشة ثمن الحجم الأكبر بقطع أقل كفاءة.
متى تظل الطاولة الأكبر خيارًا مناسبًا
يسري هذا التحذير عندما تتأثر كل من الحركة السريعة والدقة. تناسب الطاولة الكبيرة قطع العمل كبيرة الحجم ومتوسطة الوزن ذات متطلبات الحركة السريعة المعتدلة. أما العمليات الدقيقة المتكررة على الأجزاء الصغيرة أو أوقات الدورات الضيقة، فتجعل من الطاولة الكبيرة خيارًا غير مناسب. الحد الأدنى المطلوب هو حجم قطعة العمل الأقصى الحالي مضافًا إليه 50-100 مم لهامش التثبيت. ليست هناك حاجة لمسافة انتقال إضافية لتوقعات نمو مستقبلية غير محددة.
| حالة الورشة | طاولة أكبر | لماذا |
|---|---|---|
| أجزاء كبيرة ومتوسطة الوزن، حركات سريعة معتدلة | معقول | يتم استخدام الكتلة، ولا يعتبر وقت الدورة هو العامل الأساسي |
| أجزاء دقيقة صغيرة، وقت دورة قصير | فقير | الكتلة الزائدة تبطئ سرعات القطع وتزيد من حدوث الأخطاء |
| أحجام مختلطة، مهام كبيرة نادرة | غالباً ما تكون ضعيفة | العمل اليومي يدفع ضريبة الكتلة الزائدة |
| قاعدة التحجيم | الحد الأدنى | الحد الأقصى الحالي للجزء زائد 50-100 مم كهامش تثبيت |
كيف يتسبب بروز قطعة العمل عن حواف الطاولة في حدوث اهتزازات شديدة أثناء القطع؟
تبدو قطعة العمل التي تبرز خارج الطاولة وكأنها مثبتة، لكن هذا الجزء البارز يعمل مثل العارضة، ويبدأ القطع في الاهتزاز. هذا الاهتزاز هو اهتزاز تجددي3.
بروز قطعة العمل خارج حواف الطاولة يؤدي إلى اهتزازات قطع شديدة لأن الطول غير المدعوم يعمل كعارضة ناتئة. تنخفض الصلابة كلما زاد البروز. قوة القطع تسبب ارتداداً مرناً، مما يغير سماكة الرايش في كل تمريرة، ويزداد الاهتزاز التجددي.
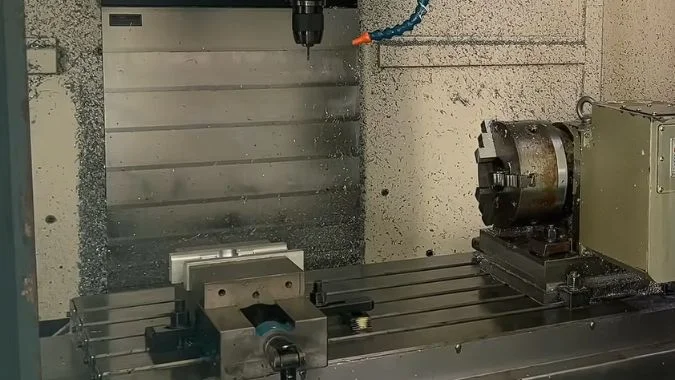
انخفاض الصلابة الناتج عن البروز
تتصرف قطعة العمل التي تمتد خلف حافة الطاولة مثل العارضة الكابولية.4 تعني المسافة البارزة الأطول فقداناً أكثر حدة في الصلابة. تعد المسافة البارزة للأداة التي تتجاوز ثلاثة أضعاف قطر الأداة حداً فاصلاً معروفاً للصلابة.5 تنطبق الفكرة نفسها على قطعة العمل. فالدعم الضعيف يسمح لقوة القطع بتضخيم الاهتزاز. عندئذ يتم القطع على نابض، وليس على تكديس صلب من الطاولة إلى عمود الدوران. الدعم تحت مسار القطع هو الصلابة الحقيقية، وليس حجم الطاولة المذكور في الكتالوج.
كيف يبدأ الاهتزاز التجددي
قطعة العمل غير مدعومة تحت مسار القطع. تسبب قوة القطع تشوهاً مرناً وارتداداً، مما يؤدي إلى تغير سماكة الرايش بين كل تمريرة وأخرى. هذه الحلقة هي الاهتزاز التجددي. كل تمريرة تزيد من الاهتزاز، وكل اهتزاز يسبب المزيد من الضرر. تبقى علامات الاهتزاز على السطح المشغول. مشاكل التثبيت والتموضع يمكن أن تضيف نفس الاهتزاز حتى لو بدت القطعة مثبتة.
الأضرار المترتبة على الاهتزاز
تنخفض جودة السطح بسبب تحرك الأداة وقطعة العمل بالنسبة لبعضهما البعض. علامات الاهتزاز تفسد التشطيب النهائي. الأحمال المتبادلة المستمرة تسرع من تآكل الأداة. نفس الأحمال تضعف الاتصال بين المغزل والطاولة. في الحالات الشديدة، يتوقف القطع. كما أن الاهتزاز الشديد يولد ضوضاء عالية تضر بالمشغل.
| حالة البروز | تأثير النظام | نتائج الورشة |
|---|---|---|
| الجزء بالكامل على الطاولة، مع وجود المشابك بالقرب من منطقة القطع | صلابة دعم عالية | خطر الاهتزاز يظل منخفضاً |
| بروز قصير يتجاوز الحافة | نتوء خفيف | قد تظهر علامات التشطيب |
| بروز طويل، دعم ضعيف | انخفاض حاد في الصلابة | اهتزاز تجددي، تآكل الأداة، ضوضاء |
| بروز الأداة بأكثر من 3 أضعاف القطر، بالإضافة إلى بروز القطعة | عضوان ضعيفان على التوالي | اهتزاز شديد وتوقف محتمل |
ما هي مشاكل الأساس والمستوى التي تظهر عندما تكون طاولة الماكينة VMC أكبر من اللازم لمساحة الورشة؟
الطاولة كبيرة الحجم تجلب وزنًا إضافيًا للآلة على الأرضية، مما يؤدي إلى هبوط البلاطة وانحراف المستوى، مما يضر بدقة الآلة وعمرها الافتراضي.
تتسبب طاولة مركز التشغيل الرأسي (VMC) كبيرة الحجم في توزيع غير متساوٍ للحمل على الأساس، وهبوط، ومشاكل في الاستواء على المدى الطويل. يتطلب الوزن الذاتي الإضافي وحمل القطع أرضية أقوى. يؤدي الهبوط غير المتساوي إلى التواء مسارات التوجيه، مما يؤدي إلى فقدان تعامد عمود الدوران مع الطاولة، وتسارع تآكل البراغي والقضبان.
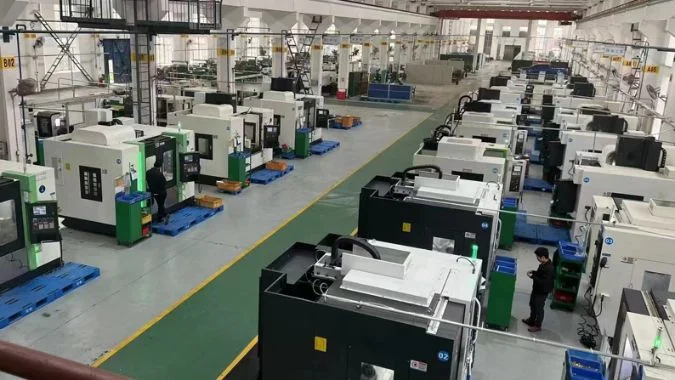
مخاطر أعلى لهبوط الأساسات
تشير الطاولة الكبيرة إلى وزن ذاتي أكبر للآلة وحمل معالجة أكبر. يجب أن تتحمل الأساسات هذا الحمل. الخرسانة الرقيقة، أو وقت المعالجة القصير، أو التربة اللينة تزيد من احتمالية الهبوط غير المتساوي.6 عندها ينجرف الاستواء مراراً وتكراراً. المتاجر التي تختار حجم الطاولة لعمل كبير مستقبلي تختار أيضاً آلة أثقل للاستخدام اليومي. يجب تحديد مواصفات الأرضية لتلك الآلة، وليس للطاحونة السابقة.
تستغرق عملية ضبط المستوى وقتًا أطول وتفقد استقرارها بشكل أسرع
تحتاج الآلات الكبيرة ذات الشوط الطويل إلى مزيد من الوقت لضبط الاستواء عبر كامل الشوط. غالباً ما يستغرق ضبط استواء آلة جسرية كبيرة يوماً أو يومين أو أكثر.7 تحتاج وسادات التسوية ومسامير التثبيت إلى ضبط أدق. تتبع آلة المركز التشغيلي الرأسي (VMC) ذات الطاولة كبيرة الحجم النمط نفسه على نطاق أصغر. يلزم إجراء فحوصات متكررة لأن الهبوط يستمر بعد التثبيت. يجب أن تكون سماكة الأساس، ونوع التربة، ووقت المعالجة ضمن متطلبات شراء الآلة، وليس بعد التسليم.8
سلسلة من الأخطاء في الدقة ناتجة عن سوء ضبط المستوى
الآلة غير المستوية تسمح للجاذبية بلي سكك التوجيه على نطاق صغير، مما يؤدي إلى تشوه الطاولة قليلاً. يصبح عمود الدوران غير متعامد مع الطاولة.9 تتأثر كل من الاستواء والحجم على السطح المُشغل.
تآكل البراغي والقضبان
يؤدي خطأ الاستواء الكبير إلى ضغط غير متساوٍ على براغي الكرات وقضبان التوجيه. يتسارع التآكل. لا يمكن الحفاظ على الدقة. يقصر عمر الآلة.10
| مشكلة في الأرضية | ما الذي يحدث | التأثير على مركز الآلة العمودي (VMC) |
|---|---|---|
| بلاطة رقيقة أو تربة ضعيفة | هبوط غير متساوٍ | انحراف المستوى بعد التركيب |
| قصر فترة معالجة الخرسانة | ضعف قدرة التحمل | تكرار إعادة التسوية |
| مسافة انتقال طويلة، طاولة كبيرة | أعمال بطيئة ومعقدة للوسادات والمثبتات | يوم إلى يومين أو أكثر للآلات الكبيرة |
| مستوى خارج المواصفات | التواء الموجه وانحراف الطاولة | خطأ تعامد عمود الدوران بالنسبة للطاولة |
| خطأ دائم في المستوى | توزيع غير متساوٍ للحمل على البراغي والقضبان | تآكل أسرع وعمر افتراضي أقصر |
الخاتمة
تحمل مساحة الطاولة قطعة العمل، بينما تقوم مسافة الانتقال بقطعها. تؤدي الكتلة الإضافية للطاولة، والنتوءات، وضعف الأرضية إلى تقليص القدرة الفعلية لمركز التشغيل الرأسي (VMC).
-
"ما الفرق بين القضيب الخطي والصلب..."،, https://www.antsmachine.com/what-is-the-difference-between-the-linear-rail-and-the-hard-rail-machining-center.html. تميز أدبيات تصميم الأدوات الآلية بين القضبان الخطية (أدلة عناصر التدحرج مع محامل كروية أو أسطوانية دائرية) والقضبان الصلبة (مسارات الصندوق ذات التلامس الانزلاقي)؛ توفر القضبان الخطية عادةً سرعة أعلى واحتكاكًا أقل، بينما توفر القضبان الصلبة تخميدًا وقدرة تحمل أكبر. دور الدليل: تعريف؛ نوع المصدر: تعليمي. يدعم: التمييز بين أنظمة توجيه القضيب الخطي والقضيب الصلب. ↩
-
"6 نتائج الاختبار ودقة تحديد المواقع للأدوات الآلية..."،, https://www.mdpi.com/2076-3417/6/4/105. تحدد ISO 230-2 طرق اختبار دقة تحديد المواقع للأدوات الآلية، حيث تحقق مراكز التصنيع العمودية (VMCs) متوسطة المدى عادةً دقة تحديد مواقع كاملة الشوط في نطاق 0.015-0.025 مم اعتماداً على طول السفر وجودة البناء. دور الدليل: إحصائية؛ نوع المصدر: مؤسسي. يدعم: قيم دقة تحديد المواقع النموذجية لمراكز التصنيع العمودية. ملاحظة النطاق: تختلف القيم الفعلية بشكل كبير حسب فئة الآلة وحجمها والشركة المصنعة. ↩
-
"اهتزازات التشغيل"،, https://en.wikipedia.org/wiki/Machining_vibrations. الاهتزاز التجديدي هو اهتزاز ذاتي الإثارة في التشغيل الآلي حيث يؤدي التموج المتبقي على سطح قطعة العمل من تمريرة أداة سابقة إلى تعديل سمك الرقاقة اللحظي، مما يخلق حلقة تغذية راجعة تضخم الاهتزاز عندما تقع ظروف القطع خارج حدود الاستقرار. دور الدليل: تعريف؛ نوع المصدر: موسوعة. يدعم: آلية الاهتزاز التجديدي في قطع المعادن. ↩
-
"صيغ انحراف العارضة"،, https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. تنص نظرية العارضة على أن انحراف العارضة الكابولية يزداد مع مكعب الطول غير المدعوم وعكسياً مع مكعب السمك؛ بروز قطعة العمل خارج التثبيت يخلق حالة كابولية حيث تؤدي قوى القطع إلى انحراف يقلل من الدقة الأبعاد وجودة السطح. دور الدليل: آلية؛ نوع المصدر: تعليمي. يدعم: ميكانيكا العارضة الكابولية وسلوك الانحراف. ↩
-
"بحث حول تأثير طول بروز القاطع على الروبوت..."،, https://pmc.ncbi.nlm.nih.gov/articles/PMC11496886/. يظهر بحث ديناميكيات التشغيل الآلي أن انحراف الأداة يزداد مع مكعب طول البروز؛ تمثل نسبة الطول إلى القطر 3:1 عتبة عملية حيث يرتفع الانحراف والقابلية للاهتزاز بشكل حاد لظروف القطع النموذجية. دور الدليل: آلية؛ نوع المصدر: بحث. يدعم: العلاقة بين نسبة بروز الأداة وصلابة النظام. ملاحظة النطاق: تختلف النسبة الحرجة باختلاف مادة الأداة ونوع الحامل ومعايير القطع. ↩
-
"اهتزازات أساسات آلات الصدم والأساسات..."،, https://scholarsmine.mst.edu/cgi/viewcontent.cgi?article=3233&context=icrageesd. تحدد معايير الهندسة المدنية لأساسات المعدات الدقيقة سمك الخرسانة، ومدة المعالجة، وقدرة تحمل التربة كعوامل حاسمة؛ تؤدي القيم غير الكافية في أي معلمة إلى زيادة خطر الهبوط التفاضلي الذي يضر بهندسة الآلة بمرور الوقت. دور الدليل: آلية؛ نوع المصدر: تعليمي. يدعم: العوامل المؤثرة على هبوط الأساسات للمعدات الدقيقة. ↩
-
"الارتقاء بمستوى تركيب الآلة وما بعده"،, https://www.mmsonline.com/blog/post/leveling-up-for-machine-installation-and-beyond. تشير معايير تركيب الأدوات الآلية وإرشادات الشركات المصنعة إلى أن التسوية الدقيقة لآلات القنطرة الكبيرة تتطلب عادةً 1-3 أيام، بما في ذلك التحقق من إعداد الأساس، وضبط التسوية متعدد النقاط، وقياسات تأكيد الدقة الهندسية. دور الدليل: دعم عام؛ نوع المصدر: مؤسسي. يدعم: مدة التركيب والتسوية النموذجية للأدوات الآلية الدقيقة الكبيرة. ملاحظة النطاق: تختلف المدة باختلاف حجم الآلة وحالة الأساس ومواصفات الدقة المطلوبة. ↩
-
"المواصفات الفنية الموصى بها لشراء..."،, https://www.govinfo.gov/content/pkg/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246/pdf/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246.pdf. توصي إرشادات تركيب الأدوات الآلية الصادرة عن جمعيات الصناعة بأن يتم تحديد مواصفات الأساس، بما في ذلك سمك الخرسانة، وتحليل التربة، وجداول المعالجة، خلال مرحلة الشراء لضمان جاهزية الموقع وتجنب تأخيرات التركيب أو مشاكل الأداء. دور الدليل: دعم عام؛ نوع المصدر: مؤسسي. يدعم: التوقيت الموصى به لتخطيط الأساس في اقتناء الأدوات الآلية. ↩
-
"تحديد أخطاء التربيع في الأدوات الآلية عبر القصور الذاتي..."،, https://www.nist.gov/publications/identification-machine-tool-squareness-errors-inertial-measurements. يظهر بحث الأدوات الآلية الدقيقة أن هبوط الأساس التفاضلي يؤدي إلى التواء القاعدة الذي ينتقل عبر هيكل الآلة، مما يتسبب في أخطاء زاوية بين محور المغزل ومستوى الطاولة والتي تؤثر بشكل مباشر على تربيع قطعة العمل ودقتها الأبعاد. دور الدليل: آلية؛ نوع المصدر: بحث. يدعم: كيفية انتقال مشاكل الأساس إلى أخطاء هندسة المغزل والطاولة. ↩
-
"تأثير معايير التشغيل وتآكل الأدوات على السطح..."،, https://pmc.ncbi.nlm.nih.gov/articles/PMC6187721/. تُظهر أبحاث صيانة آلات التشغيل أن الأخطاء الهندسية الناتجة عن التسوية غير الصحيحة تؤدي إلى تحميل غير متساوٍ على مسارات التوجيه ومسامير الكرات، مما يسرع من معدلات التآكل ويسبب تدهوراً تدريجياً في الدقة؛ حيث يمكن أن يؤدي عدم المحاذاة المستمر إلى تقليل العمر التشغيلي الفعلي للآلة بنسبة 30-50%. دور الدليل: آلية؛ نوع المصدر: بحث. يدعم: تأثير التسوية غير الصحيحة على تآكل آلات التشغيل ودقتها. ملاحظة النطاق: يعتمد معدل التآكل على شدة عدم المحاذاة وظروف التشغيل. ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.