¿Cómo elegir entre rectificado por penetración y rectificado por pasada en una rectificadora cilíndrica CNC?
Un muñón corto puede realizar un corte por penetración. Un eje largo no. El método de diámetro exterior incorrecto consume tiempo o quema la pieza. La longitud, la rigidez y el acabado determinan la elección.
El rectificado por penetración y el rectificado longitudinal en una rectificadora cilíndrica exterior CNC se eligen según la longitud de rectificado, la rigidez de la pieza y la precisión. El rectificado por penetración es más rápido en diámetros cortos y rígidos cuando la muela es más ancha que la zona a rectificar. El rectificado longitudinal es el método más seguro en ejes largos, porque la fuerza y el calor se mantienen menores.
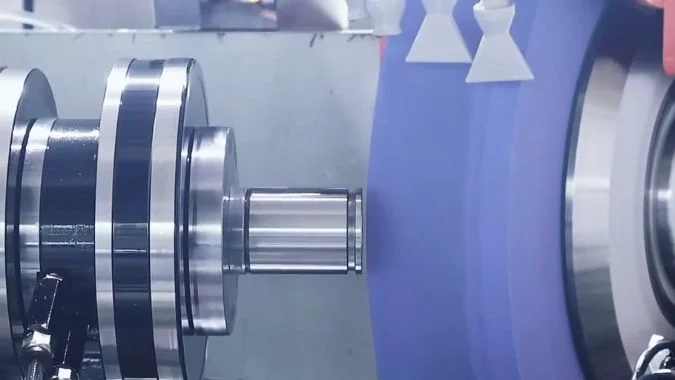
La primera trampa es tratar cualquier rectificado de diámetro exterior como una pasada longitudinal. Una muela ancha en un muñón corto puede terminar la superficie en un solo corte radial.1 Una muela delgada en un eje largo debe recorrer toda la longitud. Mezclar esos movimientos desperdicia tiempo o quema la superficie. Esa división es el rectificado por penetración frente al longitudinal.
¿Cuál es la diferencia entre el rectificado por penetración y el rectificado longitudinal en una rectificadora de diámetros exteriores?
Los talleres mezclan ambos métodos de diámetro exterior. La muela entonces desperdicia pasadas en una zona corta, o sobrecarga un eje largo en una sola penetración.
El rectificado por penetración y el rectificado longitudinal difieren en el movimiento axial. El de penetración utiliza una muela más ancha que la zona a rectificar, y la pieza no se mueve a lo largo de su eje. El longitudinal utiliza una muela más estrecha, y la pieza o la muela recorre la longitud en muchas pasadas ligeras.
Cómo se mueve el rectificado por penetración
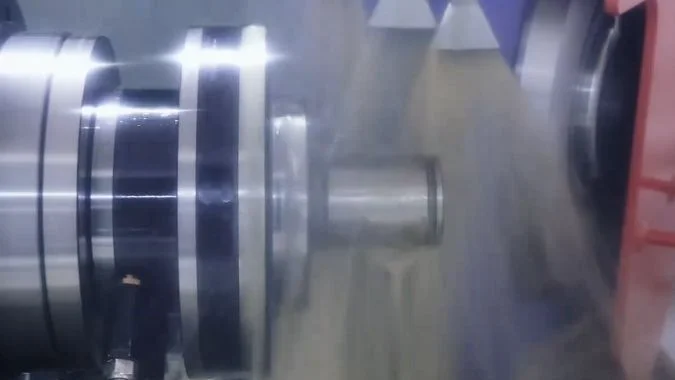
El rectificado por penetración utiliza una muela que es más ancha que la zona rectificada. La pieza gira. La pieza no se desplaza a lo largo de su eje. La muela avanza directamente en el radio. Todo el ancho de la muela corta a la vez. Una forma rectificada también puede entrar siguiendo esa misma trayectoria radial. Los escalones cortos, los muñones junto a un hombro y las zonas de diámetro exterior perfiladas se ajustan a este movimiento. Una rectificadora cilíndrica exterior CNC puede ejecutar este ciclo con la velocidad de avance configurada en el programa.
Cómo se mueve el rectificado longitudinal
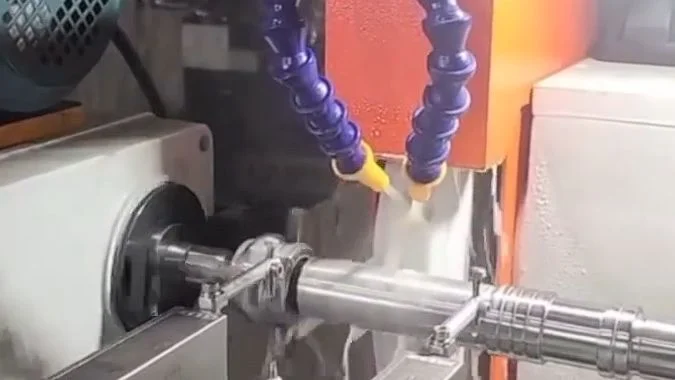
El rectificado longitudinal utiliza una muela que es más estrecha que la longitud rectificada. La pieza gira. La mesa o la muela se mueven hacia adelante y hacia atrás a lo largo del eje. Cada pasada corta una banda pequeña. Muchas pasadas cubren todo el diámetro exterior. Los ejes largos, las barras delgadas y los trabajos de redondez ajustada favorecen este movimiento.
La división principal
El rectificado por penetración es más rápido. El rectificado longitudinal mantiene el tamaño y el acabado con mayor facilidad.2 Esa es la división principal. Un taller no tiene por qué elegir solo uno para todo el trabajo. Un ciclo compuesto puede realizar un desbaste por penetración en segmentos, luego dejar material para el acabado y después realizar un acabado longitudinal del diámetro exterior.3 El paso de penetración elimina el material sobrante. El paso longitudinal limpia el diámetro y la redondez.
| Artículo | Rectificado por penetración | Rectificado transversal |
|---|---|---|
| Movimiento axial | Ninguno en la superficie de contacto | Movimiento recíproco a lo largo del eje |
| Ancho de muela frente a la superficie de contacto | Muela más ancha que la superficie de contacto | Muela más estrecha que la longitud |
| Póngase en contacto con | Ancho total de la muela de una sola vez | Banda pequeña en cada carrera |
| Fortalezas | Tiempo de ciclo | Redondez, rugosidad, control de calor |
| Debilidades | Calor y fuerza en una sola banda | Más carreras, ciclo más largo |
| Piezas típicas | Pasos cortos, muñones, diámetros exteriores conformados | Ejes largos, barras delgadas |
¿Cuándo hace una muela ancha que el rectificado por penetración sea más rápido que el longitudinal?
Una muela ancha parece rápida en cualquier diámetro exterior. En una superficie larga aún no puede cubrir el corte, por lo que el ciclo se extiende y el calor se acumula.
Una muela ancha hace que el rectificado por penetración sea más rápido que el transversal cuando la muela es más ancha que la superficie rectificada. La pieza no necesita desplazamiento axial. La muela entonces forma el diámetro exterior en un corte radial. Las superficies largas, los ejes delgados y las paredes finas aún requieren rectificado transversal.
La regla de ancho
Una muela ancha hace que el rectificado por penetración sea más rápido solo cuando la muela es más ancha que la superficie a rectificar. La muela cubre entonces la superficie en una sola alimentación radial. La pieza de trabajo no necesita moverse a lo largo de su eje. El desplazamiento axial se elimina del ciclo, por lo que el tiempo de proceso disminuye. La regla se invierte una vez que la superficie es más larga que la muela. La muela no puede cubrir el diámetro exterior. Los avances por penetración segmentados intentan entonces unir la longitud. Aparecen líneas de unión y el ciclo ya no es corto. El rectificado longitudinal es el método honesto para esa superficie más larga.
Trabajo por lotes y diámetros conformados
La ganancia de tiempo es grande en cilindros rígidos y cortos en trabajos por lotes. Los ejes estriados, los ejes de motor y los ejes de transmisión a menudo tienen muñones cortos que se ajustan a una muela ancha. Los lotes repetidos acumulan el ahorro, porque cada pieza omite los recorridos longitudinales. El rectificado de forma es la otra ventaja. La muela se labra según el perfil. Un solo avance por penetración forma entonces la figura.4 Una pasada longitudinal tendría que seguir esa forma en muchas carreras.
Cuando el rectificado longitudinal sigue ganando
Los ejes esbeltos, las piezas de pared delgada y los trabajos de redondez muy ajustados todavía requieren rectificado longitudinal.5 La fuerza de penetración es alta. La pieza puede doblarse, quemarse o perder la redondez. El rectificado longitudinal es más lento. También es más estable. El rectificado por penetración con muela ancha también requiere un flujo de refrigerante más fuerte, debido a que el área de contacto es grande. La dureza de la muela debe mantenerse uniforme en todo su ancho.6 Una rueda ancha en un eje largo voladizo imprimirá una variación de dureza en el diámetro.
| Condición | Método más rápido | Razón |
|---|---|---|
| Muela más ancha que la superficie de contacto | Inmersión (Plunge) | Un corte de forma radial, sin desplazamiento axial |
| Zona de contacto más larga que la rueda | Transversal (Traverse) | La rueda no puede cubrir el diámetro exterior en una sola inmersión |
| Lotes de muñones cortos, buena rigidez | Inmersión (Plunge) | El tiempo de ciclo disminuye en trabajos repetitivos |
| Diámetro exterior formado a partir de una rueda rectificada | Inmersión (Plunge) | El perfil se corta en una sola entrada |
| Esbelto, de pared delgada o con acabado muy ajustado | Transversal (Traverse) | Menor fuerza y mejor dispersión del calor |
¿Cómo deben diferir la velocidad de la pieza y el avance de la muela entre ambos métodos?
Las mismas rpm y el mismo avance no sirven para ambos métodos. El calor se acumula en una inmersión, o una pasada transversal pule en lugar de cortar.
La velocidad de la pieza puede ser un poco mayor en el rectificado por inmersión, y el avance de la rueda es mayor y continuo. El rectificado transversal utiliza una velocidad de pieza más baja. El avance es menor y se realiza por pasos. El avance de desbaste por inmersión suele situarse entre 0,1 y 5 mm/min. La profundidad transversal suele ser de 0,002 a 0,02 mm por carrera.
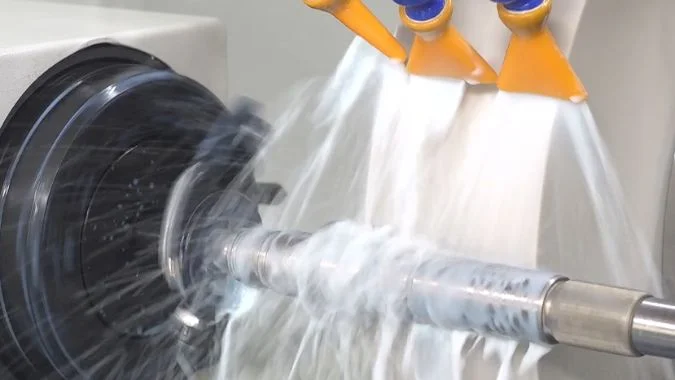
Velocidad de la pieza
El rectificado por inmersión genera una amplia zona de contacto en el diámetro. La fuerza de rectificado es alta. El calor se concentra.7 La velocidad de la pieza no debe ser demasiado alta, porque las quemaduras empeoran. Aún puede situarse un poco por encima de la velocidad transversal en el mismo diámetro. El rectificado transversal utiliza una rueda más estrecha. La zona de contacto es pequeña. La fuerza es baja. El calor sale de la zona más fácilmente. La velocidad de trabajo suele ser menor, por lo que la superficie permanece uniforme a lo largo de toda la longitud.
Avance de la rueda
El rectificado por inmersión alimenta la rueda sobre el radio. El avance puede ser continuo o mediante pasos temporizados. El desbaste puede utilizar una alta tasa radial, a menudo de 0,1 a 5 mm/min. El acabado reduce esa tasa, ya que un acabado rápido por inmersión quema la banda. El rectificado transversal avanza en pequeños pasos radiales. Cada carrera realiza un corte ligero, a menudo de 0,002 a 0,02 mm. El material se elimina a través de muchas pasadas recíprocas, no en una sola inmersión radial.
Cómo guían esos números la elección
Las piezas cortas y rígidas en grandes lotes favorecen los ajustes de penetración. El avance mayor y la velocidad de trabajo ligeramente superior reducen el tiempo de ciclo. Las piezas largas, los ejes esbeltos y los trabajos de alto acabado favorecen los ajustes de traslación. La velocidad de trabajo menor y el avance pequeño protegen la redondez y la rugosidad. La máquina puede almacenar ambos como ciclos CNC. La geometría de la pieza sigue decidiendo qué ciclo es seguro.
| Ajuste | Rectificado por penetración | Rectificado transversal |
|---|---|---|
| Velocidad de trabajo | Un poco más alta que la de traslación, pero limitada para evitar quemaduras | Más baja, para mantener la calidad superficial a lo largo de la pieza |
| Tipo de avance | Avance radial continuo o escalonado | Pequeño paso radial por cada carrera |
| Avance de desbaste | A menudo de 0.1–5 mm/min | A menudo de 0.002–0.02 mm por carrera |
| Avance de acabado | Reducido para proteger la banda | Aún ligero, a través de muchas carreras |
| Mejor opción | Trabajos de diámetro exterior en lotes, cortos y rígidos | Trabajos de diámetro exterior largos, esbeltos y de alto acabado |
¿Por qué el rectificado por penetración puede dejar una banda de calor más profunda que una pasada longitudinal ligera?
Una penetración puede parecer limpia en la máquina. La pieza muestra entonces una banda más oscura después del siguiente proceso, y el eje debe ser retrabajado.
El rectificado por penetración puede dejar una banda térmica más profunda porque el arco de contacto es largo y el avance permanece en un solo punto. El calor se acumula en esa banda y penetra bajo la superficie. Una pasada de traslación ligera distribuye el mismo calor a lo largo de la carrera, por lo que la capa dañada permanece menos profunda.
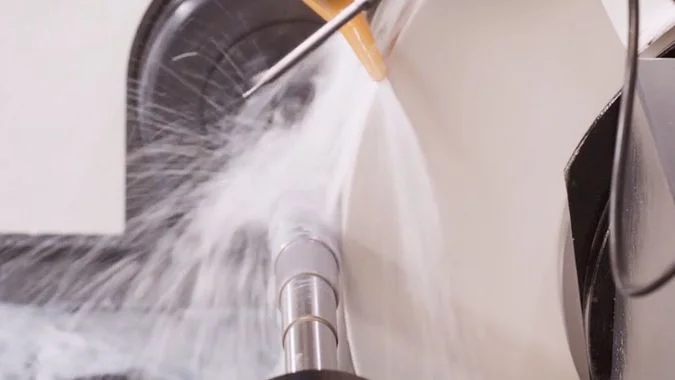
Peor disipación del calor
El rectificado de penetración tiene un arco de contacto largo entre la muela y la pieza de trabajo. El calor del rectificado no puede abandonar ese arco fácilmente y se acumula en la superficie. El refrigerante ayuda, pero la zona de contacto es amplia, por lo que el fluido no puede llegar a todos los granos.8 El rectificado longitudinal utiliza una muela más estrecha que la longitud de la pieza. La zona de rectificado se desplaza constantemente. El calor tiene una vía de escape, por lo que la superficie permanece más fría.
El calor permanece en una sola franja
El rectificado de penetración avanza sobre el radio sin desplazamiento axial. Todo el ancho de la muela corta en la misma banda durante todo el proceso. El calor sigue concentrándose en ese único anillo. El avance radial continuo no permite que la superficie se enfríe. El rectificado longitudinal realiza una pequeña profundidad de corte y la muela se desplaza a lo largo del eje. El calor se deposita en nuevas posiciones a lo largo de la carrera. Una carrera longitudinal deja el grano y vuelve sobre un anillo más frío, lo que dificulta la formación de puntos calientes.
Por qué la capa dañada es más profunda
El calor que no puede escapar se introduce por debajo de la superficie, provocando que la capa dañada sea más profunda. Incluso una pasada longitudinal ligera distribuye la carga, por lo que penetra menos calor. El rectificado de penetración concentra el calor en una sola banda, mientras que el rectificado longitudinal lo dispersa a lo largo de la carrera y lo elimina. Es por eso que el rectificado de penetración tiene más probabilidades de dejar una capa de quemado más profunda que una pasada longitudinal ligera.
| Factor térmico | Rectificado por penetración | Pasada longitudinal ligera |
|---|---|---|
| Arco de contacto | Ancho de muela largo y completo | Banda corta y móvil |
| Avance | Permanece en un anillo | Se desplaza a lo largo del eje |
| Trayectoria del calor | Se estaciona en un punto | Se extiende y se elimina |
| Acceso al refrigerante | Más duro en un área amplia | Más fácil en un corte estrecho y móvil |
| Resultado | Capa afectada por el calor más profunda | Capa afectada por el calor menos profunda |
Conclusión
Elija el rectificado por penetración en superficies cortas y rígidas cuando la muela cubra el corte. Elija el rectificado por pasada en piezas largas o delgadas. El calor y el avance deben seguir esa elección.
-
"Cómo lograr resultados de rectificado precisos y evitar la conicidad…", https://www.facebook.com/groups/769782850345135/posts/1456732908316789/. La literatura de ingeniería de rectificado confirma que cuando el ancho de la muela excede la longitud rectificada, el rectificado por penetración puede formar la superficie en una sola pasada radial, eliminando el movimiento axial. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: que una muela abrasiva más ancha que la superficie de la pieza puede completar la superficie en un solo avance radial. Nota de alcance: La fuente aborda el principio geométrico, pero puede no especificar ganancias de eficiencia exactas en todos los tipos de materiales. ↩
-
"Optimización de parámetros en rectificado cilíndrico y de superficies…", https://pmc.ncbi.nlm.nih.gov/articles/PMC5990843/. La investigación sobre procesos de rectificado indica que el rectificado por penetración reduce el tiempo de ciclo al eliminar el movimiento axial, mientras que el rectificado por pasada logra una redondez y un acabado superficial superiores mediante una entrada de calor distribuida y la eliminación incremental de material. Rol de la evidencia: apoyo general; tipo de fuente: investigación. Apoya: las ventajas relativas del rectificado por penetración frente al de pasada en términos de velocidad y precisión. Nota de alcance: Las ventajas de rendimiento dependen de la geometría de la pieza, las propiedades del material y las condiciones específicas de rectificado. ↩
-
"Rectificado cilíndrico: Penetración vs. pasada : r/Machinists", https://www.reddit.com/r/Machinists/comments/zqgbpu/cylindrical_grinding_plunging_vs_traverse/. La literatura sobre procesos de rectificado CNC describe ciclos compuestos que utilizan rectificado por penetración para la eliminación rápida de material seguido de un acabado por pasada para lograr la precisión dimensional y la calidad superficial final. Rol de la evidencia: apoyo general; tipo de fuente: investigación. Apoya: que combinar el desbaste por penetración con el acabado por pasada puede optimizar las operaciones de rectificado. Nota de alcance: La implementación requiere capacidades de programación CNC adecuadas y puede no ser beneficiosa para todas las geometrías de piezas. ↩
-
"Textura de la muela abrasiva y rectificado por penetración con rodillo de diamante …", https://digital.wpi.edu/downloads/t148fm85p. La literatura sobre ingeniería de rectificado describe el rectificado de forma como un método de penetración donde la muela se perfila con un contorno específico, permitiendo generar perfiles complejos en un solo avance radial sin movimiento axial. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: que el rectificado de forma utiliza una muela perfilada para generar formas complejas en un solo avance radial. Nota de alcance: La precisión de la forma depende de la precisión del perfilado de la muela, las características de desgaste de la misma y las fuerzas de rectificado que pueden causar deflexión. ↩
-
"(PDF) Control de lazo cerrado de la deflexión de la herramienta de fresado", https://www.academia.edu/24783195/Closed_Loop_Control_of_Milling_Tool_Deflection. La literatura sobre rectificado de precisión recomienda el rectificado transversal para piezas de trabajo delgadas o de paredes finas, ya que la aplicación de fuerza distribuida minimiza la deflexión y la eliminación incremental de material mediante múltiples pasadas mejora el control de la redondez. Rol de la evidencia: soporte general; tipo de fuente: investigación. Apoya: que el rectificado transversal es preferido para piezas de trabajo de baja rigidez y especificaciones de redondez estrictas. Nota de alcance: El umbral de rigidez para la selección del método depende de la geometría específica de la pieza, el material y los requisitos de tolerancia. ↩
-
"Evaluación del rendimiento de la muela abrasiva", https://www.sciencedirect.com/science/article/abs/pii/0043164880901532. La literatura de ingeniería de muelas abrasivas enfatiza que la variación de dureza a través de la cara de la muela en el rectificado por penetración causa tasas de desgaste y fuerzas de corte desiguales, lo que resulta en irregularidades superficiales y errores dimensionales en la pieza. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: que la uniformidad de la dureza de la muela es crítica para la calidad del rectificado por penetración. Nota de alcance: La variación de dureza aceptable depende de los requisitos de tolerancia y puede ser especificada de manera diferente por los fabricantes de muelas. ↩
-
"(PDF) Análisis térmico del rectificado", https://www.academia.edu/100104725/Thermal_Analysis_of_Grinding. Los estudios de mecánica de rectificado muestran que el rectificado por penetración crea una zona de contacto igual al ancho total de la muela, concentrando las fuerzas de rectificado y la energía térmica en una banda axial estrecha sobre la pieza. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: que el rectificado por penetración genera altas fuerzas y calor concentrado debido al amplio contacto entre la muela y la pieza. Nota de alcance: La magnitud de la concentración de fuerza y calor varía con la especificación de la muela, la velocidad de avance y la eficacia del refrigerante. ↩
-
"La penetración del refrigerante en el rectificado con una … segmentada", https://www.academia.edu/109714992/The_coolant_penetration_in_grinding_with_a_segmented_wheel_Part_2_Quantitative_analysis. La investigación sobre fluidos de rectificado indica que a medida que aumenta el ancho de la zona de contacto, la penetración del refrigerante en la interfaz muela-pieza se vuelve más difícil debido a las barreras hidrodinámicas y al arrastre de aire, lo que reduce la eficacia de enfriamiento. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: que las zonas de contacto anchas en el rectificado por penetración impiden el acceso del refrigerante a la interfaz de rectificado. Nota de alcance: El método de suministro de refrigerante, la presión y las propiedades del fluido afectan significativamente la capacidad de penetración en zonas de contacto anchas. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.