

Hoe kiest u tussen insteek- en langsslijpen op een CNC-rondslijpmachine?
Een kort pasvlak kan met insteekslijpen worden bewerkt. Een lange as niet. De verkeerde methode voor de buitendiameter kost tijd of beschadigt het onderdeel. Lengte, stijfheid en afwerking bepalen de keuze.
Insteekslijpen en langsslijpen op een CNC-buitenslijpmachine worden gekozen op basis van de slijplengte, de stijfheid van het werkstuk en de vereiste precisie. Insteekslijpen is sneller bij korte, stijve diameters wanneer de slijpschijf breder is dan het pasvlak. Langsslijpen is de veiligere methode voor lange assen, omdat de kracht en warmte lager blijven.
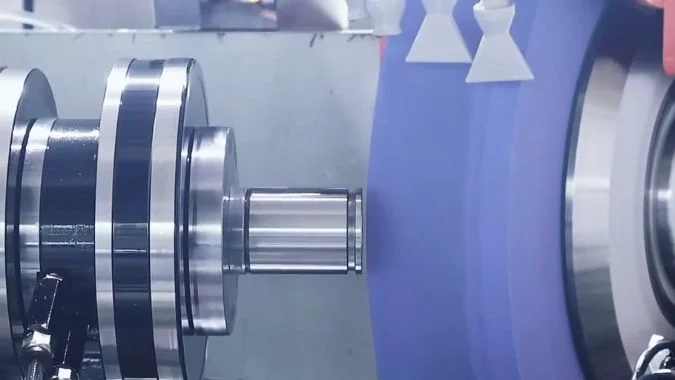
De eerste valkuil is elke buitenslijpbewerking behandelen als een langsslijp-doorgang. Een brede slijpschijf op een kort pasvlak kan het vlak in één radiale snede afwerken.1 Een dunne slijpschijf op een lange as moet de lengte afleggen. Het mengen van die bewegingen verspilt tijd of verbrandt het oppervlak. Dat onderscheid vormt het verschil tussen insteekslijpen en langsslijpen.
Wat is het verschil tussen insteekslijpen en langsslijpen op een buitenslijpmachine?
Werkplaatsen combineren vaak beide buitenslijpmethoden. De slijpschijf verspilt dan slagen op een kort vlak, of belast een lange as te zwaar bij een enkele insteek.
Insteekslijpen en langsslijpen verschillen in axiale beweging. Bij insteekslijpen wordt een schijf gebruikt die breder is dan het pasvlak en beweegt het onderdeel niet langs zijn as. Bij langsslijpen wordt een smallere schijf gebruikt en beweegt het onderdeel of de schijf langs de lengte in vele lichte slagen.
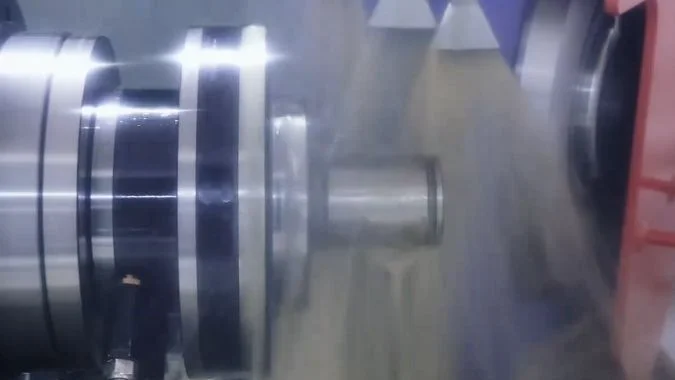
Hoe insteekslijpen beweegt
Insteekslijpen gebruikt een slijpschijf die breder is dan het te slijpen oppervlak. Het werkstuk roteert. Het werkstuk verplaatst zich niet langs zijn as. De slijpschijf voert recht in op de radius. De volledige breedte van de schijf snijdt tegelijkertijd. Een geprofileerde schijf kan ook via datzelfde radiale pad invoeren. Korte stappen, pasvlakken naast een schouder en geprofileerde buitendiameters zijn geschikt voor deze beweging. Een CNC-rondslijpmachine kan deze cyclus uitvoeren met de aanzetsnelheid die in het programma is ingesteld.
Hoe langsslijpen beweegt
Langsslijpen gebruikt een slijpschijf die smaller is dan de te slijpen lengte. Het werkstuk roteert. De tafel of de slijpschijf beweegt vervolgens heen en weer langs de as. Elke doorgang slijpt een smalle band. Vele slagen dekken de volledige buitendiameter. Lange assen, dunne staven en opdrachten die een hoge rondheid vereisen, geven de voorkeur aan deze beweging.
Het fundamentele verschil
Insteekslijpen is sneller. Langsslijpen is gemakkelijker om op maat en afwerking te houden.2 Dat is het fundamentele verschil. Een werkplaats hoeft niet slechts één methode voor de hele klus te kiezen. Een gecombineerde cyclus kan in segmenten grof voorbewerken door middel van insteken, vervolgens wat extra materiaal overlaten voor de afwerking en daarna de buitendiameter langsslijpen.3 De insteekstap verwijdert de bulk aan materiaal. De langsslijpstap verfijnt de diameter en de rondheid.
| Item | Insteekslijpen | Doorslijpen |
|---|---|---|
| Axiale beweging | Geen op de verspaningslengte | Heen-en-weergaande beweging langs de as |
| Slijpschijfbreedte versus verspaningslengte | Slijpschijf breder dan de verspaningslengte | Slijpschijf smaller dan de verspaningslengte |
| Neem contact op met | Volledige schijfbreedte in één keer | Kleine strook per slag |
| Sterkte | Cyclustijd | Rondheid, ruwheid, warmtebeheersing |
| Zwakte | Warmte en kracht op één strook | Meer slagen, langere cyclustijd |
| Typische onderdelen | Korte stappen, tapen, gevormde buitendiameters | Lange assen, slanke staven |
Wanneer maakt een brede slijpschijf insteekslijpen sneller dan langsslijpen?
Een brede slijpschijf ziet er snel uit voor elke buitendiameter. Op een lange verspaningslengte kan deze de snede echter nog steeds niet dekken, waardoor de cyclus wordt verlengd en warmte zich ophoopt.
Een brede slijpschijf maakt insteekslijpen sneller dan doorslijpen wanneer de schijf breder is dan de te slijpen lengte. Het werkstuk hoeft niet axiaal te bewegen. De slijpschijf vormt dan de buitendiameter in één radiale snede. Lange verspaningslengtes, slanke assen en dunne wanden vereisen nog steeds doorslijpen.
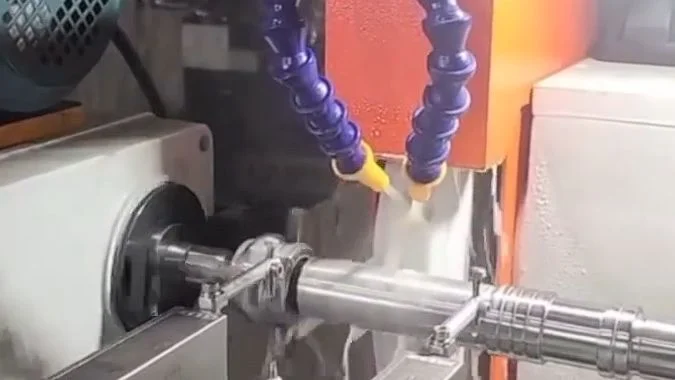
De breedteregel
Een brede slijpschijf maakt insteek-slijpen alleen sneller wanneer de schijf breder is dan het te slijpen oppervlak. De schijf bestrijkt dan het oppervlak in één radiale voeding. Het werkstuk hoeft niet langs zijn as te bewegen. Axiale verplaatsing vervalt uit de cyclus, waardoor de cyclustijd afneemt. De regel keert om zodra het oppervlak langer is dan de schijf. De schijf kan de buitendiameter niet in één keer dekken. Segment-insteekslijpen probeert vervolgens de lengte aan elkaar te 'naaien'. Er ontstaan overgangslijnen en de cyclus is niet langer kort. Langsslijpen is de eerlijke methode voor dat langere oppervlak.
Batchwerk en geprofileerde diameters
De tijdwinst is groot bij stijve, korte cilinders in batchwerk. Spline-assen, motorassen en aandrijfassen hebben vaak korte tappen die passen bij een brede slijpschijf. Herhaalde series stapelen de besparing op, omdat elk onderdeel de langsslagen overslaat. Profielslijpen is het andere voordeel. De schijf wordt in het profiel afgericht. Eén insteek vormt dan de vorm.4 Een langsslijpbeweging zou die vorm in vele slagen moeten volgen.
Wanneer langsslijpen toch wint
Slanke assen, dunwandige onderdelen en opdrachten die zeer nauwkeurige rondheid vereisen, behoeven nog steeds langsslijpen.5 De insteekkracht is hoog. Het onderdeel kan buigen, verbranden of onrond worden. Langsslijpen is langzamer. Het is echter ook stabieler. Insteekslijpen met een brede schijf vereist ook een krachtigere koelvloeistofstroom, omdat het contactoppervlak groot is. De hardheid van de schijf moet over de gehele breedte gelijk blijven.6 Een breed wiel op een lange as met oversteek zal hardheidsvariaties in de diameter slijpen.
| Voorwaarde | Snellere methode | Reden |
|---|---|---|
| Slijpschijf breder dan de verspaningslengte | Insteek | Eén radiale vormsnede, geen axiale verplaatsing |
| Loopvlak langer dan het wiel | Traverse | Wiel kan de buitendiameter niet in één insteek afdekken |
| Batch korte tapstukken, goede stijfheid | Insteek | Cyclustijd daalt bij herhaald werk |
| Gevormde buitendiameter van een gedresseerd wiel | Insteek | Profiel wordt in één aanzet gesneden |
| Slank, dunwandig of zeer nauwkeurige afwerking | Traverse | Lagere kracht en betere warmtespreiding |
Hoe moeten de werkstukrotatie en de aanzet van de slijpschijf verschillen tussen de twee methoden?
Hetzelfde toerental en dezelfde aanzet volstaan niet voor beide methoden. Warmte hoopt zich dan op bij insteek, of een traversegang polijst in plaats van te snijden.
De werksnelheid kan bij insteekslijpen iets hoger liggen, en de wielaanzet is groter en continu. Traverseslijpen gebruikt een lagere werksnelheid. De aanzet is kleiner en gebeurt in stappen. De grofaanzet bij insteken ligt vaak op 0,1–5 mm/min. De diepte bij traverse is vaak 0,002–0,02 mm per slag.
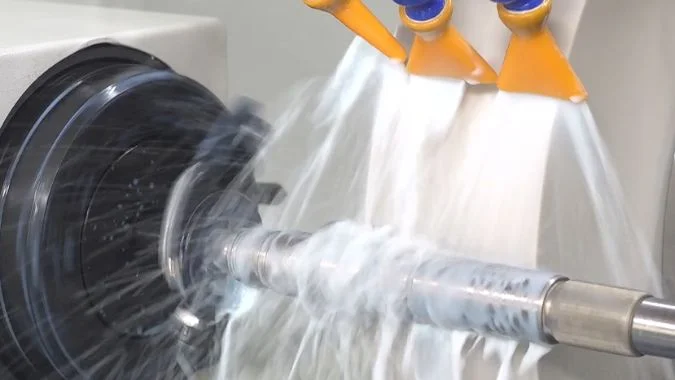
Werkstuksnelheid
Insteekslijpen zorgt voor een breed contactvlak op de diameter. De slijpkracht is hoog. Warmte is geconcentreerd.7 De werksnelheid mag niet te hoog zijn, omdat brandplekken dan verergeren. Deze kan nog steeds iets boven de traversesnelheid liggen bij dezelfde diameter. Traverseslijpen gebruikt een smaller wiel. Het contactvlak is klein. De kracht is laag. Warmte verlaat de zone gemakkelijker. De werksnelheid is meestal lager, zodat het oppervlak gelijkmatig blijft over de lengte.
Wielaanzet
Bij insteekslijpen wordt het wiel op de straal gevoed. De aanzet kan continu zijn of een getimede stap. Voorbewerken kan een hoge radiale snelheid gebruiken, vaak 0,1–5 mm/min. Afwerken verlaagt die snelheid, omdat een snelle afwerkingsinsteek de band verbrandt. Traverseslijpen voert in kleine radiale stappen. Elke slag neemt een lichte snede, vaak 0,002–0,02 mm. De toeslag wordt over vele heen-en-weergaande gangen verwijderd, niet in één radiale duik.
Hoe deze getallen de keuze bepalen
Korte, stijve onderdelen in grote series zijn geschikt voor insteek-instellingen. De hogere aanzet en de iets hogere werksnelheid verkorten de cyclustijd. Lange werkstukken, slanke assen en werkstukken die een hoge afwerking vereisen, zijn geschikt voor doorloop-instellingen. De lagere werksnelheid en de minimale aanzet waarborgen de rondheid en oppervlakteruwheid. De machine kan beide als CNC-cycli opslaan. De geometrie van het onderdeel bepaalt uiteindelijk welke cyclus veilig is.
| Instelling | Insteekslijpen | Doorslijpen |
|---|---|---|
| Werksnelheid | Iets hoger dan bij doorloop, maar nog steeds begrensd om verbranding te voorkomen | Lager, om de oppervlaktekwaliteit over de gehele lengte te behouden |
| Type aanzet | Continue of stapsgewijze radiale aanzet | Kleine radiale stap per slag |
| Voorbewerkingsaanzet | Vaak 0,1–5 mm/min | Vaak 0,002–0,02 mm per slag |
| Nabewerkingsaanzet | Verminderd om de band te beschermen | Nog steeds licht, over vele slagen |
| Beste toepassing | Kort, stijf, seriematig uitwendig slijpwerk | Lang, slank, uitwendig slijpwerk met hoge afwerkingsgraad |
Waarom kan insteekslijpen een diepere hittezone achterlaten dan een lichte langsslijp-doorgang?
Een insteek-slijpbewerking kan er bij de machine schoon uitzien. Het onderdeel vertoont echter een donkere band na de volgende bewerking, waardoor de astap moet worden nabewerkt.
Insteekslijpen kan een diepere hitteband achterlaten omdat de contactboog lang is en de aanzet op één plek blijft. Hitte bouwt zich op in die band en trekt onder het oppervlak. Een lichte doorloop-gang verspreidt dezelfde hitte over de hele slag, waardoor de beschadigde laag minder diep blijft.
Slechtere warmteafvoer
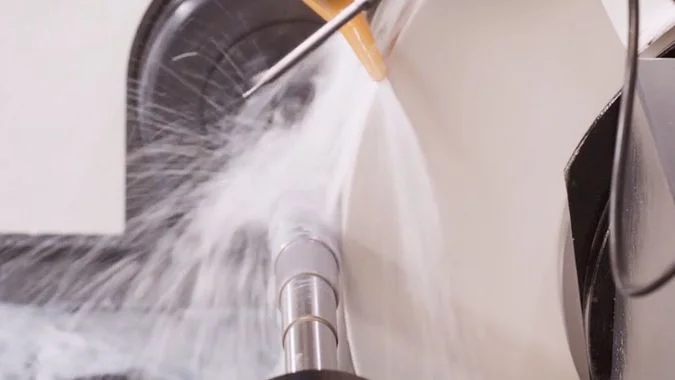
Insteekslijpen heeft een lange contactboog tussen de slijpschijf en het werkstuk. Slijpwarmte kan die boog niet gemakkelijk verlaten. Het hoopt zich op aan het oppervlak. Koelvloeistof helpt nog steeds, maar het contactvlak is breed, waardoor de vloeistof niet elke korrel kan bereiken.8 Bij rondslijpen (langsslijpen) wordt een schijf gebruikt die smaller is dan de lengte van het werkstuk. De slijpzone blijft in beweging. Warmte heeft een uitweg, waardoor het oppervlak koeler blijft.
Warmte blijft in één zone
Bij insteekslijpen wordt er op de radius gevoed zonder axiale beweging. De volledige breedte van de schijf snijdt de hele tijd in dezelfde baan. Warmte blijft op die ene ring terechtkomen. Continue radiale toevoer geeft het oppervlak geen rust. Bij langsslijpen wordt een kleine snedediepte aangehouden. De schijf beweegt vervolgens langs de as. Warmte wordt op nieuwe posities langs de slag afgezet. Een langsslag verlaat de korrel en keert vervolgens terug op een koelere ring. Een hotspot vormt zich minder snel.
Waarom de beschadigde laag dieper is
Warmte die niet kan ontsnappen, wordt onder het oppervlak gedreven. De beschadigde laag zit daardoor dieper. Zelfs een lichte langsslag verdeelt de belasting, waardoor er minder warmte in het materiaal trekt. Insteekslijpen concentreert warmte op één zone. Langsslijpen verspreidt die warmte langs de slag en voert deze af. Daarom is de kans op een diepere verbrandingslaag bij insteekslijpen groter dan bij een lichte langsslijp-gang.
| Warmtefactor | Insteekslijpen | Lichte langsslijp-gang |
|---|---|---|
| Contactboog | Lange, volledige wielbreedte | Korte, bewegende band |
| Insteek | Blijft op één ring | Beweegt langs de as |
| Warmtepad | Parkeert op één punt | Verspreidt en wordt afgevoerd |
| Koelvloeistoftoegang | Harder op een breed vlak | Gemakkelijker op een smalle, bewegende snede |
| Resultaat | Diepere warmtebeïnvloede laag | Ondiepere warmtebeïnvloede laag |
Conclusie
Kies insteek bij korte, stijve werkstukken wanneer de slijpschijf de snede bedekt. Kies langsslijpen bij lange of slanke werkstukken. Warmte en insteek moeten deze keuze volgen.
-
"Hoe nauwkeurige slijpresultaten te behalen en tapsheid te voorkomen …", https://www.facebook.com/groups/769782850345135/posts/1456732908316789/. Literatuur over slijptechniek bevestigt dat wanneer de wielbreedte de slijplengte overschrijdt, insteekslijpen het oppervlak in één radiale gang kan vormen, waardoor axiale verplaatsing overbodig wordt. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: dat een slijpschijf die breder is dan het werkstukoppervlak de bewerking in één radiale insteek kan voltooien. Toelichting: De bron behandelt het geometrische principe, maar specificeert mogelijk niet de exacte efficiëntiewinst voor alle materiaalsoorten. ↩
-
"Optimalisatie van parameters bij rond- en vlakslijpen …", https://pmc.ncbi.nlm.nih.gov/articles/PMC5990843/. Onderzoek naar slijpprocessen geeft aan dat insteekslijpen de cyclustijd verkort door axiale beweging te elimineren, terwijl langsslijpen superieure rondheid en oppervlakteafwerking bereikt door gespreide warmte-inbreng en incrementele materiaalafname. Bewijsrol: algemene ondersteuning; brontype: onderzoek. Ondersteunt: de relatieve voordelen van insteekslijpen versus langsslijpen wat betreft snelheid en precisie. Toelichting: Prestatievoordelen zijn afhankelijk van werkstukgeometrie, materiaaleigenschappen en specifieke slijpomstandigheden. ↩
-
"Rondslijpen: Insteek vs langsslijpen : r/Machinists", https://www.reddit.com/r/Machinists/comments/zqgbpu/cylindrical_grinding_plunging_vs_traverse/. Literatuur over CNC-slijpprocessen beschrijft samengestelde cycli die insteekslijpen gebruiken voor snelle materiaalafname, gevolgd door langsslijpen voor de afwerking om de uiteindelijke maattolerantie en oppervlaktekwaliteit te bereiken. Bewijsrol: algemene ondersteuning; brontype: onderzoek. Ondersteunt: dat het combineren van voorbewerken door insteekslijpen met afwerken door langsslijpen slijpbewerkingen kan optimaliseren. Toelichting: Implementatie vereist geschikte CNC-programmeermogelijkheden en is mogelijk niet voordelig voor alle werkstukgeometrieën. ↩
-
"Textuur van slijpschijven en diamantrol-insteekslijpen …", https://digital.wpi.edu/downloads/t148fm85p. Literatuur over slijptechniek beschrijft vormslijpen als een insteekmethode waarbij de schijf in een specifiek profiel wordt gedresseerd, waardoor complexe profielen in één radiale aanzet zonder axiale beweging kunnen worden gegenereerd. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: dat vormslijpen een geprofileerde schijf gebruikt om complexe vormen te genereren in één radiale aanzet. Toelichting: Vormnauwkeurigheid hangt af van de precisie van het dresseren, slijtagekenmerken van de schijf en slijpkrachten die doorbuiging kunnen veroorzaken. ↩
-
"(PDF) Closed Loop Control of Milling Tool Deflection", https://www.academia.edu/24783195/Closed_Loop_Control_of_Milling_Tool_Deflection. Literatuur over precisieslijpen beveelt langsslijpen aan voor slanke of dunwandige werkstukken omdat een verdeelde krachttoepassing doorbuiging minimaliseert, en incrementele materiaalafname met meerdere gangen de rondheidscontrole verbetert. Bewijsrol: algemene_ondersteuning; brontype: onderzoek. Ondersteunt: dat langsslijpen de voorkeur heeft voor werkstukken met een lage stijfheid en strikte rondheidsspecificaties. Toelichting: De stijfheidsdrempel voor de methodekeuze hangt af van de specifieke werkstukgeometrie, het materiaal en de tolerantievereisten. ↩
-
"Evaluatie van slijpschijfprestaties", https://www.sciencedirect.com/science/article/abs/pii/0043164880901532. Literatuur over slijpschijftechniek benadrukt dat hardheidsvariatie over het schijfoppervlak bij insteekslijpen leidt tot ongelijke slijtagesnelheden en snijkrachten, wat resulteert in oppervlakteonregelmatigheden en maatafwijkingen op het werkstuk. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: dat uniformiteit van de schijfhardheid cruciaal is voor de kwaliteit van insteekslijpen. Toelichting: De acceptabele hardheidsvariatie hangt af van de tolerantievereisten en kan door schijffabrikanten verschillend worden gespecificeerd. ↩
-
"(PDF) Thermische analyse van slijpen", https://www.academia.edu/100104725/Thermal_Analysis_of_Grinding. Studies naar slijpmechanica tonen aan dat insteekslijpen een contactzone creëert die gelijk is aan de volledige schijfbreedte, waardoor slijpkrachten en thermische energie worden geconcentreerd in een smalle axiale band op het werkstuk. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: dat insteekslijpen hoge krachten en geconcentreerde hitte genereert vanwege het brede contact tussen schijf en werkstuk. Toelichting: De grootte van de kracht- en hitteconcentratie varieert met de schijfspecificatie, aanzetsnelheid en de effectiviteit van het koelmiddel. ↩
-
"De koelmiddelpenetratie bij slijpen met een gesegmenteerde …", https://www.academia.edu/109714992/The_coolant_penetration_in_grinding_with_a_segmented_wheel_Part_2_Quantitative_analysis. Onderzoek naar slijpvloeistof geeft aan dat naarmate de breedte van de contactzone toeneemt, penetratie van koelmiddel naar het raakvlak tussen schijf en werkstuk moeilijker wordt door hydrodynamische barrières en luchtinsluiting, wat de koelingseffectiviteit vermindert. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: dat brede contactzones bij insteekslijpen de toegang van koelmiddel tot het slijpvlak belemmeren. Toelichting: De methode van koelmiddeltoevoer, de druk en de vloeistofeigenschappen beïnvloeden het penetratievermogen in brede contactzones aanzienlijk. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.