

Was sind die Vorteile einer Pinoleneinheit in einem CNC-Dreh-Fräszentrum?
Spindelbewegungen, Vibrationen und Wärme können die Genauigkeit, Oberflächenqualität und Werkzeugstandzeit bei komplexen Dreh-Fräs-Bearbeitungen schleichend beeinträchtigen.
Eine Pinolenspindel verbessert die Bearbeitung durch eine gemeinsame Montagebasis, einen kurzen Überhang, eine steife periphere Abstützung, kontrollierte thermische Ausdehnung, effektive Kühlung und modulare Wartung. Diese Merkmale unterstützen eine hohe Rundlaufgenauigkeit, eine stabile C-Achsen-Positionierung, eine hohe Vibrationsfestigkeit und geringere langfristige Servicekosten.
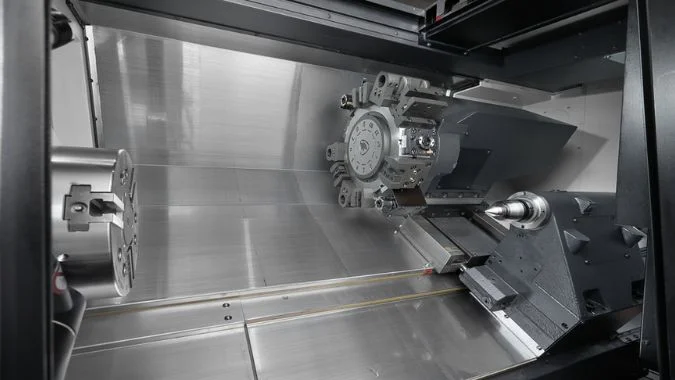
A Ein CNC-Dreh-Fräs-Zentrum kombiniert Drehen, Fräsen, Bohren und Positionieren in einer Maschine1. Jeder Prozess erzeugt unterschiedliche Kräfte und Wärme. Die Spindel muss stabil bleiben, während sich Geschwindigkeit, Last und Betriebsart ändern. Eine Pinolenspindel, auch als Quill-Spindel bezeichnet2, platziert die Spindel und ihr Lagersystem in einer starren zylindrischen Hülse. Diese Struktur schafft eine kontrollierte mechanische und thermische Basis. Ihr Wert zeigt sich deutlich, wenn Genauigkeit, Stoßfestigkeit, thermische Stabilität und Wartung separat betrachtet werden.
Warum kann sie eine exzellente Bearbeitungsgenauigkeit und Rundlaufgenauigkeit erreichen?
Geringe Ausrichtungsfehler zwischen den Spindellagern können Rundlauffehler, unebene Oberflächen, kurze Werkzeugstandzeiten3, und ungenaue Fräsmerkmale verursachen.
Eine Pinolenspindel erreicht eine hohe Genauigkeit durch die Verwendung einer gemeinsamen Montagebasis für die Lagersitze, einen kurzen Spindelüberhang, vorgespannte Präzisionslager und ein stabiles zylindrisches Gehäuse. Diese Elemente reduzieren Montageexzentrizität, Durchbiegung, radialen Rundlauf und C-Achsen-Positionierungsfehler.
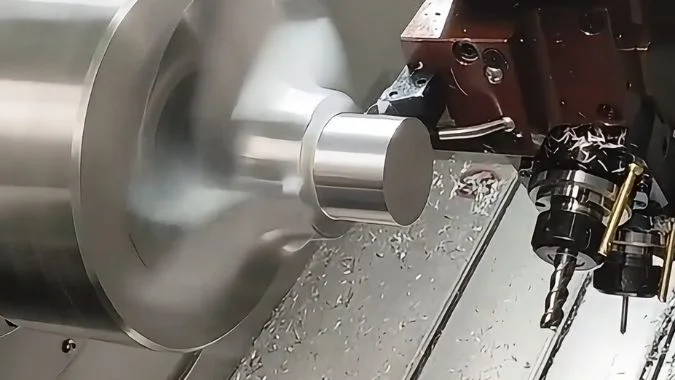
Eine einheitliche Bezugsbasis kontrolliert die Lagerausrichtung
Die vorderen und hinteren Lagergehäuse müssen dieselbe Achse teilen. Ein Pinolen-Design verwendet den Spindelkörper und die vordere Lagerhülse als gemeinsame Positionierungsbasis. Diese Montagemethode begrenzt die Wahrscheinlichkeit, dass jedes Lagergehäuse von einer separaten Referenz aus ausgerichtet wird. Dadurch werden kumulierte Montagefehler reduziert.
Die gemeinsame Basis erzwingt eine hochgradig koaxiale Anordnung der vorderen und hinteren Lagerbohrungen4. Die Spindelwelle kann dann um eine stabilere Mittellinie rotieren. Dies verbessert den radialen Rundlauf, den Planlauf und die Konzentrizität des Werkstücks.
| Strukturelles Merkmal | Kontrollierte Fehler | Bearbeitungsvorteil |
|---|---|---|
| Gängiges Lagerbezugssystem | Fluchtungsfehler der Lagerbohrung | Bessere Rundlaufgenauigkeit der Spindel |
| Präzisions-Lagervorspannung | Internes Lagerspiel | Geringere Radialbewegung |
| Zylindrisches Hülsengehäuse | Gehäuseverformung | Stabilere Rotation |
| Kontrollierte Montagepassung | Montageexzentrizität | Geringerer Spindelrundlauf |
Kurzer Überhang verbessert die Biegesteifigkeit
Das Werkzeugaufnahmeende sitzt nah am vorderen Lagerbock. Dieser kurze Abstand reduziert den durch die Schnittkraft erzeugten Hebelarm. Die Spindelnase verbiegt sich daher bei hoher Dreh- oder Fräsbelastung weniger.
Ein kurzer Überhang ist wichtig, wenn ein Werkzeug wiederholt in das Werkstück eintritt und wieder austritt. Er ist auch beim außermittigen Fräsen wichtig. Beide Vorgänge können wechselnde radiale Lasten auf die Spindel ausüben.
Stabile Rotation unterstützt C-Achsen-Genauigkeit
Ein Dreh-Fräs-Zentrum verwendet die Spindel beim Fräsen und Bohren als C-Achse. Die Hülse liefert ein stabiles Rotationsbezugssystem für diese Bewegung. Wenn die Spindel mit einem Direktantriebsmotor und einem hochauflösenden Encoder gepaart wird, können High-End-Systeme eine Winkelpositioniergenauigkeit von bis zu ±1 Bogensekunde5 unter geeigneten Betriebsbedingungen erreichen.
Diese stabile Beziehung reduziert Konturfehler, die durch eine Diskrepanz zwischen Spindelrotation und C-Achsen-Befehlen verursacht werden. Sie unterstützt zudem präzise Lochbilder, Flächen, Nuten und gefräste Profile.
Warum kann die Pinolenspindel eine exzellente Vibrationsfestigkeit gegen Stoßbelastungen bei komplexer Bearbeitung aufrechterhalten?
Unterbrochene Schnitte und außermittiges Fräsen erzeugen wiederholte Stöße6. Diese Kräfte können zu Rattern, sichtbaren Werkzeugmarken, instabilen Abmessungen und vorzeitigem Lagerschaden führen7.
Die Hülsenspindel widersteht Vibrationen durch ihren kompakten zylindrischen Körper, die enge Passung mit dem Maschinengehäuse, den kurzen Spindelüberhang und den breiten Lagerabstand. Diese Merkmale verteilen Stoßbelastungen, erhöhen die Biegesteifigkeit und reduzieren die Schwingungsamplitude beim Drehen, Fräsen und bei unterbrochenen Schnitten.
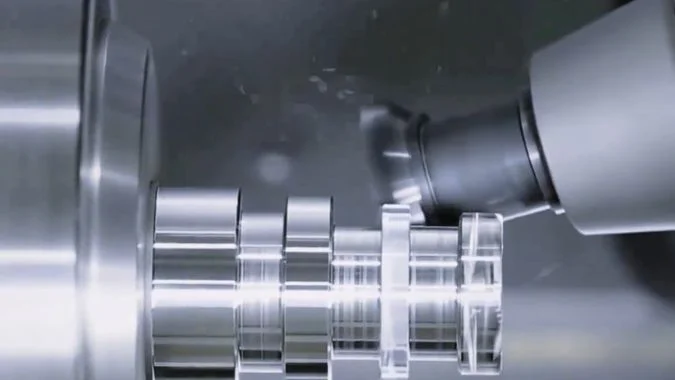
Peripherieunterstützung schafft einen starren Lastpfad
Die Außenwand der Hülse sitzt eng im Maschinengehäuse. Dieser Kontakt schafft eine Unterstützung um einen Großteil des Spindelkörpers, anstatt sich auf wenige isolierte Befestigungspunkte zu verlassen. Schnittkräfte können daher über einen kurzen und starren Pfad durch die Hülse in die Maschinenstruktur geleitet werden.
Die zylindrische Form bewältigt zudem Kräfte aus verschiedenen Richtungen. Dies ist bei einem Dreh-Fräszentrum wichtig, da das Drehen normalerweise eine gleichmäßige Radialkraft erzeugt, während das Fräsen wechselnde Kräfte in verschiedene Richtungen verursacht.
| Bearbeitungsbedingung | Hauptlastcharakteristik | Hülsenförmige Aufnahme |
|---|---|---|
| Schweres Drehen | Kontinuierliche Radiallast | Hohe Biegesteifigkeit |
| Unterbrochener Schnitt beim Drehen | Wiederholte Stoßbelastung | Bessere Lastverteilung |
| Außermittiges Fräsen | Ändernde radiale Richtung | Stabile periphere Abstützung |
| Bohren | Axialschub | Direkte Übertragung auf das Gehäuse |
| C-Achsen-Fräsen | Kombinierte Drehmoment- und Radiallast | Stabiler Rotationsbezugspunkt |
Die Hülse hilft, Vibrationsenergie zu reduzieren
Eine starre Struktur beseitigt nicht jede Vibration. Sie begrenzt die Bewegung und verändert die Art und Weise, wie sich Vibrationen durch das Spindelsystem ausbreiten. Die Hülse, die Lagersitze, das Maschinengehäuse und die Kontaktflächen bilden eine kompakte Baugruppe. Diese Baugruppe kann lokale Verformungen reduzieren und dazu beitragen, Vibrationsenergie in die größere Maschinenstruktur abzuleiten.
Der Lagerabstand beeinflusst ebenfalls die Vibrationsbeständigkeit. Ein größerer Abstand zwischen den vorderen und hinteren Lagergruppen schafft eine stärkere Abstützung gegen Kippmomente. Vorgespannte Lager reduzieren interne Bewegungen zusätzlich. Die genaue Lageranordnung hängt weiterhin von der Spindeldrehzahl, der Werkzeuggröße, dem Drehmoment und der erwarteten Schnittlast ab.
Direktantrieb kann zusätzliche Vibrationsquellen beseitigen
Einige hochwertige Hülsenspindeln verwenden einen integrierten Motor. Diese Konstruktion eliminiert Riemen, Riemenscheiben oder separate Kupplungen aus der Übertragungskette. Weniger Übertragungsteile bedeuten weniger potenzielle Quellen für Umkehrspiel, Unwucht und Vibrationen.
Das Ergebnis ist ein stabilerer Zerspanungsprozess. Die Oberflächengüte kann sich verbessern, der Werkzeugverschleiß kann gleichmäßiger werden und Maßabweichungen zwischen den Werkstücken können reduziert werden.
Wie unterdrückt die Pinolenspindel den Einfluss thermischer Verformung auf die Genauigkeit?
Spindellager und Motoren erzeugen während langer Produktionszyklen Wärme. Ungleichmäßige Erwärmung kann das Spindelzentrum verschieben und die Werkstückmaße allmählich verändern.8.
Eine Hülsenspindel begrenzt thermische Fehler durch symmetrische Konstruktion, umlaufende Kühlkanäle, kontrollierte Lagervorspannung und gleichmäßige Wärmeübertragung. Ihre zylindrische Form unterstützt eine ausgeglichene Ausdehnung, während eine unabhängige Flüssigkeitskühlung Wärme abführt, bevor lokale Temperaturunterschiede zu einer signifikanten Drift des Spindelzentrums führen.
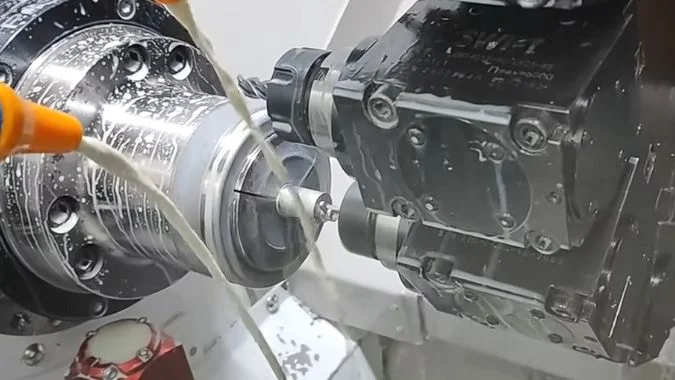
Symmetrische Konstruktion fördert ausgeglichene Ausdehnung
Die Hülse weist eine rotationssymmetrische Form auf. Wenn die Wärme gleichmäßig verteilt wird, dehnt sich die Struktur tendenziell um die Spindelachse aus,9 anstatt die Achse stark zu einer Seite zu ziehen. Dieses Verhalten trägt dazu bei, die radiale Zentrumdrift zu reduzieren.
Ein großer Lagerabstand kann ebenfalls das thermische Gleichgewicht verbessern. Die Lagergruppen befinden sich innerhalb einer kontrollierten Hülsenbaugruppe, sodass ihre Positionen vorhersehbarer auf Temperaturänderungen reagieren. Diese Struktur beseitigt zwar kein thermisches Wachstum, macht das thermische Verhalten jedoch leichter kontrollierbar und kompensierbar.
| Wärmequelle | Mögliches Problem | Kontrollmethode |
|---|---|---|
| Wärme am vorderen Lager | Drift der Spindelnase | Lokale Flüssigkeitskühlung |
| Wärme am hinteren Lager | Axiales Wachstum | Ausgeglichene Kühlung und Vorspannung |
| Wärme durch integrierten Motor | Ungleichmäßige Gehäuseausdehnung | Unabhängiger Kühlkreislauf |
| Anstieg der Schmiermitteltemperatur | Geringere Viskosität und Verschleiß | Temperaturkonstante Zirkulation |
| Lokale Wärmepunkte | Radiale Zentrumsverlagerung | Umlaufende Kühlkanäle |
Umlaufende Kühlung führt Wärme schnell ab
Die Hülsenstruktur bietet Raum für Kühlkanäle um die Spindel- und Lagerbereiche. Wasser, Öl oder eine andere kontrollierte Flüssigkeit kann durch diese Kanäle zirkulieren. Das Kühlsystem führt die Wärme nahe an der Quelle ab, bevor sie sich ungleichmäßig im Spindelgehäuse ausbreiten kann.
Unabhängige Kühlkreisläufe können die Motor- und Lagerzonen getrennt voneinander steuern. Dieser Ansatz ist nützlich, da Motor und Lager Wärme mit unterschiedlichen Raten erzeugen können.
Die Lagervorspannung muss kontrolliert bleiben
Temperaturänderungen können das Lagerspiel und die Vorspannung verändern. Eine übermäßige Vorspannung erzeugt mehr Reibung und Wärme. Eine unzureichende Vorspannung ermöglicht unerwünschte Spindelbewegungen.10 Die Hülse hilft dabei, die Geometrie der Lagersitze beizubehalten, während das Kühlsystem die Temperaturen in einem kontrollierten Bereich hält.
Warmlaufverfahren der Maschine, Kühlmitteltemperatur, Raumtemperatur, Spindeldrehzahl und Zerspanungskraft beeinflussen weiterhin die Endgenauigkeit. Die Hülse schafft eine stabile Basis, doch eine ordnungsgemäße Betriebssteuerung bleibt für eine präzise Fertigung notwendig.
Wie reduziert die Pinolenspindel nachfolgende Wartungskosten?
Eine herkömmliche Spindelüberholung kann eine umfassende Demontage, Fachpersonal, lange Ausfallzeiten und eine kostspielige Neuausrichtung erfordern, bevor die Produktion wieder aufgenommen werden kann.
Eine Hülsenspindel reduziert die Wartungskosten durch modularen Austausch, standardisierte Schnittstellen, unabhängige Kühlkomponenten und einen einfacheren Zugang für Servicearbeiten. Beschädigte Lager, Dichtungen oder Kühlhülsen können oft als eine Baugruppe gewartet werden, was den Demontageaufwand, die Ausrichtungszeit, die Ersatzteilkosten und Produktionsausfälle reduziert.
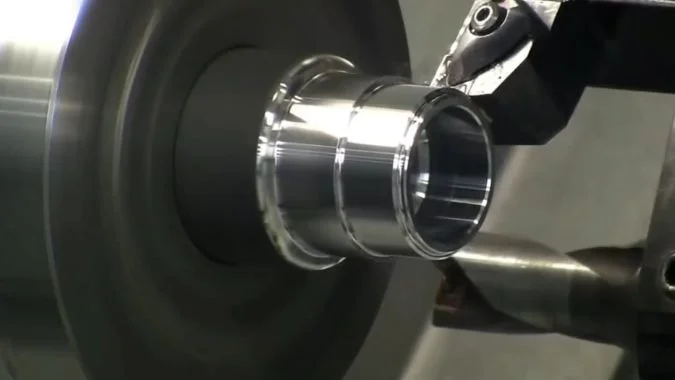
Modularer Austausch verkürzt Ausfallzeiten
Lager, Dichtungen, Kühlhülsen und zugehörige Teile können als unabhängige Module angeordnet werden. Bei einem schwerwiegenden Fehler kann die beschädigte Pinolenbaugruppe oft entfernt werden, ohne den Spindelkasten der Maschine vollständig zu demontieren.
Diese Methode vermeidet unnötige Arbeiten an intakten Teilen. Sie kann zudem die Notwendigkeit beseitigen, das gesamte Spindelsystem an das ursprüngliche Werk zurückzusenden. Bei geeigneten Maschinenkonstruktionen, kann der modulare Austausch die Wartungsausfallzeiten um mehr als 60 Prozent verkürzen11. Die tatsächliche Reduzierung hängt vom Maschinenzugang, der Verfügbarkeit von Ersatzteilen, dem Geschick des Technikers und der Fehlerart ab.
| Wartungsfunktion | Traditionelles Serviceproblem | Kostenvorteil |
|---|---|---|
| Entfernbares Pinolenmodul | Vollständige Spindeldemontage | Kürzere Reparaturzeit |
| Unabhängige Dichtungen | Austausch großer Baugruppen | Verwendung von Unterteilen |
| Standard-Lagerschnittstellen | Beschaffung spezieller Komponenten | Einfachere Beschaffung |
| Schnellwechselstruktur | Entfernung peripherer Systeme | Niedrigere Arbeitskosten |
| Voreingestelltes Austauschmodul | Langer Neuausrichtungsprozess | Schnellere Produktionswiederaufnahme |
Bessere Kühlung verlängert die Lebensdauer der Komponenten
Eine stabile Lagertemperatur schützt die Qualität des Schmiermittels. Sie reduziert zudem wiederholte thermische Ausdehnung und Kontraktion. Diese Veränderungen belasten Lager, Dichtungen und Passflächen.
Eine integrierte Wasserkühlungs- oder Ölkühlungshülse kann die Lagerverschleißrate um etwa 30 bis 50 Prozent reduzieren12 in ordnungsgemäß kontrollierten Anwendungen. Die tatsächliche Lebensdauer hängt von Geschwindigkeit, Last, Schmierung, Verschmutzung, Installationsqualität und Kühlleistung ab. Dennoch führt eine niedrigere Betriebstemperatur meist zu längeren Wartungsintervallen.
Standardschnittstellen senken die Kosten für Ersatzteile
Standard-Lagergehäuse und gängige Hülsenspezifikationen können die Beschaffung von Ersatzteilen erleichtern. Eine Standardschnittstelle bietet Maschinenbesitzern zudem mehr Reparaturmöglichkeiten. Sie kann die Abhängigkeit von einer einzelnen Spezialkomponente mit langen Lieferzeiten verringern.
Einfachere Verfahren reduzieren den Arbeitsaufwand
Eine geteilte oder Schnellwechselhülse kann gewartet werden, ohne die Antriebskette, den Werkzeugrevolver und andere umliegende Systeme zu entfernen. Geschulte Betriebstechniker können den routinemäßigen Austausch nach einer grundlegenden technischen Einweisung durchführen. Erfahrene Spindelspezialisten könnten jedoch weiterhin für Schleif-, Auswucht- oder hochpräzise Lagereinstellungen erforderlich sein.
J&M Machine Tools bewertet die Spindelstruktur in Verbindung mit der Maschinenanwendung, der erwarteten Schnittlast, dem Drehzahlbereich, dem Kühlungsdesign und den lokalen Servicebedingungen. Diese umfassende Überprüfung hilft dabei, das Spindeldesign sowohl auf die Produktionsziele als auch auf langfristige Wartungspläne abzustimmen.
Schlussfolgerung
Eine Hülsenspindel kombiniert präzise Ausrichtung, hohe Steifigkeit, ausgewogene Kühlung, stabile C-Achsen-Steuerung und modulare Wartungsfreundlichkeit, um die Bearbeitungsqualität zu verbessern und gleichzeitig Stillstandszeiten sowie Wartungskosten zu reduzieren.
-
"Was ist CNC-Bearbeitung? – Goodwin University", https://www.goodwin.edu/enews/what-is-cnc/. Dreh-Fräszentren repräsentieren eine Kategorie von Multitasking-Werkzeugmaschinen, die Funktionen von Drehmaschinen und Bearbeitungszentren integrieren und sowohl rotationssymmetrische als auch prismatische Bearbeitungen an einer einzigen Werkstückaufspannung ermöglichen, um das Handling zu reduzieren, die Genauigkeit zu verbessern und die Produktionszyklen zu verkürzen. Evidenz-Rolle: Definition; Quellentyp: Enzyklopädie. Unterstützt: die funktionale Definition und die Fähigkeiten von Dreh-Fräszentren. ↩
-
"Spindeldesign für Werkzeugmaschinen" von Jamie Hoyt", https://repository.rit.edu/theses/7199/. Pinolen- oder Hülsenspindeldesigns zeichnen sich dadurch aus, dass die rotierende Spindel in einem zylindrischen Gehäuse gelagert ist, das strukturelle Unterstützung und Lagerausrichtung bietet, was sie von direkt montierten Spindelkonfigurationen in der Werkzeugmaschinenarchitektur unterscheidet. Evidenz-Rolle: Definition; Quellentyp: Bildung. Unterstützt: Terminologie und Klassifizierung von Werkzeugmaschinenspindeln. ↩
-
"Rundlauffehler bei der Bearbeitung erklärt: Ursachen, Auswirkungen und wie man sie reduziert", https://taigtools.com/blog/runout-in-machining/. Spindelrundlauffehler durch Lagerausrichtungsfehler führen während der Rotation zu periodischen geometrischen Fehlern, die sich als Oberflächenwelligkeit, Maßabweichungen, ungleichmäßiger Werkzeugeingriff und beschleunigter Verschleiß der Schneidkanten durch inkonsistente Schnittkräfte äußern. Evidenz-Rolle: Mechanismus; Quellentyp: Bildung. Unterstützt: den kausalen Zusammenhang zwischen Spindelrundlauffehlern und der Verschlechterung der Bearbeitungsqualität. ↩
-
"Toleranzen der Lagerposition", https://www.eng-tips.com/threads/bearing-position-tolerances.434143/. Die Festlegung eines gemeinsamen Bezugssystems für die Bearbeitung von Lagersitzen ermöglicht eine engere Kontrolle der Koaxialität zwischen den Lagerstellen und reduziert die kumulative Toleranzkette, die andernfalls durch unabhängige Bezugspunkte bei Präzisionsbaugruppen entstehen würde. Evidenz-Rolle: Mechanismus; Quellentyp: Bildung. Unterstützt: wie gemeinsame Bezugsmethoden bei der Montage die Geometrie der Lagerausrichtung steuern. ↩
-
"Rotationsachse erklärt: Schlüsselkonzepte in der CNC-Bearbeitung", https://sarkinencalibrating.com/feeds/blog/rotary-axis. Die Wiederholgenauigkeit der Winkelpositionierung im Bogensekundenbereich stellt eine Leistung dar, die bei hochpräzisen Drehachsen erreichbar ist, wenn Umgebungsbedingungen, Encoder-Auflösung, Qualität des Antriebssystems und thermische Stabilität optimiert sind, wobei die tatsächlichen Ergebnisse je nach Umsetzung variieren. Belegrolle: Statistik; Quellentyp: Forschung. Unterstützt: erreichbare Winkelpositioniergenauigkeit in Drehachsen von Präzisionswerkzeugmaschinen. Hinweis: Dies beschreibt eine theoretische Fähigkeit unter kontrollierten Bedingungen und keine garantierte Leistung bei allen buchsenartigen Spindelimplementierungen. ↩
-
"Forschung zur Modellierung der Schnittkraft und Bearbeitung ... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12388261/. Unterbrochene Schnittvorgänge und exzentrische Werkzeugwege erzeugen periodische Ein- und Ausgriffereignisse, die Stoßbelastungen und zeitlich variierende Schnittkräfte erzeugen, Spindelschwingungsmodi anregen und dynamische Durchbiegungen einführen, die über diejenigen des stationären Schneidens hinausgehen. Belegrolle: Mechanismus; Quellentyp: Ausbildung. Unterstützt: die Krafteigenschaften von unterbrochenen und asymmetrischen Schnittvorgängen. ↩
-
"Eine Untersuchung von Schneidwerkzeug-Rüttelschwingungen in Maschinen ...", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4664&context=grp. Unkontrollierte Vibrationen bei der Bearbeitung erzeugen regeneratives Rattern durch dynamische Kopplung zwischen Werkzeugdurchbiegung und Oberflächenerzeugung, während gleichzeitig wechselnde Lasten auf die Lager übertragen werden, die die Ermüdung durch Brinelling, falsches Brinelling und den Abbau des Schmierfilms beschleunigen. Belegrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: die Folgen übermäßiger Vibrationen in Präzisionsbearbeitungssystemen. ↩
-
"(PDF) Bewertung der thermischen Stabilität von Werkzeugmaschinen gegen ...", https://www.academia.edu/96653499/Evaluation_of_Machine_Tool_Thermal_Stability_against_Dimensional_Accuracy. Die Wärmeausdehnung in Werkzeugmaschinenstrukturen folgt der Temperaturverteilung, und asymmetrische Erwärmung erzeugt unterschiedliche Ausdehnungen, die den Werkzeugmittelpunkt relativ zum Werkstückkoordinatensystem verschieben, was systematische Maßfehler erzeugt, die während des Aufwärmens zunehmen und je nach Betriebsbedingungen variieren. Belegrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: wie thermische Gradienten geometrische Fehler in Werkzeugmaschinenspindeln erzeugen. ↩
-
"Steife, starke Null-Wärmeausdehnungsgitter durch den Poisson-Effekt", https://lakeslab.ep.wisc.edu/ZeroAlphaStiffJMR13.pdf. Rotationssymmetrische Geometrien, die einem gleichmäßigen Temperaturanstieg ausgesetzt sind, weisen eine radiale Ausdehnung auf, die die Mittelachsenposition bei Fehlen externer Zwänge beibehält, eine Eigenschaft, die im mechanischen Präzisionsdesign genutzt wird, um thermische Drift durch Wärmequellen, die um die Rotationsachse verteilt sind, zu minimieren. Belegrolle: Mechanismus; Quellentyp: Ausbildung. Unterstützt: das Wärmeausdehnungsverhalten von rotationssymmetrischen Strukturen. ↩
-
"Erklärung der Grundlagen der Lagervorspannung", https://www.lily-bearing.com/resources/blog/explaining-the-basics-of-bearing-preload?srsltid=AfmBOorSif7118qJ-d7gMZSipwMidPQH3Tz6C2ACu3jbvitkkwKsui6w. Die Lagervorspannung erzeugt eine kontrollierte Kontaktkraft, die das interne Spiel eliminiert und die Steifigkeit erhöht, aber eine höhere Vorspannung erhöht den Rollwiderstand, die Wärmeentwicklung und den Stromverbrauch, was eine Optimierung basierend auf Geschwindigkeit, Last, erforderlicher Steifigkeit und Wärmeableitungsfähigkeit erfordert. Belegrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: die Kompromisse bei der Auswahl der Lagervorspannung zwischen Steifigkeit und Wärmeentwicklung. ↩
-
"7 Vorteile der Reparatur von CNC-Spindeln anstelle des Austauschs ...", https://www.setco.com/blog/7-benefits-of-repairing-cnc-spindles-instead-of-replacing-them/. Modulare Komponentenaustauschstrategien in Werkzeugmaschinen können die durchschnittliche Reparaturzeit im Vergleich zur vollständigen Systemüberholung erheblich verkürzen, wobei die tatsächlichen Zeiteinsparungen von der Fehlerart, der Verfügbarkeit von Ersatzteilen, der Ausbildung der Techniker und dem Systemdesign abhängen. Belegrolle: Statistik; Quellentyp: Forschung. Unterstützt: das Potenzial zur Reduzierung von Ausfallzeiten durch modulare gegenüber integrierten Spindelwartungsansätzen. Hinweis: Die spezifische Zahl 60% stellt eine potenzielle Verbesserung in günstigen Szenarien dar und kein universelles Ergebnis. ↩
-
"Kontrolle thermisch induzierter Lagerlasten zur Verbesserung ...", https://deepblue.lib.umich.edu/items/a94ad7cd-8dba-4b96-b132-e85f56b56c80. Die Lebensdauer von Lagern zeigt eine starke Temperaturabhängigkeit, wobei eine kontrollierte Kühlung die Betriebsdauer durch Verringerung von Schmierstoffabbau, thermischer Belastung und differentiellen Ausdehnungseffekten verlängert, obwohl die genaue Verbesserung je nach Lagertyp, Last, Geschwindigkeit und Schmiersystemdesign variiert. Belegrolle: Statistik; Quellentyp: Forschung. Unterstützt: den Zusammenhang zwischen der Betriebstemperatur des Lagers und der Verschleißlebensdauer. Hinweis: Der angegebene Bereich spiegelt allgemeine tribologische Prinzipien wider und nicht spezifische Testdaten für buchsenartige Spindellager. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.