

Quels sont les avantages d'une broche à fourreau dans un centre de tournage-fraisage CNC ?
Le mouvement de la broche, les vibrations et la chaleur peuvent endommager silencieusement la précision, la qualité de surface et la durée de vie des outils lors d'opérations complexes de tournage-fraisage.
Une broche à manchon améliore l'usinage grâce à une référence d'assemblage commune, un porte-à-faux court, un support périphérique rigide, une dilatation thermique équilibrée, un refroidissement efficace et une maintenance modulaire. Ces caractéristiques favorisent une concentricité élevée, un positionnement stable de l'axe C, une forte résistance aux vibrations et une réduction des coûts de maintenance à long terme.
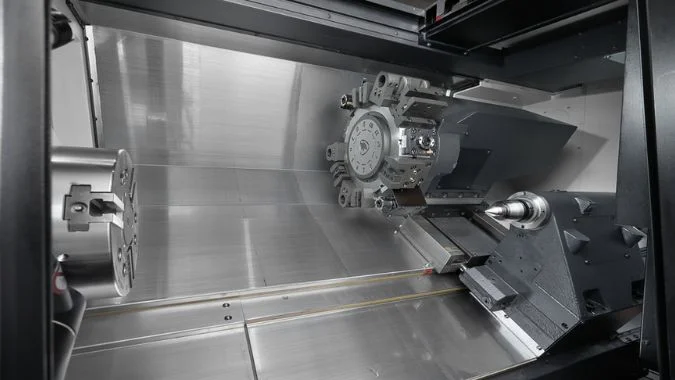
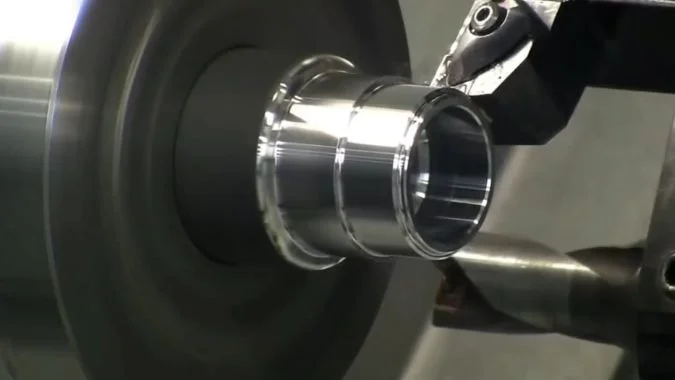
A Le centre de tournage-fraisage CNC combine le tournage, le fraisage, le perçage et l'indexage dans une seule machine.1. Chaque processus génère des forces et une chaleur différentes. La broche doit rester stable pendant que sa vitesse, sa charge et son mode de fonctionnement changent. Une broche à manchon, également appelée broche de type fourreau2, place la broche et son système de roulements à l'intérieur d'un manchon cylindrique rigide. Cette structure crée une base mécanique et thermique contrôlée. Sa valeur devient évidente lorsque la précision, la résistance aux chocs, la stabilité thermique et la maintenance sont examinées séparément.
Pourquoi peut-elle atteindre une excellente précision d'usinage et une concentricité optimale ?
De petites erreurs d'alignement entre les roulements de la broche peuvent créer un faux-rond, des surfaces irrégulières, une durée de vie réduite des outils3, et des caractéristiques fraisées imprécises.
Une broche à manchon atteint une grande précision en utilisant une référence d'assemblage commune pour les logements de roulements, un court porte-à-faux de la broche, des roulements de précision préchargés et un carter cylindrique stable. Ces éléments réduisent l'excentricité d'assemblage, la flexion, le faux-rond radial et les erreurs de positionnement de l'axe C.
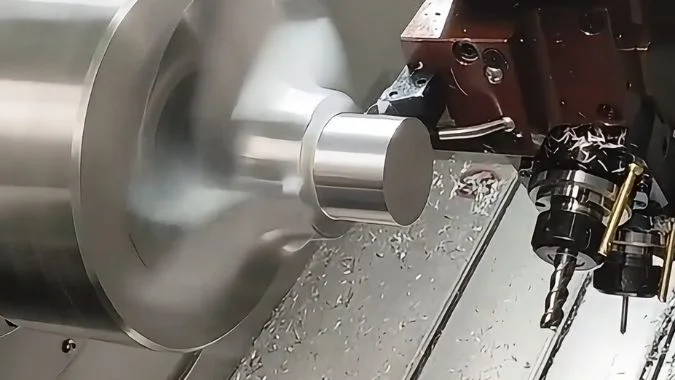
Une référence unifiée contrôle l'alignement des roulements
Les logements des roulements avant et arrière doivent partager le même axe. Une conception à manchon utilise le corps de la broche et le manchon du roulement avant comme référence de positionnement commune. Cette méthode d'assemblage limite le risque que chaque logement de roulement soit aligné à partir d'une référence séparée. Elle réduit donc les erreurs d'assemblage accumulées.
La référence commune force les alésages des roulements avant et arrière dans une relation hautement coaxiale4. L'arbre de la broche peut alors tourner autour d'une ligne centrale plus stable. Cela améliore le faux-rond radial, le faux-rond axial et la concentricité de la pièce.
| Caractéristique structurelle | Erreur contrôlée | Avantage de l'usinage |
|---|---|---|
| Référence commune du roulement | Désalignement de l'alésage du roulement | Meilleure concentricité de la broche |
| Précharge de roulement de précision | Jeu interne du roulement | Réduction du mouvement radial |
| Logement à manchon cylindrique | Déformation du logement | Rotation plus stable |
| Ajustement d'assemblage contrôlé | Excentricité de l'assemblage | Réduction du faux-rond de la broche |
Un porte-à-faux court améliore la rigidité à la flexion
L'extrémité de montage de l'outil est située près du support de roulement avant. Cette courte distance réduit le bras de levier créé par la force de coupe. Le nez de broche se déforme donc moins sous des charges importantes de tournage ou de fraisage.
Un porte-à-faux court est important lorsqu'un outil entre et sort de la pièce de manière répétée. Il est également important lors du fraisage décentré. Les deux opérations peuvent appliquer des charges radiales changeantes sur la broche.
Une rotation stable favorise la précision de l'axe C
Un centre de tournage-fraisage utilise la broche comme axe C pendant le fraisage et le perçage. Le manchon fournit une référence de rotation stable pour ce mouvement. Lorsque la broche est couplée à un moteur à entraînement direct et à un codeur haute résolution, les systèmes haut de gamme peuvent atteindre une répétabilité de positionnement angulaire allant jusqu'à ±1 seconde d'arc5 dans des conditions de fonctionnement appropriées.
Cette relation stable réduit les erreurs de contour causées par une discordance entre la rotation de la broche et les commandes de l'axe C. Elle prend également en charge les configurations de perçage précises, les plats, les rainures et les profils fraisés.
Pourquoi la broche à manchon peut-elle maintenir une excellente résistance aux vibrations face aux charges d'impact lors d'usinages complexes ?
Les coupes interrompues et le fraisage décentré créent des impacts répétés6. Ces forces peuvent produire des vibrations, des marques d'outils visibles, des dimensions instables et une détérioration prématurée des roulements7.
La broche de type manchon résiste aux vibrations grâce à son corps cylindrique compact, son ajustement serré avec le carter de la machine, son faible porte-à-faux de broche et sa large portée de roulement. Ces caractéristiques répartissent les charges d'impact, augmentent la rigidité à la flexion et réduisent l'amplitude des vibrations lors du tournage, du fraisage et de la coupe interrompue.
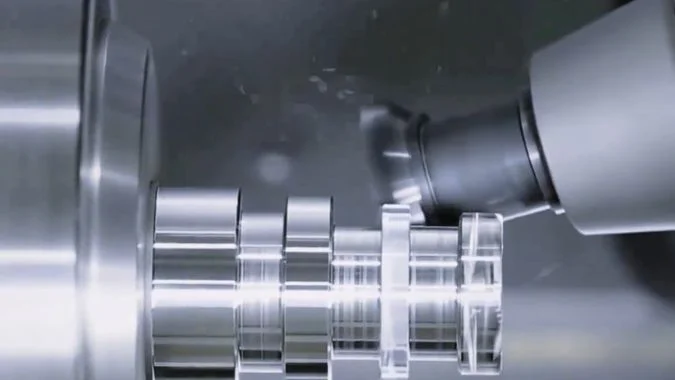
Le support périphérique crée un chemin de charge rigide
La paroi extérieure du manchon s'ajuste étroitement à l'intérieur du carter de la machine. Ce contact crée un support autour d'une grande partie du corps de la broche plutôt que de dépendre d'un petit nombre de points de montage isolés. Les forces de coupe peuvent donc passer par le manchon et dans la structure de la machine par un chemin court et rigide.
La forme cylindrique gère également les forces provenant de différentes directions. Cela est important dans un centre de tournage-fraisage car le tournage crée généralement une force radiale constante, tandis que le fraisage crée une force variable dans plusieurs directions.
| Condition d'usinage | Caractéristique de charge principale | Réponse de type manchon |
|---|---|---|
| Tournage lourd | Charge radiale continue | Grande rigidité en flexion |
| Tournage interrompu | Impact répété | Meilleure répartition de la charge |
| Fraisage décentré | Changement de direction radiale | Support périphérique stable |
| Forage | Poussée axiale | Transfert direct vers le logement |
| Fraisage axe C | Couple et charge radiale combinés | Référence de rotation stable |
Le manchon aide à réduire l'énergie vibratoire
Une structure rigide n'élimine pas toutes les vibrations. Elle limite les mouvements et modifie la manière dont les vibrations se propagent dans le système de broche. Le manchon, les logements de roulements, le corps de la machine et les surfaces de contact forment un ensemble compact. Cet assemblage peut réduire la flexion locale et aider l'énergie vibratoire à se transférer vers la structure globale de la machine.
La portée des roulements affecte également la résistance aux vibrations. Une distance plus grande entre les groupes de roulements avant et arrière crée un support plus solide contre les moments de basculement. Les roulements préchargés réduisent davantage le mouvement interne. La disposition exacte des roulements dépend toujours de la vitesse de la broche, de la taille de l'outil, du couple et de la charge de coupe prévue.
L'entraînement direct peut éliminer des sources de vibrations supplémentaires
Certaines broches de type manchon haut de gamme utilisent un moteur intégré. Cette conception élimine les courroies, les poulies ou les accouplements séparés de la chaîne de transmission. Moins de pièces de transmission signifient moins de sources potentielles de jeu, de déséquilibre et de vibrations.
Le résultat est un processus de coupe plus stable. La finition de surface peut s'améliorer, l'usure de l'outil peut devenir plus uniforme et les variations dimensionnelles entre les pièces peuvent être réduites.
Comment la broche à manchon supprime-t-elle l'influence de la déformation thermique sur la précision ?
Les roulements et les moteurs de broche génèrent de la chaleur lors des longs cycles de production. Un chauffage inégal peut déplacer le centre de la broche et modifier progressivement les dimensions des pièces.8.
Une broche de type manchon limite l'erreur thermique grâce à une construction symétrique, des canaux de refroidissement enveloppants, une précharge contrôlée des roulements et un transfert de chaleur uniforme. Sa forme cylindrique favorise une expansion équilibrée, tandis que le refroidissement liquide indépendant évacue la chaleur avant que les différences de température locales ne provoquent une dérive importante du centre de la broche.
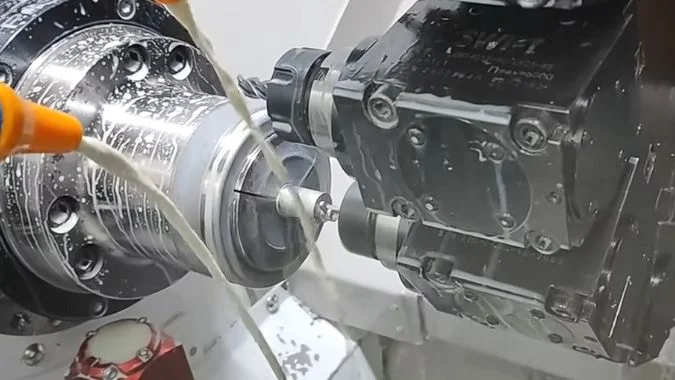
Une construction symétrique favorise une expansion équilibrée
Le manchon a une forme symétrique en rotation. Lorsque la chaleur est répartie uniformément, la structure a tendance à se dilater autour de l'axe de la broche9 au lieu de tirer fortement l'axe vers un côté. Ce comportement aide à réduire la dérive radiale du centre.
Une large portée de roulement peut également améliorer l'équilibre thermique. Les groupes de roulements sont logés dans un assemblage de manchon contrôlé, de sorte que leurs positions réagissent aux changements de température de manière plus prévisible. Cette structure n'élimine pas la croissance thermique, mais elle rend le comportement thermique plus facile à contrôler et à compenser.
| Source thermique | Problème possible | Méthode de contrôle |
|---|---|---|
| Chaleur du roulement avant | Dérive du nez de broche | Refroidissement liquide local |
| Chaleur du roulement arrière | Croissance axiale | Refroidissement et précharge équilibrés |
| Chaleur du moteur intégré | Expansion inégale du logement | Circuit de refroidissement indépendant |
| Hausse de la température du lubrifiant | Réduction de la viscosité et de l'usure | Circulation à température constante |
| Points chauds localisés | Mouvement du centre radial | Canaux de refroidissement enveloppants |
Le refroidissement enveloppant dissipe rapidement la chaleur
La structure à manchon offre un espace pour des canaux de refroidissement autour de la broche et des zones de roulement. De l'eau, de l'huile ou un autre liquide contrôlé peut circuler dans ces canaux. Le système de refroidissement évacue la chaleur près de sa source avant qu'elle ne se propage de manière inégale dans le logement de la broche.
Des circuits de refroidissement indépendants permettent de contrôler séparément les zones du moteur et des roulements. Cette approche est utile car le moteur et les roulements peuvent produire de la chaleur à des taux différents.
La précharge des roulements doit rester contrôlée
Les variations de température peuvent altérer le jeu et la précharge des roulements. Une précharge excessive génère davantage de friction et de chaleur. Une précharge insuffisante permet un mouvement indésirable de la broche.10 Le manchon aide à maintenir la géométrie des sièges de roulements, tandis que le système de refroidissement maintient les températures dans une plage contrôlée.
Les procédures de mise en température de la machine, la température du liquide de refroidissement, la température ambiante, la vitesse de rotation de la broche et la charge de coupe affectent toujours la précision finale. Le manchon crée une base stable, mais un contrôle opérationnel approprié demeure nécessaire pour une production de précision.
Comment la broche à manchon réduit-elle les coûts de maintenance ultérieurs ?
Une révision conventionnelle de la broche peut nécessiter un démontage majeur, une main-d'œuvre qualifiée, un temps d'arrêt prolongé et un réalignement coûteux avant que la production ne puisse reprendre.
Une broche de type manchon réduit les coûts de maintenance grâce au remplacement modulaire, aux interfaces standardisées, aux composants de refroidissement indépendants et à un accès simplifié pour l'entretien. Les roulements, joints ou manchons de refroidissement endommagés peuvent souvent être réparés en un seul ensemble, ce qui réduit le travail de démontage, le temps d'alignement, les coûts de pièces de rechange et les pertes de production.
Le remplacement modulaire réduit les temps d'arrêt
Les roulements, les joints, les manchons de refroidissement et les pièces connexes peuvent être organisés en modules indépendants. Lorsqu'une défaillance grave survient, l'ensemble fourreau endommagé peut souvent être retiré sans démonter complètement la poupée fixe de la machine.
Cette méthode évite tout travail inutile sur les pièces en bon état. Elle peut également éliminer la nécessité de renvoyer l'ensemble du système de broche à l'usine d'origine. Dans les conceptions de machines appropriées, le remplacement modulaire peut réduire les temps d'arrêt de maintenance de plus de 60 pour cent11. La réduction réelle dépend de l'accès à la machine, de la disponibilité des pièces de rechange, de la compétence du technicien et du type de panne.
| Fonctionnalité de maintenance | Problème d'entretien traditionnel | Avantage économique |
|---|---|---|
| Module de fourreau amovible | Démontage complet de la broche | Temps de réparation plus court |
| Joints indépendants | Remplacement de grand ensemble | Utilisation de pièces inférieures |
| Interfaces de roulement standard | Approvisionnement en composants spéciaux | Approvisionnement facilité |
| Structure à dégagement rapide | Retrait du système périphérique | Réduction des coûts de main-d'œuvre |
| Module de remplacement pré-réglé | Processus de réalignement long | Reprise de production plus rapide |
Un meilleur refroidissement prolonge la durée de vie des composants
Une température de roulement stable protège la qualité du lubrifiant. Cela réduit également les dilatations et contractions thermiques répétées. Ces changements exercent des contraintes sur les roulements, les joints et les surfaces ajustées.
Un manchon de refroidissement à eau ou à huile intégré peut réduire le taux d'usure des roulements d'environ 30 à 50 pour cent12 dans des applications correctement contrôlées. La durée de vie réelle dépend de la vitesse, de la charge, de la lubrification, de la contamination, de la qualité de l'installation et des performances de refroidissement. Néanmoins, une température de fonctionnement plus basse favorise généralement des intervalles de maintenance plus longs.
Les interfaces standard réduisent les coûts des pièces de rechange
Les paliers de roulement standard et les spécifications de manchons communes peuvent faciliter l'approvisionnement en pièces de rechange. Une interface standard offre également aux propriétaires de machines davantage d'options de réparation. Cela peut réduire la dépendance à l'égard d'un composant personnalisé unique avec un long délai de livraison.
Des procédures simplifiées réduisent les besoins en main-d'œuvre
Un manchon fendu ou à dégagement rapide peut être entretenu sans retirer la chaîne de transmission, la tourelle porte-outils et d'autres systèmes à proximité. Des techniciens d'usine formés peuvent effectuer le remplacement de routine après une instruction technique de base. Des spécialistes en broches seniors peuvent toujours être nécessaires pour le meulage, l'équilibrage ou le réglage de roulements de haute précision.
J&M Machine Tools évalue la structure de la broche en fonction de l'application de la machine, de la charge de coupe prévue, de la plage de vitesse, de la conception du refroidissement et des conditions de service locales. Cet examen complet permet d'adapter la conception de la broche aux objectifs de production et aux plans de maintenance à long terme.
Conclusion
Une broche de type manchon combine un alignement précis, une rigidité élevée, un refroidissement équilibré, un contrôle stable de l'axe C et une facilité de maintenance modulaire afin d'améliorer la qualité de l'usinage tout en réduisant les temps d'arrêt et les coûts de maintenance.
-
" Qu'est-ce que l'usinage CNC ? – Goodwin University ", https://www.goodwin.edu/enews/what-is-cnc/. Les centres de tournage-fraisage représentent une catégorie de machines-outils multifonctions qui intègrent les capacités d'un tour et d'un centre d'usinage, permettant à la fois des opérations rotatives et prismatiques sur une seule mise en place de la pièce afin de réduire les manipulations, d'améliorer la précision et de raccourcir les cycles de production. Rôle de la preuve : définition ; type de source : encyclopédie. Soutient : la définition fonctionnelle et les capacités des centres de tournage-fraisage. ↩
-
" Conception de broches de machines-outils " par Jamie Hoyt, https://repository.rit.edu/theses/7199/. Les conceptions de broche de type fourreau ou manchon présentent la broche rotative montée dans un boîtier cylindrique qui assure un support structurel et un alignement des roulements, les distinguant des configurations de broche à montage direct dans l'architecture des machines-outils. Rôle de la preuve : définition ; type de source : éducation. Soutient : la terminologie et la classification de la conception des broches de machines-outils. ↩
-
" Le faux-rond en usinage expliqué : causes, effets et comment le réduire ", https://taigtools.com/blog/runout-in-machining/. Le faux-rond de la broche dû au désalignement des roulements introduit une erreur géométrique périodique pendant la rotation, se manifestant par une ondulation de surface, une variation dimensionnelle, un engagement inégal de l'outil et une usure accélérée de l'arête de coupe par des forces de coupe incohérentes. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : la relation causale entre le faux-rond de la broche et la dégradation de la qualité de l'usinage. ↩
-
" Tolérances de positionnement des roulements ", https://www.eng-tips.com/threads/bearing-position-tolerances.434143/. L'établissement d'une référence commune pour l'usinage des sièges de roulements permet un contrôle plus strict de la coaxialité entre les emplacements des roulements, réduisant l'accumulation cumulative de tolérances qui résulterait autrement de références indépendantes dans les assemblages de précision. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : comment les méthodes d'assemblage à référence commune contrôlent la géométrie de l'alignement des roulements. ↩
-
" Axe rotatif expliqué : concepts clés de l'usinage CNC ", https://sarkinencalibrating.com/feeds/blog/rotary-axis. La répétabilité du positionnement angulaire au niveau de la seconde d'arc représente une performance réalisable dans les axes rotatifs de haute précision lorsque les conditions environnementales, la résolution de l'encodeur, la qualité du système d'entraînement et la stabilité thermique sont optimisées, bien que les résultats réels varient selon la mise en œuvre. Rôle de la preuve : statistique ; type de source : recherche. Soutient : précision de positionnement angulaire réalisable dans les axes rotatifs des machines-outils de précision. Note de portée : ceci décrit une capacité théorique dans des conditions contrôlées plutôt qu'une performance garantie pour toutes les mises en œuvre de broches à manchon. ↩
-
"Recherche sur la modélisation des forces de coupe et l'usinage… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12388261/. Les opérations de coupe interrompue et les trajectoires d'outils excentriques génèrent des événements d'engagement et de désengagement périodiques qui créent des charges d'impact et des forces de coupe variant dans le temps, excitant les modes de vibration de la broche et introduisant des déflexions dynamiques au-delà de celles issues d'une coupe en régime permanent. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : les caractéristiques de force des opérations de coupe interrompue et asymétrique. ↩
-
"Une enquête sur les vibrations de broutage des outils de coupe dans les machines…", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4664&context=grp. Les vibrations incontrôlées lors de l'usinage produisent un broutage régénératif par couplage dynamique entre la déflexion de l'outil et la génération de surface, tout en transmettant des charges alternées aux roulements qui accélèrent la fatigue par effet Brinell, faux effet Brinell et rupture du film lubrifiant. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : les conséquences des vibrations excessives dans les systèmes d'usinage de précision. ↩
-
"(PDF) Évaluation de la stabilité thermique des machines-outils par rapport à…", https://www.academia.edu/96653499/Evaluation_of_Machine_Tool_Thermal_Stability_against_Dimensional_Accuracy. La dilatation thermique dans les structures des machines-outils suit la distribution de la température, et un chauffage asymétrique produit une croissance différentielle qui déplace le point central de l'outil par rapport au système de coordonnées de la pièce, créant une erreur dimensionnelle systématique qui augmente pendant le préchauffage et varie selon les conditions de fonctionnement. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : comment les gradients thermiques produisent des erreurs géométriques dans les broches des machines-outils. ↩
-
"Réseaux rigides, solides et à dilatation thermique nulle via l'effet Poisson", https://lakeslab.ep.wisc.edu/ZeroAlphaStiffJMR13.pdf. Les géométries à symétrie de révolution soumises à une élévation uniforme de la température présentent une dilatation radiale qui maintient la position de l'axe central en l'absence de contraintes externes, une propriété exploitée dans la conception mécanique de précision pour minimiser la dérive thermique provenant des sources de chaleur réparties autour de l'axe de rotation. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : le comportement à la dilatation thermique des structures à symétrie de révolution. ↩
-
"Expliquer les bases de la précharge des roulements", https://www.lily-bearing.com/resources/blog/explaining-the-basics-of-bearing-preload?srsltid=AfmBOorSif7118qJ-d7gMZSipwMidPQH3Tz6C2ACu3jbvitkkwKsui6w. La précharge des roulements établit une force de contact contrôlée qui élimine le jeu interne et augmente la rigidité, mais une précharge plus élevée augmente la résistance au roulement, la génération de chaleur et la consommation d'énergie, nécessitant une optimisation basée sur la vitesse, la charge, la rigidité requise et la capacité de gestion thermique. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : les compromis dans le choix de la précharge des roulements entre rigidité et génération de chaleur. ↩
-
"7 avantages de la réparation des broches CNC plutôt que de leur remplacement…", https://www.setco.com/blog/7-benefits-of-repairing-cnc-spindles-instead-of-replacing-them/. Les stratégies de remplacement de composants modulaires dans les machines-outils peuvent réduire considérablement le temps moyen de réparation par rapport à une révision complète du système, avec des économies de temps réelles dépendant du type de défaut, de la disponibilité des pièces de rechange, de la formation des techniciens et de la conception du système. Rôle de la preuve : statistique ; type de source : recherche. Soutient : le potentiel de réduction des temps d'arrêt des approches de maintenance modulaire par rapport aux approches intégrées. Note de portée : le chiffre spécifique de 60% représente une amélioration potentielle dans des scénarios favorables plutôt qu'un résultat universel. ↩
-
"Contrôle des charges thermiques sur les roulements pour améliorer…", https://deepblue.lib.umich.edu/items/a94ad7cd-8dba-4b96-b132-e85f56b56c80. La durée de vie des roulements présente une forte dépendance à la température, un refroidissement contrôlé prolongeant la durée de vie opérationnelle en réduisant la dégradation du lubrifiant, le stress thermique et les effets de dilatation différentielle, bien que l'amélioration exacte varie selon le type de roulement, la charge, la vitesse et la conception du système de lubrification. Rôle de la preuve : statistique ; type de source : recherche. Soutient : la relation entre la température de fonctionnement des roulements et la durée de vie à l'usure. Note de portée : la plage citée reflète les principes tribologiques généraux plutôt que des données de test spécifiques pour les roulements de broche à manchon. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.