

Каковы преимущества гильзового шпинделя в токарно-фрезерном центре с ЧПУ?
Движение шпинделя, вибрация и тепло могут незаметно снижать точность, качество поверхности и срок службы инструмента во время сложных токарно-фрезерных операций.
Шпиндель гильзового типа улучшает процесс обработки за счет общей сборочной базы, короткого вылета, жесткой периферийной поддержки, сбалансированного теплового расширения, эффективного охлаждения и модульного обслуживания. Эти особенности обеспечивают высокую соосность, стабильное позиционирование по оси C, высокую виброустойчивость и снижение долгосрочных затрат на обслуживание.
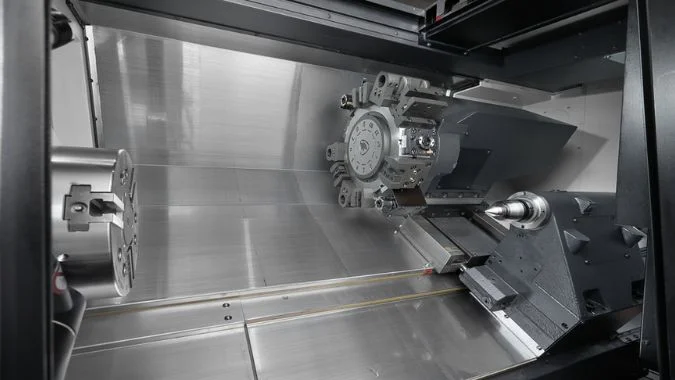
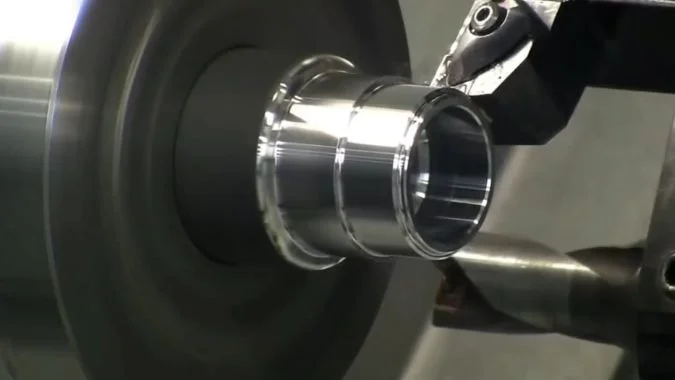
A Токарно-фрезерный обрабатывающий центр с ЧПУ объединяет в себе токарную, фрезерную, сверлильную и индексирующую обработку на одном станке1. Каждый процесс создает различные усилия и тепло. Шпиндель должен оставаться стабильным при изменении скорости, нагрузки и режима работы. А шпиндель гильзового типа, также называемый пинольным шпинделем2, размещает шпиндель и систему его подшипников внутри жесткой цилиндрической гильзы. Такая конструкция создает контролируемую механическую и тепловую базу. Его ценность становится очевидной при раздельном рассмотрении точности, ударопрочности, тепловой стабильности и обслуживания.
Почему он позволяет достичь отличной точности обработки и соосности?
Небольшие ошибки в соосности подшипников шпинделя могут вызвать биение, неровности поверхности, сокращение срока службы инструмента3, и неточность фрезеруемых элементов.
Шпиндель гильзового типа обеспечивает высокую точность за счет использования общей сборочной базы для посадочных мест подшипников, короткого вылета шпинделя, прецизионных подшипников с предварительным натягом и стабильного цилиндрического корпуса. Эти элементы уменьшают эксцентриситет сборки, изгиб, радиальное биение и ошибки позиционирования по оси C.
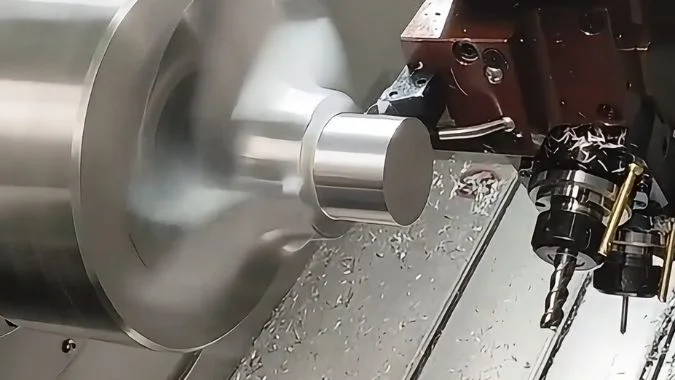
Единая база контролирует центрирование подшипников
Корпуса переднего и заднего подшипников должны находиться на одной оси. В конструкции гильзового типа корпус шпинделя и передняя гильза подшипника используются в качестве общей установочной базы. Этот метод сборки ограничивает вероятность того, что каждый корпус подшипника будет выравниваться по отдельной базовой поверхности. Тем самым снижаются накопленные ошибки сборки.
Общая база обеспечивает высокую соосность отверстий под передний и задний подшипники4. В результате вал шпинделя может вращаться вокруг более стабильной центральной оси. Это улучшает радиальное биение, торцевое биение и соосность деталей.
| Конструктивная особенность | Контролируемая погрешность | Преимущество механической обработки |
|---|---|---|
| Общая база подшипника | Несоосность отверстия подшипника | Улучшенная концентричность шпинделя |
| Предварительный натяг прецизионного подшипника | Внутренний зазор подшипника | Снижение радиального смещения |
| Цилиндрический корпус втулки | Деформация корпуса | Более стабильное вращение |
| Контролируемая посадка при сборке | Эксцентриситет сборки | Снижение биения шпинделя |
Короткий вылет улучшает жесткость на изгиб
Конец крепления инструмента расположен близко к передней опоре подшипника. Это небольшое расстояние уменьшает плечо момента, создаваемого силой резания. Таким образом, торец шпинделя меньше изгибается при больших нагрузках точения или фрезерования.
Короткий вылет важен, когда инструмент многократно входит в заготовку и выходит из нее. Это также важно при внецентровом фрезеровании. Обе операции могут создавать переменные радиальные нагрузки на шпиндель.
Стабильное вращение поддерживает точность оси C
Токарно-фрезерный центр использует шпиндель как ось C во время фрезерования и сверления. Втулка обеспечивает стабильную базу вращения для этого движения. Когда шпиндель сопряжен с двигателем прямого привода и энкодером высокого разрешения, высококлассные системы могут достигать повторяемости углового позиционирования до ±1 угловой секунды5 при соответствующих условиях эксплуатации.
Эта стабильная взаимосвязь снижает погрешности контура, вызванные несоответствием между вращением шпинделя и командами оси C. Она также обеспечивает точность при создании отверстий, плоских поверхностей, пазов и фрезерованных профилей.
Почему шпиндель гильзового типа способен поддерживать отличную виброустойчивость против ударных нагрузок во время сложной обработки?
Прерывистое резание и фрезерование со смещением центра создают повторяющиеся ударные нагрузки6. Эти силы могут вызвать вибрацию, видимые следы инструмента, отклонения размеров и преждевременный износ подшипников7.
Шпиндельный узел гильзового типа подавляет вибрацию благодаря компактному цилиндрическому корпусу, плотной посадке в станине станка, короткому вылету шпинделя и широкой базе подшипников. Эти особенности распределяют ударные нагрузки, повышают жесткость на изгиб и уменьшают амплитуду вибраций при токарной, фрезерной обработке и прерывистом резании.
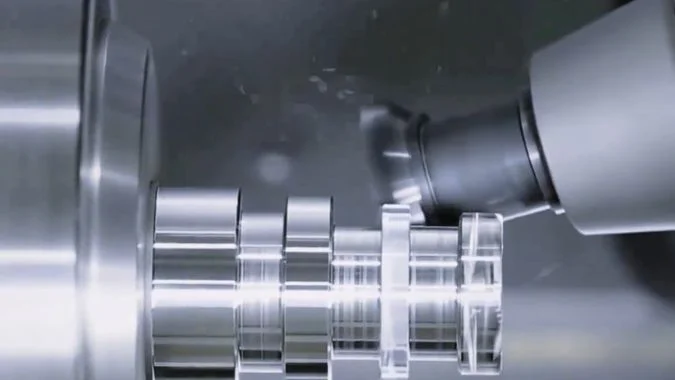
Периферийная опора создает жесткий путь передачи нагрузки
Внешняя стенка гильзы плотно прилегает к корпусу станка. Такой контакт обеспечивает поддержку большей части корпуса шпинделя, вместо опоры на несколько изолированных точек крепления. В результате силы резания проходят через гильзу непосредственно в конструкцию станка по короткому и жесткому пути.
Цилиндрическая форма также эффективно справляется с нагрузками, действующими в различных направлениях. Это важно для токарно-фрезерного центра, поскольку токарная обработка обычно создает постоянную радиальную нагрузку, тогда как фрезерование вызывает переменные силы в нескольких направлениях.
| Условия обработки | Основная характеристика нагрузки | Отклик втулочного типа |
|---|---|---|
| Черновое точение | Постоянная радиальная нагрузка | Высокая жесткость на изгиб |
| Прерывистое точение | Повторяющийся удар | Улучшенное распределение нагрузки |
| Внецентровое фрезерование | Изменение радиального направления | Стабильная периферийная опора |
| Бурение | Осевое усилие | Прямая передача на корпус |
| С-осевое фрезерование | Комбинированная крутящая и радиальная нагрузка | Стабильная база вращения |
Втулка помогает снизить энергию вибрации
Жесткая конструкция не устраняет все вибрации. Она ограничивает перемещение и изменяет характер распространения вибрации через систему шпинделя. Втулка, гнезда подшипников, корпус станка и контактные поверхности образуют компактный узел. Этот узел позволяет уменьшить локальные деформации и способствует переходу энергии вибрации в более массивную конструкцию станка.
Расстояние между подшипниками также влияет на виброустойчивость. Большее расстояние между передней и задней группами подшипников создает более надежную опору против опрокидывающих моментов. Предварительно нагруженные подшипники дополнительно уменьшают внутренние люфты. Точное расположение подшипников по-прежнему зависит от частоты вращения шпинделя, размера инструмента, крутящего момента и ожидаемой нагрузки при резании.
Прямой привод позволяет устранить дополнительные источники вибрации
Некоторые высококлассные шпиндели втулочного типа оснащаются встроенным двигателем. Такая конструкция исключает из трансмиссии ремни, шкивы или отдельные муфты. Меньшее количество передаточных деталей означает меньше потенциальных источников люфта, дисбаланса и вибрации.
Результатом является более стабильный процесс резания. Качество обработки поверхности может улучшиться, износ инструмента может стать более равномерным, а изменение размеров деталей может быть уменьшено.
Как шпиндель гильзового типа подавляет влияние тепловой деформации на точность?
Подшипники шпинделя и двигатели выделяют тепло во время длительных производственных циклов. Неравномерный нагрев может привести к смещению центра шпинделя и постепенному изменению размеров деталей.8.
Шпиндель гильзового типа ограничивает тепловую погрешность за счет симметричной конструкции, охватывающих каналов охлаждения, контролируемого преднатяга подшипников и равномерной теплопередачи. Его цилиндрическая форма обеспечивает сбалансированное расширение, в то время как независимое жидкостное охлаждение отводит тепло до того, как локальные перепады температур вызовут серьезное смещение центра шпинделя.
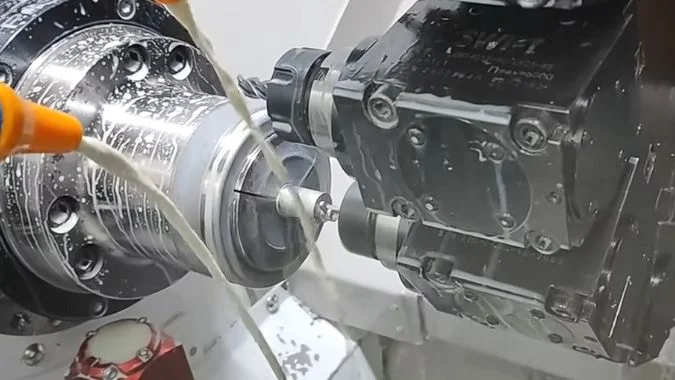
Симметричная конструкция способствует сбалансированному расширению
Гильза имеет вращательно-симметричную форму. Когда тепло распределяется равномерно, конструкция стремится расширяться вокруг оси шпинделя,9 вместо того чтобы сильно смещать ось в одну сторону. Такое поведение помогает уменьшить радиальное смещение центра.
Большое расстояние между подшипниками также может улучшить тепловой баланс. Группы подшипников расположены внутри одного контролируемого узла гильзы, поэтому их положение реагирует на изменения температуры более предсказуемо. Эта структура не устраняет тепловое расширение, но делает тепловое поведение более легким для контроля и компенсации.
| Источник тепла | Возможная проблема | Метод контроля |
|---|---|---|
| Нагрев переднего подшипника | Смещение переднего конца шпинделя | Локальное жидкостное охлаждение |
| Нагрев заднего подшипника | Осевое расширение | Сбалансированное охлаждение и преднатяг |
| Нагрев встроенного двигателя | Неравномерное расширение корпуса | Независимый контур охлаждения |
| Повышение температуры смазочного материала | Снижение вязкости и износа | Циркуляция при постоянной температуре |
| Локальные зоны перегрева | Радиальное смещение центра | Охлаждающие каналы по периметру |
Охлаждение по периметру быстро отводит тепло
Конструкция втулки обеспечивает пространство для каналов охлаждения вокруг шпинделя и зон подшипников. Вода, масло или другая контролируемая жидкость могут циркулировать по этим каналам. Система охлаждения отводит тепло вблизи его источника до того, как оно неравномерно распространится по корпусу шпинделя.
Независимые контуры охлаждения позволяют раздельно контролировать зоны двигателя и подшипников. Этот подход полезен, поскольку двигатель и подшипники могут вырабатывать тепло с разной интенсивностью.
Преднатяг подшипника должен оставаться контролируемым
Изменения температуры могут повлиять на зазор и преднатяг подшипника. Чрезмерный преднатяг увеличивает трение и нагрев. Недостаточный преднатяг приводит к нежелательному люфту шпинделя.10 Втулка помогает поддерживать геометрию посадочных мест подшипников, а система охлаждения удерживает температуру в заданном диапазоне.
Процедуры прогрева станка, температура охлаждающей жидкости, температура в помещении, скорость вращения шпинделя и нагрузка при резании по-прежнему влияют на конечную точность. Втулка создает стабильную базу, но надлежащий эксплуатационный контроль остается необходимым условием для прецизионного производства.
Как шпиндель гильзового типа снижает последующие затраты на техническое обслуживание?
Капитальный ремонт обычного шпинделя может потребовать полной разборки, привлечения квалифицированного персонала, длительного простоя и дорогостоящей юстировки перед возобновлением производства.
Шпиндель втулочного типа снижает затраты на техническое обслуживание за счет модульной замены, стандартизированных интерфейсов, независимых компонентов охлаждения и упрощенного доступа при обслуживании. Поврежденные подшипники, уплотнения или охлаждающие втулки часто можно обслуживать как единый узел, что сокращает объем работ по разборке, время на юстировку, стоимость запчастей и производственные потери.
Модульная замена сокращает время простоя
Подшипники, уплотнения, охлаждающие втулки и связанные с ними детали могут быть скомпонованы в виде независимых модулей. При возникновении серьезной неисправности поврежденный узел пиноли часто можно извлечь без полной разборки передней бабки станка.
Этот метод позволяет избежать ненужных работ с исправными деталями. Он также может устранить необходимость отправки всей шпиндельной системы на завод-изготовитель. В конструкциях станков, где это предусмотрено, модульная замена может сократить время простоя на техническое обслуживание более чем на 60 процентов11. Фактическое сокращение зависит от доступа к станку, наличия запасных частей, квалификации технического специалиста и типа неисправности.
| Функция технического обслуживания | Традиционная проблема обслуживания | Экономическая выгода |
|---|---|---|
| Съемный модуль пиноли | Полная разборка шпинделя | Сокращение времени ремонта |
| Независимые уплотнения | Замена крупного узла | Использование деталей нижнего уровня |
| Стандартные интерфейсы подшипников | Поиск специализированных компонентов | Упрощенные закупки |
| Конструкция с быстросъемным механизмом | Демонтаж периферийной системы | Снижение затрат на оплату труда |
| Модуль предварительно настроенной замены | Длительный процесс повторной юстировки | Ускоренное восстановление производства |
Улучшенное охлаждение продлевает срок службы компонентов
Стабильная температура подшипников защищает качество смазочного материала. Это также уменьшает повторяющееся тепловое расширение и сжатие. Эти изменения создают нагрузку на подшипники, уплотнения и сопрягаемые поверхности.
Встроенная втулка водяного или масляного охлаждения может снизить скорость износа подшипников примерно на 30–50 процентов12 при надлежащим образом контролируемых условиях эксплуатации. Фактический срок службы зависит от скорости, нагрузки, смазки, загрязнения, качества установки и эффективности охлаждения. Тем не менее, более низкая рабочая температура обычно способствует увеличению межсервисных интервалов.
Стандартные интерфейсы снижают затраты на запасные части
Стандартные корпуса подшипников и общие спецификации втулок облегчают поиск сменных деталей. Стандартный интерфейс также предоставляет владельцам оборудования больше вариантов ремонта. Это может снизить зависимость от единственного заказного компонента с длительным сроком поставки.
Упрощенные процедуры снижают требования к трудозатратам
Разрезную или быстросъемную втулку можно обслуживать без снятия цепи передачи, револьверной головки и других близлежащих систем. Обученные технические специалисты предприятия могут выполнять плановую замену после базового технического инструктажа. Специалисты высшей квалификации по шпинделям могут по-прежнему требоваться для шлифования, балансировки или высокоточной настройки подшипников.
J&M Machine Tools оценивает конструкцию шпинделя совместно с применением станка, ожидаемой нагрузкой при резании, диапазоном скоростей, конструкцией системы охлаждения и местными условиями эксплуатации. Этот всесторонний анализ помогает привести конструкцию шпинделя в соответствие как с производственными целями, так и с планами долгосрочного технического обслуживания.
Заключение
Гильзовый шпиндель сочетает в себе точную центровку, высокую жесткость, сбалансированное охлаждение, стабильное управление осью C и модульную ремонтопригодность для повышения качества обработки при одновременном сокращении времени простоя и затрат на техническое обслуживание.
-
"Что такое обработка на станках с ЧПУ? – Университет Гудвина", https://www.goodwin.edu/enews/what-is-cnc/. Токарно-фрезерные центры представляют собой категорию многоцелевых станков, объединяющих возможности токарного и фрезерного оборудования, что позволяет выполнять как вращательные, так и призматические операции за одну установку заготовки, сокращая количество манипуляций, повышая точность и уменьшая производственные циклы. Роль доказательства: определение; тип источника: энциклопедия. Подтверждает: функциональное определение и возможности токарно-фрезерных обрабатывающих центров. ↩
-
"Конструкция шпинделя станка", автор Джейми Хойт, https://repository.rit.edu/theses/7199/. Конструкции шпинделей пинольного или гильзового типа отличаются тем, что вращающийся шпиндель установлен внутри цилиндрического корпуса, обеспечивающего структурную поддержку и центровку подшипников, что отличает их от конфигураций со шпинделем, установленным напрямую в архитектуре станка. Роль доказательства: определение; тип источника: образовательный. Подтверждает: терминологию и классификацию конструкции шпинделя станка. ↩
-
"Биение при механической обработке: причины, последствия и способы уменьшения", https://taigtools.com/blog/runout-in-machining/. Биение шпинделя из-за несоосности подшипников вызывает периодическую геометрическую погрешность во время вращения, проявляющуюся в виде волнистости поверхности, отклонений размеров, неравномерного контакта инструмента и ускоренного износа режущей кромки из-за нестабильных сил резания. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: причинно-следственную связь между биением шпинделя и снижением качества обработки. ↩
-
"Допуски положения подшипников", https://www.eng-tips.com/threads/bearing-position-tolerances.434143/. Установление общей базы для обработки посадочного места подшипника позволяет более жестко контролировать соосность между местами установки подшипников, уменьшая накопление суммарных допусков, которое в противном случае возникало бы при использовании независимых базовых ориентиров в прецизионных узлах. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: как методы сборки с общей базой позволяют контролировать геометрию центровки подшипников. ↩
-
"Пояснение к оси вращения: ключевые понятия в обработке на станках с ЧПУ", https://sarkinencalibrating.com/feeds/blog/rotary-axis. Повторяемость углового позиционирования на уровне угловых секунд представляет собой производительность, достижимую в высокоточных поворотных осях при оптимизации условий окружающей среды, разрешения энкодера, качества системы привода и термостабильности, хотя фактические результаты зависят от реализации. Роль доказательства: статистика; тип источника: исследование. Подтверждает: достижимую точность углового позиционирования в поворотных осях прецизионных станков. Примечание по объему: это описывает теоретическую возможность в контролируемых условиях, а не гарантированную производительность для всех реализаций шпинделей втулочного типа. ↩
-
"Исследование моделирования сил резания и механической обработки… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12388261/. Прерывистые операции резания и эксцентриковые траектории инструмента создают периодические события входа и выхода из зацепления, которые вызывают ударные нагрузки и переменные во времени силы резания, возбуждая моды вибрации шпинделя и вызывая динамические отклонения, превышающие отклонения при установившемся резании. Роль доказательства: механизм; тип источника: обучение. Подтверждает: силовые характеристики прерывистых и асимметричных операций резания. ↩
-
"Исследование вибрации при дроблении режущего инструмента в станке…", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4664&context=grp. Неконтролируемая вибрация при механической обработке вызывает регенеративное дробление из-за динамической связи между отклонением инструмента и формированием поверхности, а также передает переменные нагрузки на подшипники, что ускоряет износ из-за бринеллирования, ложного бринеллирования и разрушения смазочной пленки. Роль доказательства: механизм; тип источника: исследование. Подтверждает: последствия чрезмерной вибрации в прецизионных металлообрабатывающих системах. ↩
-
"(PDF) Оценка термостабильности станков против…", https://www.academia.edu/96653499/Evaluation_of_Machine_Tool_Thermal_Stability_against_Dimensional_Accuracy. Тепловое расширение в конструкциях станков следует за распределением температуры, а асимметричный нагрев вызывает дифференциальное расширение, которое смещает центральную точку инструмента относительно системы координат заготовки, создавая систематическую размерную ошибку, которая нарастает во время прогрева и варьируется в зависимости от условий эксплуатации. Роль доказательства: механизм; тип источника: исследование. Подтверждает: как температурные градиенты создают геометрическую ошибку в шпинделях станков. ↩
-
"Жесткие, прочные решетки с нулевым тепловым расширением за счет эффекта Пуассона", https://lakeslab.ep.wisc.edu/ZeroAlphaStiffJMR13.pdf. Вращательно-симметричные геометрии, подвергающиеся равномерному повышению температуры, демонстрируют радиальное расширение, которое сохраняет положение осевой линии при отсутствии внешних ограничений — свойство, используемое в прецизионном механическом проектировании для минимизации теплового дрейфа от источников тепла, распределенных вокруг оси вращения. Роль доказательства: механизм; тип источника: обучение. Подтверждает: поведение при тепловом расширении вращательно-симметричных структур. ↩
-
"Объяснение основ предварительного натяга подшипников", https://www.lily-bearing.com/resources/blog/explaining-the-basics-of-bearing-preload?srsltid=AfmBOorSif7118qJ-d7gMZSipwMidPQH3Tz6C2ACu3jbvitkkwKsui6w. Предварительный натяг подшипника создает контролируемую контактную силу, которая устраняет внутренний зазор и увеличивает жесткость, но более высокий предварительный натяг увеличивает сопротивление качению, тепловыделение и энергопотребление, требуя оптимизации на основе скорости, нагрузки, требуемой жесткости и возможности управления температурным режимом. Роль доказательства: механизм; тип источника: исследование. Подтверждает: компромиссы при выборе предварительного натяга подшипника между жесткостью и тепловыделением. ↩
-
"7 преимуществ ремонта шпинделей с ЧПУ вместо замены…", https://www.setco.com/blog/7-benefits-of-repairing-cnc-spindles-instead-of-replacing-them/. Стратегии замены модульных компонентов в станках могут существенно сократить среднее время ремонта по сравнению с полным капитальным ремонтом системы, при этом фактическая экономия времени зависит от типа неисправности, наличия запасных частей, подготовки технического персонала и конструкции системы. Роль доказательства: статистика; тип источника: исследование. Подтверждает: потенциал сокращения времени простоя за счет использования модульных подходов к обслуживанию шпинделей по сравнению с интегрированными. Примечание по объему: конкретная цифра 60% представляет собой потенциальное улучшение в благоприятных сценариях, а не универсальный результат. ↩
-
"Управление нагрузками на подшипники, вызванными нагревом, для улучшения…", https://deepblue.lib.umich.edu/items/a94ad7cd-8dba-4b96-b132-e85f56b56c80. Срок службы подшипника демонстрирует сильную зависимость от температуры, при этом контролируемое охлаждение продлевает срок эксплуатации за счет уменьшения деградации смазки, термического напряжения и эффектов дифференциального расширения, хотя точное улучшение зависит от типа подшипника, нагрузки, скорости и конструкции системы смазки. Роль доказательства: статистика; тип источника: исследование. Подтверждает: взаимосвязь между рабочей температурой подшипника и сроком службы. Примечание по объему: указанный диапазон отражает общие трибологические принципы, а не конкретные экспериментальные данные для шпиндельных подшипников втулочного типа. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.