

Hoe beperkt de tafelgrootte de snijcapaciteit van een verticaal bewerkingscentrum (VMC)?
Een werkstuk kan op de tafel van een VMC (verticaal bewerkingscentrum) liggen, maar buiten het snijbereik blijven. Dat verschil verspilt insteltijd en werkuren. Tafelafmetingen en verplaatsingsbereik moeten als twee afzonderlijke limieten worden gecontroleerd.
De tafelgrootte beperkt de snijcapaciteit van een VMC, omdat de tafel alleen de opspanning en het onderdeel vasthoudt. De X/Y/Z-verplaatsing bepaalt hoe ver de spil kan reiken. Een onderdeel dat op de tafel past, heeft ruimte nodig voor klemmen en de benadering van het gereedschap. Het verplaatsingsbereik moet groter zijn dan het onderdeel, met een marge van 10%–20%.
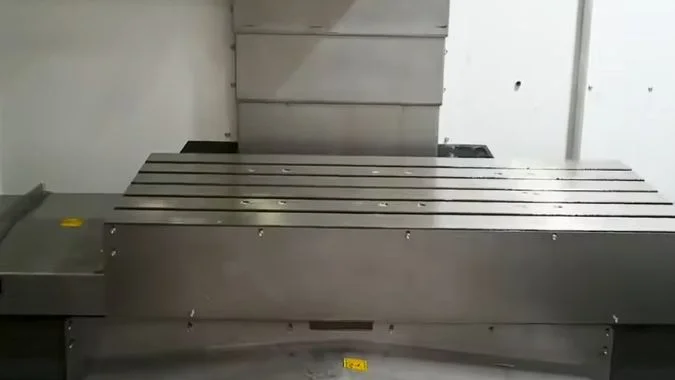
De eerste valkuil is de tafellengte gelijkstellen aan de snijlengte. Een lange tafel lijkt geschikt voor een lange snede. De bankschroef neemt echter ruimte in beslag op het tafelblad en het gereedschap heeft ruimte nodig om in en uit te lopen. De uiterste hoeken van het werkstuk zijn wel zichtbaar, maar onbereikbaar. Dat verschil is de kloof tussen het werkoppervlak en de bruikbare verplaatsing.
Wat zijn de verschillen tussen het werkoppervlak van de tafel en de bruikbare verplaatsing?
Werkplaatsen verwarren tafelgrootte vaak met asverplaatsing. Het onderdeel wordt dan wel opgespannen, maar het gereedschap bereikt nooit de verre rand. Deze twee waarden moeten afzonderlijk worden berekend.
Het werkoppervlak van de tafel is de fysieke lengte en breedte van de tafel. Die afmeting bepaalt hoe groot een opspanning en werkstuk kunnen zijn. De bruikbare verplaatsing is de werkelijke X-, Y- en Z-beweging van de spil. Een onderdeel kan op de tafel passen, maar buiten het snijbereik vallen.
Wat het werkoppervlak van de tafel feitelijk meet
Het werkoppervlak van de tafel is het fysieke blad van de VMC. De vermelde afmeting is lengte maal breedte. Dat gebied bepaalt hoe groot een opspanning en werkstuk op de T-gleuven kunnen staan. Klemmen, bankschroeven en paspennen nemen een deel van dat blad in beslag. Het monteerbare werkstuk is kleiner dan de tafelafmeting uit de catalogus. Het tafeloppervlak bepaalt niet hoe ver de frees kan bewegen.
Wat de bruikbare verplaatsing feitelijk meet
De bruikbare verplaatsing is de werkelijke slag van de X-, Y- en Z-assen. X is links en rechts. Y is voor en achter. Z is omhoog en omlaag. Deze slag is het bereik van het gereedschap ten opzichte van het werkstuk. Gereedschapswissel, benadering en terugtrekken vereisen ook deze slag. Een korte Z-slag blokkeert hoge onderdelen op een brede tafel. Een lange X-slag op een kleine tafel kan geen groot werkstuk bevatten.
Waarom een onderdeel op de tafel geen voltooide snede betekent
Er moet klemruimte overblijven. Het gereedschap moet kunnen in- en uitlopen. Daarom moet de bruikbare verplaatsing groter zijn dan de maximale afmeting van het onderdeel. Een marge van 10%–20% is de gebruikelijke reserve. Een praktijkvoorbeeld is een machine met een tafel van 800 × 400 mm en een XYZ-verplaatsing van 600 × 400 × 500 mm. Die machine kan een matrijs van ongeveer 500 × 400 mm bewerken. Een werkstuk van bijna 800 × 500 mm heeft meer ruimte nodig. Een machine uit de VMC850-klasse met 800 mm verplaatsing en een tafel van 1000 × 500 mm biedt voldoende werkruimte.
De twee specificaties zijn onafhankelijk. Sommige machines hebben een groot verplaatsingsbereik en een kleine tafel, waardoor grote werkstukken niet gemonteerd kunnen worden. Sommige machines hebben een grote tafel en een korte Z-verplaatsing, waardoor hoge werkstukken niet bewerkt kunnen worden. Kopers moeten beide getallen controleren tegenover de werkstukgrootte plus de klemruimte. Een onderdeel dat beide specificaties overschrijdt, hoort op een portaalfreesmachine thuis, niet op een uitgerekte VMC-tafel.
| Specificatie | Waar het antwoord op geeft | Typische controle |
|---|---|---|
| Werkoppervlak van de tafel | Kunnen het opspanmiddel en het werkstuk op het tafeloppervlak worden geplaatst? | Voetafdruk van onderdeel plus klem versus tafellengte × breedte |
| Bruikbaar X/Y-bereik | Kan het gereedschap de uiterste randen bereiken? | Afmeting van het onderdeel plus 10-20% marge versus X- en Y-slag |
| Bruikbaar Z-bereik | Kan het gereedschap de vrije hoogte en terugtrekafstand behalen? | Hoogte van het onderdeel plus gereedschap plus opspanmiddel versus Z-slag |
| Voorbeeld A | 800 × 400 mm tafel, 600 × 400 × 500 mm XYZ | Matrijs van ongeveer 500 × 400 mm |
| Voorbeeld B | 1000 × 500 mm tafel, 800 mm X op een VMC850-klasse | Werkstuk van ongeveer 800 × 500 mm |
Wanneer is een grotere tafel een slechte keuze omdat ijlgang en nauwkeurigheid eronder lijden?
Een grotere tafel lijkt extra capaciteit te bieden. Extra massa vertraagt echter de ijlgangen en vergroot de foutmarge over de gehele slag. Deze afweging moet vóór de bestelling worden gemaakt.
Een grotere tafel is een slechte keuze wanneer extra massa zowel de ijlgang als de nauwkeurigheid over de volledige slag negatief beïnvloedt. Gewicht belast het toevoersysteem, waardoor de versnelling afneemt. De positionering over de volledige slag is vaak slechter en een langere basis kan aan stijfheid inboeten, zelfs met meer gietwerk.
Beperkte dynamische prestaties
Een grotere tafel voegt gewicht toe. Dit gewicht verhoogt de belasting op het voedsysteem. De ijlgangsnelheid neemt vervolgens af. Ook de acceleratie en deceleratie nemen af. De assen reageren trager bij korte verplaatsingen. De cyclustijd neemt toe bij kleine onderdelen die veel ijlgangbewegingen vereisen. Het type geleiding beïnvloedt ook de ijlgangsnelheid. De keuze voor lineaire geleidingen of blokgeleidingen staat los van de massa van de tafel.1
Versterkte precisiefouten
De positioneernauwkeurigheid over de volledige slag van een machine met een groot werkbereik is doorgaans slechter. Een veelvoorkomende waarde voor de volledige slag is 0,02 mm.2 Het verspanen op verschillende posities op een groot werkstuk zorgt voor foutstapeling buiten de verwachte tolerantie. Een machine met een groot werkbereik die wordt gebruikt voor kleine werkstukken, levert vaak een lagere precisie dan een specifieke machine met een klein werkbereik in dezelfde prijsklasse. De positioneernauwkeurigheid en herhalingsnauwkeurigheid over de volledige slag moeten worden gelezen als waarden voor de volledige slag, niet als de best behaalde waarde.
Verminderde stijfheid
Een langere verplaatsing vereist een langere en zwaardere basis. Extra gietwerk herstelt niet altijd de stijfheid. De algehele stijfheid kan afnemen. De trillingsweerstand kan verslechteren. De oppervlaktekwaliteit neemt dan af bij dezelfde frees en voeding. De werkplaats betaalt voor een groter bereik met een minder stabiele snede.
Wanneer de grotere tafel een verstandige keuze blijft
Deze waarschuwing geldt wanneer zowel snelle verplaatsingen als precisie eronder lijden. Grote, middelzware werkstukken met bescheiden eisen aan snelle verplaatsingen passen goed bij een grote tafel. Frequente precisiewerkzaamheden aan kleine onderdelen, of krappe cyclustijden, maken een grote tafel een slechte keuze. De ondergrens is de huidige maximale werkstukgrootte plus 50–100 mm aan opspanmarge. Extra verplaatsing voor vage toekomstige groei is niet nodig.
| Werkplaatsconditie | Grotere tafel | Waarom |
|---|---|---|
| Grote, middelzware onderdelen, bescheiden snelle verplaatsingen | Redelijk | Massa wordt benut en cyclustijd is niet de doorslaggevende factor |
| Kleine precisieonderdelen, korte cyclustijd | Slecht | Extra massa vertraagt bewerkingen en vergroot foutmarges |
| Gemengde afmetingen, zeldzame grote opdrachten | Vaak slecht | Dagelijks werk betaalt de tol van de massa |
| Dimensioneringsregel | Ondergrens | Huidig max. onderdeel plus 50–100 mm klemruimte |
Hoe veroorzaakt overhang van het werkstuk voorbij de tafelranden ernstige vibraties tijdens het verspanen?
Een onbewerkt werkstuk dat over de tafel uitsteekt, lijkt goed opgespannen. De overhang fungeert dan als een balk, waardoor de snede begint te trillen. Deze trilling is regeneratieve chatter3.
Werkstukoverhang voorbij de tafelrand veroorzaakt ernstige snijtrillingen omdat het onondersteunde deel als een consolebalk fungeert. De stijfheid neemt af naarmate de overhang toeneemt. Snijkrachten veroorzaken vervolgens elastische terugvering, de spaan-dikte verandert per doorgang en regeneratieve chatter neemt toe.
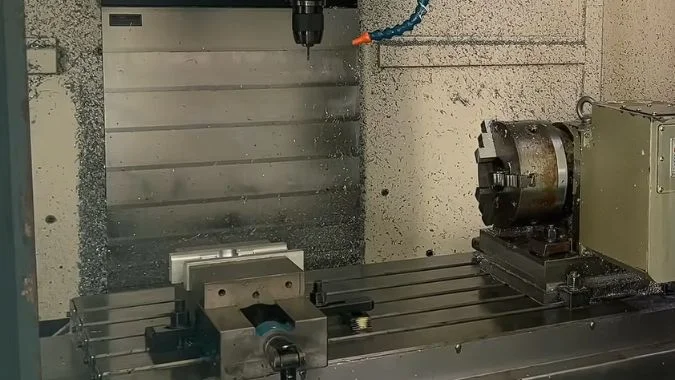
Stijfheidsverlies door overhang
Een werkstuk dat buiten de tafelrand uitsteekt, gedraagt zich als een uitkragende balk.4 Een grotere overhang betekent een sterker verlies aan stijfheid. Een gereedschapsoverhang van meer dan ongeveer drie keer de diameter van het gereedschap is een bekend breekpunt voor de stijfheid.5 Hetzelfde principe geldt voor het werkstuk. Zwakke ondersteuning zorgt ervoor dat de snijkracht trillingen versterkt. De snede wordt dan gemaakt op een 'veer' en niet op een solide constructie van tafel tot spil. De ondersteuning onder het snijpad bepaalt de werkelijke stijfheid, niet de tafelafmeting uit de catalogus.
Hoe regeneratieve chatter ontstaat
Het werkstuk wordt niet ondersteund onder de snede. Snijkrachten veroorzaken elastische vervorming en terugvering. De spaandikte verandert vervolgens per doorgang. Die lus is regeneratieve chatter. Elke snede trilt meer. Elke trilling veroorzaakt meer schade. Trillingsmarkeringen blijven achter op het bewerkte oppervlak. Klem- en positioneringsproblemen kunnen dezelfde trilling veroorzaken, zelfs als het werkstuk goed vast lijkt te zitten.
Schade die volgt op de trilling
De oppervlaktekwaliteit neemt af doordat het gereedschap en het werkstuk ten opzichte van elkaar bewegen. Chattersporen ruïneren een afwerkingssnede. Aanhoudende wisselende belastingen versnellen de gereedschapsslijtage. Dezelfde belastingen verzwakken de verbinding tussen spil en tafel. In ernstige gevallen stopt het snijproces volledig. Intense trillingen veroorzaken ook veel lawaai, wat schadelijk is voor de operator.
| Overhangconditie | Systeemeffect | Resultaat in de werkplaats |
|---|---|---|
| Onderdeel volledig op tafel, klemmen dicht bij de snede | Hoge ondersteuningsstijfheid | Risico op chatter blijft lager |
| Korte overstek voorbij de rand | Lichte uitkraging | Afwerkingssporen kunnen zichtbaar zijn |
| Lange overstek, zwakke ondersteuning | Scherpe daling in stijfheid | Regeneratieve trillingen, gereedschapsslijtage, geluid |
| Gereedschapsuitsteek van meer dan ongeveer 3× de diameter, plus onderdeeloverstek | Twee zwakke onderdelen in serie | Ernstige trillingen en mogelijke stop |
Welke problemen met de fundering en waterpassing treden op wanneer een VMC-tafel te groot is voor de werkvloer?
Een te grote tafel brengt extra machinegewicht op de vloer. De betonplaat zet zich vervolgens, en de waterpasinstelling verloopt. Zowel de precisie als de levensduur van de machine lijden hieronder.
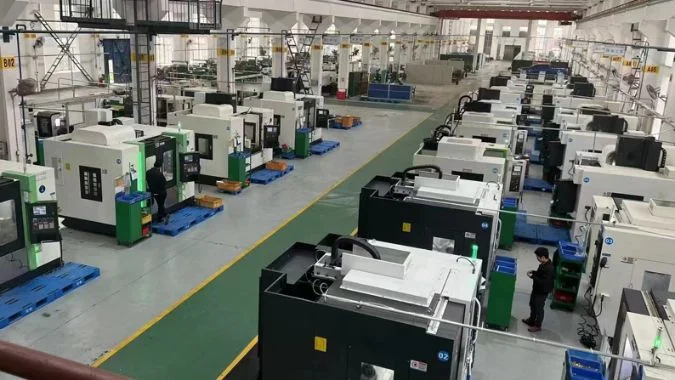
Een te grote VMC-tafel creëert een ongelijke funderingsbelasting, zetting en langdurige nivelleringsproblemen. Extra eigen gewicht en snijbelasting vereisen een sterkere vloer. Ongelijke zetting vervormt de geleidingen, waardoor de haaksheid tussen spil en tafel verloren gaat en schroeven en rails sneller slijten.
Hoger risico op zetting
Een grote tafel impliceert een groter eigen gewicht van de machine en een grotere procesbelasting. De fundering moet deze belasting kunnen dragen. Dun beton, een korte uithardingstijd of een zachte ondergrond vergroten de kans op ongelijkmatige zetting.6 De machine raakt telkens opnieuw uit waterpas. Werkplaatsen die een tafelgrootte kiezen voor een toekomstige grote klus, kiezen daarmee ook voor een zwaardere machine voor dagelijks gebruik. De vloer moet worden gespecificeerd voor die machine, niet voor de voorgaande freesmachine.
Nivellering duurt langer en verloopt sneller
Grote machines met een lange slag hebben meer tijd nodig om over de volledige slag waterpas gesteld te worden. Het waterpas stellen van een grote portaalmachine duurt vaak 1-2 dagen of langer.7 Stelblokken en ankerbouten vereisen een nauwkeurigere afstelling. Een verticaal bewerkingscentrum (VMC) met een te grote tafel volgt hetzelfde patroon op kleinere schaal. Herhaalde controles zijn vereist omdat de zetting na installatie aanhoudt. Fundatiedikte, bodemgesteldheid en uithardingstijd horen bij de aankoop van de machine, niet pas na levering.8
Precisieketen door een slechte waterpasinstelling
Een machine die niet waterpas staat, laat de zwaartekracht de geleidingen op kleine schaal torderen. De tafel vervormt dan enigszins. De spil staat niet langer haaks op de tafel.9 Vlakheid en afmetingen van het bewerkte oppervlak lijden er beide onder.
Slijtage aan schroeven en rails
Een grote waterpasfout zorgt voor ongelijkmatige belasting op kogelomloopspindels en geleiderails. Slijtage versnelt. De nauwkeurigheid kan niet worden gehandhaafd. De levensduur van de machine wordt verkort.10
| Vloerprobleem | Wat gebeurt er | Effect op de VMC |
|---|---|---|
| Dunne vloerplaat of slappe bodem | Ongelijke zetting | Niveau verschuift na installatie |
| Korte uithardingstijd van beton | Zwak draagvermogen | Herhaaldelijk opnieuw nivelleren |
| Lange verplaatsing, grote tafel | Traag, bewerkelijk werk aan onderlegplaat en anker | 1–2 dagen of langer bij grote machines |
| Waterpas buiten specificaties gelaten | Geleidingsvervorming en tafelkromtrekking | Haaksheidsfout tussen spil en tafel |
| Blijvende waterpasfout | Ongelijke belasting op schroeven en rails | Snellere slijtage en kortere levensduur |
Conclusie
Het tafeloppervlak houdt het werkstuk vast. De verplaatsing voert de bewerking uit. Extra tafelgewicht, uitsteek en een zwakke vloer beperken allemaal de werkelijke capaciteit van een VMC.
-
"Wat is het verschil tussen de lineaire rail en de harde …", https://www.antsmachine.com/what-is-the-difference-between-the-linear-rail-and-the-hard-rail-machining-center.html. Literatuur over het ontwerp van werktuigmachines maakt onderscheid tussen lineaire rails (rolgeleidingen met recirculerende kogel- of rollagers) en harde rails (glijgeleidingen); lineaire rails bieden doorgaans hogere snelheid en minder wrijving, terwijl harde rails meer demping en draagvermogen bieden. Bewijsrol: definitie; brontype: educatie. Ondersteunt: het onderscheid tussen lineaire rail- en harde rail-geleidingssystemen. ↩
-
"6 Testresultaten en positioneernauwkeurigheid van werktuigmachines …", https://www.mdpi.com/2076-3417/6/4/105. ISO 230-2 definieert testmethoden voor positioneernauwkeurigheid voor werktuigmachines, waarbij VMC's uit het middensegment doorgaans een positioneernauwkeurigheid over de volledige slag bereiken in het bereik van 0,015–0,025 mm, afhankelijk van de slaglengte en constructiekwaliteit. Bewijsrol: statistiek; brontype: instituut. Ondersteunt: typische positioneernauwkeurigheidswaarden voor verticale bewerkingscentra. Toelichting: Werkelijke waarden variëren aanzienlijk per machineklasse, grootte en fabrikant. ↩
-
"Bewerkingstrillingen", https://en.wikipedia.org/wiki/Machining_vibrations. Regeneratieve chatter is een zelf-aangewakkerde trilling bij verspaning waarbij golvingen op het werkstukoppervlak van een eerdere gereedschapsgang de momentane spaan-dikte moduleren, waardoor een feedbacklus ontstaat die trillingen versterkt wanneer de snijomstandigheden buiten de stabiliteitsgrens vallen. Bewijsrol: definitie; brontype: encyclopedie. Ondersteunt: het mechanisme van regeneratieve chatter bij metaalbewerking. ↩
-
"FORMULES VOOR BALKDOORBUIGING", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. Balktheorie stelt vast dat doorbuiging van een uitkragende balk toeneemt met de derde macht van de onondersteunde lengte en omgekeerd evenredig is met de derde macht van de dikte; uitsteek van het werkstuk voorbij de opspanning creëert een uitkragende toestand waarbij snijkrachten doorbuiging induceren die de maatnauwkeurigheid en oppervlakteafwerking verslechtert. Bewijsrol: mechanisme; brontype: educatie. Ondersteunt: mechanica van uitkragende balken en doorbuigingsgedrag. ↩
-
"Onderzoek naar de invloed van de uitsteeklengte van de frees op robotachtige …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11496886/. Onderzoek naar verspaningsdynamiek toont aan dat gereedschapsdoorbuiging toeneemt met de derde macht van de uitsteeklengte; de 3:1 lengte-diameterverhouding vertegenwoordigt een praktische drempelwaarde waarbij doorbuiging en gevoeligheid voor chatter sterk toenemen onder typische snijomstandigheden. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: de relatie tussen de uitsteekverhouding van het gereedschap en de stijfheid van het systeem. Toelichting: De kritische verhouding varieert met gereedschapsmateriaal, houder type en snijparameters. ↩
-
"Trillingen van machinefunderingen en voetplaten …", https://scholarsmine.mst.edu/cgi/viewcontent.cgi?article=3233&context=icrageesd. Civieltechnische normen voor funderingen van precisieapparatuur identificeren beton-dikte, uithardingsduur en draagvermogen van de bodem als kritieke factoren; ontoereikende waarden in een willekeurige parameter vergroten het risico op differentiële zetting die de machinegeometrie in de loop van de tijd in gevaar brengt. Bewijsrol: mechanisme; brontype: educatie. Ondersteunt: factoren die de zetting van de fundering voor precisieapparatuur beïnvloeden. ↩
-
"Waterpassen voor machine-installatie en verder", https://www.mmsonline.com/blog/post/leveling-up-for-machine-installation-and-beyond. Installatienormen voor werktuigmachines en richtlijnen van fabrikanten geven aan dat precisiewaterpassen van grote portaalmachines doorgaans 1–3 dagen in beslag neemt, inclusief verificatie van de funderingsvoorbereiding, afstelling op meerdere punten en metingen ter bevestiging van de geometrische nauwkeurigheid. Bewijsrol: algemene_ondersteuning; brontype: instituut. Ondersteunt: typische installatie- en nivelleringsduur voor grote precisiewerktuigmachines. Toelichting: Duur varieert met machinegrootte, funderingstoestand en vereiste nauwkeurigheidsspecificaties. ↩
-
"Aanbevolen technische specificaties voor inkoop van …", https://www.govinfo.gov/content/pkg/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246/pdf/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246.pdf. Installatierichtlijnen voor werktuigmachines van brancheorganisaties bevelen aan dat funderingsspecificaties, inclusief betondikte, bodemanalyse en uithardingsschema's, worden bepaald tijdens de inkoop-fase om de gereedheid van de locatie te garanderen en installatievertragingen of prestatieproblemen te voorkomen. Bewijsrol: algemene_ondersteuning; brontype: instituut. Ondersteunt: aanbevolen timing voor funderingsplanning bij de aanschaf van werktuigmachines. ↩
-
"Identificatie van haaksheidsfouten van werktuigmachines via traagheids- …", https://www.nist.gov/publications/identification-machine-tool-squareness-errors-inertial-measurements. Onderzoek naar precisiewerktuigmachines toont aan dat differentiële funderingszetting basistorsie induceert die zich voortplant door de machinestructuur, wat hoekfouten veroorzaakt tussen de spil-as en het tafelvlak die direct van invloed zijn op de haaksheid en maatnauwkeurigheid van het werkstuk. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: hoe funderingsproblemen zich voortplanten naar geometrische fouten tussen spil en tafel. ↩
-
"Effect van bewerkingsparameters en gereedschapsslijtage op het oppervlak …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6187721/. Onderzoek naar het onderhoud van werktuigmachines toont aan dat geometrische fouten door onjuiste nivellering leiden tot ongelijkmatige belasting op geleidingen en kogelomloopspindels, wat de slijtage versnelt en zorgt voor een geleidelijke achteruitgang van de nauwkeurigheid; aanhoudende uitlijnfouten kunnen de effectieve levensduur van de machine met 30–50% verkorten. Bewijskracht: mechanisme; brontype: onderzoek. Ondersteunt: het effect van onjuiste nivellering op slijtage en nauwkeurigheid van werktuigmachines. Toelichting: De slijtagesnelheid is afhankelijk van de ernst van de uitlijnfout en de bedrijfsomstandigheden. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.