

¿Cómo limita el tamaño de la mesa la capacidad de corte de un centro de mecanizado vertical (VMC)?
Una pieza puede colocarse en la mesa de un centro de mecanizado vertical (VMC), pero quedar fuera del alcance de corte. Ese desajuste desperdicia preparaciones y tiempo. El tamaño de la mesa y el recorrido deben comprobarse como dos límites distintos.
El tamaño de la mesa limita la capacidad de corte del VMC porque la mesa solo sostiene el dispositivo de sujeción y la pieza. El recorrido en X/Y/Z determina hasta dónde puede llegar el husillo. Una pieza que cabe en la mesa necesita espacio para las abrazaderas y para la aproximación de la herramienta. El recorrido debe superar las dimensiones de la pieza, con un margen del 10 % al 20 %.
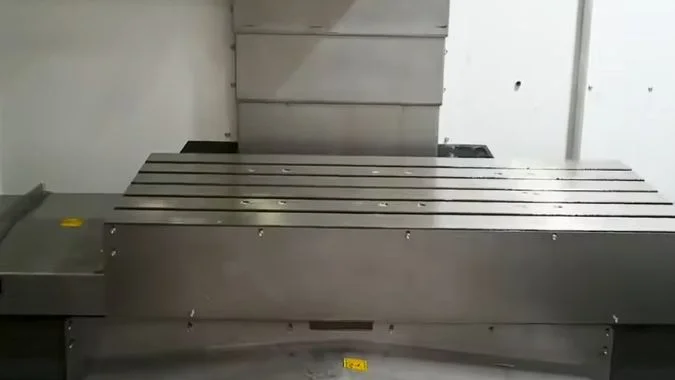
La primera trampa es tratar la longitud de la mesa como longitud de corte. Una mesa larga parece permitir un corte largo. Sin embargo, la mordaza ocupa parte de la superficie y la herramienta necesita espacio para entrar y salir. Las esquinas lejanas de la pieza en bruto son visibles pero inalcanzables. Esa brecha es la diferencia entre el área de trabajo y el recorrido útil.
¿Cuáles son las diferencias entre el área de trabajo de la mesa y el recorrido útil?
Los talleres suelen confundir el tamaño de la mesa con el recorrido de los ejes. La pieza se sujeta en su lugar, pero la herramienta nunca alcanza el borde lejano. Estas dos cifras deben calcularse por separado.
El área de trabajo de la mesa es la longitud y anchura física de la misma. Ese tamaño determina qué tan grande puede ser el dispositivo de sujeción y la pieza que se monte. El recorrido útil es el movimiento real en X, Y y Z del husillo. Una pieza puede caber en la mesa pero quedar fuera del área de corte.
Lo que mide realmente el área de trabajo de la mesa
El área de trabajo de la mesa es la plataforma física del VMC. El tamaño indicado es longitud por anchura. Esa área decide qué tan grande puede ser el dispositivo de sujeción y la pieza que se coloque en las ranuras en T. Las abrazaderas, mordazas y llaves de posicionamiento ocupan parte de esa plataforma. La pieza en bruto montable es más pequeña que el tamaño de mesa indicado en el catálogo. El área de la mesa no determina hasta dónde puede moverse la herramienta de corte.
Lo que mide realmente el recorrido útil
El recorrido útil es la carrera real de los ejes X, Y y Z. X es izquierda y derecha. Y es frontal y posterior. Z es arriba y abajo. Esta carrera es el alcance de la herramienta en relación con la pieza. El cambio de herramienta, la aproximación y la retracción también requieren esa carrera. Una carrera Z corta impide mecanizar piezas altas en una mesa ancha. Una carrera X larga en una mesa pequeña no puede sostener una pieza grande.
Por qué una pieza sobre la mesa no equivale a un corte terminado
Debe quedar espacio para la sujeción. La herramienta debe poder entrar y salir. Por lo tanto, el recorrido útil debe ser mayor que el tamaño máximo de la pieza. Un margen del 10 % al 20 % es la reserva habitual. Un caso práctico es una máquina con una mesa de 800 × 400 mm y un recorrido XYZ de 600 × 400 × 500 mm. Esa máquina puede cortar un molde de aproximadamente 500 × 400 mm. Una pieza cercana a los 800 × 500 mm necesita más espacio. Una máquina clase VMC850 con 800 mm de recorrido y una mesa de 1000 × 500 mm proporciona el espacio operativo necesario.
Las dos especificaciones son independientes. Algunas máquinas tienen un recorrido largo y una mesa pequeña, por lo que no se pueden montar piezas grandes. Algunas máquinas tienen una mesa grande y un recorrido Z corto, por lo que no se pueden cortar piezas altas. Los compradores deben comprobar ambas cifras frente al tamaño de la pieza más el margen de sujeción. Una pieza que supera ambas especificaciones pertenece a un centro de mecanizado tipo pórtico, no a una mesa de VMC extendida.
| Especificación | Qué responde | Comprobación típica |
|---|---|---|
| Área de trabajo de la mesa | ¿Pueden el dispositivo de sujeción y la pieza en bruto colocarse sobre la mesa? | Huella de la pieza más la mordaza frente a la longitud × anchura de la mesa |
| Recorrido útil en X/Y | ¿Puede la herramienta alcanzar los bordes lejanos? | Tamaño de la pieza más un margen del 10%–20% frente al recorrido en X e Y |
| Recorrido útil en Z | ¿Puede la herramienta superar la altura y retraerse? | Altura de la pieza más la herramienta y el dispositivo de sujeción frente al recorrido en Z |
| Ejemplo A | Mesa de 800 × 400 mm, XYZ de 600 × 400 × 500 mm | Molde cercano a 500 × 400 mm |
| Ejemplo B | Mesa de 1000 × 500 mm, X de 800 mm en una clase VMC850 | Pieza de trabajo cercana a 800 × 500 mm |
¿Cuándo es una mesa más grande una mala elección debido al perjuicio en los desplazamientos rápidos y la precisión?
Una mesa más grande parece ofrecer capacidad adicional. Sin embargo, el exceso de masa ralentiza los movimientos rápidos y aumenta el error a lo largo del recorrido. Ese compromiso debe considerarse antes de realizar el pedido.
Una mesa más grande es una mala elección cuando el exceso de masa reduce simultáneamente la velocidad de avance rápido y la precisión en todo el recorrido. El peso sobrecarga el sistema de alimentación, por lo que la aceleración disminuye. El posicionamiento en todo el recorrido suele ser peor, y una base más larga puede perder rigidez incluso con más fundición.
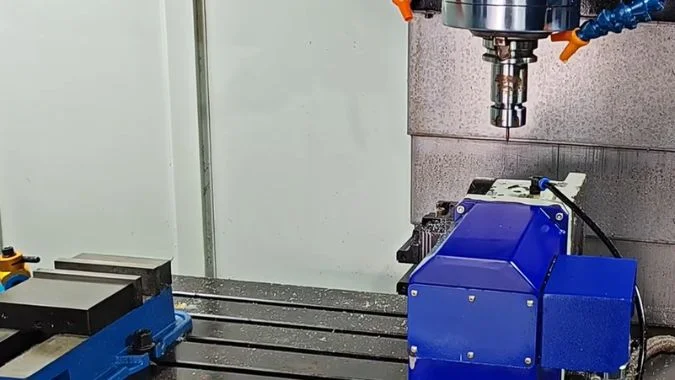
Rendimiento dinámico limitado
Una mesa más grande añade peso. Ese peso aumenta la carga sobre el sistema de alimentación. La velocidad de desplazamiento rápido disminuye. La aceleración y la desaceleración también disminuyen. Los ejes responden más lentamente en movimientos cortos. El tiempo de ciclo aumenta en piezas pequeñas que requieren muchos movimientos rápidos. El tipo de riel también cambia la velocidad de desplazamiento rápido. La selección de rieles lineales o rígidos es una elección independiente de la masa de la mesa.1
Errores de precisión amplificados
La precisión de posicionamiento en toda la carrera de una máquina de gran recorrido suele ser peor. Una cifra común de carrera completa es 0.02 mm.2 Cortar en diferentes posiciones sobre una pieza de trabajo grande acumula errores más allá del rango esperado. Una máquina de gran recorrido utilizada en piezas pequeñas a menudo mantiene una precisión menor que una máquina de recorrido pequeño dedicada al mismo precio. La precisión y repetibilidad de posicionamiento de carrera completa deben leerse como valores de carrera completa, no como una afirmación de mejor punto.
Rigidez disminuida
Un mayor recorrido requiere una base más larga y pesada. El fundido adicional no siempre restablece la rigidez. La rigidez general puede disminuir. La resistencia a la vibración puede empeorar. La calidad de la superficie disminuye entonces con la misma herramienta de corte y avance. El taller paga por una mayor envoltura con un corte más suave.
Cuando la mesa más grande sigue siendo una opción adecuada
Esta advertencia es válida cuando tanto el movimiento rápido como la precisión se ven afectados. Las piezas de trabajo grandes y de peso medio con necesidades moderadas de rapidez se adaptan bien a una mesa grande. El trabajo de precisión frecuente en piezas pequeñas, o tiempos de ciclo ajustados, hacen que una mesa grande sea una opción negativa. El límite inferior es el tamaño máximo actual de la pieza de trabajo más 50–100 mm de margen de sujeción. No se requiere recorrido adicional para un crecimiento futuro indefinido.
| Condición del taller | Mesa más grande | Por qué |
|---|---|---|
| Piezas grandes de peso medio, movimientos rápidos moderados | Razonable | Se utiliza la masa y el tiempo de ciclo no es el factor determinante |
| Piezas pequeñas de precisión, tiempo de ciclo corto | Pobre | El exceso de masa ralentiza los procesos rápidos y propaga el error |
| Tamaños mixtos, trabajos grandes poco frecuentes | A menudo deficiente | El trabajo diario paga el costo de la masa |
| Regla de dimensionamiento | Límite inferior | Máximo actual de la pieza más 50-100 mm de margen de sujeción |
¿Cómo provoca el voladizo de la pieza más allá de los bordes de la mesa una vibración severa en el corte?
Una pieza en bruto que sobresale de la mesa parece estar sujeta. El voladizo actúa entonces como una viga y el corte comienza a vibrar. Esa vibración es vibración regenerativa3.
El saliente de la pieza de trabajo más allá de los bordes de la mesa provoca una vibración de corte severa porque la longitud no soportada actúa como una viga en voladizo. La rigidez disminuye a medida que aumenta el saliente. La fuerza de corte provoca entonces un retroceso elástico, el espesor de la viruta cambia en cada pasada y la vibración regenerativa aumenta.
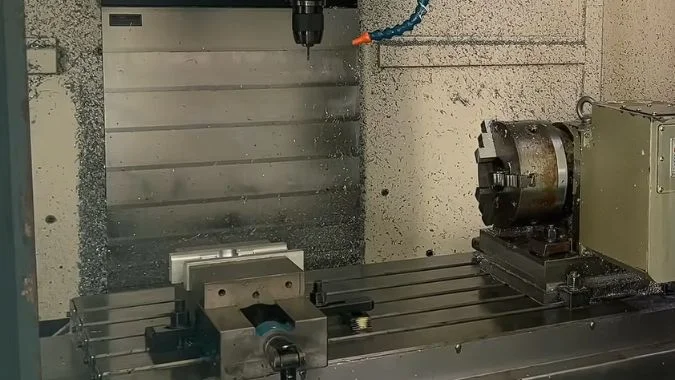
Caída de rigidez por saliente
Una pieza de trabajo que se extiende más allá del borde de la mesa se comporta como una viga en voladizo.4 Un voladizo más largo significa una pérdida más pronunciada de rigidez. Un voladizo de la herramienta superior a unas tres veces el diámetro de la herramienta es un límite conocido para la rigidez.5 La misma idea se aplica a la pieza de trabajo. Un soporte débil permite que la fuerza de corte amplifique la vibración. El corte se realiza entonces sobre un resorte, no sobre una pila sólida desde la mesa hasta el husillo. El soporte debajo de la trayectoria de corte es la verdadera rigidez, no el tamaño de la mesa del catálogo.
Cómo comienza la vibración regenerativa
La pieza de trabajo no está soportada bajo el corte. La fuerza de corte provoca deformación elástica y retroceso. El espesor de la viruta cambia entonces de una pasada a otra. Ese ciclo es la vibración regenerativa. Cada corte vibra más. Cada vibración causa más daño. Las marcas de vibración permanecen en la superficie mecanizada. Los problemas de sujeción y posicionamiento pueden añadir la misma vibración incluso cuando la pieza en bruto parece estar asentada.
Daño que sigue a la vibración
La calidad de la superficie disminuye porque la herramienta y la pieza de trabajo se mueven una respecto a la otra. Las marcas de vibración arruinan el acabado final. Las cargas alternas sostenidas aceleran el desgaste de la herramienta. Las mismas cargas debilitan la conexión entre el husillo y la mesa. Los casos graves detienen el corte. La vibración intensa también provoca un ruido elevado, y ese ruido daña al operador.
| Condición de saliente | Efecto del sistema | Resultado en taller |
|---|---|---|
| Pieza totalmente sobre la mesa, abrazaderas cerca del corte | Alta rigidez de soporte | El riesgo de vibración se mantiene más bajo |
| Voladizo corto sobre el borde | Voladizo leve | Pueden aparecer marcas de acabado |
| Voladizo largo, soporte débil | Caída brusca de la rigidez | Vibración regenerativa, desgaste de la herramienta, ruido |
| Saliente de la herramienta mayor a unas 3 veces su diámetro, más el voladizo de la pieza | Dos miembros débiles en serie | Vibración severa y posible parada |
¿Qué problemas de cimentación y nivelación aparecen cuando una mesa de VMC es demasiado grande para el taller?
Una mesa sobredimensionada añade peso adicional al suelo de la máquina. La losa se asienta y la nivelación se desplaza. Tanto la precisión como la vida útil de la máquina se ven afectadas.
Una mesa de centro de mecanizado (VMC) sobredimensionada genera una carga desigual en los cimientos, asentamiento y problemas de nivelación a largo plazo. El peso propio adicional y la carga de corte requieren un suelo más resistente. El asentamiento desigual tuerce las guías, lo que provoca la pérdida de la escuadra entre el husillo y la mesa, además de un desgaste más rápido de los husillos y rieles.
Mayor riesgo de asentamiento
Una mesa grande implica un mayor peso propio de la máquina y una mayor carga de proceso. Los cimientos deben soportar esa carga. Un hormigón delgado, un tiempo de curado corto o un suelo blando aumentan la posibilidad de un asentamiento desigual.6 La nivelación se desvía una y otra vez. Los talleres que eligen el tamaño de la mesa para un futuro trabajo grande también eligen una máquina más pesada para el uso diario. El suelo debe especificarse para esa máquina, no para la fresadora anterior.
La nivelación toma más tiempo y se desplaza antes
Las máquinas grandes con largo recorrido necesitan más tiempo para nivelarse en toda la carrera. La nivelación de una máquina de pórtico grande a menudo toma de 1 a 2 días o más.7 Las almohadillas de nivelación y los pernos de anclaje necesitan un ajuste más fino. Un centro de mecanizado vertical (VMC) con una mesa sobredimensionada sigue el mismo patrón a menor escala. Se requieren verificaciones repetidas porque el asentamiento continúa después de la instalación. El grosor de los cimientos, el suelo y el tiempo de curado deben incluirse en la compra de la máquina, no después de la entrega.8
Cadena de precisión afectada por una mala nivelación
Una máquina que no está nivelada permite que la gravedad tuerza los rieles guía a pequeña escala. La mesa se deforma ligeramente. El husillo ya no está en escuadra con la mesa.9 La planitud y el tamaño de la superficie mecanizada se ven afectados.
Desgaste en husillos y rieles
Un gran error de nivelación genera esfuerzos desiguales en los husillos de bolas y los rieles guía. El desgaste se acelera. No se puede mantener la precisión. La vida útil de la máquina se reduce.10
| Problema de suelo | Qué sucede | Efecto en el VMC |
|---|---|---|
| Losa delgada o suelo blando | Asentamiento irregular | Desnivel después de la instalación |
| Curado de concreto insuficiente | Baja capacidad de carga | Renivelación repetida |
| Recorrido largo, mesa grande | Trabajo lento y meticuloso de bases y anclajes | 1 a 2 días o más en máquinas grandes |
| Nivel fuera de especificación | Torsión de la guía y deformación de la mesa | Error de escuadra entre el husillo y la mesa |
| Error de nivelación persistente | Carga desigual en tornillos y rieles | Desgaste más rápido y vida útil más corta |
Conclusión
El área de la mesa sostiene la pieza. El recorrido la corta. La masa extra de la mesa, el voladizo y un suelo débil reducen la capacidad real de una VMC.
-
"¿Cuál es la diferencia entre el riel lineal y el endurecido?", https://www.antsmachine.com/what-is-the-difference-between-the-linear-rail-and-the-hard-rail-machining-center.html. La literatura sobre diseño de máquinas herramienta distingue entre rieles lineales (guías de elementos rodantes con rodamientos de bolas o rodillos recirculantes) y rieles endurecidos (guías de caja de contacto deslizante); los rieles lineales suelen ofrecer mayor velocidad y menor fricción, mientras que los rieles endurecidos proporcionan mayor amortiguación y capacidad de carga. Función de la evidencia: definición; tipo de fuente: educación. Apoya: la distinción entre los sistemas de guía de riel lineal y riel endurecido. ↩
-
"6 Resultados de pruebas y precisión de posicionamiento de máquinas herramienta…", https://www.mdpi.com/2076-3417/6/4/105. La norma ISO 230-2 define los métodos de prueba de precisión de posicionamiento para máquinas herramienta, y los centros de mecanizado vertical (VMC) de gama media suelen alcanzar precisiones de posicionamiento de carrera completa en el rango de 0.015–0.025 mm, dependiendo de la longitud de recorrido y la calidad de construcción. Función de la evidencia: estadística; tipo de fuente: institución. Apoya: valores típicos de precisión de posicionamiento para centros de mecanizado vertical. Nota de alcance: Los valores reales varían significativamente según la clase, el tamaño y el fabricante de la máquina. ↩
-
"Vibraciones de mecanizado", https://en.wikipedia.org/wiki/Machining_vibrations. La vibración regenerativa es una vibración autoexcitada en el mecanizado donde la ondulación dejada en la superficie de la pieza de trabajo por una pasada anterior de la herramienta modula el espesor instantáneo de la viruta, creando un bucle de retroalimentación que amplifica la vibración cuando las condiciones de corte caen fuera del límite de estabilidad. Función de la evidencia: definición; tipo de fuente: enciclopedia. Apoya: el mecanismo de la vibración regenerativa en el corte de metales. ↩
-
"FÓRMULAS DE DEFLEXIÓN DE VIGAS", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. La teoría de vigas establece que la deflexión en voladizo aumenta con el cubo de la longitud no soportada e inversamente con el cubo del espesor; el voladizo de la pieza de trabajo más allá de la sujeción crea una condición de voladizo donde las fuerzas de corte inducen una deflexión que degrada la precisión dimensional y el acabado superficial. Función de la evidencia: mecanismo; tipo de fuente: educación. Apoya: la mecánica de vigas en voladizo y el comportamiento de deflexión. ↩
-
"Investigación sobre la influencia de la longitud del voladizo del cortador en la robótica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11496886/. La investigación sobre dinámica de mecanizado demuestra que la deflexión de la herramienta aumenta con el cubo de la longitud del voladizo; la relación longitud-diámetro de 3:1 representa un umbral práctico donde la susceptibilidad a la deflexión y la vibración aumenta drásticamente para las condiciones de corte típicas. Función de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: la relación entre la relación de voladizo de la herramienta y la rigidez del sistema. Nota de alcance: La relación crítica varía según el material de la herramienta, el tipo de soporte y los parámetros de corte. ↩
-
"Vibraciones de cimientos de máquinas de impacto y bases…", https://scholarsmine.mst.edu/cgi/viewcontent.cgi?article=3233&context=icrageesd. Las normas de ingeniería civil para cimientos de equipos de precisión identifican el espesor del hormigón, la duración del curado y la capacidad de carga del suelo como factores críticos; los valores inadecuados en cualquier parámetro aumentan el riesgo de asentamiento diferencial que compromete la geometría de la máquina con el tiempo. Función de la evidencia: mecanismo; tipo de fuente: educación. Apoya: factores que afectan el asentamiento de los cimientos para equipos de precisión. ↩
-
"Nivelación para la instalación de máquinas y más allá", https://www.mmsonline.com/blog/post/leveling-up-for-machine-installation-and-beyond. Las normas de instalación de máquinas herramienta y las directrices del fabricante indican que la nivelación de precisión de máquinas pórtico grandes suele requerir de 1 a 3 días, incluyendo la verificación de la preparación de los cimientos, el ajuste de nivelación multipunto y las mediciones de confirmación de precisión geométrica. Función de la evidencia: apoyo general; tipo de fuente: institución. Apoya: duración típica de instalación y nivelación para máquinas herramienta de precisión grandes. Nota de alcance: La duración varía según el tamaño de la máquina, el estado de los cimientos y las especificaciones de precisión requeridas. ↩
-
"Especificaciones técnicas recomendadas para la adquisición de…", https://www.govinfo.gov/content/pkg/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246/pdf/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246.pdf. Las directrices de instalación de máquinas herramienta de asociaciones industriales recomiendan que las especificaciones de los cimientos, incluyendo el espesor del hormigón, el análisis del suelo y los cronogramas de curado, se determinen durante la fase de adquisición para garantizar la preparación del sitio y evitar retrasos en la instalación o problemas de rendimiento. Función de la evidencia: apoyo general; tipo de fuente: institución. Apoya: momento recomendado para la planificación de los cimientos en la adquisición de máquinas herramienta. ↩
-
"Identificación de errores de cuadratura de máquinas herramienta mediante inercial…", https://www.nist.gov/publications/identification-machine-tool-squareness-errors-inertial-measurements. La investigación sobre máquinas herramienta de precisión muestra que el asentamiento diferencial de los cimientos induce una torsión en la base que se propaga a través de la estructura de la máquina, causando errores angulares entre el eje del husillo y el plano de la mesa que afectan directamente la cuadratura de la pieza de trabajo y la precisión dimensional. Función de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: cómo los problemas de cimentación se propagan a los errores de geometría husillo-mesa. ↩
-
"Efecto de los parámetros de mecanizado y el desgaste de la herramienta en la superficie…", https://pmc.ncbi.nlm.nih.gov/articles/PMC6187721/. La investigación sobre el mantenimiento de máquinas herramienta demuestra que los errores geométricos debidos a una nivelación incorrecta crean cargas desiguales en las guías y los husillos de bolas, lo que acelera las tasas de desgaste y provoca una degradación progresiva de la precisión; una desalineación sostenida puede reducir la vida útil efectiva de la máquina entre un 30% y un 50%. Papel de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: el efecto de la nivelación incorrecta en el desgaste y la precisión de la máquina herramienta. Nota de alcance: La tasa de desgaste depende de la gravedad de la desalineación y de las condiciones de funcionamiento. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.