

Qu'est-ce qu'un centre d'usinage vertical-horizontal ?
Les pièces complexes nécessitent souvent plusieurs machines et réglages. Chaque nouveau réglage ajoute du temps, de la main-d'œuvre et un risque accru d'erreurs de positionnement.
Un centre d'usinage vertical-horizontal est une machine-outil CNC qui combine la coupe verticale et horizontale dans un seul système. Il permet d'usiner le dessus et plusieurs côtés d'une pièce après un seul bridage, ce qui améliore la flexibilité, la précision et l'efficacité de la production.
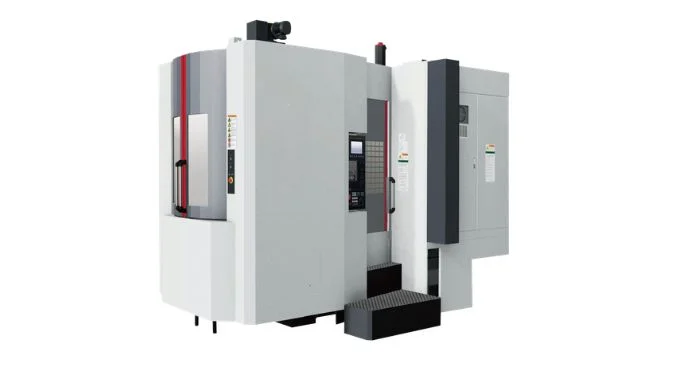
Un centre d'usinage vertical-horizontal — également connu sous le nom de centre d'usinage universel ou à cinq faces — combine le fraisage, le perçage, l'alésage et le taraudage verticaux et horizontaux sur une seule plateforme CNC. En réorientant automatiquement la broche ou la table de travail, il usine le dessus et les quatre faces latérales en un seul montage, réduisant considérablement les erreurs de bridage, les montages et les temps de cycle1 pour les pièces complexes à faces multiples.
Quelle est la structure d'un centre d'usinage vertical-horizontal ?
Une structure de machine complexe peut sembler difficile à comprendre. Sans connaître ses pièces principales, les acheteurs peuvent sélectionner des spécifications inadaptées ou sous-estimer les besoins en maintenance.
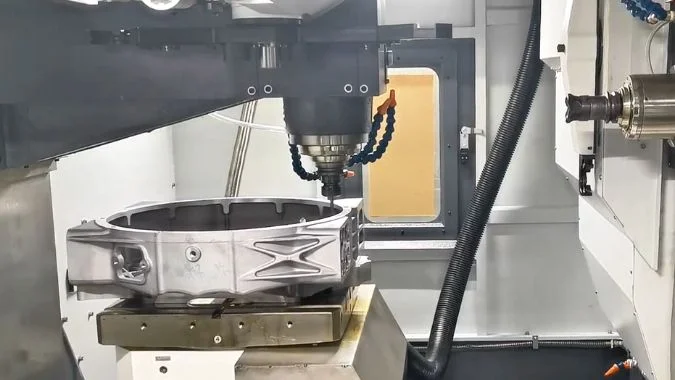
Le centre d'usinage vertical-horizontal intègre deux unités de broche indépendantes — une verticale dédiée et une horizontale dédiée — sur un seul bâti de machine en fonte à haute rigidité. Conçue autour d'une table rotative CNC centrale, cette structure à double broche permet un basculement direct et séquentiel entre l'usinage vertical du dessus et l'usinage horizontal des côtés sur la pièce bridée, sans montage secondaire.
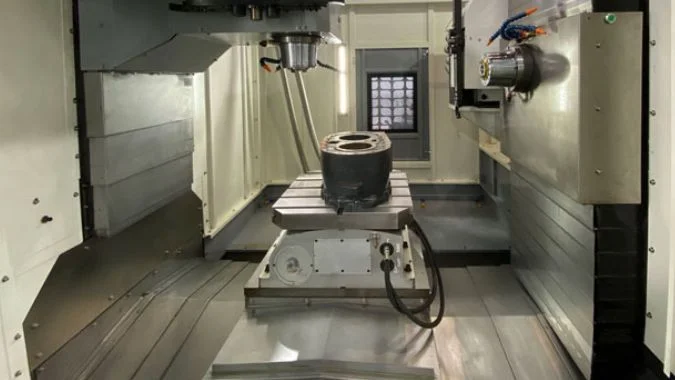
Composants structurels principaux
La base de la machine est un bâti en fonte haute résistance pour travaux lourds, conçu avec des nervures internes pour absorber les vibrations de coupe2 et éliminer la déformation dynamique lors du fraisage intensif.
Monté sur ce bâti commun se trouve une configuration à double montant dotée d'un design de colonne en " A ", qui offre une rigidité supérieure à la torsion et à la flexion. Plutôt que d'utiliser une tête inclinable articulée, le système intègre deux broches dédiées et indépendantes:
- Unité de broche verticale : Montée sur le montant vertical pour le fraisage, le perçage et le taraudage de la face supérieure.
- Unité de broche horizontale : Monté à côté de la table pour l'alésage profond et le fraisage sur quatre faces.
- Entraînement et guidages intégrés : Le support d'entraînement et le support d'extrémité de l'axe X sont moulés solidairement avec le chariot pour maximiser la rigidité de la transmission, soutenus sur tous les axes par des guidages linéaires à rouleaux robustes.
Comment la structure à double broche prend en charge l'usinage cinq faces
L'usinage des cinq faces exposées en une seule configuration repose sur la coordination entre la table rotative CNC centrale et la disposition indépendante à double broche:
- Opérations sur la surface supérieure : La broche verticale dédiée descend pour usiner le plan supérieur, les poches et les trous de montage verticaux.
- Opérations sur quatre faces : La broche horizontale engage la pièce par le côté, tandis que la table rotative centrale indexe sur 360 degrés pour présenter chacune des quatre faces latérales successivement.
Comme les deux broches fonctionnent avec des orientations fixes dédiées plutôt qu'avec une tête pivotante à indexation, la machine évite le jeu mécanique, la déflexion de serrage et l'usure de positionnement angulaire courants dans les têtes basculantes universelles. Cette architecture rigide à double station réduit considérablement la manipulation manuelle, préserve les références de base unifiées et offre une stabilité de coupe maximale sur les cinq surfaces.
Quel niveau de précision un centre d'usinage vertical-horizontal peut-il atteindre ?
De petites erreurs de positionnement peuvent ruiner une pièce complexe coûteuse. Un serrage répété aggrave ce problème, car chaque nouvelle configuration peut introduire une erreur de référence supplémentaire.
Un centre d'usinage vertical-horizontal bien configuré peut atteindre une précision de positionnement d'environ 0,01 mm et une précision de répétition de positionnement d'environ 0,008 mm. Une table rotative de précision peut fournir une précision d'indexation proche de ±2 secondes d'arc, bien que les résultats réels dépendent de la machine, de l'environnement, de l'outillage et du processus.
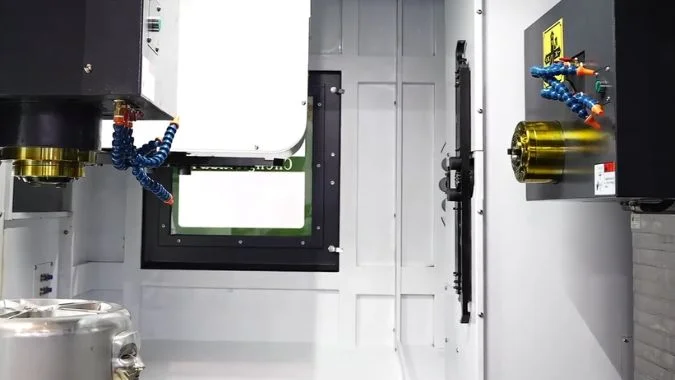
Indicateurs de précision typiques
La précision de positionnement indique à quel point un axe atteint sa position programmée. La précision de répétition de positionnement indique la constance avec laquelle l'axe revient à cette même position. Les deux valeurs sont importantes, mais elles décrivent des aspects différents de la performance de la machine.
La précision de la table rotative est également importante. Une petite erreur angulaire peut créer une erreur dimensionnelle plus importante au bord d'une pièce large. Des codeurs de précision et un serrage de table fiable aident à contrôler ce problème.
| Élément de précision | Valeur de référence typique | Ce qu'il indique |
|---|---|---|
| Précision de positionnement linéaire | Environ 0,01 mm | Précision du mouvement de l'axe commandé |
| Précision de positionnement répétitif linéaire | Environ 0,008 mm | Cohérence du mouvement répété de l'axe |
| Précision d'indexation de la table rotative | Environ ±2 secondes d'arc | Précision de l'angle de table commandé |
| Précision de l'indexation par répétition rotative | Environ ±2 secondes d'arc | Cohérence lors du retour à un angle donné |
Ces chiffres sont des valeurs de référence et ne constituent pas une garantie pour chaque machine. Certains modèles haut de gamme peuvent atteindre des tolérances plus serrées. Les modèles de base peuvent offrir une précision inférieure. Les spécifications de la machine doivent toujours indiquer la norme de mesure et les conditions d'essai.
Facteurs affectant la précision réelle des pièces
La tolérance finale de la pièce ne dépend pas uniquement des spécifications de la machine. Les changements de température peuvent entraîner une dilatation de la structure de la machine et de la pièce.3. L'usure de l'outil peut modifier le diamètre de coupe. Un montage faible peut permettre à la pièce de bouger. Un mauvais équilibrage de l'outil peut provoquer des vibrations et réduire la qualité de la surface.
Le système CNC peut utiliser la compensation d'erreur pour améliorer le contrôle des axes.4. Les règles de mesure en verre et les codeurs haute résolution peuvent également favoriser un positionnement plus stable. Néanmoins, le processus de coupe doit correspondre aux capacités de la machine.
L'usinage en un seul bridage offre un autre avantage en termes de précision. Les configurations répétées peuvent modifier la relation entre les trous, les surfaces et les points de référence. Un centre d'usinage vertical-horizontal conserve davantage de caractéristiques au sein d'un même système de coordonnées. Cette configuration peut améliorer les relations positionnelles même si la tolérance de base de la machine reste inchangée.
Un étalonnage de routine reste nécessaire. Les tests au banc à billes (ball-bar), les mesures laser, l'inspection de la broche et les vérifications de l'axe rotatif5 peuvent révéler l'usure avant qu'elle n'entraîne le rejet de pièces. Des fondations stables et des températures d'atelier contrôlées aident également la machine à maintenir sa précision dans le temps.
L'utilisation d'un centre d'usinage vertical-horizontal réduit-elle l'encombrement de l'équipement ?
L'espace en usine est coûteux, et les machines séparées nécessitent plus que leur propre surface au sol. Elles requièrent également des allées, des accès pour la maintenance, des systèmes d'évacuation des copeaux et des zones de chargement.
Un centre d'usinage vertical-horizontal peut réduire l'encombrement total au sol lorsqu'il remplace à la fois un centre d'usinage vertical et un centre d'usinage horizontal. Son empreinte individuelle n'est pas négligeable, mais une machine combinée peut utiliser environ 30 % à 50 % d'espace total en moins que deux machines distinctes, zones de support incluses.
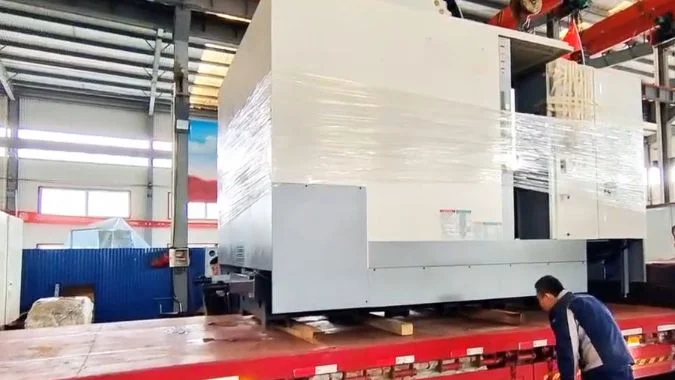
Taille d'une machine unique par rapport à l'espace de production total
Un centre d'usinage vertical-horizontal est généralement plus grand qu'un centre d'usinage vertical doté d'une capacité de travail similaire. La machine combinée a besoin d'espace pour son mécanisme rotatif, son magasin d'outils, ses protections, son convoyeur de copeaux et ses mouvements multidirectionnels. Son empreinte peut s'approcher ou dépasser légèrement celle d'un centre d'usinage horizontal de même catégorie de taille.
La comparaison correcte ne se limite pas toujours à une machine combinée contre une machine à usage unique. Une usine peut avoir besoin à la fois de fonctions verticales et horizontales. Dans ce cas, la comparaison pratique consiste à opposer un centre vertical-horizontal à un centre vertical plus un centre horizontal.
| Agencement de l'équipement | Exigence relative d'espace au sol | Besoin de production adapté |
|---|---|---|
| Un centre d'usinage vertical (VMC) standard | Faible | Principalement l'usinage de surfaces supérieures et de plaques |
| Un centre d'usinage horizontal (HMC) standard | Moyenne à élevée | Principalement l'usinage latéral et de pièces en boîte |
| Un VMC et un HMC | Le plus élevé | Processus verticaux et horizontaux distincts |
| Un centre vertical-horizontal | Moyenne à élevée | Usinage multi-faces fréquent en un seul montage |
Une machine combinée permet de supprimer l'allée entre deux machines. Elle réduit également le besoin de convoyeurs de copeaux, d'unités de refroidissement, de stations de chargement et de zones de stockage d'outils séparés. Ces changements expliquent pourquoi les économies d'espace totales peuvent atteindre environ 30 % à 50 %. Le pourcentage réel dépend de l'agencement des machines et des règles de sécurité locales.
Quand l'avantage de l'espace s'applique
L'avantage de l'encombrement n'existe que lorsque le processus de production nécessite les deux directions d'usinage. Un atelier qui ne produit que des plaques plates peut tirer davantage de valeur d'un centre d'usinage vertical compact. Une usine qui n'usine que des pièces en boîte en gros volume peut préférer un centre d'usinage horizontal dédié.
Une machine verticale-horizontale offre une meilleure efficacité spatiale lorsque les pièces circulent fréquemment entre les opérations verticales et horizontales. Elle réduit également le stockage des travaux en cours car les pièces n'attendent pas entre deux machines distinctes. Les trajets de manutention des matériaux deviennent plus courts et moins de montages peuvent être nécessaires.
La machine nécessite toujours un dégagement de service suffisant. Les opérateurs ont besoin d'un accès sécurisé à la table, au magasin d'outils, au réservoir de liquide de refroidissement et à l'armoire électrique. Le plan d'achat doit donc tenir compte de la surface d'installation complète plutôt que des dimensions de la machine indiquées dans un catalogue.
Quelles industries nécessitent l'utilisation de centres d'usinage verticaux-horizontaux ?
Les pièces complexes présentent souvent des tolérances serrées et des caractéristiques sur plusieurs faces. Des opérations distinctes peuvent ralentir la production et créer des erreurs entre les surfaces connectées.
Les centres d'usinage verticaux-horizontaux sont principalement utilisés dans la production automobile, aérospatiale, de machines de précision, de moules, d'énergie et d'ingénierie générale. Ils sont les plus utiles pour les pièces complexes nécessitant des trous, des poches, des plans et des caractéristiques inclinées précis sur plusieurs surfaces.
Fabrication automobile
La production automobile comprend les pièces de moteur, les carters de transmission, les composants de suspension, les boîtiers de batterie6, et les pièces de véhicules spéciaux. Nombre de ces composants comportent des trous et des surfaces usinées sur plusieurs côtés.
Un centre d'usinage vertical-horizontal permet de réaliser plusieurs processus après un seul bridage. Le magasin d'outils peut contenir des forets, des fraises en bout, des tarauds, des outils d'alésage et des fraises à surfacer. Le système CNC peut sélectionner chaque outil automatiquement. Ce processus réduit le travail manuel et favorise une production plus constante.
La machine est particulièrement utile pour les pièces automobiles à faible et moyen volume présentant des conceptions complexes. Les lignes de transfert dédiées peuvent rester plus efficaces pour des volumes de production extrêmement élevés.
Aéronautique et machines de précision
Les pièces aérospatiales utilisent souvent l'aluminium, le titane, l'acier inoxydable et les alliages résistants à la chaleur7. Ces matériaux nécessitent des conditions de coupe stables. Les composants aérospatiaux ont également des exigences strictes en matière de précision dimensionnelle, de positionnement des caractéristiques et de qualité de surface.
La structure rigide d'un centre vertical-horizontal permet une coupe lourde et précise. Le contrôle multi-axes permet également à la machine d'atteindre des surfaces difficiles. Un nombre réduit de réglages permet de préserver la relation entre les caractéristiques critiques.
Les fabricants de machines de précision utilisent ces machines pour les boîtiers, les corps de vannes, les pièces robotiques, les composants d'instruments et les équipements de production. L'équipement prend en charge à la fois le travail de prototypage et la production répétée.
Moulage et production industrielle générale
La fabrication de moules nécessite des cavités précises, des surfaces de référence planes, des canaux de refroidissement et des caractéristiques latérales. Un centre d'usinage combiné peut traiter la cavité principale et plusieurs surfaces latérales sans avoir à déplacer la base du moule vers une autre machine. Cette approche permet de raccourcir le cycle de production et de réduire le travail d'alignement.
| L'industrie | Pièces typiques | Principal avantage |
|---|---|---|
| Automobile | Carter de boîte de vitesses, pièces moteur, supports | Production multi-processus plus rapide |
| Aérospatiale | Pièces structurelles, boîtiers, cadres de précision | Précision stable et moins de configurations |
| Machines de précision | Corps de vannes, pièces robotiques, boîtiers d'instruments | Meilleures relations entre les caractéristiques |
| Fabrication de moules | Bases de moules, cavités, trous latéraux | Temps de configuration et d'alignement réduits |
| Équipement énergétique | Corps de pompe, pièces de turbine, collecteurs | Usinage flexible de grandes pièces |
| Ingénierie générale | Cadres, montages, composants personnalisés | Large capacité de traitement |
La machine peut également réduire l'intervention manuelle. Le contrôleur CNC gère le mouvement des axes, la vitesse de broche, les changements d'outils et l'indexation de la table. L'automatisation peut réduire la demande en main-d'œuvre et limiter les erreurs de manipulation. Un personnel qualifié reste nécessaire pour la programmation, la planification des montages, la sélection des outils, l'inspection et la maintenance.
Les principaux inconvénients nécessitent également une attention particulière. Un centre d'usinage vertical-horizontal a un coût d'achat plus élevé que de nombreuses machines monofonction. Sa structure est plus difficile à entretenir. La programmation peut être plus exigeante et les risques de collision peuvent augmenter lorsque la table et la broche se déplacent dans plusieurs positions. Une machine adaptée nécessite donc un support technique solide, une formation claire des opérateurs, des pièces de rechange fiables et un processus capable d'utiliser pleinement ses capacités.
Conclusion
Un centre d'usinage vertical-horizontal combine la coupe multi-faces, une haute précision, moins de configurations et une utilisation efficace de l'espace, ce qui le rend précieux pour les pièces complexes dans les industries manufacturières exigeantes.
-
" Les avantages de l'usinage CNC 5 axes ", https://www.methodsmachine.com/blog/benefits-of-5-axis-machining/. L'usinage en une seule configuration élimine les erreurs de serrage en maintenant des références de base cohérentes tout au long des opérations, réduisant l'erreur de positionnement cumulative et améliorant la précision d'une caractéristique à l'autre, comme démontré dans la recherche en fabrication de précision sur les stratégies d'usinage multi-axes. Rôle de la preuve : mécanisme ; type de source : article. Supporte : mécanismes de réduction d'erreur dans l'usinage multi-faces en une seule configuration. Note de portée : les améliorations réelles dépendent de la géométrie de la pièce, de la conception du montage et de la capacité de la machine ↩
-
" Atténuation des vibrations des tuyaux par amortissement interne et… ", https://pmc.ncbi.nlm.nih.gov/articles/PMC10119187/. La fonte offre un amortissement des vibrations supérieur à celui des structures en acier soudé grâce à sa microstructure en flocons de graphite, et les motifs de nervures internes améliorent la rigidité dynamique en augmentant le moment d'inertie tout en maintenant l'efficacité du matériau, selon la recherche en conception de machines-outils. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : mécanismes d'amortissement des vibrations dans les structures de machines-outils en fonte. ↩
-
" Identification d'une compensation de la température de la pièce… ", https://pmc.ncbi.nlm.nih.gov/articles/PMC9741256/. La dilatation thermique des structures des machines-outils et des pièces peut représenter 40 à 70 % de l'erreur de positionnement totale dans les opérations d'usinage de précision, les variations de température provoquant une dilatation linéaire prévisible qui nécessite une compensation par le contrôle de l'environnement ou des systèmes de correction en temps réel. Rôle de la preuve : mécanisme ; type de source : article. Soutient : effets thermiques sur la précision dimensionnelle dans l'usinage de précision. ↩
-
" Erreurs de roulis, de tangage et de lacet dans les machines-outils de fraisage CNC " , https://www.academia.edu/49581493/Roll_Pitch_and_Yaw_Errors_in_CNC_Milling_Machine_Tools. Les contrôleurs CNC modernes mettent en œuvre une compensation logicielle des erreurs pour les erreurs géométriques (tangage, lacet, rectitude, équerrage) et la dérive thermique en appliquant des valeurs de correction dérivées de mesures d'étalonnage aux positions commandées, obtenant des améliorations significatives de la précision volumétrique sans modifications mécaniques. Rôle de la preuve : mécanisme ; type de source : article. Soutient : techniques de compensation d'erreur dans le contrôle des machines-outils CNC. Note de portée : L'efficacité nécessite une cartographie précise des erreurs et suppose des modèles d'erreur reproductibles ↩
-
" Ressources : Procédures d'étalonnage " , https://www.nist.gov/pml/owm/laboratory-metrology/documentary-standards-and-resources/calibration-procedures. Les tests à la barre à billes selon la norme ISO 230-4 et l'interférométrie laser selon la norme ISO 230-2 constituent des méthodes standard pour évaluer la précision géométrique et de positionnement des machines-outils CNC, permettant la détection des erreurs d'axe, de la dérive thermique et de l'usure mécanique avant qu'elles ne dépassent les limites de tolérance. Rôle de la preuve : soutien général ; type de source : institution. Soutient : méthodes d'étalonnage standardisées pour la vérification de la précision des machines-outils CNC. ↩
-
" Usinage de carters de transmission – Trace-A-Matic " , https://www.traceamatic.com/cnc-products/transmission-housings.html. Les carters de transmission et les blocs-moteurs nécessitent l'usinage de surfaces de montage, d'alésages de roulements et de trous de boulons sur plusieurs faces avec des tolérances de position strictes, ce qui en fait des candidats appropriés pour des stratégies d'usinage multi-faces qui maintiennent la cohérence de la référence, comme décrit dans la documentation sur les processus de fabrication automobile. Rôle de la preuve : référence de cas ; type de source : éducation. Soutient : composants automobiles nécessitant des opérations d'usinage multi-faces. ↩
-
" Alliages de titane " , https://en.wikipedia.org/wiki/Titanium_alloys. Les composants structurels aérospatiaux utilisent couramment des alliages d'aluminium (7075, 2024), des alliages de titane (Ti-6Al-4V) et des superalliages à base de nickel en raison de leurs rapports résistance/poids et de leurs performances à haute température, bien que ces matériaux présentent des défis d'usinage, notamment une faible conductivité thermique et un écrouissage qui nécessitent des machines-outils rigides et des paramètres de coupe contrôlés. Rôle de la preuve : soutien général ; type de source : éducation. Soutient : matériaux aérospatiaux courants et leurs caractéristiques d'usinage. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.