

Pourquoi une discordance de magasin d'outils augmente-t-elle le temps de changement d'outil ?
Une broche rapide ne peut pas protéger le temps de cycle lorsqu'un magasin d'outils inadapté ajoute des recherches lentes, de longs mouvements, des limites de vibration et des attentes de sécurité répétées.
L'inadéquation du magasin d'outils augmente le temps de changement d'outil car une capacité excessive, une mauvaise adaptation de l'entraînement, de longs chemins de recherche et des verrouillages conservateurs prolongent le temps hors coupe. Un magasin approprié utilise la présélection, l'indexation par le chemin le plus court, une inertie adaptée et des actions de sécurité superposées pour soutenir le cycle de production réel de la broche.
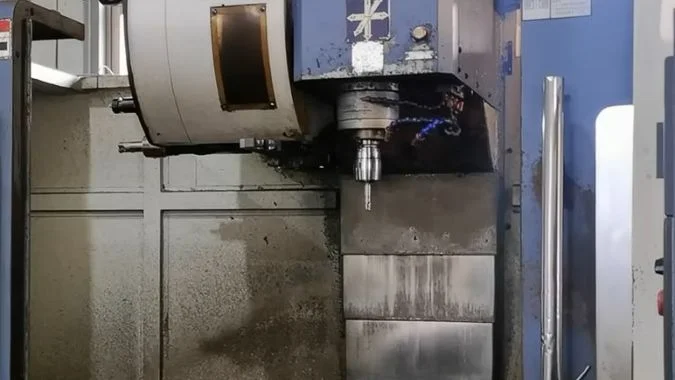
Un temps outil-à-outil annoncé peut sembler impressionnant lors de tests à vide. La production réelle peut encore souffrir d'un positionnement lent de la broche, d'outils éloignés, d'une inertie en pleine charge et de délais de confirmation accumulés. Chaque source de retard mérite un examen plus approfondi.
Comment les paramètres système augmentent-ils le temps de changement d'outil ?
Une machine peut avoir un matériel rapide, mais des paramètres conservateurs peuvent imposer de longs retraits, une indexation lente du magasin et une attente inutile à chaque changement d'outil.
Les paramètres système augmentent le temps de changement d'outil lorsqu'ils imposent des positions de changement éloignées, des hauteurs de sécurité excessives, de longs délais d'orientation de la broche ou un mouvement sériel du magasin. De meilleurs réglages réduisent les déplacements inutiles et permettent la présélection de l'outil sans supprimer la protection essentielle.
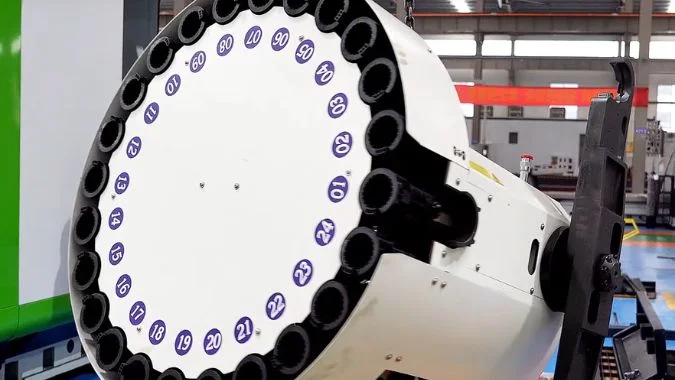
Positions de changement d'outil fixes
Un point de changement d'outil fixe peut créer un long trajet avant que le changeur d'outils automatique ne démarre. Par exemple, un système peut exiger que l'axe Z retourne à son origine mécanique. La broche doit se rétracter, atteindre la coordonnée cible, s'arrêter et terminer l'orientation. Un changement d'outil proche de la position de coupe finale nécessiterait beaucoup moins de mouvement, mais le paramètre empêche cette option.
Un plan de sécurité excessif crée un problème similaire. La machine soulève et abaisse la broche plus loin que ne l'exigent la géométrie du montage, de l'outil et de la pièce. Ce mouvement ne produit aucune pièce et n'enlève aucune matière. Les secondes perdues se répètent à chaque commande M06.
Délais et logique de sélection restreinte
Un réglage M19 conservateur peut prolonger l'orientation de la broche de 1,5 seconde à 3 secondes.1. Le temps ajouté peut améliorer la stabilité, mais le réglage doit refléter la performance réelle de la broche plutôt qu'une hypothèse de sécurité générale.
| Problème de paramètre | Action résultante | Effet sur le temps de cycle |
|---|---|---|
| Point de changement haut fixe | Rétraction et retour longs de l'axe Z | Course à vide excessive |
| Hauteur de sécurité excessive | Levage et abaissement inutiles | Déplacement aérien répété |
| Retard M19 prolongé | Attente d'orientation étendue | Libération d'outil plus lente |
| Présélection désactivée | Le magasin attend le retour de la broche | Sélection d'outil en série |
| Limite de vitesse globale du magasin | Indexation lente près de la cible | Temps de recherche plus long |
Les grands magasins à chaîne rendent ces réglages plus coûteux. Un outil éloigné peut nécessiter une longue rotation, atteignant parfois 20 à 30 secondes2. Adressage aléatoire, logique de chemin le plus court vers l'avant et l'arrière3, et la pré-rotation en arrière-plan peut masquer une grande partie de ce temps de recherche pendant le cycle de coupe.
Pourquoi une mauvaise adaptation de l'inertie ralentit-elle le mouvement de l'outil ?
Un moteur de magasin peut produire suffisamment de puissance, mais une inertie de charge réfléchie élevée peut tout de même entraîner une accélération lente, un contrôle instable et de longs temps de positionnement.
Une mauvaise adaptation de l'inertie ralentit le mouvement de l'outil, car une inertie de charge plus élevée réduit l'accélération et diminue la stabilité du contrôle. Le contrôleur doit alors utiliser des gains plus faibles et des rampes d'accélération ou de décélération plus longues. Un objectif pratique est souvent un rapport d'inertie charge-moteur égal ou inférieur à 3:1.
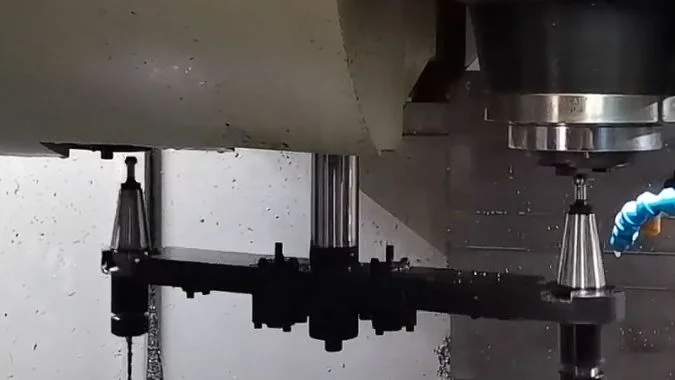
Effet mécanique d'une inertie élevée
La relation fondamentale est (T = Jxα).4. Le couple disponible possède une limite pratique. Lorsque l'inertie totale J augmente, l'accélération réalisable (α) diminue. Un magasin de chaîne entièrement chargé nécessite donc plus de temps pour démarrer, indexer et s'arrêter qu'un magasin vide. Les supports lourds, les outils longs et les structures de magasin importantes accentuent cet effet.
Une correspondance d'inertie médiocre peut rester dissimulée lors d'une démonstration avec des outils proches. Le problème devient manifeste lorsque le magasin porte sa charge complète d'outils et se déplace vers une position éloignée. L'entraînement peut nécessiter une longue rampe d'accélération et une rampe de freinage tout aussi longue pour éviter tout dépassement ou choc mécanique.
Effets du contrôle et multi-axes
Une inertie élevée diminue également la fréquence naturelle du système d'entraînement.5. Le servomoteur devient plus sensible à la résonance et aux vibrations.6. Les ingénieurs en contrôle doivent réduire les gains du servomoteur et adoucir les commandes d'accélération.7. Ces changements protègent la précision du positionnement, mais réduisent la vitesse de réponse.
Un fournisseur de magasin approprié doit fournir les calculs d'inertie à pleine charge au niveau de l'arbre moteur. La conception doit également inclure une capacité de servomoteur adéquate, un rapport de réduction, des données de freinage et des paramètres d'accélération distincts pour les outils standards et lourds. Un moteur capable uniquement de faire tourner le magasin ne prouve pas qu'il peut respecter le cycle d'indexation requis.
Qu'est-ce qui amène les verrouillages de sécurité à créer des délais d'attente ?
Un changement d'outil dépend de plusieurs signaux de sécurité. Un interrupteur tardif, un mécanisme lent ou une minuterie fixe peuvent arrêter la séquence même lorsque tous les autres composants sont prêts.
Les verrouillages de sécurité engendrent des délais d'attente car le changement d'outil utilise une procédure de synchronisation sérielle. Chaque action nécessite la confirmation de la position, de la pression, du serrage et de la sécurité. Le retour d'information lent et les temporisateurs prudents s'accumulent, tandis qu'un chevauchement optimisé permet aux actions sûres de se dérouler en parallèle.
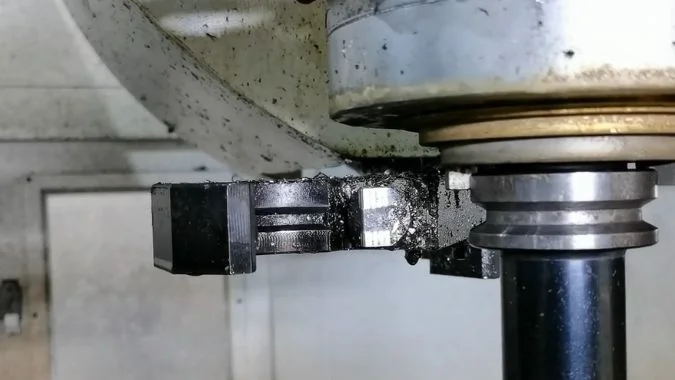
Synchronisation sérielle de sécurité
Un changeur d'outils automatique ne peut pas ignorer les étapes de confirmation en toute sécurité. La broche doit s'arrêter et atteindre sa position d'orientation. Les axes de la machine doivent atteindre les coordonnées de changement d'outil. Le signal de desserrage doit arriver avant le retrait de l'outil. Le signal de serrage doit arriver avant le retour du bras ou le mouvement de la broche.
Les magasins, bras et pots à outils utilisent également des interrupteurs de position. Le contrôleur peut vérifier la porte de sécurité, la pression d'air, la pression hydraulique et l'achèvement du soufflage d'air. Un contrôleur de machine programmable peut ajouter un délai de protection et un contrôle de sécurité à double canal. Aucun mouvement ne commence tant que les conditions requises ne sont pas remplies.
| Point d'attente | Confirmation requise | Source de délai courante |
|---|---|---|
| Préparation de la broche | Arrêt et orientation terminés | Décélération lente ou temporisateur M19 |
| Positionnement des axes | Point de changement atteint | Longue course ou vitesse rapide réduite |
| Libération de l'outil | Desserrage confirmé | Vérin lent ou perte de pression |
| Insertion de l'outil | Serrage confirmé | Réglage ou contamination des capteurs |
| Mouvement du magasin | Position du pot et du bras confirmée | Déclenchement tardif du fin de course |
| Protection de la machine | Signaux de porte et de pression valides | Délai PMC fixe |
Moyens sûrs de réduire l'attente
La meilleure amélioration ne supprime pas les verrouillages nécessaires. Elle raccourcit l'action physique, améliore le timing des signaux et superpose les actions qui ne sont pas en conflit. La présélection du magasin peut se produire pendant la coupe. La rotation du pot d'outil peut se faire pendant que la broche se déplace vers le point de changement. Le retour du pot peut se produire après que la commande a confirmé la réussite de l'échange et que l'usinage a repris.
Les délais fixes ne devraient pas régir chaque outil. Une sonde longue ou un support lourd peut nécessiter une séquence plus lente, tandis qu'un outil standard peut utiliser la séquence rapide normale. Des catégories d'outils réglables empêchent un outil inhabituel de ralentir l'ensemble du magasin.
Les tests de réception doivent inclure un chronogramme. Le tableau doit séparer l'orientation de la broche, le déplacement des axes, le desserrage de l'outil, le mouvement du bras, le serrage et la confirmation du signal. Cette méthode révèle si le retard provient d'un mouvement réel ou d'une attente du contrôleur pour un retour d'information tardif.
Comment adapter la capacité du magasin d'outils à la vitesse de la broche ?
Choisir le plus grand magasin disponible peut nuire à la productivité lorsque sa masse, son temps de recherche et sa logique de contrôle ne peuvent pas prendre en charge le cycle de coupe court d'une broche haute vitesse.
La capacité du magasin d'outils doit correspondre à la liste des outils du processus, à la vitesse de la broche, au poids des outils et au temps cible copeau-à-copeau. Les travaux à haute vitesse favorisent généralement un magasin à disque à faible inertie, tandis que les travaux lourds multi-processus peuvent justifier un grand magasin à chaîne ou à matrice avec présélection.
Commencer par la broche et le processus
Les spécifications de la broche établissent les limites pour le magasin d'outils. Le processus de sélection doit enregistrer la vitesse maximale, le cône, le type de support, le poids de l'outil, la longueur de l'outil, le diamètre de l'outil adjacent et le degré d'équilibrage. Il doit également enregistrer le temps d'arrêt et d'orientation de la broche.
Le plan de processus fournit le deuxième groupe de limites. Les données importantes incluent le nombre de changements d'outils par pièce, l'opération de coupe la plus courte, la liste des outils requis et le temps cible copeau-à-copeau. Le temps copeau-à-copeau compte davantage qu'une démonstration isolée d'outil à outil car il inclut l'interruption réelle de la production.
La capacité doit couvrir la liste des outils du processus et permettre normalement deux à quatre positions de réserve. Une capacité excédentaire augmente la masse en mouvement et peut augmenter la distance de recherche la plus éloignée sans ajouter de valeur de production utile.
Adapter le magasin aux conditions d'exploitation
| Condition d'exploitation | Broche typique | Magasin adapté | Mauvaise adéquation |
|---|---|---|---|
| Perçage ou taraudage à haute fréquence | 12 000–24 000 tr/min8 | Disque à cames de 16 à 30 outils avec présélection9 | Grand magasin à chaîne sans présélection |
| Usinage général à vitesse moyenne | 8 000–15 000 tr/min | Disque à sélection aléatoire de 24 à 40 outils | Capacité largement supérieure à la liste d'outils |
| Travail lourd multi-processus | 6 000–10 000 tr/min | Chaîne ou matrice de 60 outils ou plus | Magasin à disque léger transportant des outils surdimensionnés |
| Ligne de production flexible | Basé sur la pièce la plus rapide | Gestion aléatoire à capacité partagée | Grand magasin à adresse fixe |
Une broche à haute vitesse fonctionne généralement mieux avec un magasin à disque manipulateur à faible inertie. Un grand magasin à chaîne ou à matrice convient aux coupes lourdes et aux processus qui nécessitent réellement de nombreux outils. Un tel magasin doit prendre en charge l'adressage aléatoire, la recherche du chemin le plus court bidirectionnel et la présélection en cours de processus.
Vérifier les performances avant l'achat
Le fournisseur doit fournir des données à pleine charge plutôt qu'un échantillon de magasin vide. Les chiffres requis doivent inclure les temps outil-à-outil et copeau-à-copeau pour les outils proches, éloignés et lourds. Le fournisseur doit également fournir les spécifications du moteur, l'inertie réfléchie, les paramètres d'accélération et une liste des actions pouvant se chevaucher.
Une conception adaptée réussit quatre contrôles pratiques :
- Chaque outil respecte les limites de la broche et du magasin en termes de poids, longueur, diamètre, équilibre et vitesse.
- La présélection maintient le temps copeau-à-copeau des outils éloignés proche de la performance des outils proches.
- Les outils standard n'utilisent pas les paramètres d'accélération et de décélération des outils lourds.
- L'attente d'interverrouillage n'augmente pas brusquement à mesure que la capacité du magasin augmente.
Un échec au contrôle nécessite un type de magasin, une capacité, un entraînement ou une stratégie de contrôle différents. Réduire la vitesse de la broche ne fait que masquer le décalage et réduit la valeur de la machine.
Conclusion
Un magasin d'outils adapté protège le temps de cycle grâce à une capacité appropriée, une logique de recherche optimisée, une inertie contrôlée, des trajets de mouvement courts et des échanges de sécurité rapides mais complets.
-
"Orientation de l'angle de la broche Doosan Fanuc | Configuration M19 S …", https://industrialmonitordirect.com/blogs/knowledgebase/doosan-cnc-spindle-angle-orientation-m19-s-command-setup-guide?srsltid. Les temps d'orientation de la broche dans les centres d'usinage modernes varient généralement de moins de 1 seconde à environ 3 secondes, en fonction de la vitesse de la broche, des paramètres de décélération et des exigences de précision de positionnement. Rôle de la preuve : support_général ; type de source : recherche. Prend en charge : temps d'orientation typiques de la broche dans les centres d'usinage CNC. Note de portée : Les temps réels varient considérablement selon la classe de la machine, le type de broche et la configuration du système de contrôle ↩
-
"Une plus grande capacité de magasin d'outils est-elle toujours meilleure pour la CNC …", https://jmcncmachine.com/is-larger-tool-magazine-capacity-always-better-for-cnc-machining-center/. Les magasins d'outils à chaîne ou à carrousel de grande capacité peuvent nécessiter des temps d'indexation allant de quelques secondes pour les outils adjacents à 20-40 secondes pour les positions d'outils les plus éloignées, selon la taille du magasin et la conception du système d'entraînement. Rôle de la preuve : support_général ; type de source : recherche. Prend en charge : temps d'indexation pour les magasins d'outils à chaîne de grande capacité. Note de portée : Le temps d'indexation réel dépend fortement de la capacité du magasin, de la puissance du moteur, des limites d'accélération et de l'utilisation de l'indexation par le chemin le plus court ou unidirectionnelle ↩
-
"Algorithme de Dijkstra", https://en.wikipedia.org/wiki/Dijkstra%27s_algorithm. L'indexation bidirectionnelle du chemin le plus court peut réduire le temps de rotation moyen du magasin d'environ 5 % par rapport à l'indexation unidirectionnelle, en particulier dans les systèmes à grande capacité où l'outil le plus éloigné se trouve à plus de 180 degrés. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : les avantages d'optimisation des stratégies d'indexation du chemin le plus court dans les systèmes de stockage d'outils rotatifs. Note de portée : Le bénéfice réel dépend des modèles de sélection d'outils, de la capacité du magasin et de la prise en charge par le système de contrôle de la présélection pendant l'usinage. ↩
-
"10.7 Deuxième loi de Newton pour la rotation – UCF Pressbooks", https://pressbooks.online.ucf.edu/osuniversityphysics/chapter/10-7-newtons-second-law-for-rotation/. Il s'agit de l'analogue rotationnel de la deuxième loi de Newton, exprimant que le couple net est égal au produit du moment d'inertie et de l'accélération angulaire. Rôle de la preuve : définition ; type de source : encyclopédie. Soutient : la relation mathématique entre le couple, le moment d'inertie et l'accélération angulaire. ↩
-
"Méthode de suppression de résonance basée sur le contrôle PI pour série…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10358500/. La fréquence naturelle dans les systèmes mécaniques est inversement proportionnelle à la racine carrée de l'inertie, une inertie plus élevée abaissant la fréquence de résonance et réduisant la bande passante du système. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : la relation entre l'inertie du système et la fréquence naturelle dans les systèmes mécaniques. ↩
-
"Briser les anciennes règles de correspondance d'inertie pour servo…", https://www.motioncontroltips.com/breaking-the-old-rules-of-inertia-matching/. Une inertie de charge élevée réduit la rigidité du système d'asservissement et abaisse les fréquences de résonance, rendant le système plus sensible aux résonances mécaniques et nécessitant une réduction des gains du contrôleur pour maintenir la stabilité. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : l'effet d'une inertie de charge élevée sur la stabilité du système d'asservissement et les caractéristiques de résonance. ↩
-
"Servomoteur surdimensionné pour éviter le réglage ? : r/PLC", https://www.reddit.com/r/PLC/comments/17np7sp/oversize_servo_to_avoid_tuning/. Lorsque l'inertie de la charge dépasse considérablement les ratios recommandés, les ingénieurs en servocommandes réduisent généralement les gains proportionnels et de vitesse tout en mettant en œuvre une anticipation d'accélération et des profils en S plus doux pour éviter les dépassements et les oscillations. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : les pratiques standard de réglage des servomoteurs pour les charges à haute inertie. Note de portée : Les stratégies de réglage spécifiques dépendent de l'architecture du servomoteur et des exigences de l'application en matière de temps de stabilisation et de précision. ↩
-
"Vitesses et avances", https://en.wikipedia.org/wiki/Speeds_and_feeds. Les centres d'usinage à grande vitesse pour l'aluminium et les matériaux légers fonctionnent généralement à des vitesses de broche de 10 000 à 24 000 tr/min, avec des opérations spécialisées de perçage et de taraudage à haute fréquence dépassant parfois 30 000 tr/min. Rôle de la preuve : support général ; type de source : recherche. Soutient : les plages de vitesse de broche typiques pour les opérations de perçage et de taraudage à haute fréquence. Note de portée : Les vitesses optimales dépendent fortement du type de matériau, du diamètre de l'outil et des exigences spécifiques de l'opération. ↩
-
"Magasin d'outils de type disque vs type parapluie", https://cncwmt.com/qa/disc-type-vs-umbrella-type-tool-magazine-comprehensive-selection-guide/. Les magasins d'outils de type disque et entraînés par came vont généralement de 12 à 40 positions d'outils, 16 à 30 outils étant typiques pour les centres d'usinage polyvalents, offrant une inertie plus faible que les magasins à chaîne de capacité similaire. Rôle de la preuve : support général ; type de source : autre. Soutient : les plages de capacité d'outils typiques pour les magasins d'outils à disque à came ou de type manipulateur. Note de portée : La capacité varie considérablement en fonction de la taille de la machine et de la philosophie de conception du fabricant. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.