

Como ler o tempo de ferramenta a ferramenta e o tempo de cavaco a cavaco em uma folha de especificações de VMC?
Dois segundos na folha de especificações parecem rápidos. A peça ainda aguarda uma troca real de ferramenta. Os dois tempos na folha devem ser lidos separadamente.
Uma folha de especificações de VMC lista ferramenta-a-ferramenta como a troca do braço e chip-a-chip como a espera do último corte até o próximo. Leia ambos. Ferramenta-a-ferramenta é frequentemente 2–5 s. Chip-a-chip é frequentemente 5–10 s e é o número da oficina.
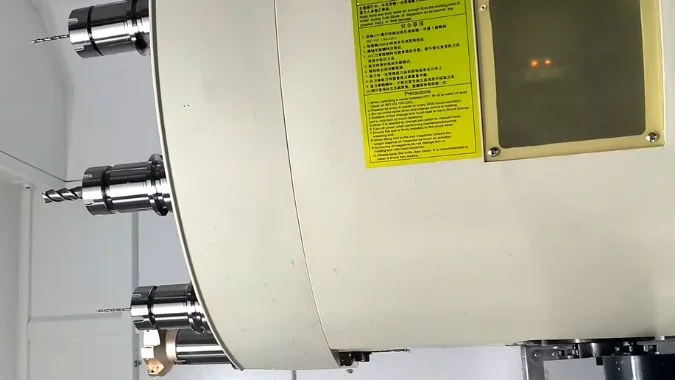
Uma folha de especificações pode imprimir 2 s e ainda esconder uma longa ociosidade. Ferramenta-a-ferramenta é apenas a troca do braço. O eixo ainda tem que estacionar, orientar, soltar e retornar ao corte. Uma troca rara em uma peça grande esconde essa recuperação. Esses dois cronômetros são ferramenta-a-ferramenta e chip-a-chip, e devem ser lidos separadamente.
Qual é a diferença entre o tempo ferramenta-a-ferramenta e o tempo chip-a-chip?
As oficinas misturam os dois segundos na folha de especificações. O trabalho parece rápido no papel, mas o próximo corte ainda espera.
O tempo ferramenta-a-ferramenta é o trocador automático substituindo a ferramenta antiga pela próxima. Ele avalia o mecanismo. O tempo chip-a-chip é a espera total do último chip até o próximo chip. É mais próximo do ciclo de produção.
O que o tempo ferramenta-a-ferramenta mede
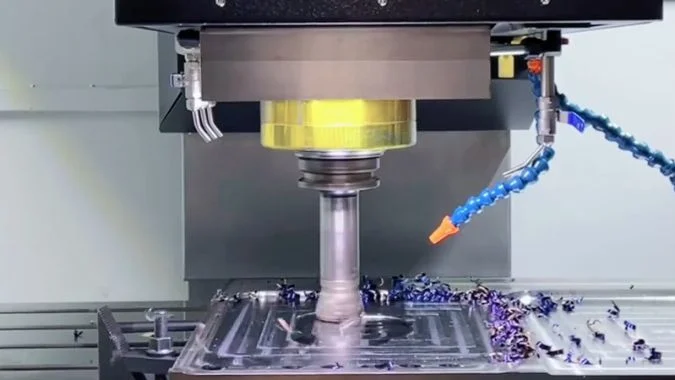
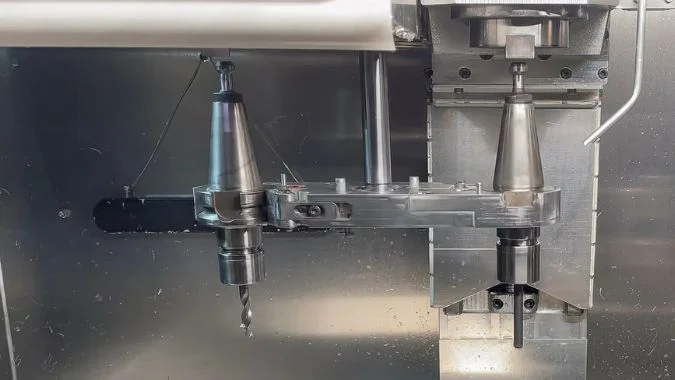
O tempo ferramenta-a-ferramenta é a troca mecânica. O braço retira a ferramenta antiga do eixo e coloca a nova. O cronômetro cobre o trocador, não toda a ociosidade. VMCs modernas costumam imprimir 2–5 s1. Um magazine de disco com braço de cames pode mostrar cerca de 2,5 s em um par leve e adjacente2. Esse número avalia o dispositivo. Não avalia o trabalho.
O que o tempo chip-a-chip mede
O tempo chip-a-chip, também chamado de corte-a-corte, é a espera do último chip até o próximo chip. O eixo deve sair do corte, mover-se para o ponto de troca, orientar, soltar, prender, baixar no eixo Z e retornar ao corte3. Esse bloco é tempo ocioso entre dois cortes. O tempo típico de chip-a-chip é de 5–10 s. Uma linha de especificação como 1,5 / 4,5 s significa 1,5 s ferramenta-a-ferramenta e 4,5 s chip-a-chip4. O tempo chip-a-chip é mais próximo do ciclo de produção.
Por que os dois números aparecem na mesma linha
Os fabricantes imprimem ambos na mesma linha para que os compradores possam comparar os modelos rapidamente. O número à esquerda é mais brilhante. O número à direita é o que impacta o ciclo. Os testes de catálogo geralmente usam uma ferramenta leve, uma ferramenta curta, uma peça adjacente, um recuo curto e um fuso que já está orientado. A espera pelo fluido de corte e a espera pelo sopro de cavacos são omitidas. O tempo de cavaco a cavaco (chip-to-chip) é, portanto, frequentemente de 2 a 4 segundos mais longo do que o tempo de ferramenta a ferramenta (tool-to-tool) na mesma máquina5. Essa diferença é normal. Não é um defeito na ficha técnica. É o restante do movimento.
| Métrica | O que o cronômetro abrange | Faixa típica de centros de usinagem vertical (VMC) | O que ele classifica |
|---|---|---|---|
| Ferramenta a ferramenta (T-T) | Troca do braço da ferramenta antiga para a nova | 2 a 5 s | O trocador |
| Cavaco a cavaco (C-C) | Do último cavaco ao próximo cavaco, incluindo deslocamento, orientação, fixação e eixo Z | 5 a 10 s | O tempo ocioso entre cortes |
| Linha de especificação 1,5 / 4,5 s | T-T à esquerda, C-C à direita | Apenas exemplo | Um par de triagem, não o ciclo da oficina |
Quando um número curto de ferramenta-a-ferramenta ainda deixa um trabalho lento se as ferramentas forem trocadas raramente?
Uma troca de 2 segundos parece uma célula rápida. Em uma peça grande com poucas trocas, esses segundos quase não afetam o ciclo. A espera ocorre no restante da operação.
Um número curto de ferramenta para ferramenta ainda deixa um trabalho lento quando as ferramentas mudam raramente, porque esse valor é apenas a troca do braço. O tempo de cavaco a cavaco, a configuração da ferramenta, a recuperação do corte e um compartimento emperrado superam esses 2 a 5 segundos.
Por que alguns segundos desaparecem em uma peça grande
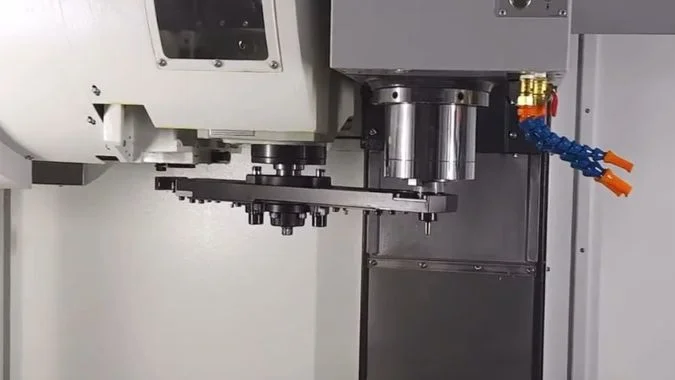
O tempo de ferramenta para ferramenta é apenas uma pequena parte da troca. Não é todo o tempo de inatividade. Não é a produção perdida. Uma troca mais curta ainda ajuda, mas o ganho é pequeno quando as ferramentas mudam apenas algumas vezes em uma peça grande. Um movimento de braço de 2 a 5 segundos, algumas vezes por ciclo, quase não altera a hora. O corte ainda domina o relógio. O folheto então parece uma vitória. O relatório de turno, não.
Tempo de inatividade colateral atrás da troca
A espera que atrasa o trabalho é frequentemente maior do que a de ferramenta para ferramenta. Ela também não diminui apenas porque as trocas são raras. O tempo de cavaco a cavaco já adiciona deslocamento, orientação, abertura, fixação e reinicialização do eixo Z. Esse bloco geralmente leva de 5 a 10 segundos. A configuração da ferramenta adiciona mais. Após a troca, o comprimento ou o desgaste podem precisar de verificação. Uma troca manual pode levar minutos para encontrar, montar e configurar a ferramenta6. A recuperação do processo adiciona ainda mais. O corte para. O reinício pode exigir uma velocidade menor, um passe de teste e um ajuste de parâmetro. Trabalhos com longo balanço e tolerâncias apertadas gastam mais tempo restabelecendo o corte do que o braço gastou na troca.
A confiabilidade não se importa com a frequência
Um magazine que escolhe o compartimento errado, ou um fuso que perde a orientação, pode travar uma vez e parar a célula para um longo diagnóstico. A contagem de trocas não importa. Um travamento supera um número de 2 segundos de folheto. Por que a incompatibilidade do magazine de ferramentas aumenta o tempo de troca de ferramenta7 é um caminho de falha separado. O ponto aqui é mais simples. Um número curto de ferramenta para ferramenta apenas diz que o braço é rápido. O tempo de inatividade real ainda reside na configuração, preparação e recuperação. Esses elos permanecem lentos mesmo quando as ferramentas mudam raramente.
| Fonte ociosa | Escala típica | Atrelado à contagem de mudanças? |
|---|---|---|
| Troca de braço ferramenta a ferramenta | 2 a 5 s | Sim, mas uma pequena fatia |
| Movimento cavaco a cavaco | 5 a 10 s | Sim, e maior que T-T (ferramenta a ferramenta) |
| Configuração da ferramenta / pré-ajuste | Segundos a minutos | Não. Acontece após a troca |
| Recuperação de corte em balanço longo | Pode exceder a troca | Não. Está atrelado ao corte, não ao braço |
| Um pote travado | Depuração longa | Não. Um evento pode parar a célula |
Qual lista de ferramentas de uma peça típica deve ser cronometrada antes de confiar no catálogo?
Os segundos do folheto vêm de um par leve e adjacente. Uma lista real de ferramentas é mais lenta, e a estimativa não se sustenta. Cronometre as próprias ferramentas da peça.
Cronometre a lista completa de ferramentas de uma peça de produção típica antes de confiar no folheto. Inclua fresas de topo, brocas e machos de pesos variados. Cubra potes adjacentes, o pote mais distante, a ferramenta mais pesada e 10 a 20 ciclos repetidos.
Por que o par do folheto é a lista errada
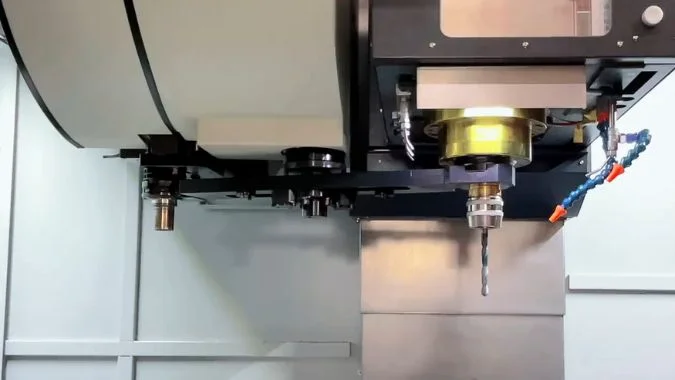
O tempo manual é o melhor cenário. Um braço de disco sob um par leve pode levar cerca de 2,5 s. O tempo de oficina depende do tipo de magazine, do peso da ferramenta e da ordem dos movimentos. Um magazine tipo guarda-chuva geralmente leva cerca de 5 a 8 s8. Isso é aceitável em trabalhos únicos. O trabalho em lote revela a defasagem. A aceitação deve cronometrar as ferramentas que a peça típica realmente utiliza, não o par na foto.
O que uma peça típica deve incluir
Uma peça que a oficina irá produzir deve ser a peça de teste. A lista completa de ferramentas do programa real deve ser cronometrada. A lista deve incluir fresas de topo sólidas para desbaste e acabamento, além de brocas, machos ou alargadores. Diâmetros e pesos devem ser variados. Ferramentas adjacentes leves apenas copiam o folheto. Fresas de facear, barras de mandrilar e suportes longos devem estar na lista quando a peça os utiliza. Essas ferramentas são as que o braço realmente carregará.
Piores cenários e ciclos de repetição
Números adjacentes simulam trocas frequentes. O alojamento mais distante testa a busca do magazine. Essa busca é um ponto fraco em relação ao número impresso. Um magazine maior pode tornar esse alojamento distante ainda mais lento. O par mais pesado deve estar no teste, pois a massa retarda o braço e pode acionar uma velocidade de proteção. Uma única troca não é suficiente. O teste deve rodar 10 a 20 ciclos contínuos9. O registro deve manter a média e o tempo mais longo. A execução deve ser monitorada para verificar perda de desempenho ou pausas.
| O que cronometrar | Por que faz parte |
|---|---|
| Lista completa do programa para uma peça típica | Corresponde à produção posterior |
| Fresas de topo sólidas, brocas, machos ou alargadores | Diâmetro e peso mistos |
| Números de ferramenta adjacentes | Caso de troca frequente |
| Alojamento de magazine mais distante | Tempo de busca que o folheto oculta |
| Ferramenta mais pesada ou mais longa do trabalho | Velocidade e estabilidade do braço |
| 10 a 20 ciclos contínuos | Média, máximo, desvanecimento e pausa |
Quando o comprador deve pedir uma demonstração com cronômetro em vez de comparar segundos de catálogo?
Os segundos de catálogo ajudam na tela de modelos. Em um trabalho sensível a segundos, eles não comprovam o ciclo. Uma demonstração com cronômetro sob regras acordadas sim.
O comprador deve solicitar uma demonstração com cronômetro quando as trocas de ferramentas forem frequentes, os números de catálogo forem próximos, as ferramentas da oficina forem mais pesadas que o par do folheto ou a aceitação definir o tempo. Os segundos de catálogo ainda servem para uma primeira triagem.
Quando os segundos de catálogo são suficientes
A folha de especificações ainda é útil para a primeira triagem de modelos e tipos de magazine. Trabalhos com moldes e trabalhos únicos com poucas alterações podem permanecer com a folha, porque o corte domina o ciclo. Uma oficina que já opera o mesmo modelo e o mesmo magazine já conhece o ciclo. Duas máquinas cujos tempos de cavaco a cavaco não estão na mesma faixa também não precisam de cronômetro ainda. A direção já está clara. A fase de proposta ainda deve ler ambos os números, para que um valor curto de ferramenta a ferramenta não seja tratado como tempo ocioso da oficina.
Quando uma demonstração cronometrada é necessária
Uma demonstração com cronômetro é necessária quando a densidade de troca de ferramentas é alta. Peças pequenas com muitos furos e trabalhos que alternam brocas, machos e chanfradores multiplicam cada segundo extra de cavaco a cavaco. Trabalhos em lote que são precificados por segundo também se enquadram aqui. Uma diferença de catálogo de 0,2–0,3 s então importa menos do que um tempo de cavaco a cavaco cronometrado com ferramentas reais e altura de retração real.
Uma demonstração também é necessária quando vários candidatos imprimem cerca de 1,5 s de ferramenta a ferramenta e cerca de 4 s de cavaco a cavaco. A lacuna então reside na orientação, retração em Z, sobreposição do pote e do braço, desaceleração da ferramenta pesada e busca em pote distante. O mesmo programa, as mesmas ferramentas e o mesmo ponto de referência decidem isso.
Ferramentas de oficina que não correspondem ao par de catálogo também precisam de uma demonstração. Fresas de facear, barras de mandrilar, ferramentas longas e magazines tipo guarda-chuva, todos estendem o tempo de cavaco a cavaco. Algumas máquinas diminuem a velocidade do braço com ferramentas pesadas ou longas10. O mínimo do catálogo, portanto, não aparecerá no chão de fábrica. O tempo de troca de ferramenta que constará em um acordo técnico também precisa de uma demonstração cronometrada. As normas GB/T 18400.9 e ISO 10791-9 descrevem um ponto de referência unificado11 e um tempo de corte a corte, tanto curto quanto longo. Algumas linhas de catálogo cronometram apenas a rotação do braço. Um cronômetro de máquina completa pode, então, levar de alguns décimos de segundo a mais de um segundo a mais.
Tipos de magazine que parecem rápidos no papel
Magazines tipo guarda-chuva, magazines de grande capacidade e máquinas que anunciam pré-seleção são os casos que mais precisam de uma demonstração de chip a chip em uma lista de ferramentas real. Um teste a seco com as duas ferramentas adjacentes mais leves em uma máquina de showroom apenas repetirá o catálogo.
| Tipo de magazine | Por que o catálogo pode parecer rápido | Por que uma demonstração com cronômetro é mais segura |
|---|---|---|
| Braço com came / robótico | Tempo curto de ferramenta para ferramenta é fácil de publicar | Orientação, fixação, temporização do pote e desaceleração para ferramentas pesadas |
| Guarda-chuva | A folha pode não parecer lenta | O fuso deve devolver a ferramenta antiga antes de pegar a nova |
| Endereço fixo | O pote mais curto é o caso impresso | O pote mais distante adiciona segundos |
| Pré-seleção / troca sincronizada | O tempo de chip a chip é promovido como sendo muito curto | Um suporte que não está pronto retorna a uma espera normal |
Conclusão
Ambos os segundos na folha devem ser lidos. Chip-to-chip é o número da oficina. As ferramentas da própria peça devem ser cronometradas quando o ciclo é curto.
-
"Centro de Usinagem Vertical CNC VMC 1160 – antishicnc", https://antishilathe.com/blog/vmc-1160-cnc-vertical-machining-center/. Análises do setor sobre centros de usinagem verticais contemporâneos mostram que a maioria dos modelos dos principais fabricantes especifica tempos de ferramenta a ferramenta na faixa de 2 a 5 segundos, refletindo melhorias na tecnologia de servodrive e no projeto de mecanismos na última década. Papel da evidência: suporte_geral; tipo de fonte: pesquisa. Suporta: níveis de desempenho atuais dos trocadores automáticos de ferramentas VMC modernos. Nota de escopo: As especificações representam reivindicações do fabricante sob condições ideais de teste ↩
-
"Análise dinâmica de trocador automático de ferramentas tipo came", https://ui.adsabs.harvard.edu/abs/2026JPhCS3175a2117L/abstract. A literatura técnica sobre trocadores automáticos de ferramentas indica que magazines de disco com braços acionados por came normalmente alcançam tempos de ferramenta a ferramenta na faixa de 2 a 3 segundos sob condições ideais com ferramentas adjacentes e leves. Papel da evidência: estatística; tipo de fonte: pesquisa. Suporta: características de desempenho de sistemas de magazine de ferramentas tipo disco. Nota de escopo: Isso representa o melhor desempenho possível com ferramentas leves em posições adjacentes ↩
-
"Trocadores de ferramentas CNC, operação e alinhamento", https://www.youtube.com/watch?v=7wE6zOkPbHw. A documentação técnica para a operação de centros de usinagem descreve o ciclo de troca de ferramenta como uma sequência de várias etapas: retração da peça, deslocamento rápido para a posição de troca de ferramenta, orientação do fuso para o ângulo de referência, destravamento da ferramenta, troca da ferramenta, verificação do travamento da ferramenta e retorno à posição de corte. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: a sequência operacional envolvida em um ciclo completo de troca de ferramenta. ↩
-
"Acelerando seu tempo de troca de ferramenta", https://epictool.ca/speeding-up-your-tool-change-time/. A prática da indústria de máquinas-ferramenta, conforme refletida em catálogos de fabricantes e diretrizes de associações comerciais, comumente apresenta o desempenho de troca de ferramenta como uma especificação pareada, onde o primeiro valor indica o tempo de ferramenta a ferramenta (apenas mecanismo) e o segundo indica o tempo chip-to-chip (ciclo completo). Papel da evidência: definição; tipo de fonte: instituição. Suporta: convenções da indústria para especificar o desempenho de troca de ferramenta. Nota de escopo: Nem todos os fabricantes seguem esta convenção consistentemente, e alguns especificam apenas uma métrica ↩
-
"Tempo Chip to Chip – FÓRUM CNCARENA – Industry Arena", https://en.industryarena.com/forum/chip-chip-time–18752-2.html. A análise de desempenho de máquinas-ferramenta mostra que o tempo chip-to-chip inclui operações adicionais além da própria troca de ferramenta—posicionamento do fuso, orientação, travamento e retorno à posição de corte—que normalmente adicionam de 2 a 4 segundos ao tempo básico de ferramenta a ferramenta. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: o diferencial de tempo entre as medições ferramenta a ferramenta e chip-to-chip. Nota de escopo: O diferencial depende da cinemática da máquina, distâncias de retração e requisitos de orientação do fuso ↩
-
"Troca automática de ferramentas em centros de torneamento", https://www.youtube.com/watch?v=5T_OX6ymVdU. Estudos de produtividade industrial documentam que trocas manuais de ferramentas em centros de usinagem, incluindo retirada da ferramenta, montagem, medição de comprimento e entrada de offset, normalmente requerem de 2 a 5 minutos, dependendo da experiência do operador e da disponibilidade de equipamento de configuração de ferramentas. Papel da evidência: estatística; tipo de fonte: pesquisa. Suporta: requisitos de tempo para trocas manuais de ferramentas em operações de usinagem. Nota de escopo: O tempo varia significativamente com a organização da oficina, métodos de configuração de ferramentas e habilidade do operador ↩
-
"Por que o magazine de ferramentas não está localizando corretamente?", https://www.facebook.com/groups/603711620209991/posts/1543609769553500/. Guias de solução de problemas CNC identificam a incompatibilidade do magazine de ferramentas—onde a tabela de ferramentas do sistema de controle não corresponde ao conteúdo real do magazine—como uma fonte de ciclos de troca de ferramenta prolongados devido a rotinas de busca, sequências de recuperação de erro ou requisitos de intervenção do operador. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: como erros de endereçamento do magazine de ferramentas afetam o desempenho da troca de ferramenta. ↩
-
"Manutenção do trocador de ferramentas tipo guarda-chuva/carrossel", https://www.haascnc.com/video/service/hxsqciapvgc.html. Comparações técnicas de projetos de trocadores automáticos de ferramentas indicam que magazines tipo guarda-chuva, que exigem que o fuso retorne a ferramenta antiga antes de receber a nova, normalmente apresentam tempos chip-to-chip na faixa de 5 a 8 segundos. Papel da evidência: estatística; tipo de fonte: pesquisa. Suporta: tempos típicos de troca de ferramenta para sistemas de magazine tipo guarda-chuva. Nota de escopo: O desempenho varia com a capacidade do magazine, peso da ferramenta e configuração da máquina ↩
-
"Trocador automático de ferramentas: Guia completo para CNC…", https://kuvamtechnologies.com/automatic-tool-changer-systems/?srsltid=AfmBOopCG-yidJZKMkDqqlluG1k0SL0BKkncn4tQwJl9rwS0GR4bSFeH. Os padrões de testes de aceitação de máquinas-ferramenta e protocolos de garantia de qualidade normalmente recomendam múltiplos ciclos consecutivos de troca de ferramenta (comumente 10 a 25 repetições) para avaliar o desempenho médio, identificar o tempo máximo de ciclo e detectar problemas intermitentes não aparentes em testes de ciclo único. Papel da evidência: suporte_geral; tipo de fonte: instituição. Suporta: procedimentos de teste recomendados para avaliar o desempenho do trocador de ferramentas. Nota de escopo: Requisitos específicos de teste variam de acordo com o padrão e o contrato firmado ↩
-
"Velocidades e avanços", https://en.wikipedia.org/wiki/Speeds_and_feeds. Os sistemas de controlo de trocadores automáticos de ferramentas incorporam geralmente deteção de carga ou redução de velocidade programada para ferramentas que excedem limites de peso ou comprimento especificados, a fim de manter a precisão do posicionamento e evitar danos no mecanismo. Papel da evidência: mecanismo; tipo de fonte: investigação. Suporta: controlo de velocidade adaptativo em trocadores automáticos de ferramentas com base nas características da ferramenta. Nota de âmbito: A implementação varia conforme o fabricante e o modelo da máquina ↩
-
"ISO 10791-9:2001(en), Condições de ensaio para centros de maquinagem", https://www.iso.org/obp/ui/en/#!iso:std:27646:en. A norma ISO 10791-9 especifica as condições de ensaio e os métodos de medição para a avaliação do desempenho de centros de maquinagem, incluindo procedimentos normalizados para a medição do tempo de troca de ferramentas com pontos de referência e configurações de ensaio definidos. Papel da evidência: definição; tipo de fonte: instituição. Suporta: métodos normalizados para medir o desempenho da troca de ferramentas. Nota de âmbito: A norma define condições de ensaio que podem diferir dos cenários de produção típicos ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.