

Como o tamanho da mesa limita a capacidade de corte de um centro de usinagem vertical (VMC)?
Uma peça de trabalho pode caber na mesa de um centro de usinagem vertical (VMC), mas permanecer fora da área de corte. Essa discrepância desperdiça configurações e tempo. O tamanho da mesa e o curso (travel) devem ser verificados como dois limites distintos.
O tamanho da mesa limita a capacidade de corte do VMC porque a mesa apenas sustenta o dispositivo de fixação e a peça. O curso em X/Y/Z define até onde o fuso pode alcançar. Uma peça que cabe na mesa precisa de espaço para fixação e aproximação da ferramenta. O curso deve exceder a peça, com uma margem de 10% a 20%.
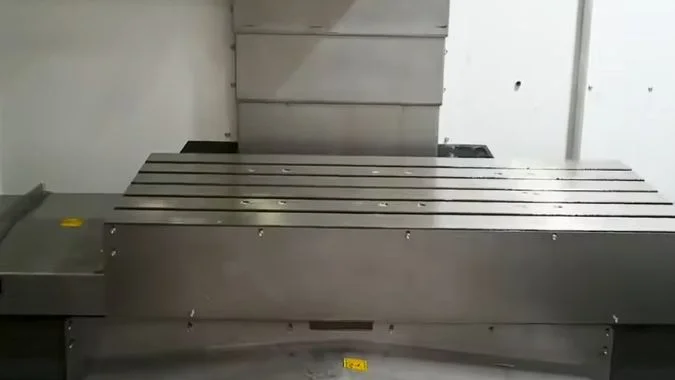
A primeira armadilha é tratar o comprimento da mesa como comprimento de corte. Uma mesa longa parece permitir um corte longo. No entanto, a morsa ocupa parte da base e a ferramenta precisa de espaço para entrar e sair. Os cantos distantes da peça bruta podem estar visíveis, mas fora de alcance. Essa diferença é o intervalo entre a área de trabalho e o curso utilizável.
Quais são as diferenças entre a área de trabalho da mesa e o curso utilizável?
As oficinas confundem o tamanho da mesa com o curso dos eixos. A peça é fixada no lugar, mas a ferramenta nunca alcança a extremidade distante. Esses dois valores devem ser calculados separadamente.
A área de trabalho da mesa é o comprimento e a largura físicos da mesa. Esse tamanho determina quão grande pode ser o dispositivo de fixação e a peça montada. O curso utilizável é o movimento real do fuso nos eixos X, Y e Z. Uma peça pode caber na mesa, mas ficar fora da área de corte.
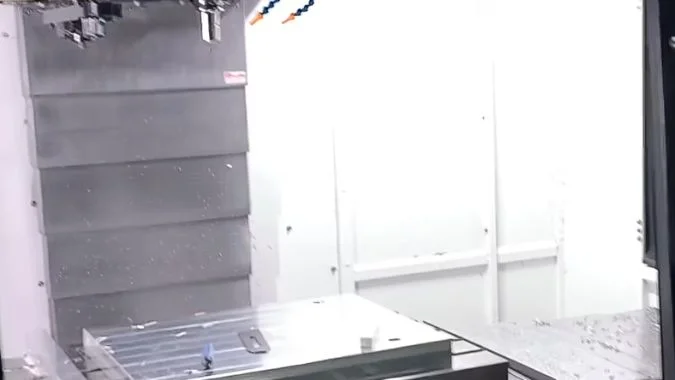
O que a área de trabalho da mesa realmente mede
A área de trabalho da mesa é a plataforma física do VMC. O tamanho impresso é comprimento multiplicado por largura. Essa área determina quão grande pode ser o dispositivo de fixação e a peça montada nas ranhuras em T. Grampos, morsas e pinos de localização ocupam parte dessa base. A peça bruta montável é menor que o tamanho da mesa indicado no catálogo. A área da mesa não determina até onde a ferramenta pode se mover.
O que o curso utilizável realmente mede
O curso utilizável é o deslocamento real dos eixos X, Y e Z. X é esquerda e direita. Y é frente e trás. Z é para cima e para baixo. Esse curso é o alcance da ferramenta em relação à peça de trabalho. A troca de ferramenta, aproximação e retração também exigem esse curso. Um curso Z curto bloqueia peças altas em uma mesa larga. Um curso X longo em uma mesa pequena não suporta uma peça bruta grande.
Por que uma peça na mesa não significa um corte concluído
Deve haver espaço para os grampos. A ferramenta precisa entrar e sair. Portanto, o curso utilizável deve ser maior que o tamanho máximo da peça. Uma margem de 10% a 20% é a reserva usual. Um caso de trabalho é uma máquina com uma mesa de 800 × 400 mm e curso XYZ de 600 × 400 × 500 mm. Essa máquina pode cortar um molde de aproximadamente 500 × 400 mm. Uma peça próxima a 800 × 500 mm precisa de mais espaço. Uma máquina da classe VMC850 com 800 mm de curso e uma mesa de 1000 × 500 mm oferece espaço operacional.
As duas especificações são independentes. Algumas máquinas possuem curso longo e mesa pequena, impossibilitando a montagem de peças grandes. Algumas máquinas possuem mesa grande e curso Z curto, impossibilitando o corte de peças altas. Os compradores devem verificar ambos os números em relação ao tamanho da peça, somado à margem de fixação. Uma peça que supera ambas as especificações pertence a um centro de usinagem tipo pórtico, não a uma mesa VMC estendida.
| Especificação | O que responde | Verificação típica |
|---|---|---|
| Área de trabalho da mesa | O dispositivo e a peça bruta podem ser colocados sobre a mesa? | Área de ocupação da peça mais fixação versus comprimento × largura da mesa |
| Curso utilizável em X/Y | A ferramenta consegue alcançar as bordas distantes? | Tamanho da peça mais margem de 10% a 20% versus curso em X e Y |
| Curso utilizável em Z | A ferramenta consegue atingir a altura necessária e retrair? | Altura da peça mais ferramenta mais dispositivo versus curso em Z |
| Exemplo A | Mesa de 800 × 400 mm, XYZ de 600 × 400 × 500 mm | Molde próximo de 500 × 400 mm |
| Exemplo B | Mesa de 1000 × 500 mm, 800 mm em X em classe VMC850 | Peça de trabalho próxima de 800 × 500 mm |
Quando uma mesa maior é uma má escolha devido à redução da velocidade de avanço rápido e da precisão?
Uma mesa maior parece oferecer capacidade extra. No entanto, uma massa maior reduz as velocidades de deslocamento rápido (rapids) e amplia erros ao longo do curso. Essa compensação deve ser avaliada antes do pedido.
Uma mesa maior é uma má escolha quando a massa extra reduz simultaneamente a velocidade de deslocamento rápido e a precisão em todo o curso. O peso sobrecarrega o sistema de avanço, diminuindo a aceleração. O posicionamento em curso total é frequentemente pior, e uma base mais longa pode perder rigidez, mesmo com mais fundição.
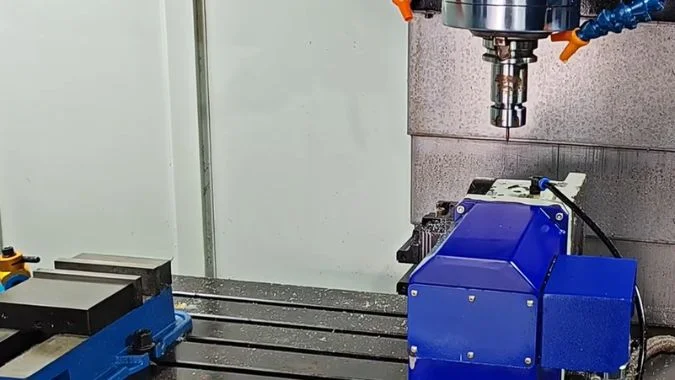
Desempenho dinâmico limitado
Uma mesa maior adiciona peso. Esse peso aumenta a carga no sistema de avanço. A velocidade de deslocamento rápido diminui. A aceleração e a desaceleração também diminuem. Os eixos respondem mais lentamente em movimentos curtos. O tempo de ciclo aumenta em peças pequenas que exigem muitos deslocamentos rápidos. O tipo de trilho também altera a velocidade rápida. A seleção de trilhos lineares ou rígidos é uma escolha independente da massa da mesa.1
Erros de precisão amplificados
A precisão de posicionamento em todo o curso de uma máquina de curso longo é geralmente pior. Um valor comum para o curso completo é 0,02 mm.2 O corte em diferentes posições em uma peça grande acumula erros além da faixa esperada. Uma máquina de curso longo usada em peças pequenas frequentemente mantém uma precisão menor do que uma máquina dedicada de curso curto pelo mesmo preço. A precisão e a repetibilidade de posicionamento de curso completo devem ser lidas como valores de curso completo, e não como uma afirmação baseada no melhor ponto.
Rigidez reduzida
Um curso maior requer uma base mais longa e pesada. Fundição extra nem sempre restaura a rigidez. A rigidez geral pode diminuir. A resistência à vibração pode piorar. A qualidade da superfície então cai com a mesma ferramenta e avanço. A oficina paga por uma área de trabalho maior com um corte mais suave.
Quando a mesa maior permanece uma escolha razoável
Este aviso é válido quando o movimento rápido e a precisão são prejudicados. Peças de trabalho grandes e de peso médio com necessidades moderadas de movimento rápido se adaptam a uma mesa grande. Trabalho de precisão frequente em peças pequenas, ou tempos de ciclo curtos, tornam uma mesa grande uma escolha negativa. O limite inferior é o tamanho máximo atual da peça de trabalho mais 50–100 mm de margem de fixação. Curso extra para um crescimento futuro incerto não é necessário.
| Condição da oficina | Mesa maior | Porquê |
|---|---|---|
| Peças grandes e de peso médio, movimentos rápidos moderados | Razoável | A massa é usada e o tempo de ciclo não é o fator determinante |
| Peças pequenas de precisão, tempo de ciclo curto | Pobres | Massa extra desacelera os movimentos rápidos e dissemina erros |
| Tamanhos mistos, trabalhos raros de grande porte | Frequentemente ruim | O trabalho diário paga a penalidade da massa |
| Regra de dimensionamento | Limite inferior | Máximo atual da peça mais 50–100 mm de margem de fixação |
Como a saliência da peça de trabalho além das bordas da mesa provoca vibrações severas no corte?
Uma peça bruta que se projeta além da mesa parece estar fixada. Essa saliência atua como uma viga, e o corte começa a vibrar. Essa vibração é vibração regenerativa3.
A saliência da peça de trabalho além das bordas da mesa desencadeia uma trepidação de corte severa, pois o comprimento não suportado atua como uma viga em balanço. A rigidez diminui à medida que a saliência aumenta. A força de corte então causa retorno elástico, a espessura do cavaco muda a cada passada e a trepidação regenerativa aumenta.
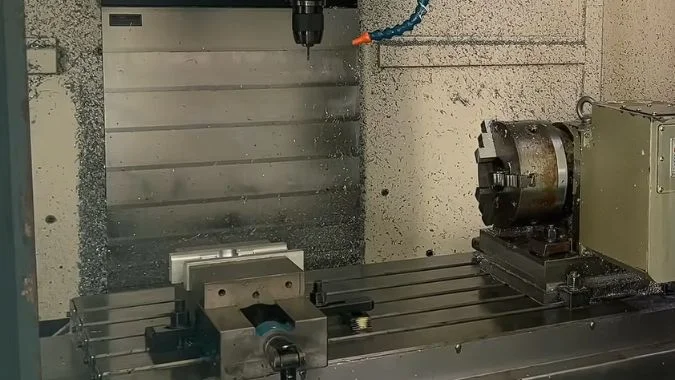
Queda de rigidez devido à saliência
Uma peça que se estende além da borda da mesa comporta-se como uma viga em balanço.4 Uma saliência maior significa uma perda mais acentuada de rigidez. Uma saliência da ferramenta além de cerca de três vezes o seu diâmetro é um ponto crítico conhecido para a rigidez.5 A mesma ideia se aplica à peça de trabalho. O suporte fraco permite que a força de corte amplifique a vibração. O corte é então realizado sobre uma mola, e não sobre um conjunto sólido da mesa ao fuso. O suporte sob o caminho de corte é a verdadeira rigidez, não o tamanho da mesa do catálogo.
Como a trepidação regenerativa começa
A peça de trabalho não é suportada sob o corte. A força de corte causa deformação elástica e retorno elástico. A espessura do cavaco então muda de uma passada para outra. Esse ciclo é a trepidação regenerativa. Cada corte vibra mais. Cada vibração causa mais danos. Marcas de vibração permanecem na superfície usinada. Problemas de fixação e posicionamento podem adicionar a mesma vibração mesmo quando o bloco parece assentado.
Danos que seguem a vibração
A qualidade da superfície cai porque a ferramenta e a peça de trabalho se movem uma em relação à outra. As marcas de trepidação arruínam o passe de acabamento. Cargas alternadas sustentadas aceleram o desgaste da ferramenta. As mesmas cargas enfraquecem a conexão entre o fuso e a mesa. Casos graves interrompem o corte. A vibração intensa também gera ruído alto, e esse ruído prejudica o operador.
| Condição de saliência | Efeito do sistema | Resultado na oficina |
|---|---|---|
| Peça totalmente sobre a mesa, fixações próximas ao corte | Alta rigidez de suporte | O risco de trepidação permanece menor |
| Pequena saliência além da borda | Cantilever leve | Marcas de acabamento podem aparecer |
| Saliência longa, suporte fraco | Queda brusca de rigidez | Vibração regenerativa, desgaste da ferramenta, ruído |
| Projeção da ferramenta acima de cerca de 3× o diâmetro, mais a saliência da peça | Dois elementos fracos em série | Agitação severa e possível parada |
Quais problemas de fundação e nivelamento surgem quando uma mesa VMC é superdimensionada para o piso da oficina?
Uma mesa superdimensionada adiciona peso extra da máquina ao piso. A laje então assenta e o nível se desvia. Tanto a precisão quanto a vida útil da máquina são prejudicadas.
Uma mesa de VMC superdimensionada cria carga desigual na fundação, assentamento e problemas de nivelamento a longo prazo. O peso próprio extra e a carga de corte exigem um piso mais resistente. O assentamento desigual torce as guias, resultando na perda do esquadro entre o fuso e a mesa, além de acelerar o desgaste de parafusos e trilhos.
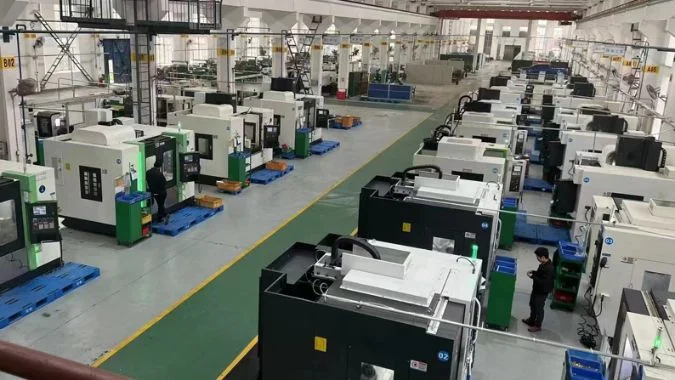
Maior risco de assentamento
Uma mesa grande implica maior peso próprio da máquina e maior carga de processo. A fundação deve suportar essa carga. Concreto fino, tempo de cura curto ou solo macio aumentam a chance de assentamento desigual.6 O nivelamento sofre desvios repetidamente. Oficinas que escolhem o tamanho da mesa para um futuro trabalho grande também escolhem uma máquina mais pesada para o uso diário. O piso deve ser especificado para essa máquina, e não para a fresadora anterior.
O nivelamento leva mais tempo e desvia mais cedo
Máquinas grandes com curso longo precisam de mais tempo para ajustar o nivelamento em todo o curso. O nivelamento de uma máquina de pórtico grande geralmente leva de 1 a 2 dias ou mais.7 As bases de nivelamento e os parafusos de ancoragem precisam de ajustes mais precisos. Um centro de usinagem vertical (VMC) com uma mesa superdimensionada segue o mesmo padrão em menor escala. Verificações repetidas são necessárias porque o assentamento continua após a instalação. A espessura da fundação, o solo e o tempo de cura devem ser considerados na compra da máquina, não após a entrega.8
Cadeia de precisão a partir de um nivelamento inadequado
Uma máquina que não está nivelada permite que a gravidade torça os trilhos guia em pequena escala. A mesa então se deforma levemente. O fuso não fica mais perpendicular à mesa.9 Tanto a planicidade quanto o tamanho da superfície usinada são prejudicados.
Desgaste em parafusos e trilhos
Um grande erro de nivelamento exerce tensão desigual sobre os fusos de esferas e guias. O desgaste acelera. A precisão não pode ser mantida. A vida útil da máquina diminui.10
| Problema no piso | O que acontece | Efeito no VMC |
|---|---|---|
| Laje fina ou solo macio | Assentamento irregular | Nivelamento desalinhado após instalação |
| Cura de concreto curta | Baixa capacidade de suporte | Renivelamento recorrente |
| Curso longo, mesa grande | Trabalho lento e minucioso de base e ancoragem | 1 a 2 dias ou mais em máquinas grandes |
| Nivelamento fora das especificações | Torção da guia e empenamento da mesa | Erro de esquadro entre o fuso e a mesa |
| Erro de nivelamento persistente | Carga desigual nos fusos e trilhos | Desgaste mais rápido e vida útil menor |
Conclusão
A área da mesa sustenta a peça. O curso a corta. Massa extra na mesa, balanço e um piso fraco reduzem a capacidade real do VMC.
-
"Qual é a diferença entre o trilho linear e o rígido…", https://www.antsmachine.com/what-is-the-difference-between-the-linear-rail-and-the-hard-rail-machining-center.html. A literatura de projeto de máquinas-ferramenta distingue guias lineares (guias de elementos rolantes com esferas ou rolos recirculantes) de guias rígidas (guias de caixa de contato deslizante); as guias lineares normalmente oferecem maior velocidade e menor atrito, enquanto as guias rígidas proporcionam maior amortecimento e capacidade de carga. Papel da evidência: definição; tipo de fonte: educação. Suporta: a distinção entre sistemas de guia linear e guia rígida. ↩
-
"6 Resultados de Teste e Precisão de Posicionamento de Máquinas-Ferramenta…", https://www.mdpi.com/2076-3417/6/4/105. A norma ISO 230-2 define métodos de teste de precisão de posicionamento para máquinas-ferramenta, com centros de usinagem vertical (VMCs) de médio porte atingindo comumente precisões de posicionamento de curso completo na faixa de 0,015–0,025 mm, dependendo do comprimento do curso e da qualidade da construção. Papel da evidência: estatística; tipo de fonte: instituição. Suporta: valores típicos de precisão de posicionamento para centros de usinagem vertical. Nota de escopo: Os valores reais variam significativamente de acordo com a classe, o tamanho e o fabricante da máquina. ↩
-
"Vibrações de maquinagem", https://en.wikipedia.org/wiki/Machining_vibrations. A vibração regenerativa é uma vibração autoexcitada na usinagem onde a ondulação deixada na superfície da peça de trabalho de uma passada anterior da ferramenta modula a espessura instantânea do cavaco, criando um loop de feedback que amplifica a vibração quando as condições de corte caem fora do limite de estabilidade. Papel da evidência: definição; tipo de fonte: enciclopédia. Suporta: o mecanismo de vibração regenerativa no corte de metais. ↩
-
"FÓRMULAS DE DEFLEXÃO DE VIGAS", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. A teoria das vigas estabelece que a deflexão em balanço aumenta com o cubo do comprimento sem suporte e inversamente com o cubo da espessura; a saliência da peça de trabalho além da fixação cria uma condição de balanço onde as forças de corte induzem uma deflexão que degrada a precisão dimensional e o acabamento superficial. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: mecânica de vigas em balanço e comportamento de deflexão. ↩
-
"Pesquisa sobre a influência do comprimento da saliência da ferramenta no robótico…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11496886/. A pesquisa em dinâmica de usinagem demonstra que a deflexão da ferramenta aumenta com o cubo do comprimento da saliência; a proporção de 3:1 entre comprimento e diâmetro representa um limite prático onde a deflexão e a suscetibilidade à vibração aumentam drasticamente para condições típicas de corte. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: a relação entre a proporção de saliência da ferramenta e a rigidez do sistema. Nota de escopo: A proporção crítica varia com o material da ferramenta, o tipo de suporte e os parâmetros de corte. ↩
-
"Vibrações de Fundações de Máquinas de Impacto e Base…", https://scholarsmine.mst.edu/cgi/viewcontent.cgi?article=3233&context=icrageesd. As normas de engenharia civil para fundações de equipamentos de precisão identificam a espessura do concreto, o tempo de cura e a capacidade de carga do solo como fatores críticos; valores inadequados em qualquer parâmetro aumentam o risco de assentamento diferencial que compromete a geometria da máquina ao longo do tempo. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: fatores que afetam o assentamento da fundação para equipamentos de precisão. ↩
-
"Nivelando para Instalação de Máquinas e Além", https://www.mmsonline.com/blog/post/leveling-up-for-machine-installation-and-beyond. As normas de instalação de máquinas-ferramenta e as diretrizes dos fabricantes indicam que o nivelamento de precisão de grandes máquinas de pórtico geralmente requer de 1 a 3 dias, incluindo a verificação da preparação da fundação, o ajuste de nivelamento multiponto e as medições de confirmação da precisão geométrica. Papel da evidência: suporte_geral; tipo de fonte: instituição. Suporta: duração típica de instalação e nivelamento para grandes máquinas-ferramenta de precisão. Nota de escopo: A duração varia de acordo com o tamanho da máquina, a condição da fundação e as especificações de precisão exigidas. ↩
-
"Especificações técnicas recomendadas para a aquisição de…", https://www.govinfo.gov/content/pkg/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246/pdf/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246.pdf. As diretrizes de instalação de máquinas-ferramenta de associações do setor recomendam que as especificações da fundação, incluindo espessura do concreto, análise do solo e cronogramas de cura, sejam determinadas durante a fase de aquisição para garantir a prontidão do local e evitar atrasos na instalação ou problemas de desempenho. Papel da evidência: suporte_geral; tipo de fonte: instituição. Suporta: cronograma recomendado para o planejamento da fundação na aquisição de máquinas-ferramenta. ↩
-
"Identificação de erros de esquadro de máquinas-ferramenta via inercial…", https://www.nist.gov/publications/identification-machine-tool-squareness-errors-inertial-measurements. Pesquisas sobre máquinas-ferramenta de precisão mostram que o assentamento diferencial da fundação induz uma torção na base que se propaga pela estrutura da máquina, causando erros angulares entre o eixo do fuso e o plano da mesa que afetam diretamente o esquadro e a precisão dimensional da peça. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: como problemas de fundação se propagam para erros de geometria entre fuso e mesa. ↩
-
"Efeito dos Parâmetros de Usinagem e Desgaste da Ferramenta na Superfície …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6187721/. A pesquisa sobre manutenção de máquinas-ferramenta demonstra que erros geométricos decorrentes de nivelamento inadequado criam cargas desiguais nas guias e fusos de esferas, acelerando as taxas de desgaste e causando uma degradação progressiva da precisão; o desalinhamento sustentado pode reduzir a vida útil efetiva da máquina em 30–50%. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Apoia: o efeito do nivelamento inadequado no desgaste e na precisão da máquina-ferramenta. Nota de escopo: A taxa de desgaste depende da gravidade do desalinhamento e das condições operacionais. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.