

O que é uma máquina de perfuração de tambor CNC?
Grandes tambores de caldeira podem conter centenas de orifícios para tubos1. A marcação e perfuração manuais podem causar erros de posicionamento, longos ciclos de produção e graves problemas de montagem.
Uma máquina CNC de perfuração de tambores é uma máquina-ferramenta pesada especializada que perfura, alarga, escareia, rosqueia e usina ranhuras de soldagem automaticamente em grandes tambores e coletores cilíndricos. O controle de coordenadas CNC, a indexação por servo e mandris dedicados substituem o layout manual e o manuseio repetido da peça.
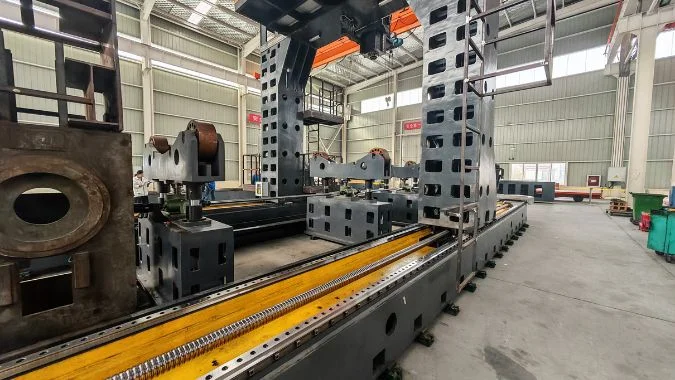
Uma máquina CNC de perfuração de tambores é construída principalmente para a fabricação de caldeiras e vasos de pressão. As peças de trabalho típicas incluem tambores de caldeiras de centrais elétricas, tambores de caldeiras industriais, coletores e outras peças cilíndricas grandes que suportam pressão. Algumas máquinas podem segurar tambores com diâmetros de aproximadamente 1,2 a 1,7 metros e comprimentos superiores a 15 metros2. Um mandril acionado por servo rotaciona e indexa o tambor, enquanto um mandril de suporte ou contraponto segura a extremidade oposta. Cabeçotes de perfuração CNC movem-se então para coordenadas axiais e circunferenciais programadas. Dependendo da configuração, uma máquina pode ter de três a sete cabeçotes de potência3. Os sistemas de suporte podem incluir circulação automática de refrigerante, transportadores de cavacos, detecção de superfície, alinhamento a laser, detecção de ferramentas quebradas e diagnóstico de falhas. Esses sistemas transformam um processo manual difícil em um processo de produção controlado e repetível.
Por que é necessária uma máquina CNC dedicada de perfuração de tambores para o processamento de tambores?
Um tambor curvo gigante não pode ser manuseado como uma chapa plana. O layout manual, a rotação repetida e a perfuração radial aumentam os erros, os riscos de segurança e o tempo de produção.
Uma máquina CNC dedicada de perfuração de tambores é necessária porque os tambores de caldeira são longos, pesados, curvos e densamente cobertos com orifícios posicionados com precisão. Mandris especializados, indexação por servo, coordenadas CNC e múltiplos cabeçotes de perfuração permitem que todo o padrão de orifícios seja usinado em uma única fixação.
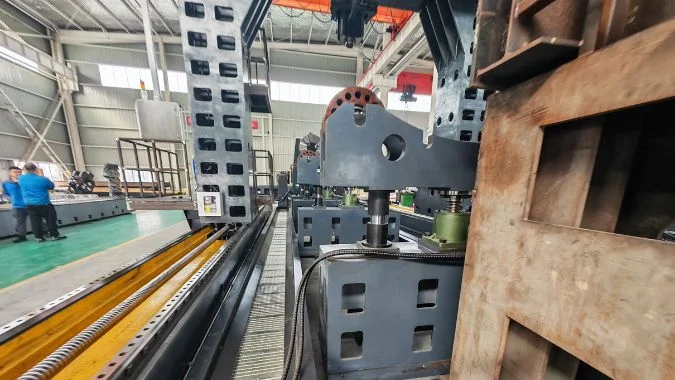
Peças de trabalho cilíndricas grandes criam problemas especiais
Uma furadeira vertical padrão é projetada principalmente para componentes planos ou de tamanho moderado. Um tambor de caldeira apresenta um problema de usinagem muito diferente. Seu grande diâmetro, corpo longo, superfície curva e peso elevado tornam o carregamento e o reposicionamento difíceis. Um tambor pode precisar de centenas ou milhares de orifícios circunferenciais e axiais4. Cada orifício deve corresponder a um tubo ou outro recurso de montagem.
A produção tradicional começa com medição e layout manuais. Os trabalhadores marcam cada orifício, criam pontos centrais e movem uma furadeira radial de uma posição para outra. O tambor pode exigir três ou quatro rotações durante o processo. Cada movimento introduz uma nova chance de erro de posicionamento. A circularidade do tambor e a variação da superfície também podem afetar as medições manuais.
Uma máquina dedicada segura o tambor entre dois grandes mandris ou unidades de suporte. Uma extremidade fornece rotação controlada por servo, enquanto a outra extremidade segue e suporta a carga. A fixação hidráulica mantém a peça estável. O sistema CNC converte as coordenadas de orifício programadas em movimento axial e indexação rotativa.
| Fator de produção | Furação radial tradicional | Furação de tambor CNC |
|---|---|---|
| Posicionamento de furos | Medição e marcação manual | Controle de coordenadas programado |
| Manuseio de tambor | Rotação e fixação repetidas | Indexação servo em posição |
| Disposição de furação | Um furo após o outro | Múltiplos cabeçotes podem trabalhar juntos |
| Dependência do operador | Forte dependência da experiência | Operação de programa padronizada |
| Fonte de erro | Layout, medição e reposicionamento | Principalmente calibração e condição da máquina |
| Registros de processo | Frequentemente manual | Programa digital e dados de usinagem |
A automação reduz a mão de obra e a variação do processo
Um tambor convencional pode exigir uma ou duas semanas para layout, punção central, reposicionamento e furação5. Um sistema CNC adequado pode reduzir o mesmo processo geral para vários dias, embora o tempo real dependa da quantidade de furos, espessura da parede, material e ferramental. A aproximação rápida automática, avanço controlado, detecção de transpasso e retração da ferramenta reduzem movimentos desnecessários. Sistemas de refrigeração e remoção de cavacos também suportam a produção contínua. O resultado é um menor esforço físico, menor dependência da experiência individual e padrões de furos mais consistentes.
Quais tipos de orifícios de tubo uma máquina CNC de perfuração de tambores pode processar?
Tambores de caldeira exigem mais do que furos redondos comuns. Diferentes tubos, soldas, vedações e pontos de montagem exigem diâmetros, ranhuras, degraus e posições controladas.
Uma máquina de furação de tambores CNC pode processar furos passantes de tubos, furos com ranhura de solda, furos escareados, furos alargados, furos escalonados, furos roscados e furos de posicionamento. A furação convencional geralmente cobre diâmetros de cerca de Φ20 a Φ63 mm, sujeitos à potência do fuso, ferramental, material e espessura da parede.
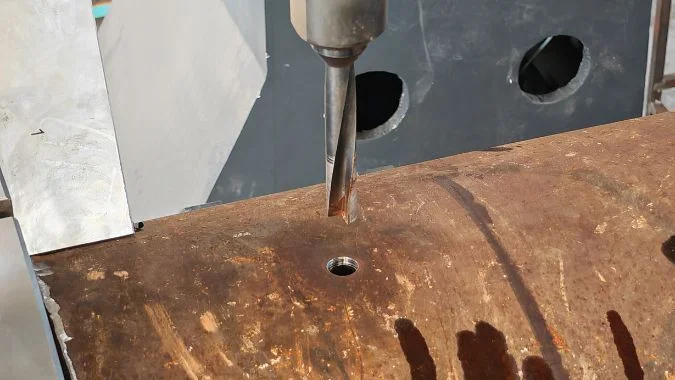
Formas comuns de furos e aberturas
Os furos passantes de tubos formam a principal carga de trabalho na produção de tambores de caldeira. Essas aberturas conectam o tambor com tubos de superfície de aquecimento, tubos descendentes, ascendentes ou outros sistemas de tubulação. Muitas aplicações utilizam diâmetros entre aproximadamente Φ20 e Φ63 mm. Furos abaixo de cerca de Φ52 mm podem frequentemente ser formados em uma única passagem de furação sob condições adequadas. Aberturas maiores podem precisar de furação piloto, furação escalonada ou alargamento.
Os furos com ranhura de solda incluem um chanfro ou borda formada na entrada do furo. A ranhura prepara a área de conexão para a soldagem e ajuda a estabelecer a geometria de solda necessária. Uma ferramenta combinada de furação e escareamento pode, às vezes, produzir o furo passante e a ranhura em uma única operação. Isso reduz as trocas de ferramentas e suporta dimensões de ranhura consistentes.
Furos escalonados e com rebaixo contêm dois ou mais diâmetros. Essas características podem suportar peças de vedação, conexões de tubos ou estruturas de montagem. Furos alargados proporcionam um controle de diâmetro mais rígido e uma superfície interna melhor do que a furação comum. Furos de posicionamento servem como referências para montagem ou estágios posteriores de fabricação.
| Tipo de furo | Objetivo principal | Processo típico |
|---|---|---|
| Furo passante de tubo | Inserção e conexão de tubo | Perfuração |
| Furo com ranhura de solda | Preparação para solda | Furação e escareamento |
| Furo escalonado | Estrutura de vedação ou montagem | Drilling and counterboring |
| Reamed hole | Improved size and surface control | Drilling and reaming |
| Tapped hole | Threaded connection | Perfuração e rosqueamento |
| Positioning hole | Assembly or process reference | Precision drilling or reaming |
| Dense hole group | Connection of many tubes | Programmed batch drilling |
Hole Patterns on Curved Surfaces
The main challenge is often the hole pattern rather than the individual hole. A drum can contain dense rows distributed around its circumference and along its full length. The CNC system coordinates axial travel with servo-controlled rotation to place every hole. Typical production requirements may specify adjacent hole-pitch errors within approximately ±0.5 mm and long-distance positional errors within approximately ±1.5 mm6. Exact tolerances depend on the drum design, applicable standard, machine calibration, and inspection method.
Most drum applications involve through-holes instead of deep blind holes. Inclined holes and special grooves may also be possible when the machine has suitable axis control and tool-head adjustment. The machine configuration must match the required hole angle, depth, material grade, and drum wall thickness.
Quais são as principais vantagens que uma perfuradora CNC de tambores traz para a produção de vasos de alta pressão?
Small hole errors can prevent tube insertion, weaken weld consistency, or create uneven stress. In pressure-bearing equipment, these problems can affect reliability and production acceptance.
A CNC drum drill improves hole-pattern accuracy, batch consistency, production speed, process traceability, and operator safety. Its rigid structure, servo indexing, automated feed, coolant delivery, and chip removal support reliable machining of thick-walled pressure-bearing drums.
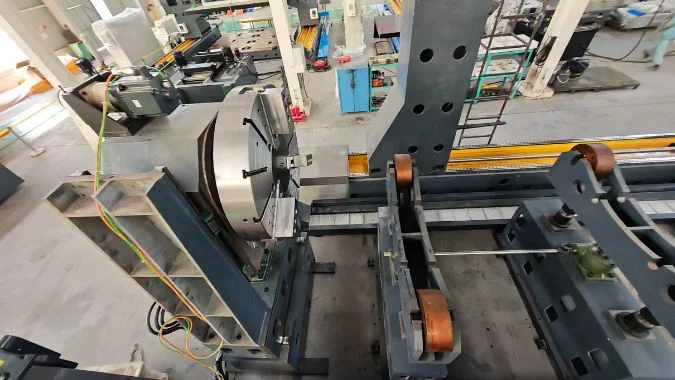
Accuracy and Repeatability
Um vaso de alta pressão requer posição, diâmetro, perpendicularidade e formato de ranhura controlados. O layout manual introduz erros de medição, marcação, arredondamento do tambor e julgamento do operador. O controle de coordenadas CNC elimina a maioria das etapas de posicionamento manual. O mesmo programa aplica as mesmas coordenadas nominais a cada furo.
A produção com fixação única também protege a consistência da referência. Remover e girar repetidamente um tambor pode criar erros cumulativos entre grupos de furos. Um mandril com servo-indexação mantém a peça de trabalho em um sistema de coordenadas controlado. Funções de detecção de superfície ou alinhamento podem corrigir a relação entre o modelo programado e a posição real do tambor.
A precisão alcançável deve ser declarada cuidadosamente. O posicionamento local da máquina pode ser controlado em um nível muito mais preciso do que o padrão final do furo. A precisão final é afetada pelo tamanho da peça de trabalho, arredondamento, mudança térmica, alinhamento do mandril, deflexão estrutural, desgaste da ferramenta e condições de inspeção. Por esse motivo, as tolerâncias de produção devem ser baseadas em dados de aceitação validados, em vez de apenas na resolução do controlador.
| Vantagem | Valor de produção |
|---|---|
| Posicionamento de coordenadas CNC | Reduz erros de layout manual |
| Usinagem de fixação única | Limita erros de conversão de referência |
| Indexação rotativa servo | Controla posições circunferenciais de furos |
| Múltiplos cabeçotes de perfuração | Processa várias áreas em paralelo |
| Controle automático de avanço | Estabiliza as condições de corte |
| Refrigerante através do eixo ou direcionado | Controla o calor e ajuda a remover cavacos |
| Detecção de ferramenta quebrada | Reduz danos após falha da ferramenta |
| Programas digitais | Suportam repetibilidade e rastreabilidade |
Produtividade e estabilidade de processo
Uma máquina multicabeçote pode processar vários furos ao mesmo tempo. Este arranjo pode aumentar a produtividade de três a cinco vezes7 em muitas aplicações adequadas. Alguns sistemas altamente otimizados podem obter ganhos maiores. A produção real depende da quantidade de cabeçotes, espaçamento entre furos, diâmetro de perfuração, resistência do material, vida útil da ferramenta e tempo de carga.
O tempo de produção mais curto não vem apenas de uma perfuração mais rápida. A máquina elimina o layout manual, a marcação de centro, o manuseio repetido por guindaste e muitas operações de alinhamento. A remoção automática de cavacos reduz as interrupções causadas por cavacos emaranhados. O refrigerante interno ou a entrega direcionada de refrigerante ajuda a evitar o acúmulo de cavacos em paredes espessas. O controle de avanço estável também reduz o risco de sobrecarga e quebra da ferramenta.
Programas digitais melhoram a consistência entre diferentes tambores. Um programa corrigido e aprovado pode ser usado novamente para o mesmo modelo. Os registros de produção podem apoiar a inspeção, a documentação do cliente e a rastreabilidade da qualidade. Esses benefícios são importantes na fabricação de vasos de pressão, onde processos repetíveis são tão importantes quanto a velocidade nominal de usinagem.
Quais indústrias e aplicações pesadas dependem de máquinas CNC de perfuração de tambores?
Peças cilíndricas grandes aparecem em toda a indústria pesada, mas o equipamento de perfuração convencional muitas vezes não consegue suportar seu peso, comprimento, geometria curva ou arranjos densos de furos.
As máquinas de perfuração de tambores CNC atendem principalmente à fabricação de caldeiras, geração de energia, energia nuclear, equipamentos petroquímicos, construção naval, energia eólica e maquinário pesado. As aplicações típicas incluem tambores de vapor, coletores de caldeiras, vasos de pressão, carcaças de reatores, componentes de geradores de vapor e outras estruturas cilíndricas grandes.
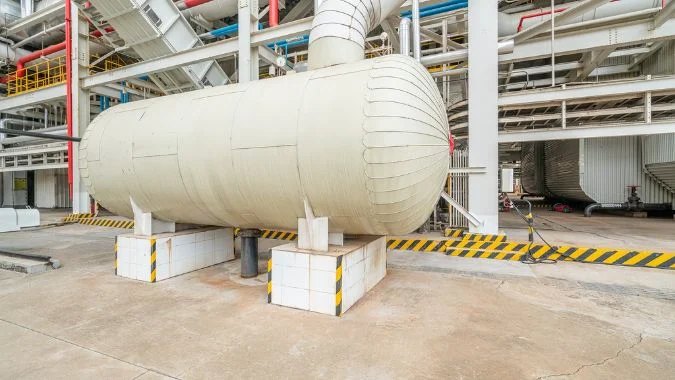
Fabricação de caldeiras e equipamentos de energia
A produção de caldeiras é a principal aplicação para máquinas de perfuração de tambores CNC. Caldeiras de centrais elétricas e caldeiras industriais usam tambores e coletores com muitas conexões de tubos. Os furos devem estar alinhados com os feixes de tubos e atender aos requisitos de soldagem. Padrões densos, grandes dimensões da peça de trabalho e responsabilidades de suporte de pressão tornam o equipamento CNC especializado valioso.
Equipamentos de energia nuclear e convencional8 podem incluir componentes de geradores de vapor, vasos de pressão pesados e outras estruturas cilíndricas de paredes espessas. Essas aplicações exigem alto controle de processo, inspeção extensiva e registros de produção claros. Uma perfuratriz de tambor CNC adequada pode fornecer posicionamento repetível e controle de programa documentado. A qualificação da máquina, a validação de ferramentas e a inspeção permanecem essenciais para trabalhos críticos de segurança.
A produção petroquímica usa carcaças de reatores grandes, separadores, componentes de trocadores de calor9, e vasos de processo. Algumas peças requerem aberturas circunferenciais, furos de conexão ou recursos relacionados a bocais posicionados com precisão. Uma plataforma de perfuração de tambor pode ser adaptada quando a geometria e o processo da peça de trabalho estiverem dentro de seus limites de deslocamento, carga e fuso.
Limites da aplicação
Nem todo trabalho de furação de grande porte requer uma máquina de perfuração de tambor CNC. Espelhos de tubos planos geralmente são mais bem atendidos por máquinas de furação de placas CNC. Flanges grandes podem ser manuseados por máquinas de furação de pórtico ou tornos verticais. Peças estruturais gerais podem exigir mandriladoras horizontais. A máquina de perfuração de tambor é mais valiosa quando uma peça cilíndrica precisa de muitos furos indexados com precisão ao longo de sua circunferência e comprimento.
A capacidade da peça de trabalho é um fator de seleção importante. O diâmetro do tambor, comprimento total, peso, espessura da parede, material, tamanho do furo, ângulo do furo e densidade do padrão devem estar todos dentro das especificações da máquina. O arranjo do mandril deve fornecer força de fixação suficiente sem distorcer a carcaça. A base e a estrutura móvel também devem manter a rigidez sob cargas de perfuração. Uma máquina adequada representa, portanto, um sistema de produção completo, em vez de apenas um fuso de perfuração. Dispositivos, software, ferramentas, refrigerante, remoção de cavacos, alinhamento e métodos de inspeção afetam o resultado final.
Conclusão
Uma máquina de perfuração de tambor CNC automatiza a produção precisa de furos em peças cilíndricas maciças, melhorando a consistência, segurança, rastreabilidade e produtividade na fabricação de caldeiras e vasos de pressão pesados.
-
"Caldeira aquatubular", https://en.wikipedia.org/wiki/Water-tube_boiler. Os tambores de caldeiras industriais apresentam comumente centenas de conexões de tubos, dependendo da capacidade e do projeto, com caldeiras de grandes centrais elétricas exigindo extensas conexões de tubos para tambores para circulação de água e geração de vapor. Papel de evidência: suporte_geral; tipo de fonte: pesquisa. Suporta: quantidades típicas de furos de tubos em tambores de caldeiras industriais. Nota de escopo: As contagens exatas variam significativamente de acordo com o tipo de caldeira, capacidade e especificações do fabricante. ↩
-
"Vaso de pressão", https://en.wikipedia.org/wiki/Pressure_vessel. Os tambores das caldeiras de centrais elétricas variam geralmente de 1 a 2 metros de diâmetro, com comprimentos que se estendem além de 10 metros, sendo as dimensões exatas determinadas pela capacidade da caldeira, classificação de pressão e requisitos de circulação. Papel da evidência: suporte geral; tipo de fonte: educação. Suporte: faixas dimensionais típicas para tambores de caldeiras industriais. Nota de escopo: As dimensões citadas representam faixas industriais comuns, e não padrões universais. ↩
-
"Acessório de perfuração de cabeçote múltiplo", https://www.youtube.com/watch?v=L0e_vX0NsC8. As máquinas de perfuração de múltiplos fusos para grandes peças de trabalho utilizam habitualmente múltiplos cabeçotes controlados de forma independente para permitir operações simultâneas, com configurações que variam com base na geometria da peça e nos requisitos de produção. Papel da evidência: suporte geral; tipo de fonte: outro. Suporte: configurações típicas de cabeçotes de potência em sistemas de perfuração de múltiplos fusos. Nota de escopo: A contagem específica de cabeçotes depende da filosofia de projeto da máquina e da aplicação pretendida, e não de padrões de toda a indústria. ↩
-
"Central termoelétrica", https://en.wikipedia.org/wiki/Thermal_power_station. Os tambores de caldeiras de grandes serviços públicos requerem extensas conexões de tubos para sistemas de circulação de água, com a contagem de furos escalonada de acordo com a capacidade da caldeira e os requisitos de área de superfície de transferência de calor. Papel da evidência: suporte geral; tipo de fonte: pesquisa. Suporte: quantidades de furos necessárias na fabricação de grandes tambores de caldeiras. Nota de escopo: A contagem real de furos varia amplamente com base no tipo de caldeira, capacidade e parâmetros de projeto específicos. ↩
-
"Construções modernas de caldeiras: como os furos dos tambores são perfurados (e por que isso …", https://www.youtube.com/watch?v=UEFl2xLBoO4. O layout e a perfuração manuais de grandes tambores de vasos de pressão envolvem etapas de posicionamento, medição e usinagem que exigem muita mão de obra e prolongam significativamente os ciclos de produção em comparação com os métodos automatizados. Papel da evidência: suporte geral; tipo de fonte: outro. Suporte: requisitos de tempo de produção para operações manuais de perfuração de tambores. Nota de escopo: O tempo real de processamento depende muito do tamanho do tambor, da quantidade de furos, do material e das capacidades das instalações. ↩
-
"6551. Vasos, Caldeiras e Dispositivos de Alívio de Pressão.", https://www.dir.ca.gov/title8/6551.html. Os códigos de fabricação de vasos de pressão estabelecem tolerâncias posicionais para conexões de tubos, a fim de garantir um ajuste adequado e integridade estrutural, com valores específicos dependendo da classe do vaso, tamanho do tubo e requisitos de soldagem. Papel da evidência: suporte geral; tipo de fonte: governo. Suporte: requisitos de tolerância posicional para furos de tubos em tambores de caldeiras. Nota de escopo: As tolerâncias citadas representam alvos típicos de fabricação, e não requisitos de código universal. ↩
-
"Relatório de produtividade de perfuração – U.S. Energy Information …", https://www.eia.gov/petroleum/drilling/. Os sistemas de perfuração CNC de múltiplos fusos podem reduzir significativamente os tempos de ciclo em comparação com operações manuais ou de fuso único por meio de processamento paralelo e eliminação de etapas de reposicionamento, com ganhos reais dependendo da complexidade da peça e dos padrões de furos. Papel da evidência: suporte geral; tipo de fonte: pesquisa. Suporte: melhorias de produtividade a partir de sistemas automatizados de perfuração de múltiplos fusos. Nota de escopo: Os multiplicadores de produtividade variam amplamente com base na aplicação específica, densidade de furos, material e método de comparação de base. ↩
-
"Capítulo 02.3 Geradores de vapor.", https://www.nrc.gov/docs/ML1125/ML11251A016.pdf. As usinas de energia nuclear empregam grandes vasos de pressão cilíndricos, incluindo geradores de vapor com extensas conexões de tubo para espelho, vasos de reatores e pressurizadores que exigem operações de perfuração de precisão durante a fabricação. Papel da evidência: suporte geral; tipo de fonte: educação. Suporte: uso de grandes vasos de pressão cilíndricos em sistemas de energia nuclear. Nota de escopo: A fabricação de componentes nucleares envolve requisitos especializados adicionais além da fabricação convencional de vasos de pressão. ↩
-
"Projeto de Equipamentos de Processos Químicos | Richard Turton", https://richardturton.faculty.wvu.edu/publications/chemical-process-equipment-design. As instalações petroquímicas empregam grandes vasos de pressão cilíndricos, incluindo reatores, colunas de destilação, separadores e trocadores de calor que exigem inúmeras conexões posicionadas com precisão para tubulações de processo, instrumentação e componentes internos. Papel da evidência: suporte geral; tipo de fonte: educação. Suporte: uso de grandes vasos de pressão cilíndricos no processamento petroquímico. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.