

Что такое вертикально-горизонтальный обрабатывающий центр?
Сложные детали часто требуют использования нескольких станков и нескольких установок. Каждая новая установка увеличивает время, трудозатраты и риск возникновения ошибок позиционирования.
Вертикально-горизонтальный обрабатывающий центр — это станок с ЧПУ, объединяющий вертикальное и горизонтальное резание в одной системе. Он позволяет обрабатывать верхнюю и несколько боковых сторон заготовки за один зажим, что повышает гибкость, точность и эффективность производства.
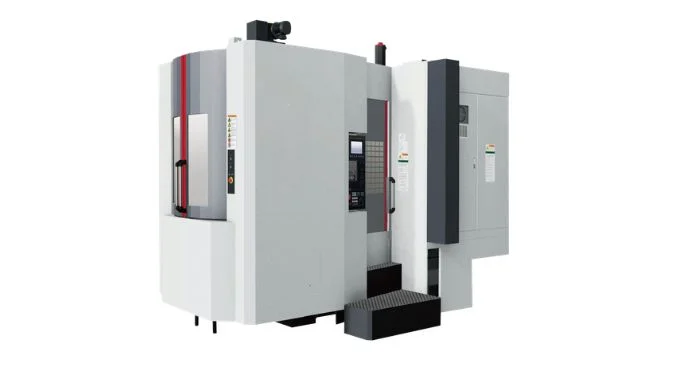
Вертикально-горизонтальный обрабатывающий центр, также известный как универсальный или пятисторонний обрабатывающий центр, сочетает в себе вертикальное и горизонтальное фрезерование, сверление, растачивание и нарезание резьбы на одной платформе с ЧПУ. Благодаря автоматической переориентации шпинделя или рабочего стола он обрабатывает верхнюю и четыре боковые поверхности за одну установку, значительно сокращая ошибки при зажиме, количество приспособлений и время цикла1 для сложных многосторонних деталей.
Какова структура вертикально-горизонтального обрабатывающего центра?
Сложная структура станка может показаться трудной для понимания. Не зная основных частей, покупатели могут выбрать неподходящие характеристики или недооценить потребности в техническом обслуживании.
Вертикально-горизонтальный обрабатывающий центр объединяет два независимых шпиндельных узла — один вертикальный и один горизонтальный — на единой литой чугунной станине высокой жесткости. Эта двухшпиндельная конструкция, построенная вокруг центрального поворотного стола с ЧПУ, позволяет выполнять прямое последовательное переключение между вертикальной обработкой сверху и горизонтальной обработкой сбоку зажатой заготовки без необходимости переустановки.
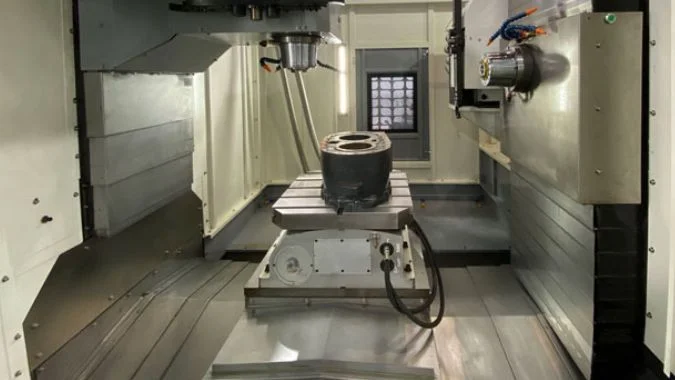
Основные конструктивные компоненты
Основанием станка является сверхпрочная литая чугунная станина, разработанная с внутренними ребрами жесткости для поглощения вибраций при резании2 и устранения динамической деформации во время тяжелого фрезерования.
На этой общей станине установлена двухколонная конструкция с А-образным дизайном колонн, которая обеспечивает превосходную жесткость на кручение и изгиб. Вместо использования шарнирной поворотной головки система объединяет два специализированных независимых шпинделя:
- Вертикальный шпиндельный узел: Установлен на вертикальной колонне для фрезерования верхней поверхности, сверления и нарезания резьбы.
- Горизонтальный шпиндельный узел: Устанавливается рядом со столом для глубокого сверления и четырехстороннего фрезерования.
- Встроенный привод и направляющие: Опора привода оси X и концевая опора отлиты как единое целое с суппортом для максимальной жесткости передачи, при этом по всем осям используются высоконагруженные роликовые линейные направляющие.
Как двухшпиндельная конструкция поддерживает пятистороннюю обработку
Обработка всех пяти открытых граней за одну установку основана на координации между центральным поворотным столом с ЧПУ и независимой двухшпиндельной компоновкой:
- Обработка верхней поверхности: Специализированный вертикальный шпиндель опускается для обработки верхней плоскости, карманов и вертикальных крепежных отверстий.
- Четырехсторонняя обработка: Горизонтальный шпиндель воздействует на заготовку сбоку, в то время как центральный поворотный стол поворачивается на 360 градусов, последовательно представляя каждую из четырех боковых граней.
Поскольку оба шпинделя работают с фиксированной ориентацией, а не с индексируемой поворотной головкой, станок позволяет избежать механических люфтов, прогибов при зажиме и износа углового позиционирования, характерных для универсальных поворотных головок. Эта жесткая двухстанционная архитектура значительно сокращает объем ручных операций, сохраняет единые базовые отсчеты и обеспечивает максимальную стабильность резания по всем пяти поверхностям.
Какого уровня точности может достичь вертикально-горизонтальный обрабатывающий центр?
Небольшие ошибки позиционирования могут испортить дорогостоящую сложную деталь. Многократный зажим усугубляет эту проблему, так как каждая новая установка может привносить еще одну ошибку базовых координат.
Хорошо сконфигурированный вертикально-горизонтальный обрабатывающий центр может достигать точности позиционирования около 0,01 мм и точности повторного позиционирования около 0,008 мм. Прецизионный поворотный стол может обеспечить точность индексации около ±2 угловых секунд, хотя фактические результаты зависят от станка, условий эксплуатации, оснастки и технологического процесса.
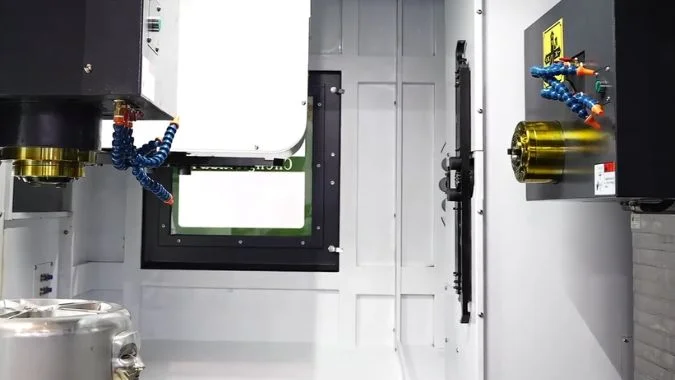
Типичные показатели точности
Точность позиционирования показывает, насколько точно ось достигает запрограммированного положения. Точность повторного позиционирования показывает, насколько стабильно ось возвращается в одну и ту же точку. Оба значения важны, но они описывают разные аспекты производительности станка.
Точность поворотного стола также важна. Небольшая угловая ошибка может привести к значительной погрешности размеров на краю широкой заготовки. Прецизионные энкодеры и надежные зажимы стола помогают контролировать эту проблему.
| Параметр точности | Типичное эталонное значение | Что это означает |
|---|---|---|
| Точность линейного позиционирования | Около 0,01 мм | Точность заданного перемещения по оси |
| Точность повторного линейного позиционирования | Около 0,008 мм | Повторяемость перемещения по оси |
| Точность индексации поворотного стола | Около ±2 угловых секунд | Точность заданного угла поворота стола |
| Точность позиционирования при повороте | Около ±2 угловых секунд | Стабильность при возврате к заданному углу |
Данные показатели являются справочными и не гарантируются для каждой машины. Некоторые высококлассные модели позволяют достичь более жестких допусков. Базовые модели могут обеспечивать меньшую точность. В технических характеристиках машины всегда должны быть указаны стандарты измерений и условия испытаний.
Факторы, влияющие на фактическую точность детали
Финальный допуск детали зависит не только от характеристик станка. Температурные изменения могут вызвать расширение конструкции станка и заготовки.3. Износ инструмента может изменить диаметр резания. Недостаточно жесткая оснастка может привести к смещению детали. Плохая балансировка инструмента может вызвать вибрацию и снизить качество поверхности.
Система ЧПУ может использовать компенсацию погрешностей для улучшения управления осями.4. Оптические линейки и энкодеры высокого разрешения также способствуют более стабильному позиционированию. Тем не менее, процесс обработки должен соответствовать возможностям станка.
Обработка с одного установа дает дополнительное преимущество в точности. Повторные установки могут нарушить взаимосвязь между отверстиями, поверхностями и базовыми точками. Вертикально-горизонтальный обрабатывающий центр позволяет удерживать больше элементов в рамках одной системы координат. Такая конфигурация может улучшить взаимное расположение элементов даже при неизменных базовых допусках станка.
Регулярная калибровка остается необходимой. Тестирование с помощью измерительных головок (ball-bar), лазерные измерения, проверка шпинделя и контроль поворотных осей5 позволяют выявить износ до того, как он приведет к появлению брака. Стабильный фундамент и контролируемая температура в цеху также помогают станку сохранять точность с течением времени.
Снижает ли использование вертикально-горизонтального обрабатывающего центра занимаемую оборудованием производственную площадь?
Производственные площади дороги, и для отдельных станков требуется больше места, чем просто площадь их основания. Им также необходимы проходы, зоны доступа для обслуживания, системы удаления стружки и зоны загрузки.
Вертикально-горизонтальный обрабатывающий центр позволяет сократить общую используемую площадь, когда он заменяет как вертикальный, так и горизонтальный обрабатывающий центр. Его занимаемая площадь сама по себе немала, но комбинированный станок может использовать примерно на 30–50% меньше общего пространства, чем два отдельных станка, включая зоны обслуживания.
Габариты одного станка в сравнении с общим производственным пространством
Вертикально-горизонтальный обрабатывающий центр обычно больше вертикального обрабатывающего центра с аналогичной рабочей зоной. Комбинированному станку требуется место для поворотного механизма, инструментального магазина, ограждений, конвейера для стружки и перемещений в разных направлениях. Его габариты могут приближаться или немного превышать габариты горизонтального обрабатывающего центра того же класса.
Правильное сравнение — это не всегда один комбинированный станок против одного специализированного. Заводу могут потребоваться как вертикальные, так и горизонтальные функции. В этом случае практическое сравнение — это один вертикально-горизонтальный центр против одного вертикального и одного горизонтального центра.
| Компоновка оборудования | Относительные требования к производственной площади | Подходящая производственная потребность |
|---|---|---|
| Один стандартный вертикально-фрезерный обрабатывающий центр (VMC) | Низкий | Преимущественно обработка верхних поверхностей и плит |
| Один стандартный горизонтально-фрезерный обрабатывающий центр (HMC) | Средние или высокие | Преимущественно обработка боковых поверхностей и корпусных деталей |
| Один вертикально-фрезерный и один горизонтально-фрезерный обрабатывающий центр | Самый высокий | Раздельные вертикальные и горизонтальные процессы |
| Вертикально-горизонтальный обрабатывающий центр | Средние или высокие | Частая многосторонняя обработка за одну установку |
Комбинированный станок позволяет убрать проход между двумя машинами. Он также снижает потребность в отдельных конвейерах для стружки, системах подачи СОЖ, загрузочных станциях и зонах хранения инструментов. Эти изменения объясняют, почему общая экономия пространства может достигать от 30% до 50%. Фактический процент зависит от планировки цеха и местных правил техники безопасности.
Когда преимущество в пространстве является значимым
Преимущество в занимаемой площади проявляется только тогда, когда производственный процесс требует обработки в обоих направлениях. Цех, который производит только плоские плиты, может получить больше выгоды от компактного вертикально-фрезерного центра. Завод, производящий в основном корпусные детали в больших объемах, может предпочесть специализированный горизонтально-фрезерный центр.
Вертикально-горизонтальный станок обеспечивает более высокую эффективность использования пространства, когда детали часто перемещаются между вертикальными и горизонтальными операциями. Он также сокращает объем незавершенного производства, поскольку детали не простаивают между двумя отдельными станками. Маршруты перемещения материалов становятся короче, и может потребоваться меньше приспособлений.
Станку по-прежнему требуется достаточное пространство для обслуживания. Операторам необходим безопасный доступ к столу, магазину инструментов, баку СОЖ и электрошкафу. Поэтому при планировании покупки следует учитывать полную площадь установки, а не только габариты станка, указанные в каталоге.
В каких отраслях требуется использование вертикально-горизонтальных обрабатывающих центров?
Сложные детали часто имеют жесткие допуски и элементы на нескольких гранях. Раздельные операции могут замедлить производство и привести к погрешностям между сопрягаемыми поверхностями.
Вертикально-горизонтальные обрабатывающие центры в основном используются в автомобильной, аэрокосмической промышленности, производстве точного оборудования, пресс-форм, энергетике и общем машиностроении. Они наиболее полезны для сложных деталей, требующих точных отверстий, карманов, плоскостей и наклонных элементов на нескольких поверхностях.
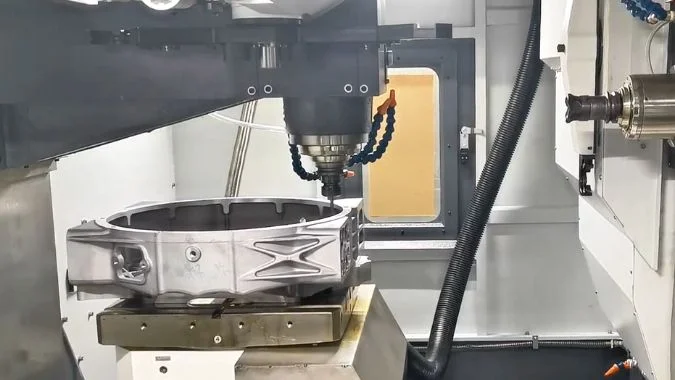
Автомобильное производство
Автомобильное производство включает в себя детали двигателя, картеры трансмиссии, компоненты подвески, корпуса аккумуляторов6, а также специальные детали транспортных средств. Многие из этих компонентов имеют отверстия и обработанные поверхности с нескольких сторон.
Вертикально-горизонтальный обрабатывающий центр позволяет выполнять несколько технологических операций после одного закрепления заготовки. В инструментальном магазине могут размещаться сверла, концевые, торцевые и расточные фрезы, а также метчики. Система ЧПУ обеспечивает автоматический выбор каждого инструмента. Этот процесс сокращает объем ручного труда и способствует повышению стабильности производства.
Станок особенно эффективен при мелкосерийном и среднесерийном производстве автомобильных деталей со сложной геометрией. Для крупносерийного производства специализированные поточные линии могут оставаться более эффективными.
Аэрокосмическая промышленность и прецизионное машиностроение
При производстве аэрокосмических деталей часто используются алюминий, титан, нержавеющая сталь и жаропрочные сплавы7. Эти материалы требуют стабильных условий резания. К аэрокосмическим компонентам также предъявляются строгие требования в отношении точности размеров, расположения элементов и качества поверхности.
Жесткая конструкция вертикально-горизонтального центра обеспечивает выполнение тяжелых и высокоточных операций резания. Многоосевое управление позволяет обрабатывать труднодоступные поверхности. Минимизация количества перестановок заготовки гарантирует сохранение точности расположения критически важных элементов.
Производители прецизионного оборудования используют такие станки для изготовления корпусов, корпусов клапанов, деталей робототехники, компонентов приборов и производственного оборудования. Это оборудование подходит как для создания прототипов, так и для серийного производства.
Производство пресс-форм и общепромышленное производство
Изготовление пресс-форм требует точного выполнения полостей, плоских базовых поверхностей, каналов охлаждения и боковых элементов. Комбинированный обрабатывающий центр позволяет обрабатывать основную полость и несколько боковых поверхностей без перемещения основания пресс-формы на другой станок. Такой подход позволяет сократить производственный цикл и уменьшить трудозатраты на выверку.
| Промышленность | Типичные детали | Главное преимущество |
|---|---|---|
| Автомобили | Корпуса редукторов, детали двигателей, кронштейны | Более быстрое многопроцессное производство |
| Аэрокосмическая промышленность | Конструкционные детали, корпуса, прецизионные рамы | Стабильная точность и сокращение количества установок |
| Прецизионное машиностроение | Корпуса клапанов, детали робототехники, корпуса приборов | Улучшенная взаимосвязь элементов |
| Производство пресс-форм | Основания пресс-форм, полости, боковые отверстия | Сокращение времени на наладку и юстировку |
| Энергетическое оборудование | Корпуса насосов, детали турбин, коллекторы | Гибкая механическая обработка крупногабаритных деталей |
| Общее машиностроение | Рамы, приспособления, нестандартные компоненты | Широкие технологические возможности |
Станок также позволяет сократить ручное вмешательство. ЧПУ-контроллер управляет перемещением осей, скоростью вращения шпинделя, сменой инструмента и индексацией стола. Автоматизация может снизить потребность в рабочей силе и ограничить ошибки при ручной обработке. Квалифицированный персонал по-прежнему необходим для программирования, проектирования оснастки, выбора инструмента, контроля и технического обслуживания.
Основные недостатки также требуют внимания. Вертикально-горизонтальный обрабатывающий центр имеет более высокую стоимость приобретения, чем многие узкоспециализированные станки. Его конструкция сложнее в обслуживании. Программирование может быть более требовательным, а риск столкновений может возрасти при перемещении стола и шпинделя по нескольким позициям. Поэтому для работы на подходящем станке требуется мощная техническая поддержка, четкое обучение операторов, надежные запасные части и процесс, позволяющий использовать его возможности в полной мере.
Заключение
Вертикально-горизонтальный обрабатывающий центр сочетает в себе многостороннюю резку, высокую точность, меньшее количество установок и эффективное использование пространства, что делает его ценным для сложных деталей в требовательных производственных отраслях.
-
"Преимущества 5-осевой обработки на станках с ЧПУ", https://www.methodsmachine.com/blog/benefits-of-5-axis-machining/. Обработка за одну установку исключает ошибки, связанные с переустановкой детали, за счет сохранения постоянных базовых точек на протяжении всех операций, что уменьшает накопленную погрешность позиционирования и повышает точность взаимного расположения элементов, как показано в исследованиях прецизионного производства по стратегиям многоосевой обработки. Роль доказательства: механизм; тип источника: статья. Подтверждает: механизмы снижения погрешностей при многосторонней обработке за одну установку. Примечание по охвату: Фактические улучшения зависят от геометрии детали, конструкции приспособления и возможностей станка ↩
-
"Ослабление вибрации трубы за счет внутреннего демпфирования и …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10119187/. Согласно исследованиям в области проектирования станков, чугун обеспечивает превосходное демпфирование вибраций по сравнению со сварными стальными конструкциями благодаря своей микроструктуре с пластинчатым графитом, а внутренняя ребристость повышает динамическую жесткость за счет увеличения момента инерции при сохранении эффективности материала. Роль доказательства: механизм; тип источника: исследование. Поддерживает: механизмы демпфирования вибраций в конструкциях чугунных станков. ↩
-
"Идентификация компенсации температуры заготовки …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9741256/. Тепловое расширение конструкций станков и заготовок может составлять 40-70% общей ошибки позиционирования при прецизионной обработке, причем температурные колебания вызывают предсказуемое линейное расширение, которое требует компенсации посредством контроля окружающей среды или систем коррекции в режиме реального времени. Роль доказательства: механизм; тип источника: статья. Поддерживает: тепловое влияние на точность размеров при прецизионной обработке. ↩
-
"Ошибки крена, тангажа и рыскания в станках с ЧПУ", https://www.academia.edu/49581493/Roll_Pitch_and_Yaw_Errors_in_CNC_Milling_Machine_Tools. Современные контроллеры ЧПУ реализуют программную компенсацию геометрических погрешностей (тангаж, рыскание, прямолинейность, перпендикулярность) и теплового дрейфа путем применения корректирующих значений, полученных в результате калибровочных измерений, к заданным позициям, что позволяет значительно улучшить объемную точность без механических модификаций. Роль доказательства: механизм; тип источника: статья. Поддерживает: методы компенсации ошибок в управлении станками с ЧПУ. Примечание по охвату: Эффективность требует точного картирования ошибок и предполагает повторяемость их паттернов. ↩
-
"Ресурсы: Процедуры калибровки", https://www.nist.gov/pml/owm/laboratory-metrology/documentary-standards-and-resources/calibration-procedures. Испытания с помощью шарико-стержневого измерителя (ball-bar) согласно ISO 230-4 и лазерная интерферометрия согласно ISO 230-2 являются стандартными методами оценки геометрической точности и точности позиционирования станков с ЧПУ, позволяя обнаруживать ошибки осей, тепловой дрейф и механический износ до того, как они превысят допуски. Роль доказательства: общая поддержка; тип источника: организация. Поддерживает: стандартизированные методы калибровки для проверки точности станков с ЧПУ. ↩
-
"Механическая обработка корпусов трансмиссии – Trace-A-Matic", https://www.traceamatic.com/cnc-products/transmission-housings.html. Корпуса трансмиссий и блоки цилиндров требуют механической обработки монтажных поверхностей, отверстий под подшипники и болтовых отверстий с нескольких сторон с жесткими допусками на расположение, что делает их подходящими для стратегий многосторонней обработки с сохранением согласованности баз, как описано в документации по производственным процессам в автомобилестроении. Роль доказательства: ссылка на случай; тип источника: образование. Поддерживает: автомобильные компоненты, требующие многосторонней механической обработки. ↩
-
"Титановые сплавы", https://en.wikipedia.org/wiki/Titanium_alloys. В компонентах аэрокосмических конструкций обычно используются алюминиевые сплавы (7075, 2024), титановые сплавы (Ti-6Al-4V) и суперсплавы на основе никеля из-за их соотношения прочности к весу и характеристик при высоких температурах, хотя эти материалы создают трудности при обработке, включая низкую теплопроводность и наклеп, что требует жестких станков и контролируемых параметров резания. Роль доказательства: общая поддержка; тип источника: образование. Поддерживает: распространенные аэрокосмические материалы и характеристики их обработки. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.