

لماذا تكون فتحة الدخول أكبر من اللازم في آلة الثقب CNC؟
يمكن أن تؤدي فتحة الدخول الكبيرة إلى إفساد دقة التركيب حتى لو كان التجويف الداخلي صحيحاً. يجب أن يحدد الفحص مكان بدء التوسعة وكيفية دخول المثقاب.
يصبح مدخل الثقب كبير الحجم عندما يتحرك المثقاب أو يقطع بشكل غير متساوٍ قبل تطور التوجيه المستقر. يمكن أن تؤدي هندسة التحديد غير المتطابقة، أو الانحراف، أو حواف القطع غير المتساوية، أو التغذية غير المناسبة عند الدخول، أو تلف الرقائق أثناء إعادة الدخول إلى حدوث توسع في فوهة الثقب (bell-mouthing). الفحص الأول هو ما إذا كان التوسيع يمتد تحت الشطب المقصود.
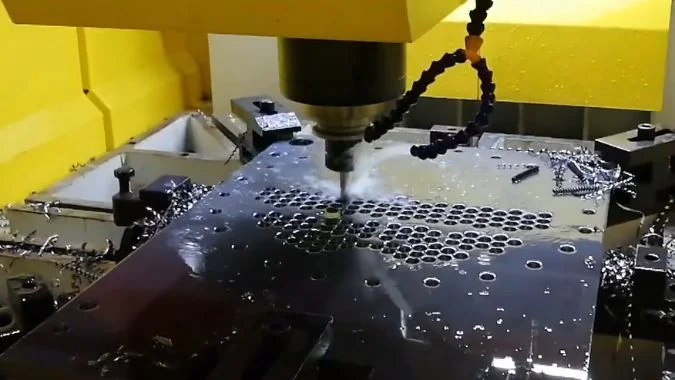
الدائرة الأكبر في أعلى الثقب لا تكشف كيف تشكل الجدار. الشطب المخطط له يزيل المواد، والنتوء (burr) يضيف مادة عند الحافة، وتوسع الفوهة (bell mouth) يوسع التجويف نفسه. الرسم الهندسي والفحص القائم على العمق يحددان أي ميزة تحتاج إلى تصحيح قبل حفر ثقب آخر.
كيف يمكن التمييز بين فوهة الجرس (Bell Mouth) والشطب المتعمد أو النتوء؟
الميزات التي تبدو متشابهة عند المدخل تتطلب تصحيحات مختلفة. إزالة المزيد من المواد قد يخفي الأدلة، لذا يجب التحقق من الرسم ومظهر التجويف أولاً.
توسع الفوهة (bell mouth) يوسع التجويف أسفل ميزة المدخل المقصودة. الشطب له زاوية وحجم محددان. النتوء يبرز من الحافة ويمكن أن يتداخل مع القياس. التمييز يأتي من الرسم وأبعاد الجدار عند أعماق محكومة، بدلاً من مظهر المدخل وحده.
مظهر الجدار يكشف الفرق
توسع الفوهة هو منطقة متسعة تعود نحو قطر التجويف الطبيعي في عمق أكبر داخل الثقب. يمكن أن يحيط بالمدخل بالكامل أو يكون أقوى من جانب واحد. التماثل وحده لا يمكنه تحديد ما إذا كانت الميزة مقبولة.
الشطب المقصود له علاقة محددة بالتجويف وسطح الجزء. يجب أن تتطابق زاويته وحجمه مع الرسم. يمكن أن يوجد توسع غير مقصود تحت شطب صحيح بخلاف ذلك.
| الميزة | موقع تغير المادة | دليل الفحص |
|---|---|---|
| توسع الفوهة (Bell mouth) | مواد تمت إزالتها من التجويف بالقرب من المدخل | قطر التجويف يتناقص أسفل المنطقة الموسعة |
| شطب مقصود | ميل محدد بين الوجه والتجويف | الزاوية والحجم يتطابقان مع الرسم |
| نتوء (Burr) | مواد زائدة تبرز من الحافة | حافة غير منتظمة تؤثر على التلامس |
| شطب مع توسع فوهة كامن تحته | ميل بالإضافة إلى تجويف موسع أسفله | أبعاد شطب صحيحة ولكن شكل التجويف غير صحيح |
تحتاج القياسات إلى أعماق تلامس خاضعة للرقابة
يجب على المفتش مقارنة التجويف بالقرب من المدخل، وأسفل المنطقة المتأثرة، وأبعد من ذلك. يجب أن تأخذ قراءة ما قرب المدخل في الاعتبار الشطب المحدد وهندسة تلامس أداة القياس.
لا يمكن لمقياس الدبوس وحده وصف كيفية تغير القطر مع العمق1. يمكن لمقياس تجويف مناسب أو فحص الشكل تحديد مدى التوسع.
يمكن للرقائق والنتوءات المفكوكة أن تشوه القراءات. يجب أن يتبع أي إزالة للنتوءات معالجة الحواف المسموح بها، ومن ثم يجب قياس التجويف مرة أخرى. قد يخفي الشطب الأكبر التوسع بصريًا دون استعادة الطول الأسطواني المطلوب.
كيف يجب مواءمة زاوية وقطر ثقب التمركز (Spot-Hole) مع المثقاب الرئيسي؟
يمكن لبقعة غير مناسبة أن تحمل المثقاب بشكل غير متساوٍ عند التلامس الأول. يساعد مطابقة هندستها مع المثقاب الرئيسي في منع الدخول غير المستقر وتلف حواف القطع.
عند الحاجة إلى تحديد البقعة، يجب أن تكون الزاوية المضمنة للبقعة أكبر قليلاً بشكل عام من زاوية رأس المثقاب الرئيسي. قد تكون الزاوية المتساوية مقبولة بتوجيه من مورد الأداة. يجب أن يتناسب قطر وعمق البقعة مع تصميم المثقاب؛ تتطلب بقع التحديد الضحلة والثقوب التجريبية للثقوب العميقة أبعادًا مختلفة.
يجب أن يتناسب التلامس الأول مع رأس المثقاب
يمكن لبقعة ذات زاوية مضمنة أصغر أن تجعل الأجزاء الخارجية من شفاه المثقاب في حالة تلامس قبل النقطة المركزية2. يمكن أن يسبب هذا التلامس تحميلًا غير مستقر وتلفًا للحافة، خاصة مع مثاقب الكربيد3.
توفر أزواج الزوايا الشائعة أمثلة مفيدة.
| رأس المثقاب الرئيسي | مثال مناسب لتحديد البقعة | التلامس المقصود |
|---|---|---|
| مثقاب HSS أو كوبالت بزاوية 118 درجة4 | مثقاب تحديد بقعة بزاوية 120 درجة | النقطة المركزية تدخل أولاً |
| مثقاب كربيد بزاوية 135 درجة - 140 درجة | ريشة تثقيب بزاوية 142 درجة | يدخل الرأس قبل مناطق الحافة الخارجية |
| هندسة ريشة ثقب خاصة | تحضير محدد من قبل المورد | تطابق التلامس مع تصميم ريشة الثقب |
هذه الاقترانات لا تؤسس التحضير الصحيح لكل ريشة ثقب. يجب أن تحدد تعليمات تطبيق ريشة الثقب الرئيسية ما إذا كان التثقيب الأولي مطلوباً.
قطر التثقيب يعني التجويف الناتج فعلياً
القطر الاسمي لريشة التثقيب وقطر التثقيب الضحل هما بُعدان مختلفان. يمكن لريشة تثقيب أكبر إنتاج نقطة تحديد أصغر من خلال الاختراق المحدود.
يعتمد قطر التثقيب المطلوب على هندسة الرأس والتلامس الأول المقصود. لا يمكن لكسر ثابت من قطر ريشة الثقب الرئيسية تحديد كل إعداد مناسب. يمكن أن يؤدي التثقيب العميق بشكل مفرط إلى تغيير التعشيق أو ترك شطب دخول غير مقصود.
تختلف ريشة التثقيب المخصصة أيضاً عن ريشة المركز المخصصة لإنتاج ميزة دعم المركز5. يجب التحقق من هندستها قبل الاستبدال.
توفر فتحة التوجيه الأسطوانية للمثقاب الطويل توجيهاً على طول جداره. يجب أن يتبع قطرها، وخلوصها، وعمقها، وزاوية قاعدتها نظام المثقاب المطابق. لا ينبغي نقل نسب قطر بقعة التوجيه الضحلة إلى فتحة التوجيه تلك.
كيف يجب مواءمة تغذية الدخول (Entry Feed) مع المثقاب وسطح قطعة العمل؟
يمكن للدخول القوي أن يسبب انحراف المثقاب، لكن التغذية الخفيفة للغاية يمكن أن تسبب احتكاكاً. يعتمد الإعداد الصحيح على المثقاب وتلامسه الأولي.
يجب أن تتبع تغذية الدخول بيانات مورد المثقاب للمادة وحالة السطح. قد يسمح الدخول المسطح والصلب بالتغذية العادية. غالباً ما يحتاج الدخول المائل أو غير المستوي إلى تغذية مخفضة حتى يصبح التعشيق مستقراً. يمكن أن تؤدي التغذية المنخفضة بشكل مفرط، والتوقف، وضعف الصلابة أيضاً إلى تفاقم حالة المدخل.
حالة السطح تغير كيفية تعشيق المثقاب
يسمح السطح المسطح العمودي على محور المثقاب بتلامس أكثر توازناً. يمكن لسطح مائل أو منحني أن يحمل حافة قطع واحدة قبل الأخرى. وعندها تتوفر للمثقاب الطويل فرصة أكبر للانحناء جانبياً.
يمكن لتغذية دخول مخفضة أن تحد من ذلك الحمل الأولي. يعتمد التخفيض الصحيح على نوع المثقاب، وزاوية السطح، والبروز. قد توفر بقعة الوجه المسموح بها أو الفتحة الموجهة المطابقة حالة دخول أفضل على الأسطح الصعبة.
| حالة الدخول | نهج التغذية | فحص داعم |
|---|---|---|
| سطح مسطح وعمودي وإعداد صلب | تغذية الدخول الموصى بها للمثقاب | الانحراف وحالة حافة القطع |
| سطح مائل أو غير مستوٍ | تغذية دخول مخفضة محددة من قبل المورد | حدود زاوية السطح وطول المثقاب |
| الدخول من خلال بقعة مجهزة | تغذية مطابقة لهندسة التلامس | زاوية البقعة، والقطر، والمحاذاة |
| دخول مثقاب طويل إلى فتحة توجيه | إجراء دخول نظام المثقاب | خلوص وتمركز الدليل |
| تكون الرايش بطريقة غير مستقرة أو احتكاكية | مراجعة التغذية ضمن النطاق الموصى به | حدة الحافة وتدفق سائل التبريد |
تحتاج التغذية لكل دورة والتغذية في الدقيقة إلى فحوصات منفصلة
بالنسبة لعمليات الثقب، تساوي سرعة التغذية ناتج ضرب التغذية لكل دورة في سرعة دوران المغزل:
F (مم/دقيقة) = fn (مم/دورة) × n (دورة/دقيقة)6
وبالتالي، فإن تغيير سرعة المغزل يؤدي إلى تغيير التغذية لكل دورة إذا ظلت التغذية المبرمجة في الدقيقة ثابتة.
قد يتطلب المثقاب الأكبر سرعة دوران أقل عند نفس سرعة القطع، ولكن قد تكون التغذية الموصى بها لكل دورة أعلى. لا تبرر صلابة المادة وقطر المثقاب وحدهما قيمة تغذية عالمية.
يجب على المشغل تجنب التوقفات غير الضرورية أثناء ملامسة المثقاب الدوار للمدخل. يجب أن تتحقق تجارب الدخول أيضًا من التثبيت، والبروز، والاهتزاز، وتماثل حافة القطع. لا يمكن لتعديل التغذية إصلاح رأس مثقاب تالف أو مشحوذ بشكل غير صحيح.
ما الذي يجب فحصه إذا ظهرت فوهة الجرس فقط بعد الثقب التدريجي (Peck Drilling)؟
تشير الفتحة التي تتسع أثناء عمليات التلقيم المتكررة (pecks) إلى وجود مشكلة في إعادة الدخول. يجب مقارنة الدورة، والرايش، وحالة المثقاب قبل إجراء أي تقليل آخر للمعاملات.
يستدعي ظهور اتساع في الفتحة (على شكل جرس) فقط بعد الثقب المتقطع فحص خلوص الرايش، والانتقالات من السرعة السريعة إلى سرعة التغذية، ومحاذاة إعادة الدخول، وتلف حافة المثقاب أو الزاوية الخارجية. كما أن الاهتزاز، والتثبيت، وتماثل المثقاب من الأمور المهمة أيضاً. يجب أن يحدد التحقيق ما إذا كان الاتساع موجوداً بعد الاختراق الأولي أو يزداد أثناء العودات اللاحقة.
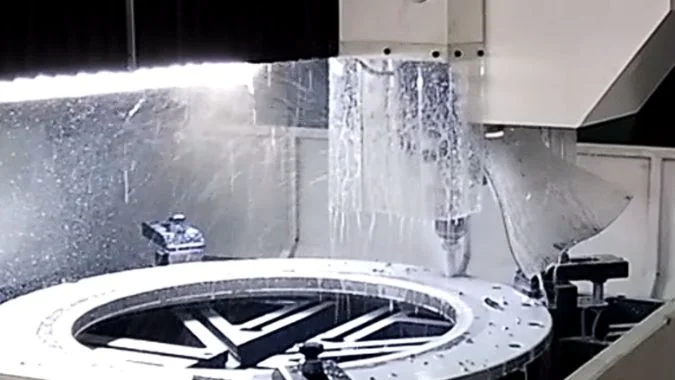
توفر القطعة الأولى والعودات اللاحقة أدلة مختلفة
يمكن لاختبار محكوم على ثقوب مماثلة تحديد متى يبدأ الاتساع في الظهور. يشير وجود اتساع بالفعل بعد الاختراق الأولي إلى هندسة المدخل، أو حالة رأس المثقاب، أو استقرار الإعداد.
الفتحة التي تتسع بعد عودات متكررة توجه الانتباه إلى الحركات الإضافية وتلامس الرايش. دورات التراجع الكامل تعيد المثقاب عبر المدخل مرة أخرى. تخلق دورات تكسير الرايش ذات التراجع القصير تاريخ تلامس مختلف.
| تحقق | الأدلة التي يجب البحث عنها | التأثير المحتمل |
|---|---|---|
| إخلاء الرايش | انسداد مجاري المثقاب، أو تراكم الرايش، أو حدوث خدوش | الرايش يحتك أو يُقطع مرة أخرى بالقرب من المدخل |
| الانتقال من السرعة السريعة إلى سرعة التغذية | تلامس غير متوقع قبل استئناف التغذية | يؤدي الاصطدام إلى تلف رأس المثقاب أو زعزعة استقراره |
| الحواف والزوايا الخارجية | التشقق أو الرواسب أو التآكل غير المنتظم | يصبح التوجيه وملامسة الجدار غير مستقرين |
| الحامل وعمود الدوران | ضعف التثبيت أو الارتخاء أو الانحراف المفرط | التلامس المتكرر مع الجدار يؤدي إلى توسيع المدخل |
| شفاه المثقاب و حافة الإزميل7 | شفاه غير متساوية أو شحذ غير صحيح للرأس | Unbalanced cutting forces |
| Guide bushing, if fitted | Wear, looseness, or misalignment | The drill loses reliable guidance |
The cycle must suit the drill system
The programmer should verify actual retract distances and the clearance above the previous cutting depth. The rapid approach must transition to cutting feed before the drill reaches uncut material. Trapped chips can make contact occur earlier than expected.
Coolant needs sufficient flow at the cutting zone, and through-coolant passages should remain clear. The inspection should also check whether chips are carried back into the hole.
Peck depth and retract style should follow the drill’s application guidance. Some through-coolant carbide drills8 are designed for continuous drilling within their rated depth. Adding frequent full retracts can introduce unnecessary re-entry events.
The next trial should change one identified factor and compare entrance diameter at the same depths. Growing damage across a production batch also calls for a review of tool wear and replacement timing.
الخاتمة
An oversized entrance needs profile verification, matched spotting geometry, stable entry feed, and controlled peck re-entry. The correction should restore the required bore below the specified edge treatment.
-
"Bore Gauge vs Pin Gauge: Choosing the Right Measuring …", https://www.lfc.com.sg/blog/detail/bore-gauge-vs-pin-gauge. Pin gauges provide go/no-go verification at a single depth but cannot capture diameter variation along the bore axis, as they measure only the minimum diameter that permits gauge entry rather than the complete cylindrical profile. Evidence role: mechanism; source type: education. Supports: the measurement limitations of pin gauges for bore profiling. ↩
-
"Spot Drilling: The First Step to Precision Drilling", https://www.harveyperformance.com/in-the-loupe/choosing-spot-drill/. When a spot drill’s included angle is smaller than the main drill’s point angle, the drill’s outer cutting edges contact the workpiece before the chisel edge, potentially causing unstable loading and premature wear. Evidence role: mechanism; source type: education. Supports: the geometric principle that spot drill angle affects the sequence of drill point contact. Scope note: This describes the geometric relationship; optimal angle pairings vary by drill design and manufacturer recommendations. ↩
-
"كربيد التنجستن"،, https://en.wikipedia.org/wiki/Tungsten_carbide. Carbide drills, typically made from tungsten carbide, offer superior hardness and heat resistance compared to high-speed steel, enabling higher cutting speeds and longer tool life, but are more brittle and sensitive to impact loading and improper entry conditions. Evidence role: general_support; source type: education. Supports: the material properties and performance characteristics that distinguish carbide drills from high-speed steel drills. ↩
-
"Consensus on drill bit angles for machinists", https://www.reddit.com/r/Machinists/comments/1bvjei4/this_feels_like_a_dumb_question_but_im_curious/. The 118° point angle has been widely adopted as a standard geometry for general-purpose twist drills in softer materials, while 135° angles are common for harder materials and self-centering applications. Evidence role: general_support; source type: institution. Supports: that 118° is a conventional point angle for general-purpose HSS and cobalt steel twist drills. Scope note: Standards vary by region and manufacturer; specific applications may require different angles. ↩
-
"Spot drill or center drill? : r/Machinists", https://www.reddit.com/r/Machinists/comments/1e3h66m/spot_drill_or_center_drill/. Center drills feature a combination drill and countersink geometry designed to create conical recesses for lathe center support, whereas spotting drills have a rigid, short-flute design optimized solely for creating shallow starting divots that guide subsequent drilling operations. Evidence role: definition; source type: education. Supports: the functional and geometric differences between spotting drills and center drills. ↩
-
"السرعات ومعدلات التغذية"،, https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. The feed rate in machining operations is calculated as the product of feed per revolution and spindle speed, a fundamental relationship used across turning, milling, and drilling processes to convert rotational parameters into linear cutting motion. Evidence role: mechanism; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed in machining. ↩
-
"How the geometry of a drill influences tool life and hole …", https://cuttingtools.ceratizit.com/us/en/machining-know-how/holemaking-and-boring/application-and-technical-info/drill-geometry.html. The chisel edge is the transverse cutting edge formed at the intersection of the two flank surfaces at the drill point center; it performs a scraping rather than cutting action and contributes to thrust force, with its geometry significantly affecting drill penetration and centering behavior. Evidence role: definition; source type: education. Supports: the definition and function of the chisel edge in drill point geometry. ↩
-
"Through Coolant Drill: Enhances Drilling Efficiency", https://guesstools.com/through-coolant-drill-enhances-drilling-efficiency/. Through-coolant drills incorporate internal passages that deliver cutting fluid directly to the cutting edges, improving chip evacuation and heat removal compared to external coolant delivery, particularly in deep-hole drilling applications. Evidence role: general_support; source type: research. Supports: the design and operational advantages of through-coolant drill technology. Scope note: Performance benefits depend on coolant pressure, flow rate, and specific drill geometry. ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.