

Perché l'imbocco del foro risulta sovradimensionato su una macchina foratrice CNC?
Un imbocco sovradimensionato può compromettere l'accoppiamento, anche se la parte più profonda del foro è corretta. L'indagine dovrebbe identificare dove inizia l'allargamento e come penetra la punta.
L'ingresso del foro diventa sovradimensionato quando la punta si sposta o taglia in modo irregolare prima che si sviluppi una guida stabile. Una geometria di puntamento non corrispondente, il runout, taglienti disuguali, un avanzamento d'ingresso inadeguato e danni da truciolo durante il rientro possono causare un allargamento a campana (bell-mouthing). Il primo controllo è verificare se l'ingrandimento si estende al di sotto della smussatura prevista.
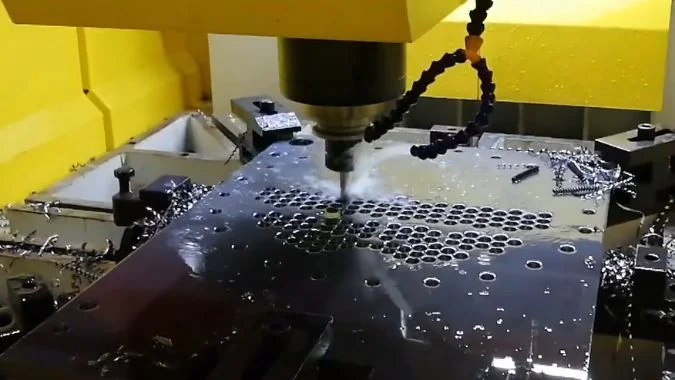
Un cerchio più grande sulla parte superiore di un foro non rivela come si sia formata la parete. Una smussatura pianificata rimuove materiale, una bava aggiunge materiale sul bordo e un allargamento a campana ingrandisce il foro stesso. Il disegno e un'ispezione basata sulla profondità stabiliscono quale caratteristica necessita di correzione prima di forare un altro foro.
Come si può distinguere un imbocco a campana da uno smusso intenzionale o da una bava?
Caratteristiche d'ingresso dall'aspetto simile richiedono correzioni diverse. Rimuovere più materiale può nascondere le prove, quindi il disegno e il profilo del foro dovrebbero essere controllati per primi.
Un allargamento a campana ingrandisce il foro al di sotto della caratteristica d'ingresso prevista. Una smussatura ha un angolo e una dimensione specificati. Una bava sporge dal bordo e può interferire con la misurazione. La distinzione deriva dal disegno e dalle dimensioni della parete a profondità controllate, piuttosto che dal solo aspetto dell'ingresso.
Il profilo della parete rivela la differenza
Un allargamento a campana è una regione svasata che ritorna verso il diametro normale del foro più all'interno. Può circondare l'intero ingresso o essere più marcato su un lato. La sola simmetria non può stabilire se la caratteristica sia accettabile.
Una smussatura intenzionale ha una relazione definita con il foro e la superficie del pezzo. Il suo angolo e la sua dimensione dovrebbero corrispondere al disegno. Una svasatura non intenzionale può esistere al di sotto di una smussatura altrimenti corretta.
| Caratteristica | Posizione del cambiamento di materiale | Indizio per l'ispezione |
|---|---|---|
| Allargamento a campana (Bell mouth) | Materiale rimosso dal foro vicino all'ingresso | Il diametro del foro diminuisce al di sotto della regione ingrandita |
| Smussatura intenzionale | Smusso specificato tra la faccia e il foro | L'angolo e la dimensione corrispondono al disegno |
| Bava | Materiale in eccesso che sporge dal bordo | Il bordo o la flangia irregolari influenzano il contatto |
| Smussatura con sottostante allargamento a campana | Smusso più un foro ingrandito al di sotto di esso | Dimensioni dello smusso corrette ma profilo del foro non corretto |
Le misurazioni richiedono profondità di contatto controllate
L'ispettore deve confrontare il foro vicino all'ingresso, sotto la regione interessata e più in profondità. La lettura vicino all'ingresso deve tenere conto dello smusso specificato e della geometria di contatto dello strumento di misura.
Un calibro a tampone da solo non può descrivere come il diametro cambia con la profondità1. Un alesametro adeguato o un'ispezione del profilo possono stabilire l'entità della svasatura.
Trucioli e bave allentati possono distorcere le letture. Qualsiasi sbavatura deve seguire il trattamento dei bordi consentito e il foro deve essere misurato nuovamente. Uno smusso più grande può nascondere visivamente una svasatura senza ripristinare la lunghezza cilindrica richiesta.
Come dovrebbero essere abbinati l'angolo e il diametro del foro di invito alla punta principale?
Un punto inadatto può caricare la punta in modo non uniforme al primo contatto. Adattare la sua geometria alla punta principale aiuta a prevenire un ingresso instabile e danni ai taglienti.
Quando è richiesta la centratura, l'angolo al vertice della centratura deve essere generalmente leggermente superiore all'angolo di punta della punta principale. Un angolo uguale può essere accettabile secondo le indicazioni del fornitore dell'utensile. Il diametro e la profondità della centratura devono essere adatti al design della punta; i fori di posizionamento poco profondi e i fori pilota per fori profondi richiedono dimensioni diverse.
Il primo contatto deve essere adatto alla punta del trapano
Una centratura con un angolo al vertice minore può portare le porzioni esterne dei taglienti della punta a contatto prima della punta centrale2. Quel contatto può causare un carico instabile e danni al tagliente, specialmente con punte in metallo duro3.
Gli accoppiamenti angolari comuni forniscono esempi utili.
| Angolo di punta della punta principale | Esempio di centratura adatta | Contatto previsto |
|---|---|---|
| Punta in HSS o cobalto da 118°4 | Punta da centro da 120° | La punta centrale entra per prima |
| Punta in metallo duro da 135°–140° | Punta da centri a 142° | La punta entra prima delle zone del labbro esterno |
| Geometria speciale della punta | Preparazione specificata dal fornitore | Il contatto corrisponde al design della punta |
Questi accoppiamenti non stabiliscono la preparazione corretta per ogni punta. Le istruzioni applicative della punta principale dovrebbero determinare se è necessaria la centratura.
Il diametro della centratura indica la cavità effettivamente prodotta
Il diametro nominale della punta da centri e il diametro dell'invito poco profondo sono dimensioni diverse. Una punta da centri più grande può produrre un invito di posizionamento più piccolo attraverso una penetrazione limitata.
Il diametro di centratura richiesto dipende dalla geometria della punta e dal primo contatto previsto. Una frazione fissa del diametro della punta principale non può definire ogni configurazione idonea. Una centratura eccessivamente profonda può modificare l'innesto o lasciare uno smusso d'ingresso non intenzionale.
Una punta da centri dedicata differisce anche da una punta a centrare intesa a produrre una funzione di supporto centrale5. Le loro geometrie devono essere verificate prima della sostituzione.
Un foro pilota cilindrico per una punta lunga fornisce una guida lungo la sua parete. Il diametro, il gioco, la profondità e l'angolo di fondo devono corrispondere al sistema di foratura utilizzato. I rapporti di diametro per le svasature poco profonde non devono essere trasferiti a tale foro pilota.
Come dovrebbe essere adattato l'avanzamento d'ingresso alla punta e alla superficie del pezzo?
Un ingresso pesante può deviare una punta, ma un avanzamento estremamente leggero può causare sfregamento. L'impostazione corretta dipende dalla punta e dal suo contatto iniziale.
L'avanzamento in ingresso deve seguire i dati forniti dal fornitore della punta per il materiale e le condizioni della superficie. Un ingresso piano e rigido può consentire un avanzamento normale. Un ingresso inclinato o irregolare richiede spesso un avanzamento ridotto finché l'impegno non diventa stabile. Un avanzamento eccessivamente basso, la sosta e una scarsa rigidità possono inoltre peggiorare l'ingresso.
Le condizioni della superficie modificano il modo in cui la punta si impegna
Una superficie piana perpendicolare all'asse della punta consente un contatto più equilibrato. Una superficie inclinata o curva può caricare un tagliente prima dell'altro. Una punta lunga ha quindi maggiori probabilità di flettere lateralmente.
Un avanzamento di ingresso ridotto può limitare quel carico iniziale. La riduzione corretta dipende dal tipo di punta, dall'angolo della superficie e dalla sporgenza. Una lamatura consentita o un foro pilota corrispondente possono fornire una condizione di ingresso migliore su superfici difficili.
| Condizione di ingresso | Approccio di avanzamento | Verifica di supporto |
|---|---|---|
| Superficie piana, perpendicolare e configurazione rigida | Avanzamento di ingresso consigliato per la punta | Runout e condizioni del tagliente |
| Superficie inclinata o irregolare | Avanzamento di ingresso ridotto specificato dal fornitore | Limiti dell'angolo di superficie e lunghezza della punta |
| Ingresso attraverso un punto preparato | Avanzamento adattato alla geometria di contatto | Angolo di svasatura, diametro e allineamento |
| Punta lunga che entra in un foro pilota | Procedura di ingresso del sistema di foratura | Centraggio e allineamento del pilota |
| Formazione di trucioli instabili o per sfregamento | Verificare l'avanzamento all'interno dell'intervallo raccomandato | Affilatura del tagliente e apporto del refrigerante |
L'avanzamento per giro e l'avanzamento al minuto richiedono controlli separati
Per la foratura, la velocità di avanzamento è pari all'avanzamento per giro moltiplicato per la velocità del mandrino:
F (mm/min) = fn (mm/giro) × n (giri/min)6
Una variazione della velocità del mandrino modifica pertanto l'avanzamento per giro se l'avanzamento programmato al minuto rimane fisso.
Una punta di dimensioni maggiori può richiedere un numero di giri inferiore alla stessa velocità di taglio, ma il suo avanzamento per giro raccomandato può essere superiore. La durezza del materiale e il diametro della punta da soli non giustificano un valore di avanzamento universale.
L'operatore deve evitare pause inutili mentre la punta rotante è a contatto con l'imbocco. Le prove di ingresso devono anche verificare il serraggio, lo sbalzo, il fuori asse e la simmetria dei taglienti. Una regolazione dell'avanzamento non può ripristinare una punta danneggiata o affilata in modo errato.
Cosa si dovrebbe controllare se l'imbocco a campana appare solo dopo la foratura a piccoli passi (peck drilling)?
Un imbocco che si allarga durante ripetuti cicli di scarico truciolo suggerisce un problema di rientro. Il ciclo, i trucioli e le condizioni della punta devono essere confrontati prima di un'ulteriore riduzione dei parametri.
Un imbocco a svaso che appare solo dopo la foratura con cicli di scarico richiede controlli sul gioco dei trucioli, sulle transizioni da rapido ad avanzamento, sull'allineamento di rientro e su danni al margine della punta o all'angolo esterno. Anche il fuori asse, il serraggio e la simmetria della punta sono importanti. L'indagine dovrebbe stabilire se lo svaso esista dopo la penetrazione iniziale o se si sviluppi durante i rientri successivi.
Il primo taglio e i rientri successivi forniscono prove differenti
Un test controllato su fori comparabili può stabilire quando si sviluppa l'allargamento. Uno svaso già presente dopo la penetrazione iniziale indica problemi di geometria d'ingresso, condizioni della punta o stabilità del setup.
Un imbocco che si allarga dopo rientri ripetuti sposta l'attenzione sui movimenti aggiuntivi e sul contatto con i trucioli. I cicli a ritrazione completa portano la punta nuovamente attraverso l'ingresso. I cicli di spezzatura del truciolo a ritrazione breve creano una cronologia di contatto diversa.
| Controllo | Elementi da ricercare | Possibile effetto |
|---|---|---|
| Evacuazione dei trucioli | Canali di scarico intasati, trucioli intrappolati o rigature | I trucioli sfregano o vengono tagliati nuovamente vicino all'ingresso |
| Transizione da rapido ad avanzamento | Contatto imprevisto prima della ripresa dell'avanzamento | L'impatto danneggia la punta o destabilizza la punta da trapano |
| Margini e angoli esterni | Scheggiature, depositi o usura irregolare | La guida e il contatto con la parete diventano instabili |
| Supporto e mandrino | Sede errata, allentamento o oscillazione eccessiva | Il contatto ripetuto con la parete allarga l'ingresso |
| Labbri della punta e tagliente trasversale7 | Labbri disuguali o affilatura della punta non corretta | Unbalanced cutting forces |
| Guide bushing, if fitted | Wear, looseness, or misalignment | The drill loses reliable guidance |
The cycle must suit the drill system
The programmer should verify actual retract distances and the clearance above the previous cutting depth. The rapid approach must transition to cutting feed before the drill reaches uncut material. Trapped chips can make contact occur earlier than expected.
Coolant needs sufficient flow at the cutting zone, and through-coolant passages should remain clear. The inspection should also check whether chips are carried back into the hole.
Peck depth and retract style should follow the drill’s application guidance. Some through-coolant carbide drills8 are designed for continuous drilling within their rated depth. Adding frequent full retracts can introduce unnecessary re-entry events.
The next trial should change one identified factor and compare entrance diameter at the same depths. Growing damage across a production batch also calls for a review of tool wear and replacement timing.
Conclusione
An oversized entrance needs profile verification, matched spotting geometry, stable entry feed, and controlled peck re-entry. The correction should restore the required bore below the specified edge treatment.
-
"Bore Gauge vs Pin Gauge: Choosing the Right Measuring …", https://www.lfc.com.sg/blog/detail/bore-gauge-vs-pin-gauge. Pin gauges provide go/no-go verification at a single depth but cannot capture diameter variation along the bore axis, as they measure only the minimum diameter that permits gauge entry rather than the complete cylindrical profile. Evidence role: mechanism; source type: education. Supports: the measurement limitations of pin gauges for bore profiling. ↩
-
"Spot Drilling: The First Step to Precision Drilling", https://www.harveyperformance.com/in-the-loupe/choosing-spot-drill/. When a spot drill’s included angle is smaller than the main drill’s point angle, the drill’s outer cutting edges contact the workpiece before the chisel edge, potentially causing unstable loading and premature wear. Evidence role: mechanism; source type: education. Supports: the geometric principle that spot drill angle affects the sequence of drill point contact. Scope note: This describes the geometric relationship; optimal angle pairings vary by drill design and manufacturer recommendations. ↩
-
"Carburo di tungsteno", https://en.wikipedia.org/wiki/Tungsten_carbide. Carbide drills, typically made from tungsten carbide, offer superior hardness and heat resistance compared to high-speed steel, enabling higher cutting speeds and longer tool life, but are more brittle and sensitive to impact loading and improper entry conditions. Evidence role: general_support; source type: education. Supports: the material properties and performance characteristics that distinguish carbide drills from high-speed steel drills. ↩
-
"Consensus on drill bit angles for machinists", https://www.reddit.com/r/Machinists/comments/1bvjei4/this_feels_like_a_dumb_question_but_im_curious/. The 118° point angle has been widely adopted as a standard geometry for general-purpose twist drills in softer materials, while 135° angles are common for harder materials and self-centering applications. Evidence role: general_support; source type: institution. Supports: that 118° is a conventional point angle for general-purpose HSS and cobalt steel twist drills. Scope note: Standards vary by region and manufacturer; specific applications may require different angles. ↩
-
"Spot drill or center drill? : r/Machinists", https://www.reddit.com/r/Machinists/comments/1e3h66m/spot_drill_or_center_drill/. Center drills feature a combination drill and countersink geometry designed to create conical recesses for lathe center support, whereas spotting drills have a rigid, short-flute design optimized solely for creating shallow starting divots that guide subsequent drilling operations. Evidence role: definition; source type: education. Supports: the functional and geometric differences between spotting drills and center drills. ↩
-
"Velocità e Avanzamenti", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. The feed rate in machining operations is calculated as the product of feed per revolution and spindle speed, a fundamental relationship used across turning, milling, and drilling processes to convert rotational parameters into linear cutting motion. Evidence role: mechanism; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed in machining. ↩
-
"How the geometry of a drill influences tool life and hole …", https://cuttingtools.ceratizit.com/us/en/machining-know-how/holemaking-and-boring/application-and-technical-info/drill-geometry.html. The chisel edge is the transverse cutting edge formed at the intersection of the two flank surfaces at the drill point center; it performs a scraping rather than cutting action and contributes to thrust force, with its geometry significantly affecting drill penetration and centering behavior. Evidence role: definition; source type: education. Supports: the definition and function of the chisel edge in drill point geometry. ↩
-
"Through Coolant Drill: Enhances Drilling Efficiency", https://guesstools.com/through-coolant-drill-enhances-drilling-efficiency/. Through-coolant drills incorporate internal passages that deliver cutting fluid directly to the cutting edges, improving chip evacuation and heat removal compared to external coolant delivery, particularly in deep-hole drilling applications. Evidence role: general_support; source type: research. Supports: the design and operational advantages of through-coolant drill technology. Scope note: Performance benefits depend on coolant pressure, flow rate, and specific drill geometry. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.