

Почему входное отверстие на станке с ЧПУ имеет увеличенный размер?
Увеличенный входной размер может нарушить посадку, даже если глубина отверстия верна. В ходе исследования следует определить, где начинается расширение и как сверло входит в материал.
Входное отверстие становится слишком большим, когда сверло смещается или режет неравномерно до того, как установится стабильное направление. Несоответствующая геометрия засверливания, радиальное биение, неравномерные режущие кромки, неподходящая подача при врезании и повреждение стружкой при повторном входе могут вызвать образование «колокола» (воронкообразного расширения). Первым делом необходимо проверить, распространяется ли увеличение диаметра ниже запланированной фаски.
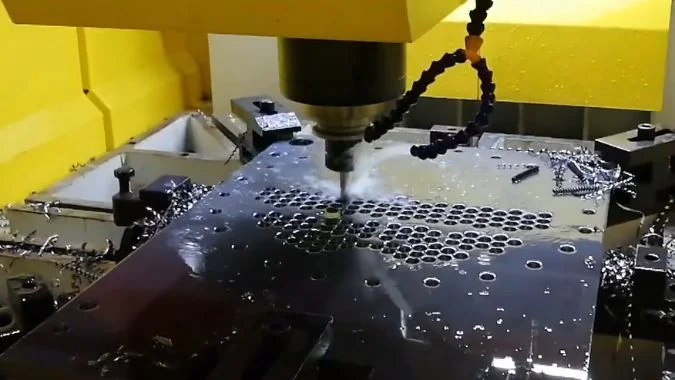
Более крупная окружность в верхней части отверстия не показывает, как была сформирована стенка. Спланированная фаска удаляет материал, заусенец добавляет материал на кромке, а «колокол» расширяет само отверстие. Чертеж и контроль глубины определяют, какой элемент требует исправления перед сверлением следующего отверстия.
Как отличить раструбное отверстие от намеренной фаски или заусенца?
Похожие на вид входные элементы требуют различных исправлений. Удаление большего количества материала может скрыть следы дефекта, поэтому сначала следует проверить чертеж и профиль отверстия.
«Колокол» расширяет отверстие ниже запланированного входного элемента. Фаска имеет заданный угол и размер. Заусенец выступает за край и может мешать измерению. Различие определяется на основании чертежа и размеров стенки на контролируемых глубинах, а не только по внешнему виду входа.
Профиль стенки выявляет разницу
«Колокол» — это расширенная область, которая возвращается к нормальному диаметру отверстия глубже внутри него. Он может охватывать весь вход или быть более выраженным с одной стороны. Только по симметрии нельзя установить, является ли элемент приемлемым.
Преднамеренная фаска имеет определенную взаимосвязь с отверстием и поверхностью детали. Ее угол и размер должны соответствовать чертежу. Непреднамеренное расширение может существовать под правильно выполненной фаской.
| Характеристика | Расположение изменения материала | Признак для проверки |
|---|---|---|
| «Колокол» (воронкообразное расширение) | Материал удален из отверстия около входа | Диаметр отверстия уменьшается ниже расширенной области |
| Преднамеренная фаска | Заданный скос между торцом и отверстием | Угол и размер соответствуют чертежу |
| Заусенец | Излишек материала, выступающий за край | Неправильная кромка или отгиб влияют на контакт |
| Фаска с подлежащим «колоколом» | Скос плюс расширенное отверстие под ним | Правильные размеры фаски, но неправильный профиль отверстия |
Измерения требуют контролируемой глубины контакта
Инспектор должен сравнить отверстие вблизи входа, ниже затронутой области и дальше по глубине. Показания вблизи входа должны учитывать заданную фаску и геометрию контакта измерительного прибора.
Один только калибр-пробка не может описать, как диаметр меняется с глубиной1. Подходящий нутромер или проверка профиля могут установить степень расширения.
Свободная стружка и заусенцы могут искажать показания. Любая зачистка заусенцев должна выполняться в соответствии с разрешенной обработкой кромок, после чего отверстие следует измерить снова. Большая фаска может визуально скрыть расширение, не восстанавливая требуемую цилиндрическую длину.
Как следует подбирать угол и диаметр засверливающего отверстия к основному сверлу?
Неподходящая засверловка может вызвать неравномерную нагрузку на сверло при первом контакте. Соответствие ее геометрии основному сверлу помогает предотвратить нестабильный вход и повреждение режущих кромок.
Когда требуется засверловка, угол при вершине засверловки обычно должен быть немного больше угла при вершине основного сверла. Равный угол может быть допустим по рекомендации поставщика инструмента. Диаметр и глубина засверловки должны соответствовать конструкции сверла; неглубокие центровочные отверстия и направляющие отверстия для глубокого сверления требуют разных размеров.
Первый контакт должен соответствовать вершине сверла
Засверловка с меньшим углом при вершине может привести к контакту внешних частей режущих кромок сверла до центральной точки2. Этот контакт может вызвать нестабильную нагрузку и повреждение кромки, особенно при использовании твердосплавных сверл3.
Распространенные сочетания углов служат полезными примерами.
| Угол при вершине основного сверла | Пример подходящей засверловки | Предполагаемый контакт |
|---|---|---|
| Сверло из быстрорежущей стали или кобальтовое сверло 118°4 | Центровочное сверло 120° | Центральная точка входит первой |
| Твердосплавное сверло 135°–140° | Зацентровочное сверло с углом при вершине 142° | Вершина входит в контакт раньше периферийных участков режущей кромки |
| Специальная геометрия сверла | Подготовка, указанная поставщиком | Контакт соответствует конструкции сверла |
Данные сочетания не определяют правильную подготовку для каждого сверла. Инструкции по применению основного сверла должны определять необходимость засверливания.
Диаметр засверливания означает фактически созданную лунку
Номинальный диаметр зацентровочного сверла и диаметр неглубокой лунки являются разными величинами. Сверло большего диаметра может создать меньшую центровочную лунку при ограниченном заглублении.
Необходимый диаметр лунки зависит от геометрии вершины и предполагаемого первого контакта. Фиксированная доля диаметра основного сверла не может определить каждую подходящую настройку. Чрезмерно глубокая лунка может изменить характер входа в материал или оставить непредусмотренную фаску.
Специализированное зацентровочное сверло также отличается от центровочного сверла, предназначенного для создания опорного центра.5. Их геометрию следует проверить перед заменой.
Цилиндрическое направляющее отверстие для длинного сверла обеспечивает направление вдоль его стенки. Его диаметр, зазор, глубина и угол дна должны соответствовать используемой системе сверления. Отношения диаметров неглубокой зенковки не должны переноситься на это направляющее отверстие.
Как следует соотносить скорость подачи на входе со сверлом и поверхностью заготовки?
Слишком быстрое врезание может привести к отклонению сверла, а слишком медленная подача — к трению. Правильный параметр зависит от типа сверла и характера его первоначального контакта.
Подача при врезании должна соответствовать данным поставщика сверла для конкретного материала и состояния поверхности. Плоская жесткая поверхность может допускать нормальную подачу. При наклонном или неровном врезании часто требуется снижение подачи до тех пор, пока контакт не станет стабильным. Чрезмерно низкая подача, задержка и недостаточная жесткость также могут ухудшить процесс врезания.
Состояние поверхности влияет на то, как сверло входит в контакт.
Плоская поверхность, перпендикулярная оси сверла, обеспечивает более сбалансированный контакт. Наклонная или криволинейная поверхность может привести к нагрузке на одну режущую кромку раньше другой. В этом случае длинное сверло имеет больше шансов отклониться в сторону.
Сниженная подача при врезании может ограничить эту начальную нагрузку. Правильная степень снижения зависит от типа сверла, угла поверхности и вылета. Использование зенковки или подходящего направляющего отверстия может обеспечить лучшие условия врезания на сложных поверхностях.
| Условия врезания | Подход с подачей | Дополнительная проверка |
|---|---|---|
| Плоская перпендикулярная поверхность и жесткая установка | Рекомендуемая подача при врезании для сверла | Биение и состояние режущей кромки |
| Наклонная или неровная поверхность | Сниженная подача при врезании, указанная поставщиком | Пределы угла поверхности и длина сверла |
| Врезание через подготовленную зенковку | Подача, соответствующая геометрии контакта | Угол, диаметр и центровка зенковки |
| Длинное сверло, входящее в направляющее отверстие | Процедура врезания сверлильной системы | Направляющее отверстие и центрирование |
| Трение или нестабильное формирование стружки | Проверка подачи в рекомендуемом диапазоне | Острота кромки и подача СОЖ |
Подачу на оборот и подачу на минуту необходимо проверять отдельно
Для сверления скорость подачи равна произведению подачи на оборот и частоты вращения шпинделя:
F (мм/мин) = fn (мм/об) × n (об/мин)6
Следовательно, изменение частоты вращения шпинделя изменяет подачу на оборот, если запрограммированная минутная подача остается неизменной.
Более крупное сверло может потребовать меньшей частоты вращения при той же скорости резания, но его рекомендуемая подача на оборот может быть выше. Твердость материала и диаметр сверла сами по себе не определяют универсальное значение подачи.
Оператор должен избегать ненужных пауз при контакте вращающегося сверла с точкой входа. Пробные входы также должны проверять надежность закрепления, вылет, биение и симметрию режущих кромок. Регулировка подачи не может исправить поврежденную или неправильно заточенную вершину.
Что следует проверить, если раструбное отверстие появляется только после сверления с выводом сверла (пек-сверления)?
Увеличение диаметра входного отверстия при повторяющихся циклах с отводом сверла указывает на проблему с повторным заходом. Перед очередным снижением параметров необходимо проанализировать цикл, стружку и состояние сверла.
Конусообразное расширение (раструб), появляющееся только после сверления с периодическим отводом, требует проверки удаления стружки, переходов с ускоренного перемещения на рабочую подачу, точности повторного захода, а также состояния ленточек сверла или внешних углов. Биение, закрепление и симметрия сверла также имеют значение. Исследование должно установить, возникает ли расширение после начального проникновения или нарастает при последующих возвратах.
Первый проход и последующие возвраты предоставляют различные данные
Контрольное испытание на аналогичных отверстиях позволяет установить, когда происходит увеличение диаметра. Расширение, уже присутствующее после начального проникновения, указывает на геометрию входа, состояние вершины или стабильность наладки.
Увеличение входного отверстия после повторных возвратов требует внимания к дополнительным перемещениям и контакту со стружкой. Циклы с полным отводом снова проводят сверло через входное отверстие. Циклы дробления стружки с коротким отводом создают иную историю контактов.
| Проверка | Признаки, на которые следует обратить внимание | Возможный эффект |
|---|---|---|
| Удаление стружки | Забитые канавки, застрявшая стружка или образование рисок | Стружка трется или подвергается повторному резанию вблизи входа |
| Переход с ускоренного хода на рабочую подачу | Непредвиденный контакт до возобновления подачи | Удар повреждает вершину или дестабилизирует сверло |
| Режущие кромки и внешние углы | Выкрашивание, отложения или неравномерный износ | Направляющая часть и контакт со стенками становятся нестабильными |
| Держатель и шпиндель | Неплотная посадка, люфт или чрезмерное биение | Повторяющийся контакт со стенками расширяет входное отверстие |
| Режущие кромки сверла и поперечная кромка7 | Неравные кромки или неправильная заточка вершины | Unbalanced cutting forces |
| Guide bushing, if fitted | Wear, looseness, or misalignment | The drill loses reliable guidance |
The cycle must suit the drill system
The programmer should verify actual retract distances and the clearance above the previous cutting depth. The rapid approach must transition to cutting feed before the drill reaches uncut material. Trapped chips can make contact occur earlier than expected.
Coolant needs sufficient flow at the cutting zone, and through-coolant passages should remain clear. The inspection should also check whether chips are carried back into the hole.
Peck depth and retract style should follow the drill’s application guidance. Some through-coolant carbide drills8 are designed for continuous drilling within their rated depth. Adding frequent full retracts can introduce unnecessary re-entry events.
The next trial should change one identified factor and compare entrance diameter at the same depths. Growing damage across a production batch also calls for a review of tool wear and replacement timing.
Заключение
An oversized entrance needs profile verification, matched spotting geometry, stable entry feed, and controlled peck re-entry. The correction should restore the required bore below the specified edge treatment.
-
"Bore Gauge vs Pin Gauge: Choosing the Right Measuring …", https://www.lfc.com.sg/blog/detail/bore-gauge-vs-pin-gauge. Pin gauges provide go/no-go verification at a single depth but cannot capture diameter variation along the bore axis, as they measure only the minimum diameter that permits gauge entry rather than the complete cylindrical profile. Evidence role: mechanism; source type: education. Supports: the measurement limitations of pin gauges for bore profiling. ↩
-
"Spot Drilling: The First Step to Precision Drilling", https://www.harveyperformance.com/in-the-loupe/choosing-spot-drill/. When a spot drill’s included angle is smaller than the main drill’s point angle, the drill’s outer cutting edges contact the workpiece before the chisel edge, potentially causing unstable loading and premature wear. Evidence role: mechanism; source type: education. Supports: the geometric principle that spot drill angle affects the sequence of drill point contact. Scope note: This describes the geometric relationship; optimal angle pairings vary by drill design and manufacturer recommendations. ↩
-
"Карбид вольфрама", https://en.wikipedia.org/wiki/Tungsten_carbide. Carbide drills, typically made from tungsten carbide, offer superior hardness and heat resistance compared to high-speed steel, enabling higher cutting speeds and longer tool life, but are more brittle and sensitive to impact loading and improper entry conditions. Evidence role: general_support; source type: education. Supports: the material properties and performance characteristics that distinguish carbide drills from high-speed steel drills. ↩
-
"Consensus on drill bit angles for machinists", https://www.reddit.com/r/Machinists/comments/1bvjei4/this_feels_like_a_dumb_question_but_im_curious/. The 118° point angle has been widely adopted as a standard geometry for general-purpose twist drills in softer materials, while 135° angles are common for harder materials and self-centering applications. Evidence role: general_support; source type: institution. Supports: that 118° is a conventional point angle for general-purpose HSS and cobalt steel twist drills. Scope note: Standards vary by region and manufacturer; specific applications may require different angles. ↩
-
"Spot drill or center drill? : r/Machinists", https://www.reddit.com/r/Machinists/comments/1e3h66m/spot_drill_or_center_drill/. Center drills feature a combination drill and countersink geometry designed to create conical recesses for lathe center support, whereas spotting drills have a rigid, short-flute design optimized solely for creating shallow starting divots that guide subsequent drilling operations. Evidence role: definition; source type: education. Supports: the functional and geometric differences between spotting drills and center drills. ↩
-
"Скорости и подачи", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. The feed rate in machining operations is calculated as the product of feed per revolution and spindle speed, a fundamental relationship used across turning, milling, and drilling processes to convert rotational parameters into linear cutting motion. Evidence role: mechanism; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed in machining. ↩
-
"How the geometry of a drill influences tool life and hole …", https://cuttingtools.ceratizit.com/us/en/machining-know-how/holemaking-and-boring/application-and-technical-info/drill-geometry.html. The chisel edge is the transverse cutting edge formed at the intersection of the two flank surfaces at the drill point center; it performs a scraping rather than cutting action and contributes to thrust force, with its geometry significantly affecting drill penetration and centering behavior. Evidence role: definition; source type: education. Supports: the definition and function of the chisel edge in drill point geometry. ↩
-
"Through Coolant Drill: Enhances Drilling Efficiency", https://guesstools.com/through-coolant-drill-enhances-drilling-efficiency/. Through-coolant drills incorporate internal passages that deliver cutting fluid directly to the cutting edges, improving chip evacuation and heat removal compared to external coolant delivery, particularly in deep-hole drilling applications. Evidence role: general_support; source type: research. Supports: the design and operational advantages of through-coolant drill technology. Scope note: Performance benefits depend on coolant pressure, flow rate, and specific drill geometry. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.