

¿Por qué la entrada del orificio es de mayor tamaño en una máquina perforadora CNC?
Una entrada de mayor tamaño puede arruinar un ajuste incluso cuando la perforación más profunda es correcta. La investigación debe identificar dónde comienza el ensanchamiento y cómo entra la broca.
La entrada del orificio se vuelve demasiado grande cuando la broca se desplaza o corta de forma irregular antes de que se establezca una guía estable. Una geometría de punteado incorrecta, el descentramiento, bordes de corte desiguales, un avance de entrada inadecuado y el daño por virutas durante la reentrada pueden causar una forma de campana. La primera comprobación es determinar si el agrandamiento se extiende por debajo del chaflán previsto.
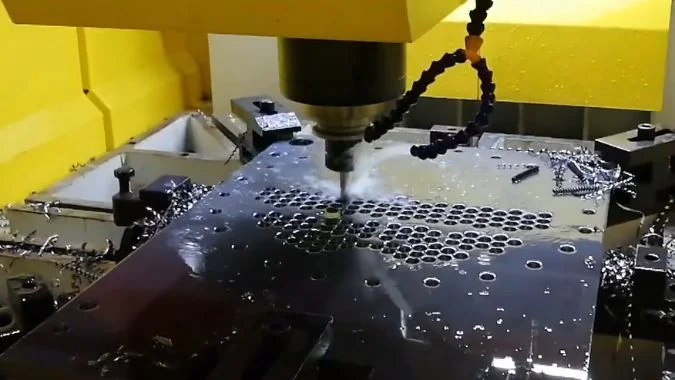
Un círculo más grande en la parte superior de un orificio no revela cómo se formó la pared. Un chaflán planificado elimina material, una rebaba añade material en el borde y una forma de campana agranda el propio orificio. El plano y una inspección basada en la profundidad establecen qué característica necesita corrección antes de perforar otro orificio.
¿Cómo se puede distinguir una boca de campana de un chaflán o rebaba intencional?
Las características de entrada de aspecto similar requieren correcciones diferentes. Eliminar más material puede ocultar la evidencia, por lo que primero se debe verificar el plano y el perfil del orificio.
Una forma de campana agranda el orificio por debajo de la característica de entrada prevista. Un chaflán tiene un ángulo y un tamaño especificados. Una rebaba sobresale del borde y puede interferir con la medición. La distinción proviene del plano y de las dimensiones de la pared a profundidades controladas, en lugar de solo por la apariencia de la entrada.
El perfil de la pared revela la diferencia
Una forma de campana es una región ensanchada que vuelve hacia el diámetro normal del orificio más adentro. Puede rodear toda la entrada o ser más pronunciada en un lado. La simetría por sí sola no puede establecer si la característica es aceptable.
Un chaflán intencional tiene una relación definida con el orificio y la superficie de la pieza. Su ángulo y tamaño deben coincidir con el plano. Puede existir un ensanchamiento no deseado debajo de un chaflán que de otro modo sería correcto.
| Característica | Ubicación del cambio de material | Pista de inspección |
|---|---|---|
| Forma de campana | Material eliminado del orificio cerca de la entrada | El diámetro del orificio disminuye por debajo de la región agrandada |
| Chaflán intencional | Bisel especificado entre la cara y el orificio | El ángulo y el tamaño coinciden con el plano |
| Rebaba | Exceso de material que sobresale del borde | Un labio o brida irregular afecta el contacto |
| Chaflán con forma de campana subyacente | Bisel más un orificio agrandado debajo del mismo | Dimensiones de bisel correctas pero perfil de orificio incorrecto |
Las mediciones requieren profundidades de contacto controladas
El inspector debe comparar el orificio cerca de la entrada, debajo de la región afectada y más abajo. La lectura cerca de la entrada debe tener en cuenta el chaflán especificado y la geometría de contacto del instrumento de medición.
Un calibrador de pasador por sí solo no puede describir cómo cambia el diámetro con la profundidad1. Un calibrador de orificios adecuado o una inspección de perfil pueden establecer el alcance de la deformación.
Las virutas sueltas y las rebabas pueden distorsionar las lecturas. Cualquier desbarbado debe seguir el tratamiento de borde permitido, y el orificio debe medirse nuevamente. Un chaflán más grande puede ocultar visualmente una deformación sin restaurar la longitud cilíndrica requerida.
¿Cómo se deben ajustar el ángulo y el diámetro del orificio de entrada a la broca principal?
Un punto inadecuado puede cargar la broca de manera desigual en el contacto inicial. Hacer coincidir su geometría con la de la broca principal ayuda a prevenir una entrada inestable y daños en los bordes de corte.
Cuando se requiere centrado, el ángulo incluido del punto de centrado generalmente debe ser ligeramente mayor que el ángulo de punta de la broca principal. Un ángulo igual puede ser aceptable bajo la guía del proveedor de la herramienta. El diámetro y la profundidad del punto deben adaptarse al diseño de la broca; los puntos de ubicación poco profundos y los orificios piloto de orificios profundos requieren dimensiones diferentes.
El primer contacto debe adaptarse a la punta de la broca
Un punto con un ángulo incluido más pequeño puede hacer que las porciones exteriores de los filos de la broca entren en contacto antes que la punta central2. Ese contacto puede causar una carga inestable y daños en los bordes, especialmente con brocas de carburo3.
Las combinaciones de ángulos comunes proporcionan ejemplos útiles.
| Punta de broca principal | Ejemplo de centrado adecuado | Contacto previsto |
|---|---|---|
| Broca de HSS o cobalto de 118°4 | Broca de centrar de 120° | La punta central entra primero |
| Broca de carburo de 135°–140° | Broca de centrado de 142° | La punta entra antes que las regiones del labio exterior |
| Geometría de broca especial | Preparación especificada por el proveedor | El contacto coincide con el diseño de la broca |
Estos emparejamientos no establecen la preparación correcta para todas las brocas. Las instrucciones de aplicación de la broca principal deben determinar si es necesario realizar un centrado.
El diámetro de centrado significa la cavidad realmente producida
El diámetro nominal de la broca de centrado y el diámetro del punto poco profundo son dimensiones diferentes. Una broca de centrado más grande puede producir un punto de localización más pequeño mediante una penetración limitada.
El diámetro de centrado requerido depende de la geometría de la punta y del primer contacto previsto. Una fracción fija del diámetro de la broca principal no puede definir cada configuración adecuada. Un centrado excesivamente profundo puede alterar el enganche o dejar un bisel de entrada no deseado.
Una broca de centrado dedicada también difiere de una broca de centro destinada a producir una función de soporte central5. Sus geometrías deben verificarse antes de la sustitución.
Un orificio guía cilíndrico para una broca larga proporciona orientación a lo largo de su pared. Su diámetro, holgura, profundidad y ángulo de fondo deben seguir el sistema de broca correspondiente. Las relaciones de diámetro de puntos poco profundos no deben transferirse a ese orificio guía.
¿Cómo se debe ajustar el avance de entrada a la broca y a la superficie de la pieza de trabajo?
Una entrada brusca puede desviar una broca, pero un avance extremadamente ligero puede causar fricción. El ajuste correcto depende de la broca y su contacto inicial.
El avance de entrada debe seguir los datos del proveedor de la broca para el material y la condición de la superficie. Una entrada plana y rígida puede permitir un avance normal. Una entrada inclinada o desigual a menudo requiere un avance reducido hasta que el contacto sea estable. Un avance excesivamente bajo, la pausa y una mala rigidez también pueden empeorar la entrada.
La condición de la superficie cambia la forma en que la broca se acopla.
Una superficie plana perpendicular al eje de la broca permite un contacto más equilibrado. Una superficie inclinada o curva puede cargar un filo de corte antes que el otro. Una broca larga tiene entonces más oportunidades de doblarse lateralmente.
Un avance de entrada reducido puede limitar esa carga inicial. La reducción correcta depende del tipo de broca, el ángulo de la superficie y el voladizo. Un refrentado permitido o una guía adaptada pueden proporcionar una mejor condición de entrada en superficies difíciles.
| Condición de entrada | Enfoque de avance | Verificación de apoyo |
|---|---|---|
| Superficie plana y perpendicular y configuración rígida | Avance de entrada recomendado para la broca | Desviación y condición del filo de corte |
| Superficie inclinada o irregular | Avance de entrada reducido especificado por el proveedor | Límites del ángulo de la superficie y longitud de la broca |
| Entrada a través de un punto preparado | Avance adaptado a la geometría de contacto | Ángulo de punto, diámetro y alineación |
| Broca larga entrando en una guía | Procedimiento de entrada del sistema de broca | Autorización y alineación del piloto |
| Formación de virutas inestable o por fricción | Revise el avance dentro del rango recomendado | Afilado del filo y suministro de refrigerante |
El avance por revolución y el avance por minuto requieren verificaciones separadas
Para el taladrado, la velocidad de avance es igual al avance por revolución multiplicado por la velocidad del husillo:
F (mm/min) = fn (mm/rev) × n (rev/min)6
Por lo tanto, un cambio en la velocidad del husillo altera el avance por revolución si el avance programado por minuto permanece fijo.
Un taladro de mayor tamaño puede requerir menos rpm a la misma velocidad de corte, pero su avance por revolución recomendado puede ser mayor. La dureza del material y el diámetro del taladro por sí solos no justifican un valor de avance universal.
El operador debe evitar pausas innecesarias mientras el taladro en rotación entra en contacto con la entrada. Las pruebas de entrada también deben verificar la sujeción, el voladizo, la excentricidad y la simetría de los labios. Un ajuste de avance no puede restaurar una punta dañada o rectificada incorrectamente.
¿Qué se debe verificar si la boca de campana aparece solo después de realizar un taladrado con picoteo?
Una entrada que se agranda durante picoteos repetidos sugiere un problema de reentrada. El ciclo, las virutas y el estado del taladro deben compararse antes de cualquier otra reducción de parámetros.
Una boca acampanada que aparece solo después del taladrado con picoteo requiere revisiones de la evacuación de virutas, transiciones de rápido a avance, alineación de reentrada y daños en el margen del taladro o en la esquina exterior. La excentricidad, la sujeción y la simetría del taladro también son importantes. La investigación debe establecer si la llamarada existe después de la penetración inicial o si crece durante los retornos posteriores.
El primer corte y los retornos posteriores proporcionan evidencia diferente
Una prueba controlada en orificios comparables puede establecer cuándo se desarrolla el agrandamiento. Una llamarada que ya está presente después de la penetración inicial apunta hacia la geometría de entrada, la condición de la punta o la estabilidad de la configuración.
Una entrada que crece después de retornos repetidos dirige la atención a los movimientos adicionales y al contacto con las virutas. Los ciclos de retracción completa llevan el taladro a través de la entrada nuevamente. Los ciclos de rotura de viruta de retracción corta crean un historial de contacto diferente.
| Verificar | Evidencia a buscar | Efecto posible |
|---|---|---|
| Evacuación de virutas | Canales obstruidos, virutas atrapadas o rayado | Las virutas rozan o son cortadas nuevamente cerca de la entrada |
| Transición de rápido a avance | Contacto inesperado antes de que se reanude el avance | Impact damages the point or destabilizes the drill |
| Margins and outer corners | Chipping, deposits, or uneven wear | Guidance and wall contact become unstable |
| Holder and spindle | Poor seating, looseness, or excessive runout | Repeated wall contact enlarges the entrance |
| Drill lips and chisel edge7 | Unequal lips or incorrect point grinding | Unbalanced cutting forces |
| Guide bushing, if fitted | Wear, looseness, or misalignment | The drill loses reliable guidance |
The cycle must suit the drill system
The programmer should verify actual retract distances and the clearance above the previous cutting depth. The rapid approach must transition to cutting feed before the drill reaches uncut material. Trapped chips can make contact occur earlier than expected.
Coolant needs sufficient flow at the cutting zone, and through-coolant passages should remain clear. The inspection should also check whether chips are carried back into the hole.
Peck depth and retract style should follow the drill’s application guidance. Some through-coolant carbide drills8 are designed for continuous drilling within their rated depth. Adding frequent full retracts can introduce unnecessary re-entry events.
The next trial should change one identified factor and compare entrance diameter at the same depths. Growing damage across a production batch also calls for a review of tool wear and replacement timing.
Conclusión
An oversized entrance needs profile verification, matched spotting geometry, stable entry feed, and controlled peck re-entry. The correction should restore the required bore below the specified edge treatment.
-
"Bore Gauge vs Pin Gauge: Choosing the Right Measuring …", https://www.lfc.com.sg/blog/detail/bore-gauge-vs-pin-gauge. Pin gauges provide go/no-go verification at a single depth but cannot capture diameter variation along the bore axis, as they measure only the minimum diameter that permits gauge entry rather than the complete cylindrical profile. Evidence role: mechanism; source type: education. Supports: the measurement limitations of pin gauges for bore profiling. ↩
-
"Spot Drilling: The First Step to Precision Drilling", https://www.harveyperformance.com/in-the-loupe/choosing-spot-drill/. When a spot drill’s included angle is smaller than the main drill’s point angle, the drill’s outer cutting edges contact the workpiece before the chisel edge, potentially causing unstable loading and premature wear. Evidence role: mechanism; source type: education. Supports: the geometric principle that spot drill angle affects the sequence of drill point contact. Scope note: This describes the geometric relationship; optimal angle pairings vary by drill design and manufacturer recommendations. ↩
-
"Carburo de tungsteno", https://en.wikipedia.org/wiki/Tungsten_carbide. Carbide drills, typically made from tungsten carbide, offer superior hardness and heat resistance compared to high-speed steel, enabling higher cutting speeds and longer tool life, but are more brittle and sensitive to impact loading and improper entry conditions. Evidence role: general_support; source type: education. Supports: the material properties and performance characteristics that distinguish carbide drills from high-speed steel drills. ↩
-
"Consensus on drill bit angles for machinists", https://www.reddit.com/r/Machinists/comments/1bvjei4/this_feels_like_a_dumb_question_but_im_curious/. The 118° point angle has been widely adopted as a standard geometry for general-purpose twist drills in softer materials, while 135° angles are common for harder materials and self-centering applications. Evidence role: general_support; source type: institution. Supports: that 118° is a conventional point angle for general-purpose HSS and cobalt steel twist drills. Scope note: Standards vary by region and manufacturer; specific applications may require different angles. ↩
-
"Spot drill or center drill? : r/Machinists", https://www.reddit.com/r/Machinists/comments/1e3h66m/spot_drill_or_center_drill/. Center drills feature a combination drill and countersink geometry designed to create conical recesses for lathe center support, whereas spotting drills have a rigid, short-flute design optimized solely for creating shallow starting divots that guide subsequent drilling operations. Evidence role: definition; source type: education. Supports: the functional and geometric differences between spotting drills and center drills. ↩
-
"Velocidades y avances", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. The feed rate in machining operations is calculated as the product of feed per revolution and spindle speed, a fundamental relationship used across turning, milling, and drilling processes to convert rotational parameters into linear cutting motion. Evidence role: mechanism; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed in machining. ↩
-
"How the geometry of a drill influences tool life and hole …", https://cuttingtools.ceratizit.com/us/en/machining-know-how/holemaking-and-boring/application-and-technical-info/drill-geometry.html. The chisel edge is the transverse cutting edge formed at the intersection of the two flank surfaces at the drill point center; it performs a scraping rather than cutting action and contributes to thrust force, with its geometry significantly affecting drill penetration and centering behavior. Evidence role: definition; source type: education. Supports: the definition and function of the chisel edge in drill point geometry. ↩
-
"Through Coolant Drill: Enhances Drilling Efficiency", https://guesstools.com/through-coolant-drill-enhances-drilling-efficiency/. Through-coolant drills incorporate internal passages that deliver cutting fluid directly to the cutting edges, improving chip evacuation and heat removal compared to external coolant delivery, particularly in deep-hole drilling applications. Evidence role: general_support; source type: research. Supports: the design and operational advantages of through-coolant drill technology. Scope note: Performance benefits depend on coolant pressure, flow rate, and specific drill geometry. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.