

Por que a entrada do furo fica sobredimensionada em uma máquina de perfuração CNC?
Uma entrada sobredimensionada pode comprometer o ajuste, mesmo que o furo mais profundo esteja correto. A investigação deve identificar onde o alargamento começa e como a broca entra.
A entrada do furo torna-se superdimensionada quando a broca se move ou corta de forma irregular antes que uma guia estável seja estabelecida. Geometria de posicionamento incompatível, batimento, arestas de corte desiguais, avanço de entrada inadequado e danos por cavacos durante o reingresso podem causar alargamento em forma de sino (bell-mouthing). A primeira verificação é se o alargamento se estende abaixo do chanfro pretendido.
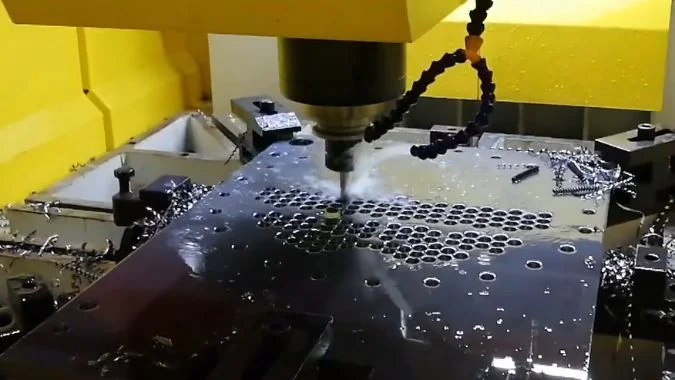
Um círculo maior no topo de um furo não revela como a parede foi formada. Um chanfro planejado remove material, uma rebarba adiciona material na borda e um alargamento em forma de sino amplia o próprio diâmetro interno. O desenho e uma inspeção baseada na profundidade estabelecem qual característica precisa de correção antes que outro furo seja feito.
Como se pode distinguir um alargamento na entrada do furo (bell mouth) de um chanfro ou rebarba intencional?
Características de entrada com aparência semelhante exigem correções diferentes. Remover mais material pode ocultar as evidências, portanto, o desenho e o perfil do furo devem ser verificados primeiro.
Um alargamento em forma de sino amplia o furo abaixo da característica de entrada pretendida. Um chanfro possui um ângulo e tamanho especificados. Uma rebarba projeta-se da borda e pode interferir na medição. A distinção vem do desenho e das dimensões da parede em profundidades controladas, em vez de apenas da aparência da entrada.
O perfil da parede revela a diferença
Um alargamento em forma de sino é uma região afunilada que retorna ao diâmetro normal do furo mais para dentro. Pode envolver toda a entrada ou ser mais acentuado em um lado. A simetria por si só não pode estabelecer se a característica é aceitável.
Um chanfro intencional tem uma relação definida com o furo e a superfície da peça. Seu ângulo e tamanho devem corresponder ao desenho. Um alargamento não intencional pode existir abaixo de um chanfro que, de outra forma, estaria correto.
| Caraterística | Localização da alteração do material | Pista de inspeção |
|---|---|---|
| Alargamento em forma de sino (bell mouth) | Material removido do furo próximo à entrada | O diâmetro do furo diminui abaixo da região alargada |
| Chanfro intencional | Bisel especificado entre a face e o furo | Ângulo e tamanho correspondem ao desenho |
| Rebarba | Excesso de material projetado a partir da borda | Lábio ou flange irregular afeta o contato |
| Chanfro com alargamento em forma de sino subjacente | Bisel mais um furo alargado abaixo dele | Dimensões do chanfro corretas, mas perfil do furo incorreto |
As medições requerem profundidades de contato controladas
O inspetor deve comparar o furo próximo à entrada, abaixo da região afetada e mais profundamente. A leitura próxima à entrada deve levar em conta o chanfro especificado e a geometria de contato do instrumento de medição.
Um calibrador tipo pino sozinho não pode descrever como o diâmetro muda com a profundidade1. Um calibrador de furo adequado ou inspeção de perfil pode estabelecer a extensão do alargamento.
Cavacos soltos e rebarbas podem distorcer as leituras. Qualquer rebarbação deve seguir o tratamento de borda permitido, e o furo deve então ser medido novamente. Um chanfro maior pode esconder visualmente um alargamento sem restaurar o comprimento cilíndrico necessário.
Como o ângulo e o diâmetro do furo de guia (spot-hole) devem ser compatibilizados com a broca principal?
Um ponto de centragem inadequado pode carregar a broca de forma desigual no primeiro contato. Combinar sua geometria com a da broca principal ajuda a evitar uma entrada instável e danos às arestas de corte.
Quando a furação de centro é necessária, o ângulo incluído do ponto de centragem deve ser geralmente ligeiramente maior que o ângulo de ponta da broca principal. Um ângulo igual pode ser aceitável sob a orientação do fornecedor da ferramenta. O diâmetro e a profundidade do ponto devem se adequar ao design da broca; pontos de localização rasos e furos piloto para furos profundos requerem dimensões diferentes.
O primeiro contato deve se adequar à ponta da broca
Um ponto com um ângulo incluído menor pode fazer com que as porções externas dos lábios da broca entrem em contato antes do ponto central2. Esse contato pode causar carregamento instável e danos às arestas, especialmente com brocas de metal duro3.
Combinações de ângulos comuns fornecem exemplos úteis.
| Ponta da broca principal | Exemplo de furação de centro adequada | Contato pretendido |
|---|---|---|
| Broca de HSS ou cobalto de 118°4 | Broca de centro de 120° | O ponto central entra primeiro |
| Broca de metal duro de 135°–140° | Broca de centro de 142° | A ponta entra antes das regiões do lábio externo |
| Geometria de broca especial | Preparação especificada pelo fornecedor | O contato corresponde ao design da broca |
Esses pareamentos não estabelecem a preparação correta para todas as brocas. As instruções de aplicação da broca principal devem determinar se o puncionamento é necessário.
O diâmetro do puncionamento refere-se à cavidade efetivamente produzida
O diâmetro nominal da broca de puncionamento e o diâmetro do puncionamento raso são dimensões diferentes. Uma broca de puncionamento maior pode produzir um ponto de localização menor através de penetração limitada.
O diâmetro de puncionamento necessário depende da geometria da ponta e do primeiro contato pretendido. Uma fração fixa do diâmetro da broca principal não pode definir todas as configurações adequadas. Um puncionamento excessivamente profundo pode alterar o engajamento ou deixar um chanfro de entrada não intencional.
Uma broca de puncionamento dedicada também difere de uma broca de centro destinada a produzir um recurso de suporte central5. As suas geometrias devem ser verificadas antes da substituição.
Um furo guia cilíndrico para uma broca longa fornece orientação ao longo da sua parede. O seu diâmetro, folga, profundidade e ângulo de fundo devem seguir o sistema de perfuração correspondente. As razões de diâmetro de rebaixo raso não devem ser transferidas para esse furo guia.
Como o avanço de entrada deve ser compatibilizado com a broca e a superfície da peça de trabalho?
Uma entrada pesada pode desviar uma broca, mas um avanço extremamente leve pode causar fricção. O ajuste correto depende da broca e do seu contacto inicial.
O avanço de entrada deve seguir os dados do fornecedor da broca para o material e a condição da superfície. Uma entrada plana e rígida pode permitir um avanço normal. Uma entrada inclinada ou irregular necessita frequentemente de um avanço reduzido até que o engate se torne estável. Um avanço excessivamente baixo, a paragem e a falta de rigidez também podem piorar a entrada.
A condição da superfície altera a forma como a broca engata
Uma superfície plana perpendicular ao eixo da broca permite um contacto mais equilibrado. Uma superfície inclinada ou curva pode carregar uma aresta de corte antes da outra. Uma broca longa tem, então, mais oportunidade de se dobrar lateralmente.
Um avanço de entrada reduzido pode limitar essa carga inicial. A redução correta depende do tipo de broca, do ângulo da superfície e da saliência. Um rebaixo permitido ou um guia correspondente pode proporcionar uma melhor condição de entrada em superfícies difíceis.
| Condição de entrada | Abordagem de avanço | Verificação de suporte |
|---|---|---|
| Superfície plana e perpendicular e configuração rígida | Avanço de entrada recomendado para a broca | Batimento e condição da aresta de corte |
| Superfície inclinada ou irregular | Avanço de entrada reduzido especificado pelo fornecedor | Limites do ângulo da superfície e comprimento da broca |
| Entrada através de um ponto preparado | Avanço adaptado à geometria de contacto | Ângulo de ponta, diâmetro e alinhamento |
| Broca longa a entrar num guia | Procedimento de entrada do sistema de perfuração | Folga e alinhamento do piloto |
| Formação de cavacos instável ou por atrito | Revisar o avanço dentro da faixa recomendada | Nitidez da aresta e fornecimento de fluido de corte |
O avanço por rotação e o avanço por minuto requerem verificações separadas
Para furação, a velocidade de avanço é igual ao avanço por rotação multiplicado pela velocidade do fuso:
F (mm/min) = fn (mm/rot) × n (rot/min)6
Portanto, uma alteração na velocidade do fuso altera o avanço por rotação se o avanço por minuto programado permanecer fixo.
Uma broca maior pode exigir uma rotação (rpm) menor na mesma velocidade de corte, mas seu avanço por rotação recomendado pode ser maior. A dureza do material e o diâmetro da broca por si só não justificam um valor de avanço universal.
O operador deve evitar pausas desnecessárias enquanto a broca em rotação toca a entrada. Os testes de entrada também devem verificar a fixação, o balanço (overhang), o batimento (runout) e a simetria do lábio. Um ajuste de avanço não pode restaurar uma ponta danificada ou afiada incorretamente.
O que deve ser verificado se o alargamento na entrada do furo (bell mouth) aparecer apenas após a furação com avanço intermitente (peck drilling)?
Uma entrada que aumenta durante ciclos repetidos de quebra de cavacos sugere um problema de reentrada. O ciclo, os cavacos e a condição da broca precisam ser comparados antes de qualquer redução de parâmetro.
Um alargamento na boca do furo que aparece apenas após a furação com quebra de cavacos exige verificações da folga dos cavacos, transições de rápido para avanço, alinhamento de reentrada e danos na margem da broca ou no canto externo. O batimento, a fixação e a simetria da broca também são importantes. A investigação deve estabelecer se o alargamento existe após a penetração inicial ou se aumenta durante os retornos subsequentes.
O primeiro corte e os retornos subsequentes fornecem evidências diferentes
Um teste controlado em furos comparáveis pode estabelecer quando o alargamento se desenvolve. Um alargamento já presente após a penetração inicial aponta para a geometria de entrada, condição da ponta ou estabilidade da montagem.
Uma entrada que aumenta após retornos repetidos direciona a atenção para os movimentos adicionais e o contato com o cavaco. Ciclos de retração total levam a broca através da entrada novamente. Ciclos de quebra de cavacos com retração curta criam um histórico de contato diferente.
| Verificação | Evidências a serem procuradas | Efeito possível |
|---|---|---|
| Evacuação de cavacos | Canais obstruídos, cavacos presos ou riscamento | Os cavacos sofrem atrito ou são cortados novamente perto da entrada |
| Transição de rápido para avanço | Contato inesperado antes da retomada do avanço | O impacto danifica a ponta ou desestabiliza a broca |
| Margens e cantos externos | Lascamento, depósitos ou desgaste irregular | A guia e o contato com a parede tornam-se instáveis |
| Suporte e eixo | Assentamento inadequado, folga ou batimento excessivo | O contato repetido com a parede amplia a entrada |
| Lábios da broca e aresta transversal7 | Lábios desiguais ou afiação incorreta da ponta | Unbalanced cutting forces |
| Guide bushing, if fitted | Wear, looseness, or misalignment | The drill loses reliable guidance |
The cycle must suit the drill system
The programmer should verify actual retract distances and the clearance above the previous cutting depth. The rapid approach must transition to cutting feed before the drill reaches uncut material. Trapped chips can make contact occur earlier than expected.
Coolant needs sufficient flow at the cutting zone, and through-coolant passages should remain clear. The inspection should also check whether chips are carried back into the hole.
Peck depth and retract style should follow the drill’s application guidance. Some through-coolant carbide drills8 are designed for continuous drilling within their rated depth. Adding frequent full retracts can introduce unnecessary re-entry events.
The next trial should change one identified factor and compare entrance diameter at the same depths. Growing damage across a production batch also calls for a review of tool wear and replacement timing.
Conclusão
An oversized entrance needs profile verification, matched spotting geometry, stable entry feed, and controlled peck re-entry. The correction should restore the required bore below the specified edge treatment.
-
"Bore Gauge vs Pin Gauge: Choosing the Right Measuring …", https://www.lfc.com.sg/blog/detail/bore-gauge-vs-pin-gauge. Pin gauges provide go/no-go verification at a single depth but cannot capture diameter variation along the bore axis, as they measure only the minimum diameter that permits gauge entry rather than the complete cylindrical profile. Evidence role: mechanism; source type: education. Supports: the measurement limitations of pin gauges for bore profiling. ↩
-
"Spot Drilling: The First Step to Precision Drilling", https://www.harveyperformance.com/in-the-loupe/choosing-spot-drill/. When a spot drill’s included angle is smaller than the main drill’s point angle, the drill’s outer cutting edges contact the workpiece before the chisel edge, potentially causing unstable loading and premature wear. Evidence role: mechanism; source type: education. Supports: the geometric principle that spot drill angle affects the sequence of drill point contact. Scope note: This describes the geometric relationship; optimal angle pairings vary by drill design and manufacturer recommendations. ↩
-
"Carboneto de tungstênio", https://en.wikipedia.org/wiki/Tungsten_carbide. Carbide drills, typically made from tungsten carbide, offer superior hardness and heat resistance compared to high-speed steel, enabling higher cutting speeds and longer tool life, but are more brittle and sensitive to impact loading and improper entry conditions. Evidence role: general_support; source type: education. Supports: the material properties and performance characteristics that distinguish carbide drills from high-speed steel drills. ↩
-
"Consensus on drill bit angles for machinists", https://www.reddit.com/r/Machinists/comments/1bvjei4/this_feels_like_a_dumb_question_but_im_curious/. The 118° point angle has been widely adopted as a standard geometry for general-purpose twist drills in softer materials, while 135° angles are common for harder materials and self-centering applications. Evidence role: general_support; source type: institution. Supports: that 118° is a conventional point angle for general-purpose HSS and cobalt steel twist drills. Scope note: Standards vary by region and manufacturer; specific applications may require different angles. ↩
-
"Spot drill or center drill? : r/Machinists", https://www.reddit.com/r/Machinists/comments/1e3h66m/spot_drill_or_center_drill/. Center drills feature a combination drill and countersink geometry designed to create conical recesses for lathe center support, whereas spotting drills have a rigid, short-flute design optimized solely for creating shallow starting divots that guide subsequent drilling operations. Evidence role: definition; source type: education. Supports: the functional and geometric differences between spotting drills and center drills. ↩
-
"Velocidades e Avanços", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. The feed rate in machining operations is calculated as the product of feed per revolution and spindle speed, a fundamental relationship used across turning, milling, and drilling processes to convert rotational parameters into linear cutting motion. Evidence role: mechanism; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed in machining. ↩
-
"How the geometry of a drill influences tool life and hole …", https://cuttingtools.ceratizit.com/us/en/machining-know-how/holemaking-and-boring/application-and-technical-info/drill-geometry.html. The chisel edge is the transverse cutting edge formed at the intersection of the two flank surfaces at the drill point center; it performs a scraping rather than cutting action and contributes to thrust force, with its geometry significantly affecting drill penetration and centering behavior. Evidence role: definition; source type: education. Supports: the definition and function of the chisel edge in drill point geometry. ↩
-
"Through Coolant Drill: Enhances Drilling Efficiency", https://guesstools.com/through-coolant-drill-enhances-drilling-efficiency/. Through-coolant drills incorporate internal passages that deliver cutting fluid directly to the cutting edges, improving chip evacuation and heat removal compared to external coolant delivery, particularly in deep-hole drilling applications. Evidence role: general_support; source type: research. Supports: the design and operational advantages of through-coolant drill technology. Scope note: Performance benefits depend on coolant pressure, flow rate, and specific drill geometry. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.