

Waarom is de opening van het gat te groot op een CNC-boormachine?
Een te grote opening kan een passing bederven, zelfs als de diepere boring correct is. Het onderzoek moet uitwijzen waar de vergroting begint en hoe de boor het materiaal binnendringt.
De ingang van het gat wordt te groot wanneer de boor beweegt of ongelijkmatig snijdt voordat er een stabiele geleiding is ontstaan. Een niet-passende centreergeometrie, slingering, ongelijke snijkanten, ongeschikte aanzet bij de invoer en spaanbeschadiging tijdens het opnieuw binnengaan kunnen een uitlopende opening (bell-mouthing) veroorzaken. De eerste controle is of de vergroting zich uitstrekt tot onder de beoogde afschuining.
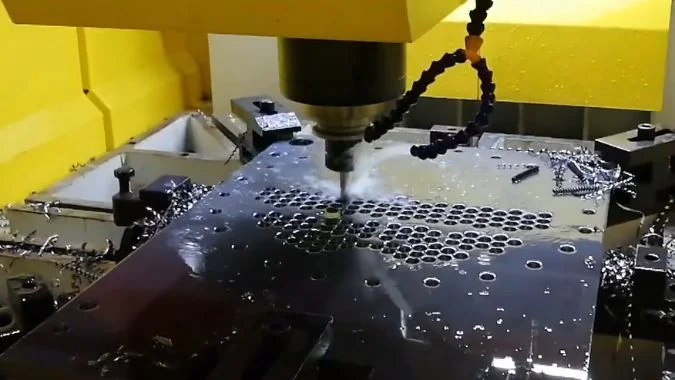
Een grotere cirkel aan de bovenkant van een gat onthult niet hoe de wand is gevormd. Een geplande afschuining verwijdert materiaal, een braam voegt materiaal toe aan de rand en een uitlopende opening vergroot de boring zelf. De tekening en een dieptegebaseerde inspectie bepalen welk kenmerk moet worden gecorrigeerd voordat er een ander gat wordt geboord.
Hoe kan een klokmond worden onderscheiden van een opzettelijke afschuining of braam?
Soortgelijke ingangskenmerken vereisen verschillende correcties. Het verwijderen van meer materiaal kan het bewijs verhullen, dus de tekening en het boringprofiel moeten eerst worden gecontroleerd.
Een uitlopende opening vergroot de boring onder het beoogde ingangskenmerk. Een afschuining heeft een gespecificeerde hoek en afmeting. Een braam steekt uit vanaf de rand en kan de meting verstoren. Het onderscheid wordt gemaakt op basis van de tekening en de wandafmetingen op gecontroleerde diepten, in plaats van alleen op het uiterlijk van de ingang.
Het wandprofiel onthult het verschil
Een uitlopende opening is een uitlopend gebied dat dieper in het gat terugkeert naar de normale boordiameter. Het kan de gehele ingang omringen of aan één kant sterker zijn. Symmetrie alleen kan niet vaststellen of het kenmerk acceptabel is.
Een opzettelijke afschuining heeft een gedefinieerde relatie met de boring en het oppervlak van het onderdeel. De hoek en afmeting moeten overeenkomen met de tekening. Een onbedoelde uitloop kan bestaan onder een overigens correcte afschuining.
| Functie | Locatie van de materiaalverandering | Inspectieaanwijzing |
|---|---|---|
| Uitlopende opening | Materiaal verwijderd uit de boring nabij de ingang | Boordiameter neemt af onder het vergrote gebied |
| Opzettelijke afschuining | Gespecificeerde schuine kant tussen het oppervlak en de boring | Hoek en afmeting komen overeen met de tekening |
| Braam | Overtollig materiaal dat uitsteekt vanaf de rand | Onregelmatige lip of flens beïnvloedt het contact |
| Afschuining met onderliggende uitlopende opening | Schuine kant plus een vergrote boring daaronder | Correcte afschuiningafmetingen, maar onjuist boorgatprofiel |
Metingen vereisen gecontroleerde contactdieptes
De inspecteur dient het boorgat nabij de ingang, onder het aangetaste gebied en verderop te vergelijken. De meting nabij de ingang moet rekening houden met de gespecificeerde afschuining en de contactgeometrie van het meetinstrument.
Een penkaliber alleen kan niet beschrijven hoe de diameter met de diepte verandert1. Een geschikte boorgatmeter of profielinspectie kan de omvang van de uitloop bepalen.
Losse spanen en bramen kunnen metingen vervormen. Eventueel ontbramen moet gebeuren volgens de toegestane randafwerking, waarna het boorgat opnieuw moet worden gemeten. Een grotere afschuining kan een uitloop visueel verbergen zonder de vereiste cilindrische lengte te herstellen.
Hoe moeten de hoek en diameter van het insteekgat worden afgestemd op de hoofdboor?
Een ongeschikte centreerplek kan de boor bij het eerste contact ongelijkmatig belasten. Het afstemmen van de geometrie op de hoofdboor helpt instabiele intrede en beschadiging van de snijkanten te voorkomen.
Wanneer voorboren is vereist, dient de tophoek van de centreerplek doorgaans iets groter te zijn dan de tophoek van de hoofdboor. Een gelijke hoek kan acceptabel zijn onder begeleiding van de gereedschapsleverancier. De diameter en diepte van de centreerplek moeten passen bij het boorontwerp; ondiepe centreerplekken en voorboringen voor diepe gaten vereisen verschillende afmetingen.
Het eerste contact moet passen bij de boorpunt
Een centreerplek met een kleinere tophoek kan de buitenste delen van de boorsnijkanten eerder in contact brengen dan het centrale punt2. Dat contact kan leiden tot instabiele belasting en schade aan de snijkanten, vooral bij hardmetalen boren3.
Veelvoorkomende hoekcombinaties bieden nuttige voorbeelden.
| Tophoek hoofdboor | Voorbeeld van geschikte centreerplek | Beoogd contact |
|---|---|---|
| 118° HSS- of kobaltboor4 | 120° centreerboor | Centraal punt komt als eerste in contact |
| 135°–140° hardmetalen boor | 142° boor voor puntboren | Punt boort in vóór de buitenste lipzones |
| Speciale boorgeometrie | Door de leverancier gespecificeerde voorbereiding | Contact komt overeen met het ontwerp van de boor |
Deze combinaties vormen niet voor elke boor de juiste voorbereiding. De toepassingsinstructies van de hoofdboor moeten bepalen of puntboren nodig is.
Puntboordiameter betekent de daadwerkelijk geproduceerde holte
De nominale diameter van de puntboor en de diameter van de ondiepe aanzet zijn verschillende afmetingen. Een grotere puntboor kan door beperkte penetratie een kleinere positioneringsaanzet produceren.
De vereiste aanzetdiameter hangt af van de puntgeometrie en het beoogde eerste contact. Een vast percentage van de diameter van de hoofdboor kan niet elke geschikte opstelling definiëren. Een te diepe aanzet kan de aangrijping veranderen of een onbedoelde ingangsfase achterlaten.
Een speciale puntboor verschilt ook van een centerboor die bedoeld is om een centersteunfunctie te produceren5. Hun geometrieën moeten vóór vervanging worden gecontroleerd.
Een cilindrisch voorboorgat voor een lange boor biedt geleiding langs de wand. De diameter, speling, diepte en tophoek moeten overeenstemmen met het gebruikte boorsysteem. Diameterverhoudingen voor ondiepe boorgaten mogen niet worden overgedragen op dat voorboorgat.
Hoe moet de insteeksnelheid worden afgestemd op de boor en het oppervlak van het werkstuk?
Een zware aanzet kan een boor doen afbuigen, maar een extreem lichte aanzet kan wrijving veroorzaken. De juiste instelling hangt af van de boor en het initiële contact.
De aanzet bij het boren moet de gegevens van de boorleverancier volgen voor het materiaal en de toestand van het oppervlak. Bij een vlakke, rigide aanzet kan een normale aanzet worden gehanteerd. Bij een schuine of onregelmatige aanzet is vaak een verlaagde aanzet nodig totdat de boor stabiel aangrijpt. Een te lage aanzet, stilstaan en gebrekkige stijfheid kunnen het boren bij de ingang bovendien verslechteren.
De toestand van het oppervlak bepaalt hoe de boor aangrijpt.
Een vlak oppervlak loodrecht op de booras zorgt voor een meer gebalanceerd contact. Een schuin of gebogen oppervlak kan de ene snijkant eerder belasten dan de andere. Een lange boor heeft dan meer kans om opzij te buigen.
Een verlaagde aanzet bij het boren kan die initiële belasting beperken. De juiste reductie hangt af van het boortype, de oppervlaktehoek en de uitsteeklengte. Een toegestaan gefreesd vlak of een bijpassend voorboorgat kan zorgen voor een betere aanloopconditie op moeilijke oppervlakken.
| Aanloopconditie | Aanzetbenadering | Ondersteunende controle |
|---|---|---|
| Vlak, loodrecht oppervlak en rigide opstelling | Aanbevolen aanzet voor de boor | Slag en toestand van de snijkant |
| Schuin of onregelmatig oppervlak | Door de leverancier gespecificeerde verlaagde aanzet | Limieten voor oppervlaktehoeken en boorlengte |
| Aanloop via een voorbereid punt | Aanzet afgestemd op de contactgeometrie | Punthoek, diameter en uitlijning |
| Lange boor die een voorboorgat binnengaat | Aanloopprocedure voor het boorsysteem | Pilotvrijgave en uitlijning |
| Wrijving of instabiele spaanvorming | Controleer de voeding binnen het aanbevolen bereik | Scherpte van de snijkant en koelmiddeltoevoer |
Voeding per omwenteling en voeding per minuut vereisen afzonderlijke controles
Voor boren is de voedingssnelheid gelijk aan de voeding per omwenteling vermenigvuldigd met het toerental:
F (mm/min) = fn (mm/omw) × n (omw/min)6
Een wijziging van het spiltoerental verandert daarom de voeding per omwenteling als de geprogrammeerde voeding per minuut constant blijft.
Een grotere boor vereist mogelijk een lager toerental bij dezelfde snijsnelheid, maar de aanbevolen voeding per omwenteling kan hoger zijn. Materiaalhardheid en boordiameter alleen rechtvaardigen geen universele voedingswaarde.
De operator moet onnodige pauzes vermijden terwijl de draaiende boor de ingang raakt. Bij instapproeven moeten ook de klemming, uitsteeklengte, slingering en lipsymmetrie worden gecontroleerd. Een aanpassing van de voeding kan een beschadigd of onjuist geslepen punt niet herstellen.
Wat moet worden gecontroleerd als de klokmond pas na het pikboren verschijnt?
Een ingang die groter wordt tijdens herhaaldelijk boren met spaanbreuk wijst op een probleem bij het opnieuw binnendringen. De cyclus, spanen en toestand van de boor moeten worden vergeleken voordat verdere parameters worden aangepast.
Een tapse ingang die alleen verschijnt na boren met spaanbreuk vereist controles van spaanafvoer, overgangen van ijlgang naar voeding, uitlijning bij herintrede en schade aan de boorzijde of buitenhoek. Slingering, klemming en boorsymmetrie zijn ook van belang. Het onderzoek moet uitwijzen of de uitloop bestaat na de eerste penetratie of groeit tijdens latere terugkeerbewegingen.
De eerste snede en latere terugkeerbewegingen leveren verschillend bewijs
Een gecontroleerde test op vergelijkbare gaten kan vaststellen wanneer vergroting optreedt. Een uitloop die al aanwezig is na de eerste penetratie wijst op de ingangsgeometrie, de staat van de boorpunt of de stabiliteit van de opstelling.
Een ingang die groeit na herhaalde terugkeerbewegingen vestigt de aandacht op de extra bewegingen en spaancontact. Cycli met volledige terugtrekking voeren de boor opnieuw door de ingang. Cycli voor spaanbreuk met korte terugtrekking creëren een andere contactgeschiedenis.
| Controleren | Aanwijzingen om op te letten | Mogelijk effect |
|---|---|---|
| Spaanafvoer | Verstopte spaangroeven, vastgelopen spanen of krassen | Spanen wrijven of worden opnieuw gesneden nabij de ingang |
| Overgang van ijlgang naar voeding | Onverwacht contact voordat de voeding wordt hervat | Impact beschadigt de punt of destabiliseert de boor |
| Snijkanten en buitenhoeken | Afbrokkeling, afzettingen of ongelijkmatige slijtage | Geleiding en wandcontact worden instabiel |
| Houder en spil | Slechte zitting, speling of overmatige slingering | Herhaaldelijk wandcontact vergroot de ingang |
| Boorlippen en beitelsnijkant7 | Ongelijke lippen of onjuist slijpen van de punt | Unbalanced cutting forces |
| Guide bushing, if fitted | Wear, looseness, or misalignment | The drill loses reliable guidance |
The cycle must suit the drill system
The programmer should verify actual retract distances and the clearance above the previous cutting depth. The rapid approach must transition to cutting feed before the drill reaches uncut material. Trapped chips can make contact occur earlier than expected.
Coolant needs sufficient flow at the cutting zone, and through-coolant passages should remain clear. The inspection should also check whether chips are carried back into the hole.
Peck depth and retract style should follow the drill’s application guidance. Some through-coolant carbide drills8 are designed for continuous drilling within their rated depth. Adding frequent full retracts can introduce unnecessary re-entry events.
The next trial should change one identified factor and compare entrance diameter at the same depths. Growing damage across a production batch also calls for a review of tool wear and replacement timing.
Conclusie
An oversized entrance needs profile verification, matched spotting geometry, stable entry feed, and controlled peck re-entry. The correction should restore the required bore below the specified edge treatment.
-
"Bore Gauge vs Pin Gauge: Choosing the Right Measuring …", https://www.lfc.com.sg/blog/detail/bore-gauge-vs-pin-gauge. Pin gauges provide go/no-go verification at a single depth but cannot capture diameter variation along the bore axis, as they measure only the minimum diameter that permits gauge entry rather than the complete cylindrical profile. Evidence role: mechanism; source type: education. Supports: the measurement limitations of pin gauges for bore profiling. ↩
-
"Spot Drilling: The First Step to Precision Drilling", https://www.harveyperformance.com/in-the-loupe/choosing-spot-drill/. When a spot drill’s included angle is smaller than the main drill’s point angle, the drill’s outer cutting edges contact the workpiece before the chisel edge, potentially causing unstable loading and premature wear. Evidence role: mechanism; source type: education. Supports: the geometric principle that spot drill angle affects the sequence of drill point contact. Scope note: This describes the geometric relationship; optimal angle pairings vary by drill design and manufacturer recommendations. ↩
-
"Wolfraamcarbide", https://en.wikipedia.org/wiki/Tungsten_carbide. Carbide drills, typically made from tungsten carbide, offer superior hardness and heat resistance compared to high-speed steel, enabling higher cutting speeds and longer tool life, but are more brittle and sensitive to impact loading and improper entry conditions. Evidence role: general_support; source type: education. Supports: the material properties and performance characteristics that distinguish carbide drills from high-speed steel drills. ↩
-
"Consensus on drill bit angles for machinists", https://www.reddit.com/r/Machinists/comments/1bvjei4/this_feels_like_a_dumb_question_but_im_curious/. The 118° point angle has been widely adopted as a standard geometry for general-purpose twist drills in softer materials, while 135° angles are common for harder materials and self-centering applications. Evidence role: general_support; source type: institution. Supports: that 118° is a conventional point angle for general-purpose HSS and cobalt steel twist drills. Scope note: Standards vary by region and manufacturer; specific applications may require different angles. ↩
-
"Spot drill or center drill? : r/Machinists", https://www.reddit.com/r/Machinists/comments/1e3h66m/spot_drill_or_center_drill/. Center drills feature a combination drill and countersink geometry designed to create conical recesses for lathe center support, whereas spotting drills have a rigid, short-flute design optimized solely for creating shallow starting divots that guide subsequent drilling operations. Evidence role: definition; source type: education. Supports: the functional and geometric differences between spotting drills and center drills. ↩
-
"Snelheden en voedingen", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. The feed rate in machining operations is calculated as the product of feed per revolution and spindle speed, a fundamental relationship used across turning, milling, and drilling processes to convert rotational parameters into linear cutting motion. Evidence role: mechanism; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed in machining. ↩
-
"How the geometry of a drill influences tool life and hole …", https://cuttingtools.ceratizit.com/us/en/machining-know-how/holemaking-and-boring/application-and-technical-info/drill-geometry.html. The chisel edge is the transverse cutting edge formed at the intersection of the two flank surfaces at the drill point center; it performs a scraping rather than cutting action and contributes to thrust force, with its geometry significantly affecting drill penetration and centering behavior. Evidence role: definition; source type: education. Supports: the definition and function of the chisel edge in drill point geometry. ↩
-
"Through Coolant Drill: Enhances Drilling Efficiency", https://guesstools.com/through-coolant-drill-enhances-drilling-efficiency/. Through-coolant drills incorporate internal passages that deliver cutting fluid directly to the cutting edges, improving chip evacuation and heat removal compared to external coolant delivery, particularly in deep-hole drilling applications. Evidence role: general_support; source type: research. Supports: the design and operational advantages of through-coolant drill technology. Scope note: Performance benefits depend on coolant pressure, flow rate, and specific drill geometry. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.