

لماذا تظهر علامات الاهتزاز على براغي التوجيه الطويلة أثناء عملية الدوران (Whirling)؟
يمكن أن تؤدي علامات الاهتزاز (الثرثرة) إلى تلف تشطيب السن وتقليل عمر لقمة القطع. تبدأ عملية الفحص المفيدة بتقييم دعم قطعة العمل، وحالة حلقة القطع، وإعدادات القطع المستخدمة في الموضع المتأثر.
تظهر علامات الاهتزاز عندما تؤدي الاهتزازات بين حلقة القطع وبرغي التغذية الطويل إلى تعطيل عملية القطع. يمكن أن تؤدي المسافة المرنة غير المدعومة، أو تعشيق لقمة القطع غير المتساوي، أو المكونات البالية، أو الإعدادات غير المستقرة إلى إثارة هذه المشكلة. كما يمكن لتأثيرات القطع المتكررة أن تحفز الاهتزاز، بينما يؤدي الاهتزاز التجديدي إلى تضخيمه.
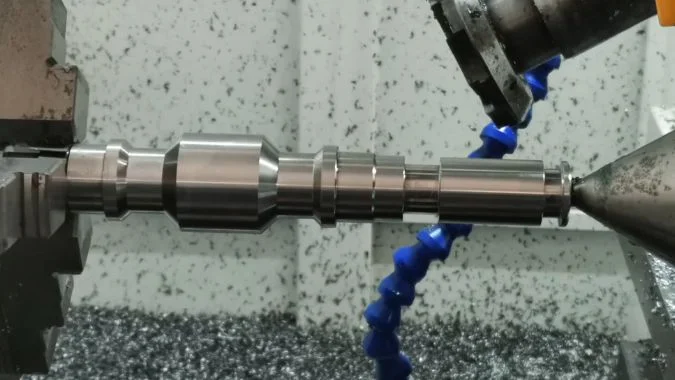
قد يبدو برغي التغذية الطويل صلبًا بين دعاماته، لكن مقاومته للانحناء تتغير على طول مسار القطع. تترك حلقة القطع الدوارة أيضًا نمط سطح طبيعي أثناء القطع المستقر. يبدأ التشخيص المفيد بمقارنة ذلك النمط المتوقع بالتموج الأكثر عمقًا الذي يظهر مع تزايد الاهتزاز.
كيف يمكن تمييز علامات الاهتزاز عن نمط السطح الدوامي الطبيعي؟
يمكن أن تشبه علامات القطع الطبيعية تلف الاهتزاز. إن سوء تفسيرها قد يؤدي إلى تعديلات غير ضرورية، لذا يجب مقارنة نمط السطح مع الصوت، والموقع، وسلوك القطع.
تضيف علامات الاهتزاز عادةً تموجًا ملحوظًا، أو عمقًا غير متساوٍ للعلامات، أو نطاقات ذات تشطيب رديء إلى نسيج الدوران المتوقع. تكون العلامات الطبيعية أكثر اتساقًا في ظل ظروف ثابتة. لا يمكن تحديد الاهتزاز بناءً على التباعد الدوري وحده لأن الدوران المستقر يترك أيضًا علامات متكررة. يوفر اختبار السرعة أدلة داعمة.
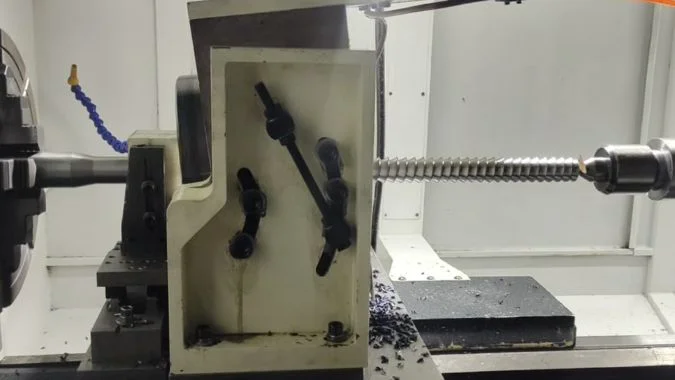
يترك الدوران الطبيعي نمطه المتكرر الخاص
تزيل كل لقمة قطع المواد أثناء دوران حلقة القطع1. تشكل القطع المتتالية غلافًا، لذا يمكن للعملية المستقرة أن تترك تموجات أو أوجه دقيقة.
يعتمد تباعدها على هندسة القطع والعلاقة بين سرعة حلقة القطع ودوران قطعة العمل. النمط المنتظم لا يعني تلقائيًا وجود اهتزاز.
| الملاحظة | نسيج الدوران الطبيعي | اشتباه في وجود تلف ناتج عن الاهتزاز |
|---|---|---|
| عمق العلامة | متسق في ظل ظروف مستقرة | تموج أكثر عمقًا أو عمق متغير |
| التوزيع على طول البرغي | يمكن التنبؤ به للإعداد | غالبًا ما يكون أسوأ في المسافات المرنة |
| صوت القطع | ثابت للعملية | صرير، نبض، أو خشخشة جديدة |
| قياسات السطح | تشطيب ومظهر متسقان | زيادة في التموج أو خطأ في المظهر الجانبي الموضعي |
| الاستجابة لتغير السرعة | قد تتغير مسافات الملمس | قد تنخفض التموجات والاهتزازات بشكل حاد |
تحتاج تجربة السرعة إلى أكثر من مجرد مقارنة المسافات
يجب على المشغل فحص قطعة العمل بعد توقفها وتنظيفها تحت إضاءة وتكبير ثابتين. يمكن أن يساعد تتبع السطح في التمييز بين الملمس الدقيق والتموجات الأكبر2.
يمكن لتجربة قصيرة عند تغير سرعة صغير ومعتمد أن تكشف عن حالة قطع أكثر استقراراً. يجب أن تستخدم المقارنة مسافة دعم ومسماح وحالة إدخال مماثلة.
يظل تغيير المسافة وحده غير حاسم. الأدلة الأقوى تجمع بين تقليل التموج، وقطع أكثر هدوءاً، واهتزاز أقل. يمكن أن يؤدي القسر الدوري الناتج عن الانحراف (Runout) أيضاً إلى ترك علامات منتظمة3, ، لذا لا يمكن لصورة السطح وحدها إثبات وجود اهتزاز تجددي.
لماذا تزداد حدة الاهتزاز كلما ابتعدنا عن دعامة قطعة العمل؟
قد يقطع المسمار بنظافة بالقرب من الدعم ويهتز عند الابتعاد عنه. يجب فحص الامتداد المتغير غير المدعوم قبل مراجعة برنامج القطع بالكامل.
غالباً ما يزداد الاهتزاز سوءاً كلما ابتعدنا عن الدعم لأن نقطة القطع تصبح أسهل في الانحراف تحت القوى المتغيرة. تحدد مسافة الدعم وأنماط الانحناء الاستجابة الموضعية. يمكن أن يؤدي الامتداد غير المدعوم الأطول إلى زيادة الاهتزاز، وقد تظهر نقطة القطع بالقرب من عقدة الاهتزاز علامات قوية بشكل خاص.
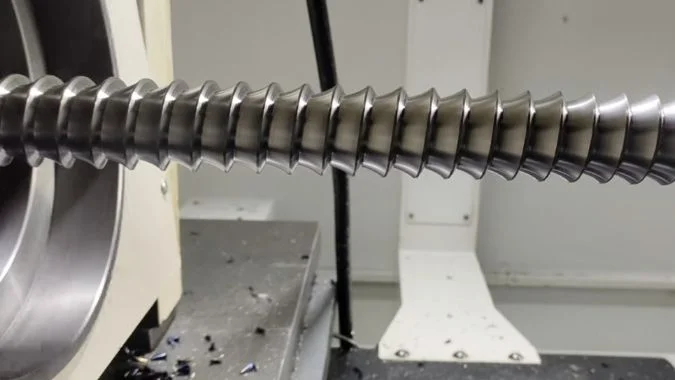
يتحكم الامتداد الموضعي في مقاومة الانحناء
يتمتع برغي التغذية الطويل بصلابة انحناء محدودة مقارنة بقطعة عمل قصيرة من نفس القطر4. تعمل قوة القطع في موضع متحرك، لذا تتغير المقاومة عند نقطة القطع أثناء التشغيل.
يوضح نموذج الكابولي البسيط الحساسية: يزداد الانحراف تحت نفس الحمل النهائي مع مكعب الطول غير المدعوم5. يتمتع المسمار المثبت بين مركزي دوران بظروف حدية مختلفة، لذا لا ينبغي تطبيق تلك العلاقة الدقيقة على كل إعداد.
تكمن المسألة العملية في المدى الفعال غير المدعوم حول نقطة القطع. فقد يوفر الظرف أو المركز البعيد تثبيتاً آمناً ولكنه لا يوفر دعماً موضعياً كافياً.
| حالة الدعم | التأثير المحتمل | فحص مفيد |
|---|---|---|
| مسافة طويلة عن أقرب دعم فعال | انحناء أكبر تحت تأثير قوة القطع | موقع الدعم بالنسبة للقطع |
| مدى واسع بين دعامتين | استجابة قوية ضمن المدى | حيث تظهر العلامات على طول المسمار |
| مركز مرتخٍ أو متآكل | حركة عند نقطة الدعم | حالة التلامس والمحاذاة |
| ضغط مفرط من غراب الذيل | انحناء محتمل أو تشوه ناتج عن التحميل المسبق | القوة المحددة والبدل الحراري |
| ضبط ضعيف للمسند الثابت أو المتنقل | دعم غير مستقر أو مشوه | التلامس، والمحاذاة، وسطح الدعم |
يجب أن يظل الدعم فعالاً أثناء التحرك
يمكن لمسند ثابت أو متنقل مناسب تقصير المدى المرن6. يجب أن تتناسب أسطح التلامس وموضع المسند مع هندسة المسمار.
زيادة قوة التثبيت وحدها قد تؤدي إلى حدوث انحناء. يجب أن يوفر الإعداد موقعاً آمناً دون دفع العمود بعيداً عن محوره المقصود.
يساعد تسجيل شدة العلامات مقابل موضع القطع في تحديد نمط مرتبط بالدعم. قد يحدث أقوى اهتزاز ضمن نطاق معين، بدلاً من زيادته بشكل مطرد من طرف إلى آخر.
كيف ينبغي التحقق من تفاوت دوران حلقة القطع الدوارة وحالة الأداة؟
يمكن أن يؤدي تعشيق ريشة القطع غير المتساوي إلى تحفيز المسمار المرن. يساعد فحص حلقة القطع المجمعة وحواف القطع الخاصة بها في تحديد اختلافات الحمل المتكررة قبل تغيير المعايير.
يجب قياس تفاوت دوران حلقة القطع عند أسطح المرجع المحددة من قبل الشركة المصنعة، وتحتاج مواضع حواف القطع المثبتة إلى فحص منفصل. يجب أن يغطي الفحص نظافة التركيب، ومقاعد الريشة، والتثبيت، والتآكل، والتشظي. يتطلب تفاوت الوجه المحوري واللعب المحوري للمغزل فحوصات مختلفة.
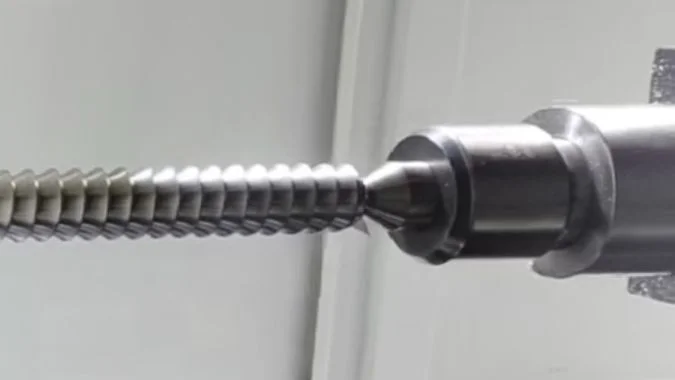
تفاوت دوران الجسم وموضع حافة القطع هما قياسان منفصلان
يجب أن يتبع الفحص إجراء الخدمة عند توقف الآلة. يمكن لإعداد مؤشر صلب ودوران يدوي بطيء كشف الاختلاف الشعاعي أو في الوجه عند الأسطح المحددة.
القطر الخارجي الذي يدور بدقة لا يعني أن كل رأس ريشة في موضعه الصحيح. يمكن أن تستقر الريشة على حطام محاصر، أو تميل في مكانها، أو تبرز بشكل أكبر في القطع.
| نقطة الفحص | الأدلة التي يجب البحث عنها | لماذا هذا الأمر مهم |
|---|---|---|
| واجهة تركيب حلقة القاطع | أوساخ، تلف، أو جلوس غير مكتمل | يمكن أن يتم تركيب الحلقة بأكملها بشكل غير صحيح |
| أسطح مرجعية شعاعية ووجهية | تفاوت يتجاوز الحد المحدد | قد يكون دوران الحلقة غير دقيق |
| حواف القطع المثبتة | بروز أو اتجاه غير صحيح | قد تتعاشق اللقم بشكل غير متساوٍ |
| الجيب، والمشبك، والمسمار | الرايش المحصور، أو التلف، أو ضعف التثبيت | يمكن أن تتحرك اللقمة أثناء القطع |
| حواف القطع | تآكل غير متساوٍ، أو تفتت، أو ترسبات | قد تتفاوت قوى القطع بين اللقم |
يجب أن تحدد تجهيزة الضبط أو إجراءات القياس الخاصة بمورد الأداة مواضع حافة القطع الصحيحة. لا ينبغي أن تحل حدود نفاذ التفريز العامة محل متطلبات حلقة القاطع.
يحتاج تآكل اللقمة إلى مقارنة عبر المجموعة
قد يشير شريط تآكل الجانب الأعرض على إحدى اللقم المتطابقة إلى تعشيق أثقل أو احتكاك. يجب التحقيق في الزوايا المفتتة، والشقوق، والترسبات لأنها تغير هندسة القطع الفعلية.
يمكن للقمة جديدة أن تعالج تلف الحافة، ولكن لا يزال يتعين التحقق من الجيب وحالة التثبيت. التلف المتكرر في نفس الجيب يعزز احتمالية وجود مشكلة في المقعد أو الموضع في ذلك الموقع.
يشير قياس الوجه الدوار إلى نفاذ الوجه. يتطلب الخلوص المحوري إجراء فحص منفصل من الشركة المصنعة لعمود الدوران.
يشير الاهتزاز أثناء التشغيل الخامل المعتمد إلى وجود مشكلات في نظام الدوران أو الماكينة. كما يتطلب الاهتزاز الذي يزداد بشكل أساسي تحت حمل القطع فحص صلابة الدعم والتعشيق.
كيف ينبغي تعديل سرعة القطع ومعدل التغذية لتقليل الاهتزاز؟
يمكن أن تؤدي تغييرات المعلمات إلى تقليل العلامات، ولكن التغييرات غير المنضبطة في التغذية يمكن أن تؤثر أيضاً على السن. تتطلب التجارب مرجعاً واضحاً للسرعة وحركة متزامنة.
يجب ضبط سرعة حلقة القطع في خطوات محكومة لإيجاد نطاق قطع مستقر. قد تحتاج التغذية إلى الزيادة عندما تكون الرقائق رقيقة جداً وتحدث احتكاكاً عند الحواف، ولكن التحميل المفرط يتطلب تصحيحاً مختلفاً. يجب أن يظل دوران قطعة العمل والحركة المحورية متزامنين للحفاظ على خطوة السن المحددة.
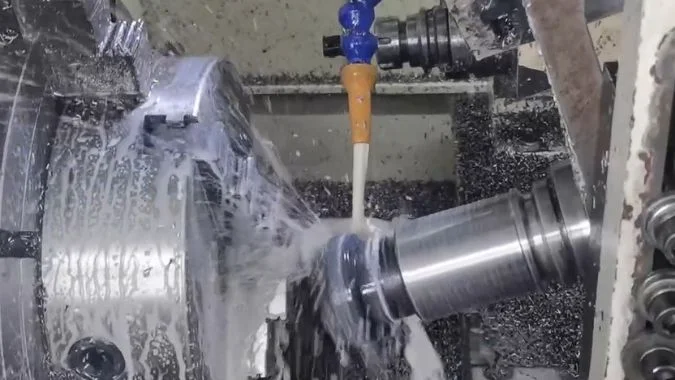
تحتاج سرعة حلقة القطع وسرعة قطعة العمل إلى سجلات منفصلة.
تدور حلقة القطع بسرعة، بينما تدور قطعة العمل ببطء أكبر. إن السجل الذي يدرج “سرعة عمود الدوران” فقط قد يجعل التجربة غير واضحة.
يؤدي تغيير السرعة إلى تغيير توقيت تعشيق لقمة القطع.7. قد تؤدي سرعة حلقة القطع الأعلى أو الأقل إلى نتيجة أكثر استقراراً. تعتمد الاستجابة على النظام المجمع وظروف القطع الخاصة به.
| ضبط التجربة | الشرط الذي يدعمها | ما يحتاج إلى مراقبة |
|---|---|---|
| تغيير طفيف في سرعة حلقة القطع | Vibration changes strongly with speed | Waviness, sound, wear, and cutting load |
| Feed increase within supplier guidance | Chip thickness is too low and rubbing occurs | Force, finish, and insert damage |
| Lower engagement through an approved pass strategy | The existing cut overloads the flexible setup | Profile accuracy and remaining allowance |
| Support correction before another trial | Marks track a flexible span | Local vibration and shaft alignment |
The trials should compare similar positions along the screw. A cut near a support and one near midspan can behave differently even at identical settings.
Feed must preserve the thread’s motion relationship
The axial travel per workpiece revolution must match the programmed lead8. A production-feed change should use the control’s intended synchronized settings.
The record should distinguish cutter-ring rpm, workpiece rpm, axial feed, and any supplier-defined chip-load value. The cutter and machine documentation should establish the correct units and working range.
A feed increase can help an underfed edge cut instead of rub. It can also increase cutting force, so the result needs verification on the supported workpiece.
Programmed speed variation requires a machine-supported strategy that maintains the required synchronization. Its amplitude and timing need validation for the application.
Insert condition and support rigidity should be corrected first. A successful trial should then confirm surface finish, thread profile, and lead accuracy across the working length.
الخاتمة
Chatter control starts with distinguishing vibration damage from normal texture. Effective support, accurate insert positioning, and controlled speed and synchronized-feed trials help restore consistent thread quality.
-
"Thread Whirling", https://ntkcuttingtools.com/products/threading/tw/. In thread whirling, multiple inserts mounted in a rotating cutter ring engage the workpiece sequentially, with each insert removing material during a portion of the ring’s rotation cycle to progressively form the thread profile. Evidence role: mechanism; source type: education. Supports: the intermittent engagement pattern of inserts in a rotating whirling head. ↩
-
"The vibrations of texture – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2074877/. Surface profilometry separates roughness (fine texture from tool geometry) from waviness (longer-wavelength undulations) through filtering, enabling quantitative distinction between normal machining marks and vibration-induced surface defects. Evidence role: general_support; source type: research. Supports: the use of surface measurement techniques to distinguish between different spatial frequencies of surface features. ↩
-
"ما هو الانحراف (Runout) في التشغيل؟ الأسباب وكيفية تقليله"،, https://taigtools.com/blog/runout-in-machining/. Geometric runout in rotating tooling or workpieces creates periodic variation in cutting conditions that can produce regular surface marks at frequencies related to the rotation rate, independent of dynamic instability. Evidence role: mechanism; source type: research. Supports: the mechanism by which geometric runout produces periodic surface marks. ↩
-
"Bending stiffness", https://en.wikipedia.org/wiki/Bending_stiffness. Bending stiffness decreases as workpiece length increases for a given diameter, with the effective stiffness at a point depending on the span configuration and boundary conditions. Evidence role: mechanism; source type: education. Supports: the inverse relationship between workpiece length and effective bending stiffness. ↩
-
"صيغ انحراف العارضة"،, https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. For a cantilever beam under end load, deflection is proportional to the cube of the beam length according to classical beam theory (δ = PL³/3EI, where P is load, L is length, E is elastic modulus, and I is moment of inertia). Evidence role: mechanism; source type: education. Supports: the mathematical relationship between cantilever beam deflection and unsupported length. Scope note: This relationship applies to idealized cantilever conditions; workpieces supported between centers have different boundary conditions as the article notes. ↩
-
"Adjusting the Stiffness of Supports during Milling of a Large …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9318714/. Steady rests and follow rests provide intermediate support points that reduce the effective unsupported span of long workpieces, increasing local stiffness and reducing susceptibility to vibration during machining operations. Evidence role: general_support; source type: education. Supports: the use of intermediate supports to reduce effective span and improve stability when machining long workpieces. ↩
-
"Chatter Stability of Machining Operations", https://academy.cba.mit.edu/classes/computer_machining/chatter.pdf. Cutting speed determines the frequency of tool engagement and the phase relationship between successive cuts, which can shift the system away from resonant conditions or disrupt the regenerative feedback mechanism that sustains chatter. Evidence role: mechanism; source type: research. Supports: how cutting speed changes affect the phase relationship between successive cutting passes and system natural frequencies. ↩
-
"Influence of Processing Parameters on the Thread and Spline …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6566950/. In thread cutting operations, the thread lead (axial advance per revolution) is determined by the ratio of axial feed velocity to workpiece rotational speed, requiring precise synchronization to achieve the specified thread pitch. Evidence role: mechanism; source type: education. Supports: the kinematic relationship between feed rate and rotation that determines thread lead accuracy. ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.