

Perché compaiono segni di vibrazione sulle viti a ricircolo di sfere lunghe durante la lavorazione a vortice?
I segni di vibrazione possono danneggiare la finitura del filetto e ridurre la durata dell'inserto. Un'analisi utile inizia dal supporto del pezzo, dalle condizioni dell'anello di taglio e dai parametri di taglio utilizzati nella posizione interessata.
I segni di vibrazione appaiono quando le oscillazioni tra l'anello di taglio e una vite madre lunga disturbano il taglio. Una campata flessibile non supportata, un impegno irregolare dell'inserto, componenti usurati o impostazioni instabili possono innescare il problema. I ripetuti impatti di taglio possono eccitare la vibrazione e la vibrazione rigenerativa può amplificarla.
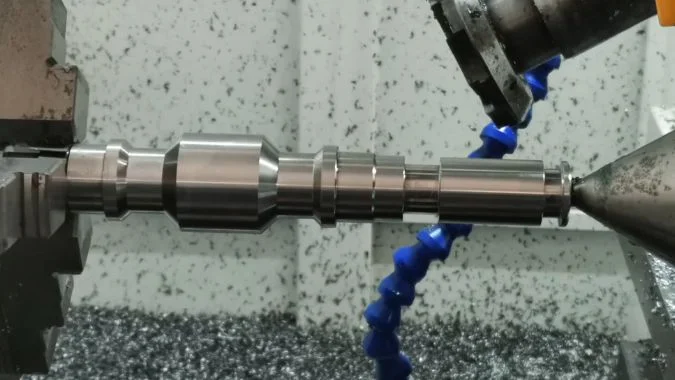
Una vite madre lunga può sembrare rigida tra i suoi supporti, ma la sua resistenza alla flessione cambia lungo il percorso di taglio. L'anello di taglio rotante lascia anche un normale motivo superficiale durante il taglio stabile. Una diagnosi utile inizia confrontando quella trama prevista con l'ondulazione più profonda che appare man mano che la vibrazione aumenta.
Come si possono distinguere i segni di vibrazione (chatter marks) dal normale motivo superficiale di rotazione?
I segni normali dell'utensile possono assomigliare a danni da vibrazione. Interpretarli erroneamente può portare a regolazioni inutili, quindi il motivo superficiale deve essere confrontato con il suono, la posizione e il comportamento di taglio.
I segni di vibrazione solitamente aggiungono una pronunciata ondulazione, una profondità del segno irregolare o bande di scarsa finitura alla prevista trama vorticosa. I segni normali sono più coerenti in condizioni invariate. La spaziatura periodica da sola non può identificare la vibrazione perché anche il vortice stabile lascia segni ripetuti. Una prova di velocità fornisce prove a supporto.
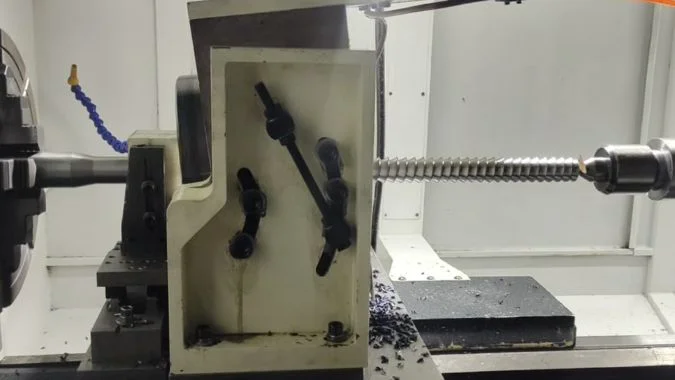
Il normale vortice lascia il proprio motivo ripetitivo
Ogni inserto rimuove materiale durante parte della rotazione dell'anello di taglio1. I tagli successivi formano un inviluppo, quindi un processo stabile può lasciare sottili festoni o sfaccettature.
La loro spaziatura dipende dalla geometria di taglio e dalla relazione tra la velocità dell'anello di taglio e la rotazione del pezzo. Un motivo regolare non significa automaticamente vibrazione.
| Osservazione | Trama del normale vortice | Sospetta vibrazione o danno da vibrazione |
|---|---|---|
| Profondità del segno | Coerente in condizioni stabili | Ondulazione più profonda o profondità variabile |
| Distribuzione lungo la vite | Prevedibile per l'allestimento | Spesso peggiore nelle campate flessibili |
| Suono di taglio | Costante per l'operazione | Nuovi stridii, pulsazioni o tintinnii |
| Misurazioni superficiali | Finitura e profilo coerenti | Aumento dell'ondulazione o dell'errore di profilo locale |
| Risposta a una variazione di velocità | La spaziatura della texture può cambiare | L'ondulazione e le vibrazioni possono diminuire bruscamente |
Una prova di velocità richiede più di un semplice confronto della spaziatura
L'operatore dovrebbe ispezionare il pezzo arrestato e pulito sotto un'illuminazione e un ingrandimento costanti. Una traccia superficiale può aiutare a distinguere la texture fine dalle ondulazioni più ampie2.
Una breve prova con una piccola variazione di velocità approvata può rivelare una condizione di taglio più stabile. Il confronto dovrebbe utilizzare distanze di supporto, tolleranze e condizioni dell'inserto simili.
Una variazione della spaziatura da sola rimane inconcludente. Prove più solide combinano una ridotta ondulazione, un taglio più silenzioso e minori vibrazioni. La sollecitazione periodica dovuta al fuori giro può anch'essa lasciare segni regolari3, quindi una fotografia della superficie da sola non può stabilire la presenza di chatter rigenerativo.
Perché le vibrazioni peggiorano allontanandosi dal supporto del pezzo?
Una vite può tagliare in modo netto vicino a un supporto e vibrare più lontano. È necessario verificare la variazione della campata non supportata prima di rivedere l'intero programma di taglio.
Il chatter spesso peggiora man mano che ci si allontana da un supporto, perché il punto di taglio diventa più facile da deflettere sotto forze variabili. La spaziatura dei supporti e i modi di flessione determinano la risposta locale. Una campata non supportata più lunga può aumentare le vibrazioni e un punto di taglio vicino a un antinodo di vibrazione può mostrare segni particolarmente marcati.
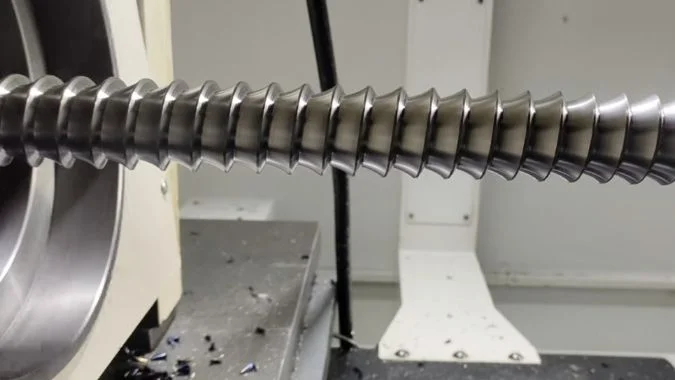
La campata locale controlla la resistenza alla flessione
Una vite madre lunga ha una rigidità flessionale limitata rispetto a un pezzo corto dello stesso diametro4. La forza di taglio agisce in una posizione mobile, quindi la resistenza nel punto di taglio cambia durante l'operazione.
Un semplice modello a sbalzo illustra la sensibilità: la deflessione sotto lo stesso carico terminale aumenta con il cubo della lunghezza non supportata5. Una vite tenuta tra i centri presenta condizioni al contorno diverse, pertanto tale relazione esatta non dovrebbe essere applicata a ogni configurazione.
La preoccupazione pratica è la luce libera effettiva attorno al punto di taglio. Un mandrino o un centro distante possono fornire un posizionamento sicuro ma un supporto locale insufficiente.
| Condizione di supporto | Effetto probabile | Verifica utile |
|---|---|---|
| Grande distanza dal supporto effettivo più vicino | Maggiore flessione sotto la forza di taglio | Posizione del supporto rispetto al taglio |
| Ampia luce tra due supporti | Risposta forte all'interno della luce | Dove appaiono segni lungo la vite |
| Centro allentato o usurato | Movimento al supporto | Condizione di contatto e allineamento |
| Eccessiva pressione della controtesta | Possibile incurvamento o distorsione da precarico | Forza specificata e tolleranza termica |
| Lunetta fissa o mobile regolata male | Supporto instabile o deformato | Contatto, allineamento e superficie di supporto |
Il supporto deve rimanere efficace durante la corsa
Una lunetta fissa o mobile adeguata può accorciare la campata flessibile6. Le sue superfici di contatto e la posizione devono adattarsi alla geometria della vite.
Una maggiore forza di serraggio da sola può causare flessione. L'allestimento dovrebbe fornire una posizione sicura senza allontanare l'albero dal suo asse previsto.
Una registrazione della gravità dei segni rispetto alla posizione di taglio aiuta a identificare un modello legato al supporto. La vibrazione più forte può verificarsi all'interno di una campata, piuttosto che aumentare costantemente da un'estremità all'altra.
Come si dovrebbero controllare l'eccentricità dell'anello di taglio rotante e le condizioni dell'inserto?
Un impegno irregolare dell'inserto può eccitare una vite flessibile. Controllare l'anello di taglio assemblato e i suoi taglienti aiuta a identificare differenze di carico ripetute prima che vengano modificati i parametri.
Il runout dell'anello di taglio dovrebbe essere misurato sulle superfici di riferimento specificate dal produttore e le posizioni dei taglienti installati necessitano di un controllo separato. L'ispezione dovrebbe coprire la pulizia del montaggio, l'alloggiamento dell'inserto, il serraggio, l'usura e la scheggiatura. Il runout assiale frontale e il gioco assiale del mandrino richiedono controlli diversi.
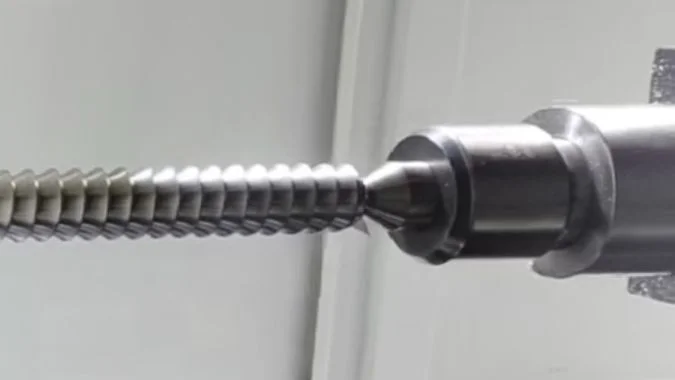
Il runout del corpo e la posizione del tagliente sono misurazioni separate
L'ispezione dovrebbe seguire la procedura di manutenzione a macchina ferma. Un setup rigido dell'indicatore e una lenta rotazione manuale possono rivelare variazioni radiali o frontali sulle superfici specificate.
Un diametro esterno che gira correttamente non stabilisce che ogni punta dell'inserto occupi la sua posizione corretta. Un inserto può poggiare su detriti intrappolati, inclinarsi nella sua sede o sporgere ulteriormente nel taglio.
| Punto di ispezione | Elementi da ricercare | Perché è importante |
|---|---|---|
| Interfaccia di montaggio dell'anello di taglio | Sporcizia, danni o sede incompleta | L'intero anello può essere montato in modo errato |
| Superfici di riferimento radiali e frontali | Variazione oltre il limite specificato | La rotazione dell'anello potrebbe essere imprecisa |
| Taglienti installati | Sporgenza o orientamento errato | Gli inserti potrebbero innestarsi in modo non uniforme |
| Sede, staffa e vite | Trucioli intrappolati, danni o scarsa ritenzione | Un inserto può spostarsi durante il taglio |
| Taglienti | Usura non uniforme, scheggiature o depositi | Le forze di taglio possono variare tra gli inserti |
Il dispositivo di impostazione o la procedura di misurazione del fornitore dell'utensile devono stabilire le posizioni corrette dei taglienti. I limiti generici di eccentricità della fresatura non dovrebbero sostituire i requisiti dell'anello di taglio.
L'usura dell'inserto necessita di un confronto tra l'intero set
Una fascia di usura sul fianco più ampia su un inserto corrispondente può suggerire un impegno maggiore o uno sfregamento. Angoli scheggiati, tacche e depositi necessitano di un'indagine poiché modificano la geometria di taglio effettiva.
Un inserto nuovo può risolvere il danno al tagliente, ma la sede e la condizione di montaggio devono comunque essere verificate. Danni ripetuti nella stessa sede rafforzano l'ipotesi di un problema locale di alloggiamento o posizione.
Una misurazione della superficie rotante indica l'eccentricità frontale. Il gioco assiale richiede la procedura di controllo separata del produttore del mandrino.
Le vibrazioni durante il funzionamento a vuoto approvato indicano problemi del sistema rotante o della macchina. Le vibrazioni che aumentano principalmente sotto carico di taglio richiedono anche controlli della rigidità del supporto e dell'innesto.
Come si dovrebbero regolare la velocità di taglio e l'avanzamento per ridurre le vibrazioni?
Le modifiche ai parametri possono ridurre i segni, ma anche variazioni incontrollate dell'avanzamento possono influenzare la filettatura. Le prove necessitano di un chiaro riferimento di velocità e di un movimento sincronizzato.
La velocità dell'anello di taglio deve essere regolata a passi controllati per trovare un intervallo di taglio stabile. L'avanzamento potrebbe dover essere aumentato quando i trucioli sono troppo sottili e i taglienti sfregano, ma un carico eccessivo richiede una correzione diversa. La rotazione del pezzo e la corsa assiale devono rimanere sincronizzate per preservare il passo di filettatura specificato.
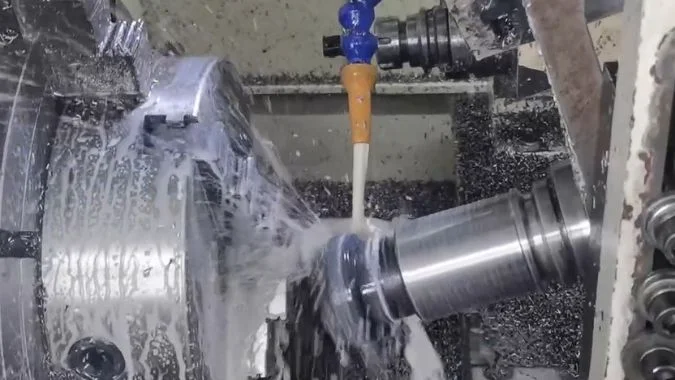
La velocità dell'anello di taglio e la velocità del pezzo richiedono registrazioni separate.
L'anello di taglio ruota rapidamente, mentre il pezzo gira più lentamente. Una registrazione che elenca solo la “velocità del mandrino” può rendere la prova poco chiara.
Una variazione di velocità altera i tempi di innesto dell'inserto.7. Una velocità dell'anello di taglio più alta o più bassa potrebbe produrre un risultato più stabile. La risposta dipende dal sistema assemblato e dalle sue condizioni di taglio.
| Regolazione della prova | Condizione che la supporta | Cosa deve essere monitorato |
|---|---|---|
| Piccola variazione della velocità dell'anello di taglio | Vibration changes strongly with speed | Waviness, sound, wear, and cutting load |
| Feed increase within supplier guidance | Chip thickness is too low and rubbing occurs | Force, finish, and insert damage |
| Lower engagement through an approved pass strategy | The existing cut overloads the flexible setup | Profile accuracy and remaining allowance |
| Support correction before another trial | Marks track a flexible span | Local vibration and shaft alignment |
The trials should compare similar positions along the screw. A cut near a support and one near midspan can behave differently even at identical settings.
Feed must preserve the thread’s motion relationship
The axial travel per workpiece revolution must match the programmed lead8. A production-feed change should use the control’s intended synchronized settings.
The record should distinguish cutter-ring rpm, workpiece rpm, axial feed, and any supplier-defined chip-load value. The cutter and machine documentation should establish the correct units and working range.
A feed increase can help an underfed edge cut instead of rub. It can also increase cutting force, so the result needs verification on the supported workpiece.
Programmed speed variation requires a machine-supported strategy that maintains the required synchronization. Its amplitude and timing need validation for the application.
Insert condition and support rigidity should be corrected first. A successful trial should then confirm surface finish, thread profile, and lead accuracy across the working length.
Conclusione
Chatter control starts with distinguishing vibration damage from normal texture. Effective support, accurate insert positioning, and controlled speed and synchronized-feed trials help restore consistent thread quality.
-
"Thread Whirling", https://ntkcuttingtools.com/products/threading/tw/. In thread whirling, multiple inserts mounted in a rotating cutter ring engage the workpiece sequentially, with each insert removing material during a portion of the ring’s rotation cycle to progressively form the thread profile. Evidence role: mechanism; source type: education. Supports: the intermittent engagement pattern of inserts in a rotating whirling head. ↩
-
"The vibrations of texture – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2074877/. Surface profilometry separates roughness (fine texture from tool geometry) from waviness (longer-wavelength undulations) through filtering, enabling quantitative distinction between normal machining marks and vibration-induced surface defects. Evidence role: general_support; source type: research. Supports: the use of surface measurement techniques to distinguish between different spatial frequencies of surface features. ↩
-
"Cos'è il runout nella lavorazione meccanica? Cause e come ridurlo", https://taigtools.com/blog/runout-in-machining/. Geometric runout in rotating tooling or workpieces creates periodic variation in cutting conditions that can produce regular surface marks at frequencies related to the rotation rate, independent of dynamic instability. Evidence role: mechanism; source type: research. Supports: the mechanism by which geometric runout produces periodic surface marks. ↩
-
"Bending stiffness", https://en.wikipedia.org/wiki/Bending_stiffness. Bending stiffness decreases as workpiece length increases for a given diameter, with the effective stiffness at a point depending on the span configuration and boundary conditions. Evidence role: mechanism; source type: education. Supports: the inverse relationship between workpiece length and effective bending stiffness. ↩
-
"FORMULE PER LA FLESSIONE DELLE TRAVI", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. For a cantilever beam under end load, deflection is proportional to the cube of the beam length according to classical beam theory (δ = PL³/3EI, where P is load, L is length, E is elastic modulus, and I is moment of inertia). Evidence role: mechanism; source type: education. Supports: the mathematical relationship between cantilever beam deflection and unsupported length. Scope note: This relationship applies to idealized cantilever conditions; workpieces supported between centers have different boundary conditions as the article notes. ↩
-
"Adjusting the Stiffness of Supports during Milling of a Large …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9318714/. Steady rests and follow rests provide intermediate support points that reduce the effective unsupported span of long workpieces, increasing local stiffness and reducing susceptibility to vibration during machining operations. Evidence role: general_support; source type: education. Supports: the use of intermediate supports to reduce effective span and improve stability when machining long workpieces. ↩
-
"Chatter Stability of Machining Operations", https://academy.cba.mit.edu/classes/computer_machining/chatter.pdf. Cutting speed determines the frequency of tool engagement and the phase relationship between successive cuts, which can shift the system away from resonant conditions or disrupt the regenerative feedback mechanism that sustains chatter. Evidence role: mechanism; source type: research. Supports: how cutting speed changes affect the phase relationship between successive cutting passes and system natural frequencies. ↩
-
"Influence of Processing Parameters on the Thread and Spline …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6566950/. In thread cutting operations, the thread lead (axial advance per revolution) is determined by the ratio of axial feed velocity to workpiece rotational speed, requiring precise synchronization to achieve the specified thread pitch. Evidence role: mechanism; source type: education. Supports: the kinematic relationship between feed rate and rotation that determines thread lead accuracy. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.