

Waarom ontstaan er trillingssporen op lange spindels tijdens het wervelen?
Ratelslagen kunnen de schroefdraadafwerking beschadigen en de levensduur van de wisselplaat verkorten. Een nuttig onderzoek begint bij de ondersteuning van het werkstuk, de toestand van de snijring en de snijinstellingen die op de betreffende positie worden gebruikt.
Ratelslagen verschijnen wanneer trillingen tussen de snijring en een lange spindel het snijproces verstoren. Een flexibele, niet-ondersteunde overspanning, ongelijkmatige aangrijping van de wisselplaat, versleten onderdelen of onstabiele instellingen kunnen het probleem veroorzaken. Herhaalde snijstoten kunnen trillingen opwekken en regeneratieve ratelslagen kunnen deze versterken.
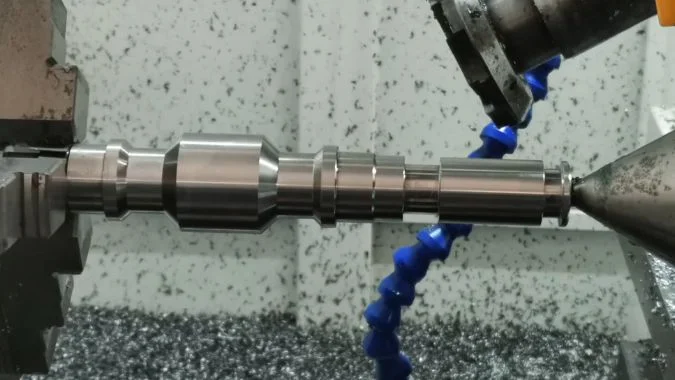
Een lange spindel lijkt wellicht stijf tussen de steunpunten, maar de weerstand tegen buiging varieert langs het snijpad. De roterende snijring laat tijdens stabiel snijden ook een normaal oppervlaktepatroon achter. Een nuttige diagnose begint met het vergelijken van die verwachte textuur met de diepere golving die ontstaat naarmate de trilling toeneemt.
Hoe kunnen klettersporen worden onderscheiden van het normale wervelende oppervlaktepatroon?
Normale snijsporen kunnen lijken op trillingsschade. Verkeerde interpretatie hiervan kan leiden tot onnodige aanpassingen; daarom moet het oppervlaktepatroon worden vergeleken met het geluid, de locatie en het snijgedrag.
Ratelslagen voegen meestal uitgesproken golving, ongelijkmatige spoor diepte of banden met een slechte afwerking toe aan de verwachte wervelstructuur. Normale sporen zijn consistenter onder ongewijzigde omstandigheden. Periodieke tussenruimtes alleen zijn onvoldoende om ratelslagen te identificeren, omdat stabiel wervelen ook herhalende sporen achterlaat. Een snelheidstest levert ondersteunend bewijs.
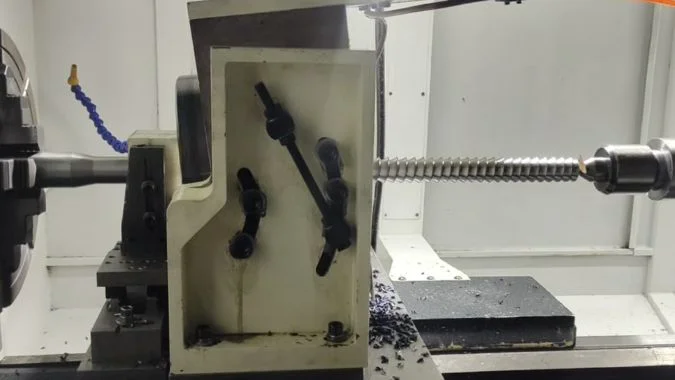
Normaal wervelen laat een eigen herhalend patroon achter
Elke wisselplaat verwijdert materiaal tijdens een deel van de rotatie van de snijring1. Opeenvolgende sneden vormen een omhullende, waardoor een stabiel proces fijne golfpatronen of facetten kan achterlaten.
Hun tussenruimte hangt af van de snijgeometrie en de verhouding tussen de snelheid van de snijring en de rotatie van het werkstuk. Een regelmatig patroon betekent niet automatisch dat er sprake is van trillingen.
| Observatie | Normale werveltextuur | Vermoedelijke ratelslag- of trillingsschade |
|---|---|---|
| Spoor diepte | Consistent onder stabiele omstandigheden | Diepere golving of variërende diepte |
| Verdeling langs de spindel | Voorspelbaar voor de opstelling | Vaak erger in flexibele overspanningen |
| Snijgeluid | Stabiel voor de operatie | Nieuw piepend, pulserend of rammelend geluid |
| Oppervlaktemetingen | Consistente afwerking en profiel | Toegenomen golving of lokale profielfout |
| Respons op een snelheidsverandering | Textuurafstand kan veranderen | Golving en trillingen kunnen scherp afnemen |
Een snelheidstest vereist meer dan alleen een vergelijking van de afstand
De operator moet het gestopte, gereinigde werkstuk inspecteren onder consistente verlichting en vergroting. Een oppervlaktespoor kan helpen bij het onderscheiden van fijne textuur van grotere welvingen2.
Een korte test bij een kleine, goedgekeurde snelheidsverandering kan een stabielere snijconditie aan het licht brengen. De vergelijking moet gebruikmaken van vergelijkbare steunafstand, speling en staat van het wisselplaatje.
Een verandering in afstand alleen blijft onduidelijk. Sterker bewijs combineert verminderde golving, stiller snijden en lagere trillingen. Periodieke forcering door slingering kan ook regelmatige markeringen achterlaten3, dus een foto van het oppervlak alleen kan regeneratief ratelen niet vaststellen.
Waarom wordt kletteren erger naarmate de afstand tot een werkstuksteun groter wordt?
Een schroef kan schoon snijden nabij een steunpunt en verder weg trillen. De veranderende niet-ondersteunde overspanning moet worden gecontroleerd voordat het volledige snijprogramma wordt herzien.
Ratelen verergert vaak verder van een steunpunt omdat het snijpunt gemakkelijker afbuigt onder veranderende krachten. Steunafstand en buigingsmodi bepalen de lokale respons. Een langere niet-ondersteunde overspanning kan trillingen verhogen, en een snijpunt nabij een trillingsantinode kan bijzonder sterke markeringen vertonen.
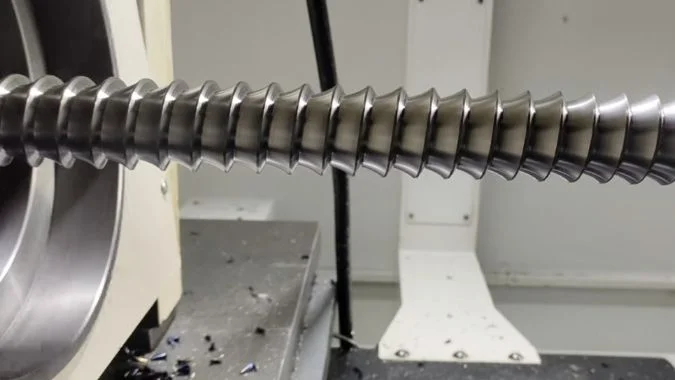
De lokale overspanning bepaalt de weerstand tegen buiging
Een lange leidspindel heeft een beperkte buigstijfheid in vergelijking met een kort werkstuk met dezelfde diameter4. De snijkracht werkt op een bewegende positie, waardoor de weerstand op het snijpunt tijdens het proces verandert.
Een eenvoudig cantilevermodel illustreert de gevoeligheid: doorbuiging onder dezelfde eindbelasting neemt toe met de derde macht van de niet-ondersteunde lengte5. Een schroef die tussen centers wordt gehouden heeft andere randvoorwaarden, waardoor die exacte relatie niet op elke opstelling mag worden toegepast.
Het praktische aandachtspunt is de effectieve onondersteunde overspanning rond het snijpunt. Een ver verwijderde klauwplaat of center kan zorgen voor een veilige positionering, maar voor onvoldoende lokale ondersteuning.
| Ondersteuningsconditie | Waarschijnlijk effect | Nuttige controle |
|---|---|---|
| Grote afstand tot de dichtstbijzijnde effectieve ondersteuning | Grotere doorbuiging onder snijkracht | Ondersteuningspositie ten opzichte van de snede |
| Grote overspanning tussen twee ondersteuningen | Sterke respons binnen de overspanning | Waar markeringen langs de schroef verschijnen |
| Los of versleten middelpunt | Beweging bij de ondersteuning | Contactconditie en uitlijning |
| Overmatige druk op de losse kop | Mogelijke doorbuiging of vervorming door voorspanning | Gespecificeerde kracht en thermische toelage |
| Slecht afgestelde bril of volgsteun | Instabiele of vervormde ondersteuning | Contact, uitlijning en ondersteuningsoppervlak |
Ondersteuning moet effectief blijven tijdens verplaatsing
Een geschikte bril of volgsteun kan de flexibele overspanning verkorten6. De contactoppervlakken en positie ervan moeten passen bij de geometrie van de schroef.
Alleen een hogere klemkracht kan leiden tot doorbuiging. De opstelling moet voor een veilige positionering zorgen zonder de as uit zijn beoogde lijn te duwen.
Een overzicht van de ernst van de markeringen ten opzichte van de snijpositie helpt bij het identificeren van een patroon dat met de ondersteuning te maken heeft. De sterkste trilling kan zich binnen een overspanning voordoen, in plaats van gestaag toe te nemen van het ene uiteinde naar het andere.
Hoe moeten de slingering van de wervelsnijring en de staat van de wisselplaten worden gecontroleerd?
Ongelijke aangrijping van de wisselplaat kan een flexibele schroef in trilling brengen. Het controleren van de gemonteerde snijring en de snijkanten helpt bij het identificeren van herhaalde belastingsverschillen voordat parameters worden gewijzigd.
De slingering van de snijring moet worden gemeten op de door de fabrikant gespecificeerde referentieoppervlakken, en de posities van de geïnstalleerde snijkanten behoeven een afzonderlijke controle. De inspectie moet betrekking hebben op de reinheid van de montage, de zitting van de wisselplaat, de klemming, slijtage en afbrokkeling. Axiale slingering en axiale speling van de spil vereisen verschillende controles.
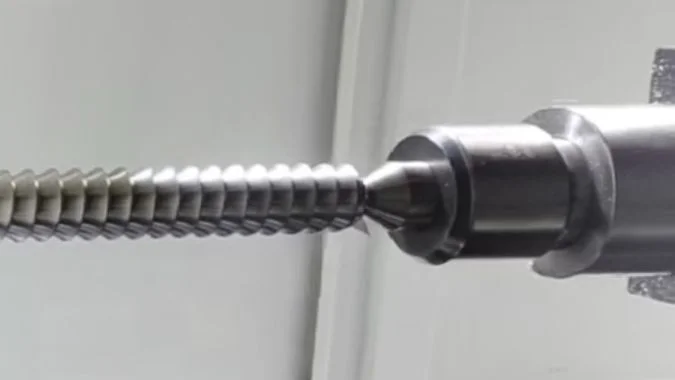
Slingering van het lichaam en de positie van de snijkant zijn afzonderlijke metingen
De inspectie moet de onderhoudsprocedure voor stilstaande machines volgen. Een rigide indicatoropstelling en langzame handmatige rotatie kunnen radiale of vlakafwijkingen bij de gespecificeerde oppervlakken aan het licht brengen.
Een nauwkeurig draaiende buitendiameter garandeert niet dat elke wisselplaatpunt zich op de juiste positie bevindt. Een wisselplaat kan op achtergebleven vuil zitten, kantelen in de zitting of verder in de snede uitsteken.
| Inspectiepunt | Aanwijzingen om op te letten | Waarom dit belangrijk is |
|---|---|---|
| Montage-interface van de snijring | Vuil, beschadiging of onvolledige zitting | De gehele ring kan onjuist worden gemonteerd |
| Radiale en vlakke referentieoppervlakken | Afwijking buiten de gespecificeerde limiet | Ringrotatie kan onnauwkeurig zijn |
| Geïnstalleerde snijkanten | Onjuiste projectie of oriëntatie | Wisselplaten kunnen ongelijkmatig aangrijpen |
| Zitting, klem en schroef | Opgehoopte spanen, schade of slechte klemming | Een wisselplaat kan verschuiven tijdens het snijden |
| Snijkanten | Ongelijkmatige slijtage, afbrokkeling of afzettingen | Snijkrachten kunnen variëren tussen wisselplaten |
De instelarmatuur of meetprocedure van de gereedschapsleverancier moet de juiste posities van de snijkanten bepalen. Algemene slingertoleranties voor frezen mogen de vereisten van de snijring niet vervangen.
Wisselplaten-slijtage moet per set worden vergeleken
Een bredere flank-slijtageband op één bijbehorende wisselplaat kan wijzen op zwaardere belasting of wrijving. Afgebrokkelde hoeken, inkepingen en afzettingen moeten worden onderzocht omdat ze de effectieve snijgeometrie veranderen.
Een nieuwe wisselplaat kan schade aan de snijkant verhelpen, maar de zitting en de montagetoestand moeten nog steeds worden gecontroleerd. Herhaalde schade op dezelfde zitting versterkt het vermoeden van een lokaal zittings- of positioneringsprobleem.
Een meting van het roterende vlak duidt op vlakloopfouten. Voor axiale speling is een afzonderlijke controleprocedure van de spindelfabrikant vereist.
Trillingen tijdens goedgekeurd stationair draaien wijzen op problemen met het roterende systeem of de machine. Trillingen die voornamelijk toenemen onder snijbelasting vereisen ook een controle van de ondersteuningsstijfheid en de aangrijping.
Hoe moeten de snijsnelheid en voeding worden aangepast om kletteren te verminderen?
Parameterwijzigingen kunnen markeringen verminderen, maar ongecontroleerde voedingswijzigingen kunnen ook de schroefdraad beïnvloeden. Proeven vereisen een duidelijke snelheidsreferentie en gesynchroniseerde beweging.
De snelheid van de snijring moet in gecontroleerde stappen worden aangepast om een stabiel snijbereik te vinden. De voeding moet mogelijk worden verhoogd wanneer spanen te dun zijn en de randen wrijven, maar een overmatige belasting vereist een andere correctie. Rotatie van het werkstuk en axiale verplaatsing moeten gesynchroniseerd blijven om de gespecificeerde schroefdraadspoed te behouden.
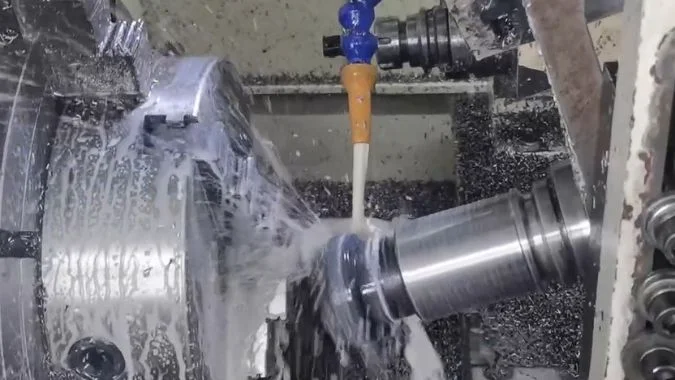
De snelheid van de snijring en de snelheid van het werkstuk vereisen afzonderlijke registraties.
De snijring draait snel en het werkstuk draait langzamer. Een registratie die alleen “spilsnelheid” vermeldt, kan de proef onduidelijk maken.
Een snelheidsverandering wijzigt de timing van de inschakeling van het wisselplaatje.7. Zowel een hogere als een lagere snijringsnelheid kan een stabieler resultaat opleveren. De respons hangt af van het geassembleerde systeem en de snijomstandigheden.
| Proefaannpassing | Conditie die dit ondersteunt | Wat moet worden bewaakt |
|---|---|---|
| Kleine snelheidsverandering van de snijring | Vibration changes strongly with speed | Waviness, sound, wear, and cutting load |
| Feed increase within supplier guidance | Chip thickness is too low and rubbing occurs | Force, finish, and insert damage |
| Lower engagement through an approved pass strategy | The existing cut overloads the flexible setup | Profile accuracy and remaining allowance |
| Support correction before another trial | Marks track a flexible span | Local vibration and shaft alignment |
The trials should compare similar positions along the screw. A cut near a support and one near midspan can behave differently even at identical settings.
Feed must preserve the thread’s motion relationship
The axial travel per workpiece revolution must match the programmed lead8. A production-feed change should use the control’s intended synchronized settings.
The record should distinguish cutter-ring rpm, workpiece rpm, axial feed, and any supplier-defined chip-load value. The cutter and machine documentation should establish the correct units and working range.
A feed increase can help an underfed edge cut instead of rub. It can also increase cutting force, so the result needs verification on the supported workpiece.
Programmed speed variation requires a machine-supported strategy that maintains the required synchronization. Its amplitude and timing need validation for the application.
Insert condition and support rigidity should be corrected first. A successful trial should then confirm surface finish, thread profile, and lead accuracy across the working length.
Conclusie
Chatter control starts with distinguishing vibration damage from normal texture. Effective support, accurate insert positioning, and controlled speed and synchronized-feed trials help restore consistent thread quality.
-
"Thread Whirling", https://ntkcuttingtools.com/products/threading/tw/. In thread whirling, multiple inserts mounted in a rotating cutter ring engage the workpiece sequentially, with each insert removing material during a portion of the ring’s rotation cycle to progressively form the thread profile. Evidence role: mechanism; source type: education. Supports: the intermittent engagement pattern of inserts in a rotating whirling head. ↩
-
"The vibrations of texture – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2074877/. Surface profilometry separates roughness (fine texture from tool geometry) from waviness (longer-wavelength undulations) through filtering, enabling quantitative distinction between normal machining marks and vibration-induced surface defects. Evidence role: general_support; source type: research. Supports: the use of surface measurement techniques to distinguish between different spatial frequencies of surface features. ↩
-
"Wat is slingering bij verspaning? Oorzaken en hoe dit te verminderen", https://taigtools.com/blog/runout-in-machining/. Geometric runout in rotating tooling or workpieces creates periodic variation in cutting conditions that can produce regular surface marks at frequencies related to the rotation rate, independent of dynamic instability. Evidence role: mechanism; source type: research. Supports: the mechanism by which geometric runout produces periodic surface marks. ↩
-
"Bending stiffness", https://en.wikipedia.org/wiki/Bending_stiffness. Bending stiffness decreases as workpiece length increases for a given diameter, with the effective stiffness at a point depending on the span configuration and boundary conditions. Evidence role: mechanism; source type: education. Supports: the inverse relationship between workpiece length and effective bending stiffness. ↩
-
"FORMULES VOOR BALKDOORBUIGING", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. For a cantilever beam under end load, deflection is proportional to the cube of the beam length according to classical beam theory (δ = PL³/3EI, where P is load, L is length, E is elastic modulus, and I is moment of inertia). Evidence role: mechanism; source type: education. Supports: the mathematical relationship between cantilever beam deflection and unsupported length. Scope note: This relationship applies to idealized cantilever conditions; workpieces supported between centers have different boundary conditions as the article notes. ↩
-
"Adjusting the Stiffness of Supports during Milling of a Large …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9318714/. Steady rests and follow rests provide intermediate support points that reduce the effective unsupported span of long workpieces, increasing local stiffness and reducing susceptibility to vibration during machining operations. Evidence role: general_support; source type: education. Supports: the use of intermediate supports to reduce effective span and improve stability when machining long workpieces. ↩
-
"Chatter Stability of Machining Operations", https://academy.cba.mit.edu/classes/computer_machining/chatter.pdf. Cutting speed determines the frequency of tool engagement and the phase relationship between successive cuts, which can shift the system away from resonant conditions or disrupt the regenerative feedback mechanism that sustains chatter. Evidence role: mechanism; source type: research. Supports: how cutting speed changes affect the phase relationship between successive cutting passes and system natural frequencies. ↩
-
"Influence of Processing Parameters on the Thread and Spline …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6566950/. In thread cutting operations, the thread lead (axial advance per revolution) is determined by the ratio of axial feed velocity to workpiece rotational speed, requiring precise synchronization to achieve the specified thread pitch. Evidence role: mechanism; source type: education. Supports: the kinematic relationship between feed rate and rotation that determines thread lead accuracy. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.