

Por que marcas de vibração aparecem em fusos longos durante o processo de whirling?
Marcas de vibração (chatter) podem danificar o acabamento da rosca e reduzir a vida útil da pastilha. Uma investigação útil começa pelo suporte da peça, condição do anel de corte e os parâmetros de corte usados na posição afetada.
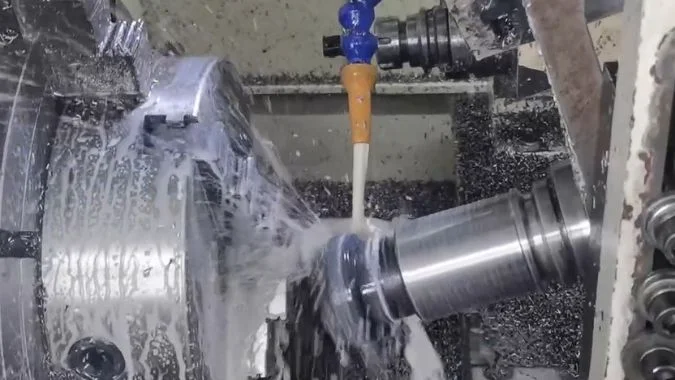
As marcas de vibração surgem quando a oscilação entre o anel de corte e um fuso longo interrompe o corte. Um vão flexível sem suporte, engajamento irregular da pastilha, componentes desgastados ou configurações instáveis podem desencadear o problema. Impactos repetidos de corte podem excitar a vibração, e a vibração regenerativa pode amplificá-la.
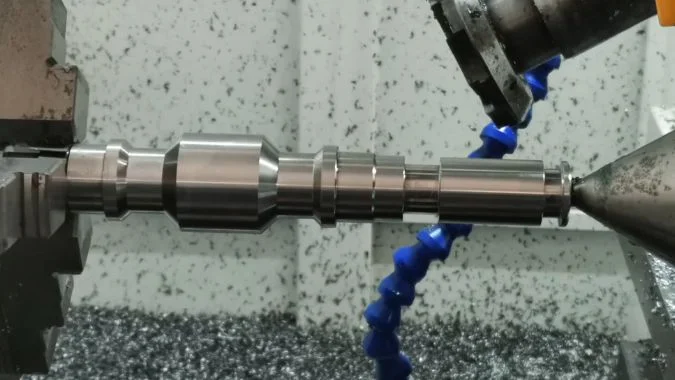
Um fuso longo pode parecer rígido entre seus suportes, mas sua resistência à flexão muda ao longo do caminho de corte. O anel de corte rotativo também deixa um padrão de superfície normal durante o corte estável. Um diagnóstico útil começa comparando essa textura esperada com a ondulação mais profunda que aparece à medida que a vibração aumenta.
Como as marcas de vibração podem ser distinguidas do padrão de superfície normal de torneamento?
Marcas de corte normais podem se assemelhar a danos por vibração. Interpretá-las incorretamente pode levar a ajustes desnecessários, portanto, o padrão da superfície precisa ser comparado com o som, a localização e o comportamento de corte.
As marcas de vibração geralmente adicionam uma ondulação pronunciada, profundidade de marca irregular ou faixas de acabamento ruim à textura de espiral esperada. Marcas normais são mais consistentes sob condições inalteradas. O espaçamento periódico, por si só, não pode identificar a vibração, pois o processo estável também deixa marcas repetitivas. Um teste de velocidade fornece evidências de apoio.
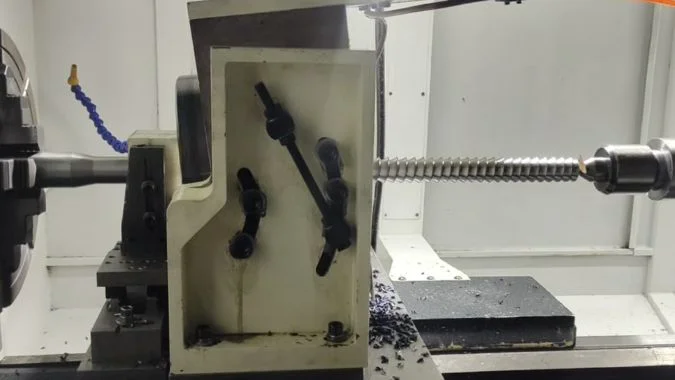
O movimento espiral normal deixa seu próprio padrão repetitivo
Cada pastilha remove material durante parte da rotação do anel de corte1. Cortes sucessivos formam um envelope, portanto, um processo estável pode deixar pequenas reentrâncias ou facetas.
O espaçamento entre elas depende da geometria de corte e da relação entre a velocidade do anel de corte e a rotação da peça. Um padrão regular não significa automaticamente vibração.
| Observação | Textura de espiral normal | Suspeita de vibração (chatter) ou dano por vibração |
|---|---|---|
| Profundidade da marca | Consistente sob condições estáveis | Ondulação mais profunda ou profundidade variável |
| Distribuição ao longo do fuso | Previsível para a configuração | Frequentemente pior em vãos flexíveis |
| Som de corte | Estável durante a operação | Novo chiado, pulsação ou ruído metálico |
| Medições de superfície | Acabamento e perfil consistentes | Aumento da ondulação ou erro de perfil local |
| Resposta a uma mudança de velocidade | O espaçamento da textura pode mudar | A ondulação e a vibração podem diminuir drasticamente |
Um teste de velocidade requer mais do que uma comparação de espaçamento
O operador deve inspecionar a peça parada e limpa sob iluminação e ampliação consistentes. Um traçado de superfície pode ajudar a distinguir a textura fina de ondulações maiores2.
Um breve teste com uma pequena mudança de velocidade aprovada pode revelar uma condição de corte mais estável. A comparação deve usar distância de suporte, tolerância e condição da pastilha semelhantes.
Uma mudança de espaçamento por si só permanece inconclusiva. Evidências mais fortes combinam ondulação reduzida, corte mais silencioso e menor vibração. O forçamento periódico devido ao desvio (runout) também pode deixar marcas regulares3, portanto, uma fotografia da superfície por si só não pode confirmar vibração regenerativa.
Por que a vibração piora à medida que se afasta do suporte da peça?
Um parafuso pode cortar de forma limpa perto de um suporte e vibrar mais longe. O vão sem suporte variável precisa ser verificado antes que todo o programa de corte seja revisado.
A vibração frequentemente piora mais longe de um suporte porque o ponto de corte torna-se mais fácil de defletir sob forças variáveis. O espaçamento do suporte e os modos de flexão determinam a resposta local. Um vão sem suporte mais longo pode aumentar a vibração, e um ponto de corte próximo a um antinodo de vibração pode apresentar marcas particularmente fortes.
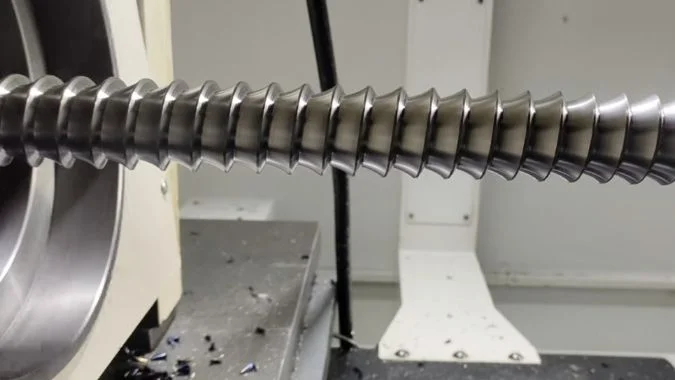
O vão local controla a resistência à flexão
Um fuso longo tem rigidez à flexão limitada em comparação com uma peça curta de mesmo diâmetro4. A força de corte atua em uma posição móvel, portanto, a resistência no ponto de corte muda durante a operação.
Um modelo simples de viga em balanço ilustra a sensibilidade: a deflexão sob a mesma carga na extremidade aumenta com o cubo do comprimento sem suporte5. Um parafuso fixado entre centros possui condições de contorno diferentes, portanto, essa relação exata não deve ser aplicada a todas as configurações.
A preocupação prática é o vão efetivo sem suporte ao redor do ponto de corte. Uma placa ou centro distante pode fornecer uma localização segura, mas suporte local insuficiente.
| Condição de suporte | Efeito provável | Verificação útil |
|---|---|---|
| Longa distância do suporte efetivo mais próximo | Maior flexão sob força de corte | Posição do suporte em relação ao corte |
| Vão largo entre dois suportes | Resposta forte dentro do vão | Onde as marcas aparecem ao longo do parafuso |
| Centro solto ou desgastado | Movimento no suporte | Condição de contato e alinhamento |
| Pressão excessiva do contraponto | Possível empenamento ou distorção de pré-carga | Força especificada e tolerância térmica |
| Luneta fixa ou móvel mal ajustada | Suporte instável ou distorcido | Contato, alinhamento e superfície de suporte |
O suporte deve permanecer eficaz durante o curso
Uma luneta fixa ou móvel adequada pode reduzir o vão flexível6. Suas superfícies de contato e posição devem se adequar à geometria do parafuso.
Apenas uma força de fixação maior pode causar flexão. A configuração deve proporcionar uma localização segura sem forçar o eixo para fora de seu eixo pretendido.
Um registro da gravidade das marcas em relação à posição de corte ajuda a identificar um padrão relacionado ao suporte. A vibração mais forte pode ocorrer dentro de um vão, em vez de aumentar continuamente de uma extremidade à outra.
Como o desalinhamento do anel de corte e a condição das pastilhas devem ser verificados?
O engate irregular da pastilha pode excitar um parafuso flexível. Verificar o anel de corte montado e suas arestas de corte ajuda a identificar diferenças de carga repetidas antes que os parâmetros sejam alterados.
O batimento radial do anel de corte deve ser medido nas superfícies de referência especificadas pelo fabricante, e as posições das arestas de corte instaladas precisam de uma verificação separada. A inspeção deve cobrir a limpeza da montagem, o assentamento da pastilha, a fixação, o desgaste e lascamento. O batimento axial da face e a folga axial do eixo exigem verificações diferentes.
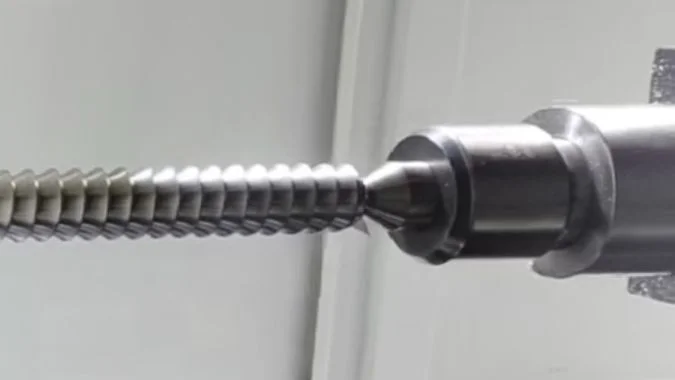
O batimento radial do corpo e a posição da aresta de corte são medidas separadas
A inspeção deve seguir o procedimento de serviço com a máquina parada. Uma configuração de indicador rígida e uma rotação manual lenta podem revelar variações radiais ou de face nas superfícies especificadas.
Um diâmetro externo que gira perfeitamente não garante que cada ponta da pastilha ocupe sua posição correta. Uma pastilha pode assentar sobre detritos presos, inclinar-se em seu alojamento ou projetar-se mais profundamente no corte.
| Ponto de inspeção | Evidências a serem procuradas | Por que isso é importante |
|---|---|---|
| Interface de montagem do anel de corte | Sujeira, danos ou assentamento incompleto | O anel inteiro pode ser montado incorretamente |
| Superfícies de referência radial e frontal | Variação além do limite especificado | A rotação do anel pode ser imprecisa |
| Arestas de corte instaladas | Projeção ou orientação incorreta | As pastilhas podem engatar de forma desigual |
| Alojamento, fixador e parafuso | Cavacos presos, danos ou retenção insuficiente | Uma pastilha pode se deslocar durante o corte |
| Arestas de corte | Desgaste desigual, lascamento ou depósitos | As forças de corte podem variar entre as pastilhas |
O dispositivo de ajuste ou procedimento de medição do fornecedor da ferramenta deve estabelecer as posições corretas das arestas de corte. Os limites genéricos de batimento de fresamento não devem substituir os requisitos do anel de corte.
O desgaste da pastilha precisa de comparação em todo o conjunto
Uma faixa de desgaste de flanco mais larga em uma pastilha correspondente pode sugerir um engate mais pesado ou atrito. Cantos lascados, entalhes e depósitos precisam de investigação, pois alteram a geometria de corte efetiva.
Uma pastilha nova pode resolver o dano na aresta, mas o alojamento e a condição de montagem ainda precisam de verificação. Danos repetidos no mesmo alojamento fortalecem a hipótese de um problema local de assentamento ou posição.
Uma medição da face rotativa indica batimento frontal. A folga axial requer um procedimento de verificação separado do fabricante do fuso.
A vibração durante a marcha lenta aprovada aponta para problemas no sistema rotativo ou na máquina. A vibração que aumenta principalmente sob carga de corte também exige verificações da rigidez do suporte e do engate.
Como a velocidade de corte e o avanço devem ser ajustados para reduzir a vibração?
As alterações nos parâmetros podem reduzir as marcas, mas alterações não controladas no avanço também podem afetar a rosca. Os testes precisam de uma referência de velocidade clara e movimento sincronizado.
A velocidade do anel de corte deve ser ajustada em etapas controladas para encontrar uma faixa de corte estável. O avanço pode precisar de aumento quando os cavacos estão muito finos e as arestas sofrem atrito, mas uma carga excessiva exige uma correção diferente. A rotação da peça e o deslocamento axial devem permanecer sincronizados para preservar o passo de rosca especificado.
A velocidade do anel de corte e a velocidade da peça precisam de registros separados.
O anel de corte gira rapidamente e a peça gira mais lentamente. Um registro que liste apenas “velocidade do fuso” pode deixar o teste pouco claro.
Uma alteração na velocidade altera o tempo de engate da pastilha.7. Uma velocidade maior ou menor do anel de corte pode produzir um resultado mais estável. A resposta depende do sistema montado e de suas condições de corte.
| Ajuste de teste | Condição que a suporta | O que precisa de monitoramento |
|---|---|---|
| Pequena alteração na velocidade do anel de corte | Vibration changes strongly with speed | Waviness, sound, wear, and cutting load |
| Feed increase within supplier guidance | Chip thickness is too low and rubbing occurs | Force, finish, and insert damage |
| Lower engagement through an approved pass strategy | The existing cut overloads the flexible setup | Profile accuracy and remaining allowance |
| Support correction before another trial | Marks track a flexible span | Local vibration and shaft alignment |
The trials should compare similar positions along the screw. A cut near a support and one near midspan can behave differently even at identical settings.
Feed must preserve the thread’s motion relationship
The axial travel per workpiece revolution must match the programmed lead8. A production-feed change should use the control’s intended synchronized settings.
The record should distinguish cutter-ring rpm, workpiece rpm, axial feed, and any supplier-defined chip-load value. The cutter and machine documentation should establish the correct units and working range.
A feed increase can help an underfed edge cut instead of rub. It can also increase cutting force, so the result needs verification on the supported workpiece.
Programmed speed variation requires a machine-supported strategy that maintains the required synchronization. Its amplitude and timing need validation for the application.
Insert condition and support rigidity should be corrected first. A successful trial should then confirm surface finish, thread profile, and lead accuracy across the working length.
Conclusão
Chatter control starts with distinguishing vibration damage from normal texture. Effective support, accurate insert positioning, and controlled speed and synchronized-feed trials help restore consistent thread quality.
-
"Thread Whirling", https://ntkcuttingtools.com/products/threading/tw/. In thread whirling, multiple inserts mounted in a rotating cutter ring engage the workpiece sequentially, with each insert removing material during a portion of the ring’s rotation cycle to progressively form the thread profile. Evidence role: mechanism; source type: education. Supports: the intermittent engagement pattern of inserts in a rotating whirling head. ↩
-
"The vibrations of texture – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2074877/. Surface profilometry separates roughness (fine texture from tool geometry) from waviness (longer-wavelength undulations) through filtering, enabling quantitative distinction between normal machining marks and vibration-induced surface defects. Evidence role: general_support; source type: research. Supports: the use of surface measurement techniques to distinguish between different spatial frequencies of surface features. ↩
-
"O que é Batimento na Usinagem? Causas e Como Reduzi-lo", https://taigtools.com/blog/runout-in-machining/. Geometric runout in rotating tooling or workpieces creates periodic variation in cutting conditions that can produce regular surface marks at frequencies related to the rotation rate, independent of dynamic instability. Evidence role: mechanism; source type: research. Supports: the mechanism by which geometric runout produces periodic surface marks. ↩
-
"Bending stiffness", https://en.wikipedia.org/wiki/Bending_stiffness. Bending stiffness decreases as workpiece length increases for a given diameter, with the effective stiffness at a point depending on the span configuration and boundary conditions. Evidence role: mechanism; source type: education. Supports: the inverse relationship between workpiece length and effective bending stiffness. ↩
-
"FÓRMULAS DE DEFLEXÃO DE VIGAS", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. For a cantilever beam under end load, deflection is proportional to the cube of the beam length according to classical beam theory (δ = PL³/3EI, where P is load, L is length, E is elastic modulus, and I is moment of inertia). Evidence role: mechanism; source type: education. Supports: the mathematical relationship between cantilever beam deflection and unsupported length. Scope note: This relationship applies to idealized cantilever conditions; workpieces supported between centers have different boundary conditions as the article notes. ↩
-
"Adjusting the Stiffness of Supports during Milling of a Large …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9318714/. Steady rests and follow rests provide intermediate support points that reduce the effective unsupported span of long workpieces, increasing local stiffness and reducing susceptibility to vibration during machining operations. Evidence role: general_support; source type: education. Supports: the use of intermediate supports to reduce effective span and improve stability when machining long workpieces. ↩
-
"Chatter Stability of Machining Operations", https://academy.cba.mit.edu/classes/computer_machining/chatter.pdf. Cutting speed determines the frequency of tool engagement and the phase relationship between successive cuts, which can shift the system away from resonant conditions or disrupt the regenerative feedback mechanism that sustains chatter. Evidence role: mechanism; source type: research. Supports: how cutting speed changes affect the phase relationship between successive cutting passes and system natural frequencies. ↩
-
"Influence of Processing Parameters on the Thread and Spline …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6566950/. In thread cutting operations, the thread lead (axial advance per revolution) is determined by the ratio of axial feed velocity to workpiece rotational speed, requiring precise synchronization to achieve the specified thread pitch. Evidence role: mechanism; source type: education. Supports: the kinematic relationship between feed rate and rotation that determines thread lead accuracy. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.