

Почему при вихревой обработке на длинных ходовых винтах появляются следы вибрации?
Следы вибрации могут ухудшить качество резьбы и сократить срок службы пластин. Полезное исследование следует начать с проверки опор заготовки, состояния режущего кольца и режимов резания, используемых в затронутой зоне.
Следы вибрации возникают, когда колебания между режущим кольцом и длинным ходовым винтом нарушают процесс резания. Причиной проблемы могут стать гибкий неподдерживаемый пролет, неравномерное врезание пластин, изношенные компоненты или нестабильные настройки. Повторяющиеся удары при резании могут вызвать вибрацию, а регенеративная вибрация способна её усилить.
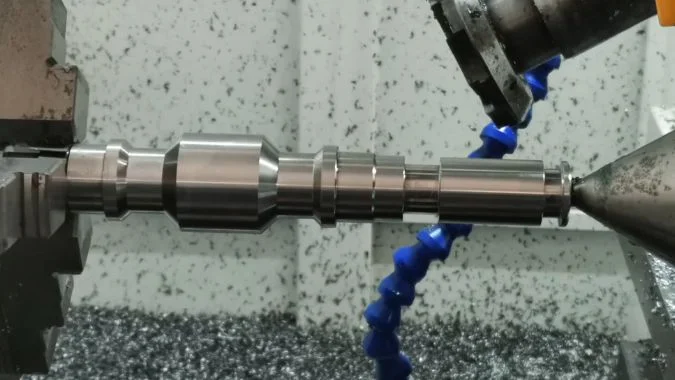
Длинный ходовой винт может казаться жестким между опорами, но его сопротивление изгибу меняется вдоль траектории резания. Вращающееся режущее кольцо также оставляет обычный поверхностный узор во время стабильного резания. Полезная диагностика начинается со сравнения ожидаемой текстуры с более глубокой волнистостью, возникающей по мере усиления вибрации.
Как отличить следы вибрации от нормального рисунка поверхности при вихревой обработке?
Обычные следы от резца могут напоминать повреждения от вибрации. Неверная интерпретация может привести к ненужным регулировкам, поэтому рисунок поверхности необходимо сравнивать с уровнем шума, местоположением и поведением процесса резания.
Следы вибрации обычно добавляют выраженную волнистость, неравномерную глубину следов или зоны плохой отделки к ожидаемой текстуре вихревого резания. Обычные следы более стабильны при неизменных условиях. Периодический интервал сам по себе не может служить идентификатором вибрации, так как стабильное вихревое резание также оставляет повторяющиеся следы. Скоростное испытание предоставляет подтверждающие доказательства.
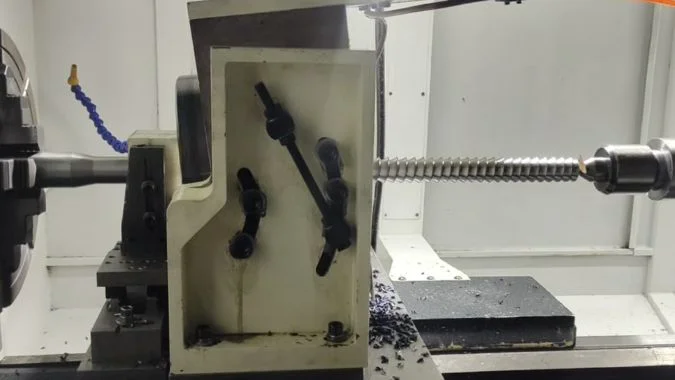
Нормальное вихревое резание оставляет свой собственный повторяющийся рисунок
Каждая пластина удаляет материал во время вращения режущего кольца1. Последовательные проходы формируют огибающую, поэтому стабильный процесс может оставлять мелкие гребешки или грани.
Их интервал зависит от геометрии резания и соотношения скорости режущего кольца и вращения заготовки. Регулярный рисунок не всегда означает наличие вибрации.
| Наблюдение | Нормальная текстура вихревого резания | Предполагаемое повреждение от вибрации или дрожания |
|---|---|---|
| Глубина следа | Стабильно при неизменных условиях | Более глубокая волнистость или изменяющаяся глубина |
| Распределение вдоль винта | Предсказуемо для данной настройки | Часто хуже на гибких участках |
| Звук резания | Стабильный для данной операции | Появление визга, пульсации или дребезжания |
| Измерения поверхности | Стабильная чистота обработки и профиль | Увеличенная волнистость или локальная погрешность профиля |
| Реакция на изменение скорости | Шаг текстуры может измениться | Волнистость и вибрация могут резко уменьшиться |
Пробный запуск требует большего, чем просто сравнение шага
Оператор должен осмотреть остановленную очищенную заготовку при постоянном освещении и увеличении. Трассировка поверхности может помочь отличить мелкую текстуру от более крупных неровностей2.
Кратковременный пробный запуск при небольшом, утвержденном изменении скорости может выявить более стабильные условия резания. Сравнение следует проводить с использованием аналогичного расстояния между опорами, припуска и состояния режущей пластины.
Изменение одного только шага остается неубедительным. Более веское доказательство объединяет уменьшенную волнистость, более тихое резание и меньшую вибрацию. Периодическое воздействие из-за биения также может оставлять регулярные следы3, поэтому одна лишь фотография поверхности не может подтвердить наличие регенеративной вибрации.
Почему вибрация усиливается по мере удаления от опоры заготовки?
Винт может резать чисто возле опоры и вибрировать на большем удалении. Изменяющийся незакрепленный пролет необходимо проверить до пересмотра всей программы резания.
Вибрация часто усиливается по мере удаления от опоры, поскольку точку резания становится легче отклонить под воздействием меняющихся сил. Расстояние между опорами и формы изгиба определяют локальную реакцию. Более длинный незакрепленный пролет может усилить вибрацию, а точка резания вблизи пучности вибрации может демонстрировать особенно сильные следы.
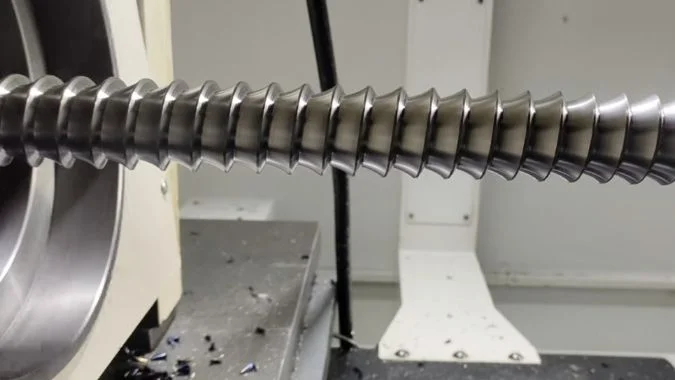
Локальный пролет контролирует сопротивление изгибу
Длинный ходовой винт обладает ограниченной жесткостью на изгиб по сравнению с короткой заготовкой того же диаметра4. Сила резания действует в перемещающейся позиции, поэтому сопротивление в точке резания меняется в ходе операции.
Простая консольная модель иллюстрирует чувствительность: отклонение под той же концевой нагрузкой увеличивается пропорционально кубу незакрепленной длины5. Винт, закрепленный в центрах, имеет другие граничные условия, поэтому данное точное соотношение не следует применять к каждой установке.
Практическая проблема заключается в эффективном неподдерживаемом пролете вокруг точки резания. Удаленный патрон или центр могут обеспечить надежную фиксацию, но недостаточную локальную опору.
| Условие поддержки | Вероятный эффект | Полезная проверка |
|---|---|---|
| Большое расстояние от ближайшей эффективной опоры | Увеличенный изгиб под действием силы резания | Положение опоры относительно места реза |
| Широкий пролет между двумя опорами | Сильный отклик в пределах пролета | Где появляются следы вдоль винта |
| Ослабленный или изношенный центр | Люфт на опоре | Состояние контакта и центровка |
| Чрезмерное давление задней бабки | Возможный прогиб или искажение из-за предварительного натяга | Указанное усилие и тепловой допуск |
| Плохо отрегулированный неподвижный или подвижный люнет | Нестабильная или деформированная опора | Контакт, центровка и опорная поверхность |
Опора должна сохранять эффективность во время перемещения
Подходящий неподвижный или подвижный люнет может сократить гибкий пролет6. Его контактные поверхности и положение должны соответствовать геометрии винта.
Само по себе увеличение усилия зажима может привести к изгибу. Настройка должна обеспечивать надежную фиксацию без смещения вала относительно намеченной оси.
Регистрация степени выраженности отметин в зависимости от положения резания помогает выявить закономерность, связанную с опорой. Самая сильная вибрация может возникать внутри пролета, а не увеличиваться постепенно от одного конца к другому.
Как следует проверять биение кольца вихревого резца и состояние режущих пластин?
Неравномерное зацепление пластины может привести к вибрации гибкого винта. Проверка собранного кольца фрезы и его режущих кромок помогает выявить повторяющиеся различия в нагрузке до изменения параметров.
Биение режущего кольца следует измерять на указанных производителем базовых поверхностях, а установленные положения режущих кромок требуют отдельной проверки. Осмотр должен включать чистоту монтажа, посадку пластин, зажим, износ и сколы. Осевое торцевое биение и осевой люфт шпинделя требуют разных проверок.
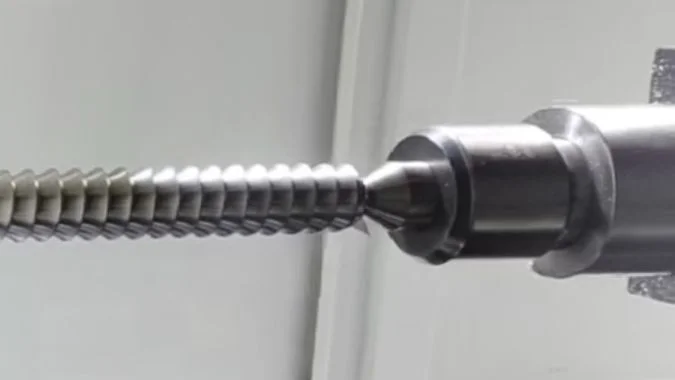
Биение корпуса и положение режущей кромки — это отдельные измерения
Осмотр должен проводиться в соответствии с процедурой обслуживания станка в остановленном состоянии. Жесткая установка индикатора и медленное ручное вращение позволяют выявить радиальное или торцевое отклонение на указанных поверхностях.
Правильное вращение наружного диаметра не гарантирует, что каждая вершина пластины занимает правильное положение. Пластина может лежать на попавшем мусоре, наклониться в гнезде или выступать в зону резания дальше, чем положено.
| Точка осмотра | Признаки, на которые следует обратить внимание | Почему это важно |
|---|---|---|
| Интерфейс крепления режущего кольца | Грязь, повреждения или неполная посадка | Кольцо целиком может быть установлено неправильно |
| Радиальные и торцевые базовые поверхности | Отклонение за пределами установленного лимита | Вращение кольца может быть неточным |
| Установленные режущие кромки | Неправильный вылет или ориентация | Пластины могут входить в зацепление неравномерно |
| Гнездо, зажим и винт | Стружка, повреждения или плохая фиксация | Пластина может сместиться во время резания |
| Режущие кромки | Неравномерный износ, выкрашивание или отложения | Силы резания могут различаться между пластинами |
Установочное приспособление или процедура измерения поставщика инструмента должны определять правильное положение режущих кромок. Общие ограничения по биению фрезы не должны заменять требования к режущему кольцу.
Износ пластин требует сравнения по всему комплекту
Более широкая полоса износа по задней поверхности на одной из пластин может указывать на более высокую нагрузку или трение. Выкрашенные углы, выщербины и отложения требуют исследования, так как они изменяют эффективную геометрию резания.
Новая пластина может устранить повреждение кромки, но состояние гнезда и посадки всё равно требует проверки. Повторяющиеся повреждения в одном и том же гнезде подтверждают наличие локальной проблемы с посадкой или позиционированием.
Измерение вращающегося торца указывает на торцевое биение. Осевой люфт требует отдельной процедуры проверки от производителя шпинделя.
Вибрация во время работы на холостом ходу указывает на проблемы с вращающейся системой или станком. Вибрация, которая усиливается в основном под нагрузкой при резании, также требует проверки жесткости опор и условий зацепления.
Как следует регулировать скорость резания и подачу для уменьшения вибрации?
Изменения параметров могут уменьшить количество отметин, но неконтролируемые изменения подачи также могут повлиять на резьбу. Для испытаний необходим четкий эталон скорости и синхронизированное движение.
Скорость вращения режущего кольца следует регулировать контролируемыми шагами, чтобы найти стабильный диапазон резания. Подачу, возможно, потребуется увеличить, если стружка слишком тонкая и кромки трутся, однако чрезмерная нагрузка требует иной коррекции. Вращение заготовки и осевое перемещение должны оставаться синхронизированными для сохранения заданного шага резьбы.
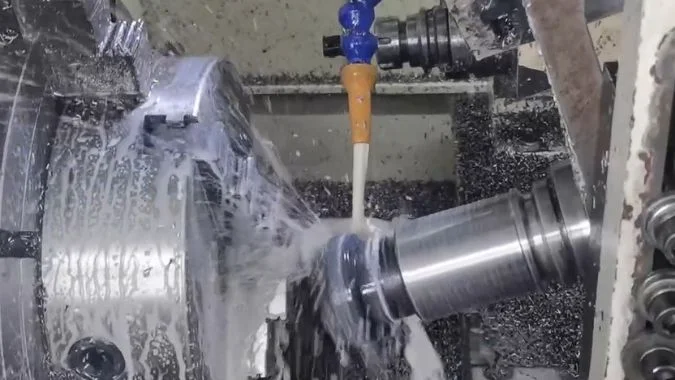
Скорость режущего кольца и скорость заготовки требуют раздельной регистрации.
Режущее кольцо вращается быстро, а заготовка вращается медленнее. Запись, в которой указана только “скорость шпинделя”, может сделать результаты испытания неясными.
Изменение скорости меняет время вхождения вставки в контакт.7. Как более высокая, так и более низкая скорость режущего кольца может дать более стабильный результат. Реакция зависит от собранной системы и условий резания.
| Регулировка при испытании | Условие, поддерживающее его | Что требует контроля |
|---|---|---|
| Небольшое изменение скорости режущего кольца | Вибрация сильно меняется со скоростью | Волнистость, звук, износ и нагрузка на резание |
| Увеличение подачи в рамках рекомендаций поставщика | Толщина стружки слишком мала, происходит трение | Сила, чистота обработки и повреждение пластины |
| Снижение контакта за счет утвержденной стратегии прохода | Существующий проход перегружает гибкую оснастку | Точность профиля и припуск на обработку |
| Корректировка опоры перед следующим испытанием | Следы отслеживают гибкий пролет | Локальная вибрация и центровка вала |
Испытания должны проводиться в схожих положениях вдоль винта. Проход рядом с опорой и проход в середине пролета могут вести себя по-разному даже при идентичных настройках.
Подача должна сохранять кинематическую связь резьбы
Осевое перемещение за оборот заготовки должно соответствовать запрограммированному шагу8. Изменение рабочей подачи должно осуществляться с использованием предусмотренных системой управления синхронизированных настроек.
В отчетах следует различать частоту вращения фрезерного кольца, частоту вращения заготовки, осевую подачу и любые значения нагрузки на зуб, определенные поставщиком. Документация на фрезу и станок должна определять правильные единицы измерения и рабочий диапазон.
Увеличение подачи может помочь недогруженной кромке резать, а не тереть. Это также может увеличить силу резания, поэтому результат необходимо проверять на закрепленной заготовке.
Изменение запрограммированной скорости требует стратегии, поддерживаемой станком, которая сохраняет требуемую синхронизацию. Ее амплитуда и время требуют проверки для конкретного применения.
В первую очередь следует скорректировать состояние пластины и жесткость опоры. Успешное испытание должно затем подтвердить чистоту поверхности, профиль резьбы и точность шага по всей рабочей длине.
Заключение
Борьба с вибрацией начинается с отделения повреждений от вибрации от нормальной текстуры. Эффективная опора, точное позиционирование пластины, а также испытания с контролируемой скоростью и синхронизированной подачей помогают восстановить стабильное качество резьбы.
-
"Вихревое нарезание резьбы", https://ntkcuttingtools.com/products/threading/tw/. При вихревом нарезании резьбы несколько режущих пластин, установленных на вращающемся кольцевом резцедержателе, последовательно входят в контакт с заготовкой, при этом каждая пластина удаляет материал в течение части цикла вращения кольца, постепенно формируя профиль резьбы. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: прерывистый характер контакта пластин во вращающейся вихревой головке. ↩
-
"Вибрации текстуры – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2074877/. Профилометрия поверхности позволяет отделить шероховатость (мелкую текстуру, обусловленную геометрией инструмента) от волнистости (неровностей с большей длиной волны) посредством фильтрации, обеспечивая количественное различие между нормальными следами обработки и дефектами поверхности, вызванными вибрацией. Роль доказательства: общая поддержка; тип источника: исследование. Подтверждает: использование методов измерения поверхности для различения пространственных частот характеристик поверхности. ↩
-
"Что такое биение при механической обработке? Причины и способы его снижения", https://taigtools.com/blog/runout-in-machining/. Геометрическое биение вращающегося инструмента или заготовки создает периодические изменения условий резания, которые могут приводить к появлению регулярных следов на поверхности с частотой, зависящей от скорости вращения, независимо от динамической нестабильности. Роль доказательства: механизм; тип источника: исследование. Подтверждает: механизм возникновения периодических следов на поверхности из-за геометрического биения. ↩
-
"Жесткость на изгиб", https://en.wikipedia.org/wiki/Bending_stiffness. Жесткость на изгиб уменьшается с увеличением длины заготовки при заданном диаметре, при этом эффективная жесткость в конкретной точке зависит от конфигурации пролета и граничных условий. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: обратную зависимость между длиной заготовки и эффективной жесткостью на изгиб. ↩
-
"ФОРМУЛЫ ПРОГИБА БАЛКИ", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. Согласно классической теории балок, для консольной балки под нагрузкой на конце прогиб прямо пропорционален кубу длины балки (δ = PL³/3EI, где P — нагрузка, L — длина, E — модуль упругости, I — момент инерции). Роль доказательства: механизм; тип источника: образовательный. Подтверждает: математическую зависимость между прогибом консольной балки и длиной свободной части. Примечание по охвату: данная зависимость применима к идеализированным консольным условиям; для заготовок, закрепленных в центрах, действуют другие граничные условия, как указано в статье. ↩
-
"Регулировка жесткости опор при фрезеровании крупногабаритных деталей…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9318714/. Люнеты обеспечивают промежуточные точки опоры, которые уменьшают эффективный свободный пролет длинных заготовок, увеличивая локальную жесткость и снижая склонность к вибрации во время операций механической обработки. Роль доказательства: общая поддержка; тип источника: образовательный. Подтверждает: использование промежуточных опор для уменьшения эффективного пролета и улучшения стабильности при обработке длинных заготовок. ↩
-
"Устойчивость к автоколебаниям при механической обработке", https://academy.cba.mit.edu/classes/computer_machining/chatter.pdf. Скорость резания определяет частоту контакта инструмента и фазовые соотношения между последовательными проходами, что может вывести систему из резонансного состояния или прервать механизм регенеративной обратной связи, поддерживающий автоколебания. Роль доказательства: механизм; тип источника: исследование. Подтверждает: как изменения скорости резания влияют на фазовые соотношения между последовательными проходами резания и собственные частоты системы. ↩
-
"Влияние параметров обработки на резьбу и шлицевое соединение…", https://pmc.ncbi.nlm.nih.gov/articles/PMC6566950/. При нарезании резьбы шаг резьбы (осевое перемещение за один оборот) определяется отношением осевой скорости подачи к скорости вращения заготовки, что требует точной синхронизации для достижения заданного шага резьбы. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: кинематическую связь между скоростью подачи и вращением, определяющую точность шага резьбы. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.