

كيف يمكنك تقليل النتوءات عند تشغيل قطاعات الألومنيوم؟
تزيد النتوءات في مقاطع الألمنيوم من العمل اليدوي وقد تعيق عملية التجميع. تبدأ العملية الأكثر نظافة بأدوات حادة، وظروف قطع محكومة، ودعم أفضل للحواف.
يمكن تقليل النتوءات في مقاطع الألمنيوم باستخدام أدوات حادة، وهندسة قطع مناسبة، وتوازن في معدلات التغذية والسرعات، وتزييت فعال، ومسارات أدوات مستقرة. كما تساعد حواف الخروج المدعومة وخطوات الإنهاء المحكومة في الحد من التمزق. وتعمل عملية الشطف أو أي عملية إزالة نتوءات مناسبة أخرى على إزالة النتوءات المتبقية.
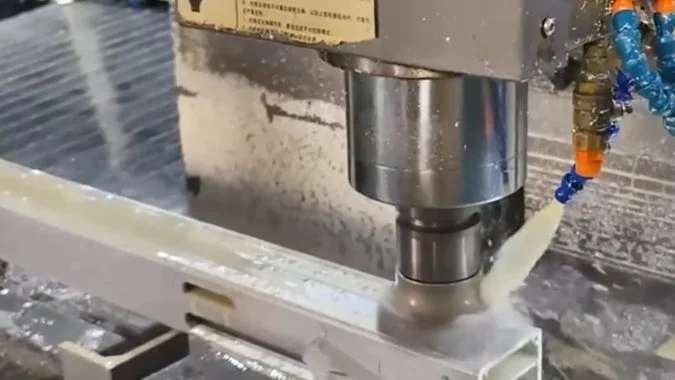
يمكن أن يخرج المقطع من الآلة بأسطح نظيفة وحواف خشنة حول ميزات فردية. تكشف تلك الحواف عن المكان الذي تحتاج فيه عملية القطع إلى اهتمام. فعمليات النشر، والثقب، وتفريز الشقوق تخلق ظروفاً مختلفة. الخطوة الأولى المفيدة هي تحديد العملية التي تترك النتوء وأين يظهر.
ما هي عمليات تشغيل المقاطع الأكثر عرضة لترك نتوءات؟
تترك بعض العمليات حاجة أكبر لتنظيف الحواف مقارنة بغيرها. تزيد إزالة النتوءات غير المخطط لها من وقت المناولة، لذا يجب أن يبدأ الفحص بقطع النشر، والثقوب المحفورة، والأسنان، والشقوق.
يعد النشر والثقب من المصادر الشائعة للنتوءات في مقاطع الألمنيوم، خاصة عند حواف الخروج غير المدعومة. كما تترك عمليات قطع الأسنان وتفريز الشقوق نتوءات حول الجدران الرقيقة، وفتحات الأسنان، وحواف الشقوق. تحدد حالة الأداة، والتزييت، والدعم المحلي العملية التي تسبب أكبر مشكلة.
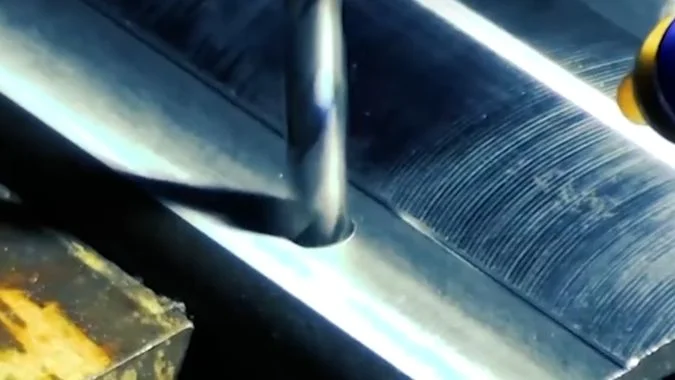
تستحق عمليات قطع النشر والثقوب المحفورة فحوصات مبكرة
يمكن لشفرة المنشار أن تترك حافة خشنة حول المقطع العرضي المقطوع. تساهم الأسنان غير الحادة، وهندسة الشفرة غير المناسبة، وضعف التزييت، وإعدادات القطع غير الصحيحة في ذلك. يؤدي التصاق الألمنيوم بالسن إلى تغيير حركة القطع1, ، مما يجعل الشفرة تبدأ في دفع أو تمزيق المادة بدلاً من فصلها بشكل نظيف.
غالباً ما يترك الثقب أكثر نتوءاته وضوحاً عند الاختراق. تصبح المادة المتبقية رقيقة مع اقتراب المثقاب من الجانب البعيد. يمكن لقوة القطع أن تدفع تلك المادة للخارج قبل انفصال الحافة2.
| العملية | موقع النتوء الشائع | أولى النقاط للفحص |
|---|---|---|
| النشر | أطراف القطع وجدران المقاطع الرقيقة | حالة الأسنان، واختيار الشفرة، والتزييت، والتغذية |
| الحفر | مخرج الثقب وفتحات الجدران الرقيقة | حدة المثقاب، وتغذية الاختراق، ودعم قطعة العمل |
| النقر | مداخل ومخارج اللولب (السن) | حالة أداة التسنن، والتشحيم، وسمك الجدار |
| تفريز الشقوق | نهايات الشقوق والحواف العلوية أو السفلية | حالة أداة القطع، واتجاه القطع، وإزالة الرايش |
تتطلب الجدران الرقيقة والأخاديد العميقة اهتماماً أكبر
يمكن أن تؤدي عملية التسنن إلى رفع المادة حول فتحة اللولب، خاصة في الجدران الرقيقة. يمكن أن يترك تفريز الشقوق حوافاً صغيرة على طول الجوانب أو نتوءات أكبر حيث تخرج أداة القطع من المادة.
يجب أن يشمل الفحص الأسطح المخفية داخل القطعة. يمكن أن تحتفظ الأخاديد العميقة برايش سائب بجانب نتوءات ملتصقة. هذه مشكلات مختلفة: التنظيف يزيل الرايش السائب، لكن النتوء الملتصق يتطلب قطعه أو استخدام طريقة أخرى لإزالة النتوءات.
يجب أن يحدد سجل العملية العملية المنجزة والحافة المتأثرة. هذا التفصيل يجعل التعديل التالي أكثر فائدة من ملاحظة عامة تفيد بأن القطعة تحتاج إلى إزالة نتوءات.
كيف تختلف حواف الدخول والخروج في تشكيل النتوءات؟
المدخل النظيف قد يخفي مخرجاً خشناً. يمكن أن تتداخل هذه النتوءات المخفية مع عملية التجميع، لذا يجب الاهتمام بكلا جانبي كل ميزة تم تشغيلها.
غالباً ما تكون نتوءات الدخول أصغر لأن المادة المحيطة تدعم الحافة عند بدء القطع. أما نتوءات الخروج فغالباً ما تكون أكبر لأن المادة المتبقية تفقد الدعم وتنثني أو تتمزق عند خروج الأداة. تجعل الجدران الرقيقة هذا الاختلاف ملحوظاً بشكل خاص أثناء الثقب والتفريز.
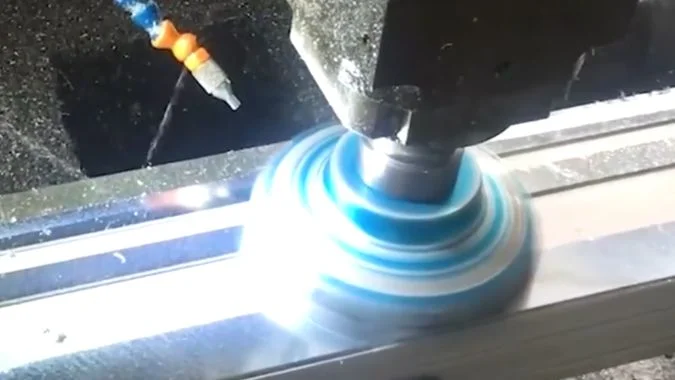
تغير دعم الحافة أثناء القطع
عند الدخول، تلتقي حافة القطع بمادة يكون خلفها عادةً دعم. يمكن للأداة الحادة أن تبدأ في فصل الرايش مع ثني أقل لحافة قطعة العمل.
عند الخروج، يصبح الجزء المتبقي أسهل في التشوه. يمكن للألومنيوم أن ينثني مكوناً حافة قبل أن ينفصل لأن المادة مطيلية.3. يمكن للأداة البالية أو حمل القطع الثقيل أن يزيد من هذا التشوه.
هذا النمط شائع، لكنه ليس قاعدة مطلقة. يمكن لسمك الجدار المحلي واتجاه القطع وهندسة الأداة أن تغير الحافة التي تحمل النتوء الأكبر.
| حالة الحافة | سلوك نموذجي | استجابة عملية |
|---|---|---|
| دخول مدعوم | عادةً ما تقاوم الحافة الانحناء بشكل أفضل | حافظ على أداة حادة ودخول مستقر |
| خروج غير مدعوم | يمكن أن تنثني المادة المتبقية إلى الخارج | تحسين الدعم ومراجعة حركة الخروج |
| اختراق الجدار الرقيق | يمكن للجدار أن ينحرف قبل الانفصال | تحقق من الصلابة المحلية ومعدل التغذية عند الاختراق |
| الخروج داخل تجويف | قد يظل من الصعب الوصول إلى النتوءات | خطط للفحص والوصول لإزالة النتوءات في وقت مبكر |
يجب أن تراعي مسارات الأداة الحافة النهائية
يجب أن يحدد تخطيط العملية المخارج الحرجة بالقرب من الأقسام المدعومة حيثما تسمح هندسة المقطع الجانبي. يمكن أن يساعد تقليل التغذية المتحكم فيه بالقرب من نقطة الاختراق عندما تدفع قوة القطع حافة رقيقة إلى الخارج4. لا يزال التخفيض بحاجة إلى الحفاظ على عملية قطع نظيفة.
التزييت مهم أيضًا لأن تراكم الألومنيوم يغير حافة القطع الفعالة5. تساعد هندسة الأداة المناسبة وتوصيل السائل الموثوق في الحفاظ على قطع أنظف.
يجب أن يتبع أي كسر متبقي للحافة الرسم الهندسي. يمكن لشطف صغير إزالة النتوء، ولكن يجب أن يتناسب حجمه مع الملاءمة المطلوبة وحالة الحافة.
كيف ينبغي مراجعة معدلات التغذية والسرعات عند زيادة النتوءات؟
يمكن أن يؤدي نمو النتوءات إلى تحويل وظيفة مستقرة إلى إعادة عمل متكررة. تساعد فحوصات الأدوات وتجارب المعلمات الخاضعة للرقابة في تحديد السبب قبل الحاجة إلى تنظيف المزيد من الأجزاء.
يستحق تقليل التغذية الاختبار عندما تتسبب قوة القطع المفرطة في حدوث نتوءات، ولكن يجب فحص تآكل الأداة والتزييت أولاً. يجب بعد ذلك مراجعة سرعة القطع مقابل الحرارة والالتصاق وحالة الأداة. الإعدادات المنخفضة مفيدة فقط عندما تحسن القطع بدلاً من زيادة الاحتكاك.
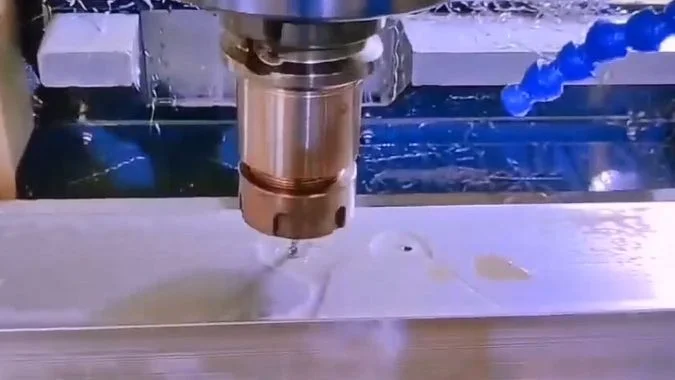
حالة الأداة تأتي قبل تغييرات المعلمات
يمكن أن تشير الزيادة المفاجئة في النتوءات إلى حافة غير حادة، أو سن مكسور، أو تراكم الألومنيوم. لا يمكن لخفض التغذية استعادة هندسة أداة تالفة. يجب على المشغل فحص حواف القطع واستبدال الأدوات البالية أو إعادة سنها حسب الاقتضاء.
يحتاج نظام التبريد أو التزييت أيضًا إلى الفحص عند نقطة القطع. مضخة تعمل لا تثبت وصول السائل إلى الأداة. يمكن أن تؤدي الرقائق المتراكمة حول القاطع إلى سد التوصيل وإتلاف السطح المشغول.
تحتاج التغذية والسرعة إلى تجارب منفصلة ومضبوطة
يمكن أن تقلل التغذية المنخفضة من القوة عندما تدفع الأداة المادة إلى الخارج6. يجب أن تستخدم التجربة تغييرًا بسيطًا ومقارنة نفس الميزة في ظل ظروف متشابهة بخلاف ذلك.
يجب بعد ذلك مراجعة سرعة القطع مقابل المشكلة الملاحظة. قد يكون التخفيض مفيداً عند وجود حرارة مفرطة أو تآكل سريع.7. التخفيض الشامل أقل فائدة عندما تكون مشكلة الالتصاق أو الاحتكاك هي الأساسية.
| الملاحظة | الإجراء الأول | مراجعة المعايير |
|---|---|---|
| ارتفاع مفاجئ في النتوءات أثناء تشغيل الدفعة | فحص التآكل وتراكم الألومنيوم | استعادة حالة الأداة قبل تغيير الإعدادات |
| حافة خروج رقيقة تنحني للخارج | التحقق من الدعم وحمل القطع | اختبار تخفيض مُتحكم فيه بالقرب من نقطة الخروج |
| ارتفاع الحرارة وتآكل الأداة معاً | التحقق من التشحيم والتعشيق | مراجعة ما إذا كانت سرعة القطع مفرطة |
| السطح يبدو ملطخاً | فحص الالتصاق وهندسة القطع | التحقق مما إذا كانت الأداة تحتك |
| تجمع الرقائق في الفتحة | استعادة عملية إزالة الرقائق | مراجعة عمق القطع، والعرض، ومعدل التغذية معاً |
يجب أن يتناسب إعداد التغذية مع الأداة، وسرعة دوران المغزل، وكمية المادة المقطوعة. لا تزال عملية القطع النهائي تتطلب تكوين رايش. قد تؤدي التغذية المنخفضة للغاية أو التعشيق الضحل إلى احتكاك الحافة بدلاً من قطعها.8.
يجب على المشغل تسجيل كل تغيير وفحص حجم النتوءات، وتشطيب السطح، والأبعاد. يكون الإعداد مفيداً فقط عندما يحسن جودة القطعة بشكل ثابت.
متى يمكن لخطوة الإنهاء تقليل النتوءات في الشقوق المفرزة؟
يمكن لحافة الشق الخشنة أن تتحمل تمريرة إضافية. يساعد التشطيب النهائي عندما تزيل الأداة بدل قطع متحكم فيه مع دعم ثابت واتجاه قطع مناسب.
يمكن لتمريرة التشطيب أن تقلل من نتوءات الشق عندما تترك عملية التخشين بدلًا صغيرًا وثابتًا، وتقوم أداة قطع حادة بإزالته في ظل ظروف مستقرة. غالباً ما تكون طريقة التفريز المتسلق مناسبة لجدران الشق المدعومة. قد تظل هناك حاجة لعملية شطب أو إزالة نتوءات منفصلة للنتوءات المتبقية في الحافة العلوية أو السفلية.
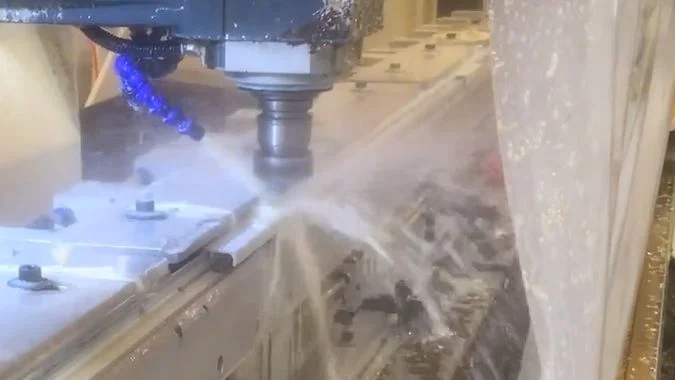
تحتاج تمريرة التشطيب إلى مادة لقطعها.
يجب أن يترك مسار التخشين بدلًا متحكمًا فيه على الأسطح التي تحتاج إلى تشطيب. يمكن لأداة التشطيب بعد ذلك إزالة تلك المادة بحمل أخف وأكثر ثباتًا.
قد لا تؤدي تمريرة إضافية على سطح تم تشطيبه بالفعل إلى إزالة نتوءات الحافة الملتصقة. فقد تخطئ أداة القطع جذر النتوء أو تقوم ببساطة بثني الحافة. يحتاج مسار التشطيب إلى التعامل مع المنطقة المتأثرة دون تجاوز حدود أبعاد الشق.
| حالة الشق | القيمة المحتملة لتمريرة التشطيب | Process requirement |
|---|---|---|
| Rough walls with a consistent allowance | The pass can improve the wall and reduce edge tearing | Sharp cutter and controlled engagement |
| Burrs near the tool exit | A revised finishing path can reduce their formation | Supported exit and suitable feed |
| Burrs along a top or bottom edge | Wall finishing alone may leave them attached | Separate edge treatment where required |
| Flexible walls or packed chips | Another pass can repeat the defect | Better support and chip removal first |
Climb milling can improve the finishing cut
In peripheral climb milling, chip thickness starts larger and decreases toward the end of engagement9. This cutting action can help produce cleaner edges on aluminum10.
The machine, fixture, and profile must remain stable under the cutting force. A finishing path should account for thin walls, internal corners, and changes in engagement. Climb milling deserves consideration during both roughing and finishing when the setup supports it.
Separate finishing movements along the slot walls give the programmer more control over cutting direction and the final exit. Chips should clear the slot before they can be cut again or scratch the finished surface.
Remaining burrs need a defined removal step
A chamfering tool can remove small remaining burrs when the drawing allows an edge break11. The operation should follow the final cut that creates the burr.
Other mechanical deburring methods may suit particular part sizes and production volumes. Deep grooves need inspection after cleanup because detached burrs and chips can remain trapped inside the profile.
الخاتمة
Sharp tools, balanced cutting settings, supported exits, and controlled finishing passes reduce aluminum profile burrs. Planned deburring and thorough cleaning address what remains.
-
"Effect of Built-Up Edge Formation during Stable State of Wear …", https://pmc.ncbi.nlm.nih.gov/articles/PMC5706177/. Material adhesion to cutting edges, known as built-up edge (BUE) formation, alters effective rake angle and increases cutting forces in aluminum machining, particularly at intermediate cutting speeds where adhesion is most pronounced. Evidence role: mechanism; source type: research. Supports: how material adhesion to cutting edges changes effective tool geometry and cutting mechanics. Scope note: Research typically addresses general BUE mechanisms rather than tooth-specific behavior in sawing operations ↩
-
"Experimental Study of Thrust Force and Torque for Drilling …", https://pubmed.ncbi.nlm.nih.gov/30627838/. During drill breakthrough, thrust force acting on the remaining thin material causes plastic deformation and bending before fracture, with burr size correlating to the ratio of thrust force to remaining material thickness. Evidence role: mechanism; source type: research. Supports: the relationship between drilling thrust force and material deformation at breakthrough. ↩
-
"Tool wear and burr formation during drilling of aluminum …", https://www.sciencedirect.com/science/article/pii/S2214785322001389. Materials with higher ductility, including aluminum alloys, exhibit greater plastic deformation before fracture during cutting, resulting in larger burrs through bending and tearing mechanisms rather than clean shearing. Evidence role: mechanism; source type: research. Supports: how ductility influences burr formation through plastic deformation before fracture. Scope note: Burr size depends on multiple factors beyond ductility, including cutting conditions and tool geometry ↩
-
"Figure 6 – from Burr formation minimization in drilling", https://www.academia.edu/figures/17127970/figure-7-height-of-burr-vs-speed-feed-rate-and-point-angle. Experimental studies demonstrate that reducing feed rate during the final portion of drilling operations decreases thrust force and exit burr height, though the optimal reduction timing and magnitude depend on material thickness and drill diameter. Evidence role: general_support; source type: research. Supports: the effectiveness of feed rate reduction strategies for exit burr control. ↩
-
"Effect of Cutting Fluid on Milled Surface Quality and Tool Life …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10056421/. Effective lubrication reduces aluminum adhesion to cutting tools by lowering interface temperature and providing a boundary layer that inhibits metal-to-metal contact, thereby minimizing built-up edge formation. Evidence role: mechanism; source type: research. Supports: how lubrication reduces aluminum adhesion to cutting tools. Scope note: Effectiveness varies with lubricant chemistry, delivery method, and cutting speed range ↩
-
"السرعات والتغذية"،, https://en.wikipedia.org/wiki/Speeds_and_feeds. Cutting forces increase approximately linearly with feed rate in most machining operations, as feed directly determines uncut chip thickness and therefore the material volume resisting deformation. Evidence role: mechanism; source type: research. Supports: the relationship between feed rate and cutting forces. ↩
-
"Optimizing Cutting Parameters for Enhanced Control of … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11901140/. Cutting temperature increases with cutting speed due to higher shear rates and reduced heat dissipation time, with tool wear rate typically following an exponential relationship to cutting speed in most tool-material combinations. Evidence role: mechanism; source type: research. Supports: how cutting speed affects heat generation and tool wear rates. Scope note: Optimal speed ranges vary significantly with tool material, workpiece alloy, and cooling method ↩
-
"Estimation of Minimum Uncut Chip Thickness during Precision …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. When uncut chip thickness falls below a critical value (typically 20-40% of cutting edge radius), material deformation transitions from shearing to ploughing and rubbing, increasing specific cutting energy and surface damage without effective material removal. Evidence role: mechanism; source type: research. Supports: the minimum chip thickness phenomenon and its relationship to rubbing. ↩
-
"Influence of Machining Parameters on Cutting and Chip … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9502497/. In climb (down) milling, the cutter tooth enters the workpiece at maximum chip thickness and exits at zero, producing a chip that decreases in thickness through the engagement arc, in contrast to conventional (up) milling where chip thickness increases from entry to exit. Evidence role: mechanism; source type: education. Supports: the chip thickness variation pattern in climb milling. ↩
-
"Climb Milling vs. Conventional Milling", https://www.youtube.com/watch?v=galm5_6SUcM. Climb milling generally produces better surface finish and reduced exit burrs in aluminum machining because the cutting action directs forces into the workpiece rather than lifting material, though this advantage requires adequate machine rigidity to prevent chatter. Evidence role: general_support; source type: research. Supports: the edge quality advantages of climb milling in aluminum. Scope note: Benefits depend on machine stiffness, fixturing, and workpiece geometry; unstable setups may perform better with conventional milling ↩
-
"Deburring tool for soft materials: effective alternative to filing?", https://www.facebook.com/groups/769782850345135/posts/1627978804525531/. Chamfering operations effectively remove small to medium burrs while creating a controlled edge break, with process capability depending on burr size relative to chamfer dimensions and consistency of burr location. Evidence role: general_support; source type: research. Supports: the effectiveness of chamfering as a deburring method. Scope note: Effectiveness decreases for large or irregular burrs that exceed the chamfer envelope or vary in position ↩
كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.