

كيف تختار قطر سلك الموليبدينوم لماكينات القطع بالسلك عالي السرعة (HS-WEDM) أو متوسط السرعة (MS-WEDM)؟
يقطع سلك الموليبدينوم السميك بشكل أسرع ويترك شقاً عريضاً. بينما يحافظ السلك الرفيع على زاوية أكثر حدة ولكنه ينكسر بسهولة أكبر. يجب أن يتناسب القطر مع السُمك والدقة المطلوبة.
يتم اختيار قطر سلك الموليبدينوم لآلات القطع بالسلك عالي السرعة (HS-WEDM) أو متوسط السرعة (MS-WEDM) بناءً على سُمك القطعة والدقة المطلوبة. الأحجام الشائعة تتراوح بين 0.12–0.20 مم. غالباً ما يُستخدم سلك بقطر 0.18 مم في القطع الأولي، بينما يُستخدم سلك بقطر 0.15 مم أو أقل في القطع النهائي (التشطيب). تجاوز قطر 0.23 مم في آلات القطع السريع يؤدي إلى تراكم السلك.
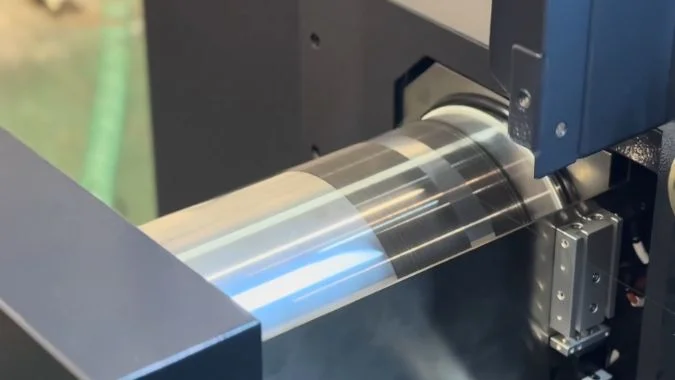
سلك بقطر 0.18 مم وآخر بقطر 0.12 مم لا ينتجان نفس الشق. السلك الأسمك يفتح شقاً أعرض ويقطع بسرعة أكبر، بينما يترك السلك الأرفع نصف قطر أصغر في الزاوية الداخلية. سُمك القطعة وتفاصيل الزاوية في الرسم الهندسي تحدد القطر المناسب للآلة.
ما تأثير قطر السلك على عرض الشق، والزاوية الداخلية، وسرعة القطع؟
لا يمكن لقطر واحد أن يلبي متطلبات عرض الشق والزاوية والسرعة في آن واحد؛ إذ أن النتيجة ستكون إما شقاً عريضاً، أو زاوية غير حادة، أو قطعاً بطيئاً. يجب تقييم التأثيرات الثلاثة معاً.
يحدد قطر السلك عرض الشق، ونصف القطر المتبقي في الزاوية الداخلية، وسرعة القطع. السلك الأسمك يوسع الشق ويزيد من سرعة القطع، لكنه يترك قوساً أكبر في الزوايا. السلك الأرفع يضيق الشق ويسمح بالوصول إلى زاوية أكثر حدة.
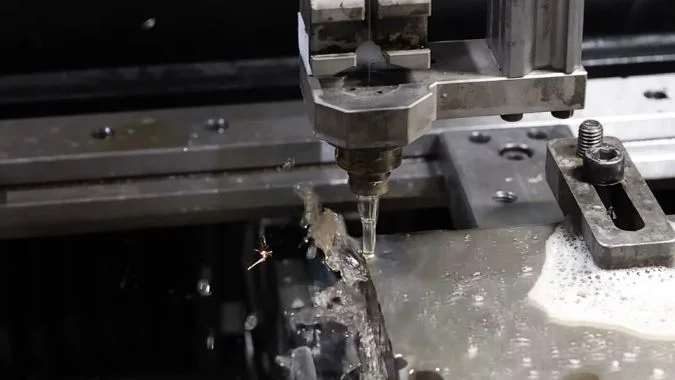
عرض الشق
عرض الشق يساوي تقريباً قطر سلك الموليبدينوم مضافاً إليه فجوة التفريغ من الجانبين.1. السلك الأسمك يفتح شقاً أعرض، والسلك الأرفع يفتح شقاً أضيق. يتم حساب تعويض البرنامج بإضافة نصف قطر السلك إلى الفجوة من جانب واحد. كما أن السلك يقل قطره نتيجة التآكل أثناء العمل، مما يؤدي إلى انحراف عرض الشق والمقاس النهائي. يجب قياس قطر السلك وفق جدول زمني محدد وإعادة إدخال قيمة التعويض.
الزاوية الداخلية
يترك السلك الأسمك قوساً أكبر في الزاوية الداخلية، مما يجعل الوصول إلى زاوية حادة أمراً صعباً. بينما يترك السلك الأرفع استدارة أصغر، مما يسمح للمسار بالاقتراب أكثر من الزاوية الحادة. القوالب الصغيرة ذات الزوايا الحادة والشقوق الضيقة تتطلب استخدام هذا السلك الرفيع. يعد اختيار استخدام القطع بالسلك (Wire EDM) لقوالب الختم عملية مستقلة، ومع ذلك يظل القطر هو العامل المحدد لمدى حدة الزاوية المتبقية.
سرعة القطع
يمكن للسلك الأسمك حمل تيار تفريغ أكبر، مما يجعل القطع أسرع، وهو ما يناسب القطع السميكة. ومع ذلك، يؤدي السلك السميك نفسه إلى تقليل جودة السطح. يجب دراسة سُمك القطعة والمادة والدقة المطلوبة في الرسم معاً قبل اعتماد قطر السلك.
الأقطار الشائعة في آلات HS-WEDM و MS-WEDM
تستخدم عمليات القطع التقليدي بالسلك السريع والمتوسط أقطاراً تتراوح بين 0.12–0.20 مم. غالباً ما يُستخدم 0.18 مم في القطع الأولي. وللتشطيب الدقيق، يتم التبديل إلى 0.15 مم أو أقل. لتحقيق خشونة سطح (Ra) قدرها 0.4 ميكرومتر أو أفضل، يفضل استخدام أقطار 0.12–0.15 مم مع الحفاظ على شد ثابت. القطع السميكة والتيارات العالية تفضل استخدام 0.18 مم فأكثر. تختلف آلات HS-WEDM و MS-WEDM عن بعضها، لكن قاعدة اختيار القطر في كلتيهما تعتمد على القطعة المشغولة.
| التأثير | سلك أسمك | سلك أرفع |
|---|---|---|
| عرض القطع (Kerf) | أعرض. القطر بالإضافة إلى الفجوة من كلا الجانبين | أضيق |
| الزاوية الداخلية | قوس متبقٍ أكبر | نصف قطر أصغر، أقرب إلى زاوية حادة |
| سرعة القطع | أسرع. أفضل في الأجزاء السميكة | أبطأ |
| السطح | عادةً أسوأ | أفضل عند الحفاظ على الشد |
| الحجم النموذجي | القطع الأول عند 0.18 مم، أو أكثر سمكاً للمواد الثقيلة | القطع التشطيب عند 0.15 مم، أو 0.12–0.15 مم للحصول على تشطيب دقيق |
لماذا يحمل سلك الموليبدينوم الأسمك التيار بشكل أفضل عند العمل على قطعة فولاذية سميكة؟
تحتاج كتلة الفولاذ السميكة إلى تيار متوسط أعلى. السلك الرفيع يسخن بشكل مفرط وينقطع تحت هذا الحمل. المساحة المقطعية هي ما يحدد التيار الذي يمكن للسلك تحمله.
سلك الموليبدينوم الأكثر سمكاً يحمل التيار بشكل أفضل على كتلة الفولاذ السميكة لأن مساحته المقطعية أكبر. عند حوالي 150 أمبير/مم²، يمكن لسلك 0.18 مم تحمل حوالي 3.82 أمبير. أما سلك 0.12 مم فيتحمل حوالي 1.74 أمبير.
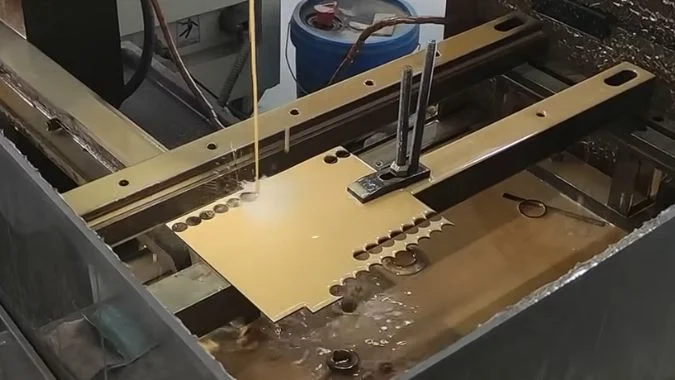
لماذا تحدد المساحة المقطعية التيار
يعمل القطع بالشرارة الكهربائية (Wire EDM) على صهر المعدن بتفريغ نبضي. سلك الموليبدينوم هو القطب الذي يحمل ذلك التيار. تتبع سعة التيار المساحة المقطعية. يمكن لسلك أكثر سمكاً حمل تيار أكبر قبل أن يتلف. يشير مرجع صناعي إلى أن حد القطع يقترب من 150 أمبير/مم². عند تلك الكثافة، تنخفض قوة الشد إلى حوالي ثلث أو ربع القوة الأصلية2. بناءً على ذلك، سلك 0.12 مم يتحمل 1.74 أمبير تقريباً. وسلك 0.18 مم يتحمل 3.82 أمبير تقريباً. الفجوة بين هذين الحدين كبيرة.
ما تتطلبه كتلة الفولاذ السميكة
تتميز الكتلة السميكة بمسار تفريغ طويل. يصعب التخلص من الرقائق. يتطلب التآكل الفعال تياراً متوسطاً أعلى. كما تحول الكتلة المزيد من تلك الطاقة إلى حرارة. يتحمل السلك السميك التيار؛ فهو يمتلك مقاومة أقل ويولد حرارة أقل في السلك نفسه. وبذلك تكون احتمالية انقطاع السلك بسبب بقعة ساخنة محلية أقل. في الفولاذ السميك، يعد سلك 0.18 مم أكثر استقراراً بكثير من سلك 0.12 مم.
متى يتوقف السماكة عن كونها مفيدة
إن عرض الشق الأكبر والشكل الجانبي الأسوأ قليلاً هما ثمن هذا التيار. السماكة ليست دائماً أفضل. فوق 0.23 مم في آلة السلك السريع، يمكن أن يتراكم السلك وينحرف. هذا الحجم يسبب ضرراً أكثر من النفع. المخزون السميك والتيار العالي يتطلبان 0.18 مم أو أكثر. الأجزاء الصغيرة الدقيقة التي تحتاج إلى تشطيب نهائي تتطلب 0.12–0.15 مم.
| السلك | التيار التقريبي بالقرب من 150 أمبير/مم² | مناسب لكتلة فولاذية سميكة |
|---|---|---|
| 0.12 مم | حوالي 1.74 أمبير | ترتفع حرارته وينكسر تحت التيار الذي تحتاجه الكتلة السميكة |
| 0.18 مم | حوالي 3.82 أمبير | أكثر استقراراً. مقاومة أقل وحرارة أقل في السلك |
| أعلى من 0.23 مم في السلك السريع | مقطع أعلى، ولكن أداء السلك ضعيف | تراكم وانحراف. ليس مكسباً |
| 0.12–0.15 مم للأجزاء الصغيرة الدقيقة | تيار أقل | التشطيب والزوايا، وليس سرعة الكتل السميكة |
ماذا يحدث لجودة السطح إذا تم استخدام قطر سلك واحد في عمليتي القطع الأولي والنهائي؟
سلك واحد يقوم بعملية التجليخ ثم التنعيم ينقل أضرار التجليخ إلى السطح. تظل الخشونة عالية وتظهر خطوط. يجب فحص السلك أو تغييره.
إجبار سلك الموليبدينوم الواحد على إجراء كل من عمليات التجليخ والتنعيم يترك سلكاً متآكلاً ومنقراً في مرحلة التشطيب. غالباً ما تظل قيمة Ra عند 1.2–1.4 ميكرومتر ولن تنخفض إلى ما دون 1.0 ميكرومتر. التآكل الذي يتجاوز 0.01 مم يعني ضرورة استبدال السلك.
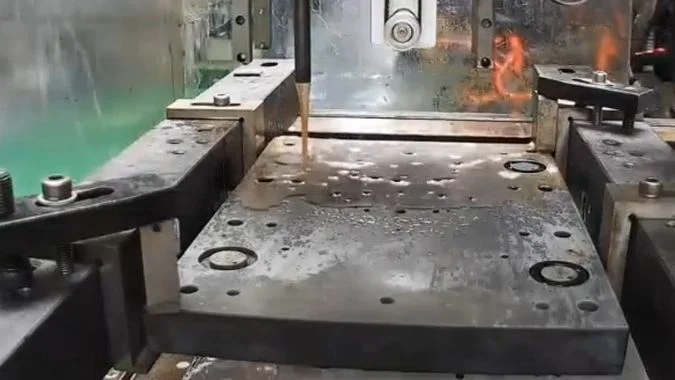
ما يظهره السطح
استخدام نفس السلك للتجليخ والتنعيم ينقل أضرار السلك إلى القطعة. لن تستقر الخشونة تحت Ra 1.0 ميكرومتر. غالباً ما تستقر عند Ra 1.2–1.4 ميكرومتر أو أسوأ. التآكل غير المنتظم أو النقرات الموضعية تترك خطوطاً فاتحة وداكنة منتظمة، مثل علامات قفز السلك. السلك الذي يرق حجمه يجعل فجوة التفريغ غير مستقرة. الفاصل الزمني القصير للنبضة يترك نقرات غير منتظمة. السائل المتسخ يضيف صبغة صفراء أو كربوناً على السطح.
لماذا لا يمكن لسلك التجليخ القيام بالتنعيم
التيار العالي في عملية التجليخ يجعل السلك رقيقاً ويحدث نقرات دقيقة على سطحه. لا القطر الجديد ولا ذلك السطح مستقران بما يكفي لعملية التنعيم. التآكل الذي يتجاوز 0.01 مم هو نقطة التغيير المعتادة. بعد هذا الفقد، لا يمكن الحفاظ على جودة التشطيب. يتطلب التجليخ والتنعيم أيضاً توتراً مختلفاً. تحرك سلك واحد بين هاتين الحالتين يغير عرض الشق وملمس السطح. قد تكون نقرات التفريغ العميقة والطبقة المتغيرة من القطع الأول عميقة جداً بحيث لا يمكن للممرات اللاحقة إزالتها. ومن ثم يكون للتشطيب حد أقصى.
ما يجب تغييره قبل التنعيم
استخدام أسلاك منفصلة عندما تسمح الماكينة بذلك. حوالي 0.18 مم للتجليخ. 0.12–0.15 مم للتنعيم. تتطابق حينها سعة التيار وعرض الشق مع كل تمريرة. إذا كان يجب الاحتفاظ بسلك واحد، قم بقياسه بعد التجليخ. استبدله عندما يتجاوز التآكل 0.01 مم. بالنسبة للتنعيم،, حافظ على عرض النبضة في حدود 4 ميكروثانية3, ، أبطئ سرعة السلك، و اضبط التوتر عند 12–14 نيوتن4. التشطيب أقل من Ra 0.8 ميكرومتر يكاد يكون من المستحيل الوصول إليه باستخدام نفس سلك الموليبدينوم5. الأسلاك المنفصلة، أو عملية السلك البطيء، هي المسارات المتبقية.
| تحقق | نفس السلك خلال مرحلتي التخشين والصقل | أسلاك منفصلة |
|---|---|---|
| سلك ما بعد التخشين | رقيق ومثقب بشكل دقيق | سلك التخشين يتوقف عند القطع الخشن |
| قيمة خشونة السطح (Ra) النموذجية | غالبًا ما تكون 1.2–1.4 ميكرومتر. من الصعب الحفاظ عليها أقل من 1.0 ميكرومتر | سلك الصقل يبلغ 0.12–0.15 مم ولا يزال مستديرًا |
| حد التآكل | أكثر من 0.01 مم: يجب التغيير قبل الصقل | غير مشترك، لذا فإن تآكل التخشين لا يؤثر على الصقل |
| أقل من 0.8 ميكرومتر لخشونة السطح (Ra) | غير قابل للتحقيق بشكل أساسي | أسلاك منفصلة، أو تقنية الأسلاك البطيئة (slow-wire EDM) |
| إعدادات الصقل إذا كان يجب بقاء السلك | عرض النبضة في حدود 4 ميكروثانية، سلك أبطأ، شد 12–14 نيوتن | غير مطلوب لسلك صقل جديد |
لماذا يكثر انكسار السلك الرفيع عند وجود انقطاعات في مسار القطع أو ضعف في عملية ضخ سائل التبريد؟
القطوع المتقطعة وضعف ضخ السائل يؤديان إلى تراكم الحرارة والحطام على السلك الرفيع. حينها يحترق السلك أو ينقطع. ضغط الضخ ونهاية السلك المكسور يوضحان السبب.
ينقطع سلك الموليبدينوم الرفيع بشكل متكرر عند القطوع المتقطعة مع ضعف ضخ السائل لأن الحرارة والحطام يبقيان في شق ضيق. السلك لديه مقطع عرضي أقل، ومقاومة أعلى، وتبريد أقل. يزداد معدل الانقطاع بشكل حاد عندما يكون ضغط المضخة أقل من 0.5 بار.
القطع المتقطع
يؤدي المسار المتقطع إلى قفز التفريغ بين دائرة القصر والدائرة المفتوحة. يتعرض السلك لصدمات تيار متكررة. كما يمكن أن يؤدي التفريغ غير المستقر إلى استقرار قوس كهربائي على طول قصير من السلك، مما يتسبب في ارتفاع حرارته وانقطاعه.
ضعف عملية الغسل (التدفق)
يؤدي التدفق المنخفض أو انسداد المسار إلى منع سائل التشغيل من الوصول إلى شق القطع، مما يؤدي إلى بقاء الرواسب الناتجة عن التآكل داخل الشق، وتكون دوائر القصر، وعدم تصريف الحرارة. ترتفع درجة حرارة السلك حتى يتجاوز حد تحمله. يزداد معدل الانقطاع بشكل حاد عندما ينخفض ضغط مضخة الدوران عن 0.5 بار. يجب أن يظل تركيز السائل ضمن النطاق الموصى به من قبل الشركة المصنعة.
لماذا ينقطع السلك الرفيع أولاً
يتميز السلك الأرفع بمساحة مقطع عرضي أقل، ومقاومة أعلى، وقدرة تيار أقل، وتبريد أسوأ. كما أن شق القطع يكون أضيق، مما يجعل خروج الرواسب أبطأ. تؤدي نفس الحرارة ونفس الرواسب إلى قطع السلك الرفيع بشكل أسرع مقارنة بالسلك السميك.
ما تظهره نهاية السلك المكسور
تشير الكرة المنصهرة عند طرف الكسر إلى ارتفاع الحرارة؛ لذا يجب فحص إعدادات التفريغ وتدفق السائل أولاً. أما الطرف المسطح الذي لا تظهر عليه آثار انصهار فيشير إلى سحب ميكانيكي؛ لذا يجب فحص الشد وبكرات التوجيه وكتل التلامس الكهربائي أولاً.
| الحالة | تأثير ذلك على السلك الرفيع | الفحص الأول |
|---|---|---|
| قطع متقطع | دوائر قصر متكررة، ودوائر مفتوحة، وقوس كهربائي ساكن | استقرار التفريغ بناءً على طول الكسر |
| الغسيل تحت ضغط أقل من 0.5 بار | بقاء الحرارة والحطام في شق القطع | ضغط المضخة وتدفق السائل إلى داخل الشق |
| السائل خارج نطاق مواصفات الشركة المصنعة | تبريد ضعيف وإزالة سيئة للرقائق | التركيز |
| كرة منصهرة على الطرف المكسور | كسر ناتج عن درجة حرارة عالية | معايير التفريغ وإمداد السائل |
| طرف مكسور مسطح، بدون انصهار | سحب ميكانيكي | الشد، وبكرات التوجيه، وكتل التلامس |
الخاتمة
الفولاذ السميك يتطلب 0.18 مم أو أكثر. الزوايا والقطع الأولي يتطلب 0.12–0.15 مم. لا ينبغي استخدام سلك التخشين المتآكل في عملية الإنهاء.
-
"التنبؤ بعرض الشق وخشونة السطح لـ Al6351 …"،, https://pmc.ncbi.nlm.nih.gov/articles/PMC8839751/. في التصنيع بالتفريغ الكهربائي بالسلك، يتم تحديد عرض الشق بواسطة قطر السلك مضافاً إليه فجوة الشرارة التي تتشكل على كل جانب من السلك أثناء عملية التفريغ، حيث تتراوح الفجوة عادةً من 0.01 إلى 0.05 مم اعتماداً على معايير التشغيل. دور الدليل: آلية؛ نوع المصدر: موسوعة. يدعم: العلاقة الهندسية بين قطر السلك، وفجوة الشرارة، وعرض الشق الناتج في EDM. ↩
-
"دراسة الهيكل والخصائص الميكانيكية بعد … – PMC"،, https://pmc.ncbi.nlm.nih.gov/articles/PMC8878319/. توضح الأبحاث حول سلوك سلك الموليبدينوم تحت الحمل الحراري والكهربائي أن درجات الحرارة المرتفعة الناتجة عن تدفق التيار يمكن أن تقلل من قوة الشد بشكل كبير، مع ملاحظة انخفاض بنسبة 50-75% عند درجات حرارة تقترب من حدود تشغيل السلك في EDM. دور الدليل: آلية؛ نوع المصدر: ورقة بحثية. يدعم: تأثير الحمل الحراري على الخصائص الميكانيكية لسلك الموليبدينوم. ملاحظة النطاق: تعتمد درجة انخفاض القوة على توزيع درجة الحرارة، ومدة التعرض، والبنية المجهرية للسلك، مما يجعل العلاقة تعتمد على السياق بدلاً من كونها نسبة ثابتة. ↩
-
"تحسين معايير WEDM أثناء التشغيل … – PMC"،, https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. تشير الأبحاث حول معاملات التشطيب في ماكينات التفريغ الكهربائي بالسلك (wire EDM) إلى أن فترات النبض الأقصر، التي تتراوح عادةً بين 1-5 ميكروثانية، تنتج تشطيبات سطحية أكثر دقة من خلال تقليل الطاقة لكل تفريغ وما ينتج عنها من حجم للفجوات على سطح قطعة العمل. دور الدليل: دعم عام؛ نوع المصدر: ورقة بحثية. يدعم: العلاقة بين مدة النبض وتشطيب السطح في ماكينات التفريغ الكهربائي بالسلك. ملاحظة النطاق: يعتمد عرض النبض الأمثل على خصائص المادة وقطر السلك والتشطيب المطلوب، لذا تمثل القيمة المذكورة نطاقاً نموذجياً وليس إعداداً عالمياً. ↩
-
"تحسين معايير WEDM أثناء التشغيل … – PMC"،, https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. تشير الدراسات حول معاملات عملية التفريغ الكهربائي بالسلك (wire EDM) إلى أن شد السلك لعمليات التشطيب يتراوح عادةً بين 10-20 نيوتن اعتماداً على قطر السلك والمادة، حيث يؤدي الشد الأعلى إلى تحسين دقة الأبعاد ولكنه يتطلب تحكماً دقيقاً لتجنب انقطاع السلك. دور الدليل: دعم عام؛ نوع المصدر: بحث. يدعم: نطاقات شد السلك النموذجية المستخدمة في عمليات تشطيب ماكينات التفريغ الكهربائي بالسلك. ملاحظة النطاق: يختلف الشد الأمثل باختلاف قطر السلك والمادة وتصميم الماكينة، لذا يمثل النطاق المذكور ممارسة شائعة لأحجام الأسلاك النموذجية وليس مواصفة عالمية. ↩
-
"تحقيق تجريبي في خشونة السطح و... - PMC"،, https://pmc.ncbi.nlm.nih.gov/articles/PMC9920754/. تُظهر التحقيقات التجريبية في تشطيب ماكينات التفريغ الكهربائي بالسلك (wire EDM) أن تحقيق خشونة سطح أقل من 0.8 ميكرومتر (Ra) يتطلب عادةً سلكاً جديداً ومعاملات تشطيب محسنة، حيث يؤدي تدهور السلك الناتج عن عمليات القطع السابقة إلى ظهور مخالفات سطحية تحد من جودة التشطيب. دور الدليل: دعم عام؛ نوع المصدر: ورقة بحثية. يدعم: قيود تشطيب السطح عند استخدام سلك مستهلك في ماكينات التفريغ الكهربائي بالسلك. ملاحظة النطاق: يعتمد التشطيب الذي يمكن تحقيقه على عوامل متعددة تشمل المادة ونوع السلك وقدرة الماكينة، لذا تمثل العتبة المذكورة ممارسة نموذجية وليس حداً أساسياً. ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.