

Wie lässt sich die Gratbildung bei der Bearbeitung von Aluminiumprofilen reduzieren?
Grate an Aluminiumprofilen verursachen manuelle Nacharbeit und können die Montage stören. Ein saubererer Prozess beginnt mit scharfen Werkzeugen, kontrollierten Schnittbedingungen und einer besseren Kantenunterstützung.
Grate an Aluminiumprofilen können durch scharfe Werkzeuge, geeignete Schneidengeometrie, ausgewogene Vorschübe und Schnittgeschwindigkeiten, effektive Schmierung und stabile Werkzeugwege reduziert werden. Unterstützte Austrittskanten und kontrollierte Schlichtdurchgänge helfen, ein Ausreißen zu begrenzen. Anfasen oder ein anderes geeignetes Entgratungsverfahren entfernt verbleibende Grate.
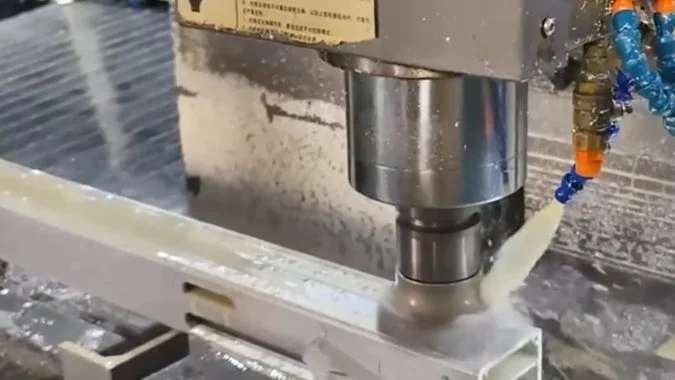
Ein Profil kann die Maschine mit sauberen Flächen und rauen Kanten an einzelnen Merkmalen verlassen. Diese Kanten zeigen, wo der Schneidprozess Aufmerksamkeit erfordert. Ein Sägeschnitt, ein gebohrtes Loch und ein gefräster Schlitz schaffen unterschiedliche Bedingungen. Der erste nützliche Schritt besteht darin, zu identifizieren, welcher Vorgang den Grat hinterlässt und wo er auftritt.
Welche Profilbearbeitungsvorgänge hinterlassen am wahrscheinlichsten Grate?
Einige Vorgänge erfordern mehr Kantenreinigung als andere. Ungeplantes Entgraten erhöht die Bearbeitungszeit, daher sollte die Inspektion bei Sägeschnitten, Bohrlöchern, Gewinden und Schlitzen beginnen.
Sägen und Bohren sind häufige Ursachen für Grate an Aluminiumprofilen, insbesondere an nicht unterstützten Austrittskanten. Gewindeschneiden und Schlitzfräsen hinterlassen ebenfalls Grate an dünnen Wänden, Gewindeöffnungen und Schlitzkanten. Werkzeugzustand, Schmierung und lokale Unterstützung bestimmen, welcher Vorgang das größte Problem verursacht.
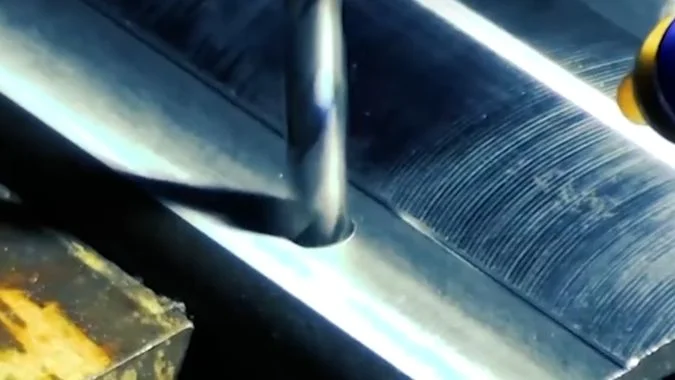
Sägeschnitte und Bohrlöcher verdienen eine frühzeitige Überprüfung.
Ein Sägeblatt kann eine raue Lippe um den Schnittquerschnitt hinterlassen. Stumpfe Zähne, ungeeignete Blattgeometrie, mangelhafte Schmierung und falsche Schnitteinstellungen können dazu beitragen. Am Zahn haftendes Aluminium verändert dessen Schneidwirkung,1, sodass das Blatt beginnt, Material zu schieben oder zu reißen, anstatt es sauber zu trennen.
Das Bohren hinterlässt oft den sichtbarsten Grat beim Durchbruch. Das verbleibende Material wird dünn, wenn der Bohrer die gegenüberliegende Seite erreicht. Die Schnittkraft kann dieses Material nach außen drücken, bevor die Kante getrennt wird.2.
| Operation | Häufige Gratposition | Erste Inspektionspunkte |
|---|---|---|
| Sägen | Schnittenden und dünne Profilwände | Zahnzustand, Blattauswahl, Schmierung und Vorschub |
| Bohren | Bohraustritt und dünnwandige Öffnungen | Bohrerschärfe, Durchbruchsvorschub und Werkstückunterstützung |
| Anzapfen | Gewindeein- und -austritte | Zustand des Gewindebohrers, Schmierung und Wandstärke |
| Nutenfräsen | Nutenden sowie obere oder untere Kanten | Zustand des Fräsers, Schnittrichtung und Spanabfuhr |
Dünne Wände und tiefe Nuten erfordern besondere Aufmerksamkeit
Beim Gewindeschneiden kann sich Material um eine Gewindeöffnung aufwölben, insbesondere bei dünnen Wänden. Beim Nutenfräsen können kleine Grate an den Kanten oder größere Grate an der Austrittsstelle des Fräsers entstehen.
Die Prüfung sollte versteckte Oberflächen innerhalb des Profils einbeziehen. In tiefen Nuten können sich lose Späne neben festsitzenden Graten ansammeln. Dies sind unterschiedliche Probleme: Durch Reinigung werden lose Späne entfernt, während ein festsitzender Grat durch Schneiden oder ein anderes Entgratungsverfahren entfernt werden muss.
Das Prozessprotokoll sollte den Arbeitsschritt und die betroffene Kante identifizieren. Dieser Detailgrad macht die nächste Anpassung nützlicher als ein allgemeiner Hinweis, dass das Teil entgratet werden muss.
Wie unterscheiden sich Ein- und Austrittskanten bei der Gratbildung?
Ein sauberer Eintritt kann einen rauen Austritt verbergen. Dieser versteckte Grat kann die Montage behindern, daher muss jede Seite jedes bearbeiteten Merkmals überprüft werden.
Eintrittsgrate sind oft kleiner, da das umliegende Material die Kante beim Anschnitt stützt. Austrittsgrate sind oft größer, da das verbleibende Material an Stützkraft verliert und sich biegt oder reißt, wenn das Werkzeug das Material verlässt. Dünne Wände machen diesen Unterschied beim Bohren und Fräsen besonders deutlich.
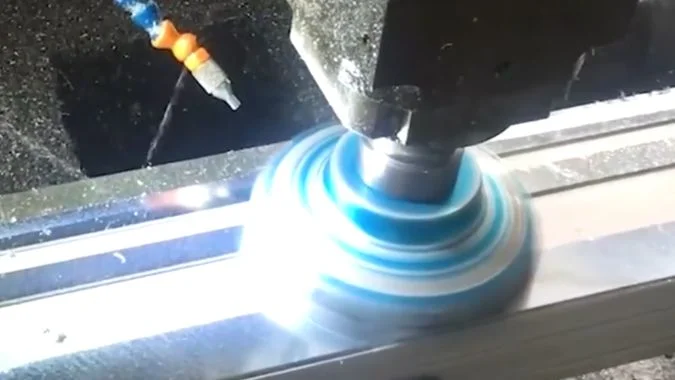
Kantenunterstützung während des Schnitts
Beim Eintritt trifft die Schneidkante auf Material, das in der Regel von hinten gestützt wird. Ein scharfes Werkzeug kann den Span mit geringerer Verformung der Werkstückkante abtrennen.
Beim Austritt verformt sich der verbleibende Abschnitt leichter. Aluminium kann sich vor der Trennung zu einer Lippe verbiegen, da das Material duktil ist.3. Ein verschlissenes Werkzeug oder eine hohe Schnittlast kann diese Verformung verstärken.
Dieses Muster ist häufig, aber keine absolute Regel. Lokale Wandstärke, Schnittrichtung und Werkzeuggeometrie können beeinflussen, an welcher Kante der größte Grat entsteht.
| Kantenzustand | Typisches Verhalten | Praktische Antwort |
|---|---|---|
| Unterstützter Einstieg | Die Kante widersteht dem Biegen in der Regel besser | Halten Sie das Werkzeug scharf und sorgen Sie für einen stabilen Einstieg |
| Nicht unterstützter Ausstieg | Das verbleibende Material kann nach außen klappen | Verbessern Sie die Unterstützung und überprüfen Sie die Ausstiegsbewegung |
| Durchbruch bei dünnen Wänden | Die Wand kann sich vor der Trennung verformen | Prüfen Sie die lokale Steifigkeit und den Vorschub beim Durchbruch |
| Ausfahrt innerhalb einer Nut | Der Grat kann schwer zu erreichen sein | Planen Sie die Inspektion und den Zugang zum Entgraten frühzeitig |
Werkzeugwege sollten die finale Kante berücksichtigen
Die Prozessplanung sollte kritische Austrittspunkte nahe an gestützten Bereichen vorsehen, sofern die Profilgeometrie dies zulässt. Eine kontrollierte Vorschubreduzierung nahe dem Durchbruch kann hilfreich sein, wenn die Schnittkraft eine dünne Kante nach außen drückt4. Die Reduzierung muss dennoch einen sauberen Schnitt gewährleisten.
Auch die Schmierung ist wichtig, da Aluminiumablagerungen die effektive Schneidkante verändern5. Eine geeignete Werkzeuggeometrie und eine zuverlässige Kühlschmierstoffzufuhr tragen zu einem saubereren Schnitt bei.
Jede verbleibende Kantenverrundung muss der Zeichnung entsprechen. Eine kleine Fase kann einen Grat entfernen, ihre Größe muss jedoch zum erforderlichen Passsitz und Kantenzustand passen.
Wie sollten Vorschübe und Schnittgeschwindigkeiten überprüft werden, wenn die Gratbildung zunimmt?
Gratbildung kann aus einem stabilen Prozess eine wiederholte Nacharbeit machen. Werkzeugprüfungen und kontrollierte Parametertests helfen, die Ursache zu identifizieren, bevor weitere Teile gereinigt werden müssen.
Eine Vorschubreduzierung ist einen Versuch wert, wenn übermäßige Schnittkräfte Grate verursachen, jedoch sollten zuerst Werkzeugverschleiß und Schmierung überprüft werden. Die Schnittgeschwindigkeit muss dann im Hinblick auf Wärme, Adhäsion und Werkzeugzustand überprüft werden. Niedrigere Einstellungen sind nur sinnvoll, wenn sie den Schnitt verbessern, anstatt die Reibung zu erhöhen.
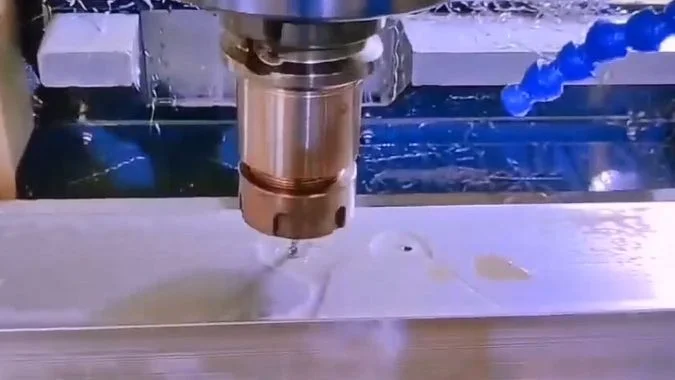
Der Werkzeugzustand hat Vorrang vor Parameteränderungen
Ein plötzlicher Anstieg der Gratbildung kann auf eine stumpfe Schneide, einen ausgebrochenen Zahn oder Aluminiumablagerungen hindeuten. Eine Verringerung des Vorschubs kann die Geometrie eines beschädigten Werkzeugs nicht wiederherstellen. Der Bediener sollte die Schneidkanten überprüfen und abgenutzte Werkzeuge gegebenenfalls ersetzen oder nachschleifen.
Das Kühl- oder Schmiersystem muss ebenfalls an der Schnittstelle überprüft werden. Eine laufende Pumpe beweist nicht, dass die Flüssigkeit das Werkzeug erreicht. Späne, die sich um das Schneidwerkzeug ansammeln, können die Zufuhr blockieren und die bearbeitete Oberfläche beschädigen.
Vorschub und Geschwindigkeit erfordern separate, kontrollierte Versuche
Ein geringerer Vorschub kann die Kraft reduzieren, wenn das Werkzeug Material nach außen drückt6. Der Versuch sollte eine kleine Änderung vornehmen und dasselbe Merkmal unter ansonsten ähnlichen Bedingungen vergleichen.
Die Schnittgeschwindigkeit sollte anschließend anhand des beobachteten Problems überprüft werden. Eine Reduzierung kann hilfreich sein, wenn übermäßige Hitze oder schneller Verschleiß auftritt.7. Eine pauschale Reduzierung ist weniger nützlich, wenn Adhäsion oder Reibung das Hauptproblem darstellen.
| Beobachtung | Erste Maßnahme | Parameterüberprüfung |
|---|---|---|
| Gratbildung tritt plötzlich während einer Charge auf | Verschleiß und Aluminiumablagerungen prüfen | Werkzeugzustand wiederherstellen, bevor Einstellungen geändert werden |
| Eine dünne Austrittskante biegt sich nach außen | Unterstützung und Schnittlast prüfen | Eine kontrollierte Reduzierung nahe dem Austritt testen |
| Hitze und Werkzeugverschleiß steigen gleichzeitig an | Schmierung und Eingriff prüfen | Überprüfen, ob die Schnittgeschwindigkeit zu hoch ist |
| Die Oberfläche sieht verschmiert aus | Adhäsion und Schneidengeometrie prüfen | Überprüfen, ob das Werkzeug reibt |
| Späne sammeln sich im Schlitz | Spanabfuhr wiederherstellen | Schnitttiefe, -breite und Vorschub gemeinsam überprüfen |
Der Vorschub muss auf das Werkzeug, die Spindeldrehzahl und die Materialmenge abgestimmt sein. Ein Schlichtschnitt muss immer noch einen Span bilden. Ein extrem niedriger Vorschub oder ein zu geringer Eingriff kann dazu führen, dass die Schneide reibt, anstatt zu schneiden.8.
Der Bediener sollte jede Änderung protokollieren und Gratgröße, Oberflächenbeschaffenheit und Abmessungen überprüfen. Eine Einstellung ist nur dann nützlich, wenn sie das Teil beständig verbessert.
Wann kann ein Schlichtdurchgang Grate an gefrästen Schlitzen reduzieren?
Eine raue Schlitzkante kann durch einen zusätzlichen Durchgang geglättet werden. Ein Schlichtvorgang ist hilfreich, wenn das Werkzeug bei stabiler Unterstützung und geeigneter Schnittrichtung ein definiertes Aufmaß abträgt.
Ein Schlichtdurchgang kann Schlitzgrate reduzieren, wenn beim Schruppen ein kleines, gleichmäßiges Aufmaß verbleibt und ein scharfer Fräser dieses unter stabilen Bedingungen entfernt. Gleichlauffräsen eignet sich oft für abgestützte Schlitzwände. Verbleibende Grate an der Ober- oder Unterkante erfordern möglicherweise einen separaten Fas- oder Entgratungsvorgang.
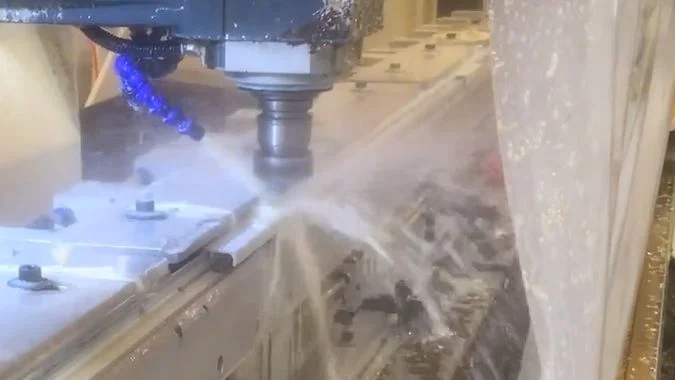
Ein Schlichtdurchgang benötigt Material zum Zerspanen.
Der Schrupppfad sollte ein kontrolliertes Aufmaß auf den Flächen hinterlassen, die geschlichtet werden müssen. Der Schlichtfräser kann dieses Material dann mit einer geringeren, gleichmäßigeren Belastung abtragen.
Ein zusätzlicher Durchgang über eine bereits bearbeitete Oberfläche entfernt einen anhaftenden Grat möglicherweise nicht. Der Fräser kann die Gratwurzel verfehlen oder die Kante lediglich umbiegen. Der Schlichtpfad muss den betroffenen Bereich erfassen, ohne den Schlitz über die zulässigen Toleranzen hinaus zu vergrößern.
| Zustand des Schlitzes | Potenzieller Nutzen eines Schlichtdurchgangs | Process requirement |
|---|---|---|
| Rough walls with a consistent allowance | The pass can improve the wall and reduce edge tearing | Sharp cutter and controlled engagement |
| Burrs near the tool exit | A revised finishing path can reduce their formation | Supported exit and suitable feed |
| Burrs along a top or bottom edge | Wall finishing alone may leave them attached | Separate edge treatment where required |
| Flexible walls or packed chips | Another pass can repeat the defect | Better support and chip removal first |
Climb milling can improve the finishing cut
In peripheral climb milling, chip thickness starts larger and decreases toward the end of engagement9. This cutting action can help produce cleaner edges on aluminum10.
The machine, fixture, and profile must remain stable under the cutting force. A finishing path should account for thin walls, internal corners, and changes in engagement. Climb milling deserves consideration during both roughing and finishing when the setup supports it.
Separate finishing movements along the slot walls give the programmer more control over cutting direction and the final exit. Chips should clear the slot before they can be cut again or scratch the finished surface.
Remaining burrs need a defined removal step
A chamfering tool can remove small remaining burrs when the drawing allows an edge break11. The operation should follow the final cut that creates the burr.
Other mechanical deburring methods may suit particular part sizes and production volumes. Deep grooves need inspection after cleanup because detached burrs and chips can remain trapped inside the profile.
Schlussfolgerung
Sharp tools, balanced cutting settings, supported exits, and controlled finishing passes reduce aluminum profile burrs. Planned deburring and thorough cleaning address what remains.
-
"Effect of Built-Up Edge Formation during Stable State of Wear …", https://pmc.ncbi.nlm.nih.gov/articles/PMC5706177/. Material adhesion to cutting edges, known as built-up edge (BUE) formation, alters effective rake angle and increases cutting forces in aluminum machining, particularly at intermediate cutting speeds where adhesion is most pronounced. Evidence role: mechanism; source type: research. Supports: how material adhesion to cutting edges changes effective tool geometry and cutting mechanics. Scope note: Research typically addresses general BUE mechanisms rather than tooth-specific behavior in sawing operations ↩
-
"Experimental Study of Thrust Force and Torque for Drilling …", https://pubmed.ncbi.nlm.nih.gov/30627838/. During drill breakthrough, thrust force acting on the remaining thin material causes plastic deformation and bending before fracture, with burr size correlating to the ratio of thrust force to remaining material thickness. Evidence role: mechanism; source type: research. Supports: the relationship between drilling thrust force and material deformation at breakthrough. ↩
-
"Tool wear and burr formation during drilling of aluminum …", https://www.sciencedirect.com/science/article/pii/S2214785322001389. Materials with higher ductility, including aluminum alloys, exhibit greater plastic deformation before fracture during cutting, resulting in larger burrs through bending and tearing mechanisms rather than clean shearing. Evidence role: mechanism; source type: research. Supports: how ductility influences burr formation through plastic deformation before fracture. Scope note: Burr size depends on multiple factors beyond ductility, including cutting conditions and tool geometry ↩
-
"Figure 6 – from Burr formation minimization in drilling", https://www.academia.edu/figures/17127970/figure-7-height-of-burr-vs-speed-feed-rate-and-point-angle. Experimental studies demonstrate that reducing feed rate during the final portion of drilling operations decreases thrust force and exit burr height, though the optimal reduction timing and magnitude depend on material thickness and drill diameter. Evidence role: general_support; source type: research. Supports: the effectiveness of feed rate reduction strategies for exit burr control. ↩
-
"Effect of Cutting Fluid on Milled Surface Quality and Tool Life …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10056421/. Effective lubrication reduces aluminum adhesion to cutting tools by lowering interface temperature and providing a boundary layer that inhibits metal-to-metal contact, thereby minimizing built-up edge formation. Evidence role: mechanism; source type: research. Supports: how lubrication reduces aluminum adhesion to cutting tools. Scope note: Effectiveness varies with lubricant chemistry, delivery method, and cutting speed range ↩
-
"Drehzahlen und Vorschübe", https://en.wikipedia.org/wiki/Speeds_and_feeds. Cutting forces increase approximately linearly with feed rate in most machining operations, as feed directly determines uncut chip thickness and therefore the material volume resisting deformation. Evidence role: mechanism; source type: research. Supports: the relationship between feed rate and cutting forces. ↩
-
"Optimizing Cutting Parameters for Enhanced Control of … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11901140/. Cutting temperature increases with cutting speed due to higher shear rates and reduced heat dissipation time, with tool wear rate typically following an exponential relationship to cutting speed in most tool-material combinations. Evidence role: mechanism; source type: research. Supports: how cutting speed affects heat generation and tool wear rates. Scope note: Optimal speed ranges vary significantly with tool material, workpiece alloy, and cooling method ↩
-
"Estimation of Minimum Uncut Chip Thickness during Precision …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. When uncut chip thickness falls below a critical value (typically 20-40% of cutting edge radius), material deformation transitions from shearing to ploughing and rubbing, increasing specific cutting energy and surface damage without effective material removal. Evidence role: mechanism; source type: research. Supports: the minimum chip thickness phenomenon and its relationship to rubbing. ↩
-
"Influence of Machining Parameters on Cutting and Chip … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9502497/. In climb (down) milling, the cutter tooth enters the workpiece at maximum chip thickness and exits at zero, producing a chip that decreases in thickness through the engagement arc, in contrast to conventional (up) milling where chip thickness increases from entry to exit. Evidence role: mechanism; source type: education. Supports: the chip thickness variation pattern in climb milling. ↩
-
"Climb Milling vs. Conventional Milling", https://www.youtube.com/watch?v=galm5_6SUcM. Climb milling generally produces better surface finish and reduced exit burrs in aluminum machining because the cutting action directs forces into the workpiece rather than lifting material, though this advantage requires adequate machine rigidity to prevent chatter. Evidence role: general_support; source type: research. Supports: the edge quality advantages of climb milling in aluminum. Scope note: Benefits depend on machine stiffness, fixturing, and workpiece geometry; unstable setups may perform better with conventional milling ↩
-
"Deburring tool for soft materials: effective alternative to filing?", https://www.facebook.com/groups/769782850345135/posts/1627978804525531/. Chamfering operations effectively remove small to medium burrs while creating a controlled edge break, with process capability depending on burr size relative to chamfer dimensions and consistency of burr location. Evidence role: general_support; source type: research. Supports: the effectiveness of chamfering as a deburring method. Scope note: Effectiveness decreases for large or irregular burrs that exceed the chamfer envelope or vary in position ↩
Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.