

Comment réduire les bavures lors de l'usinage de profilés en aluminium ?
Les bavures sur les profilés en aluminium augmentent le travail manuel et peuvent perturber l'assemblage. Un processus plus propre commence par des outils tranchants, des conditions de coupe contrôlées et un meilleur maintien des bords.
Les bavures sur les profilés en aluminium peuvent être réduites grâce à des outils tranchants, une géométrie de coupe adaptée, des vitesses d'avance et de rotation équilibrées, une lubrification efficace et des trajectoires d'outils stables. Le soutien des bords de sortie et des passes de finition contrôlées aident à limiter l'arrachement. Le chanfreinage ou un autre processus d'ébavurage approprié élimine les bavures restantes.
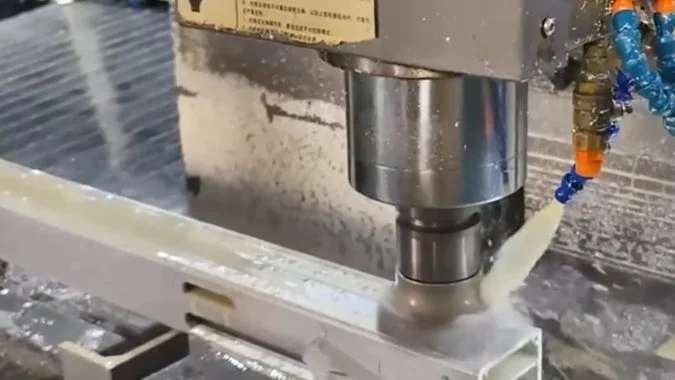
Un profilé peut sortir de la machine avec des faces propres mais des bords irréguliers autour de certaines caractéristiques. Ces bords révèlent où le processus de coupe nécessite une attention particulière. Une coupe à la scie, un trou percé et une rainure fraisée créent des conditions différentes. La première étape utile consiste à identifier quelle opération laisse la bavure et où elle apparaît.
Quelles opérations d'usinage de profilés sont les plus susceptibles de laisser des bavures ?
Certaines opérations nécessitent plus de nettoyage des bords que d'autres. L'ébavurage imprévu augmente le temps de manipulation ; l'inspection doit donc commencer par les coupes à la scie, les trous percés, les filetages et les rainures.
Le sciage et le perçage sont des sources courantes de bavures sur les profilés en aluminium, en particulier au niveau des bords de sortie non soutenus. Le taraudage et le fraisage de rainures laissent également des bavures autour des parois minces, des ouvertures de filetage et des bords de rainure. L'état de l'outil, la lubrification et le maintien local déterminent quelle opération pose le plus gros problème.
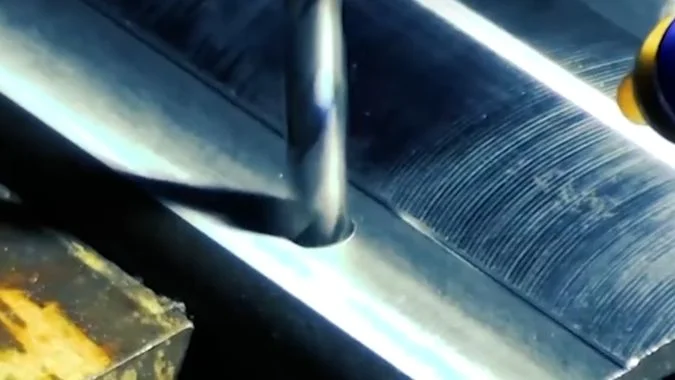
Les coupes à la scie et les trous percés méritent des contrôles précoces
Une lame de scie peut laisser une lèvre rugueuse autour de la section transversale de coupe. Des dents émoussées, une géométrie de lame inadaptée, une mauvaise lubrification et des réglages de coupe incorrects peuvent tous y contribuer. L'aluminium collé à une dent modifie son action de coupe1, donc la lame commence à pousser ou à déchirer le matériau au lieu de le séparer proprement.
Le perçage laisse souvent sa bavure la plus visible au moment du débouchage. Le matériau restant devient mince à mesure que le foret approche du côté opposé. La force de coupe peut pousser ce matériau vers l'extérieur avant que le bord ne se sépare2.
| Fonctionnement | Emplacement courant des bavures | Premiers points à inspecter |
|---|---|---|
| Sciage | Extrémités coupées et parois de sections minces | État des dents, sélection de la lame, lubrification et avance |
| Forage | Sortie de perçage et ouvertures dans les parois minces | Affûtage du foret, avance au débouché et support de la pièce |
| Taraudage | Entrées et sorties de filetage | État du taraud, lubrification et épaisseur de paroi |
| Fraisage de rainures | Extrémités de rainures et bords supérieurs ou inférieurs | État de l'outil, sens de coupe et évacuation des copeaux |
Les parois minces et les rainures profondes nécessitent une attention particulière
Le taraudage peut soulever de la matière autour de l'ouverture d'un filetage, particulièrement dans une paroi mince. Le fraisage de rainures peut laisser de petites bavures le long des bords ou des bavures plus importantes là où l'outil quitte la matière.
L'inspection doit inclure les surfaces cachées à l'intérieur du profil. Les rainures profondes peuvent retenir des copeaux libres ainsi que des bavures attachées. Il s'agit de problèmes différents : le nettoyage élimine les copeaux libres, mais une bavure attachée nécessite une coupe ou une autre méthode d'ébavurage.
Le suivi du processus doit identifier l'opération et le bord concerné. Ce niveau de détail rend le réglage suivant plus utile qu'une note générale indiquant que la pièce doit être ébavurée.
En quoi les bords d'entrée et de sortie diffèrent-ils dans la formation des bavures ?
Une entrée propre peut dissimuler une sortie irrégulière. Cette bavure cachée peut nuire à l'assemblage ; par conséquent, les deux côtés de chaque caractéristique usinée doivent faire l'objet d'une attention particulière.
Les bavures d'entrée sont souvent plus petites car la matière environnante soutient le bord au début de la coupe. Les bavures de sortie sont souvent plus grandes car le matériau restant perd son support et se plie ou se déchire à mesure que l'outil sort. Les parois minces rendent cette différence particulièrement visible lors du perçage et du fraisage.
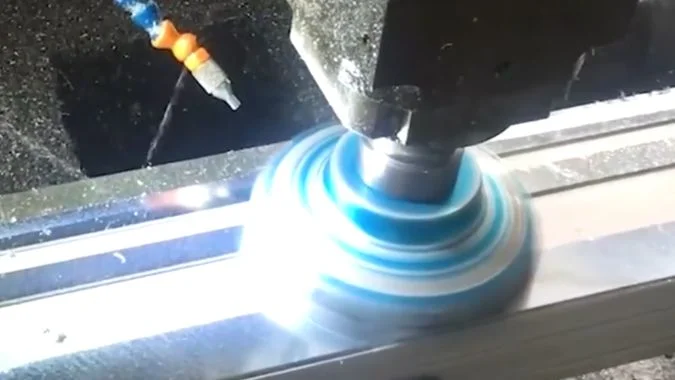
Le support du bord change pendant la coupe
À l'entrée, l'arête de coupe rencontre une matière généralement soutenue par l'arrière. Un outil tranchant permet de commencer à séparer le copeau avec une flexion moindre du bord de la pièce.
À la sortie, la section restante devient plus facile à déformer. L'aluminium peut se plier en formant une lèvre avant de se séparer, car le matériau est ductile3. Un outil usé ou une charge de coupe importante peut accroître cette déformation.
Ce schéma est courant, mais il ne constitue pas une règle absolue. L'épaisseur locale de la paroi, le sens de coupe et la géométrie de l'outil peuvent modifier le bord sur lequel la bavure est la plus importante.
| État du bord | Comportement typique | Réponse pratique |
|---|---|---|
| Entrée assistée | Le bord résiste généralement mieux à la flexion | Maintenir un outil tranchant et une entrée stable |
| Sortie non assistée | Le matériau restant peut se plier vers l'extérieur | Améliorer le support et revoir le mouvement de sortie |
| Percée de paroi mince | La paroi peut se déformer avant la séparation | Vérifiez la rigidité locale et l'avance au débouchage |
| Sortie à l'intérieur d'une rainure | La bavure peut rester difficile à atteindre | Planifiez l'inspection et l'accès à l'ébavurage très tôt |
Les trajectoires d'outils doivent tenir compte du bord final
La planification du processus doit placer les sorties critiques près des sections supportées lorsque la géométrie du profil le permet. Une réduction contrôlée de l'avance près du débouchage peut aider lorsque la force de coupe pousse un bord mince vers l'extérieur4. La réduction doit tout de même préserver une action de coupe propre.
La lubrification est également importante car l'accumulation d'aluminium modifie l'arête de coupe effective5. Une géométrie d'outil appropriée et une distribution fiable du fluide aident à maintenir une coupe plus propre.
Toute rupture de bord restante doit suivre le dessin. Un petit chanfrein peut éliminer une bavure, mais sa taille doit être adaptée à l'ajustement requis et à l'état du bord.
Comment les vitesses d'avance et de rotation doivent-elles être réexaminées lorsque les bavures augmentent ?
La croissance des bavures peut transformer un travail stable en retouches répétées. Les contrôles d'outils et les essais de paramètres contrôlés aident à identifier la cause avant que d'autres pièces ne nécessitent un nettoyage.
Une réduction de l'avance mérite d'être testée lorsqu'une force de coupe excessive provoque des bavures, mais l'usure de l'outil et la lubrification doivent être vérifiées en premier. La vitesse de coupe doit ensuite être réexaminée en fonction de la chaleur, de l'adhérence et de l'état de l'outil. Des réglages plus bas ne sont utiles que s'ils améliorent la coupe au lieu d'augmenter le frottement.
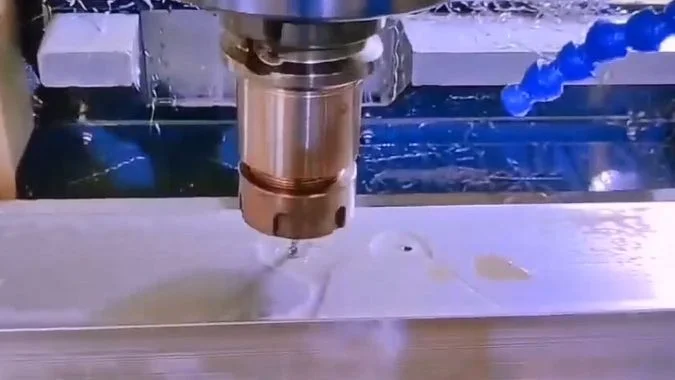
L'état de l'outil prime sur les changements de paramètres
Une augmentation soudaine des bavures peut indiquer une arête émoussée, une dent écaillée ou une accumulation d'aluminium. Réduire l'avance ne peut pas restaurer la géométrie d'un outil endommagé. L'opérateur doit inspecter les arêtes de coupe et remplacer ou réaffûter les outils usés si nécessaire.
Le système de refroidissement ou de lubrification doit également être vérifié au point de coupe. Une pompe en marche ne prouve pas que le fluide atteint l'outil. Les copeaux accumulés autour de la fraise peuvent bloquer l'arrivée du fluide et endommager la surface usinée.
L'avance et la vitesse nécessitent des essais séparés et contrôlés
Une avance plus faible peut réduire la force lorsque l'outil pousse le matériau vers l'extérieur6. L'essai doit utiliser un petit changement et comparer la même caractéristique dans des conditions par ailleurs similaires.
La vitesse de coupe doit ensuite être réexaminée par rapport au problème observé. Une réduction peut être utile en cas de chaleur excessive ou d'usure rapide.7. Une réduction globale est moins efficace lorsque l'adhérence ou le frottement constituent le problème principal.
| Observation | Première action | Examen des paramètres |
|---|---|---|
| Apparition soudaine de bavures au cours d'un lot | Inspecter l'usure et l'accumulation d'aluminium | Restaurer l'état de l'outil avant de modifier les réglages |
| Un bord de sortie fin se plie vers l'extérieur | Vérifier le support et la charge de coupe | Tester une réduction contrôlée près de la sortie |
| La chaleur et l'usure de l'outil augmentent simultanément | Vérifier la lubrification et l'engagement | Vérifier si la vitesse de coupe est excessive |
| La surface présente des traces de frottement | Inspecter l'adhérence et la géométrie de coupe | Vérifier si l'outil frotte |
| Les copeaux s'accumulent dans la rainure | Rétablir l'évacuation des copeaux | Réexaminer conjointement la profondeur, la largeur et l'avance de coupe |
Le réglage de l'avance doit être adapté à l'outil, à la vitesse de broche et à la quantité de matière en prise. Une passe de finition doit toujours former un copeau. Une avance extrêmement faible ou un engagement trop léger peut provoquer un frottement de l'arête.8.
L'opérateur doit enregistrer chaque changement et inspecter la taille des bavures, l'état de surface et les dimensions. Un réglage n'est utile que s'il permet d'améliorer la pièce de manière constante.
Quand une passe de finition peut-elle réduire les bavures sur les rainures fraisées ?
Une arête de rainure brute peut tolérer une passe supplémentaire. La finition est efficace lorsque l'outil enlève une surépaisseur contrôlée avec un support stable et une direction de coupe appropriée.
Une passe de finition peut réduire les bavures de rainure lorsque l'ébauche laisse une surépaisseur faible et régulière, et qu'une fraise tranchante l'enlève dans des conditions stables. Le fraisage en avalant est souvent approprié pour les parois de rainure soutenues. Les bavures résiduelles sur les bords supérieurs ou inférieurs peuvent encore nécessiter une opération distincte de chanfreinage ou d'ébavurage.
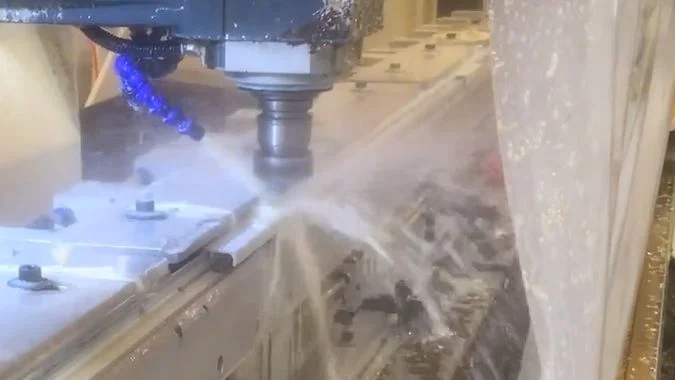
Une passe de finition nécessite de la matière à couper.
Le parcours d'ébauche doit laisser une surépaisseur contrôlée sur les surfaces nécessitant une finition. La fraise de finition peut alors enlever cette matière avec une charge plus légère et plus régulière.
Une passe supplémentaire sur une surface déjà finie peut ne pas éliminer une bavure attachée. La fraise peut manquer la racine ou simplement plier la lèvre. Le parcours de finition doit engager la zone affectée sans faire sortir la rainure de ses limites dimensionnelles.
| État de la rainure | Valeur probable d'une passe de finition | Process requirement |
|---|---|---|
| Rough walls with a consistent allowance | The pass can improve the wall and reduce edge tearing | Sharp cutter and controlled engagement |
| Burrs near the tool exit | A revised finishing path can reduce their formation | Supported exit and suitable feed |
| Burrs along a top or bottom edge | Wall finishing alone may leave them attached | Separate edge treatment where required |
| Flexible walls or packed chips | Another pass can repeat the defect | Better support and chip removal first |
Climb milling can improve the finishing cut
In peripheral climb milling, chip thickness starts larger and decreases toward the end of engagement9. This cutting action can help produce cleaner edges on aluminum10.
The machine, fixture, and profile must remain stable under the cutting force. A finishing path should account for thin walls, internal corners, and changes in engagement. Climb milling deserves consideration during both roughing and finishing when the setup supports it.
Separate finishing movements along the slot walls give the programmer more control over cutting direction and the final exit. Chips should clear the slot before they can be cut again or scratch the finished surface.
Remaining burrs need a defined removal step
A chamfering tool can remove small remaining burrs when the drawing allows an edge break11. The operation should follow the final cut that creates the burr.
Other mechanical deburring methods may suit particular part sizes and production volumes. Deep grooves need inspection after cleanup because detached burrs and chips can remain trapped inside the profile.
Conclusion
Sharp tools, balanced cutting settings, supported exits, and controlled finishing passes reduce aluminum profile burrs. Planned deburring and thorough cleaning address what remains.
-
"Effect of Built-Up Edge Formation during Stable State of Wear …", https://pmc.ncbi.nlm.nih.gov/articles/PMC5706177/. Material adhesion to cutting edges, known as built-up edge (BUE) formation, alters effective rake angle and increases cutting forces in aluminum machining, particularly at intermediate cutting speeds where adhesion is most pronounced. Evidence role: mechanism; source type: research. Supports: how material adhesion to cutting edges changes effective tool geometry and cutting mechanics. Scope note: Research typically addresses general BUE mechanisms rather than tooth-specific behavior in sawing operations ↩
-
"Experimental Study of Thrust Force and Torque for Drilling …", https://pubmed.ncbi.nlm.nih.gov/30627838/. During drill breakthrough, thrust force acting on the remaining thin material causes plastic deformation and bending before fracture, with burr size correlating to the ratio of thrust force to remaining material thickness. Evidence role: mechanism; source type: research. Supports: the relationship between drilling thrust force and material deformation at breakthrough. ↩
-
"Tool wear and burr formation during drilling of aluminum …", https://www.sciencedirect.com/science/article/pii/S2214785322001389. Materials with higher ductility, including aluminum alloys, exhibit greater plastic deformation before fracture during cutting, resulting in larger burrs through bending and tearing mechanisms rather than clean shearing. Evidence role: mechanism; source type: research. Supports: how ductility influences burr formation through plastic deformation before fracture. Scope note: Burr size depends on multiple factors beyond ductility, including cutting conditions and tool geometry ↩
-
"Figure 6 – from Burr formation minimization in drilling", https://www.academia.edu/figures/17127970/figure-7-height-of-burr-vs-speed-feed-rate-and-point-angle. Experimental studies demonstrate that reducing feed rate during the final portion of drilling operations decreases thrust force and exit burr height, though the optimal reduction timing and magnitude depend on material thickness and drill diameter. Evidence role: general_support; source type: research. Supports: the effectiveness of feed rate reduction strategies for exit burr control. ↩
-
"Effect of Cutting Fluid on Milled Surface Quality and Tool Life …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10056421/. Effective lubrication reduces aluminum adhesion to cutting tools by lowering interface temperature and providing a boundary layer that inhibits metal-to-metal contact, thereby minimizing built-up edge formation. Evidence role: mechanism; source type: research. Supports: how lubrication reduces aluminum adhesion to cutting tools. Scope note: Effectiveness varies with lubricant chemistry, delivery method, and cutting speed range ↩
-
"Vitesses et avances", https://en.wikipedia.org/wiki/Speeds_and_feeds. Cutting forces increase approximately linearly with feed rate in most machining operations, as feed directly determines uncut chip thickness and therefore the material volume resisting deformation. Evidence role: mechanism; source type: research. Supports: the relationship between feed rate and cutting forces. ↩
-
"Optimizing Cutting Parameters for Enhanced Control of … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11901140/. Cutting temperature increases with cutting speed due to higher shear rates and reduced heat dissipation time, with tool wear rate typically following an exponential relationship to cutting speed in most tool-material combinations. Evidence role: mechanism; source type: research. Supports: how cutting speed affects heat generation and tool wear rates. Scope note: Optimal speed ranges vary significantly with tool material, workpiece alloy, and cooling method ↩
-
"Estimation of Minimum Uncut Chip Thickness during Precision …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. When uncut chip thickness falls below a critical value (typically 20-40% of cutting edge radius), material deformation transitions from shearing to ploughing and rubbing, increasing specific cutting energy and surface damage without effective material removal. Evidence role: mechanism; source type: research. Supports: the minimum chip thickness phenomenon and its relationship to rubbing. ↩
-
"Influence of Machining Parameters on Cutting and Chip … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9502497/. In climb (down) milling, the cutter tooth enters the workpiece at maximum chip thickness and exits at zero, producing a chip that decreases in thickness through the engagement arc, in contrast to conventional (up) milling where chip thickness increases from entry to exit. Evidence role: mechanism; source type: education. Supports: the chip thickness variation pattern in climb milling. ↩
-
"Climb Milling vs. Conventional Milling", https://www.youtube.com/watch?v=galm5_6SUcM. Climb milling generally produces better surface finish and reduced exit burrs in aluminum machining because the cutting action directs forces into the workpiece rather than lifting material, though this advantage requires adequate machine rigidity to prevent chatter. Evidence role: general_support; source type: research. Supports: the edge quality advantages of climb milling in aluminum. Scope note: Benefits depend on machine stiffness, fixturing, and workpiece geometry; unstable setups may perform better with conventional milling ↩
-
"Deburring tool for soft materials: effective alternative to filing?", https://www.facebook.com/groups/769782850345135/posts/1627978804525531/. Chamfering operations effectively remove small to medium burrs while creating a controlled edge break, with process capability depending on burr size relative to chamfer dimensions and consistency of burr location. Evidence role: general_support; source type: research. Supports: the effectiveness of chamfering as a deburring method. Scope note: Effectiveness decreases for large or irregular burrs that exceed the chamfer envelope or vary in position ↩
Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.