

Como você pode reduzir rebarbas ao usinar perfis de alumínio?
As rebarbas em perfis de alumínio aumentam o trabalho manual e podem prejudicar a montagem. Um processo mais limpo começa com ferramentas afiadas, condições de corte controladas e melhor suporte das arestas.
As rebarbas em perfis de alumínio podem ser reduzidas com ferramentas afiadas, geometria de corte adequada, avanços e velocidades equilibrados, lubrificação eficaz e trajetórias de ferramenta estáveis. O suporte das arestas de saída e passes de acabamento controlados ajudam a limitar o rasgamento. O chanfrado ou outro processo de rebarbação adequado remove as rebarbas restantes.
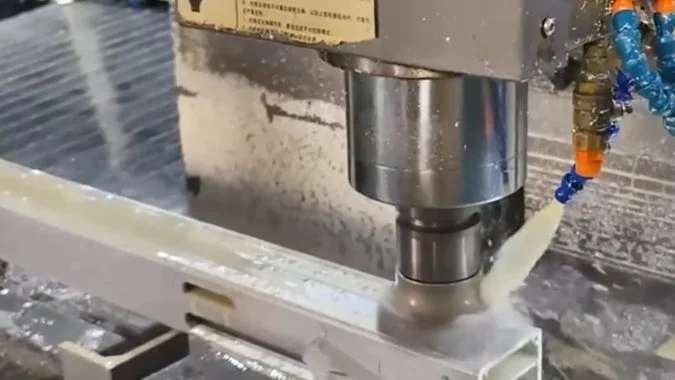
Um perfil pode sair da máquina com faces limpas, mas com arestas ásperas em torno de características individuais. Essas arestas revelam onde o processo de corte precisa de atenção. Um corte de serra, um furo e uma ranhura fresada criam condições diferentes. O primeiro passo útil é identificar qual operação deixa a rebarba e onde ela aparece.
Quais operações de usinagem de perfis são mais propensas a deixar rebarbas?
Algumas operações exigem mais limpeza das arestas do que outras. A rebarbação não planejada aumenta o tempo de manuseio, portanto a inspeção deve começar com cortes de serra, furos, roscas e ranhuras.
Serrar e furar são fontes comuns de rebarbas em perfis de alumínio, especialmente em arestas de saída sem suporte. O rosqueamento e o fresamento de ranhuras também deixam rebarbas em torno de paredes finas, aberturas de rosca e arestas de ranhuras. A condição da ferramenta, a lubrificação e o suporte local determinam qual operação cria o maior problema.
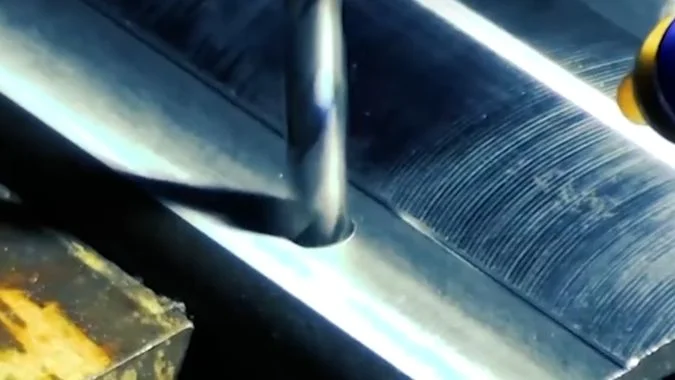
Cortes de serra e furos merecem verificações precoces
Uma lâmina de serra pode deixar uma borda áspera em torno da seção transversal do corte. Dentes cegos, geometria de lâmina inadequada, lubrificação deficiente e configurações de corte incorretas podem contribuir para isso. O alumínio aderido a um dente altera a sua ação de corte1, fazendo com que a lâmina comece a empurrar ou rasgar o material em vez de separá-lo de forma limpa.
A furação muitas vezes deixa a sua rebarba mais visível no momento da transfixação. O material remanescente torna-se fino à medida que a broca se aproxima do lado oposto. A força de corte pode empurrar esse material para fora antes que a aresta se separe2.
| Funcionamento | Local comum de rebarbas | Primeiros pontos a inspecionar |
|---|---|---|
| Serragem | Extremidades cortadas e paredes de seção fina | Condição do dente, seleção da lâmina, lubrificação e avanço |
| Perfuração | Saída de furos e aberturas em paredes finas | Afiação da broca, avanço na saída e suporte da peça |
| Tocar | Entradas e saídas de roscas | Condição do macho, lubrificação e espessura da parede |
| Fresamento de rasgos | Extremidades de rasgos e arestas superiores ou inferiores | Condição da ferramenta, direção de corte e remoção de cavacos |
Paredes finas e sulcos profundos requerem atenção especial
A abertura de roscas pode elevar o material ao redor da entrada da rosca, especialmente em paredes finas. O fresamento de rasgos pode deixar pequenas rebarbas ao longo das arestas ou rebarbas maiores onde a ferramenta sai do material.
A inspeção deve incluir superfícies ocultas dentro do perfil. Sulcos profundos podem reter cavacos soltos junto a rebarbas fixas. Estes são problemas diferentes: a limpeza remove cavacos soltos, mas uma rebarba fixa requer corte ou outro método de rebarbação.
O registro do processo deve identificar a operação e a aresta afetada. Esse detalhe torna o ajuste subsequente mais útil do que uma observação geral de que a peça precisa de rebarbação.
Como as arestas de entrada e saída diferem na formação de rebarbas?
Uma entrada limpa pode ocultar uma saída rugosa. Essa rebarba oculta pode interferir na montagem, portanto, ambos os lados de cada elemento usinado precisam de atenção.
Rebarbas de entrada são frequentemente menores porque o material ao redor suporta a aresta conforme o corte começa. Rebarbas de saída são geralmente maiores porque o material restante perde o suporte e dobra ou rasga conforme a ferramenta sai. Paredes finas tornam essa diferença especialmente perceptível durante a furação e fresamento.
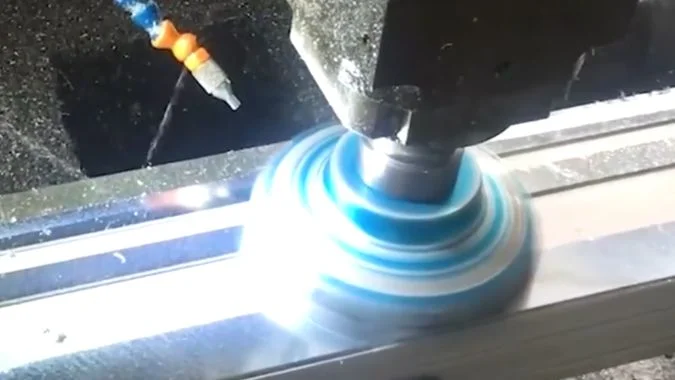
O suporte da aresta muda durante o corte
Na entrada, a aresta de corte encontra material que geralmente possui suporte por trás. Uma ferramenta afiada pode começar a separar o cavaco com menos deformação da aresta da peça.
Na saída, a seção restante torna-se mais fácil de deformar. O alumínio pode dobrar formando uma borda antes de se separar, pois o material é dúctil3. Uma ferramenta desgastada ou uma carga de corte elevada pode aumentar essa deformação.
Esse padrão é comum, mas não é uma regra absoluta. A espessura local da parede, a direção de corte e a geometria da ferramenta podem alterar qual aresta apresenta a maior rebarba.
| Condição da aresta | Comportamento típico | Resposta prática |
|---|---|---|
| Entrada suportada | A borda geralmente resiste melhor à flexão | Mantenha uma ferramenta afiada e uma entrada estável |
| Saída sem suporte | O material restante pode dobrar para fora | Melhore o suporte e revise o movimento de saída |
| Ruptura de parede fina | A parede pode defletir antes da separação | Verifique a rigidez local e o avanço no ponto de ruptura |
| Saída dentro de uma ranhura | A rebarba pode continuar difícil de alcançar | Planeje o acesso para inspeção e rebarbação precocemente |
Os percursos da ferramenta devem considerar a aresta final
O planejamento do processo deve posicionar as saídas críticas perto de seções suportadas, onde a geometria do perfil permitir. Uma redução controlada do avanço perto da ruptura pode ajudar quando a força de corte empurra uma aresta fina para fora4. A redução ainda precisa preservar uma ação de corte limpa.
A lubrificação também é importante, pois o acúmulo de alumínio altera a aresta de corte efetiva5. Uma geometria de ferramenta adequada e um fornecimento confiável de fluido ajudam a manter um corte mais limpo.
Qualquer quebra de aresta restante deve seguir o desenho. Um pequeno chanfro pode remover uma rebarba, mas seu tamanho deve ser adequado ao ajuste e à condição da aresta exigidos.
Como os avanços e velocidades devem ser revisados quando as rebarbas aumentam?
O crescimento da rebarba pode transformar um trabalho estável em retrabalho repetido. Verificações de ferramentas e testes de parâmetros controlados ajudam a identificar a causa antes que mais peças precisem de limpeza.
Vale a pena testar uma redução do avanço quando a força de corte excessiva causa rebarbas, mas o desgaste da ferramenta e a lubrificação devem ser verificados primeiro. A velocidade de corte deve então ser revisada em relação ao calor, adesão e condição da ferramenta. Ajustes mais baixos só são úteis quando melhoram o corte em vez de aumentar o atrito.
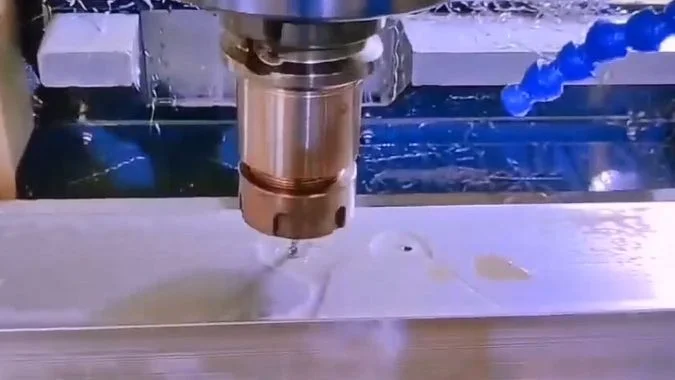
A condição da ferramenta vem antes das mudanças de parâmetros
Um aumento repentino de rebarbas pode indicar uma aresta cega, dente lascado ou acúmulo de alumínio. Reduzir o avanço não consegue restaurar a geometria de uma ferramenta danificada. O operador deve inspecionar as arestas de corte e substituir ou reafiar ferramentas gastas, conforme apropriado.
O sistema de refrigeração ou lubrificação também precisa ser verificado no ponto de corte. Uma bomba em funcionamento não prova que o fluido chega à ferramenta. Cavacos acumulados ao redor da fresa podem bloquear o fornecimento e danificar a superfície usinada.
O avanço e a velocidade precisam de testes separados e controlados
Um avanço menor pode reduzir a força quando a ferramenta está empurrando o material para fora6. O teste deve usar uma pequena mudança e comparar o mesmo recurso sob condições similares.
A velocidade de corte deve então ser revisada em relação ao problema observado. Uma redução pode ajudar quando há calor excessivo ou desgaste rápido.7. Uma redução geral é menos útil quando a adesão ou o atrito são o problema principal.
| Observação | Primeira ação | Revisão de parâmetros |
|---|---|---|
| Rebarbas surgem repentinamente durante um lote | Inspecione o desgaste e o acúmulo de alumínio | Restaure a condição da ferramenta antes de alterar as configurações |
| Uma borda de saída fina se dobra para fora | Verifique o suporte e a carga de corte | Teste uma redução controlada perto da saída |
| O calor e o desgaste da ferramenta aumentam simultaneamente | Verifique a lubrificação e o engajamento | Revise se a velocidade de corte é excessiva |
| A superfície parece manchada | Inspecione a adesão e a geometria de corte | Verifique se a ferramenta está sofrendo atrito |
| Cavacos se acumulam na ranhura | Restaure a remoção de cavacos | Revise a profundidade, a largura e o avanço de corte em conjunto |
A configuração de avanço deve ser adequada à ferramenta, à velocidade do fuso e à quantidade de material engajado. Um corte de acabamento ainda precisa formar um cavaco. Um avanço extremamente baixo ou um engajamento raso podem fazer com que a aresta sofra atrito em vez de cortar.8.
O operador deve registrar cada alteração e inspecionar o tamanho da rebarba, o acabamento superficial e as dimensões. Uma configuração só é útil quando melhora a peça de forma consistente.
Quando um passe de acabamento pode reduzir rebarbas em ranhuras fresadas?
Uma aresta de ranhura rugosa pode suportar um passe extra. O acabamento ajuda quando a ferramenta remove uma sobre-espessura controlada com suporte estável e uma direção de corte adequada.
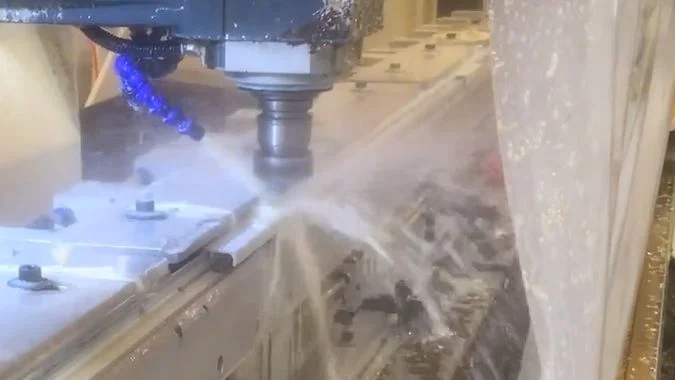
Um passe de acabamento pode reduzir rebarbas na ranhura quando o desbaste deixa uma sobre-espessura pequena e consistente e uma ferramenta afiada a remove sob condições estáveis. O fresamento concordante é frequentemente adequado para paredes de ranhura suportadas. Rebarbas remanescentes na aresta superior ou inferior ainda podem exigir uma operação separada de chanfragem ou rebarbação.
Um passe de acabamento precisa de material para cortar.
O caminho de desbaste deve deixar uma sobre-espessura controlada nas superfícies que precisam de acabamento. A ferramenta de acabamento pode então remover esse material com uma carga mais leve e consistente.
Um passe extra sobre uma superfície já acabada pode não remover uma rebarba aderida à aresta. A ferramenta pode passar longe da base ou simplesmente dobrar a rebarba. O caminho de acabamento precisa engajar a área afetada sem levar a ranhura para fora de seus limites dimensionais.
| Condição da ranhura | Valor provável de um passe de acabamento | Process requirement |
|---|---|---|
| Rough walls with a consistent allowance | The pass can improve the wall and reduce edge tearing | Sharp cutter and controlled engagement |
| Burrs near the tool exit | A revised finishing path can reduce their formation | Supported exit and suitable feed |
| Burrs along a top or bottom edge | Wall finishing alone may leave them attached | Separate edge treatment where required |
| Flexible walls or packed chips | Another pass can repeat the defect | Better support and chip removal first |
Climb milling can improve the finishing cut
In peripheral climb milling, chip thickness starts larger and decreases toward the end of engagement9. This cutting action can help produce cleaner edges on aluminum10.
The machine, fixture, and profile must remain stable under the cutting force. A finishing path should account for thin walls, internal corners, and changes in engagement. Climb milling deserves consideration during both roughing and finishing when the setup supports it.
Separate finishing movements along the slot walls give the programmer more control over cutting direction and the final exit. Chips should clear the slot before they can be cut again or scratch the finished surface.
Remaining burrs need a defined removal step
A chamfering tool can remove small remaining burrs when the drawing allows an edge break11. The operation should follow the final cut that creates the burr.
Other mechanical deburring methods may suit particular part sizes and production volumes. Deep grooves need inspection after cleanup because detached burrs and chips can remain trapped inside the profile.
Conclusão
Sharp tools, balanced cutting settings, supported exits, and controlled finishing passes reduce aluminum profile burrs. Planned deburring and thorough cleaning address what remains.
-
"Effect of Built-Up Edge Formation during Stable State of Wear …", https://pmc.ncbi.nlm.nih.gov/articles/PMC5706177/. Material adhesion to cutting edges, known as built-up edge (BUE) formation, alters effective rake angle and increases cutting forces in aluminum machining, particularly at intermediate cutting speeds where adhesion is most pronounced. Evidence role: mechanism; source type: research. Supports: how material adhesion to cutting edges changes effective tool geometry and cutting mechanics. Scope note: Research typically addresses general BUE mechanisms rather than tooth-specific behavior in sawing operations ↩
-
"Experimental Study of Thrust Force and Torque for Drilling …", https://pubmed.ncbi.nlm.nih.gov/30627838/. During drill breakthrough, thrust force acting on the remaining thin material causes plastic deformation and bending before fracture, with burr size correlating to the ratio of thrust force to remaining material thickness. Evidence role: mechanism; source type: research. Supports: the relationship between drilling thrust force and material deformation at breakthrough. ↩
-
"Tool wear and burr formation during drilling of aluminum …", https://www.sciencedirect.com/science/article/pii/S2214785322001389. Materials with higher ductility, including aluminum alloys, exhibit greater plastic deformation before fracture during cutting, resulting in larger burrs through bending and tearing mechanisms rather than clean shearing. Evidence role: mechanism; source type: research. Supports: how ductility influences burr formation through plastic deformation before fracture. Scope note: Burr size depends on multiple factors beyond ductility, including cutting conditions and tool geometry ↩
-
"Figure 6 – from Burr formation minimization in drilling", https://www.academia.edu/figures/17127970/figure-7-height-of-burr-vs-speed-feed-rate-and-point-angle. Experimental studies demonstrate that reducing feed rate during the final portion of drilling operations decreases thrust force and exit burr height, though the optimal reduction timing and magnitude depend on material thickness and drill diameter. Evidence role: general_support; source type: research. Supports: the effectiveness of feed rate reduction strategies for exit burr control. ↩
-
"Effect of Cutting Fluid on Milled Surface Quality and Tool Life …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10056421/. Effective lubrication reduces aluminum adhesion to cutting tools by lowering interface temperature and providing a boundary layer that inhibits metal-to-metal contact, thereby minimizing built-up edge formation. Evidence role: mechanism; source type: research. Supports: how lubrication reduces aluminum adhesion to cutting tools. Scope note: Effectiveness varies with lubricant chemistry, delivery method, and cutting speed range ↩
-
"Velocidades e avanços", https://en.wikipedia.org/wiki/Speeds_and_feeds. Cutting forces increase approximately linearly with feed rate in most machining operations, as feed directly determines uncut chip thickness and therefore the material volume resisting deformation. Evidence role: mechanism; source type: research. Supports: the relationship between feed rate and cutting forces. ↩
-
"Optimizing Cutting Parameters for Enhanced Control of … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11901140/. Cutting temperature increases with cutting speed due to higher shear rates and reduced heat dissipation time, with tool wear rate typically following an exponential relationship to cutting speed in most tool-material combinations. Evidence role: mechanism; source type: research. Supports: how cutting speed affects heat generation and tool wear rates. Scope note: Optimal speed ranges vary significantly with tool material, workpiece alloy, and cooling method ↩
-
"Estimation of Minimum Uncut Chip Thickness during Precision …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. When uncut chip thickness falls below a critical value (typically 20-40% of cutting edge radius), material deformation transitions from shearing to ploughing and rubbing, increasing specific cutting energy and surface damage without effective material removal. Evidence role: mechanism; source type: research. Supports: the minimum chip thickness phenomenon and its relationship to rubbing. ↩
-
"Influence of Machining Parameters on Cutting and Chip … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9502497/. In climb (down) milling, the cutter tooth enters the workpiece at maximum chip thickness and exits at zero, producing a chip that decreases in thickness through the engagement arc, in contrast to conventional (up) milling where chip thickness increases from entry to exit. Evidence role: mechanism; source type: education. Supports: the chip thickness variation pattern in climb milling. ↩
-
"Climb Milling vs. Conventional Milling", https://www.youtube.com/watch?v=galm5_6SUcM. Climb milling generally produces better surface finish and reduced exit burrs in aluminum machining because the cutting action directs forces into the workpiece rather than lifting material, though this advantage requires adequate machine rigidity to prevent chatter. Evidence role: general_support; source type: research. Supports: the edge quality advantages of climb milling in aluminum. Scope note: Benefits depend on machine stiffness, fixturing, and workpiece geometry; unstable setups may perform better with conventional milling ↩
-
"Deburring tool for soft materials: effective alternative to filing?", https://www.facebook.com/groups/769782850345135/posts/1627978804525531/. Chamfering operations effectively remove small to medium burrs while creating a controlled edge break, with process capability depending on burr size relative to chamfer dimensions and consistency of burr location. Evidence role: general_support; source type: research. Supports: the effectiveness of chamfering as a deburring method. Scope note: Effectiveness decreases for large or irregular burrs that exceed the chamfer envelope or vary in position ↩
Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.