

Как можно уменьшить образование заусенцев при механической обработке алюминиевых профилей?
Заусенцы на алюминиевых профилях увеличивают объем ручной работы и могут затруднить сборку. Более чистый процесс начинается с использования острых инструментов, контролируемых условий резания и улучшенной поддержки кромок.
Количество заусенцев на алюминиевых профилях можно уменьшить с помощью острых инструментов, подходящей геометрии резания, сбалансированных подач и скоростей, эффективной смазки и стабильных траекторий инструмента. Поддержка выходных кромок и контролируемые чистовые проходы помогают ограничить отрывы материала. Снятие фаски или другой подходящий процесс удаления заусенцев устраняет оставшиеся дефекты.
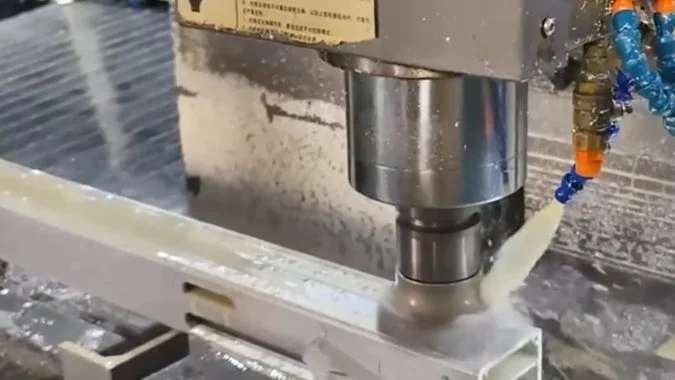
Профиль может выходить из станка с чистыми плоскостями, но с неровными краями вокруг отдельных элементов. Эти края указывают на то, где процесс резания требует внимания. Распиловка, сверление отверстия и фрезерование паза создают разные условия. Первый полезный шаг — определить, какая операция оставляет заусенец и где он появляется.
Какие операции механической обработки профиля наиболее склонны к образованию заусенцев?
Некоторые операции требуют большей очистки кромок, чем другие. Незапланированное удаление заусенцев увеличивает время обработки, поэтому проверку следует начинать с распилов, просверленных отверстий, резьб и пазов.
Распиловка и сверление являются распространенными источниками заусенцев на алюминиевых профилях, особенно на неподдерживаемых выходных кромках. Нарезание резьбы и фрезерование пазов также оставляют заусенцы вокруг тонких стенок, отверстий под резьбу и краев пазов. Состояние инструмента, смазка и местная поддержка определяют, какая операция создает наибольшую проблему.
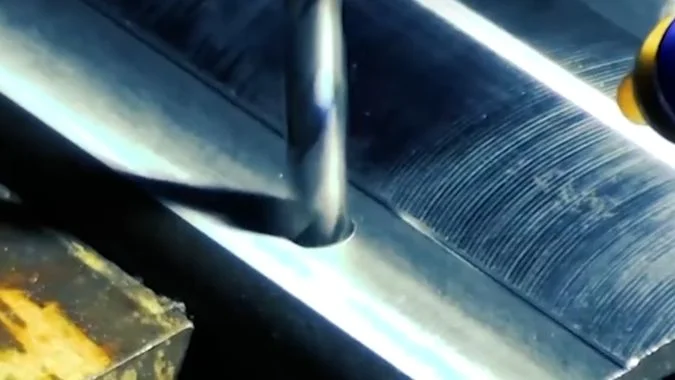
Распилы и просверленные отверстия заслуживают первоочередной проверки
Пильный диск может оставлять грубую кромку вокруг поперечного сечения среза. Тупые зубья, неподходящая геометрия диска, плохая смазка и неправильные настройки резания — все это может способствовать появлению заусенцев. Алюминий, налипший на зуб, меняет характер резания1, поэтому диск начинает продавливать или разрывать материал вместо того, чтобы чисто отделять его.
Сверление часто оставляет наиболее заметный заусенец при выходе сверла. Оставшийся материал становится тонким по мере приближения сверла к обратной стороне. Сила резания может выталкивать этот материал наружу до того, как кромка отделится.2.
| Операция | Распространенное место появления заусенцев | Первые точки для проверки |
|---|---|---|
| Распиловка | Отрезанные концы и стенки тонких секций | Состояние зуба, выбор диска, смазка и подача |
| Бурение | Выход отверстия и проемы в тонких стенках | Острота сверла, подача на выходе и опора заготовки |
| Отвод | Входы и выходы резьбы | Состояние метчика, смазка и толщина стенки |
| Фрезерование пазов | Концы пазов, а также верхние или нижние кромки | Состояние фрезы, направление резания и удаление стружки |
Тонкие стенки и глубокие пазы требуют особого внимания
Нарезание резьбы может вызвать поднятие материала вокруг отверстия, особенно в тонкой стенке. Фрезерование пазов может оставлять небольшие выступы вдоль краев или крупные заусенцы в местах выхода фрезы из материала.
Контроль должен включать скрытые поверхности внутри профиля. В глубоких пазах могут оставаться незакрепленная стружка наряду с прикрепленными заусенцами. Это разные проблемы: очистка удаляет свободную стружку, но прикрепленный заусенец требует срезания или другого метода снятия заусенцев.
В журнале процесса следует указывать операцию и затронутую кромку. Эта детализация делает последующую корректировку более полезной, чем общая заметка о том, что деталь нуждается в удалении заусенцев.
Чем различаются входные и выходные кромки при образовании заусенцев?
Чистый вход может скрывать неровный выход. Этот скрытый заусенец может помешать сборке, поэтому обе стороны каждой обработанной детали требуют внимания.
Входные заусенцы часто меньше, поскольку окружающий материал поддерживает кромку в начале резания. Выходные заусенцы часто больше, потому что оставшийся материал теряет опору и изгибается или рвется при выходе инструмента. Тонкие стенки делают эту разницу особенно заметной при сверлении и фрезеровании.
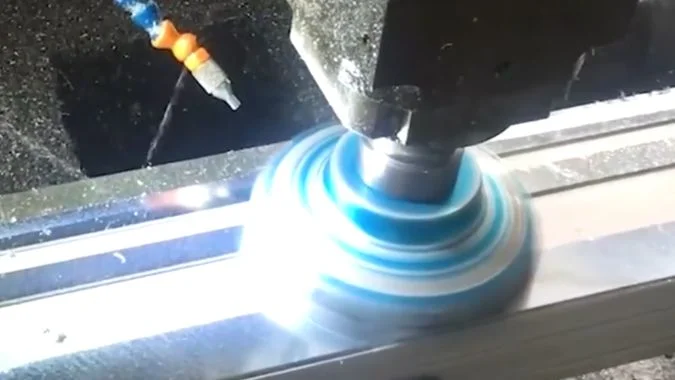
Изменение опоры кромки во время резания
При входе режущая кромка встречается с материалом, который обычно имеет опору позади себя. Острый инструмент может начать отделение стружки с меньшим изгибом кромки заготовки.
На выходе оставшаяся часть легче деформируется. Алюминий может изгибаться в кромку перед отделением из-за пластичности материала3. Изношенный инструмент или большая нагрузка при резании могут усилить эту деформацию.
Эта картина типична, но не является абсолютным правилом. Локальная толщина стенки, направление резания и геометрия инструмента могут влиять на то, на какой кромке образуется самый большой заусенец.
| Состояние кромки | Типичное поведение | Практический ответ |
|---|---|---|
| Поддерживаемый вход | Кромка обычно лучше сопротивляется изгибу | Поддерживайте инструмент острым, а вход стабильным |
| Неподдерживаемый выход | Оставшийся материал может отогнуться наружу | Улучшите поддержку и пересмотрите движение на выходе |
| Прорыв тонкой стенки | Стенка может прогнуться перед отделением | Проверьте местную жесткость и подачу при выходе инструмента |
| Выход внутри паза | К заусенцу может быть трудно получить доступ | Заблаговременно планируйте доступ для контроля и удаления заусенцев |
Траектории инструмента должны учитывать состояние конечной кромки
При планировании техпроцесса следует размещать критические точки выхода рядом с опорными участками, если это позволяет геометрия профиля. Контролируемое снижение подачи при выходе инструмента может помочь, когда сила резания отгибает тонкую кромку наружу.4. Снижение подачи все же должно обеспечивать чистое резание.
Смазка также важна, поскольку налипание алюминия меняет рабочую геометрию режущей кромки.5. Подходящая геометрия инструмента и надежная подача СОЖ помогают обеспечить более чистый рез.
Любая оставшаяся кромка должна соответствовать чертежу. Небольшая фаска может удалить заусенец, но её размер должен соответствовать требуемой посадке и состоянию кромки.
Как следует пересматривать подачи и скорости при увеличении количества заусенцев?
Рост заусенцев может превратить стабильный процесс в постоянную переделку. Проверка инструмента и пробные прогоны с контролируемыми параметрами помогают выявить причину до того, как потребуется очистка большего количества деталей.
Стоит протестировать снижение подачи, если чрезмерное усилие резания вызывает появление заусенцев, но сначала следует проверить износ инструмента и смазку. Затем необходимо пересмотреть скорость резания с учетом нагрева, адгезии и состояния инструмента. Низкие значения полезны только тогда, когда они улучшают процесс резания, а не увеличивают трение.
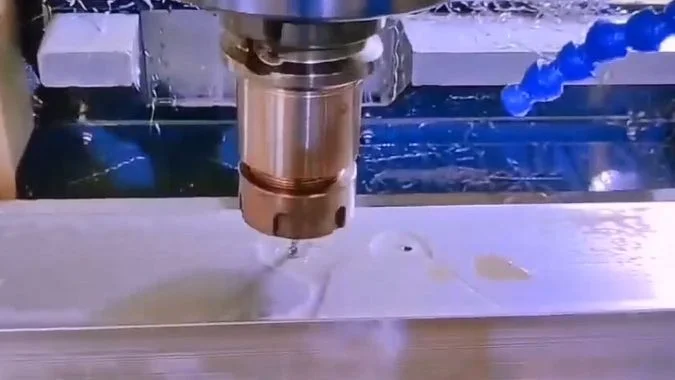
Состояние инструмента важнее изменения параметров
Внезапное увеличение количества заусенцев может указывать на затупление кромки, скол зуба или налипание алюминия. Снижение подачи не восстановит геометрию поврежденного инструмента. Оператор должен осмотреть режущие кромки и заменить или заточить изношенные инструменты надлежащим образом.
Систему охлаждения или смазки также необходимо проверить в точке резания. Работающий насос не гарантирует, что жидкость достигает инструмента. Стружка, скопившаяся вокруг фрезы, может заблокировать подачу СОЖ и повредить обработанную поверхность.
Подачу и скорость следует тестировать отдельно и контролируемо
Более низкая подача может уменьшить усилие, когда инструмент отжимает материал наружу.6. В ходе испытания следует использовать небольшое изменение и сравнивать один и тот же элемент при одинаковых условиях.
После этого скорость резания следует пересмотреть в соответствии с наблюдаемой проблемой. Снижение может помочь при чрезмерном нагреве или ускоренном износе7. Общее снижение менее эффективно, если основной проблемой является адгезия или трение.
| Наблюдение | Первоочередное действие | Пересмотр параметров |
|---|---|---|
| Внезапное появление заусенцев во время обработки партии | Оцените износ и налипание алюминия | Восстановите состояние инструмента перед изменением настроек |
| Тонкая выходная кромка отгибается наружу | Проверьте опору и нагрузку на резание | Протестируйте контролируемое снижение на выходе |
| Нагрев и износ инструмента растут одновременно | Проверьте смазку и зацепление | Проверьте, не является ли скорость резания чрезмерной |
| Поверхность выглядит смазанной | Проверьте адгезию и геометрию резания | Проверьте, не трется ли инструмент |
| Стружка скапливается в пазу | Восстановите удаление стружки | Комплексно пересмотрите глубину резания, ширину и подачу |
Параметр подачи должен соответствовать инструменту, частоте вращения шпинделя и объему снимаемого материала. Чистовой проход также должен формировать стружку. Чрезвычайно низкая подача или малая глубина врезания могут привести к трению кромки.8.
Оператор должен фиксировать каждое изменение и проверять размер заусенцев, качество поверхности и размеры. Настройка полезна только тогда, когда она неизменно улучшает качество детали.
Когда чистовой проход может уменьшить количество заусенцев при фрезеровании пазов?
Неровная кромка паза может быть обработана дополнительным проходом. Чистовая обработка эффективна, когда инструмент снимает контролируемый припуск при стабильной опоре и подходящем направлении резания.
Чистовой проход позволяет уменьшить образование заусенцев в пазу, если при черновой обработке оставлен небольшой равномерный припуск, а острый инструмент снимает его в стабильных условиях. Попутное фрезерование часто подходит для поддерживаемых стенок паза. Для удаления оставшихся верхних или нижних кромочных заусенцев может потребоваться отдельная операция снятия фаски или зачистки.
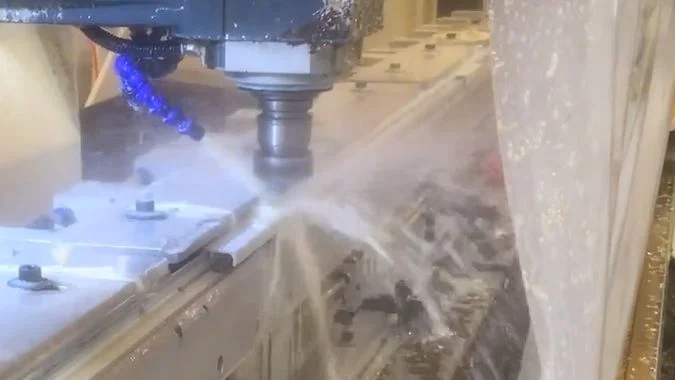
Для чистового прохода необходим припуск материала.
Траектория черновой обработки должна оставлять контролируемый припуск на поверхностях, требующих чистовой обработки. Затем чистовая фреза может удалить этот материал с меньшей и более стабильной нагрузкой.
Дополнительный проход по уже обработанной поверхности может не удалить прикрепленный заусенец на кромке. Фреза может не задеть его основание или просто отогнуть край. Траектория чистовой обработки должна охватывать затронутую область, не выводя размеры паза за установленные пределы.
| Состояние паза | Вероятная ценность чистового прохода | Технологическое требование |
|---|---|---|
| Шероховатые стенки с равномерным припуском | Проход позволяет улучшить состояние стенки и уменьшить вырывание кромок | Острый режущий инструмент и контролируемый контакт |
| Заусенцы возле выхода инструмента | Пересмотренная траектория чистовой обработки может уменьшить их образование | Поддержка на выходе и подходящая подача |
| Заусенцы вдоль верхней или нижней кромки | Чистовая обработка стенок сама по себе может оставить их нетронутыми | Отдельная обработка кромок там, где это требуется |
| Гибкие стенки или скопление стружки | Повторный проход может воспроизвести дефект | Лучшая поддержка и предварительное удаление стружки |
Попутное фрезерование может улучшить качество чистового реза
При периферийном попутном фрезеровании толщина стружки начинается с большей и уменьшается к концу контакта9. Такой процесс резания помогает получить более чистые кромки на алюминии10.
Станок, приспособление и профиль должны оставаться стабильными под действием силы резания. Траектория чистовой обработки должна учитывать тонкие стенки, внутренние углы и изменения контакта. Попутное фрезерование заслуживает рассмотрения как при черновой, так и при чистовой обработке, если это позволяет настройка.
Отдельные чистовые движения вдоль стенок паза дают программисту больше контроля над направлением резания и окончательным выходом. Стружка должна удаляться из паза до того, как она будет перерезана или поцарапает обработанную поверхность.
Оставшиеся заусенцы требуют определенного этапа удаления
Инструмент для снятия фаски может удалить небольшие оставшиеся заусенцы, если чертеж допускает скругление или скос кромки11. Операция должна выполняться после финального реза, который создает заусенец.
Другие методы механического снятия заусенцев могут подойти для деталей определенных размеров и объемов производства. Глубокие пазы требуют проверки после очистки, так как оторвавшиеся заусенцы и стружка могут остаться внутри профиля.
Заключение
Острые инструменты, сбалансированные режимы резания, наличие поддержки на выходе и контролируемые чистовые проходы уменьшают образование заусенцев на алюминиевом профиле. Плановое снятие заусенцев и тщательная очистка устраняют оставшиеся дефекты.
-
"Влияние образования нароста на режущей кромке в установившемся состоянии износа…", https://pmc.ncbi.nlm.nih.gov/articles/PMC5706177/. Адгезия материала к режущим кромкам, известная как образование нароста (BUE), изменяет эффективный передний угол и увеличивает силы резания при обработке алюминия, особенно при средних скоростях резания, где адгезия наиболее выражена. Роль доказательства: механизм; тип источника: исследование. Подтверждает: как адгезия материала к режущим кромкам меняет эффективную геометрию инструмента и механику резания. Примечание по охвату: исследование обычно затрагивает общие механизмы BUE, а не поведение конкретных зубьев при пилении. ↩
-
"Экспериментальное исследование осевой силы и крутящего момента при сверлении…", https://pubmed.ncbi.nlm.nih.gov/30627838/. Во время прорыва сверла осевая сила, действующая на оставшийся тонкий слой материала, вызывает пластическую деформацию и изгиб перед разрушением, при этом размер заусенца коррелирует с отношением осевой силы к толщине оставшегося материала. Роль доказательства: механизм; тип источника: исследование. Подтверждает: взаимосвязь между силой осевого сверления и деформацией материала при прорыве. ↩
-
"Износ инструмента и образование заусенцев при сверлении алюминия…", https://www.sciencedirect.com/science/article/pii/S2214785322001389. Материалы с более высокой пластичностью, включая алюминиевые сплавы, демонстрируют большую пластическую деформацию перед разрушением во время резания, что приводит к образованию более крупных заусенцев из-за изгиба и разрыва, а не чистого сдвига. Роль доказательства: механизм; тип источника: исследование. Подтверждает: как пластичность влияет на образование заусенцев через пластическую деформацию перед разрушением. Примечание по охвату: размер заусенца зависит от множества факторов, помимо пластичности, включая условия резания и геометрию инструмента. ↩
-
"Рисунок 6 – из работы Минимизация образования заусенцев при сверлении", https://www.academia.edu/figures/17127970/figure-7-height-of-burr-vs-speed-feed-rate-and-point-angle. Экспериментальные исследования показывают, что снижение скорости подачи во время завершающей части операций сверления уменьшает осевую силу и высоту выходного заусенца, хотя оптимальное время и величина снижения зависят от толщины материала и диаметра сверла. Роль доказательства: общая поддержка; тип источника: исследование. Подтверждает: эффективность стратегий снижения скорости подачи для контроля выходных заусенцев. ↩
-
"Влияние смазочно-охлаждающей жидкости на качество фрезерованной поверхности и стойкость инструмента…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10056421/. Эффективное смазывание уменьшает адгезию алюминия к режущим инструментам за счет снижения температуры в зоне контакта и создания пограничного слоя, который препятствует контакту металла с металлом, тем самым минимизируя образование нароста. Роль доказательства: механизм; тип источника: исследование. Подтверждает: как смазывание уменьшает адгезию алюминия к режущим инструментам. Примечание по охвату: эффективность варьируется в зависимости от химического состава смазочного материала, способа его подачи и диапазона скоростей резания. ↩
-
"Скорости и подачи", https://en.wikipedia.org/wiki/Speeds_and_feeds. Силы резания увеличиваются примерно линейно с увеличением скорости подачи в большинстве операций механической обработки, так как подача напрямую определяет толщину несрезанного слоя и, следовательно, объем материала, сопротивляющегося деформации. Роль доказательства: механизм; тип источника: исследование. Подтверждает: взаимосвязь между скоростью подачи и силами резания. ↩
-
"Оптимизация параметров резания для расширенного контроля… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11901140/. Температура резания увеличивается со скоростью резания из-за более высоких скоростей сдвига и сокращения времени рассеивания тепла, при этом скорость износа инструмента обычно следует экспоненциальной зависимости от скорости резания в большинстве комбинаций инструмента и материала. Роль доказательства: механизм; тип источника: исследование. Подтверждает: как скорость резания влияет на тепловыделение и скорость износа инструмента. Примечание по охвату: оптимальные диапазоны скоростей значительно варьируются в зависимости от материала инструмента, сплава заготовки и метода охлаждения. ↩
-
"Оценка минимальной толщины несрезанного слоя при прецизионной обработке…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Когда толщина несрезанного слоя падает ниже критического значения (обычно 20-40% радиуса режущей кромки), деформация материала переходит от сдвига к пластическому оттеснению и трению, увеличивая удельную энергию резания и повреждение поверхности без эффективного снятия материала. Роль доказательства: механизм; тип источника: исследование. Подтверждает: феномен минимальной толщины стружки и его связь с процессом трения. ↩
-
"Влияние параметров обработки на резание и стружку… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9502497/. При попутном (встречном) фрезеровании зуб фрезы входит в заготовку при максимальной толщине стружки и выходит при нулевой, образуя стружку, толщина которой уменьшается вдоль дуги контакта, в отличие от встречного (против подачи) фрезерования, где толщина стружки увеличивается от входа к выходу. Роль доказательства: механизм; тип источника: образование. Подтверждает: характер изменения толщины стружки при попутном фрезеровании. ↩
-
"Попутное фрезерование против встречного фрезерования", https://www.youtube.com/watch?v=galm5_6SUcM. Попутное фрезерование, как правило, обеспечивает лучшее качество поверхности и уменьшение образования заусенцев на выходе при обработке алюминия, поскольку сила резания направлена внутрь заготовки, а не на отрыв материала. Однако для реализации этого преимущества требуется достаточная жесткость станка во избежание вибраций. Роль доказательства: общая поддержка; тип источника: исследование. Подтверждает: преимущества попутного фрезерования при обработке алюминия с точки зрения качества кромки. Примечание по охвату: эффективность зависит от жесткости станка, оснастки и геометрии детали; при нестабильной наладке может быть предпочтительнее встречное фрезерование. ↩
-
"Инструмент для снятия заусенцев с мягких материалов: эффективная альтернатива опиливанию?", https://www.facebook.com/groups/769782850345135/posts/1627978804525531/. Операции снятия фаски эффективно удаляют мелкие и средние заусенцы, создавая при этом контролируемый скос кромки. Возможности процесса зависят от размера заусенца относительно параметров фаски и стабильности расположения заусенца. Роль доказательства: общая поддержка; тип источника: исследование. Подтверждает: эффективность снятия фаски как метода удаления заусенцев. Примечание по охвату: эффективность снижается при работе с крупными или неровными заусенцами, которые выходят за пределы фаски или имеют переменное положение. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.