

Comment la taille de la table limite-t-elle la capacité de coupe d'un centre d'usinage vertical (VMC) ?
Une pièce peut être placée sur la table d'un centre d'usinage vertical (VMC), mais rester en dehors de la zone de coupe. Ce décalage entraîne une perte de temps et des configurations inutiles. La taille de la table et la course doivent être vérifiées en tant que deux limites distinctes.
La taille de la table limite la capacité de coupe du VMC, car la table ne sert qu'à maintenir le montage et la pièce. La course X/Y/Z détermine la portée maximale de la broche. Une pièce qui tient sur la table nécessite de l'espace pour les brides et l'approche de l'outil. La course doit dépasser les dimensions de la pièce, avec une marge de 10 % à 20 %.
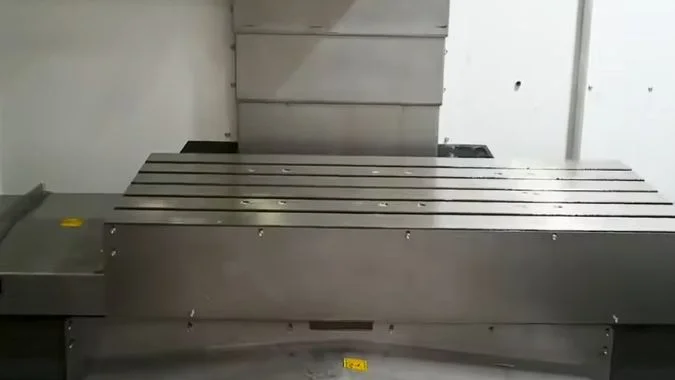
Le premier piège consiste à assimiler la longueur de la table à la longueur de coupe. Une longue table peut laisser croire à une grande capacité de coupe. Cependant, l'étau occupe de l'espace, et l'outil a besoin de place pour entrer et sortir. Les coins éloignés de la pièce brute sont visibles, mais inaccessibles. Cet écart représente la différence entre la zone de travail et la course utilisable.
Quelles sont les différences entre la zone de travail de la table et la course utilisable ?
Les ateliers confondent souvent taille de table et course des axes. La pièce est alors fixée en place, mais l'outil n'atteint jamais le bord opposé. Ces deux paramètres doivent être calculés séparément.
La zone de travail de la table correspond à la longueur et à la largeur physiques de celle-ci. Cette dimension détermine la taille maximale du montage et de la pièce pouvant être fixés. La course utilisable correspond au mouvement réel de la broche sur les axes X, Y et Z. Une pièce peut tenir sur la table tout en restant inaccessible pour la coupe.
Ce que mesure réellement la zone de travail de la table
La zone de travail de la table est la surface physique du plateau du VMC. La dimension indiquée correspond à la longueur multipliée par la largeur. Cette surface détermine la taille maximale du montage et de la pièce pouvant être installés sur les rainures en T. Les brides, étaux et clavettes de positionnement occupent une partie de cette surface. La pièce brute pouvant être montée est plus petite que la taille de table indiquée dans le catalogue. La surface de la table ne définit pas la portée de l'outil.
Ce que mesure réellement la course utilisable
La course utilisable est la course réelle des axes X, Y et Z. X est le mouvement latéral, Y le mouvement longitudinal et Z le mouvement vertical. Cette course correspond à la portée de l'outil par rapport à la pièce. Le changement d'outil, l'approche et le retrait nécessitent également cette course. Une course Z courte bloque les pièces hautes sur une table large. Une course X longue sur une petite table ne peut pas accueillir une grande pièce brute.
Pourquoi une pièce sur la table ne signifie pas nécessairement une coupe finie
L'espace pour les brides doit être préservé. L'outil doit pouvoir entrer et sortir. Par conséquent, la course utilisable doit être supérieure à la taille maximale de la pièce. Une marge de 10 % à 20 % est la réserve habituelle. Un exemple de fonctionnement est une machine avec une table de 800 × 400 mm et une course XYZ de 600 × 400 × 500 mm. Cette machine peut usiner un moule d'environ 500 × 400 mm. Une pièce proche de 800 × 500 mm nécessite plus d'espace. Une machine de classe VMC850 avec une course de 800 mm et une table de 1000 × 500 mm offre un espace de travail approprié.
Les deux spécifications sont indépendantes. Certaines machines ont une longue course et une petite table, ce qui empêche le montage de grandes pièces. Certaines machines ont une grande table et une course Z courte, ce qui empêche l'usinage de pièces hautes. Les acheteurs doivent vérifier les deux chiffres par rapport à la taille de la pièce plus la marge de serrage. Une pièce dépassant ces deux spécifications nécessite un centre d'usinage à portique, et non un VMC avec une table étendue.
| Spécification | Ce à quoi elle répond | Vérification typique |
|---|---|---|
| Zone de travail de la table | Le montage et la pièce brute peuvent-ils être placés sur la table ? | Empreinte de la pièce et de la bride par rapport à la longueur et à la largeur de la table |
| Course utile en X/Y | L'outil peut-il atteindre les bords éloignés ? | Taille de la pièce plus une marge de 10 % à 20 % par rapport à la course en X et Y |
| Course utile en Z | L'outil peut-il dégager la hauteur et se rétracter ? | Hauteur de la pièce plus outil plus montage par rapport à la course en Z |
| Exemple A | Table de 800 × 400 mm, XYZ de 600 × 400 × 500 mm | Moule proche de 500 × 400 mm |
| Exemple B | Table de 1000 × 500 mm, 800 mm en X sur une classe VMC850 | Pièce à usiner proche de 800 × 500 mm |
Pourquoi une table plus grande est-elle un mauvais choix lorsque les déplacements rapides et la précision en pâtissent ?
Une table plus grande semble offrir une capacité supplémentaire. Cependant, une masse accrue ralentit les déplacements rapides et augmente les erreurs sur toute la course. Ce compromis doit être défini avant la commande.
Une table plus grande est un mauvais choix lorsque la masse supplémentaire réduit simultanément la vitesse de déplacement rapide et la précision sur toute la course. Le poids sollicite le système d'avance, ce qui entraîne une baisse de l'accélération. Le positionnement sur toute la course est souvent moins bon, et une base plus longue peut perdre en rigidité, même avec davantage de fonderie.
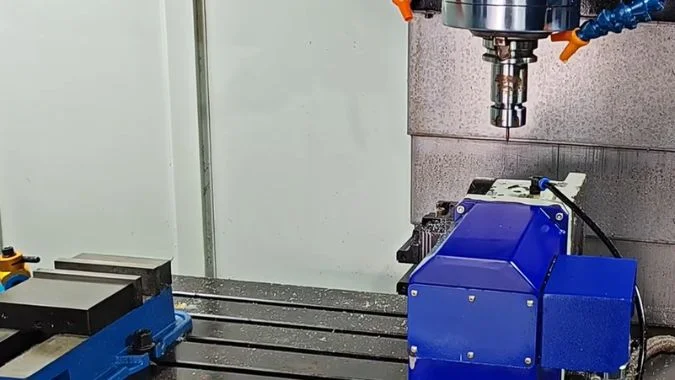
Performances dynamiques limitées
Une table plus grande ajoute du poids. Ce poids augmente la charge sur le système d'avance. La vitesse de déplacement rapide diminue alors. L'accélération et la décélération diminuent également. Les axes répondent plus lentement lors des déplacements courts. Le temps de cycle augmente pour les petites pièces nécessitant de nombreux déplacements rapides. Le type de rail modifie également la vitesse rapide. Le choix des rails linéaires ou trempés est une décision distincte de la masse de la table.1
Erreurs de précision amplifiées
La précision de positionnement sur toute la course d'une machine à grande course est généralement moindre. Une valeur courante pour la course complète est de 0,02 mm.2 La coupe à différentes positions sur une grande pièce accumule alors des erreurs au-delà de la plage attendue. Une machine à grande course utilisée pour de petites pièces offre souvent une précision inférieure à celle d'une machine à course réduite dédiée au même prix. La précision et la répétabilité du positionnement sur toute la course doivent être interprétées comme des valeurs de course complète, et non comme une performance optimale ponctuelle.
Rigidité réduite
Une course plus longue nécessite une base plus longue et plus lourde. Un moulage supplémentaire ne permet pas toujours de rétablir la rigidité. La rigidité globale peut diminuer. La résistance aux vibrations peut se dégrader. La qualité de surface en pâtit alors pour une même fraise et une même avance. L'atelier paie une enveloppe plus grande au prix d'une coupe moins rigide.
Quand une table plus grande reste un choix judicieux
Cet avertissement est valable lorsque les déplacements rapides et la précision sont tous deux affectés. Les pièces de grande taille et de poids moyen ayant des besoins de déplacement rapide modérés conviennent à une grande table. Un travail de précision fréquent sur de petites pièces, ou des temps de cycle serrés, font d'une grande table un choix défavorable. La limite inférieure est la taille maximale actuelle de la pièce plus une marge de serrage de 50 à 100 mm. Une course supplémentaire pour une croissance future incertaine n'est pas nécessaire.
| État de l'atelier | Table plus grande | Pourquoi |
|---|---|---|
| Pièces de grande taille et de poids moyen, déplacements rapides modérés | Raisonnable | La masse est utilisée et le temps de cycle n'est pas le facteur déterminant |
| Petites pièces de précision, temps de cycle court | Pauvre | Une masse supplémentaire ralentit les cadences et augmente les risques d'erreur |
| Tailles mixtes, rares gros travaux | Souvent médiocre | Le travail quotidien subit la pénalité liée à la masse |
| Règle de dimensionnement | Limite inférieure | Maximum actuel de la pièce plus une marge de serrage de 50 à 100 mm |
Comment le porte-à-faux de la pièce au-delà des bords de la table provoque-t-il d'importantes vibrations de coupe ?
Une ébauche qui dépasse de la table semble fixée. Le porte-à-faux agit alors comme une poutre et la coupe commence à vibrer. Cette vibration est le broutage régénératif3.
Le porte-à-faux de la pièce au-delà des bords de la table déclenche un broutage sévère car la longueur non supportée agit comme une poutre en porte-à-faux. La rigidité diminue à mesure que le porte-à-faux augmente. La force de coupe provoque alors un retour élastique, l'épaisseur du copeau change à chaque passe et le broutage régénératif s'amplifie.
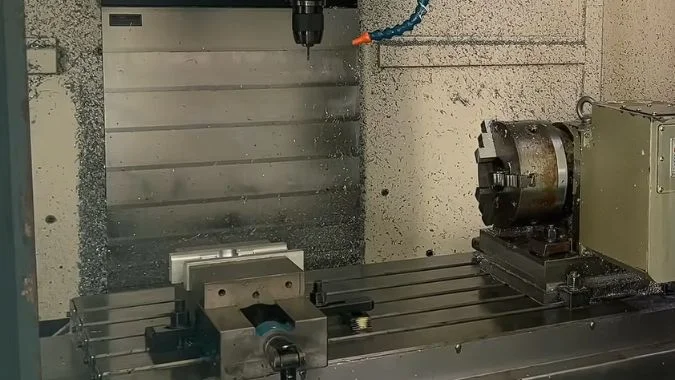
Baisse de rigidité due au porte-à-faux
Une pièce qui dépasse du bord de la table se comporte comme une poutre en porte-à-faux.4 Un porte-à-faux plus long signifie une perte de rigidité plus importante. Un porte-à-faux de l'outil dépassant environ trois fois son diamètre constitue un seuil critique pour la rigidité.5 Le même principe s'applique à la pièce. Un support faible permet à la force de coupe d'amplifier les vibrations. La coupe est alors effectuée sur un support élastique, et non sur une pile solide allant de la table à la broche. Le support sous le chemin de coupe représente la véritable rigidité, et non la taille de la table indiquée dans le catalogue.
Comment commence le broutage régénératif
La pièce n'est pas supportée sous la coupe. La force de coupe provoque une déformation élastique et un retour élastique. L'épaisseur du copeau change ensuite d'une passe à l'autre. Cette boucle est le broutage régénératif. Chaque coupe vibre davantage. Chaque vibration cause plus de dommages. Les marques de vibration restent sur la surface usinée. Les problèmes de serrage et de positionnement peuvent ajouter la même vibration, même lorsque l'ébauche semble bien assise.
Dommages consécutifs à la vibration
La qualité de surface diminue car l'outil et la pièce bougent l'un par rapport à l'autre. Les marques de broutage ruinent une passe de finition. Les charges alternées soutenues accélèrent l'usure de l'outil. Ces mêmes charges affaiblissent la liaison entre la broche et la table. Dans les cas sévères, elles interrompent la coupe. Une vibration intense génère également un niveau sonore élevé, nuisible pour l'opérateur.
| Condition de porte-à-faux | Effet sur le système | Résultat en atelier |
|---|---|---|
| Pièce entièrement sur la table, brides proches de la coupe | Rigidité de support élevée | Le risque de broutage reste plus faible |
| Court surplomb au-delà du bord | Léger porte-à-faux | Des marques de finition peuvent apparaître |
| Long surplomb, support faible | Chute brutale de rigidité | Vibrations régénératives, usure de l'outil, bruit |
| Dépassement de l'outil supérieur à environ 3 fois le diamètre, plus surplomb de la pièce | Deux éléments faibles en série | Secousses sévères et arrêt possible |
Quels problèmes de fondation et de mise à niveau apparaissent lorsqu'une table de VMC est surdimensionnée pour l'atelier ?
Une table surdimensionnée ajoute un poids machine excessif sur le sol. La dalle finit par s'affaisser et le niveau dérive. La précision et la durée de vie de la machine en pâtissent toutes deux.
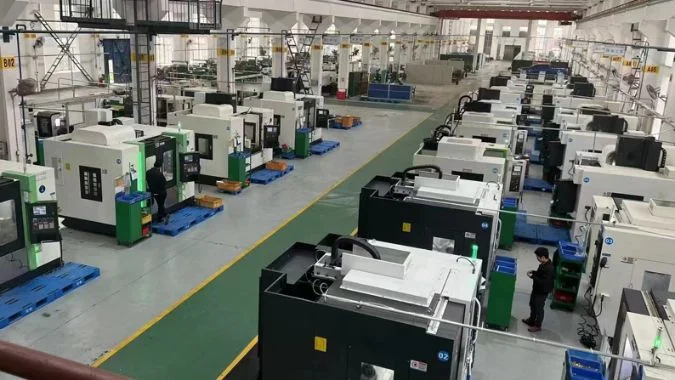
Une table de centre d'usinage (VMC) surdimensionnée crée une charge de fondation inégale, un tassement et des problèmes de mise à niveau à long terme. Le poids propre supplémentaire et la charge de coupe nécessitent un sol plus résistant. Un tassement inégal vrille les guidages, ce qui entraîne une perte d'équerrage entre la broche et la table, et une usure plus rapide des vis et des rails.
Risque de tassement plus élevé
Une grande table implique un poids propre de machine plus important et une charge de processus plus élevée. Les fondations doivent supporter cette charge. Un béton mince, un temps de séchage court ou un sol meuble augmentent le risque de tassement irrégulier.6 Le niveau dérive alors sans cesse. Les ateliers qui choisissent la taille de la table pour un futur projet important choisissent également une machine plus lourde pour un usage quotidien. Le sol doit être spécifié pour cette machine, et non pour la fraiseuse précédente.
La mise à niveau prend plus de temps et dérive plus rapidement
Les grandes machines avec une longue course nécessitent plus de temps pour être mises à niveau sur toute la course. La mise à niveau d'une grande machine à portique prend souvent 1 à 2 jours, voire plus.7 Les patins de nivellement et les boulons d'ancrage nécessitent un réglage plus précis. Un centre d'usinage vertical (VMC) avec une table surdimensionnée suit le même schéma à une échelle plus réduite. Des vérifications répétées sont nécessaires car le tassement se poursuit après l'installation. L'épaisseur des fondations, la nature du sol et le temps de séchage doivent être pris en compte lors de l'achat de la machine, et non après la livraison.8
Chaîne de précision compromise par un mauvais niveau
Une machine qui n'est pas de niveau permet à la gravité de déformer légèrement les rails de guidage. La table se déforme alors légèrement. La broche n'est plus perpendiculaire à la table.9 La planéité et les dimensions de la surface usinée en pâtissent toutes deux.
Usure des vis et des rails
Une erreur de niveau importante exerce des contraintes inégales sur les vis à billes et les rails de guidage. L'usure s'accélère. La précision ne peut être maintenue. La durée de vie de la machine diminue.10
| Problème de sol | Ce qui se passe | Effet sur la CMM |
|---|---|---|
| Dalle mince ou sol meuble | Tassement inégal | Dérive du niveau après installation |
| Durcissement insuffisant du béton | Faible capacité portante | Répétition de la remise à niveau |
| Longue course, grande table | Travail lent et complexe de calage et d'ancrage | 1 à 2 jours ou plus pour les grandes machines |
| Niveau non conforme aux spécifications | Torsion du guide et déformation de la table | Erreur d'équerrage entre la broche et la table |
| Erreur de niveau persistante | Charge inégale sur les vis et les rails | Usure plus rapide et durée de vie réduite |
Conclusion
La table de la machine accueille la pièce. La course permet l'usinage. Une masse excessive de la table, un porte-à-faux important et un sol instable réduisent la capacité réelle du centre d'usinage vertical (VMC).
-
" Quelle est la différence entre le rail linéaire et le rail rigide… ", https://www.antsmachine.com/what-is-the-difference-between-the-linear-rail-and-the-hard-rail-machining-center.html. La documentation sur la conception des machines-outils distingue les rails linéaires (guides à éléments roulants avec roulements à billes ou à rouleaux à recirculation) des rails rigides (glissières à contact frottant) ; les rails linéaires offrent généralement une vitesse plus élevée et une friction plus faible, tandis que les rails rigides assurent un meilleur amortissement et une capacité de charge supérieure. Rôle de la preuve : définition ; type de source : éducation. Soutient : la distinction entre les systèmes de guidage à rail linéaire et à rail rigide. ↩
-
" 6 Résultats d'essais et précision de positionnement des machines-outils… ", https://www.mdpi.com/2076-3417/6/4/105. La norme ISO 230-2 définit les méthodes d'essai de précision de positionnement pour les machines-outils, les centres d'usinage verticaux (VMC) de milieu de gamme atteignant généralement des précisions de positionnement sur toute la course comprises entre 0,015 et 0,025 mm, selon la longueur de course et la qualité de construction. Rôle de la preuve : statistique ; type de source : institution. Soutient : les valeurs typiques de précision de positionnement pour les centres d'usinage verticaux. Note de portée : Les valeurs réelles varient considérablement selon la classe de machine, la taille et le fabricant. ↩
-
"Vibrations d'usinage", https://en.wikipedia.org/wiki/Machining_vibrations. Le broutage régénératif est une vibration auto-excitée en usinage où l'ondulation laissée sur la surface de la pièce par une passe d'outil précédente module l'épaisseur instantanée du copeau, créant une boucle de rétroaction qui amplifie la vibration lorsque les conditions de coupe sortent de la zone de stabilité. Rôle de la preuve : définition ; type de source : encyclopédie. Soutient : le mécanisme du broutage régénératif dans la coupe des métaux. ↩
-
" FORMULES DE DÉFLEXION DES POUTRES ", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. La théorie des poutres établit que la déflexion en porte-à-faux augmente avec le cube de la longueur non supportée et inversement avec le cube de l'épaisseur ; le dépassement de la pièce par rapport au montage crée une condition de porte-à-faux où les forces de coupe induisent une déflexion qui dégrade la précision dimensionnelle et l'état de surface. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : la mécanique des poutres en porte-à-faux et le comportement à la déflexion. ↩
-
" Recherche sur l'influence de la longueur de dépassement de l'outil sur la robotique… ", https://pmc.ncbi.nlm.nih.gov/articles/PMC11496886/. La recherche sur la dynamique de l'usinage démontre que la déflexion de l'outil augmente avec le cube de la longueur de dépassement ; le rapport longueur/diamètre de 3:1 représente un seuil pratique où la déflexion et la sensibilité au broutage augmentent fortement pour des conditions de coupe typiques. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : la relation entre le rapport de dépassement de l'outil et la rigidité du système. Note de portée : Le rapport critique varie avec le matériau de l'outil, le type de porte-outil et les paramètres de coupe. ↩
-
" Vibrations des fondations de machines à impact et semelles… ", https://scholarsmine.mst.edu/cgi/viewcontent.cgi?article=3233&context=icrageesd. Les normes de génie civil pour les fondations d'équipements de précision identifient l'épaisseur du béton, la durée de cure et la capacité portante du sol comme des facteurs critiques ; des valeurs inadéquates pour l'un de ces paramètres augmentent le risque de tassement différentiel qui compromet la géométrie de la machine au fil du temps. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : les facteurs affectant le tassement des fondations pour les équipements de précision. ↩
-
" Mise à niveau pour l'installation de machines et au-delà ", https://www.mmsonline.com/blog/post/leveling-up-for-machine-installation-and-beyond. Les normes d'installation de machines-outils et les directives des fabricants indiquent que la mise à niveau de précision des grandes machines à portique nécessite généralement 1 à 3 jours, incluant la vérification de la préparation des fondations, le réglage de la mise à niveau multipoint et les mesures de confirmation de la précision géométrique. Rôle de la preuve : support général ; type de source : institution. Soutient : la durée typique d'installation et de mise à niveau pour les grandes machines-outils de précision. Note de portée : La durée varie selon la taille de la machine, l'état des fondations et les spécifications de précision requises. ↩
-
" Spécifications techniques recommandées pour l'acquisition de… ", https://www.govinfo.gov/content/pkg/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246/pdf/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246.pdf. Les directives d'installation de machines-outils des associations industrielles recommandent que les spécifications des fondations, y compris l'épaisseur du béton, l'analyse du sol et les programmes de cure, soient déterminées durant la phase d'acquisition afin d'assurer la préparation du site et d'éviter les retards d'installation ou les problèmes de performance. Rôle de la preuve : support général ; type de source : institution. Soutient : le calendrier recommandé pour la planification des fondations lors de l'acquisition de machines-outils. ↩
-
" Identification des erreurs d'équerrage des machines-outils via l'inertie… ", https://www.nist.gov/publications/identification-machine-tool-squareness-errors-inertial-measurements. La recherche sur les machines-outils de précision montre que le tassement différentiel des fondations induit une torsion de la base qui se propage à travers la structure de la machine, provoquant des erreurs angulaires entre l'axe de la broche et le plan de la table qui affectent directement l'équerrage et la précision dimensionnelle de la pièce. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : comment les problèmes de fondation se propagent aux erreurs de géométrie broche-table. ↩
-
" Effet des paramètres d'usinage et de l'usure des outils sur la surface… ", https://pmc.ncbi.nlm.nih.gov/articles/PMC6187721/. La recherche sur la maintenance des machines-outils démontre que les erreurs géométriques dues à un mauvais nivellement créent une charge inégale sur les glissières et les vis à billes, accélérant les taux d'usure et provoquant une dégradation progressive de la précision ; un mauvais alignement prolongé peut réduire la durée de vie effective de la machine de 30 à 50 %. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : l'effet d'un mauvais nivellement sur l'usure et la précision des machines-outils. Note de portée : Le taux d'usure dépend de la gravité du mauvais alignement et des conditions de fonctionnement. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.