

In che modo le dimensioni della tavola limitano la capacità di taglio di un centro di lavoro verticale (VMC)?
Un pezzo può essere posizionato sul banco di un centro di lavoro verticale (VMC) ma rimanere al di fuori dell'area di taglio. Questa discrepanza comporta sprechi di attrezzaggio e tempo. Le dimensioni del banco e la corsa devono essere verificate come due limiti distinti.
Le dimensioni del banco limitano la capacità di taglio di un VMC perché il banco ospita solo l'attrezzatura e il pezzo. La corsa X/Y/Z stabilisce fin dove può arrivare il mandrino. Un pezzo che si adatta al banco necessita di spazio per i morsetti e per l'avvicinamento dell'utensile. La corsa deve superare le dimensioni del pezzo, con un margine dal 10% al 20%.
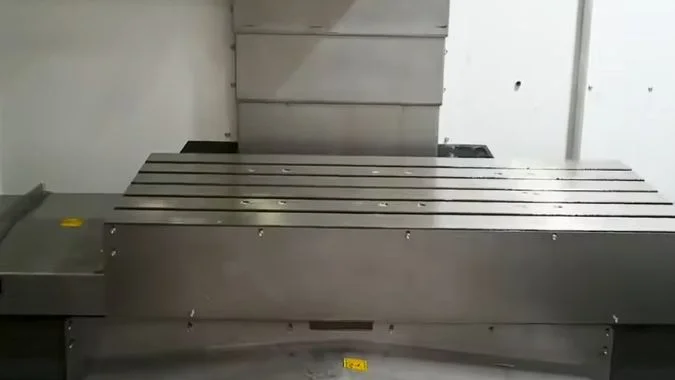
Il primo errore è considerare la lunghezza del banco come lunghezza di taglio. Un banco lungo può trarre in inganno. La morsa occupa spazio sul piano e l'utensile necessita di spazio per entrare e uscire. Gli angoli più lontani del pezzo grezzo sono visibili ma irraggiungibili. Questo scarto rappresenta la differenza tra area di lavoro e corsa utile.
Quali sono le differenze tra area di lavoro del banco e corsa utile?
Le officine spesso confondono le dimensioni del banco con la corsa degli assi. Il pezzo viene bloccato in posizione, ma l'utensile non raggiunge mai il bordo estremo. Questi due valori devono essere calcolati separatamente.
L'area di lavoro del banco è la lunghezza e la larghezza fisica del banco stesso. Tale dimensione determina quanto grande può essere l'attrezzatura e il pezzo da montare. La corsa utile è l'effettivo movimento X, Y e Z del mandrino. Un pezzo può adattarsi al banco ma rimanere fuori dall'area di taglio.
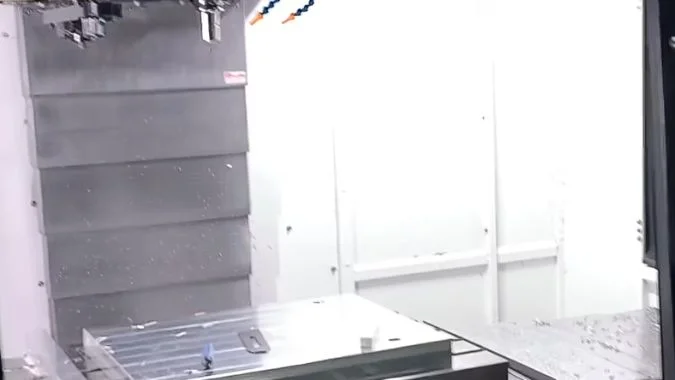
Cosa misura effettivamente l'area di lavoro del banco
L'area di lavoro del banco è il piano fisico del VMC. La dimensione indicata è lunghezza per larghezza. Quest'area determina quanto grandi possono essere l'attrezzatura e il pezzo fissati sulle cave a T. Morsetti, morse e chiavette di posizionamento occupano parte di quel piano. Il grezzo montabile è più piccolo delle dimensioni del banco riportate a catalogo. L'area del banco non determina quanto lontano può muoversi l'utensile.
Cosa misura effettivamente la corsa utile
La corsa utile è l'effettiva escursione degli assi X, Y e Z. X è sinistra-destra. Y è avanti-indietro. Z è su-giù. Questa escursione rappresenta la portata dell'utensile rispetto al pezzo. Il cambio utensile, l'avvicinamento e la retrazione richiedono anch'essi tale escursione. Una corsa Z ridotta blocca pezzi alti su un banco largo. Una corsa X lunga su un banco piccolo non può ospitare un grezzo grande.
Perché un pezzo sul banco non equivale a un taglio finito
Deve rimanere spazio per i morsetti. L'utensile deve poter entrare e uscire. Pertanto, la corsa utile deve essere maggiore della dimensione massima del pezzo. Un margine dal 10% al 20% è la riserva abituale. Un caso pratico è una macchina con banco 800 × 400 mm e corsa XYZ 600 × 400 × 500 mm. Tale macchina può lavorare uno stampo di circa 500 × 400 mm. Un pezzo vicino a 800 × 500 mm richiede più spazio. Una macchina di classe VMC850 con corsa di 800 mm e banco da 1000 × 500 mm offre lo spazio operativo necessario.
Le due specifiche sono indipendenti. Alcune macchine hanno una corsa lunga e un banco piccolo, quindi non possono ospitare pezzi grandi. Alcune macchine hanno un banco grande e una corsa Z ridotta, quindi non possono tagliare pezzi alti. Gli acquirenti dovrebbero verificare entrambi i valori rispetto alle dimensioni del pezzo e al margine di bloccaggio. Un pezzo che eccede entrambe le specifiche richiede un centro di lavoro a portale, non un VMC con banco esteso.
| Specifica | Cosa definisce | Verifica tipica |
|---|---|---|
| Area di lavoro del banco | Il dispositivo di fissaggio e il pezzo grezzo possono essere posizionati sul piano? | Ingombro del pezzo più il morsetto rispetto alla lunghezza × larghezza della tavola |
| Corsa utile X/Y | L'utensile può raggiungere i bordi estremi? | Dimensioni del pezzo più un margine del 10%-20% rispetto alla corsa X e Y |
| Corsa utile Z | L'utensile può superare l'altezza e retrarsi? | Altezza del pezzo più utensile più dispositivo di fissaggio rispetto alla corsa Z |
| Esempio A | Tavola da 800 × 400 mm, XYZ 600 × 400 × 500 mm | Stampo vicino a 500 × 400 mm |
| Esempio B | Tavola da 1000 × 500 mm, 800 mm X su classe VMC850 | Pezzo vicino a 800 × 500 mm |
Quando un banco più grande rappresenta una scelta infelice a causa del calo di rapidità e precisione?
Una tavola più grande sembra offrire maggiore capacità. Una massa maggiore, tuttavia, rallenta i rapidi e amplifica l'errore lungo la corsa. Questo compromesso deve essere valutato prima dell'ordine.
Una tavola più grande è una scelta poco oculata quando la massa extra riduce contemporaneamente la velocità di traslazione rapida e la precisione sull'intera corsa. Il peso grava sul sistema di avanzamento, riducendo l'accelerazione. Il posizionamento sull'intera corsa è spesso peggiore e una base più lunga può perdere rigidità anche con una fusione più robusta.
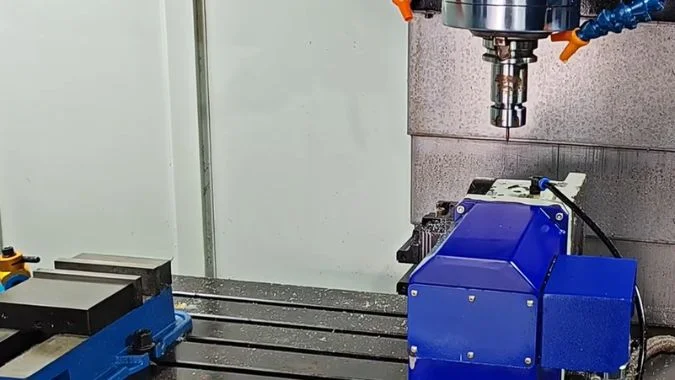
Prestazioni dinamiche limitate
Un tavolo più grande aumenta il peso. Tale peso incrementa il carico sul sistema di avanzamento. La velocità di traslazione rapida diminuisce, così come l'accelerazione e la decelerazione. Gli assi rispondono più lentamente negli spostamenti brevi. Il tempo di ciclo aumenta sui piccoli componenti che richiedono molti rapidi. Anche il tipo di guida influisce sulla velocità rapida. La scelta tra guida lineare o temprata è distinta dalla massa del tavolo.1
Errori di precisione amplificati
La precisione di posizionamento sull'intera corsa di una macchina a corsa lunga è solitamente inferiore. Un valore comune per l'intera corsa è 0,02 mm.2 La lavorazione in posizioni diverse su un pezzo di grandi dimensioni accumula errori che superano il range previsto. Una macchina a corsa lunga utilizzata per piccoli pezzi mantiene spesso una precisione inferiore rispetto a una macchina a corsa ridotta dedicata, pur avendo lo stesso prezzo. La precisione di posizionamento e la ripetibilità sull'intera corsa devono essere interpretate come valori per l'intera corsa, non come dichiarazioni basate sul punto migliore.
Rigidità ridotta
Una corsa più lunga richiede una base più lunga e pesante. La fusione extra non ripristina sempre la rigidità. La rigidità complessiva può diminuire. La resistenza alle vibrazioni può peggiorare. La qualità della superficie ne risente a parità di fresa e avanzamento. L'officina paga un volume di lavoro maggiore con un taglio meno stabile.
Quando la tavola più grande rimane una scelta valida
Questo avvertimento è valido quando sia il movimento rapido che la precisione ne risentono. I pezzi grandi di peso medio con esigenze di movimento rapido modeste si adattano a una tavola grande. Lavori di precisione frequenti su piccoli componenti o tempi di ciclo ridotti rendono la tavola grande una scelta negativa. Il limite inferiore è dato dalla dimensione massima attuale del pezzo più 50-100 mm di margine di bloccaggio. Non è richiesta una corsa extra per una vaga crescita futura.
| Condizioni dell'officina | Tavola più grande | Perché |
|---|---|---|
| Componenti grandi di peso medio, rapidi modesti | Ragionevole | La massa viene utilizzata e il tempo di ciclo non è il fattore determinante |
| Piccoli componenti di precisione, tempo di ciclo breve | Povero | La massa extra rallenta i rapidi e diffonde l'errore |
| Dimensioni miste, rari lavori di grandi dimensioni | Spesso scarsa | Il lavoro quotidiano paga la penalità della massa |
| Regola di dimensionamento | Limite inferiore | Massimo pezzo attuale più 50–100 mm di margine di serraggio |
In che modo lo sbalzo del pezzo oltre i bordi del banco causa forti vibrazioni durante il taglio?
Un pezzo grezzo che sporge oltre il tavolo sembra fissato, ma la sporgenza agisce come una trave, causando vibrazioni all'inizio del taglio. Tale vibrazione è definita vibrazione rigenerativa3.
La sporgenza del pezzo oltre i bordi del tavolo innesca un grave chatter di taglio perché la lunghezza non supportata agisce come una trave a sbalzo. La rigidità diminuisce all'aumentare della sporgenza. La forza di taglio causa quindi un ritorno elastico, lo spessore del truciolo cambia ad ogni passata e il chatter rigenerativo aumenta.
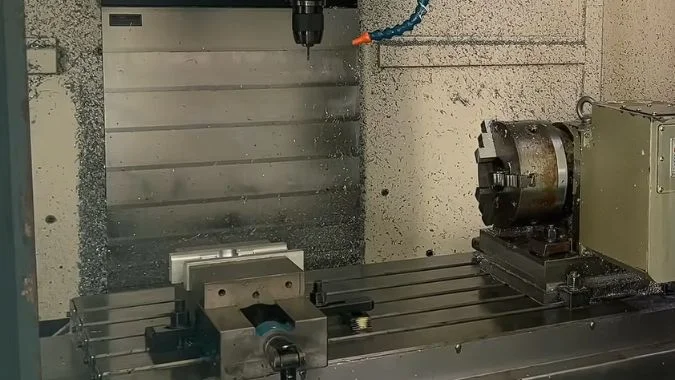
Calo di rigidità dovuto alla sporgenza
Un pezzo che si estende oltre il bordo del tavolo si comporta come una trave a sbalzo.4 Una sporgenza maggiore comporta una drastica perdita di rigidità. La sporgenza dell'utensile oltre tre volte il suo diametro rappresenta un punto critico per la rigidità.5 Lo stesso principio si applica al pezzo in lavorazione. Un supporto debole permette alla forza di taglio di amplificare le vibrazioni. Il taglio viene eseguito su un elemento elastico, anziché su una struttura solida dal tavolo al mandrino. Il vero indice di rigidità è il supporto sotto il percorso di taglio, non le dimensioni del tavolo indicate a catalogo.
Come inizia il chatter rigenerativo
Il pezzo non è supportato sotto il taglio. La forza di taglio causa deformazione elastica e ritorno elastico. Lo spessore del truciolo cambia quindi da una passata all'altra. Quel ciclo è il chatter rigenerativo. Ogni taglio vibra di più. Ogni vibrazione danneggia di più. I segni di vibrazione rimangono sulla superficie lavorata. Problemi di serraggio e posizionamento possono aggiungere la stessa vibrazione anche quando il pezzo grezzo sembra alloggiato correttamente.
Danni che seguono la vibrazione
La qualità della superficie diminuisce perché l'utensile e il pezzo si muovono l'uno rispetto all'altro. I segni di chatter rovinano la passata di finitura. I carichi alternati sostenuti accelerano l'usura dell'utensile. Gli stessi carichi indeboliscono il collegamento tra mandrino e tavolo. I casi gravi interrompono ulteriori lavorazioni. La vibrazione intensa comporta anche un rumore elevato, e tale rumore danneggia l'operatore.
| Condizione di sporgenza | Effetto sul sistema | Risultato in officina |
|---|---|---|
| Pezzo completamente sul tavolo, morsetti vicino al taglio | Elevata rigidità del supporto | Il rischio di chatter rimane più basso |
| Breve sporgenza oltre il bordo | Sbalzo lieve | Potrebbero apparire segni di finitura |
| Sporgenza lunga, supporto debole | Netto calo di rigidità | Vibrazioni rigenerative, usura dell'utensile, rumore |
| Sporgenza dell'utensile oltre circa 3 volte il diametro, più sporgenza del pezzo | Due elementi deboli in serie | Forte vibrazione e possibile arresto |
Quali problemi di fondazione e livellamento emergono quando il banco di un VMC è sovradimensionato per l'officina?
Una tavola sovradimensionata comporta un peso macchina extra sul pavimento. La soletta quindi si assesta e il livellamento devia. Sia la precisione che la durata della macchina ne risentono.
Una tavola VMC sovradimensionata crea un carico irregolare sulle fondamenta, assestamento e problemi di livellamento a lungo termine. Il peso proprio extra e il carico di taglio richiedono un pavimento più resistente. L'assestamento irregolare torce le guide, causando la perdita di ortogonalità tra mandrino e tavola, e le viti e le guide si usurano più rapidamente.
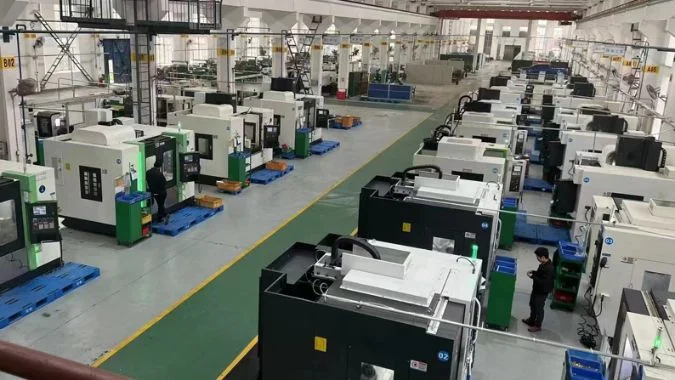
Maggiore rischio di assestamento
Un tavolo grande implica un maggiore peso proprio della macchina e un carico di processo superiore. Le fondamenta devono essere in grado di sostenere tale carico. Un calcestruzzo sottile, un tempo di stagionatura breve o un terreno cedevole aumentano il rischio di assestamenti irregolari.6 Il livellamento tende a variare ripetutamente. Le officine che scelgono una dimensione del tavolo in previsione di un futuro lavoro di grandi dimensioni optano anche per una macchina più pesante per l'uso quotidiano. Il pavimento deve essere specificato per tale macchina, non per la fresatrice precedente.
Il livellamento richiede più tempo e devia prima
Le macchine grandi con corse lunghe richiedono più tempo per essere livellate sull'intera estensione della corsa. Il livellamento di una macchina a portale di grandi dimensioni richiede spesso uno o due giorni o più.7 I piedini di livellamento e i bulloni di ancoraggio necessitano di una regolazione più precisa. Un centro di lavoro verticale (VMC) con un tavolo sovradimensionato segue lo stesso principio su scala ridotta. Sono necessari controlli periodici poiché l'assestamento continua dopo l'installazione. Lo spessore delle fondamenta, il tipo di terreno e il tempo di stagionatura devono essere considerati al momento dell'acquisto della macchina, non dopo la consegna.8
Catena di imprecisioni dovuta a un cattivo livellamento
Una macchina non perfettamente in piano permette alla gravità di torcere leggermente le guide. Di conseguenza, il tavolo si deforma lievemente. Il mandrino non risulta più perpendicolare al tavolo.9 Sia la planarità che le dimensioni della superficie lavorata ne risentono.
Usura su viti e guide
Un elevato errore di livellamento esercita sollecitazioni irregolari sulle viti a ricircolo di sfere e sulle guide. L'usura accelera. La precisione non può essere mantenuta. La vita utile della macchina si riduce.10
| Problema del pavimento | Cosa succede | Effetto sul VMC |
|---|---|---|
| Slab sottile o terreno cedevole | Assestamento irregolare | Deriva del livello dopo l'installazione |
| Polimerizzazione breve del calcestruzzo | Scarsa capacità portante | Ripetizione del livellamento |
| Corsa lunga, tavola grande | Lavoro lento e complesso su basamenti e ancoraggi | 1–2 giorni o più sulle macchine di grandi dimensioni |
| Livello fuori specifica | Torsione della guida e imbarcamento della tavola | Errore di ortogonalità tra mandrino e tavola |
| Errore di livellamento permanente | Carico non uniforme su viti e guide | Usura più rapida e durata ridotta |
Conclusione
L'area della tavola sostiene il pezzo. La corsa lo lavora. Massa eccessiva della tavola, sbalzo e un pavimento debole riducono la reale capacità del centro di lavoro verticale (VMC).
-
"Qual è la differenza tra la guida lineare e la guida temprata ...", https://www.antsmachine.com/what-is-the-difference-between-the-linear-rail-and-the-hard-rail-machining-center.html. La letteratura sulla progettazione delle macchine utensili distingue le guide lineari (guide a elementi volventi con cuscinetti a ricircolo di sfere o rulli) dalle guide temprate (guide a contatto strisciante); le guide lineari offrono solitamente una velocità maggiore e un attrito inferiore, mentre le guide temprate forniscono una maggiore capacità di smorzamento e di carico. Ruolo dell'evidenza: definizione; tipo di fonte: istruzione. Supporta: la distinzione tra i sistemi di guida lineari e temprati. ↩
-
"6 Risultati dei test e precisione di posizionamento delle macchine utensili ...", https://www.mdpi.com/2076-3417/6/4/105. La norma ISO 230-2 definisce i metodi di test della precisione di posizionamento per le macchine utensili, con i centri di lavoro verticali (VMC) di fascia media che raggiungono comunemente precisioni di posizionamento a corsa intera nell'intervallo 0,015–0,025 mm, a seconda della lunghezza della corsa e della qualità costruttiva. Ruolo dell'evidenza: statistica; tipo di fonte: istituzione. Supporta: i valori tipici di precisione di posizionamento per i centri di lavoro verticali. Nota sullo scopo: i valori effettivi variano significativamente in base alla classe, alle dimensioni e al produttore della macchina. ↩
-
"Vibrazioni di lavorazione", https://en.wikipedia.org/wiki/Machining_vibrations. Il chatter rigenerativo è una vibrazione auto-eccitata nella lavorazione meccanica in cui l'ondulazione lasciata sulla superficie del pezzo da un precedente passaggio dell'utensile modula lo spessore istantaneo del truciolo, creando un circuito di feedback che amplifica la vibrazione quando le condizioni di taglio escono dai limiti di stabilità. Ruolo dell'evidenza: definizione; tipo di fonte: enciclopedia. Supporta: il meccanismo del chatter rigenerativo nel taglio dei metalli. ↩
-
"FORMULE PER LA FLESSIONE DELLE TRAVI", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. La teoria delle travi stabilisce che la flessione a sbalzo aumenta con il cubo della lunghezza non supportata e inversamente con il cubo dello spessore; lo sbalzo del pezzo oltre il bloccaggio crea una condizione di sbalzo in cui le forze di taglio inducono una flessione che degrada la precisione dimensionale e la finitura superficiale. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: la meccanica delle travi a sbalzo e il comportamento di flessione. ↩
-
"Ricerca sull'influenza della lunghezza dello sbalzo dell'utensile sul robot ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC11496886/. La ricerca sulla dinamica delle lavorazioni meccaniche dimostra che la flessione dell'utensile aumenta con il cubo della lunghezza dello sbalzo; il rapporto lunghezza/diametro di 3:1 rappresenta una soglia pratica in cui la flessione e la suscettibilità al chatter aumentano drasticamente per le condizioni di taglio tipiche. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: la relazione tra il rapporto di sbalzo dell'utensile e la rigidità del sistema. Nota sullo scopo: il rapporto critico varia in base al materiale dell'utensile, al tipo di supporto e ai parametri di taglio. ↩
-
"Vibrazioni delle fondamenta delle macchine a impatto e del basamento ...", https://scholarsmine.mst.edu/cgi/viewcontent.cgi?article=3233&context=icrageesd. Gli standard di ingegneria civile per le fondamenta di apparecchiature di precisione identificano lo spessore del calcestruzzo, la durata della maturazione e la capacità portante del terreno come fattori critici; valori inadeguati in qualsiasi parametro aumentano il rischio di cedimenti differenziali che compromettono la geometria della macchina nel tempo. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: i fattori che influenzano il cedimento delle fondamenta per le apparecchiature di precisione. ↩
-
"Livellamento per l'installazione della macchina e oltre", https://www.mmsonline.com/blog/post/leveling-up-for-machine-installation-and-beyond. Gli standard di installazione delle macchine utensili e le linee guida dei produttori indicano che il livellamento di precisione di grandi macchine a portale richiede solitamente 1–3 giorni, inclusa la verifica della preparazione delle fondamenta, la regolazione del livellamento multipunto e le misurazioni di conferma della precisione geometrica. Ruolo dell'evidenza: supporto_generale; tipo di fonte: istituzione. Supporta: la durata tipica di installazione e livellamento per grandi macchine utensili di precisione. Nota sullo scopo: la durata varia in base alle dimensioni della macchina, alle condizioni delle fondamenta e alle specifiche di precisione richieste. ↩
-
"Specifiche tecniche raccomandate per l'acquisizione di ...", https://www.govinfo.gov/content/pkg/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246/pdf/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246.pdf. Le linee guida per l'installazione delle macchine utensili fornite dalle associazioni di settore raccomandano che le specifiche delle fondamenta, inclusi lo spessore del calcestruzzo, l'analisi del suolo e i programmi di maturazione, siano determinati durante la fase di approvvigionamento per garantire la prontezza del sito ed evitare ritardi nell'installazione o problemi di prestazioni. Ruolo dell'evidenza: supporto_generale; tipo di fonte: istituzione. Supporta: le tempistiche raccomandate per la pianificazione delle fondamenta nell'acquisizione di macchine utensili. ↩
-
"Identificazione degli errori di ortogonalità delle macchine utensili tramite inerziale ...", https://www.nist.gov/publications/identification-machine-tool-squareness-errors-inertial-measurements. La ricerca sulle macchine utensili di precisione mostra che il cedimento differenziale delle fondamenta induce una torsione della base che si propaga attraverso la struttura della macchina, causando errori angolari tra l'asse del mandrino e il piano della tavola che influenzano direttamente l'ortogonalità del pezzo e la precisione dimensionale. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: come i problemi di fondamenta si propagano negli errori geometrici tra mandrino e tavola. ↩
-
"Effetto dei parametri di lavorazione e dell'usura dell'utensile sulla superficie…", https://pmc.ncbi.nlm.nih.gov/articles/PMC6187721/. La ricerca sulla manutenzione delle macchine utensili dimostra che gli errori geometrici derivanti da un livellamento inadeguato creano un carico irregolare sulle guide e sulle viti a ricircolo di sfere, accelerando i tassi di usura e causando un progressivo degrado della precisione; un disallineamento prolungato può ridurre la vita utile della macchina del 30–50%. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: l'effetto di un livellamento improprio sull'usura e sulla precisione della macchina utensile. Nota di ambito: Il tasso di usura dipende dalla gravità del disallineamento e dalle condizioni operative. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.