

Wie begrenzt die Tischgröße die Bearbeitungskapazität eines vertikalen Bearbeitungszentrums?
Ein Werkstück kann auf einem VMC-Tisch liegen, aber außerhalb des Schnittbereichs bleiben. Diese Diskrepanz verschwendet Rüstzeiten. Tischgröße und Verfahrweg müssen als zwei getrennte Grenzwerte geprüft werden.
Die Tischgröße begrenzt die Bearbeitungsmöglichkeiten einer VMC, da der Tisch nur die Spannvorrichtung und das Werkstück aufnimmt. Die X/Y/Z-Verfahrwege bestimmen, wie weit die Spindel reichen kann. Ein Werkstück, das auf den Tisch passt, benötigt Platz für Spannmittel und den Werkzeuganlauf. Der Verfahrweg muss das Werkstück um einen Spielraum von 10 % bis 20 % übertreffen.
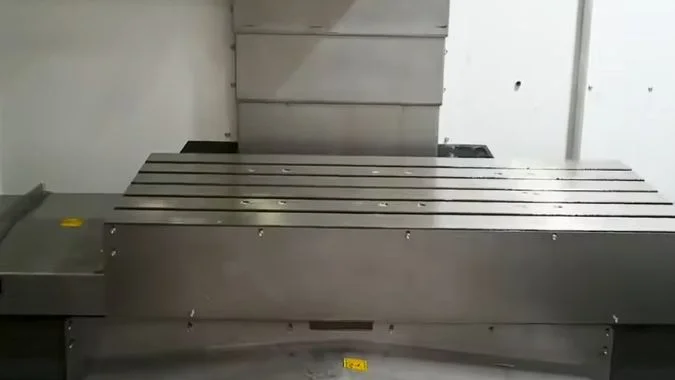
Die erste Falle besteht darin, die Tischlänge mit der Schnittlänge gleichzusetzen. Ein langer Tisch täuscht eine große Schnittlänge vor. Der Schraubstock nimmt jedoch Platz auf dem Tisch ein, und das Werkzeug benötigt Raum zum Ein- und Ausfahren. Die äußeren Ecken des Rohlings sind zwar sichtbar, aber unerreichbar. Diese Differenz ist der Unterschied zwischen Arbeitsfläche und nutzbarem Verfahrweg.
Was sind die Unterschiede zwischen Tischarbeitsfläche und nutzbarem Verfahrweg?
Werkstätten verwechseln oft Tischgröße mit Achsverfahrweg. Das Teil wird zwar aufgespannt, aber das Werkzeug erreicht nie die ferne Kante. Diese beiden Werte müssen separat berechnet werden.
Die Tischarbeitsfläche ist die physische Länge und Breite des Tisches. Diese Größe bestimmt, wie groß eine Spannvorrichtung und ein Werkstück sein dürfen. Der nutzbare Verfahrweg ist die tatsächliche X-, Y- und Z-Bewegung der Spindel. Ein Teil kann auf den Tisch passen, aber außerhalb des Schnittbereichs liegen.
Was die Tischarbeitsfläche tatsächlich misst
Die Tischarbeitsfläche ist die physische Auflagefläche der VMC. Die angegebene Größe entspricht Länge mal Breite. Dieser Bereich bestimmt, wie groß eine Spannvorrichtung und ein Werkstück auf den T-Nuten montiert werden können. Spanner, Schraubstöcke und Passfedern beanspruchen einen Teil dieser Fläche. Der montierbare Rohling ist kleiner als die Kataloggröße des Tisches. Die Tischfläche bestimmt nicht, wie weit sich das Werkzeug bewegen kann.
Was der nutzbare Verfahrweg tatsächlich misst
Der nutzbare Verfahrweg ist der tatsächliche Hub der X-, Y- und Z-Achsen. X steht für links und rechts, Y für vorne und hinten, Z für auf und ab. Dieser Hub entspricht der Reichweite des Werkzeugs relativ zum Werkstück. Werkzeugwechsel, Anlauf und Rückzug erfordern ebenfalls diesen Hub. Ein kurzer Z-Hub blockiert hohe Werkstücke auf einem breiten Tisch. Ein langer X-Hub auf einem kleinen Tisch kann einen großen Rohling nicht halten.
Warum ein Teil auf dem Tisch kein fertiger Schnitt ist
Platz für Spannmittel muss erhalten bleiben. Das Werkzeug muss ein- und ausfahren können. Daher muss der nutzbare Verfahrweg größer als die maximale Werkstückgröße sein. Ein Spielraum von 10 % bis 20 % ist die übliche Reserve. Ein Anwendungsfall ist eine Maschine mit einem Tisch von 800 × 400 mm und einem XYZ-Verfahrweg von 600 × 400 × 500 mm. Diese Maschine kann eine Form von etwa 500 × 400 mm bearbeiten. Ein Werkstück von etwa 800 × 500 mm benötigt mehr Platz. Eine Maschine der VMC850-Klasse mit 800 mm Verfahrweg und einem 1000 × 500 mm Tisch bietet ausreichend Platz.
Die beiden Spezifikationen sind unabhängig voneinander. Manche Maschinen haben einen langen Verfahrweg und einen kleinen Tisch, sodass große Werkstücke nicht montiert werden können. Manche Maschinen haben einen großen Tisch und einen kurzen Z-Verfahrweg, sodass hohe Werkstücke nicht bearbeitet werden können. Käufer sollten beide Werte im Verhältnis zur Werkstückgröße plus Spannspielraum prüfen. Ein Teil, das beide Spezifikationen übersteigt, gehört auf ein Portalbearbeitungszentrum und nicht auf eine modifizierte VMC.
| Spezifikation | Was sie beantwortet | Typische Überprüfung |
|---|---|---|
| Tischarbeitsfläche | Können die Vorrichtung und der Rohling auf dem Maschinentisch platziert werden? | Grundfläche des Teils plus Spannmittel im Vergleich zu Tischlänge × -breite |
| Nutztbarer Verfahrweg in X/Y | Kann das Werkzeug die äußeren Ränder erreichen? | Teilgröße plus 10 %–20 % Spielraum im Vergleich zum X- und Y-Hub |
| Nutztbarer Verfahrweg in Z | Kann das Werkzeug die Höhe freigeben und zurückfahren? | Teilhöhe plus Werkzeug plus Vorrichtung im Vergleich zum Z-Hub |
| Beispiel A | 800 × 400 mm Tisch, 600 × 400 × 500 mm XYZ | Werkzeugform nahe 500 × 400 mm |
| Beispiel B | 1000 × 500 mm Tisch, 800 mm X bei einer VMC850-Klasse | Werkstück nahe 800 × 500 mm |
Wann ist ein größerer Tisch eine schlechte Wahl, weil Eilgang und Genauigkeit leiden?
Ein größerer Tisch sieht nach zusätzlicher Kapazität aus. Zusätzliche Masse verringert jedoch die Eilganggeschwindigkeit und vergrößert Fehler über den gesamten Verfahrweg. Dieser Zielkonflikt muss vor der Bestellung benannt werden.
Ein größerer Tisch ist eine schlechte Wahl, wenn zusätzliche Masse gleichzeitig den Eilgang und die Genauigkeit über den gesamten Hub beeinträchtigt. Das Gewicht belastet das Vorschubsystem, wodurch die Beschleunigung sinkt. Die Positionierung über den gesamten Hub ist oft schlechter, und eine längere Basis kann selbst bei mehr Gussmaterial an Steifigkeit verlieren.
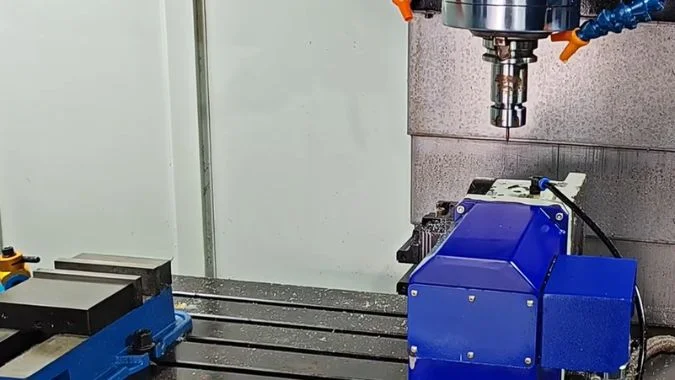
Eingeschränkte dynamische Leistung
Ein größerer Tisch erhöht das Gewicht. Dieses Gewicht erhöht die Last auf das Vorschubsystem. Die Eilganggeschwindigkeit sinkt dann. Auch Beschleunigung und Verzögerung nehmen ab. Die Achsen reagieren bei kurzen Bewegungen langsamer. Die Zykluszeit verlängert sich bei kleinen Werkstücken, die viele Eilgangbewegungen erfordern. Auch der Führungstyp beeinflusst die Eilganggeschwindigkeit. Die Wahl zwischen Linearführung oder gehärteter Flachführung ist unabhängig von der Tischmasse.1
Verstärkte Präzisionsfehler
Die Positioniergenauigkeit über den gesamten Verfahrweg einer Maschine mit großem Arbeitsbereich ist in der Regel schlechter. Ein üblicher Wert für den gesamten Verfahrweg liegt bei 0,02 mm.2 Das Bearbeiten an unterschiedlichen Positionen auf einem großen Werkstück führt dazu, dass sich Fehler über den erwarteten Toleranzbereich hinaus aufsummieren. Eine Maschine mit großem Verfahrweg, die für kleine Werkstücke eingesetzt wird, bietet oft eine geringere Präzision als eine speziell für kleine Arbeitsbereiche ausgelegte Maschine zum gleichen Preis. Die Positioniergenauigkeit und Wiederholgenauigkeit über den gesamten Verfahrweg müssen als Werte für den gesamten Bereich verstanden werden, nicht als Bestwert-Angabe.
Verringerte Steifigkeit
Ein längerer Verfahrweg erfordert eine längere und schwerere Basis. Zusätzliche Gussteile stellen die Steifigkeit nicht immer wieder her. Die Gesamtsteifigkeit kann abnehmen. Die Vibrationsfestigkeit kann sich verschlechtern. Die Oberflächenqualität leidet dann bei gleichem Fräser und Vorschub. Die Werkstatt zahlt für einen größeren Arbeitsbereich mit einem weicheren Schnitt.
Wann der größere Tisch eine vertretbare Wahl bleibt
Diese Warnung gilt, wenn sowohl Eilgang als auch Präzision leiden. Große, mittelschwere Werkstücke mit moderaten Anforderungen an den Eilgang passen auf einen großen Tisch. Häufige Präzisionsarbeiten an kleinen Teilen oder enge Taktzeiten machen einen großen Tisch zu einer schlechten Wahl. Die Untergrenze ist die aktuelle maximale Werkstückgröße zuzüglich 50–100 mm Spannrand. Zusätzlicher Verfahrweg für vage zukünftige Erweiterungen ist nicht erforderlich.
| Werkstattzustand | Größerer Tisch | Warum |
|---|---|---|
| Große, mittelschwere Teile, moderate Eilgänge | Vertretbar | Masse wird genutzt und die Taktzeit ist nicht der entscheidende Faktor |
| Kleine Präzisionsteile, kurze Taktzeit | Schlecht | Zusätzliche Masse verlangsamt Eilbewegungen und vergrößert Fehler |
| Gemischte Größen, selten große Aufträge | Oft schlecht | Tägliche Arbeit zahlt den Massen-Strafzoll |
| Dimensionierungsregel | Untergrenze | Aktuelles maximales Teil plus 50–100 mm Spannrand |
Wie führt Werkstücküberhang über die Tischkanten zu starkem Rattermarken?
Ein Rohling, der über den Tisch hinausragt, wirkt eingespannt. Dieser Überhang wirkt wie ein Träger, und der Schnitt beginnt zu vibrieren. Dieses Vibrieren nennt man regeneratives Rattern3.
Der Überhang des Werkstücks über die Tischkanten hinaus löst starkes Schnittrattern aus, da die nicht unterstützte Länge wie ein freier Träger wirkt. Die Steifigkeit nimmt mit zunehmendem Überhang ab. Die Schnittkraft verursacht dann eine elastische Rückfederung, die Spandicke ändert sich bei jedem Durchgang, und das regenerative Rattern verstärkt sich.
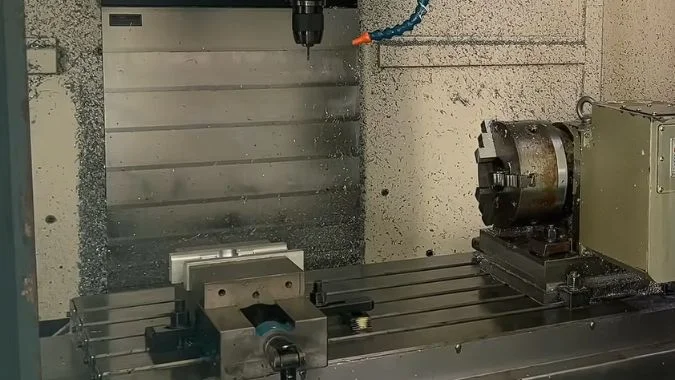
Steifigkeitsabfall durch Überhang
Ein Werkstück, das über die Tischkante hinausragt, verhält sich wie ein Kragträger.4 Ein längerer Überhang bedeutet einen stärkeren Verlust an Steifigkeit. Ein Werkzeugüberhang von mehr als etwa dem Dreifachen des Werkzeugdurchmessers gilt als kritische Grenze für die Steifigkeit.5 Dasselbe Prinzip gilt für das Werkstück. Eine schwache Unterstützung lässt die Schnittkraft Vibrationen verstärken. Der Schnitt erfolgt dann auf einer Feder und nicht auf einem stabilen Aufbau vom Tisch bis zur Spindel. Die Unterstützung unter dem Schnittpfad ist die tatsächliche Steifigkeit, nicht die im Katalog angegebene Tischgröße.
Wie regeneratives Rattern entsteht
Das Werkstück ist unter dem Schnitt nicht abgestützt. Die Schnittkraft verursacht elastische Verformung und Rückfederung. Die Spandicke ändert sich dann von Durchgang zu Durchgang. Dieser Kreislauf ist regeneratives Rattern. Jeder Schnitt vibriert stärker. Jede Vibration verursacht mehr Schaden. Vibrationsspuren bleiben auf der bearbeiteten Oberfläche. Spann- und Positionierungsprobleme können die gleiche Vibration verursachen, selbst wenn der Rohling fest zu sitzen scheint.
Schäden durch das Rattern
Die Oberflächenqualität nimmt ab, da sich Werkzeug und Werkstück relativ zueinander bewegen. Rattermarken ruinieren den Schlichtschnitt. Anhaltende Wechselbelastungen beschleunigen den Werkzeugverschleiß. Dieselben Belastungen schwächen die Verbindung zwischen Spindel und Tisch. Schwere Fälle stoppen die weitere Bearbeitung. Intensive Vibrationen verursachen zudem hohe Lärmpegel, die den Bediener schädigen.
| Überhangzustand | Systemauswirkung | Ergebnis in der Werkstatt |
|---|---|---|
| Teil vollständig auf dem Tisch, Spannmittel nahe am Schnitt | Hohe Stützsteifigkeit | Das Ratterrisiko bleibt geringer |
| Kurzer Überhang über die Kante | Leichter freitragender Überhang | Bearbeitungsspuren können auftreten |
| Langer Überhang, schwache Unterstützung | Starker Steifigkeitsabfall | Regeneratives Rattern, Werkzeugverschleiß, Geräuschentwicklung |
| Werkzeugauskragung über etwa dem 3-fachen Durchmesser, plus Bauteilüberhang | Zwei schwache Glieder in Reihe | Starke Vibrationen und möglicher Stillstand |
Welche Fundament- und Nivellierungsprobleme treten auf, wenn ein VMC-Tisch für die Werkstattfläche überdimensioniert ist?
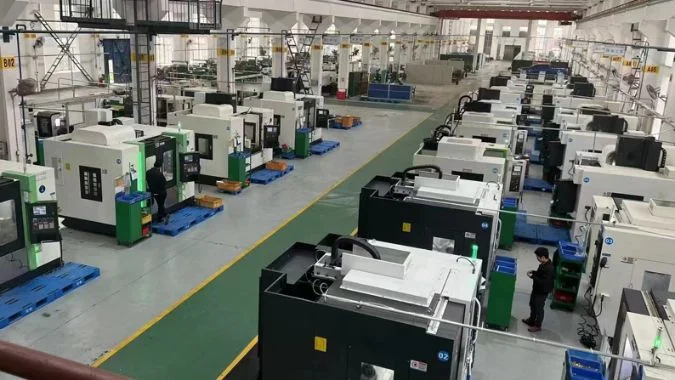
Ein überdimensionierter Tisch bringt zusätzliches Maschinengewicht auf den Boden. Die Bodenplatte setzt sich dann und die Nivellierung verschiebt sich. Präzision und Maschinenlebensdauer leiden darunter.
Ein überdimensionierter VMC-Tisch führt zu ungleichmäßiger Fundamentbelastung, Setzung und langfristigen Nivellierungsproblemen. Zusätzliches Eigengewicht und Schnittlast erfordern einen stärkeren Boden. Ungleichmäßige Setzung verwindet die Führungsbahnen, wodurch die Rechtwinkligkeit zwischen Spindel und Tisch verloren geht und sich Spindeln und Schienen schneller abnutzen.
Höheres Setzungsrisiko
Ein großer Tisch impliziert ein höheres Eigengewicht der Maschine und eine größere Prozesslast. Das Fundament muss diese Last tragen. Ein dünner Betonboden, eine kurze Aushärtungszeit oder ein weicher Untergrund erhöhen das Risiko einer ungleichmäßigen Setzung.6 Die Nivellierung verschlechtert sich dann immer wieder. Betriebe, die die Tischgröße für einen zukünftigen großen Auftrag wählen, entscheiden sich auch für eine schwerere Maschine für den täglichen Gebrauch. Der Boden muss für diese Maschine ausgelegt sein, nicht für die vorherige Fräsmaschine.
Nivellierung dauert länger und verschiebt sich schneller
Große Maschinen mit langem Verfahrweg benötigen mehr Zeit, um über den gesamten Verfahrweg nivelliert zu werden. Die Nivellierung einer großen Portalmaschine dauert oft 1–2 Tage oder länger.7 Nivellierschuhe und Ankerbolzen erfordern eine feinere Einstellung. Ein vertikales Bearbeitungszentrum (VMC) mit überdimensioniertem Tisch folgt dem gleichen Muster in kleinerem Maßstab. Wiederholte Prüfungen sind erforderlich, da die Setzung auch nach der Installation anhält. Fundamentdicke, Bodenbeschaffenheit und Aushärtungszeit gehören in den Beschaffungsprozess der Maschine, nicht erst nach der Lieferung.8
Präzisionsverlust durch schlechte Nivellierung
Eine Maschine, die nicht nivelliert ist, lässt die Schwerkraft die Führungsschienen in kleinem Maßstab verwinden. Der Tisch verformt sich dann leicht. Die Spindel steht dann nicht mehr rechtwinklig zum Tisch.9 Sowohl die Ebenheit als auch die Abmessungen der bearbeiteten Oberfläche leiden darunter.
Verschleiß an Gewindespindeln und Führungsschienen
Ein großer Neigungsfehler führt zu ungleichmäßiger Belastung von Kugelumlaufspindeln und Führungsschienen. Der Verschleiß beschleunigt sich. Die Genauigkeit kann nicht gehalten werden. Die Lebensdauer der Maschine verkürzt sich.10
| Bodenproblem | Was passiert | Auswirkung auf die VMC |
|---|---|---|
| Dünne Bodenplatte oder weicher Untergrund | Ungleichmäßige Setzungen | Nivellierungsdrift nach der Installation |
| Kurze Betonabbindezeit | Schwache Tragfähigkeit | Erneute Nivellierung erforderlich |
| Langer Verfahrweg, großer Tisch | Langsame, aufwendige Unterfütterungs- und Verankerungsarbeiten | 1–2 Tage oder länger bei großen Maschinen |
| Nivellierung außerhalb der Spezifikation | Führungsverwindung und Tischverzug | Winkligkeitsfehler zwischen Spindel und Tisch |
| Anhaltender Nivellierungsfehler | Ungleichmäßige Belastung von Schrauben und Schienen | Schnellerer Verschleiß und kürzere Lebensdauer |
Schlussfolgerung
Der Tischbereich hält das Werkstück. Der Verfahrweg schneidet es. Zusätzliche Tischmasse, Überhang und ein schwacher Boden schränken die tatsächliche Leistungsfähigkeit eines VMC ein.
-
"Was ist der Unterschied zwischen der Linearführung und der Flachführung …", https://www.antsmachine.com/what-is-the-difference-between-the-linear-rail-and-the-hard-rail-machining-center.html. Die Fachliteratur für Werkzeugmaschinen unterscheidet zwischen Linearführungen (Wälzführungen mit Kugel- oder Rollenumlauf) und Flachführungen (Gleitführungen); Linearführungen bieten in der Regel eine höhere Geschwindigkeit und geringere Reibung, während Flachführungen eine größere Dämpfung und Tragfähigkeit bieten. Belegfunktion: Definition; Quellentyp: Bildung. Unterstützt: die Unterscheidung zwischen Linearführungs- und Flachführungssystemen. ↩
-
"6 Testergebnisse und Positioniergenauigkeit von Werkzeugmaschinen …", https://www.mdpi.com/2076-3417/6/4/105. ISO 230-2 definiert Testmethoden für die Positioniergenauigkeit von Werkzeugmaschinen, wobei vertikale Bearbeitungszentren der Mittelklasse üblicherweise Positioniergenauigkeiten über den gesamten Verfahrweg im Bereich von 0,015–0,025 mm erreichen, abhängig von Verfahrweglänge und Konstruktionsqualität. Belegfunktion: Statistik; Quellentyp: Institution. Unterstützt: typische Werte für die Positioniergenauigkeit bei vertikalen Bearbeitungszentren. Anmerkung: Die tatsächlichen Werte variieren erheblich je nach Maschinenklasse, Größe und Hersteller. ↩
-
"Bearbeitungsvibrationen", https://en.wikipedia.org/wiki/Machining_vibrations. Regeneratives Rattern ist eine selbsterregte Schwingung bei der Bearbeitung, bei der die Welligkeit, die von einem vorherigen Werkzeugdurchgang auf der Werkstückoberfläche hinterlassen wurde, die momentane Spandicke moduliert. Dies erzeugt einen Rückkopplungsprozess, der die Schwingungen verstärkt, wenn die Schnittbedingungen außerhalb der Stabilitätsgrenze liegen. Belegfunktion: Definition; Quellentyp: Enzyklopädie. Unterstützt: den Mechanismus des regenerativen Ratterns bei der Metallzerspanung. ↩
-
"BALKENBIEGUNGSFORMELN", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. Die Balkentheorie stellt fest, dass die Durchbiegung eines Kragbalkens mit der dritten Potenz der freien Länge und umgekehrt mit der dritten Potenz der Dicke zunimmt; ein Werkstücküberstand über die Einspannung hinaus erzeugt eine Kragbalkenbedingung, bei der die Schnittkräfte eine Durchbiegung induzieren, die die Maßhaltigkeit und Oberflächengüte verschlechtert. Belegfunktion: Mechanismus; Quellentyp: Bildung. Unterstützt: Kragbalkenmechanik und Durchbiegungsverhalten. ↩
-
"Forschung zum Einfluss der Werkzeugauskraglänge auf Roboter …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11496886/. Untersuchungen zur Bearbeitungsdynamik zeigen, dass die Werkzeugdurchbiegung mit der dritten Potenz der Auskraglänge zunimmt; das Längen-Durchmesser-Verhältnis von 3:1 stellt einen praktischen Schwellenwert dar, ab dem Durchbiegung und Neigung zu Rattern bei typischen Schnittbedingungen stark ansteigen. Belegfunktion: Mechanismus; Quellentyp: Forschung. Unterstützt: den Zusammenhang zwischen Werkzeugauskragverhältnis und Systemsteifigkeit. Anmerkung: Das kritische Verhältnis variiert je nach Werkzeugmaterial, Haltertyp und Schnittparametern. ↩
-
"Vibrationen von Schlagmaschinenfundamenten und Fußböden …", https://scholarsmine.mst.edu/cgi/viewcontent.cgi?article=3233&context=icrageesd. Bautechnische Normen für Präzisionsmaschinenfundamente identifizieren Betondicke, Aushärtungsdauer und Bodenbelastbarkeit als kritische Faktoren; unzureichende Werte bei jedem dieser Parameter erhöhen das Risiko ungleichmäßiger Setzungen, die die Maschinengeometrie im Laufe der Zeit beeinträchtigen. Belegfunktion: Mechanismus; Quellentyp: Bildung. Unterstützt: Faktoren, die die Fundamentsetzung bei Präzisionsgeräten beeinflussen. ↩
-
"Nivellierung für die Maschineninstallation und darüber hinaus", https://www.mmsonline.com/blog/post/leveling-up-for-machine-installation-and-beyond. Installationsstandards für Werkzeugmaschinen und Herstellerrichtlinien geben an, dass die Präzisionsnivellierung großer Portalmaschinen in der Regel 1–3 Tage in Anspruch nimmt, einschließlich der Überprüfung der Fundamentvorbereitung, der Mehrpunkt-Nivellierungseinstellung und der Bestätigungsmessungen der geometrischen Genauigkeit. Belegfunktion: allgemeine Unterstützung; Quellentyp: Institution. Unterstützt: typische Installations- und Nivellierungsdauer für große Präzisionswerkzeugmaschinen. Anmerkung: Die Dauer variiert je nach Maschinengröße, Fundamentzustand und erforderlichen Genauigkeitsspezifikationen. ↩
-
"Empfohlene technische Spezifikationen für die Beschaffung von …", https://www.govinfo.gov/content/pkg/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246/pdf/GOVPUB-C13-7fc9a36957956875e2fad1cee6bd7246.pdf. Installationsrichtlinien für Werkzeugmaschinen von Industrieverbänden empfehlen, dass Fundamentspezifikationen, einschließlich Betondicke, Bodenanalyse und Aushärtungspläne, bereits in der Beschaffungsphase festgelegt werden, um die Standortbereitschaft sicherzustellen und Installationsverzögerungen oder Leistungsprobleme zu vermeiden. Belegfunktion: allgemeine Unterstützung; Quellentyp: Institution. Unterstützt: empfohlener Zeitpunkt für die Fundamentplanung bei der Anschaffung von Werkzeugmaschinen. ↩
-
"Identifizierung von Rechtwinkligkeitsfehlern bei Werkzeugmaschinen mittels inertieller …", https://www.nist.gov/publications/identification-machine-tool-squareness-errors-inertial-measurements. Die Forschung an Präzisionswerkzeugmaschinen zeigt, dass ungleichmäßige Fundamentsetzungen eine Basisverdrehung induzieren, die sich durch die Maschinenstruktur fortsetzt und Winkelabweichungen zwischen Spindelachse und Tischebene verursacht, die sich direkt auf die Rechtwinkligkeit und Maßhaltigkeit des Werkstücks auswirken. Belegfunktion: Mechanismus; Quellentyp: Forschung. Unterstützt: wie sich Fundamentprobleme auf Geometriefehler zwischen Spindel und Tisch auswirken. ↩
-
"Einfluss von Bearbeitungsparametern und Werkzeugverschleiß auf die Oberfläche …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6187721/. Forschung zur Wartung von Werkzeugmaschinen zeigt, dass geometrische Fehler durch unsachgemäße Nivellierung zu einer ungleichmäßigen Belastung der Führungsbahnen und Kugelgewindetriebe führen, was die Verschleißraten beschleunigt und eine fortschreitende Genauigkeitsminderung verursacht; eine anhaltende Fehlausrichtung kann die effektive Maschinenlebensdauer um 30–50 % reduzieren. Nachweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: den Einfluss unsachgemäßer Nivellierung auf Verschleiß und Genauigkeit von Werkzeugmaschinen. Anmerkung zum Geltungsbereich: Die Verschleißrate hängt vom Grad der Fehlausrichtung und den Betriebsbedingungen ab. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.