

متى يكون مركز تشغيل الأطراف (Profile Machining Center) أفضل من مركز التشغيل الرأسي (VMC) القياسي لقطع الألمنيوم الطويلة؟
متى يكون مركز تشغيل الأطراف (Profile Machining Center) أفضل من مركز التشغيل الرأسي (VMC) القياسي لقطع الألمنيوم الطويلة؟
يمكن أن تتجاوز القطع الألومنيوم الطويلة مساحة العمل العملية لمركز التصنيع الرأسي (VMC)1. تضيف عمليات الإعداد الإضافية عبئًا على المناولة والمحاذاة2، لذا يجب أن يبدأ اختيار الآلة بالعملية الكاملة.
يُعد مركز تشكيل البروفايل أفضل عندما يؤدي طول التشغيل القابل للاستخدام، ودعم البروفايل، والوصول متعدد الأوجه إلى إلغاء عمليات الإعداد المتكررة التي يتطلبها مركز التصنيع الرأسي القياسي. تعتمد الميزة على القطعة الفعلية، والتركيبات، ومعدلات التفاوت، وحمل القطع. يجب مقارنة كلتا الآلتين بناءً على نفس متطلبات الإنتاج.
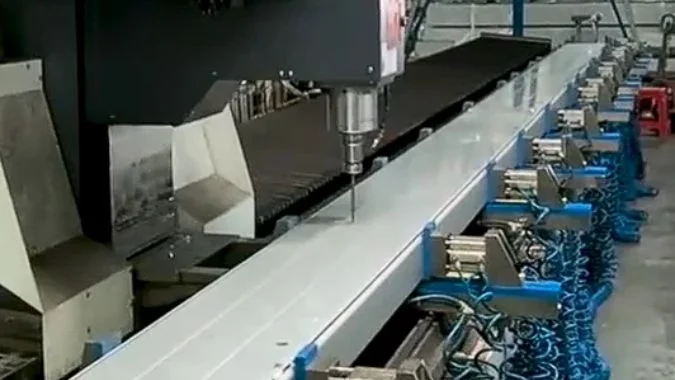
يمكن أن يحتوي البروفايل الطويل على صف من الثقوب، وفتحة مستمرة، وميزات على أوجه متقابلة. كل ميزة لها موقع مرتبط بمرجع القطعة. تبدأ مقارنة الآلة بوضع رسم فوق التركيبة المقترحة. يوضح هذا التخطيط الميزات التي تظل قابلة للوصول والعمليات التي قد تضطر إلى تغيير الإعداد.
ما هي متطلبات تشغيل الأجزاء الطويلة التي قد تجعل من آلة التفريز العمودية القياسية (VMC) غير عملية؟
قد تناسب القطعة طاولة مركز التصنيع الرأسي ومع ذلك يكون من الصعب تشكيلها. تكشف مسارات الأدوات المطلوبة ومواضع الدعم عن الحدود العملية.
يصبح مركز التصنيع الرأسي القياسي غير عملي عندما تتجاوز الميزات المهمة منطقة القطع القابلة للوصول، أو عندما لا تتمكن عمليات الإعداد المتكررة من تلبية متطلبات المحاذاة، أو عندما لا يمكن دعم البروفايل الطويل بشكل آمن. يوفر مركز تشكيل البروفايل ميزة عندما تغطي قاعدته، ومشابكه، وتكوين محاوره تلك المتطلبات في إعداد واحد.
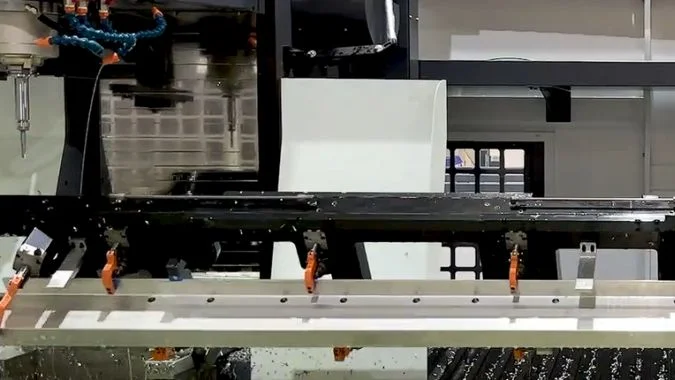
يحدد امتداد الميزة النطاق المطلوب
يمكن أن يختلف طول القطعة وطول التشغيل المطلوب. قد يظل البروفايل الطويل الذي تتركز كل عمليات تشكيله بالقرب من أحد طرفيه عمليًا على مركز التصنيع الرأسي مع توفير الدعم والخلوص المناسبين. تخلق الفتحة المستمرة أو نمط الثقوب الذي يمتد على معظم البروفايل متطلبًا مختلفًا3، يجب أن تصل أداة القطع إلى النطاق الكامل للميزة في إعداد محكوم.
يجب أن تشمل المقارنة الطاولة، والمقصورة، ومسار التحميل، والمساحة المخصصة للجزء البارز المدعوم. يجب أن يظل البروفايل بعيدًا عن هيكل الآلة طوال فترة الحركة.
| متطلب الإنتاج | الحد العملي الذي يجب التحقق منه في مركز التصنيع الرأسي | الميزة المحتملة لمركز تشكيل البروفايل |
|---|---|---|
| نمط ثقوب يمتد على طول القطعة | لا يمكن للأداة الوصول إلى كلا الطرفين في إعداد واحد | نطاق تشغيل أطول قابل للاستخدام يغطي النمط |
| فتحة مستمرة تتجاوز حدود الإعداد | القطع المنفصلة تتطلب محاذاة دقيقة | مسار أداة واحد يتجنب وجود وصلة بين عمليات الإعداد |
| تتشارك الميزات العلوية والجانبية في مرجع قياسي واحد | تتطلب عملية تدوير القطعة محاذاة أخرى | يوفر الرأس أو نظام الفهرسة المختار إمكانية الوصول |
| ينحني المقطع المجوف تحت حمل القطع | مواقع الدعم محدودة | تعمل الدعامات الموزعة على تثبيت المقطع بالقرب من منطقة القطع |
يؤثر الوصول إلى الوجه والمناولة على الإنتاج على دفعات
تتطلب الميزات العلوية والجانبية طريقة وصول مؤكدة. يمكن لعمود الدوران الدوار، أو الرأس الزاوي، أو أداة التثبيت الفهرسية تقليل الحاجة إلى التدوير وإعادة التثبيت. يجب أن يصل التكوين المختار إلى الأوجه المحددة باستخدام الأدوات الفعلية.
يمكن للمقطع الثابت ووحدة التصنيع المتحركة تبسيط عملية الدعم على طول سرير الماكينة4. لا تزال الدعامات بحاجة إلى مقاومة قوى القطع دون سحق الجدران المجوفة.
يجب أن تأخذ مقارنات الدفعات في الاعتبار التحميل، والمحاذاة، وحركة المشبك، والتصنيع، والتفريغ. تظل ماكينة التصنيع العمودية (VMC) مناسبة عندما تتناسب الميزات معها، وتكون أداة التثبيت مستقرة، وتلبي الدورة الكاملة احتياجات الإنتاج.
كيف يمكن أن يؤثر تغيير الموضع المتكرر على تباعد الثقوب ومحاذاة الميزات؟
يمكن لكل إعداد جديد تغيير موقع القطعة وشكلها المدعوم. تصبح أخطاء التجميع أصعب في التشخيص، لذا يجب أن تتتبع المقارنة الميزات عبر حدود الإعداد.
يمكن لإعادة التموضع المتكرر أن يزيح أو يدور مرجع القطعة ويغير شكلها المدعوم. ومن ثم يمكن أن تنحرف المسافات بين الثقوب عبر الإعدادات المنفصلة والمحاذاة بين الفتحات أو الأوجه. قد تظل الميزات التي يتم إنتاجها ضمن إعداد واحد دقيقة بالنسبة لبعضها البعض، حتى عندما تكون المجموعة بأكملها في غير مكانها الصحيح.
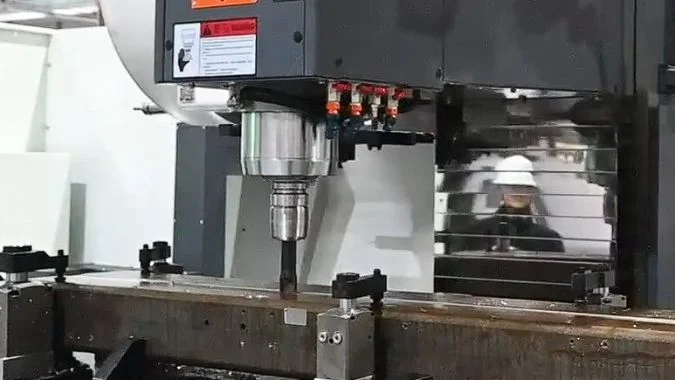
يؤثر المرجع المزاح على العلاقات بين الإعدادات
يمكن لمجموعة من الثقوب أن تتمتع بمسافات داخلية صحيحة ومع ذلك تقع في موضع خاطئ بالنسبة للطرف البعيد من المقطع. يحدث هذا عندما يؤسس الإعداد الثاني مرجعاً مختلفاً.
المحاذاة الزاوية مهمة أيضاً. يؤدي دوران صغير أثناء إعادة التثبيت إلى اختلاف جانبي أكبر كلما ابتعدنا عن نقطة المرجع5. يمكن أن تظهر فتحة طويلة بعد ذلك وجود خطوة عند الوصلة بين موقعي تصنيع.
| التغيير أثناء إعادة التموضع | تأثير محتمل على الجزء | فحص مفيد |
|---|---|---|
| تغير موضع التوقف الطولي | تقارب أو تباعد مجموعات الثقوب | المسافة بين الثقوب من إعدادات مختلفة |
| دوران المقطع الجانبي قليلاً | فقدان محاذاة الفتحات أو صفوف الثقوب | المحاذاة عبر النطاق المحدد بالكامل |
| تغير ضغط التثبيت | تحرك الجدران الرقيقة أثناء القطع | الأبعاد في حالة الفحص المطلوبة |
| تغيير مواقع الدعم | انحناء المقطع الجانبي بشكل مختلف | موقع وشكل الميزة بعد التحرير |
تحتاج تكرارية الماكينة وتكرارية الإعداد إلى فحوصات منفصلة
تصف تكرارية المحور وضع الماكينة المتكرر في ظل ظروف اختبار محددة6. لا يشمل ذلك كل تغيير ناتج عن تحريك قطعة العمل، أو تنظيف المصد، أو شد المشبك.
يمكن أن تتجمع أخطاء إعادة التموضع، لكنها لا تزداد دائمًا بنفس المقدار أو في نفس الاتجاه. يجب أن يغطي الفحص العلاقات الحرجة عبر الإعدادات، بما في ذلك المسافات بين الثقوب المتباعدة بشكل كبير7.
إعداد واحد يلغي الحاجة إلى إنشاء مرجع متكرر. ومع ذلك، فإنه لا يزال يتطلب حركة محور دقيقة، ودعمًا مناسبًا، وتثبيتًا محكومًا. يجب قياس المقطع الجانبي النهائي في الحالة التي تتطلبها الرسمة. يكشف هذا الفحص عن التشوه الذي يصبح مرئيًا بعد تحرير المشابك.
لماذا يجب تقييم حركة المحور X جنبًا إلى جنب مع عرض الملف الشخصي وارتفاع وحدة التثبيت؟
يمكن لمحور X طويل أن يترك الميزات الجانبية بعيدة عن متناول اليد. يجب دمج العرض والارتفاع وخلوص الأداة قبل قبول حجم الماكينة.
يجب فحص حركة محور X مع عرض المقطع الجانبي، وارتفاع التجهيزة، وتجميعة الأداة الكاملة لأن الثلاثة يحددون منطقة القطع القابلة للوصول. يجب أن يغطي التخطيط كل ميزة، وحركة الاقتراب، والتراجع. يؤثر العرض على الوصول الجانبي، ويغير ارتفاع التجهيزة مدى وصول الأداة والخلوص.
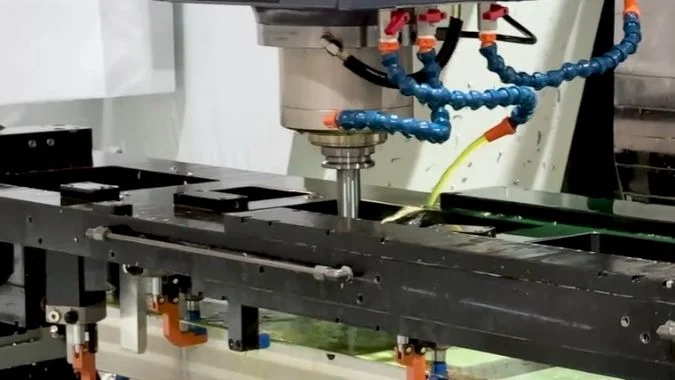
الإعداد الكامل يحدد منطقة العمل
تصف حركة المحور الاسمية حركة الماكينة. تعتمد منطقة التشغيل القابلة للاستخدام أيضًا على موقع الجزء، والمشابك، وطول الأداة، واتجاه الرأس.
تأتي حركة X المطلوبة من مواضع مركز الأداة المتطرفة على طول المسارات المخطط لها. يمكن أن تمد إزاحات القاطع، وحركات الاقتراب، والوصول إلى الوجه النهائي تلك المواضع إلى ما وراء حواف الميزة. تقيد مكونات التجهيزة أيضًا مكان وضع الجزء.
| عنصر التخطيط | الأبعاد أو الحركات المطلوب فحصها | المشكلة التي يمكن أن يكشفها الفحص |
|---|---|---|
| تغطية محور X | مواضع مركز الأداة الأولى والأخيرة، والاقتراب، والتجاوز | تبقى ميزة النهاية خارج النطاق القابل للوصول |
| عرض القطعة الجانبية والتجهيزات | حركة المحور Y، وعرض القامطة، وخلوص تجميع الأداة | القطع الجانبي أو التفريز الحافي يسبب تداخلًا |
| ارتفاع التجهيزات والقطعة الجانبية | مسافات رأس المغزل، وطول الأداة، وخلوص التراجع | لا يمكن للأداة الوصول أو التراجع بأمان |
| أدوات مائلة أو زاوية | غلاف الرأس، وحامل الأداة، وحيز القاطع | يصل القاطع إلى الوجه ولكن الغلاف يصطدم |
| حركة القامطة | مواقع القامطة خلال تسلسل التشغيل | تعيق القامطة ميزة معينة أو تترك دعمًا ضعيفًا |
يؤثر الارتفاع على كل من الوصول والخلوص
قد تحسن التجهيزات الأكثر ارتفاعًا الوصول إلى وجه جانبي، لكنها تقلل أيضًا من الخلوص فوق الجزء. قد تصل أداة أطول إلى ميزة عميقة، لكن الحامل قد يظل يصطدم بالقطعة الجانبية أو القامطة.
يؤثر عرض القطعة الجانبية بشكل أساسي على تغطية المحور Y في الإعداد التقليدي الطولي. ولا يستهلك تلقائيًا مقدارًا ثابتًا من حركة المحور X. التوجيه الفعلي هو ما يحدد المساحة المطلوبة.
يجب على المورد فحص الجزء الكامل، والتجهيزات، وتجميع الأداة مقابل تخطيط الماكينة. يجب أن يشمل فحص الخلوص كلا الطرفين وكل وجه مطلوب. يمكن بعد ذلك للقطع التجريبي تأكيد الميزات ذات الوصول الأكثر ضيقًا.
ما هي عمليات التفريز والتنصيت التي تتطلب أكثر من مجرد سرعة دوران قصوى عالية للمغزل؟
يمكن للمغزل السريع أن يتوقف، أو يهتز، أو يتلف أدوات التثقيب تحت الحمل الخاطئ. يجب أن تحدد العمليات الصعبة عزم الدوران المطلوب، والدعم، وقدرة التحكم.
تتطلب الفتحات العريضة، والتجاويف العميقة، والثقوب الكبيرة، والأسنان الأكبر عزم دوران قابل للاستخدام للمغزل، وأدوات مستقرة، وإزالة فعالة للرايش. تتطلب الجدران الرقيقة دعمًا وثيقًا وقوى قطع مضبوطة. كما يتطلب التثقيب الصلب تزامنًا بين المغزل ومحور التغذية خلال الدخول، والعكس، والسحب. الحد الأقصى لعدد الدورات في الدقيقة لا يضمن هذه القدرات.
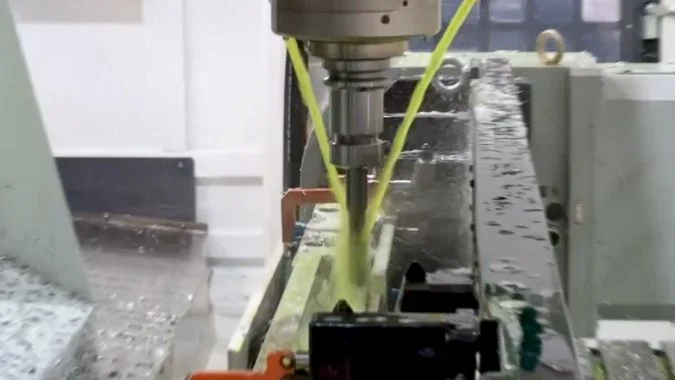
يعتمد أداء القطع على سرعة التشغيل والإعداد
يجب فحص عزم دوران عمود الدوران عند سرعة التفريز أو الطرق المخطط لها. قد تصف قدرة الطاقة القصوى نقطة تشغيل مختلفة.8. يجب أن تستخدم التجربة تعشيق القاطع المقصود، وبروز الأداة، ودعامات المقطع الجانبي، وترتيب إزالة الرايش.
تضيف الجدران الرقيقة حداً آخر. يمكن للآلة الصلبة أن تنحرف بجدار مقطع غير مدعوم.9. يؤثر موضع التثبيت، وشكل الدعامة، وحدة الأداة، وقوة القطع جميعاً على النتيجة.
| العملية | قدرة تتجاوز الحد الأقصى لعدد الدورات في الدقيقة. | أدلة مستمدة من تجربة. |
|---|---|---|
| فتحات عريضة أو تجاويف عميقة. | الطاقة وعزم الدوران المتاحان، والتعشيق المستقر، وإزالة الرايش. | حمل مستقر وحجم وتشطيب مقبول للفتحة. |
| Thin-wall milling | Local support, controlled force, and suitable tooling | Wall thickness and shape remain within tolerance |
| Large-hole drilling or larger-thread tapping | Torque at the selected speed and effective lubrication | Stable cutting and conforming holes or threads |
| Rigid tapping | Coordinated spindle and feed-axis movement | Consistent thread quality through repeated cycles |
| Many scattered holes and tool changes | Axis response and complete sequence efficiency | Measured part cycle time |
Rigid tapping requires the correct relationship between rotation and feed
Rigid tapping advances the tool by one thread lead per spindle revolution10. For a standard single-start thread, the lead equals the pitch11.
In metric feed-per-minute programming, the relationship is F = n × P. F is the feed in mm/min, n is spindle speed in rpm, and P is pitch in mm. In feed-per-revolution programming, the commanded feed equals the pitch for that thread.
The controller must maintain synchronization during acceleration, reversal, and withdrawal. The supplier should confirm tapping capability for the actual thread size, material, depth, and holder.
A useful comparison includes the hardest recurring slot and thread on the production profile. Inspection should cover the least supported section. Timing should include tool changes and any clamp repositioning needed to complete the part.
الخاتمة
A profile machining center earns its advantage through full feature access, stable support, fewer setups, and proven cutting performance across the actual long aluminum part.
-
"Vertical Machining Center (VMC) Technical Specifications:", https://www.rknec.edu/wp-content/uploads/2024/02/Spcifications_Vertical-Machining-Center.pdf. Standard VMCs typically offer X-axis travel ranging from 500mm to 1500mm, with larger models extending to 2000mm, though actual usable machining length is reduced by fixturing requirements and tool approach distances. Evidence role: general_support; source type: education. Supports: typical working area dimensions and travel ranges for standard vertical machining centers. Scope note: Specific capacity varies by manufacturer and model class ↩
-
"A Novel High-Precision Workpiece Self-Positioning Method for … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12299440/. Manufacturing studies indicate that setup and changeover activities can account for 20-30% of total production time in multi-setup machining operations, with alignment verification adding measurable cycle time. Evidence role: general_support; source type: research. Supports: the productivity impact of multiple setups in CNC machining operations. Scope note: Actual impact varies with part complexity, tolerance requirements, and operator skill ↩
-
"CNC Trick to Machine a Massive 60” Part", https://www.youtube.com/watch?v=rA2vRwCFC3M. Technical literature on long-part machining identifies continuous features as particularly challenging because they require uninterrupted tool paths, consistent support along the cutting zone, and elimination of setup transitions that could create visible steps or alignment discontinuities in the finished feature. Evidence role: general_support; source type: research. Supports: the technical challenges of machining continuous features on long parts. Scope note: Specific challenges vary with feature type, tolerance requirements, and part material ↩
-
"CNC Router Engineering// Fixed VS. Moving Gantry", https://www.youtube.com/watch?v=ALvNohdBHb4. In machine tool design, configurations with stationary workpieces and moving cutting heads allow continuous support along the full workpiece length without requiring support structures to move with the table, reducing dynamic loads and simplifying fixturing for long, flexible parts. Evidence role: general_support; source type: education. Supports: the support advantages of stationary-workpiece machine configurations. Scope note: This advantage must be weighed against other factors including machine rigidity, thermal stability, and axis dynamics ↩
-
"Analysis of angular-error uncertainty in planar multiple-loop structures …", https://rpk.lcsr.jhu.edu/wp-content/uploads/2016/08/Li15_Analysis-of-Angular-Error-Uncertainty.pdf. In coordinate metrology, an angular misalignment of θ radians produces a lateral displacement of approximately L×θ at distance L from the pivot point, where small angles in radians equal the angle in degrees multiplied by π/180. Evidence role: mechanism; source type: education. Supports: how angular misalignment errors propagate with distance from a reference point. Scope note: This represents the geometric relationship; actual part deviation also depends on clamping compliance and thermal effects ↩
-
"ISO 230-2:2014 – Test code for machine tools — Part 2", https://www.iso.org/standard/55295.html. ISO 230-2 defines positioning repeatability as the closeness of agreement between repeated position measurements at the same target position under the same conditions, typically expressed as twice the standard deviation of position error. Evidence role: definition; source type: institution. Supports: the standardized definition and testing methodology for machine tool axis repeatability. Scope note: Standard test conditions may not reflect all variables present during actual production machining ↩
-
"A Robust Technique to Perform Product Quality Inspection", https://scholarworks.utrgv.edu/cgi/viewcontent.cgi?article=1947&context=etd. Quality control methodology for multi-setup machining emphasizes verification of datum-referenced dimensions and feature relationships that span setup boundaries, as these are most susceptible to accumulated positioning errors, with coordinate measuring machines or laser trackers often required for long parts where conventional inspection tools cannot span the full length. Evidence role: general_support; source type: institution. Supports: inspection methodology for parts machined in multiple setups. Scope note: Specific inspection requirements depend on drawing specifications and tolerance allocation ↩
-
"How to Use the Torque Chart to Optimize Your CNC Workflow", https://tormach.com/articles/how-to-use-the-torque-chart-to-optimize-your-cnc-workflow?srsltid=AYCX9vLaW7JmgfZZU7DTtXyVDAZZhWhwr6_uFs6h2a3ZAStWqxMclvLM. CNC spindle motors typically exhibit a constant-torque region at lower speeds and a constant-power region at higher speeds, with maximum power available only above a transition speed; below this speed, available power decreases proportionally with speed while torque remains constant. Evidence role: mechanism; source type: education. Supports: the relationship between spindle speed, torque, and available power in CNC machine tools. Scope note: Specific power and torque curves vary by spindle design and motor type ↩
-
"Analysis of the Displacement of Thin-Walled Workpiece Using a …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8400720/. Research on thin-wall machining demonstrates that workpiece stiffness, rather than machine rigidity, often becomes the limiting factor when wall thickness falls below approximately 3-5mm in aluminum, with deflection magnitude depending on wall geometry, support spacing, and instantaneous cutting forces. Evidence role: mechanism; source type: research. Supports: the mechanism of thin-wall workpiece deflection under cutting forces. Scope note: Specific deflection behavior varies with alloy properties, wall geometry, and cutting parameters ↩
-
"What exactly is Rigid tapping? Why people always ask does it do …", https://www.cnczone.com/forums/general-metalwork-discussion/41856-cnc.html. Rigid tapping, also called synchronous tapping, is a CNC machining method where the controller maintains precise synchronization between spindle rotation and Z-axis feed throughout the tapping cycle, eliminating the need for tension-compression tap holders by ensuring the feed rate exactly matches the thread pitch multiplied by spindle speed. Evidence role: definition; source type: education. Supports: the technical definition and operating principle of rigid tapping. ↩
-
"ISO metric screw thread", https://en.wikipedia.org/wiki/ISO_metric_screw_thread. In screw thread terminology, the lead is the axial distance a threaded part advances in one complete revolution, while pitch is the distance between corresponding points on adjacent threads; for single-start threads, lead equals pitch, but for multi-start threads, lead equals pitch multiplied by the number of starts. Evidence role: definition; source type: encyclopedia. Supports: the relationship between thread lead and pitch in single-start threads. ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.