

Wann ist ein Profilbearbeitungszentrum besser als ein Standard-VMC für lange Aluminiumteile?
Wann ist ein Profilbearbeitungszentrum besser als ein Standard-VMC für lange Aluminiumteile?
Lange Aluminiumteile können den praktischen Arbeitsbereich eines vertikalen Bearbeitungszentrums (VMC) überschreiten.1. Zusätzliche Rüstvorgänge erhöhen den Aufwand für Handhabung und Ausrichtung.2, daher sollte die Maschinenauswahl mit dem vollständigen Prozess beginnen.
Ein Profilbearbeitungszentrum ist vorteilhafter, wenn seine nutzbare Bearbeitungslänge, Profilauflagen und die mehrseitige Bearbeitung wiederholte Rüstvorgänge eliminieren, die bei einem Standard-VMC erforderlich wären. Der Vorteil hängt vom tatsächlichen Teil, der Vorrichtung, den Toleranzen und der Schnittlast ab. Beide Maschinen sollten anhand derselben Produktionsanforderungen verglichen werden.
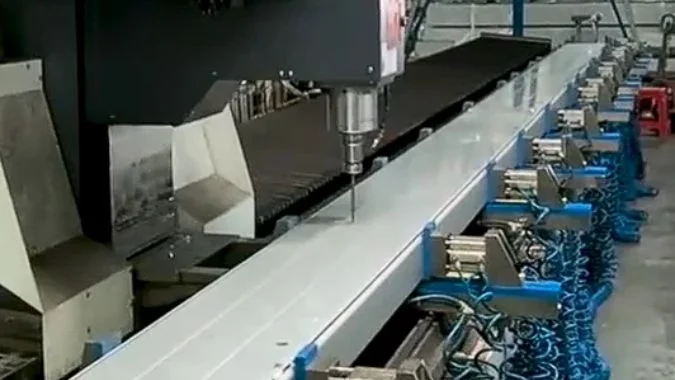
Ein langes Strangpressprofil kann eine Reihe von Bohrungen, eine durchgehende Nut und Merkmale auf gegenüberliegenden Seiten aufweisen. Jedes Merkmal hat eine Position, die an das Bezugssystem des Teils gebunden ist. Der Maschinenvergleich beginnt mit einer Zeichnung, die über die vorgeschlagene Vorrichtung gelegt wird. Dieses Layout zeigt, welche Merkmale erreichbar bleiben und welche Arbeitsgänge einen Rüstwechsel erzwingen würden.
Welche Anforderungen bei der Langteilbearbeitung können ein Standard-VMC unpraktisch machen?
Ein Teil passt möglicherweise auf einen VMC-Tisch und ist dennoch schwer zu bearbeiten. Die erforderlichen Werkzeugwege und Stützpositionen offenbaren die praktischen Grenzen.
Ein Standard-VMC wird unpraktisch, wenn kritische Merkmale seinen erreichbaren Schnittbereich überschreiten, wiederholte Rüstvorgänge die Ausrichtungsanforderungen nicht erfüllen können oder das lange Profil nicht sicher abgestützt werden kann. Ein Profilbearbeitungszentrum bietet einen Vorteil, wenn sein Bett, seine Spannvorrichtungen und seine Achskonfiguration diese Anforderungen in einer einzigen Aufspannung abdecken.
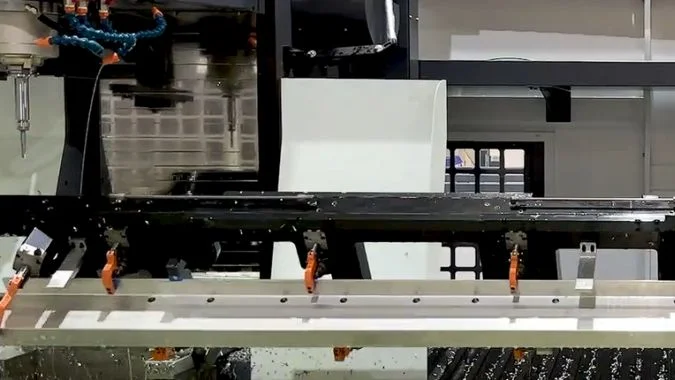
Die Spannweite der Merkmale bestimmt die erforderliche Reichweite.
Teilelänge und erforderliche Bearbeitungslänge können voneinander abweichen. Ein langes Strangpressprofil, bei dem alle Bearbeitungen in der Nähe eines Endes liegen, kann auf einem VMC mit geeigneter Abstützung und ausreichendem Freiraum praktikabel bleiben. Eine durchgehende Nut oder ein Lochmuster, das sich über den Großteil des Strangpressprofils erstreckt, schafft eine andere Anforderung3. , da der Fräser den gesamten Bereich des Merkmals in einer kontrollierten Aufspannung erreichen muss.
Der Vergleich sollte den Tisch, die Einhausung, den Beladungsweg und den Platz für einen abgestützten Überhang umfassen. Das Profil muss während der gesamten Bewegung frei von der Maschinenstruktur bleiben.
| Produktionsanforderung | Praktische Grenze, die am VMC zu prüfen ist | Potenzieller Vorteil eines Profilbearbeitungszentrums |
|---|---|---|
| Ein Lochmuster erstreckt sich über das gesamte Teil | Das Werkzeug kann nicht beide Enden in einer Aufspannung erreichen | Ein längerer nutzbarer Bearbeitungsbereich deckt das Muster ab |
| Eine durchgehende Nut überschreitet die Grenzen der Aufspannung | Getrennte Schnitte erfordern eine sorgfältige Ausrichtung | Ein Werkzeugpfad vermeidet eine Verbindungsstelle zwischen den Setups |
| Obere und seitliche Merkmale teilen sich einen Bezugspunkt | Das Drehen des Teils erfordert eine weitere Ausrichtung | Der gewählte Kopf oder das Indexiersystem ermöglicht den Zugang |
| Ein Hohlprofil biegt sich unter der Schnittlast | Die Stützpositionen sind begrenzt | Verteilte Stützen halten das Profil nahe am Schnitt |
Der Zugang zur Stirnseite und die Handhabung beeinflussen die Serienfertigung
Obere und seitliche Merkmale erfordern eine bestätigte Zugangsmethode. Eine schwenkbare Spindel, ein Winkelkopf oder eine Teilvorrichtung können das Wenden und Umspannen reduzieren. Die gewählte Konfiguration muss die spezifizierten Flächen mit den tatsächlichen Werkzeugen erreichen.
Ein stationäres Profil und eine verfahrbare Bearbeitungseinheit können die Abstützung entlang eines langen Bettes vereinfachen4. Die Stützen müssen dennoch den Schnittkräften widerstehen, ohne die Hohlwände zu zerquetschen.
Chargenvergleiche sollten das Beladen, Ausrichten, Spannen, Bearbeiten und Entladen berücksichtigen. Ein vertikales Bearbeitungszentrum (VMC) bleibt geeignet, wenn die Merkmale passen, die Vorrichtung stabil ist und der gesamte Zyklus den Produktionsanforderungen entspricht.
Wie kann sich wiederholtes Umspannen auf den Lochabstand und die Ausrichtung von Merkmalen auswirken?
Jedes neue Setup kann die Position und die gestützte Form des Teils verändern. Montagefehler werden schwieriger zu diagnostizieren, daher sollte der Vergleich Merkmale über Setup-Grenzen hinweg verfolgen.
Wiederholtes Umpositionieren kann den Bezugspunkt des Teils verschieben oder drehen und dessen gestützte Form verändern. Der Lochabstand über separate Setups hinweg und die Ausrichtung zwischen Schlitzen oder Flächen können dann abweichen. Innerhalb eines Setups erzeugte Merkmale können relativ zueinander genau bleiben, selbst wenn die gesamte Gruppe falsch platziert ist.
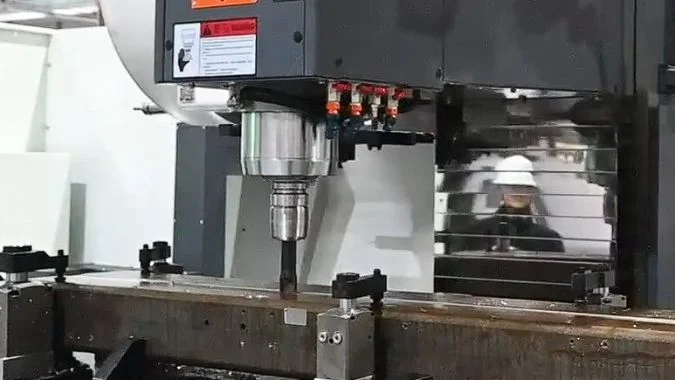
Ein verschobener Bezugspunkt beeinflusst die Beziehungen zwischen den Setups
Eine Gruppe von Löchern kann den korrekten internen Abstand aufweisen und dennoch in Bezug auf das entfernte Ende des Profils falsch positioniert sein. Dies geschieht, wenn das zweite Setup einen anderen Bezugspunkt festlegt.
Auch die Winkelausrichtung spielt eine Rolle. Eine kleine Drehung während des Umspannens erzeugt eine größere seitliche Differenz weiter vom Referenzpunkt entfernt5. Ein langer Schlitz kann dann einen Absatz an der Verbindungsstelle zwischen zwei Bearbeitungspositionen aufweisen.
| Änderung während des Umpositionierens | Mögliche Auswirkungen auf das Bauteil | Sinnvolle Inspektion |
|---|---|---|
| Die Position des Längsanschlags ändert sich | Lochgruppen rücken näher zusammen oder weiter auseinander | Abstand zwischen Löchern aus verschiedenen Aufspannungen |
| Das Profil rotiert leicht | Schlitze oder Lochreihen verlieren die Ausrichtung | Ausrichtung über die gesamte spezifizierte Spannweite |
| Änderungen des Spanndrucks | Dünne Wände bewegen sich während des Schneidens | Abmessungen im geforderten Prüfzustand |
| Änderung der Stützpositionen | Das Profil biegt sich unterschiedlich | Position und Form des Merkmals nach dem Lösen |
Maschinenwiederholgenauigkeit und Einrichtwiederholgenauigkeit erfordern separate Prüfungen
Die Achswiederholgenauigkeit beschreibt die wiederholte Positionierung der Maschine unter definierten Testbedingungen6. Sie umfasst nicht jede Änderung, die durch das Bewegen des Werkstücks, das Reinigen eines Anschlags oder das Anziehen einer Klemme verursacht wird.
Neupositionierungsfehler können sich kombinieren, nehmen aber nicht immer um denselben Betrag oder in dieselbe Richtung zu. Die Inspektion sollte kritische Beziehungen über verschiedene Aufspannungen hinweg abdecken, einschließlich der Abstände zwischen weit voneinander entfernten Bohrungen7.
Eine einzelne Aufspannung eliminiert die wiederholte Bezugspunktfestlegung. Sie erfordert dennoch präzise Achsbewegungen, geeignete Abstützung und kontrollierte Spannung. Das fertige Profil sollte in dem Zustand gemessen werden, der in der Zeichnung gefordert ist. Diese Prüfung zeigt Verformungen auf, die erst nach dem Lösen der Klemmen sichtbar werden.
Warum sollte der X-Achsen-Verfahrweg zusammen mit der Profilbreite und der Spannvorrichtungshöhe bewertet werden?
Eine lange X-Achse kann dazu führen, dass seitliche Merkmale dennoch nicht erreichbar sind. Breite, Höhe und Werkzeugfreiraum müssen vor der Festlegung der Maschinengröße gemeinsam geplant werden.
Der X-Achsen-Verfahrweg muss unter Berücksichtigung der Profilbreite, der Vorrichtungshöhe und der vollständigen Werkzeugbaugruppe geprüft werden, da alle drei den erreichbaren Bearbeitungsbereich bestimmen. Das Layout muss jedes Merkmal, jede Anfahrbewegung und jede Rückzugsbewegung abdecken. Die Breite beeinflusst den seitlichen Zugang, und die Vorrichtungshöhe verändert die Werkzeugreichweite und den Freiraum.
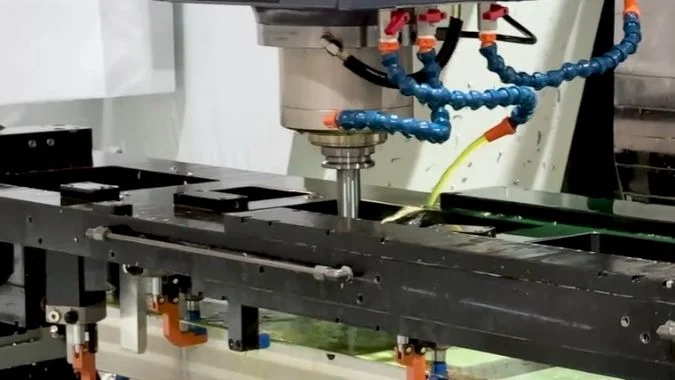
Die vollständige Aufspannung definiert den Arbeitsbereich
Der nominelle Achsverfahrweg beschreibt die Maschinenbewegung. Der nutzbare Bearbeitungsbereich hängt zudem von der Teileposition, den Klemmen, der Werkzeuglänge und der Kopfausrichtung ab.
Die erforderliche X-Bewegung ergibt sich aus den extremen Werkzeugmittelpunktpositionen entlang der geplanten Pfade. Fräserkorrekturen, Anfahrbewegungen und der Zugang zur Stirnfläche können diese Positionen über die Merkmalskanten hinaus erweitern. Vorrichtungskomponenten schränken zudem ein, wo das Teil positioniert werden kann.
| Layout-Element | Zu prüfende Abmessungen oder Bewegungen | Problem, das durch die Prüfung aufgedeckt werden kann |
|---|---|---|
| Abdeckung der X-Achse | Erste und letzte Werkzeugmittelpunktposition, Anfahrt und Überlauf | Ein Endmerkmal liegt außerhalb des erreichbaren Bereichs |
| Profil- und Vorrichtungsbreite | Y-Bewegung, Spannbreite und Freiraum der Werkzeugbaugruppe | Seitenschneiden oder Kantenfräsen führt zu Kollisionen |
| Vorrichtungs- und Profilhöhe | Abstände der Spindelnase, Werkzeuglänge und Rückzugsfreiraum | Das Werkzeug kann den Bereich nicht sicher erreichen oder zurückziehen |
| Geneigte oder abgewinkelte Werkzeuge | Kopfgehäuse, Halter und Fräser-Hüllkurve | Der Fräser erreicht die Fläche, aber das Gehäuse kollidiert |
| Spannbackenbewegung | Spannpositionen während des gesamten Bearbeitungsablaufs | Eine Spannvorrichtung blockiert ein Merkmal oder bietet unzureichende Unterstützung |
Die Höhe beeinflusst sowohl die Reichweite als auch den Freiraum
Eine höhere Vorrichtung kann den Zugang zu einer Seitenfläche verbessern, verringert jedoch den Freiraum über dem Bauteil. Ein längeres Werkzeug erreicht möglicherweise ein tiefes Merkmal, aber der Halter könnte dennoch mit dem Profil oder einer Spannvorrichtung kollidieren.
Die Profilbreite beeinflusst hauptsächlich die Y-Abdeckung bei einer konventionellen Längsanordnung. Sie verbraucht nicht automatisch einen festen Betrag an X-Verfahrweg. Die tatsächliche Ausrichtung bestimmt den benötigten Platz.
Ein Lieferant sollte die vollständige Baugruppe aus Bauteil, Vorrichtung und Werkzeug anhand des Maschinenlayouts überprüfen. Eine Freiraumprüfung sollte beide Enden und jede erforderliche Fläche einbeziehen. Ein Probeschnitt kann dann die Merkmale mit dem engsten Zugang bestätigen.
Welche Fräs- und Gewindebohrarbeiten erfordern mehr als eine hohe maximale Spindeldrehzahl?
Eine schnelle Spindel kann bei falscher Belastung dennoch stehen bleiben, vibrieren oder Gewindebohrer beschädigen. Anspruchsvolle Bearbeitungen sollten das erforderliche Drehmoment, die Abstützung und die Steuerungsfähigkeit bestimmen.
Breite Nuten, tiefe Taschen, große Löcher und größere Gewinde erfordern ein nutzbares Spindeldrehmoment, stabile Werkzeuge und eine effektive Spanabfuhr. Dünne Wände erfordern eine enge Abstützung und kontrollierte Schnittkräfte. Starrgewindeschneiden erfordert zudem eine Synchronisation von Spindel und Vorschubachse während des Einstichs, der Umkehr und des Rückzugs. Die maximale Drehzahl definiert diese Fähigkeiten nicht.
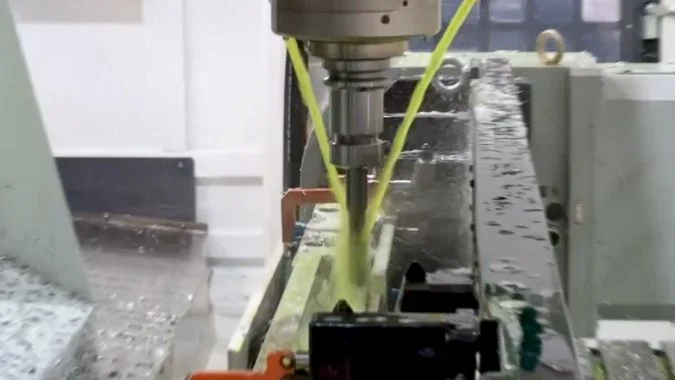
Die Schnittleistung hängt von der Betriebsgeschwindigkeit und dem Aufbau ab
Das Spindeldrehmoment sollte bei der geplanten Fräs- oder Gewindeschneidgeschwindigkeit überprüft werden. Die maximale Nennleistung kann einen anderen Betriebspunkt beschreiben.8. Ein Versuch sollte den vorgesehenen Fräser-Eingriff, den Werkzeugüberhang, Profilstützen und die Spanabfuhr berücksichtigen.
Dünne Wände stellen eine weitere Einschränkung dar. Eine steife Maschine kann eine nicht abgestützte Profilwand dennoch verformen.9. Spannposition, Stützenform, Werkzeugschärfe und Schnittkraft beeinflussen das Ergebnis.
| Operation | Leistungsfähigkeit jenseits der maximalen Drehzahl | Nachweis durch einen Versuch |
|---|---|---|
| Breite Schlitze oder tiefe Taschen | Verfügbare Leistung und Drehmoment, stabiler Eingriff, Spanabfuhr | Stabile Belastung sowie akzeptable Schlitzgröße und Oberflächengüte |
| Thin-wall milling | Local support, controlled force, and suitable tooling | Wall thickness and shape remain within tolerance |
| Large-hole drilling or larger-thread tapping | Torque at the selected speed and effective lubrication | Stable cutting and conforming holes or threads |
| Rigid tapping | Coordinated spindle and feed-axis movement | Consistent thread quality through repeated cycles |
| Many scattered holes and tool changes | Axis response and complete sequence efficiency | Measured part cycle time |
Rigid tapping requires the correct relationship between rotation and feed
Rigid tapping advances the tool by one thread lead per spindle revolution10. For a standard single-start thread, the lead equals the pitch11.
In metric feed-per-minute programming, the relationship is F = n × P. F is the feed in mm/min, n is spindle speed in rpm, and P is pitch in mm. In feed-per-revolution programming, the commanded feed equals the pitch for that thread.
The controller must maintain synchronization during acceleration, reversal, and withdrawal. The supplier should confirm tapping capability for the actual thread size, material, depth, and holder.
A useful comparison includes the hardest recurring slot and thread on the production profile. Inspection should cover the least supported section. Timing should include tool changes and any clamp repositioning needed to complete the part.
Schlussfolgerung
A profile machining center earns its advantage through full feature access, stable support, fewer setups, and proven cutting performance across the actual long aluminum part.
-
"Vertical Machining Center (VMC) Technical Specifications:", https://www.rknec.edu/wp-content/uploads/2024/02/Spcifications_Vertical-Machining-Center.pdf. Standard VMCs typically offer X-axis travel ranging from 500mm to 1500mm, with larger models extending to 2000mm, though actual usable machining length is reduced by fixturing requirements and tool approach distances. Evidence role: general_support; source type: education. Supports: typical working area dimensions and travel ranges for standard vertical machining centers. Scope note: Specific capacity varies by manufacturer and model class ↩
-
"A Novel High-Precision Workpiece Self-Positioning Method for … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12299440/. Manufacturing studies indicate that setup and changeover activities can account for 20-30% of total production time in multi-setup machining operations, with alignment verification adding measurable cycle time. Evidence role: general_support; source type: research. Supports: the productivity impact of multiple setups in CNC machining operations. Scope note: Actual impact varies with part complexity, tolerance requirements, and operator skill ↩
-
"CNC Trick to Machine a Massive 60” Part", https://www.youtube.com/watch?v=rA2vRwCFC3M. Technical literature on long-part machining identifies continuous features as particularly challenging because they require uninterrupted tool paths, consistent support along the cutting zone, and elimination of setup transitions that could create visible steps or alignment discontinuities in the finished feature. Evidence role: general_support; source type: research. Supports: the technical challenges of machining continuous features on long parts. Scope note: Specific challenges vary with feature type, tolerance requirements, and part material ↩
-
"CNC Router Engineering// Fixed VS. Moving Gantry", https://www.youtube.com/watch?v=ALvNohdBHb4. In machine tool design, configurations with stationary workpieces and moving cutting heads allow continuous support along the full workpiece length without requiring support structures to move with the table, reducing dynamic loads and simplifying fixturing for long, flexible parts. Evidence role: general_support; source type: education. Supports: the support advantages of stationary-workpiece machine configurations. Scope note: This advantage must be weighed against other factors including machine rigidity, thermal stability, and axis dynamics ↩
-
"Analysis of angular-error uncertainty in planar multiple-loop structures …", https://rpk.lcsr.jhu.edu/wp-content/uploads/2016/08/Li15_Analysis-of-Angular-Error-Uncertainty.pdf. In coordinate metrology, an angular misalignment of θ radians produces a lateral displacement of approximately L×θ at distance L from the pivot point, where small angles in radians equal the angle in degrees multiplied by π/180. Evidence role: mechanism; source type: education. Supports: how angular misalignment errors propagate with distance from a reference point. Scope note: This represents the geometric relationship; actual part deviation also depends on clamping compliance and thermal effects ↩
-
"ISO 230-2:2014 – Test code for machine tools — Part 2", https://www.iso.org/standard/55295.html. ISO 230-2 defines positioning repeatability as the closeness of agreement between repeated position measurements at the same target position under the same conditions, typically expressed as twice the standard deviation of position error. Evidence role: definition; source type: institution. Supports: the standardized definition and testing methodology for machine tool axis repeatability. Scope note: Standard test conditions may not reflect all variables present during actual production machining ↩
-
"A Robust Technique to Perform Product Quality Inspection", https://scholarworks.utrgv.edu/cgi/viewcontent.cgi?article=1947&context=etd. Quality control methodology for multi-setup machining emphasizes verification of datum-referenced dimensions and feature relationships that span setup boundaries, as these are most susceptible to accumulated positioning errors, with coordinate measuring machines or laser trackers often required for long parts where conventional inspection tools cannot span the full length. Evidence role: general_support; source type: institution. Supports: inspection methodology for parts machined in multiple setups. Scope note: Specific inspection requirements depend on drawing specifications and tolerance allocation ↩
-
"How to Use the Torque Chart to Optimize Your CNC Workflow", https://tormach.com/articles/how-to-use-the-torque-chart-to-optimize-your-cnc-workflow?srsltid=AYCX9vLaW7JmgfZZU7DTtXyVDAZZhWhwr6_uFs6h2a3ZAStWqxMclvLM. CNC spindle motors typically exhibit a constant-torque region at lower speeds and a constant-power region at higher speeds, with maximum power available only above a transition speed; below this speed, available power decreases proportionally with speed while torque remains constant. Evidence role: mechanism; source type: education. Supports: the relationship between spindle speed, torque, and available power in CNC machine tools. Scope note: Specific power and torque curves vary by spindle design and motor type ↩
-
"Analysis of the Displacement of Thin-Walled Workpiece Using a …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8400720/. Research on thin-wall machining demonstrates that workpiece stiffness, rather than machine rigidity, often becomes the limiting factor when wall thickness falls below approximately 3-5mm in aluminum, with deflection magnitude depending on wall geometry, support spacing, and instantaneous cutting forces. Evidence role: mechanism; source type: research. Supports: the mechanism of thin-wall workpiece deflection under cutting forces. Scope note: Specific deflection behavior varies with alloy properties, wall geometry, and cutting parameters ↩
-
"What exactly is Rigid tapping? Why people always ask does it do …", https://www.cnczone.com/forums/general-metalwork-discussion/41856-cnc.html. Rigid tapping, also called synchronous tapping, is a CNC machining method where the controller maintains precise synchronization between spindle rotation and Z-axis feed throughout the tapping cycle, eliminating the need for tension-compression tap holders by ensuring the feed rate exactly matches the thread pitch multiplied by spindle speed. Evidence role: definition; source type: education. Supports: the technical definition and operating principle of rigid tapping. ↩
-
"ISO metric screw thread", https://en.wikipedia.org/wiki/ISO_metric_screw_thread. In screw thread terminology, the lead is the axial distance a threaded part advances in one complete revolution, while pitch is the distance between corresponding points on adjacent threads; for single-start threads, lead equals pitch, but for multi-start threads, lead equals pitch multiplied by the number of starts. Evidence role: definition; source type: encyclopedia. Supports: the relationship between thread lead and pitch in single-start threads. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.