

Когда профилеобрабатывающий центр лучше стандартного вертикального обрабатывающего центра для обработки длинных алюминиевых деталей?
Когда профилеобрабатывающий центр лучше стандартного вертикального обрабатывающего центра для обработки длинных алюминиевых деталей?
Длинные алюминиевые детали могут превышать практическую рабочую зону вертикального обрабатывающего центра (VMC).1. Дополнительные установки увеличивают объем работ по перемещению и выравниванию.2, поэтому выбор станка должен начинаться с полного технологического процесса.
Профилеобрабатывающий центр предпочтительнее, если его полезная длина обработки, опоры для профиля и возможность многостороннего доступа позволяют избежать многократных переустановок, которые потребовались бы на стандартном VMC. Преимущество зависит от конкретной детали, приспособлений, допусков и нагрузки при резании. Оба станка следует сравнивать на основе одинаковых производственных требований.
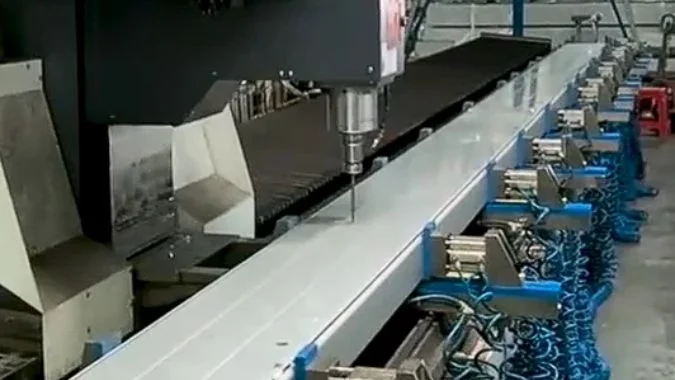
Длинный экструдированный профиль может содержать ряд отверстий, непрерывный паз и элементы на противоположных сторонах. Каждый элемент имеет расположение, привязанное к базовой точке детали. Сравнение станков начинается с наложения чертежа на предполагаемую оснастку. Такая схема показывает, какие элементы остаются доступными, а для каких операций потребуется смена установки.
Какие требования к обработке длинномерных деталей могут сделать использование стандартного вертикального обрабатывающего центра нецелесообразным?
Деталь может поместиться на столе VMC, но при этом ее обработка может быть затруднена. Необходимые траектории инструмента и позиции опор выявляют практические ограничения.
Стандартный VMC становится непрактичным, если критически важные элементы выходят за пределы зоны резания, многократные установки не позволяют соблюсти требования к точности или длинный профиль не может быть надежно закреплен. Профилеобрабатывающий центр дает преимущество, если его станина, зажимы и конфигурация осей позволяют выполнить эти требования за одну установку.
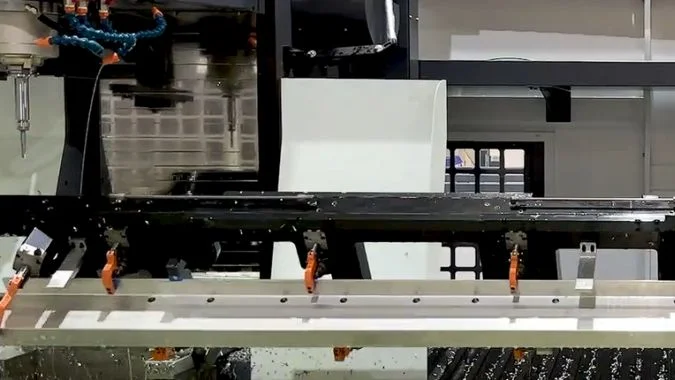
Протяженность элемента определяет требуемую зону досягаемости.
Длина детали и требуемая длина обработки могут различаться. Длинный профиль, где вся обработка сосредоточена у одного конца, может успешно обрабатываться на VMC при наличии соответствующих опор и зазоров. Непрерывный паз или ряд отверстий, проходящие через большую часть профиля, создают иные требования.3. Фреза должна достигать всего диапазона элементов при контролируемой установке.
Сравнение должно включать стол, ограждение, путь загрузки и пространство для поддержки свеса. Профиль должен оставаться свободным от конструкций станка на протяжении всего процесса перемещения.
| Производственное требование | Практическое ограничение для проверки на VMC | Потенциальное преимущество профилеобрабатывающего центра |
|---|---|---|
| Ряд отверстий проходит вдоль детали | Инструмент не может достичь обоих концов за одну установку | Больший полезный диапазон обработки покрывает весь рисунок |
| Непрерывный паз пересекает границы установки | Отдельные резы требуют тщательного выравнивания | Один путь инструмента позволяет избежать стыка между установками |
| Верхние и боковые элементы имеют общую базу | Поворот детали требует дополнительного выравнивания | Выбранная головка или система индексации обеспечивают доступ |
| Полый профиль деформируется под нагрузкой от резания | Положения опор ограничены | Распределенные опоры удерживают профиль вблизи зоны резания |
Доступ к торцам и удобство обращения влияют на серийное производство
Верхние и боковые элементы требуют подтвержденного метода доступа. Поворотный шпиндель, угловая головка или индексирующее приспособление могут сократить необходимость поворота и переустановки. Выбранная конфигурация должна обеспечивать достижение указанных граней с помощью используемых инструментов.
Стационарный профиль и подвижный обрабатывающий блок могут упростить поддержку вдоль длинного станка4. Опоры по-прежнему должны выдерживать усилия резания, не сминая полые стенки.
Сравнение партий должно учитывать загрузку, выравнивание, перемещение зажимов, обработку и выгрузку. Вертикальный обрабатывающий центр остается подходящим решением, если размеры элементов соответствуют, приспособление стабильно, а полный цикл отвечает производственным потребностям.
Как многократное перепозиционирование может повлиять на шаг отверстий и точность расположения элементов?
Каждая новая установка может изменять положение детали и форму ее закрепления. Ошибки сборки становятся сложнее в диагностике, поэтому сравнение должно отслеживать элементы через границы установок.
Многократное изменение положения может привести к смещению или повороту базы детали и изменению формы ее закрепления. Шаг отверстий между отдельными установками и выравнивание между пазами или гранями могут при этом сместиться. Элементы, созданные в рамках одной установки, могут оставаться точными относительно друг друга, даже если вся группа в целом смещена.
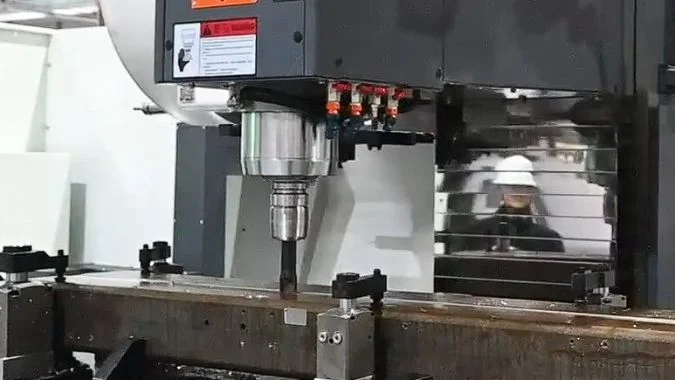
Смещенная база влияет на взаимосвязи между установками
Группа отверстий может иметь правильный внутренний шаг и при этом находиться в неверном положении относительно дальнего конца профиля. Это происходит, когда вторая установка задает другую базу.
Угловое выравнивание также имеет значение. Небольшой поворот во время переустановки создает большую боковую разницу на удалении от контрольной точки5. Длинный паз может показать ступеньку на стыке между двумя позициями обработки.
| Изменение при смене положения | Возможное влияние на деталь | Полезная проверка |
|---|---|---|
| Изменение положения продольного упора | Сближение или отдаление групп отверстий | Расстояние между отверстиями при разных установках |
| Незначительный поворот профиля | Потеря соосности пазов или рядов отверстий | Выравнивание по всей заданной длине |
| Изменение усилия зажима | Деформация тонких стенок в процессе резки | Размеры в требуемом состоянии контроля |
| Изменение мест установки опор | Профиль изгибается иначе | Положение и форма элемента после снятия нагрузки |
Повторяемость станка и повторяемость наладки требуют раздельной проверки
Повторяемость по оси описывает повторяющееся позиционирование станка в определенных условиях испытаний6. Это не включает каждое изменение, вызванное перемещением заготовки, очисткой упора или затягиванием зажима.
Ошибки переустановки могут суммироваться, но они не всегда возрастают на одинаковую величину или в одном и том же направлении. Контроль должен охватывать критические взаимосвязи между установками, включая расстояния между широко разнесенными отверстиями7.
Единая установка исключает необходимость повторного определения базы. Она по-прежнему требует точного перемещения по осям, подходящих опор и контролируемого зажима. Готовый профиль должен быть измерен в состоянии, требуемом чертежом. Эта проверка выявляет искажения, которые становятся заметны после снятия зажимов.
Почему ход по оси X следует оценивать в совокупности с шириной профиля и высотой приспособления?
Длинная ось X все равно может оставить боковые элементы недоступными. Ширина, высота и зазор для инструмента требуют предварительной компоновки перед утверждением размера станка.
Перемещение по оси X должно быть проверено с учетом ширины профиля, высоты приспособления и всей сборки инструмента, поскольку все три фактора определяют доступную зону резания. Компоновка должна охватывать каждый элемент, подходы и отводы. Ширина влияет на боковой доступ, а высота приспособления изменяет вылет инструмента и зазоры.
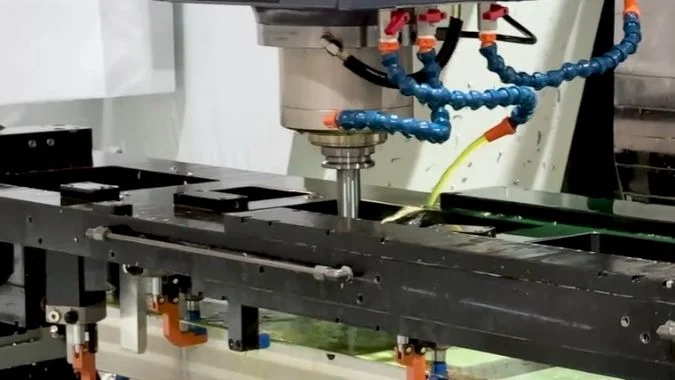
Полная наладка определяет рабочую зону
Номинальное перемещение по осям описывает движение станка. Полезная зона обработки также зависит от положения детали, зажимов, длины инструмента и ориентации головки.
Требуемое перемещение по оси X определяется крайними положениями центра инструмента вдоль запланированных траекторий. Коррекции на радиус фрезы, подходы и доступ к торцевым поверхностям могут вывести эти положения за пределы краев элемента. Компоненты приспособления также ограничивают возможные варианты расположения детали.
| Элемент компоновки | Размеры или перемещения для проверки | Проблема, которую может выявить проверка |
|---|---|---|
| Зона покрытия по оси X | Первое и последнее положения центра инструмента, подход и перебег | Торцевой элемент остается за пределами досягаемости |
| Ширина профиля и приспособления | Перемещение по оси Y, ширина зажима и зазор в сборке инструмента | Боковое резание или торцевое фрезерование вызывает столкновение |
| Высота приспособления и профиля | Расстояния до носка шпинделя, длина инструмента и безопасный отвод | Инструмент не может достичь точки или безопасно отвестись |
| Наклонный или угловой инструмент | Габариты корпуса головки, держателя и фрезы | Фреза достигает поверхности, но корпус сталкивается с деталью |
| Перемещение зажима | Положения зажимов на протяжении всей последовательности обработки | Зажим блокирует элемент или обеспечивает недостаточную опору |
Высота влияет как на досягаемость, так и на зазор
Более высокое приспособление может улучшить доступ к боковой грани, но при этом уменьшает зазор над деталью. Более длинный инструмент может достичь глубокого элемента, но держатель все равно может задеть профиль или зажим.
Ширина профиля в основном влияет на охват по оси Y при стандартной продольной установке. Она не требует фиксированного расхода хода по оси X автоматически. Фактическая ориентация определяет необходимое пространство.
Поставщик должен проверить полную сборку детали, приспособления и инструмента в соответствии с компоновкой станка. Проверка зазоров должна включать оба конца и каждую требуемую грань. Пробный проход затем может подтвердить элементы с наиболее сложным доступом.
Какие операции фрезерования и нарезания резьбы требуют большего, чем просто высокая максимальная частота вращения шпинделя?
Быстроходный шпиндель все равно может остановиться, вибрировать или повредить метчики при неправильной нагрузке. Требовательные операции должны определять необходимый крутящий момент, опору и возможности управления.
Широкие пазы, глубокие карманы, большие отверстия и крупные резьбы требуют использования крутящего момента шпинделя, стабильной оснастки и эффективного удаления стружки. Тонкие стенки требуют тщательной опоры и контролируемых сил резания. Жесткое нарезание резьбы также требует синхронизации шпинделя и осей подачи при врезании, реверсе и выводе. Максимальные обороты не определяют эти возможности.
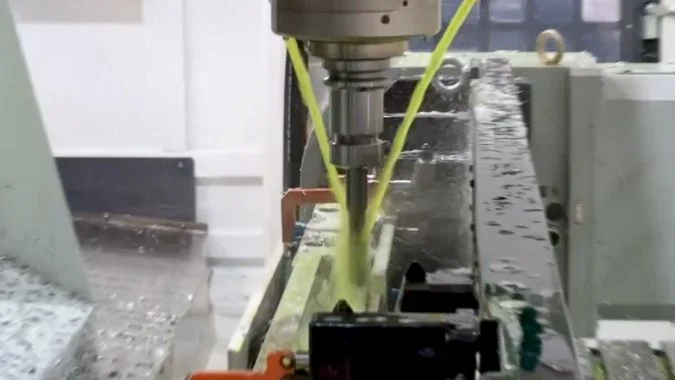
Производительность резания зависит от рабочей скорости и наладки
Крутящий момент шпинделя следует проверять при запланированной скорости фрезерования или нарезания резьбы. Максимальная номинальная мощность может описывать другую рабочую точку.8. При проведении испытаний следует использовать предусмотренный захват фрезы, вылет инструмента, профильные опоры и систему удаления стружки.
Тонкие стенки создают дополнительное ограничение. Жесткий станок все равно может вызвать прогиб неподдерживаемой стенки профиля.9. Положение зажима, форма опоры, острота инструмента и сила резания — все это влияет на результат.
| Операция | Возможности, превышающие максимальную частоту вращения шпинделя | Данные, полученные в ходе испытаний |
|---|---|---|
| Широкие пазы или глубокие полости | Доступная мощность и крутящий момент, стабильный контакт, удаление стружки | Стабильная нагрузка, а также приемлемый размер и качество чистовой обработки паза |
| Thin-wall milling | Local support, controlled force, and suitable tooling | Wall thickness and shape remain within tolerance |
| Large-hole drilling or larger-thread tapping | Torque at the selected speed and effective lubrication | Stable cutting and conforming holes or threads |
| Rigid tapping | Coordinated spindle and feed-axis movement | Consistent thread quality through repeated cycles |
| Many scattered holes and tool changes | Axis response and complete sequence efficiency | Measured part cycle time |
Rigid tapping requires the correct relationship between rotation and feed
Rigid tapping advances the tool by one thread lead per spindle revolution10. For a standard single-start thread, the lead equals the pitch11.
In metric feed-per-minute programming, the relationship is F = n × P. F is the feed in mm/min, n is spindle speed in rpm, and P is pitch in mm. In feed-per-revolution programming, the commanded feed equals the pitch for that thread.
The controller must maintain synchronization during acceleration, reversal, and withdrawal. The supplier should confirm tapping capability for the actual thread size, material, depth, and holder.
A useful comparison includes the hardest recurring slot and thread on the production profile. Inspection should cover the least supported section. Timing should include tool changes and any clamp repositioning needed to complete the part.
Заключение
A profile machining center earns its advantage through full feature access, stable support, fewer setups, and proven cutting performance across the actual long aluminum part.
-
"Vertical Machining Center (VMC) Technical Specifications:", https://www.rknec.edu/wp-content/uploads/2024/02/Spcifications_Vertical-Machining-Center.pdf. Standard VMCs typically offer X-axis travel ranging from 500mm to 1500mm, with larger models extending to 2000mm, though actual usable machining length is reduced by fixturing requirements and tool approach distances. Evidence role: general_support; source type: education. Supports: typical working area dimensions and travel ranges for standard vertical machining centers. Scope note: Specific capacity varies by manufacturer and model class ↩
-
"A Novel High-Precision Workpiece Self-Positioning Method for … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12299440/. Manufacturing studies indicate that setup and changeover activities can account for 20-30% of total production time in multi-setup machining operations, with alignment verification adding measurable cycle time. Evidence role: general_support; source type: research. Supports: the productivity impact of multiple setups in CNC machining operations. Scope note: Actual impact varies with part complexity, tolerance requirements, and operator skill ↩
-
"CNC Trick to Machine a Massive 60” Part", https://www.youtube.com/watch?v=rA2vRwCFC3M. Technical literature on long-part machining identifies continuous features as particularly challenging because they require uninterrupted tool paths, consistent support along the cutting zone, and elimination of setup transitions that could create visible steps or alignment discontinuities in the finished feature. Evidence role: general_support; source type: research. Supports: the technical challenges of machining continuous features on long parts. Scope note: Specific challenges vary with feature type, tolerance requirements, and part material ↩
-
"CNC Router Engineering// Fixed VS. Moving Gantry", https://www.youtube.com/watch?v=ALvNohdBHb4. In machine tool design, configurations with stationary workpieces and moving cutting heads allow continuous support along the full workpiece length without requiring support structures to move with the table, reducing dynamic loads and simplifying fixturing for long, flexible parts. Evidence role: general_support; source type: education. Supports: the support advantages of stationary-workpiece machine configurations. Scope note: This advantage must be weighed against other factors including machine rigidity, thermal stability, and axis dynamics ↩
-
"Analysis of angular-error uncertainty in planar multiple-loop structures …", https://rpk.lcsr.jhu.edu/wp-content/uploads/2016/08/Li15_Analysis-of-Angular-Error-Uncertainty.pdf. In coordinate metrology, an angular misalignment of θ radians produces a lateral displacement of approximately L×θ at distance L from the pivot point, where small angles in radians equal the angle in degrees multiplied by π/180. Evidence role: mechanism; source type: education. Supports: how angular misalignment errors propagate with distance from a reference point. Scope note: This represents the geometric relationship; actual part deviation also depends on clamping compliance and thermal effects ↩
-
"ISO 230-2:2014 – Test code for machine tools — Part 2", https://www.iso.org/standard/55295.html. ISO 230-2 defines positioning repeatability as the closeness of agreement between repeated position measurements at the same target position under the same conditions, typically expressed as twice the standard deviation of position error. Evidence role: definition; source type: institution. Supports: the standardized definition and testing methodology for machine tool axis repeatability. Scope note: Standard test conditions may not reflect all variables present during actual production machining ↩
-
"A Robust Technique to Perform Product Quality Inspection", https://scholarworks.utrgv.edu/cgi/viewcontent.cgi?article=1947&context=etd. Quality control methodology for multi-setup machining emphasizes verification of datum-referenced dimensions and feature relationships that span setup boundaries, as these are most susceptible to accumulated positioning errors, with coordinate measuring machines or laser trackers often required for long parts where conventional inspection tools cannot span the full length. Evidence role: general_support; source type: institution. Supports: inspection methodology for parts machined in multiple setups. Scope note: Specific inspection requirements depend on drawing specifications and tolerance allocation ↩
-
"How to Use the Torque Chart to Optimize Your CNC Workflow", https://tormach.com/articles/how-to-use-the-torque-chart-to-optimize-your-cnc-workflow?srsltid=AYCX9vLaW7JmgfZZU7DTtXyVDAZZhWhwr6_uFs6h2a3ZAStWqxMclvLM. CNC spindle motors typically exhibit a constant-torque region at lower speeds and a constant-power region at higher speeds, with maximum power available only above a transition speed; below this speed, available power decreases proportionally with speed while torque remains constant. Evidence role: mechanism; source type: education. Supports: the relationship between spindle speed, torque, and available power in CNC machine tools. Scope note: Specific power and torque curves vary by spindle design and motor type ↩
-
"Analysis of the Displacement of Thin-Walled Workpiece Using a …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8400720/. Research on thin-wall machining demonstrates that workpiece stiffness, rather than machine rigidity, often becomes the limiting factor when wall thickness falls below approximately 3-5mm in aluminum, with deflection magnitude depending on wall geometry, support spacing, and instantaneous cutting forces. Evidence role: mechanism; source type: research. Supports: the mechanism of thin-wall workpiece deflection under cutting forces. Scope note: Specific deflection behavior varies with alloy properties, wall geometry, and cutting parameters ↩
-
"What exactly is Rigid tapping? Why people always ask does it do …", https://www.cnczone.com/forums/general-metalwork-discussion/41856-cnc.html. Rigid tapping, also called synchronous tapping, is a CNC machining method where the controller maintains precise synchronization between spindle rotation and Z-axis feed throughout the tapping cycle, eliminating the need for tension-compression tap holders by ensuring the feed rate exactly matches the thread pitch multiplied by spindle speed. Evidence role: definition; source type: education. Supports: the technical definition and operating principle of rigid tapping. ↩
-
"ISO metric screw thread", https://en.wikipedia.org/wiki/ISO_metric_screw_thread. In screw thread terminology, the lead is the axial distance a threaded part advances in one complete revolution, while pitch is the distance between corresponding points on adjacent threads; for single-start threads, lead equals pitch, but for multi-start threads, lead equals pitch multiplied by the number of starts. Evidence role: definition; source type: encyclopedia. Supports: the relationship between thread lead and pitch in single-start threads. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.