

Quando un centro di lavoro per profili è preferibile a un centro di lavoro verticale (VMC) standard per componenti lunghi in alluminio?
Quando un centro di lavoro per profili è preferibile a un centro di lavoro verticale (VMC) standard per componenti lunghi in alluminio?
I componenti lunghi in alluminio possono superare l'area di lavoro pratica di un centro di lavoro verticale (VMC)1. Le configurazioni supplementari aumentano il lavoro di movimentazione e allineamento2, pertanto la scelta della macchina dovrebbe iniziare dal processo completo.
Un centro di lavoro per profili è preferibile quando la sua lunghezza di lavorazione utilizzabile, i supporti per profili e l'accesso multifacciale eliminano le configurazioni ripetute che un VMC standard richiederebbe. Il vantaggio dipende dal pezzo specifico, dal dispositivo di bloccaggio, dalle tolleranze e dal carico di taglio. Entrambe le macchine dovrebbero essere confrontate in base ai medesimi requisiti di produzione.
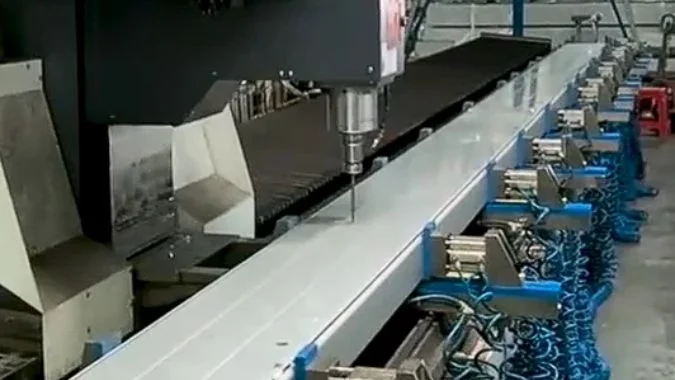
Un'estrusione lunga può contenere una serie di fori, una scanalatura continua e caratteristiche su facce opposte. Ogni caratteristica ha una posizione legata al riferimento del pezzo. Il confronto tra le macchine inizia con un disegno sovrapposto al dispositivo di bloccaggio proposto. Tale layout mostra quali caratteristiche rimangono accessibili e quali operazioni renderebbero necessario un cambio di configurazione.
Quali requisiti di lavorazione di pezzi lunghi possono rendere poco pratica una VMC standard?
Un pezzo può adattarsi al banco di un VMC e risultare comunque difficile da lavorare. I percorsi utensile richiesti e le posizioni di supporto rivelano i limiti pratici.
Un VMC standard diventa poco pratico quando le caratteristiche critiche superano l'area di taglio raggiungibile, le configurazioni ripetute non riescono a soddisfare i requisiti di allineamento o il profilo lungo non può essere supportato in modo sicuro. Un centro di lavoro per profili offre un vantaggio quando il suo banco, i morsetti e la configurazione degli assi soddisfano tali requisiti in un'unica configurazione.
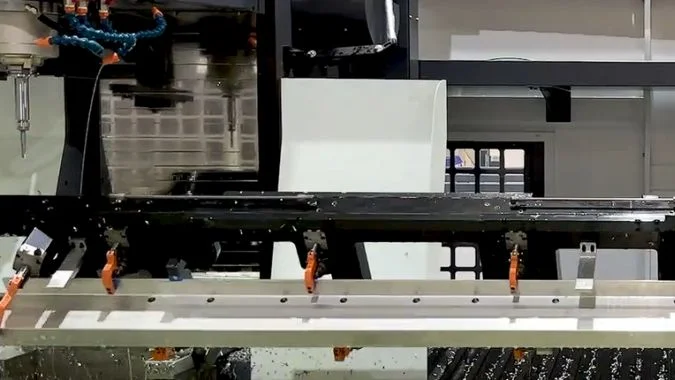
L'estensione della caratteristica determina la portata richiesta
La lunghezza del pezzo e la lunghezza di lavorazione richiesta possono differire. Un'estrusione lunga con tutte le lavorazioni concentrate vicino a un'estremità può rimanere pratica su un VMC con supporto e spazio libero adeguati. Una scanalatura continua o una serie di fori che copre gran parte dell'estrusione crea un requisito differente3. L'utensile deve raggiungere l'intera gamma di caratteristiche in una configurazione controllata.
Il confronto dovrebbe includere il banco, la carenatura, il percorso di carico e lo spazio per lo sbalzo supportato. Il profilo deve rimanere libero dalla struttura della macchina durante tutto il movimento.
| Requisito di produzione | Limite pratico da verificare sul VMC | Potenziale vantaggio del centro di lavoro per profili |
|---|---|---|
| Una serie di fori copre il pezzo | L'utensile non può raggiungere entrambe le estremità in un'unica configurazione | Una gamma di lavorazione utilizzabile più lunga copre il motivo |
| Una scanalatura continua attraversa i limiti della configurazione | I tagli separati richiedono un allineamento accurato | Un percorso utensile evita una giunzione tra i setup |
| Le caratteristiche superiori e laterali condividono un datum | Girare il pezzo richiede un altro allineamento | La testa o il sistema di indicizzazione selezionato fornisce l'accesso |
| Un profilo cavo si flette sotto il carico di taglio | Le posizioni di supporto sono limitate | I supporti distribuiti sostengono il profilo vicino al taglio |
L'accesso frontale e la movimentazione influenzano la produzione in lotti
Le caratteristiche superiori e laterali richiedono un metodo di accesso confermato. Un mandrino orientabile, una testa angolare o un dispositivo di indicizzazione possono ridurre le operazioni di rotazione e serraggio. La configurazione selezionata deve raggiungere le facce specificate con gli utensili effettivi.
Un profilo fisso e un'unità di lavorazione mobile possono semplificare il supporto lungo un basamento lungo4. I supporti devono comunque resistere alle forze di taglio senza schiacciare le pareti cave.
I confronti di lotto dovrebbero conteggiare carico, allineamento, movimento del morsetto, lavorazione e scarico. Un centro di lavoro verticale (VMC) rimane adatto quando le caratteristiche si adattano, il dispositivo è stabile e il ciclo completo soddisfa le esigenze di produzione.
In che modo il riposizionamento ripetuto può influire sulla spaziatura dei fori e sull'allineamento delle caratteristiche?
Ogni nuovo setup può modificare la posizione del pezzo e la forma supportata. Gli errori di assemblaggio diventano più difficili da diagnosticare, quindi il confronto dovrebbe tracciare le caratteristiche attraverso i confini del setup.
Il riposizionamento ripetuto può spostare o ruotare il datum del pezzo e modificare la sua forma supportata. La spaziatura dei fori tra setup separati e l'allineamento tra asole o facce possono quindi subire derive. Le caratteristiche prodotte all'interno di un singolo setup possono rimanere accurate l'una rispetto all'altra, anche quando l'intero gruppo è posizionato in modo errato.
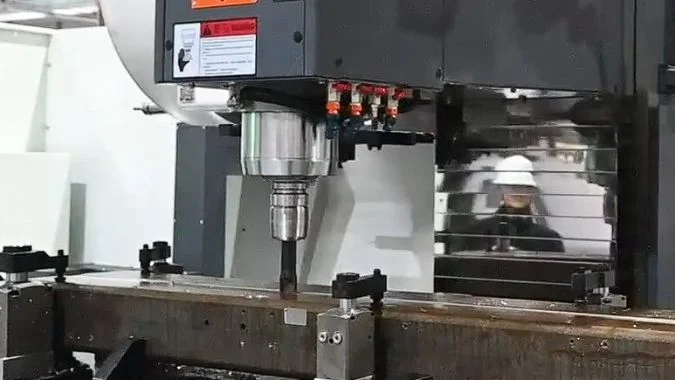
Un datum spostato influenza le relazioni tra i setup
Un gruppo di fori può avere una spaziatura interna corretta e trovarsi comunque nella posizione sbagliata rispetto all'estremità del profilo. Questo accade quando il secondo setup stabilisce un datum diverso.
Anche l'allineamento angolare è importante. Una piccola rotazione durante il riserraggio crea una differenza laterale maggiore più lontano dal punto di riferimento5. Un'asola lunga può quindi mostrare un gradino in corrispondenza della giunzione tra due posizioni di lavorazione.
| Variazione durante il riposizionamento | Possibile effetto sul pezzo | Ispezione utile |
|---|---|---|
| La posizione dell'arresto longitudinale cambia | I gruppi di fori si avvicinano o si allontanano | Distanza tra i fori da configurazioni diverse |
| Il profilo ruota leggermente | Le asole o le file di fori perdono l'allineamento | Allineamento sull'intera estensione specificata |
| La pressione del morsetto cambia | Le pareti sottili si muovono durante il taglio | Dimensioni nella condizione di ispezione richiesta |
| Cambio delle posizioni di supporto | Il profilo si flette in modo diverso | Posizione e forma della caratteristica dopo il rilascio |
La ripetibilità della macchina e la ripetibilità dell'allestimento richiedono controlli separati
La ripetibilità dell'asse descrive il posizionamento ripetuto della macchina in condizioni di prova definite6. Non include ogni variazione causata dallo spostamento del pezzo, dalla pulizia di un arresto o dal serraggio di un morsetto.
Gli errori di riposizionamento possono combinarsi, ma non sempre aumentano della stessa quantità o nella stessa direzione. L'ispezione dovrebbe coprire le relazioni critiche tra gli allestimenti, incluse le distanze tra fori ampiamente separati7.
Un unico allestimento elimina la necessità di stabilire ripetutamente il riferimento. Richiede comunque un movimento preciso degli assi, un supporto idoneo e un serraggio controllato. Il profilo finito deve essere misurato nelle condizioni richieste dal disegno. Questo controllo rivela la distorsione che diventa visibile dopo il rilascio dei morsetti.
Perché la corsa dell'asse X dovrebbe essere valutata insieme alla larghezza del profilo e all'altezza del fissaggio?
Un asse X lungo può comunque lasciare le caratteristiche laterali non raggiungibili. Larghezza, altezza e gioco dell'utensile necessitano di un layout combinato prima che la dimensione della macchina venga accettata.
La corsa dell'asse X deve essere verificata con la larghezza del profilo, l'altezza del fissaggio e l'intero gruppo utensile, poiché tutti e tre determinano l'area di taglio raggiungibile. Il layout deve coprire ogni caratteristica, movimento di avvicinamento e retrazione. La larghezza influisce sull'accesso laterale e l'altezza del fissaggio modifica la portata e il gioco dell'utensile.
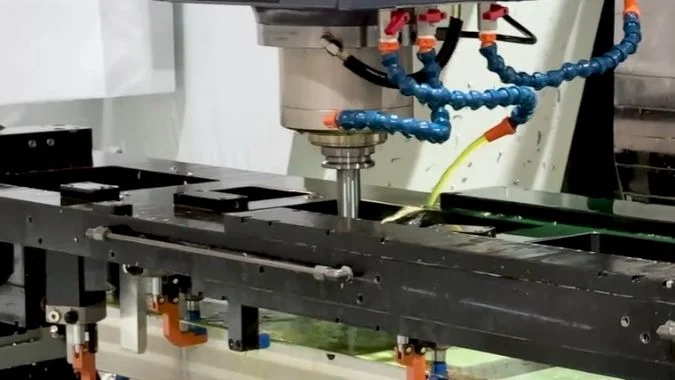
L'allestimento completo definisce l'area di lavoro
La corsa nominale dell'asse descrive il movimento della macchina. L'area di lavorazione utilizzabile dipende anche dalla posizione del pezzo, dai morsetti, dalla lunghezza dell'utensile e dall'orientamento della testa.
Il movimento richiesto dell'asse X deriva dalle posizioni estreme del centro utensile lungo i percorsi pianificati. Gli offset della fresa, i movimenti di avvicinamento e l'accesso alla faccia terminale possono estendere tali posizioni oltre i bordi della caratteristica. Anche i componenti del fissaggio limitano la posizione in cui il pezzo può essere collocato.
| Voce del layout | Dimensioni o movimenti da controllare | Problema che il controllo può rivelare |
|---|---|---|
| Copertura dell'asse X | Posizioni iniziale e finale del centro utensile, avvicinamento e sovracorsa | Una caratteristica terminale rimane al di fuori del campo di raggiungibilità |
| Larghezza del profilo e del dispositivo di fissaggio | Movimento Y, larghezza del morsetto e gioco dell'assemblaggio dell'utensile | Il taglio laterale o la fresatura dei bordi causa interferenza |
| Altezza del dispositivo di fissaggio e del profilo | Distanze dal naso mandrino, lunghezza dell'utensile e gioco di retrazione | L'utensile non può raggiungere o ritrarsi in sicurezza |
| Utensili inclinati o angolati | Ingombro della testa, del mandrino portautensile e della fresa | La fresa raggiunge la faccia ma l'alloggiamento collide |
| Movimento del morsetto | Posizioni del morsetto durante l'intera sequenza di lavorazione | Un morsetto blocca una caratteristica o lascia un supporto insufficiente |
L'altezza influisce sia sulla portata che sul gioco
Un dispositivo di fissaggio più alto può migliorare l'accesso a una faccia laterale, ma riduce anche il gioco sopra il pezzo. Un utensile più lungo può raggiungere una caratteristica profonda, ma il portautensile può comunque colpire il profilo o un morsetto.
La larghezza del profilo influisce principalmente sulla copertura Y in una configurazione longitudinale convenzionale. Non consuma automaticamente una quantità fissa di corsa X. L'orientamento effettivo determina lo spazio necessario.
Un fornitore dovrebbe verificare l'assemblaggio completo di pezzo, dispositivo di fissaggio e utensile rispetto al layout della macchina. Un controllo del gioco dovrebbe includere entrambe le estremità e ogni faccia richiesta. Un taglio di prova può quindi confermare le caratteristiche con l'accesso più limitato.
Quali operazioni di fresatura e maschiatura richiedono qualcosa di più di un'elevata velocità massima del mandrino?
Un mandrino veloce può comunque bloccarsi, vibrare o danneggiare i maschi con il carico sbagliato. Le operazioni impegnative dovrebbero determinare la coppia richiesta, il supporto e la capacità di controllo.
Slot ampi, tasche profonde, fori grandi e filettature più grandi richiedono una coppia del mandrino utilizzabile, utensili stabili ed un'efficace rimozione del truciolo. Le pareti sottili richiedono un supporto ravvicinato e forze di taglio controllate. La maschiatura rigida richiede anche la sincronizzazione mandrino-asse di avanzamento durante l'ingresso, l'inversione e il ritiro. Il numero massimo di giri non definisce queste capacità.
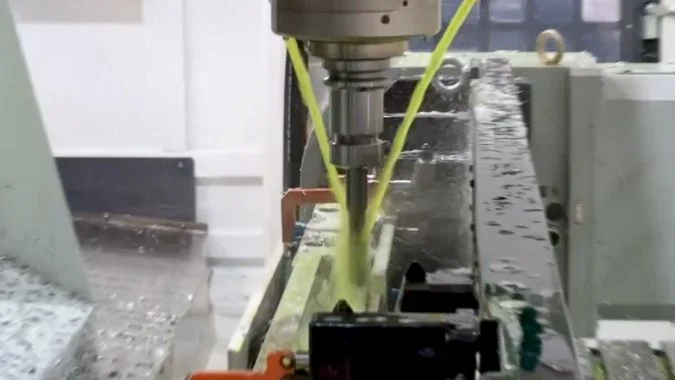
Le prestazioni di taglio dipendono dalla velocità operativa e dall'attrezzaggio
La coppia del mandrino deve essere controllata alla velocità di fresatura o maschiatura prevista. La potenza massima nominale può descrivere un punto operativo diverso.8. Una prova dovrebbe utilizzare l'impegno utensile, la sporgenza dell'utensile, i supporti del profilo e il sistema di evacuazione trucioli previsti.
Le pareti sottili aggiungono un ulteriore limite. Una macchina rigida può comunque flettere una parete del profilo non supportata.9. La posizione del bloccaggio, la forma del supporto, l'affilatura dell'utensile e la forza di taglio influenzano il risultato.
| Operazione | Capacità oltre il numero massimo di giri/min | Prove derivanti da una sperimentazione |
|---|---|---|
| Cave larghe o tasche profonde | Potenza e coppia disponibili, impegno stabile, evacuazione trucioli | Carico stabile e dimensioni e finitura della cava accettabili |
| Thin-wall milling | Local support, controlled force, and suitable tooling | Wall thickness and shape remain within tolerance |
| Large-hole drilling or larger-thread tapping | Torque at the selected speed and effective lubrication | Stable cutting and conforming holes or threads |
| Rigid tapping | Coordinated spindle and feed-axis movement | Consistent thread quality through repeated cycles |
| Many scattered holes and tool changes | Axis response and complete sequence efficiency | Measured part cycle time |
Rigid tapping requires the correct relationship between rotation and feed
Rigid tapping advances the tool by one thread lead per spindle revolution10. For a standard single-start thread, the lead equals the pitch11.
In metric feed-per-minute programming, the relationship is F = n × P. F is the feed in mm/min, n is spindle speed in rpm, and P is pitch in mm. In feed-per-revolution programming, the commanded feed equals the pitch for that thread.
The controller must maintain synchronization during acceleration, reversal, and withdrawal. The supplier should confirm tapping capability for the actual thread size, material, depth, and holder.
A useful comparison includes the hardest recurring slot and thread on the production profile. Inspection should cover the least supported section. Timing should include tool changes and any clamp repositioning needed to complete the part.
Conclusione
A profile machining center earns its advantage through full feature access, stable support, fewer setups, and proven cutting performance across the actual long aluminum part.
-
"Vertical Machining Center (VMC) Technical Specifications:", https://www.rknec.edu/wp-content/uploads/2024/02/Spcifications_Vertical-Machining-Center.pdf. Standard VMCs typically offer X-axis travel ranging from 500mm to 1500mm, with larger models extending to 2000mm, though actual usable machining length is reduced by fixturing requirements and tool approach distances. Evidence role: general_support; source type: education. Supports: typical working area dimensions and travel ranges for standard vertical machining centers. Scope note: Specific capacity varies by manufacturer and model class ↩
-
"A Novel High-Precision Workpiece Self-Positioning Method for … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12299440/. Manufacturing studies indicate that setup and changeover activities can account for 20-30% of total production time in multi-setup machining operations, with alignment verification adding measurable cycle time. Evidence role: general_support; source type: research. Supports: the productivity impact of multiple setups in CNC machining operations. Scope note: Actual impact varies with part complexity, tolerance requirements, and operator skill ↩
-
"CNC Trick to Machine a Massive 60” Part", https://www.youtube.com/watch?v=rA2vRwCFC3M. Technical literature on long-part machining identifies continuous features as particularly challenging because they require uninterrupted tool paths, consistent support along the cutting zone, and elimination of setup transitions that could create visible steps or alignment discontinuities in the finished feature. Evidence role: general_support; source type: research. Supports: the technical challenges of machining continuous features on long parts. Scope note: Specific challenges vary with feature type, tolerance requirements, and part material ↩
-
"CNC Router Engineering// Fixed VS. Moving Gantry", https://www.youtube.com/watch?v=ALvNohdBHb4. In machine tool design, configurations with stationary workpieces and moving cutting heads allow continuous support along the full workpiece length without requiring support structures to move with the table, reducing dynamic loads and simplifying fixturing for long, flexible parts. Evidence role: general_support; source type: education. Supports: the support advantages of stationary-workpiece machine configurations. Scope note: This advantage must be weighed against other factors including machine rigidity, thermal stability, and axis dynamics ↩
-
"Analysis of angular-error uncertainty in planar multiple-loop structures …", https://rpk.lcsr.jhu.edu/wp-content/uploads/2016/08/Li15_Analysis-of-Angular-Error-Uncertainty.pdf. In coordinate metrology, an angular misalignment of θ radians produces a lateral displacement of approximately L×θ at distance L from the pivot point, where small angles in radians equal the angle in degrees multiplied by π/180. Evidence role: mechanism; source type: education. Supports: how angular misalignment errors propagate with distance from a reference point. Scope note: This represents the geometric relationship; actual part deviation also depends on clamping compliance and thermal effects ↩
-
"ISO 230-2:2014 – Test code for machine tools — Part 2", https://www.iso.org/standard/55295.html. ISO 230-2 defines positioning repeatability as the closeness of agreement between repeated position measurements at the same target position under the same conditions, typically expressed as twice the standard deviation of position error. Evidence role: definition; source type: institution. Supports: the standardized definition and testing methodology for machine tool axis repeatability. Scope note: Standard test conditions may not reflect all variables present during actual production machining ↩
-
"A Robust Technique to Perform Product Quality Inspection", https://scholarworks.utrgv.edu/cgi/viewcontent.cgi?article=1947&context=etd. Quality control methodology for multi-setup machining emphasizes verification of datum-referenced dimensions and feature relationships that span setup boundaries, as these are most susceptible to accumulated positioning errors, with coordinate measuring machines or laser trackers often required for long parts where conventional inspection tools cannot span the full length. Evidence role: general_support; source type: institution. Supports: inspection methodology for parts machined in multiple setups. Scope note: Specific inspection requirements depend on drawing specifications and tolerance allocation ↩
-
"How to Use the Torque Chart to Optimize Your CNC Workflow", https://tormach.com/articles/how-to-use-the-torque-chart-to-optimize-your-cnc-workflow?srsltid=AYCX9vLaW7JmgfZZU7DTtXyVDAZZhWhwr6_uFs6h2a3ZAStWqxMclvLM. CNC spindle motors typically exhibit a constant-torque region at lower speeds and a constant-power region at higher speeds, with maximum power available only above a transition speed; below this speed, available power decreases proportionally with speed while torque remains constant. Evidence role: mechanism; source type: education. Supports: the relationship between spindle speed, torque, and available power in CNC machine tools. Scope note: Specific power and torque curves vary by spindle design and motor type ↩
-
"Analysis of the Displacement of Thin-Walled Workpiece Using a …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8400720/. Research on thin-wall machining demonstrates that workpiece stiffness, rather than machine rigidity, often becomes the limiting factor when wall thickness falls below approximately 3-5mm in aluminum, with deflection magnitude depending on wall geometry, support spacing, and instantaneous cutting forces. Evidence role: mechanism; source type: research. Supports: the mechanism of thin-wall workpiece deflection under cutting forces. Scope note: Specific deflection behavior varies with alloy properties, wall geometry, and cutting parameters ↩
-
"What exactly is Rigid tapping? Why people always ask does it do …", https://www.cnczone.com/forums/general-metalwork-discussion/41856-cnc.html. Rigid tapping, also called synchronous tapping, is a CNC machining method where the controller maintains precise synchronization between spindle rotation and Z-axis feed throughout the tapping cycle, eliminating the need for tension-compression tap holders by ensuring the feed rate exactly matches the thread pitch multiplied by spindle speed. Evidence role: definition; source type: education. Supports: the technical definition and operating principle of rigid tapping. ↩
-
"ISO metric screw thread", https://en.wikipedia.org/wiki/ISO_metric_screw_thread. In screw thread terminology, the lead is the axial distance a threaded part advances in one complete revolution, while pitch is the distance between corresponding points on adjacent threads; for single-start threads, lead equals pitch, but for multi-start threads, lead equals pitch multiplied by the number of starts. Evidence role: definition; source type: encyclopedia. Supports: the relationship between thread lead and pitch in single-start threads. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.