

Dans quel cas un centre d'usinage de profilés est-il préférable à un centre d'usinage vertical standard pour les pièces longues en aluminium ?
Dans quel cas un centre d'usinage de profilés est-il préférable à un centre d'usinage vertical standard pour les pièces longues en aluminium ?
Les pièces longues en aluminium peuvent dépasser la zone de travail pratique d'un centre d'usinage vertical (VMC).1. Les réglages supplémentaires ajoutent du travail de manutention et d'alignement2, la sélection de la machine doit donc commencer par le processus complet.
Un centre d'usinage de profilés est préférable lorsque sa longueur d'usinage utilisable, ses supports de profilés et son accès multi-faces éliminent les réglages répétés qu'un VMC standard nécessiterait. L'avantage dépend de la pièce réelle, du montage, des tolérances et de la charge de coupe. Les deux machines doivent être comparées selon les mêmes exigences de production.
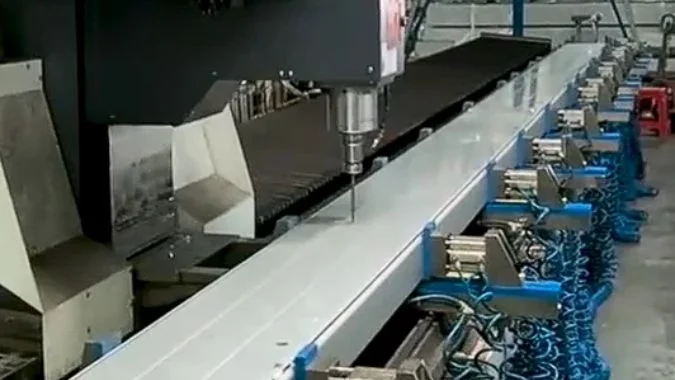
Une longue extrusion peut contenir une rangée de trous, une fente continue et des caractéristiques sur des faces opposées. Chaque caractéristique a un emplacement lié à la référence de la pièce. La comparaison des machines commence par un dessin superposé au montage proposé. Cette disposition montre quelles caractéristiques restent accessibles et quelles opérations forceraient un changement de réglage.
Quelles exigences d'usinage de pièces longues peuvent rendre un centre d'usinage vertical standard peu pratique ?
Une pièce peut tenir sur une table de VMC tout en étant difficile à usiner. Les trajectoires d'outils requises et les positions de support révèlent les limites pratiques.
Un VMC standard devient peu pratique lorsque des caractéristiques critiques dépassent sa zone de coupe accessible, que des réglages répétés ne peuvent pas répondre aux exigences d'alignement, ou que le long profilé ne peut pas être soutenu de manière sécurisée. Un centre d'usinage de profilés offre un avantage lorsque son banc, ses brides et sa configuration d'axes couvrent ces exigences en un seul réglage.
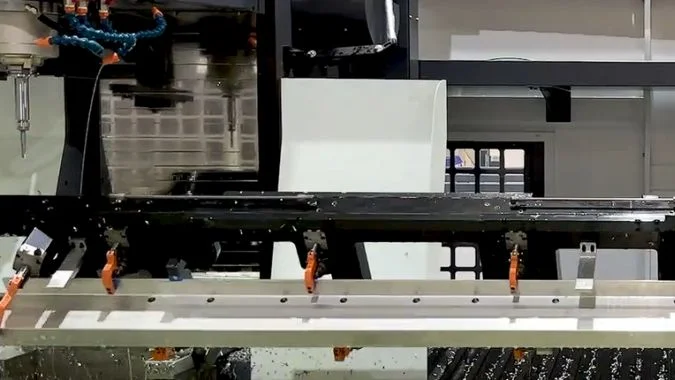
L'étendue des caractéristiques détermine la portée requise.
La longueur de la pièce et la longueur d'usinage requise peuvent différer. Une longue extrusion dont tout l'usinage se situe près d'une extrémité peut rester pratique sur un VMC avec un support et un dégagement appropriés. Une fente continue ou un motif de trous couvrant la majeure partie de l'extrusion crée une exigence différente3. L'outil de coupe doit atteindre toute la gamme de caractéristiques dans un réglage contrôlé.
La comparaison doit inclure la table, l'enceinte, la voie de chargement et l'espace pour le porte-à-faux supporté. Le profilé doit rester dégagé de la structure de la machine pendant tout le mouvement.
| Exigence de production | Limite pratique à vérifier sur le VMC | Avantage potentiel du centre d'usinage de profilés |
|---|---|---|
| Un motif de trous couvre la pièce | L'outil ne peut pas atteindre les deux extrémités en un seul réglage | Une plage d'usinage utilisable plus longue couvre le motif |
| Une fente continue traverse les limites de réglage | Des coupes séparées nécessitent un alignement minutieux | Un parcours d'outil unique évite la jonction entre les configurations |
| Les caractéristiques supérieures et latérales partagent une référence commune | Le retournement de la pièce nécessite un nouvel alignement | La tête ou le système d'indexation sélectionné permet l'accès |
| Un profil creux se déforme sous la charge de coupe | Les positions de support sont limitées | Des supports répartis maintiennent le profil à proximité de la coupe |
L'accès aux faces et la manipulation influencent la production en série
Les caractéristiques supérieures et latérales nécessitent une méthode d'accès confirmée. Une broche pivotante, une tête angulaire ou un montage d'indexation peut réduire le retournement et le reclampage. La configuration choisie doit atteindre les faces spécifiées avec les outils réels.
Un profil stationnaire et une unité d'usinage mobile peuvent simplifier le support le long d'un banc long4. Les supports doivent toujours résister aux forces de coupe sans écraser les parois creuses.
Les comparaisons de lots doivent prendre en compte le chargement, l'alignement, le mouvement des bridages, l'usinage et le déchargement. Un centre d'usinage vertical reste adapté lorsque les caractéristiques correspondent, que le montage est stable et que le cycle complet répond aux besoins de production.
Comment un repositionnement répété peut-il affecter l'espacement des trous et l'alignement des caractéristiques ?
Chaque nouvelle configuration peut modifier l'emplacement et la forme supportée de la pièce. Les erreurs d'assemblage deviennent plus difficiles à diagnostiquer, la comparaison doit donc suivre les caractéristiques au-delà des limites de configuration.
Un repositionnement répété peut déplacer ou faire pivoter la référence de la pièce et modifier sa forme supportée. L'espacement des trous entre des configurations distinctes et l'alignement entre les fentes ou les faces peuvent alors dériver. Les caractéristiques produites au sein d'une même configuration peuvent rester précises les unes par rapport aux autres, même lorsque l'ensemble du groupe est mal positionné.
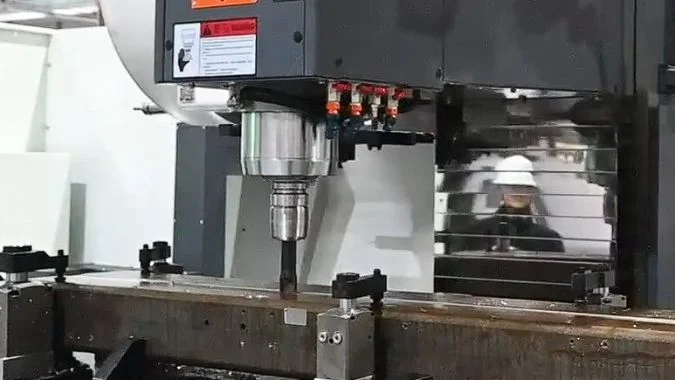
Une référence décalée affecte les relations entre les configurations
Un groupe de trous peut présenter un espacement interne correct tout en étant mal positionné par rapport à l'extrémité du profil. Cela se produit lorsque la deuxième configuration établit une référence différente.
L'alignement angulaire est également important. Une faible rotation lors du reclampage crée une différence latérale plus importante à mesure que l'on s'éloigne du point de référence5. Une fente longue peut alors présenter un décrochement à la jonction entre deux positions d'usinage.
| Changement lors du repositionnement | Effet possible sur la pièce | Inspection utile |
|---|---|---|
| La position de la butée longitudinale change | Les groupes de trous se rapprochent ou s'éloignent | Distance entre les trous issus de différentes configurations |
| Le profil tourne légèrement | Les fentes ou les rangées de trous perdent leur alignement | Alignement sur toute la plage spécifiée |
| La pression de serrage change | Les parois minces bougent pendant la coupe | Dimensions dans la condition d'inspection requise |
| Changement des emplacements de support | Le profil se plie différemment | Position et forme de la caractéristique après libération |
La répétabilité de la machine et la répétabilité de la configuration nécessitent des vérifications distinctes
La répétabilité des axes décrit le positionnement répété de la machine dans des conditions de test définies6. Cela n'inclut pas chaque changement causé par le déplacement de la pièce, le nettoyage d'une butée ou le serrage d'une bride.
Les erreurs de repositionnement peuvent se combiner, mais elles n'augmentent pas toujours de la même quantité ou dans la même direction. L'inspection doit couvrir les relations critiques entre les configurations, y compris les distances entre les trous largement séparés7.
Une configuration unique élimine l'établissement répété des références. Elle nécessite toujours un mouvement précis des axes, un support approprié et un serrage contrôlé. Le profil fini doit être mesuré dans la condition requise par le dessin. Cette vérification révèle la distorsion qui devient visible après le desserrage des brides.
Pourquoi la course de l'axe X doit-elle être évaluée conjointement avec la largeur du profil et la hauteur du montage ?
Un axe X long peut toujours laisser des caractéristiques latérales inaccessibles. La largeur, la hauteur et le dégagement de l'outil nécessitent une disposition combinée avant que la taille de la machine ne soit acceptée.
La course de l'axe X doit être vérifiée avec la largeur du profil, la hauteur du montage et l'assemblage complet de l'outil, car tous trois déterminent la zone de coupe accessible. La disposition doit couvrir chaque caractéristique, mouvement d'approche et de retrait. La largeur affecte l'accès latéral, et la hauteur du montage modifie la portée et le dégagement de l'outil.
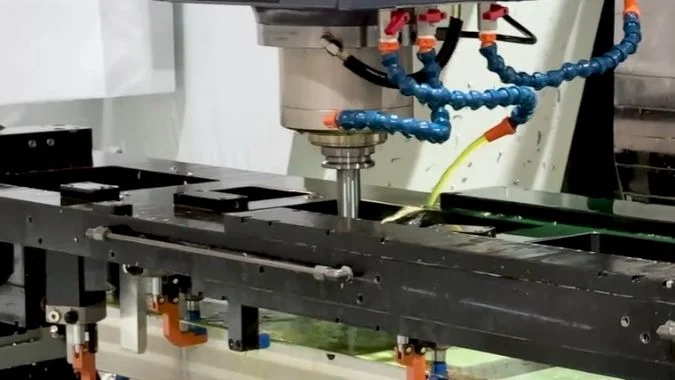
La configuration complète définit la zone de travail
La course nominale de l'axe décrit le mouvement de la machine. La zone d'usinage utilisable dépend également de la position de la pièce, des brides, de la longueur de l'outil et de l'orientation de la tête.
Le mouvement X requis provient des positions extrêmes du centre de l'outil le long des trajectoires prévues. Les décalages de la fraise, les mouvements d'approche et l'accès à la face d'extrémité peuvent étendre ces positions au-delà des bords de la caractéristique. Les composants du montage restreignent également l'emplacement où la pièce peut être placée.
| Élément de disposition | Dimensions ou mouvements à vérifier | Problème que la vérification peut révéler |
|---|---|---|
| Couverture de l'axe X | Positions du centre de l'outil, première et dernière, approche et dépassement de course | Une fonction d'extrémité reste hors de portée |
| Largeur du profil et du montage | Mouvement en Y, largeur de serrage et dégagement de l'assemblage de l'outil | Le fraisage latéral ou le fraisage de chant provoque des interférences |
| Hauteur du montage et du profil | Distances du nez de broche, longueur de l'outil et dégagement de rétraction | L'outil ne peut pas atteindre ou se rétracter en toute sécurité |
| Outillage incliné ou angulaire | Enveloppe du logement de tête, du porte-outil et de la fraise | La fraise atteint la face mais le logement entre en collision |
| Mouvement de serrage | Positions des brides tout au long de la séquence d'usinage | Une bride bloque une caractéristique ou laisse un support insuffisant |
La hauteur affecte à la fois la portée et le dégagement
Un montage plus haut peut améliorer l'accès à une face latérale, mais il réduit également le dégagement au-dessus de la pièce. Un outil plus long peut atteindre une caractéristique profonde, mais le porte-outil peut toujours heurter le profil ou une bride.
La largeur du profil affecte principalement la couverture en Y dans une configuration longitudinale conventionnelle. Elle ne consomme pas automatiquement une quantité fixe de course en X. L'orientation réelle détermine l'espace nécessaire.
Un fournisseur doit vérifier l'assemblage complet de la pièce, du montage et de l'outil par rapport à la disposition de la machine. Une vérification du dégagement doit inclure les deux extrémités et chaque face requise. Une coupe d'essai peut ensuite confirmer les caractéristiques ayant l'accès le plus restreint.
Quelles opérations de fraisage et de taraudage nécessitent plus qu'une vitesse de broche maximale élevée ?
Une broche rapide peut toujours caler, vibrer ou endommager les tarauds sous une charge inappropriée. Les opérations exigeantes doivent déterminer le couple, le support et la capacité de contrôle requis.
Les larges fentes, les poches profondes, les grands trous et les filetages plus importants nécessitent un couple de broche utilisable, un outillage stable et une évacuation efficace des copeaux. Les parois minces nécessitent un support étroit et des forces de coupe contrôlées. Le taraudage rigide nécessite également une synchronisation de la broche et de l'axe d'avance lors de l'entrée, de l'inversion et du retrait. Le régime maximal ne garantit pas ces capacités.
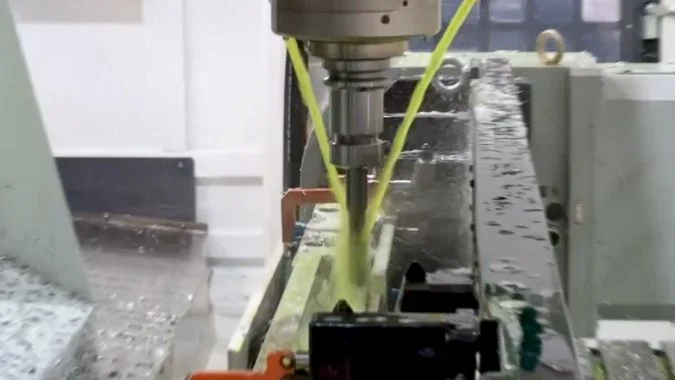
La performance de coupe dépend de la vitesse de fonctionnement et de la configuration
Le couple de la broche doit être vérifié à la vitesse de fraisage ou de taraudage prévue. La puissance nominale maximale peut décrire un point de fonctionnement différent.8. Un essai doit utiliser l'engagement de fraise, le porte-à-faux de l'outil, les supports de profil et le dispositif d'évacuation des copeaux prévus.
Les parois minces ajoutent une limite supplémentaire. Une machine rigide peut encore dévier une paroi de profil non soutenue.9. La position de serrage, la forme du support, l'affûtage de l'outil et la force de coupe affectent tous le résultat.
| Fonctionnement | Capacité au-delà du régime maximal | Preuve issue d'un essai |
|---|---|---|
| Rainures larges ou poches profondes | Puissance et couple disponibles, engagement stable, évacuation des copeaux | Charge stable et taille et finition de rainure acceptables |
| Thin-wall milling | Local support, controlled force, and suitable tooling | Wall thickness and shape remain within tolerance |
| Large-hole drilling or larger-thread tapping | Torque at the selected speed and effective lubrication | Stable cutting and conforming holes or threads |
| Rigid tapping | Coordinated spindle and feed-axis movement | Consistent thread quality through repeated cycles |
| Many scattered holes and tool changes | Axis response and complete sequence efficiency | Measured part cycle time |
Rigid tapping requires the correct relationship between rotation and feed
Rigid tapping advances the tool by one thread lead per spindle revolution10. For a standard single-start thread, the lead equals the pitch11.
In metric feed-per-minute programming, the relationship is F = n × P. F is the feed in mm/min, n is spindle speed in rpm, and P is pitch in mm. In feed-per-revolution programming, the commanded feed equals the pitch for that thread.
The controller must maintain synchronization during acceleration, reversal, and withdrawal. The supplier should confirm tapping capability for the actual thread size, material, depth, and holder.
A useful comparison includes the hardest recurring slot and thread on the production profile. Inspection should cover the least supported section. Timing should include tool changes and any clamp repositioning needed to complete the part.
Conclusion
A profile machining center earns its advantage through full feature access, stable support, fewer setups, and proven cutting performance across the actual long aluminum part.
-
"Vertical Machining Center (VMC) Technical Specifications:", https://www.rknec.edu/wp-content/uploads/2024/02/Spcifications_Vertical-Machining-Center.pdf. Standard VMCs typically offer X-axis travel ranging from 500mm to 1500mm, with larger models extending to 2000mm, though actual usable machining length is reduced by fixturing requirements and tool approach distances. Evidence role: general_support; source type: education. Supports: typical working area dimensions and travel ranges for standard vertical machining centers. Scope note: Specific capacity varies by manufacturer and model class ↩
-
"A Novel High-Precision Workpiece Self-Positioning Method for … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12299440/. Manufacturing studies indicate that setup and changeover activities can account for 20-30% of total production time in multi-setup machining operations, with alignment verification adding measurable cycle time. Evidence role: general_support; source type: research. Supports: the productivity impact of multiple setups in CNC machining operations. Scope note: Actual impact varies with part complexity, tolerance requirements, and operator skill ↩
-
"CNC Trick to Machine a Massive 60” Part", https://www.youtube.com/watch?v=rA2vRwCFC3M. Technical literature on long-part machining identifies continuous features as particularly challenging because they require uninterrupted tool paths, consistent support along the cutting zone, and elimination of setup transitions that could create visible steps or alignment discontinuities in the finished feature. Evidence role: general_support; source type: research. Supports: the technical challenges of machining continuous features on long parts. Scope note: Specific challenges vary with feature type, tolerance requirements, and part material ↩
-
"CNC Router Engineering// Fixed VS. Moving Gantry", https://www.youtube.com/watch?v=ALvNohdBHb4. In machine tool design, configurations with stationary workpieces and moving cutting heads allow continuous support along the full workpiece length without requiring support structures to move with the table, reducing dynamic loads and simplifying fixturing for long, flexible parts. Evidence role: general_support; source type: education. Supports: the support advantages of stationary-workpiece machine configurations. Scope note: This advantage must be weighed against other factors including machine rigidity, thermal stability, and axis dynamics ↩
-
"Analysis of angular-error uncertainty in planar multiple-loop structures …", https://rpk.lcsr.jhu.edu/wp-content/uploads/2016/08/Li15_Analysis-of-Angular-Error-Uncertainty.pdf. In coordinate metrology, an angular misalignment of θ radians produces a lateral displacement of approximately L×θ at distance L from the pivot point, where small angles in radians equal the angle in degrees multiplied by π/180. Evidence role: mechanism; source type: education. Supports: how angular misalignment errors propagate with distance from a reference point. Scope note: This represents the geometric relationship; actual part deviation also depends on clamping compliance and thermal effects ↩
-
"ISO 230-2:2014 – Test code for machine tools — Part 2", https://www.iso.org/standard/55295.html. ISO 230-2 defines positioning repeatability as the closeness of agreement between repeated position measurements at the same target position under the same conditions, typically expressed as twice the standard deviation of position error. Evidence role: definition; source type: institution. Supports: the standardized definition and testing methodology for machine tool axis repeatability. Scope note: Standard test conditions may not reflect all variables present during actual production machining ↩
-
"A Robust Technique to Perform Product Quality Inspection", https://scholarworks.utrgv.edu/cgi/viewcontent.cgi?article=1947&context=etd. Quality control methodology for multi-setup machining emphasizes verification of datum-referenced dimensions and feature relationships that span setup boundaries, as these are most susceptible to accumulated positioning errors, with coordinate measuring machines or laser trackers often required for long parts where conventional inspection tools cannot span the full length. Evidence role: general_support; source type: institution. Supports: inspection methodology for parts machined in multiple setups. Scope note: Specific inspection requirements depend on drawing specifications and tolerance allocation ↩
-
"How to Use the Torque Chart to Optimize Your CNC Workflow", https://tormach.com/articles/how-to-use-the-torque-chart-to-optimize-your-cnc-workflow?srsltid=AYCX9vLaW7JmgfZZU7DTtXyVDAZZhWhwr6_uFs6h2a3ZAStWqxMclvLM. CNC spindle motors typically exhibit a constant-torque region at lower speeds and a constant-power region at higher speeds, with maximum power available only above a transition speed; below this speed, available power decreases proportionally with speed while torque remains constant. Evidence role: mechanism; source type: education. Supports: the relationship between spindle speed, torque, and available power in CNC machine tools. Scope note: Specific power and torque curves vary by spindle design and motor type ↩
-
"Analysis of the Displacement of Thin-Walled Workpiece Using a …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8400720/. Research on thin-wall machining demonstrates that workpiece stiffness, rather than machine rigidity, often becomes the limiting factor when wall thickness falls below approximately 3-5mm in aluminum, with deflection magnitude depending on wall geometry, support spacing, and instantaneous cutting forces. Evidence role: mechanism; source type: research. Supports: the mechanism of thin-wall workpiece deflection under cutting forces. Scope note: Specific deflection behavior varies with alloy properties, wall geometry, and cutting parameters ↩
-
"What exactly is Rigid tapping? Why people always ask does it do …", https://www.cnczone.com/forums/general-metalwork-discussion/41856-cnc.html. Rigid tapping, also called synchronous tapping, is a CNC machining method where the controller maintains precise synchronization between spindle rotation and Z-axis feed throughout the tapping cycle, eliminating the need for tension-compression tap holders by ensuring the feed rate exactly matches the thread pitch multiplied by spindle speed. Evidence role: definition; source type: education. Supports: the technical definition and operating principle of rigid tapping. ↩
-
"ISO metric screw thread", https://en.wikipedia.org/wiki/ISO_metric_screw_thread. In screw thread terminology, the lead is the axial distance a threaded part advances in one complete revolution, while pitch is the distance between corresponding points on adjacent threads; for single-start threads, lead equals pitch, but for multi-start threads, lead equals pitch multiplied by the number of starts. Evidence role: definition; source type: encyclopedia. Supports: the relationship between thread lead and pitch in single-start threads. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.