

Quando um centro de usinagem de perfis é melhor do que um VMC padrão para peças longas de alumínio?
Quando um centro de usinagem de perfis é melhor do que um VMC padrão para peças longas de alumínio?
Peças longas de alumínio podem exceder a área de trabalho prática de um VMC1. Configurações adicionais aumentam o trabalho de manuseio e alinhamento2, portanto, a seleção da máquina deve começar com o processo completo.
Um centro de usinagem de perfis é melhor quando seu comprimento útil de usinagem, suportes de perfil e acesso multifacial eliminam configurações repetidas que um VMC padrão exigiria. A vantagem depende da peça real, do dispositivo de fixação, das tolerâncias e da carga de corte. Ambas as máquinas devem ser comparadas em relação aos mesmos requisitos de produção.
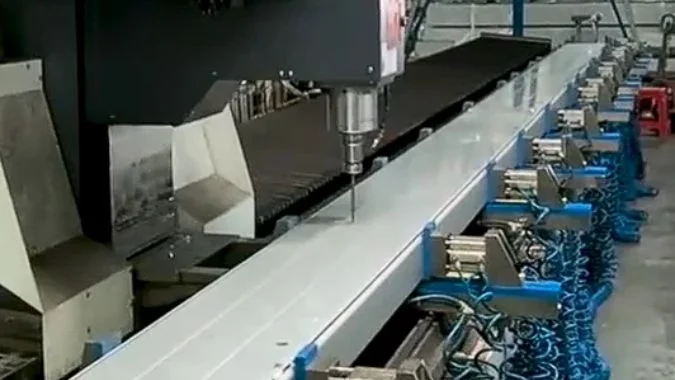
Uma extrusão longa pode conter uma linha de furos, uma ranhura contínua e recursos em faces opostas. Cada recurso tem uma localização vinculada ao datum da peça. A comparação da máquina começa com um desenho sobreposto ao dispositivo de fixação proposto. Esse layout mostra quais recursos permanecem acessíveis e quais operações forçariam uma mudança de configuração.
Quais requisitos de usinagem de peças longas podem tornar um VMC padrão impraticável?
Uma peça pode caber em uma mesa VMC e ainda ser difícil de usinar. As trajetórias de ferramenta e posições de suporte necessárias revelam os limites práticos.
Um VMC padrão torna-se impraticável quando recursos críticos excedem sua área de corte alcançável, configurações repetidas não conseguem atender aos requisitos de alinhamento ou o perfil longo não pode ser suportado com segurança. Um centro de usinagem de perfis oferece uma vantagem quando sua base, grampos e configuração de eixo cobrem esses requisitos em uma única configuração.
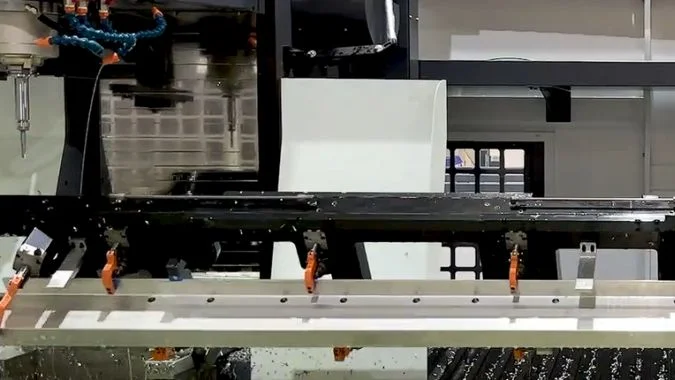
A extensão do recurso determina o alcance necessário
O comprimento da peça e o comprimento de usinagem necessário podem diferir. Uma extrusão longa com toda a usinagem próxima a uma extremidade pode permanecer prática em um VMC com suporte e folga adequados. Uma ranhura contínua ou padrão de furos que abrange a maior parte da extrusão cria um requisito diferente3. ,. A fresa deve atingir todo o intervalo de recursos em uma configuração controlada.
A comparação deve incluir a mesa, o gabinete, a rota de carga e o espaço para a saliência suportada. O perfil deve permanecer livre da estrutura da máquina durante todo o movimento.
| Requisito de produção | Limite prático a verificar no VMC | Vantagem potencial do centro de usinagem de perfis |
|---|---|---|
| Um padrão de furos abrange a peça | A ferramenta não consegue alcançar ambas as extremidades em uma única configuração | Um intervalo de usinagem útil mais longo cobre o padrão |
| Uma ranhura contínua cruza os limites da configuração | Cortes separados exigem alinhamento cuidadoso | Um caminho de ferramenta evita uma junta entre configurações |
| Recursos superiores e laterais compartilham uma referência | Tornear a peça requer outro alinhamento | O cabeçote ou sistema de indexação selecionado fornece acesso |
| Um perfil oco dobra sob carga de corte | As posições de suporte são limitadas | Suportes distribuídos mantêm o perfil próximo ao corte |
O acesso à face e o manuseio afetam a produção em lote
Os recursos superiores e laterais requerem um método de acesso confirmado. Um fuso giratório, cabeçote angular ou dispositivo de indexação pode reduzir o torneamento e a fixação. A configuração selecionada deve alcançar as faces especificadas com as ferramentas reais.
Um perfil estacionário e uma unidade de usinagem móvel podem simplificar o suporte ao longo de uma mesa longa4. Os suportes ainda precisam resistir às forças de corte sem esmagar as paredes ocas.
As comparações de lote devem contar carregamento, alinhamento, movimento de fixação, usinagem e descarregamento. Um VMC permanece adequado quando os recursos se encaixam, o dispositivo é estável e o ciclo completo atende às necessidades de produção.
Como o reposicionamento repetido pode afetar o espaçamento de furos e o alinhamento de características?
Cada nova configuração pode alterar a localização e a forma suportada da peça. Erros de montagem tornam-se mais difíceis de diagnosticar, portanto, a comparação deve rastrear os recursos entre os limites da configuração.
O reposicionamento repetido pode deslocar ou girar a referência da peça e alterar sua forma suportada. O espaçamento dos furos entre configurações separadas e o alinhamento entre ranhuras ou faces podem, então, desviar. Os recursos produzidos dentro de uma configuração podem permanecer precisos em relação uns aos outros, mesmo quando todo o grupo está mal posicionado.
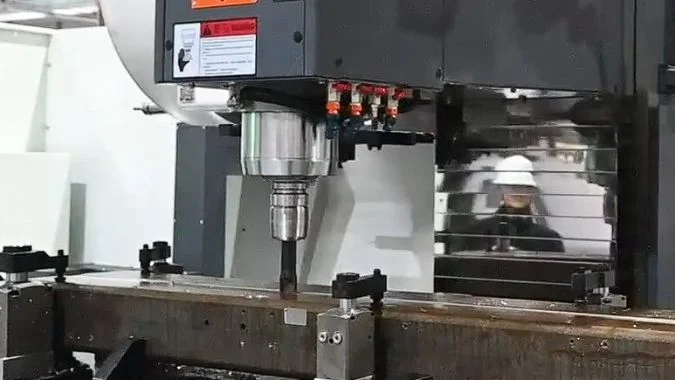
Uma referência deslocada afeta os relacionamentos entre as configurações
Um grupo de furos pode ter o espaçamento interno correto e ainda assim estar na posição errada em relação à extremidade distante do perfil. Isso acontece quando a segunda configuração estabelece uma referência diferente.
O alinhamento angular também é importante. Uma pequena rotação durante a refixação cria uma diferença lateral maior mais longe do ponto de referência5. Uma ranhura longa pode, então, apresentar um degrau na junção entre duas posições de usinagem.
| Mudança durante o reposicionamento | Possível efeito na peça | Inspeção útil |
|---|---|---|
| A posição da parada longitudinal muda | Grupos de furos movem-se para mais perto ou para mais longe | Distância entre furos de diferentes configurações |
| O perfil gira ligeiramente | Ranhuras ou linhas de furos perdem o alinhamento | Alinhamento em toda a extensão especificada |
| A pressão do fixador muda | Paredes finas movem-se durante o corte | Dimensões na condição de inspeção exigida |
| Alteração dos locais de suporte | O perfil sofre deformação de maneira diferente | Posição e forma do recurso após a liberação |
A repetibilidade da máquina e a repetibilidade da configuração precisam de verificações separadas
A repetibilidade do eixo descreve o posicionamento repetido da máquina sob condições de teste definidas6. Não inclui todas as alterações causadas pela movimentação da peça, limpeza de um batente ou aperto de um grampo.
Os erros de reposicionamento podem se combinar, mas nem sempre aumentam na mesma quantidade ou na mesma direção. A inspeção deve cobrir relacionamentos críticos entre configurações, incluindo distâncias entre furos amplamente separados7.
Uma única configuração elimina o estabelecimento repetido de referências. Ainda requer movimento preciso do eixo, suporte adequado e fixação controlada. O perfil final deve ser medido na condição exigida pelo desenho. Esta verificação revela a distorção que se torna visível após a liberação dos grampos.
Por que o curso do eixo X deve ser avaliado em conjunto com a largura do perfil e a altura do dispositivo de fixação?
Um eixo X longo ainda pode deixar recursos laterais inalcançáveis. Largura, altura e folga da ferramenta precisam de um layout combinado antes que o tamanho da máquina seja aceito.
O curso do eixo X deve ser verificado com a largura do perfil, a altura do dispositivo de fixação e o conjunto completo de ferramentas, pois todos os três determinam a área de corte alcançável. O layout deve cobrir cada recurso, movimento de aproximação e retração. A largura afeta o acesso lateral, e a altura do dispositivo de fixação altera o alcance e a folga da ferramenta.
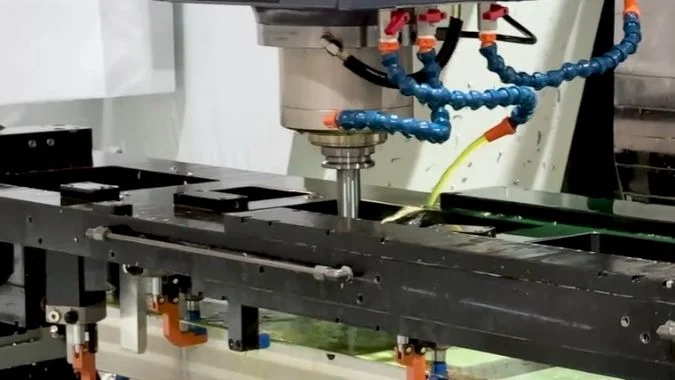
A configuração completa define a área de trabalho
O curso nominal do eixo descreve o movimento da máquina. A área de usinagem utilizável também depende da posição da peça, grampos, comprimento da ferramenta e orientação do cabeçote.
O movimento X necessário vem das posições extremas do centro da ferramenta ao longo dos caminhos planejados. Os deslocamentos do cortador, movimentos de aproximação e acesso à face final podem estender essas posições além das bordas do recurso. Os componentes do dispositivo de fixação também restringem onde a peça pode ser posicionada.
| Item de layout | Dimensões ou movimentos a serem verificados | Problema que a verificação pode revelar |
|---|---|---|
| Cobertura do eixo X | Primeira e última posições do centro da ferramenta, aproximação e curso excedente | Uma característica da extremidade permanece fora do alcance |
| Largura do perfil e do dispositivo de fixação | Movimento em Y, largura do grampo e folga da montagem da ferramenta | O corte lateral ou fresamento de borda causa interferência |
| Altura do dispositivo de fixação e do perfil | Distâncias do nariz do fuso, comprimento da ferramenta e folga de retração | A ferramenta não consegue alcançar ou retrair com segurança |
| Ferramental inclinado ou angular | Envelope da carcaça do cabeçote, suporte e cortador | O cortador alcança a face, mas a carcaça colide |
| Movimento do grampo | Posições do grampo durante toda a sequência de usinagem | Um grampo bloqueia uma característica ou deixa suporte insuficiente |
A altura afeta tanto o alcance quanto a folga
Um dispositivo de fixação mais alto pode melhorar o acesso a uma face lateral, mas também reduz a folga acima da peça. Uma ferramenta mais longa pode alcançar uma característica profunda, mas o suporte ainda pode atingir o perfil ou um grampo.
A largura do perfil afeta principalmente a cobertura em Y em uma configuração longitudinal convencional. Isso não consome automaticamente uma quantidade fixa de curso em X. A orientação real determina o espaço necessário.
Um fornecedor deve verificar a peça completa, o dispositivo de fixação e a montagem da ferramenta em relação ao layout da máquina. Uma verificação de folga deve incluir ambas as extremidades e cada face necessária. Um corte de teste pode então confirmar as características com o acesso mais restrito.
Quais operações de fresamento e rosqueamento exigem mais do que uma alta velocidade máxima de fuso?
Um fuso rápido ainda pode travar, vibrar ou danificar machos sob a carga errada. As operações exigentes devem determinar o torque, o suporte e a capacidade de controle necessários.
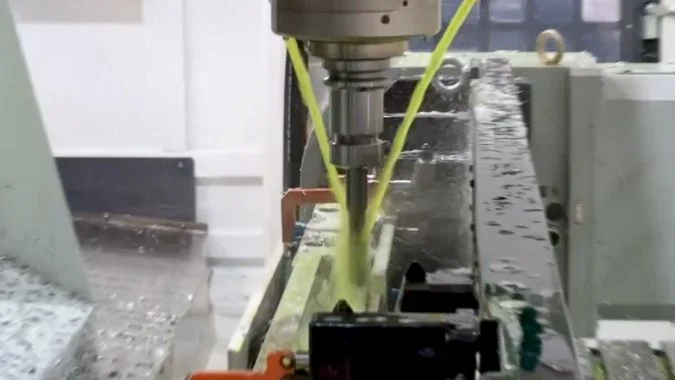
Ranhuras largas, bolsões profundos, furos grandes e roscas maiores requerem torque utilizável do fuso, ferramental estável e remoção eficaz de cavacos. Paredes finas requerem suporte próximo e forças de corte controladas. A rosqueamento rígido também requer sincronização do fuso e do eixo de avanço durante a entrada, reversão e retirada. A rotação máxima (RPM) não estabelece essas capacidades.
O desempenho de corte depende da velocidade operacional e da configuração
O torque do fuso deve ser verificado na velocidade de fresagem ou rosqueamento planejada. A potência nominal máxima pode descrever um ponto de operação diferente.8. Um teste deve utilizar o engajamento da fresa pretendido, a saliência da ferramenta, os suportes de perfil e o arranjo de remoção de cavacos.
Paredes finas adicionam outro limite. Uma máquina rígida ainda pode defletir uma parede de perfil sem suporte.9. A posição da fixação, a forma do suporte, a afiação da ferramenta e a força de corte afetam o resultado.
| Funcionamento | Capacidade além da RPM máxima | Evidências de um teste |
|---|---|---|
| Ranhuras largas ou bolsões profundos | Potência e torque disponíveis, engajamento estável, remoção de cavacos | Carga estável e tamanho e acabamento de ranhura aceitáveis |
| Thin-wall milling | Local support, controlled force, and suitable tooling | Wall thickness and shape remain within tolerance |
| Large-hole drilling or larger-thread tapping | Torque at the selected speed and effective lubrication | Stable cutting and conforming holes or threads |
| Rigid tapping | Coordinated spindle and feed-axis movement | Consistent thread quality through repeated cycles |
| Many scattered holes and tool changes | Axis response and complete sequence efficiency | Measured part cycle time |
Rigid tapping requires the correct relationship between rotation and feed
Rigid tapping advances the tool by one thread lead per spindle revolution10. For a standard single-start thread, the lead equals the pitch11.
In metric feed-per-minute programming, the relationship is F = n × P. F is the feed in mm/min, n is spindle speed in rpm, and P is pitch in mm. In feed-per-revolution programming, the commanded feed equals the pitch for that thread.
The controller must maintain synchronization during acceleration, reversal, and withdrawal. The supplier should confirm tapping capability for the actual thread size, material, depth, and holder.
A useful comparison includes the hardest recurring slot and thread on the production profile. Inspection should cover the least supported section. Timing should include tool changes and any clamp repositioning needed to complete the part.
Conclusão
A profile machining center earns its advantage through full feature access, stable support, fewer setups, and proven cutting performance across the actual long aluminum part.
-
"Vertical Machining Center (VMC) Technical Specifications:", https://www.rknec.edu/wp-content/uploads/2024/02/Spcifications_Vertical-Machining-Center.pdf. Standard VMCs typically offer X-axis travel ranging from 500mm to 1500mm, with larger models extending to 2000mm, though actual usable machining length is reduced by fixturing requirements and tool approach distances. Evidence role: general_support; source type: education. Supports: typical working area dimensions and travel ranges for standard vertical machining centers. Scope note: Specific capacity varies by manufacturer and model class ↩
-
"A Novel High-Precision Workpiece Self-Positioning Method for … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12299440/. Manufacturing studies indicate that setup and changeover activities can account for 20-30% of total production time in multi-setup machining operations, with alignment verification adding measurable cycle time. Evidence role: general_support; source type: research. Supports: the productivity impact of multiple setups in CNC machining operations. Scope note: Actual impact varies with part complexity, tolerance requirements, and operator skill ↩
-
"CNC Trick to Machine a Massive 60” Part", https://www.youtube.com/watch?v=rA2vRwCFC3M. Technical literature on long-part machining identifies continuous features as particularly challenging because they require uninterrupted tool paths, consistent support along the cutting zone, and elimination of setup transitions that could create visible steps or alignment discontinuities in the finished feature. Evidence role: general_support; source type: research. Supports: the technical challenges of machining continuous features on long parts. Scope note: Specific challenges vary with feature type, tolerance requirements, and part material ↩
-
"CNC Router Engineering// Fixed VS. Moving Gantry", https://www.youtube.com/watch?v=ALvNohdBHb4. In machine tool design, configurations with stationary workpieces and moving cutting heads allow continuous support along the full workpiece length without requiring support structures to move with the table, reducing dynamic loads and simplifying fixturing for long, flexible parts. Evidence role: general_support; source type: education. Supports: the support advantages of stationary-workpiece machine configurations. Scope note: This advantage must be weighed against other factors including machine rigidity, thermal stability, and axis dynamics ↩
-
"Analysis of angular-error uncertainty in planar multiple-loop structures …", https://rpk.lcsr.jhu.edu/wp-content/uploads/2016/08/Li15_Analysis-of-Angular-Error-Uncertainty.pdf. In coordinate metrology, an angular misalignment of θ radians produces a lateral displacement of approximately L×θ at distance L from the pivot point, where small angles in radians equal the angle in degrees multiplied by π/180. Evidence role: mechanism; source type: education. Supports: how angular misalignment errors propagate with distance from a reference point. Scope note: This represents the geometric relationship; actual part deviation also depends on clamping compliance and thermal effects ↩
-
"ISO 230-2:2014 – Test code for machine tools — Part 2", https://www.iso.org/standard/55295.html. ISO 230-2 defines positioning repeatability as the closeness of agreement between repeated position measurements at the same target position under the same conditions, typically expressed as twice the standard deviation of position error. Evidence role: definition; source type: institution. Supports: the standardized definition and testing methodology for machine tool axis repeatability. Scope note: Standard test conditions may not reflect all variables present during actual production machining ↩
-
"A Robust Technique to Perform Product Quality Inspection", https://scholarworks.utrgv.edu/cgi/viewcontent.cgi?article=1947&context=etd. Quality control methodology for multi-setup machining emphasizes verification of datum-referenced dimensions and feature relationships that span setup boundaries, as these are most susceptible to accumulated positioning errors, with coordinate measuring machines or laser trackers often required for long parts where conventional inspection tools cannot span the full length. Evidence role: general_support; source type: institution. Supports: inspection methodology for parts machined in multiple setups. Scope note: Specific inspection requirements depend on drawing specifications and tolerance allocation ↩
-
"How to Use the Torque Chart to Optimize Your CNC Workflow", https://tormach.com/articles/how-to-use-the-torque-chart-to-optimize-your-cnc-workflow?srsltid=AYCX9vLaW7JmgfZZU7DTtXyVDAZZhWhwr6_uFs6h2a3ZAStWqxMclvLM. CNC spindle motors typically exhibit a constant-torque region at lower speeds and a constant-power region at higher speeds, with maximum power available only above a transition speed; below this speed, available power decreases proportionally with speed while torque remains constant. Evidence role: mechanism; source type: education. Supports: the relationship between spindle speed, torque, and available power in CNC machine tools. Scope note: Specific power and torque curves vary by spindle design and motor type ↩
-
"Analysis of the Displacement of Thin-Walled Workpiece Using a …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8400720/. Research on thin-wall machining demonstrates that workpiece stiffness, rather than machine rigidity, often becomes the limiting factor when wall thickness falls below approximately 3-5mm in aluminum, with deflection magnitude depending on wall geometry, support spacing, and instantaneous cutting forces. Evidence role: mechanism; source type: research. Supports: the mechanism of thin-wall workpiece deflection under cutting forces. Scope note: Specific deflection behavior varies with alloy properties, wall geometry, and cutting parameters ↩
-
"What exactly is Rigid tapping? Why people always ask does it do …", https://www.cnczone.com/forums/general-metalwork-discussion/41856-cnc.html. Rigid tapping, also called synchronous tapping, is a CNC machining method where the controller maintains precise synchronization between spindle rotation and Z-axis feed throughout the tapping cycle, eliminating the need for tension-compression tap holders by ensuring the feed rate exactly matches the thread pitch multiplied by spindle speed. Evidence role: definition; source type: education. Supports: the technical definition and operating principle of rigid tapping. ↩
-
"ISO metric screw thread", https://en.wikipedia.org/wiki/ISO_metric_screw_thread. In screw thread terminology, the lead is the axial distance a threaded part advances in one complete revolution, while pitch is the distance between corresponding points on adjacent threads; for single-start threads, lead equals pitch, but for multi-start threads, lead equals pitch multiplied by the number of starts. Evidence role: definition; source type: encyclopedia. Supports: the relationship between thread lead and pitch in single-start threads. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.