

لماذا تخرج الثقوب المُشغّلة على ماكينة التفريز CNC عن حدود التفاوت المسموح به؟
قد تفشل الفتحة المُشكَّلة آلياً في اجتياز الفحص على الرغم من دقة القطر المبرمج. إن التغييرات المتكررة في الإزاحة تؤدي إلى هدر الأجزاء، لذا يجب أن يفصل التحقيق بين أخطاء الحجم وأخطاء الشكل.
يمكن أن تتجاوز الثقوب المجهزة بتقنية CNC حدود التفاوت المسموح به بسبب أخطاء في حركة المحاور، أو انحراف الأداة، أو تذبذب عمود الدوران أو الحامل، أو حركة قطعة العمل، أو التغيرات الحرارية، أو الإزاحات غير الصحيحة. تتطلب الثقوب البيضاوية التحقق من الاستيفاء الدائري للمحورين X/Y واستقرار القطع. يجب إجراء قياس موثوق لتحديد الخطأ قبل البدء في أي إصلاحات ميكانيكية أو تغييرات في المعايير.
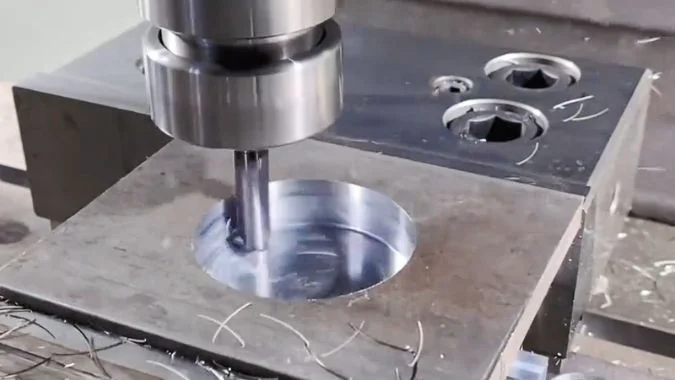
يتم إنتاج ثقب دائري بقطر أكبر من القطر المدخل في البرنامج. تتحرك محاور X و Y معاً، وتزيل أداة القطع المادة تحت ضغط، وتعمل التجهيزات على تثبيت شكل قطعة العمل. يسجل الجدار النهائي النتيجة المشتركة لهذه العوامل، مما يجعل ملف تعريف الثقب الفعلي نقطة البداية للتحقيق.
لماذا تقوم ماكينة الطحن CNC بقطع ثقوب بيضاوية بدلاً من الدائرية؟
يمكن أن يمنع الثقب البيضاوي التجميع الصحيح، وقد لا تؤدي تعويضات القطر إلى تغيير خطأ الشكل. يحتاج التحقيق إلى فصل أخطاء الحركة عن تأثيرات القطع والتثبيت.
تقوم آلة التفريز CNC بقطع ثقب بيضاوي عندما تتبع حافة القطع مساراً مشوهاً أو يتغير شكل قطعة العمل. تعد الفجوات الميكانيكية (Backlash)، وأخطاء تعامد المحاور، والاستجابة غير المتكافئة للمحاور، وانحراف الأداة، وتشويه التثبيت من الأسباب المحتملة. قد يؤثر تذبذب عمود الدوران على الدقة، لكن الشكل البيضاوي وحده لا يثبت وجود تلف في عمود الدوران.
يجب تحديد الخطأ قبل البدء في إجراء التعديلات
الثقب الدائري كبير الحجم، والثقب البيضاوي، والثقب الصحيح الحجم في الموقع الخاطئ هي مشكلات مختلفة. يعمل تعويض نصف قطر الأداة بشكل أساسي على تغيير الحجم، بينما تغير إزاحة العمل الموقع المبرمج. لا يؤدي أي من هذين التعديلين إلى تحديد سبب الملف الجانبي غير المنتظم.
يجب على الفاحص التحقق من الأسطح النظيفة باستخدام معدات معايرة مناسبة لمستوى التفاوت. تساعد القياسات في أعماق متعددة على كشف الاستدقاق أو التغيرات على طول الجدار. يمكن لعدة قراءات للقطر أن تشير إلى البيضاوية، لكن تفاوت الاستدارة يتطلب قياساً مناسباً للملف الجانبي.
الحالة الميكانيكية تأتي قبل التعويض
يمكن أن يؤدي التآكل أو الرخاوة في البراغي الكروية، ومحامل الدعم، والصواميل، والقارنات إلى فقدان في الحركة.1 يمكن للاحتكاك غير المتساوي أيضاً أن يزعج المحور أثناء الانعكاس. قد يحتوي الملف الجانبي الناتج على أسطح مسطحة أو درجات بدلاً من شكل بيضاوي أملس.
| السبب المحتمل | التأثير على الثقب | فحص أولي مفيد |
|---|---|---|
| خلوص ناقل الحركة | فقدان الحركة بالقرب من انعكاس المحور | قياسات الانعكاس والفحص الميكانيكي |
| خطأ في هندسة أو استجابة المحورين X/Y | مسار دائري مشوه | اختبار الحركة الدائرية |
| أداة مرنة أو بدل غير متساوٍ | تغيير وضع الجدار تحت التحميل | مقارنة القطع النهائي المُتحكم فيه |
| تشوه التثبيت | تغيرات الشكل بعد تحرير المثبت | القياسات قبل وبعد فك التثبيت |
| مشاكل عمود الدوران أو الحامل | تحميل غير متساوٍ للأسنان وقطع غير مستقر | فحوصات التفاوت الدوراني (Runout)، والجلوس، والمحامل |
يمكن أن يغير التفاوت الدوراني لعمود الدوران قطر القطع الفعال وتحميل الأسنان دون إحداث شكل بيضاوي ثابت. يجب أن يوجه شكل الثقب المقاس إجراء فحوصات إضافية لعمود الدوران.
يمكن للجدران الرقيقة أيضاً أن ترتد بعد فك التثبيت.2 يجب أن يسجل الفحص حالة التثبيت ودرجة حرارة القطعة. تحتاج العيوب الميكانيكية إلى تصحيح قبل النظر في أي تعويض. يجب أن تتبع تعديلات السيرفو الأدلة المقاسة وإجراءات الشركة المصنعة للآلة.
ما الذي يمكن أن يكشف عنه اتجاه الشكل البيضاوي حول الخطأ؟
يمكن لاتجاه الشكل البيضاوي أن يضيق نطاق التحقيق، لكن التعامل معه كدليل قاطع قد يؤدي إلى إصلاحات غير ضرورية. يجب مقارنة الاتجاه، وقابلية التكرار، واتجاه الحركة.
يشير اتجاه الشكل البيضاوي إلى أنماط الخطأ التي تستحق الاختبار. قد يشير الشكل البيضاوي القطري إلى خطأ في التعامد أو استجابة غير متساوية للسيرفو. قد يشير الشكل البيضاوي المحاذي لمحور X أو Y إلى عدم تساوٍ في قياس المحور. تساعد اختبارات الحركة في اتجاه عقارب الساعة وعكس اتجاه عقارب الساعة في تمييز هذه الأنماط عن عيوب الانعكاس وآثار القطع.
يجب أن يظل المرجع مرتبطاً بمحاور الآلة
يجب أن يحدد سجل الفحص اتجاهي X وY للآلة على القطعة. يمكن أن يصبح الوصف الذي يقتصر على الأفقي أو الرأسي مضللاً بعد إزالة قطعة العمل أو تدويرها.
الملف الشخصي الكامل مهم. الشكل البيضاوي الناعم، والربع المسطح، والنتوء القصير هي أدلة مختلفة. يمكن لقراءتين متعامدتين للقطر أن تغفلا عن تشوه قطري.
الأنماط التالية هي الأكثر فائدة في اختبار الحركة الدائرية المقاسة بدون حمل قطع.
| النمط المقاس | التفسير المحتمل | المقارنة الداعمة |
|---|---|---|
| شكل بيضاوي قطري بنفس الاتجاه في كلا اتجاهي الحركة | خطأ في مربعية المحورين X/Y | تشوه مماثل عند معدلات تغذية مختلفة |
| شكل بيضاوي قطري يتبدل محوره الطويل بين اتجاهي الحركة | استجابة غير متساوية للمؤازرة (سيرفو) | تغير الخطأ مع سرعة تحديد الخطوط (الكنتور) |
| شكل بيضاوي أملس محاذٍ للمحور X أو Y | عدم تساوي في قياس أو تموضع المحاور | قياسات حركة المحور المستقلة |
| خطوات أو قفزات مفاجئة بالقرب من انتقالات الربع | الفقد في الحركة، أو الاحتكاك، أو استجابة العكس | اختبارات العكس المتكررة |
| التشوه المتغير أو غير المنتظم | الأخطاء المركبة أو ظروف الاختبار غير المستقرة | فحوصات التكرارية والإعداد |
يوفر أثر مقياس الكرة (Ballbar) والثقب المقطوع أدلة مختلفة
يقيس مقياس الكرة التغيرات في نصف القطر أثناء الحركة الدائرية المأمورة.3 تساعد عمليات التشغيل في اتجاه عقارب الساعة وعكس عقارب الساعة في فصل التأثيرات الهندسية عن أخطاء الحركة المعتمدة على الاتجاه.4
يتضمن الثقب المقطوع أيضًا قوى الأداة وتشوه قطعة العمل. يؤدي عكس اتجاه القطع إلى تغيير التعشيق بين الأداة والمادة، بحيث لا يمكن للمقارنة وحدها عزل سلوك المؤازرة (السيرفو).
يمكن للأخطاء المختلطة أيضًا أن تزيح الشكل البيضاوي بعيدًا عن التوجهات المعتادة. لا ينبغي لنمط واحد بزاوية 45 درجة أن يؤدي إلى تعديل مسار التوجيه أو ضبط المؤازرة دون قياسات إضافية.
كيف يمكن فصل انحراف الأداة عن خطأ حركة المحور؟
يمكن لانحناء الأداة وأخطاء المحور أن تنتج ثقوبًا مرفوضة متشابهة. استبدال الأدوات دون اختبارات مقارنة قد يؤدي إلى تفويت السبب، لذا يجب فحص حمل القطع وحركة الماكينة بشكل منفصل.
يمكن فحص انحراف الأداة من خلال تغييرات محكومة في صلابة الأداة وحمل القطع. تتطلب حركة المحور السيني/الصادي (X/Y) اختبار مسار دائري مستقل بدون قطع. تقييم أداة ثابتة وفحوصات ترحل عمود الدوران (Spindle runout) يحدد مصدر خطأ آخر؛ طرح تلك القراءات لا يقيس انحراف الأداة أو خطأ تحديد ملامح المحور.
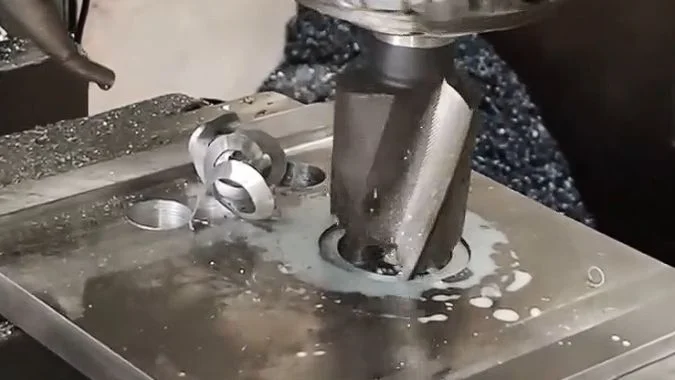
مقارنة قطع محكومة تختبر تأثير الحمل
انحراف الأداة هو انحناء مرن تحت قوة القطع.5 يمكن للأداة الطويلة أن تظهر ترحلًا ساكنًا ضئيلًا ومع ذلك تنحني أثناء التشغيل الآلي.
تستخدم مقارنة مفيدة ثقوب اختبار مكافئة بنفس المادة، وتثبيت العمل، وسرعة عمود الدوران، وبدل التشطيب. يمكن لمحاولة واحدة استخدام قاطع مكافئ ببروز أقصر. يمكن لأخرى استخدام بدل تشطيب شعاعي أصغر وثابت. يجب أن تغير كل محاولة عاملاً واحداً.
| مقارنة | النتيجة المهمة | ما تدعمه |
|---|---|---|
| بروز أداة أقصر | تتحسن الاستدارة | تساهم صلابة الأداة في حدوث الخطأ |
| حمل تشطيب شعاعي أقل | ينخفض خطأ المظهر الجانبي | يساهم التشوه المعتمد على الحمل |
| اختبار الحركة الدائرية بدون قطع | يبقى خطأ اتجاهي مماثل | تساهم حركة الماكينة بشكل مستقل |
| القياسات قبل وبعد فك التثبيت | تتغير استدارة الثقب | يساهم تثبيت قطعة العمل أو تحرر الإجهاد |
تُوجه هذه النتائج عملية التشخيص؛ لكنها لا تحدد كل مكون مشارك. كما يقلل القطع الخفيف من القوى المؤثرة على عمود الدوران والتركيبة وهيكل الماكينة. اختبار الحركة الجيد بدون تحميل لا يستبعد الحركة التي تظهر فقط تحت حمل القطع.
تُجيب فحوصات الانحراف عن المركز على سؤال منفصل
تحتاج الأداة المجمعة والحامل إلى فحص الأوساخ والتلف وضعف التثبيت وبروز حافة القطع غير المتساوي. يمكن إجراء فحص لعمود الدوران باستخدام أسطح الاستدقاق المحددة وقضيب اختبار دقيق، مع التدوير اليدوي وفقًا لإجراءات الخدمة الخاصة بالشركة المصنعة للماكينة.
يجب أن تستخدم القياسات مواقع تلامس محددة. دقة قضيب الاختبار وتثبيته يؤثران أيضًا على النتيجة.
قراءة تجميع الأداة وقراءة عمود الدوران هما قياسان هندسيان مدمجان. لا يمكن التعامل مع الفرق بينهما كقياس مباشر لخطأ الحركة في المحورين X/Y. قراءة تجميع الأداة الأكبر تبرر إجراء فحوصات إضافية للقاطع والظرف والحامل.
يجب أن يستخدم اختبار الحركة الدائرية المستقل موقع طاولة مناسب ونصف قطر اختبار ونطاق تغذية. يمكن بعد ذلك تقييم النتائج جنبًا إلى جنب مع تجارب القطع. الاختلافات في هندسة الاختبار والتحميل تعني أنه لا ينبغي طرح النتيجتين مباشرة.
لماذا قد تصبح الثقوب أقل استدارة مع زيادة معدل التغذية؟
يمكن أن تؤدي التغذية الأسرع إلى تقليل وقت الدورة وزيادة عدد الثقوب المرفوضة. تساعد مقارنة التغذية الخاضعة للرقابة في تحديد ما إذا كانت قوى القطع أو استجابة المحور تحد من الدقة.
قد تؤدي التغذية الأعلى إلى تدهور استدارة الثقب عن طريق زيادة قوى القطع وانحراف الأداة والاهتزاز وأخطاء تتبع المحور غير المتساوية. عند ثبات سرعة عمود الدوران، تزداد التغذية لكل سن أيضًا. قد يؤدي القطع الأبطأ إلى تحسين النتيجة، ولكن اختبارات القطع والحركة المنفصلة فقط هي التي يمكنها تحديد السبب الرئيسي.
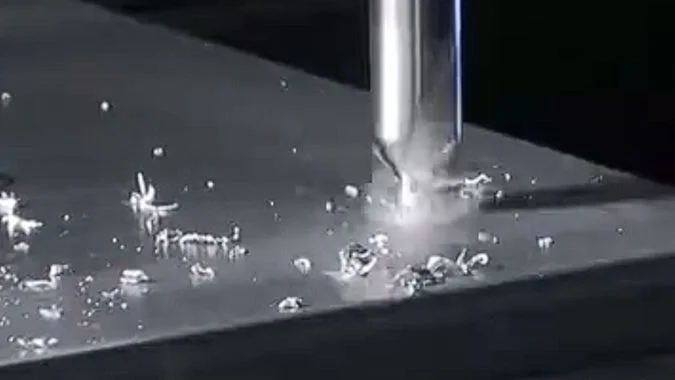
تزداد قوة القطع وتسارع المحور لأسباب مختلفة
عند ثبات سرعة عمود الدوران وهندسة الأداة، عادة ما تؤدي التغذية الأعلى إلى زيادة حمل الرايش.6 يمكن للقوى الأكبر أن تثني قاطعاً نحيفاً أو تحرك جداراً غير مدعوم بشكل جيد. كما يمكن للمخزون غير المستوي حول الثقب أن يجعل ذلك التشوه متفاوتاً حول المحيط.
يمكن أن يضيف الاهتزاز تموجات أو عيوباً موضعية. لا يؤدي معدل التغذية الأعلى دائماً إلى حدوث اهتزازات (chatter)، كما أن معدل التغذية الأقل لا يصحح كل مشكلة اهتزاز.
تتطلب الحركة الدائرية الأسرع أيضاً تسارعاً أكبر للمحور عند نفس نصف قطر المسار.7 يمكن أن تؤدي الاستجابات غير المتكافئة من المحورين X و Y إلى إنتاج خطأ أكبر في الكنتور. إن مطابقة إعدادات الكسب الرقمي وحدها لا تضمن سلوكاً متطابقاً لأن المحاور قد تمتلك خصائص ميكانيكية مختلفة.
| النتيجة أثناء المقارنة | مجال محتمل لمزيد من البحث |
|---|---|
| تتحسن دقة القطع مع انخفاض الحمل، بينما تظل الحركة بدون حمل ثابتة | صلابة الأداة، أو عمود الدوران، أو التثبيت، أو قطعة العمل |
| يزداد خطأ المسار الدائري غير المحمل مع زيادة التغذية | استجابة المحور، أو الاحتكاك، أو سلوك التحكم |
| البروز الأقصر يحسن تجربة معدل التغذية ذاتها | انحراف الأداة |
| تغيرات الشكل بعد فك التثبيت | تشوه التثبيت أو تفريغ الإجهاد |
| انحراف الأبعاد أثناء دورة الإنتاج | درجة الحرارة، والتآكل، واتساق العملية |
يجب أن تتناسب التغذية المبرمجة مع التفريز الدائري الداخلي
يتبع مركز الأداة دائرة أصغر من جدار الثقب.8 يتطلب التفريز الدائري الداخلي علاقة صحيحة بين تغذية مركز الأداة والتغذية عند المحيط المشغل. يجب على المبرمج التحقق من كيفية تعامل نظام التصنيع بمساعدة الحاسوب (CAM) ونظام التحكم مع هذا التحويل.
يجب أن تستخدم تجربة التشطيب سماحية ثابتة وتغذية ضمن نطاق العمل الخاص بمورد الأداة. يمكن أن يؤدي القطع الخفيف للغاية إلى حدوث احتكاك بدلاً من القطع المستقر.
تحتاج التأثيرات الحرارية إلى مقارنة خاصة بها. يمكن أن يؤدي التسخين غير المتساوي إلى تشويه قطعة العمل، ولكن التمدد الموحد يغير الحجم بشكل أساسي.9 تساعد القياسات المأخوذة عند درجة حرارة ثابتة في منع الخلط بين الانجراف الحراري وخطأ الاستدارة المرتبط بالتغذية.
الخاتمة
يبدأ تصحيح الثقب الموثوق به بالملف الشخصي المقاس. تساعد التوجيه، وتجارب القطع الخاضعة للرقابة، واختبارات الحركة المستقلة في تحديد السبب قبل تغيير الإزاحات أو إعدادات المؤازرة.
-
"فهم وإدارة الخلوص (Backlash) في براغي الكرات"،, https://www.wyballscrew.com/post/the-silent-enemy-understanding-and-managing-backlash-in-ball-screws. تحدد مراجع الهندسة الميكانيكية حول تصميم الآلات الدقيقة الخلوص في صواميل براغي الكرات، وفقدان التحميل المسبق للمحامل، وخلوص التوصيل كآليات تسمح بفقدان الحركة أثناء عكس المحور. دور الدليل: آلية؛ نوع المصدر: تعليمي. يدعم: أن التآكل والخلوص في مجموعات براغي الكرات والوصلات يؤديان إلى فقدان الحركة مما يقلل من دقة تحديد الموقع. ↩
-
"تصميم التثبيت الآلي لعملية التشغيل السريع"،, https://dr.lib.iastate.edu/bitstreams/e0e6f247-4aec-4cef-a373-c1e64fbea6f4/download. تظهر أبحاث التصنيع حول تثبيت العمل أن قوى التثبيت تسبب تشوهًا مرنًا في قطع العمل، خاصة في الهندسات ذات الجدران الرقيقة أو المرنة، وأن إزالة هذه القوى تسمح بالاسترداد المرن الذي يمكن أن يغير هندسة الجزء النهائي المقاسة في الحالة الحرة. دور الدليل: آلية؛ نوع المصدر: بحث. يدعم: أن قوى التثبيت تشوه قطع العمل مرنياً، وخاصة الميزات ذات الجدران الرقيقة، وأن هذه التشوهات تتعافى عند تحرير التثبيت، مما يغير الأبعاد المقاسة. ↩
-
"شرح اختبار قضيب الكرة (Ballbar)"،, https://www.renishaw.com/en/ballbar-testing-explained–6818?srsltid=AYCX9vIIAv4B1OY6tNqK2LuRcxf-HdxjfLR5jIKVzHiYYEcYinOHKPeX. قضيب الكرة هو مقياس متداخل مع كرات دقيقة عند كل طرف، يستخدم لقياس الخطأ الشعاعي للاستيفاء الدائري لآلة التشغيل عن طريق تتبع تغيرات الطول أثناء قيام الآلة بتنفيذ مسار دائري. دور الدليل: تعريف؛ نوع المصدر: موسوعة. يدعم: أن قضيب الكرة (أو قضيب الكرة المزدوج) هو أداة دقيقة متداخلة تستخدم لقياس الانحراف الشعاعي أثناء الحركة الدائرية المبرمجة. ↩
-
"نموذج معلومات لاختبارات أداء آلات التشغيل – PMC"،, https://pmc.ncbi.nlm.nih.gov/articles/PMC4862811/. تصف معايير اختبار أدوات الآلة اختبارات الاستيفاء الدائري ثنائي الاتجاه كوسيلة لفصل الأخطاء الهندسية مثل التعامد، والتي تنتج أنماطاً ثابتة بغض النظر عن الاتجاه، عن الأخطاء الديناميكية مثل عدم تطابق المؤازرة (سيرفو) أو الاحتكاك التي تتغير مع اتجاه الحركة. دور الدليل: دعم عام؛ نوع المصدر: مؤسسة. يدعم: أن مقارنة الاختبارات الدائرية في اتجاه عقارب الساعة وعكس اتجاه عقارب الساعة تساعد في التمييز بين الأخطاء الهندسية (التي تظهر بشكل مشابه في كلا الاتجاهين) وتأثيرات المؤازرة والاحتكاك (التي قد تنعكس أو تتغير). ملاحظة النطاق: تصف المعايير طريقة الاختبار ولكنها قد لا تفصل بوضوح كل مبدأ من مبادئ فصل الأخطاء المذكورة. ↩
-
"ما هو انحراف الأداة وكيف يمكنك منعه؟"،, https://taigtools.com/blog/tool-deflection/. تصف نصوص ميكانيكا التشغيل الآلي انحراف أداة القطع بأنه انحناء مرن تحكمه نظرية العارضة، حيث يزداد الانحراف مع قوة القطع وبروز الأداة بينما يتناقص مع قطر الأداة وصلابة المادة. دور الدليل: آلية؛ نوع المصدر: تعليمي. يدعم: أن أدوات القطع تتصرف كعارضات ناتئة وتخضع لانحراف مرن يتناسب طردياً مع قوى القطع ويتناسب عكسياً مع صلابة الأداة. ↩
-
"التغذية لكل سن [Fz]"،, https://www.machiningdoctor.com/glossary/feed-per-tooth/. تُعرف كتب ميكانيكا التشغيل الآلي حمل الرقاقة بأنه معدل التغذية مقسوماً على سرعة الدوران وعدد حواف القطع، مما يؤسس لحقيقة أن زيادة معدل التغذية عند سرعة دوران ثابتة تزيد مباشرة من المواد المزالة لكل سن وقوى القطع الناتجة. دور الدليل: آلية؛ نوع المصدر: تعليمي. يدعم: أن حمل الرقاقة (التغذية لكل سن) يساوي معدل تغذية الطاولة مقسوماً على حاصل ضرب سرعة الدوران وعدد الأسنان، لذا فإن زيادة التغذية عند سرعة ثابتة تزيد حمل الرقاقة تناسبياً. ↩
-
"الحركة الدائرية"،, https://en.wikipedia.org/wiki/Circular_motion. تُثبت مبادئ الكينماتيكا أن الحركة الدائرية بنصف قطر ثابت تتطلب تسارعاً مركزياً يتناسب مع مربع السرعة، مما يعني أن مضاعفة معدل التغذية تضاعف أربع مرات التسارع المحوري المطلوب. دور الدليل: آلية؛ نوع المصدر: تعليمي. يدعم: أن التسارع المركزي في الحركة الدائرية يساوي مربع السرعة مقسوماً على نصف القطر، لذا تتطلب معدلات التغذية الأعلى تسارعات محورية أكبر تناسبياً. ↩
-
"دليل مسار أداة التفريز"،, https://www.purdue.edu/bidc/resources/metal-working/mill-toolpath-guide/. تشرح مراجع برمجة التحكم الرقمي بالحاسوب (CNC) أنه بالنسبة للتفريز الدائري الداخلي، فإن مسار مركز الأداة المبرمج له نصف قطر يساوي نصف قطر الثقب المطلوب مطروحاً منه نصف قطر القاطع، مما يتطلب تعويضاً مناسباً لنصف قطر الأداة أو برمجة إزاحة. دور الدليل: آلية؛ نوع المصدر: تعليمي. يدعم: أنه في عمليات التفريز الداخلي، يساوي نصف قطر مسار مركز الأداة نصف قطر الثقب مطروحاً منه نصف قطر الأداة. ↩
-
"الدقة الأبعاد لعمليات الطباعة ثلاثية الأبعاد المختلفة..."،, https://pmc.ncbi.nlm.nih.gov/articles/PMC11279353/. تُظهر مبادئ الميكانيكا الحرارية أن تغير درجة الحرارة المنتظم في جسم غير مقيد ينتج تمدداً متناحي الخواص يوسع جميع الأبعاد بشكل متناسب، في حين تولد تدرجات الحرارة إجهادات داخلية وانفعالاً غير منتظم يشوه الهندسة الأصلية. دور الدليل: آلية؛ نوع المصدر: تعليمي. يدعم: أن تغير درجة الحرارة المنتظم ينتج تمدداً بعدياً متناسباً دون تغيير في الشكل، بينما تخلق تدرجات الحرارة تمدداً تفاضلياً يسبب الانحناء والتشوه. ↩
كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.